VETCNCFABRICATION CNC
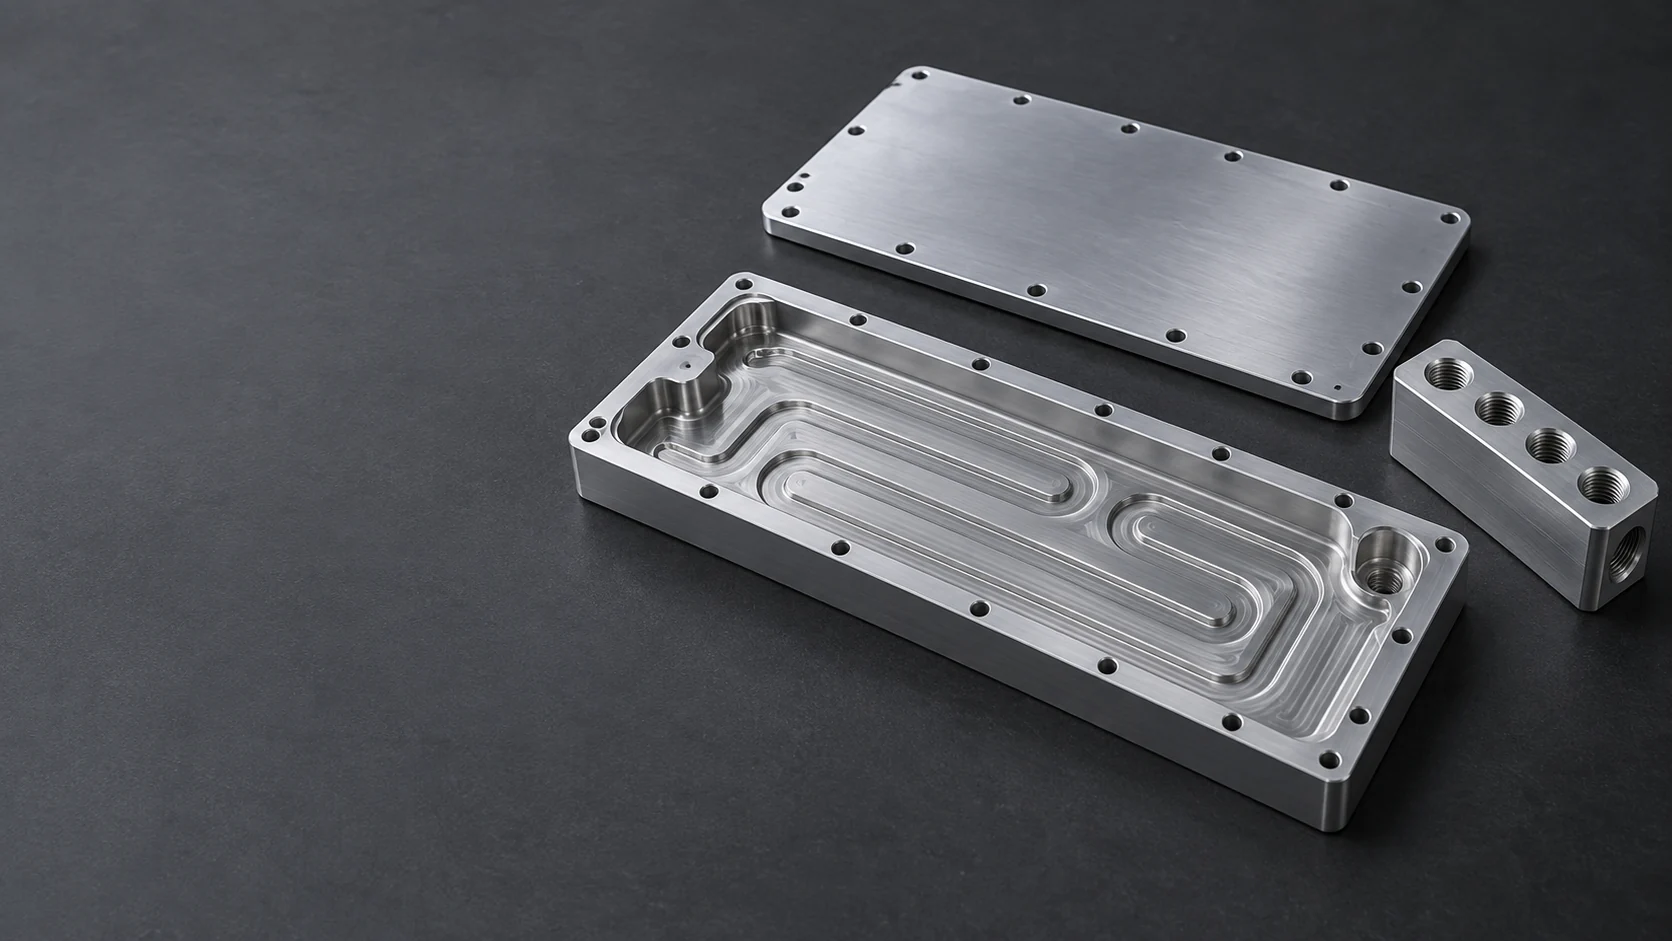
Corps de plaque froide usinée, couvercle percé et bloc collecteur pour un ensemble de refroidissement liquide

VETCNC · Composants sur mesure

Composants de refroidissement liquide usinés CNC

Corps de plaques froides, couvercles et collecteurs

Nous usinons les composants pour refroidissement liquide selon vos plans, depuis les corps à canaux ouverts et les couvercles percés jusqu’aux blocs collecteurs et aux pièces de fixation. Notre champ d’intervention couvre l’usinage des composants destinés à votre ensemble de refroidissement.

Explorer les composants

Corps de plaques froides, couvercles et collecteurs

Nous usinons les passages, les orifices et les éléments d’ajustement sur chaque pièce individuelle. Le design validé définit la manière dont ces pièces se ferment, se raccordent et se fixent au sein du système de refroidissement liquide.

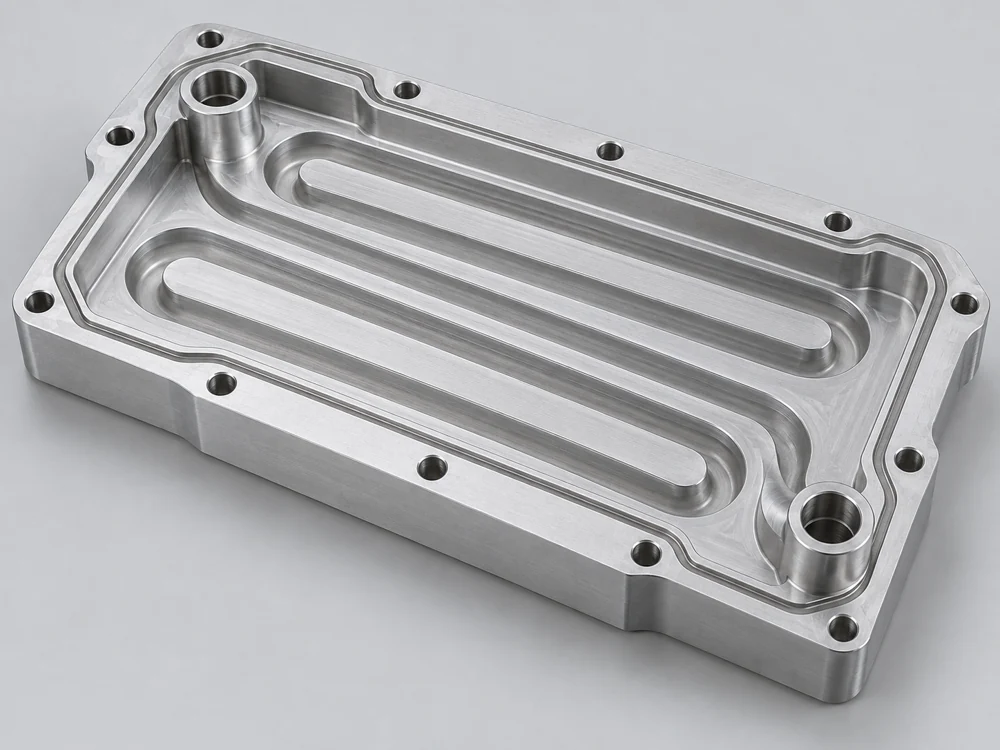
Corps ouvert de plaque froide avec canaux de refroidissement fraisés et une portée périphérique d’étanchéité

Corps de plaques froides et plaques à canaux

Nous usinons par fraisage les canaux ouverts, les logements et les éléments d’assemblage environnants. La profondeur des canaux et l’épaisseur résiduelle de la base doivent être cotées séparément afin que le trajet du liquide de refroidissement et la base en contact thermique respectent le même cahier des charges.
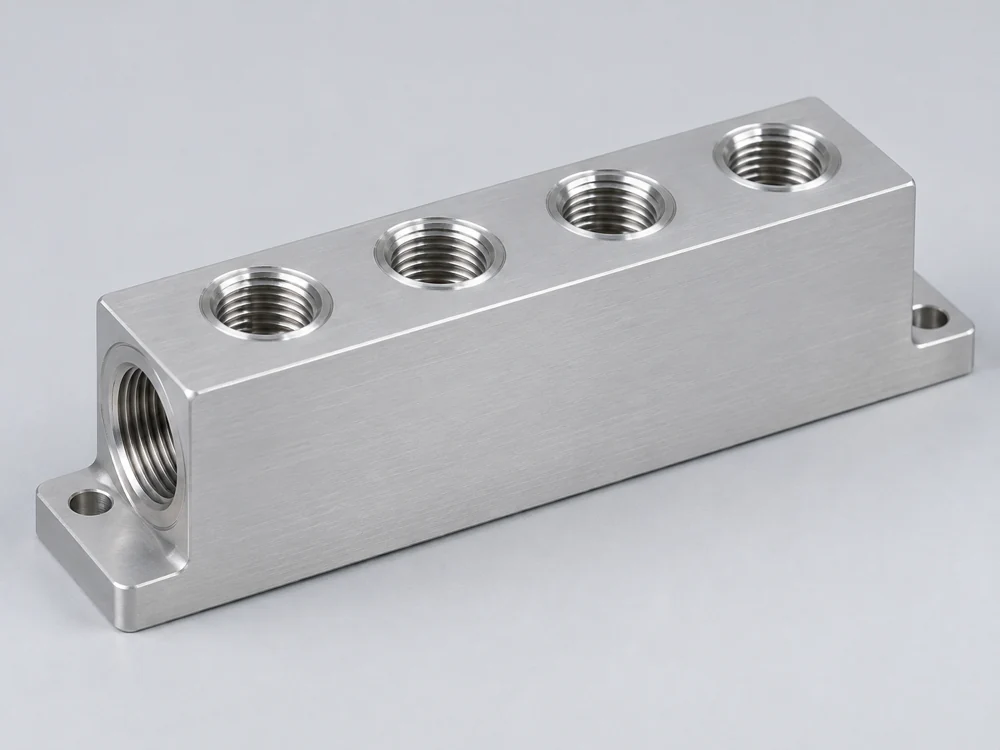
Bloc collecteur usiné avec orifices filetés pour le fluide de refroidissement et trous de fixation

Blocs collecteurs

Nous usinons les passages de distribution, les orifices de raccordement et les trous de fixation. Les passages perçés en travers nécessitent des obturations définies à leurs extrémités ; l’espacement entre orifices doit laisser suffisamment d’espace pour les raccords sélectionnés ainsi que pour leurs outils de montage.

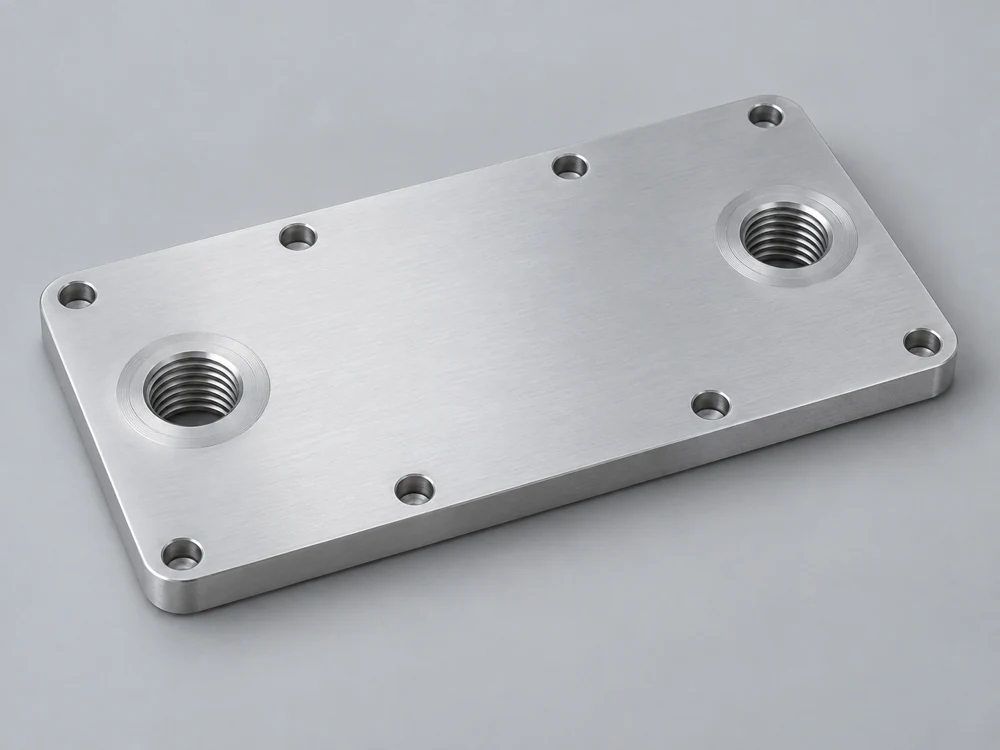
Couvercle séparé de plaque froide usiné, équipé d’orifices et de trous de fixation périphériques

Couvercles et pièces de fixation

Nous usinons les couvercles avec le motif d’orifices et de fixation spécifié, ainsi que des supports ou entretoises distincts. Leurs éléments de positionnement garantissent l’alignement des raccords de liquide de refroidissement et de la plaque froide avec l’ensemble environnant.

Faces d’étanchéité et interfaces thermiques

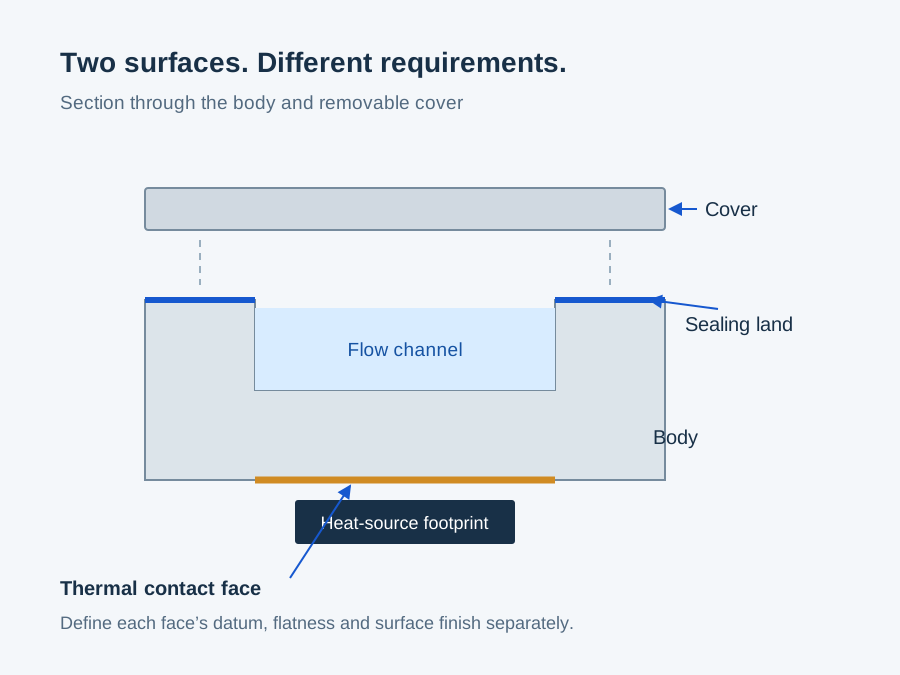
Une plaque froide présente deux exigences d’ajustement différentes : le joint du couvercle contient le liquide de refroidissement, tandis que la face opposée est en contact avec la source de chaleur. Nous maintenons séparées leurs cotes dimensionnelles et leurs exigences de surface.

Section de plaque froide identifiant la portée d’étanchéité du couvercle et la face de contact thermique distincte

Joint du couvercle et gorge d’étanchéité

Pour un couvercle équipé d’un joint torique, la gorge et la portée d’appui suivent le design du joint sélectionné. Un couvercle destiné à être assemblé doit présenter sa propre géométrie de joint et une réserve d’usinage adaptée. Nous usinons ces éléments conformément au plan fourni.

Face de contact thermique et références de fixation

L’empreinte de contact, la planéité de la face et la hauteur de fixation définissent l’interface physique avec le composant à refroidir. Nous positionnons les éléments de fixation et les références à partir de cette interface, y compris les jeux prévus pour le matériau d’interface thermique spécifié.

Matériaux pour composants de refroidissement

Nous usinons l’alliage et l’état de la matière brute spécifiés. Le corps, le collecteur et les éléments de fixation peuvent remplir des fonctions différentes, donc ils n’ont pas besoin d’être réalisés dans le même matériau.

6061 Aluminium

Une option à faible densité pour les corps de canal, les couvercles et les pièces de fixation. L’état de tempérage de la matière brute et toute opération ultérieure d’assemblage sont déterminants pour définir la pièce finie.

Focus de sélection

Masse, état de la matière brute et procédure d’assemblage en aval.

Explorer l’aluminium

Cuivre C11000

Le cuivre ETP assure une forte conductivité thermique pour le corps de transfert thermique. Les données matériaux ci-dessous permettent de comparer la conduction thermique et la masse avec l’aluminium 6061.

Focus de sélection

Conduction thermique à travers le corps et masse de la pièce.

Explorer le cuivre

Cuivre sans oxygène C10200

Une option lorsque la procédure d’assemblage en aval exige du cuivre sans oxygène. Les nuances C10200 et C11000 sont distinctes ; une conductivité similaire ne les rend pas interchangeables dans cette procédure.

Focus de sélection

La nuance de cuivre requise par la procédure d’assemblage approuvée.

Explorer les nuances de cuivre

316L Acier inoxydable

Une option pour les collecteurs et les composants de raccordement dans les circuits qui spécifient des pièces mouillées 316L. Leur rôle est d’assurer la liaison fluide, et non de remplacer une base en cuivre pour le transfert thermique.

Focus de sélection

Spécification approuvée du matériau mouillé pour le circuit.

Explorer l’acier inoxydable

Propriétés de référence de l’aluminium et du cuivre

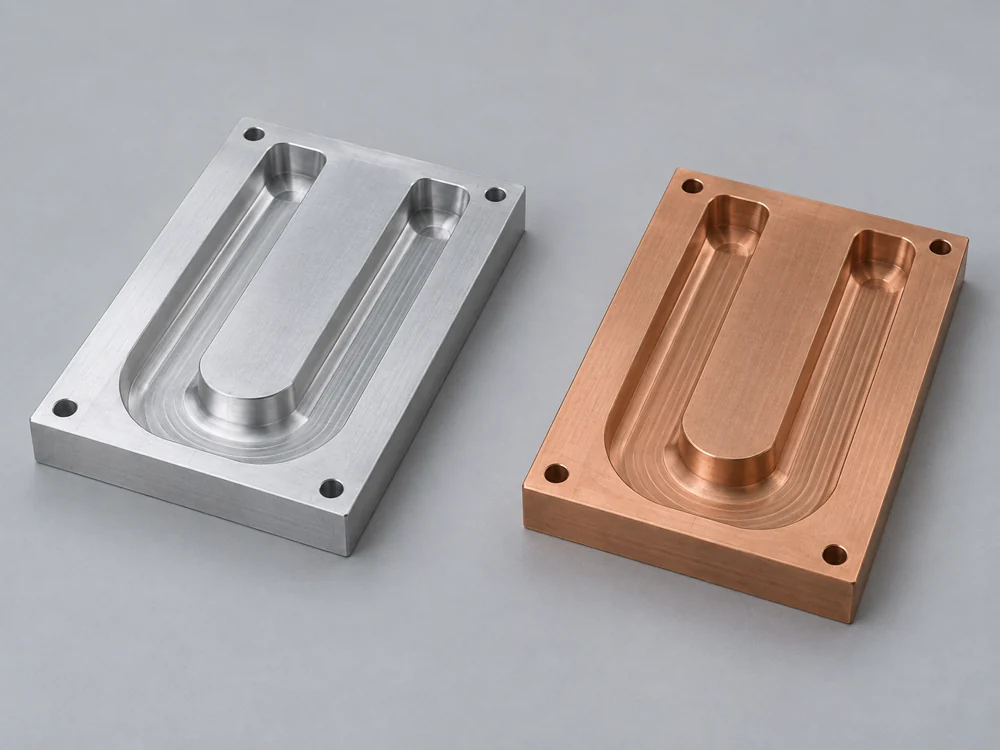
Le cuivre présente une conductivité thermique plus élevée ; l’aluminium, une densité plus faible. Ces propriétés soutiennent la sélection du matériau, tandis que la géométrie des canaux, le débit du fluide caloporteur et l’interface de contact assemblée déterminent les performances de la plaque froide.

Corps à canaux en aluminium et en cuivre présentant une géométrie comparable
Propriétés physiques de référence des matériaux
Matériau / état du produitConductivité thermique W/(m·K)Densité g/cm³
Extrusions 6061-T6/T6511167 à 25°C≈2.71
Cuivre ETP C11000≈391 à 20°C8.91 à 20°C

Données de référence : Hydro, fiche technique des extrusions en alliage 6061 (conductivité typique ; température non précisée pour la densité), et Copper Development Association, propriétés physiques du C11000. Les valeurs s’appliquent au matériau et à l’état du produit indiqués.

Usinage et livraison des composants

Notre devis couvre les références individuelles et leur état fini. La conception thermique de la plaque froide, l’assemblage du couvercle, l’assemblage complet et la qualification du système sortent du champ de cet usinage.

Canaux et passages intersectants

Les angles des canaux doivent tenir compte du rayon de fraise spécifié. Les passages percés transversalement nécessitent un accès pour l’ébavurage aux intersections des alésages.

Finitions spécifiées

Si le plan exige un revêtement, son épaisseur et sa couverture influencent la gorge d’étanchéité, l’interface d’assemblage et la face de contact thermique. Nous identifions la finition ainsi que les zones masquées dans le devis d’usinage.

Identification et protection des surfaces

Nous identifions les pièces fournies par leur numéro de pièce et leur révision de plan. L’emballage sépare les composants et protège les zones d’étanchéité, les faces de contact et les bords des orifices pendant le transport.

Inspection dimensionnelle

Nous associons les contrôles dimensionnels aux caractéristiques fonctionnelles du plan. Un rapport d’inspection de composant enregistre la géométrie usinée ; les performances d’étanchéité et thermiques sont validées sur l’ensemble complet du système de refroidissement.

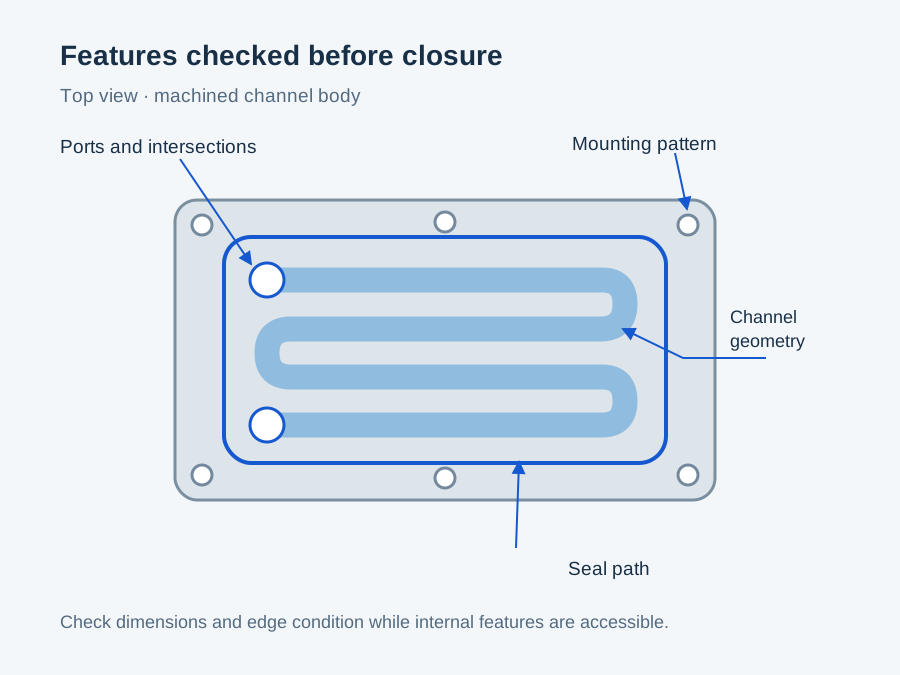
Vue supérieure d’un corps à canaux identifiant les orifices, les trous de fixation, le parcours d’étanchéité et la géométrie des canaux

Canaux, gorges et orifices

La profondeur des canaux, l’épaisseur résiduelle de la base, les dimensions des gorges et les caractéristiques des orifices font chacun l’objet d’exigences spécifiques sur le plan. Les vérifications des filetages suivent l’interface d’assemblage spécifiée ; un simple passage du calibre fileté ne garantit pas la conformité de la portée d’étanchéité.

Faces de contact et éléments de fixation

Nous vérifions les dimensions spécifiées des faces et des éléments de fixation à partir des repères indiqués. Le devis précise les relevés dimensionnels inclus, afin que l’acceptation suive les mêmes caractéristiques utilisées pour positionner la pièce dans son assemblage.

Guide des tolérances, ajustements et inspections

FAQ sur les composants de refroidissement liquide

Une plaque froide à canaux fraisés peut-elle remplacer une plaque froide à ailettes gravées ?

Non, pas comme substitution manufacturière directe. Le rainurage et le fraisage produisent des géométries différentes de canaux et d’ailettes. Une modification de l’épaisseur ou de l’espacement des ailettes, ou de la forme des canaux, nécessite une approbation de conception et une validation thermique. Nous établissons le devis sur la géométrie usinée par fraisage validée, sans considérer les deux procédés comme équivalents.

Un nouveau corps peut-il être fabriqué pour s’adapter à un couvercle existant ?

Un dessin de couvercle contrôlé peut définir l’interface d’un corps de remplacement. Incluez la section d’étanchéité, l’emplacement de la gorge, le motif des éléments de fixation et les caractéristiques de positionnement. Un couvercle usagé peut aider à établir la forme, mais l’usure ou la déformation ne doivent pas devenir les cotes nominales de la nouvelle pièce.

Les orifices de refroidissement BSPP et NPT sont-ils interchangeables ?

Non. Le BSPP utilise des filetages parallèles avec une fonction d’étanchéité séparée ; le NPT utilise des filetages coniques et sa méthode d’étanchéité spécifiée. Le simple fait que deux orifices aient la même cote nominale ne rend pas leurs interfaces équivalentes. Nous devons recevoir la norme d’orifice sélectionnée ou le dessin du raccord, y compris son siège ou sa portée d’appui (spotface).

Une pièce en aluminium peut-elle remplacer une pièce en cuivre dans une boucle de refroidissement existante ?

Uniquement après que ce changement de matériau ait été approuvé pour ce circuit. La compatibilité dépend du produit de liquide de refroidissement utilisé, de son paquet inhibiteur, de la température de fonctionnement, ainsi que de tous les métaux et joints en contact avec le fluide. Une simple mention « eau-glycol » sur l’étiquette est insuffisante, et la présence d’un revêtement ne garantit pas automatiquement la validité du remplacement.

Quelle exigence d’essai d’étanchéité doit accompagner les plans des composants ?

Précisez l’ensemble fermé à tester, le fluide d’essai, la pression, les durées de stabilisation et de maintien, la température, ainsi que la limite de fuite avec ses unités. Un corps usiné ouvert ne permet pas de démontrer l’étanchéité de l’assemblage complet du couvercle. L’essai d’assemblage relève de votre périmètre de jonction ou d’assemblage, distinctement de notre inspection dimensionnelle.

Comment spécifier la propreté à l’intérieur des passages de fluide de refroidissement ?

Définissez les particules ou résidus autorisés ainsi que la méthode d’inspection applicable aux canaux en contact avec le fluide. Un contrôle visuel des bavures ne permet pas d’établir une limite de propreté particulaire. Si l’acceptation repose sur un essai d’extraction ou de rinçage, incluez cette procédure et sa limite comme exigence distincte dans la spécification du composant.

La planéité de la face de contact doit-elle être acceptée avant ou après l’assemblage du couvercle ?

Appliquez le stade auquel le dessin exige que l’interface respecte sa limite. La chaleur générée lors de l’assemblage et les charges appliquées pendant le montage peuvent modifier la géométrie de la face. Un rapport préalable à l’assemblage documente l’état usiné ; il ne remplace pas un contrôle final lorsque la conception exige une planéité après assemblage ou sous des conditions de fixation spécifiées.

ASSISTANCE PROJET

Discutez de vos composants de refroidissement liquide

Envoyez les plans des composants, le matériau, la quantité et la finition requise. Incluez les détails du couvercle d’assemblage ou des raccords correspondants lorsqu’ils définissent l’interface usinée.

VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo