Zum Inhalt springen
VETCNCCNC FERTIGUNG
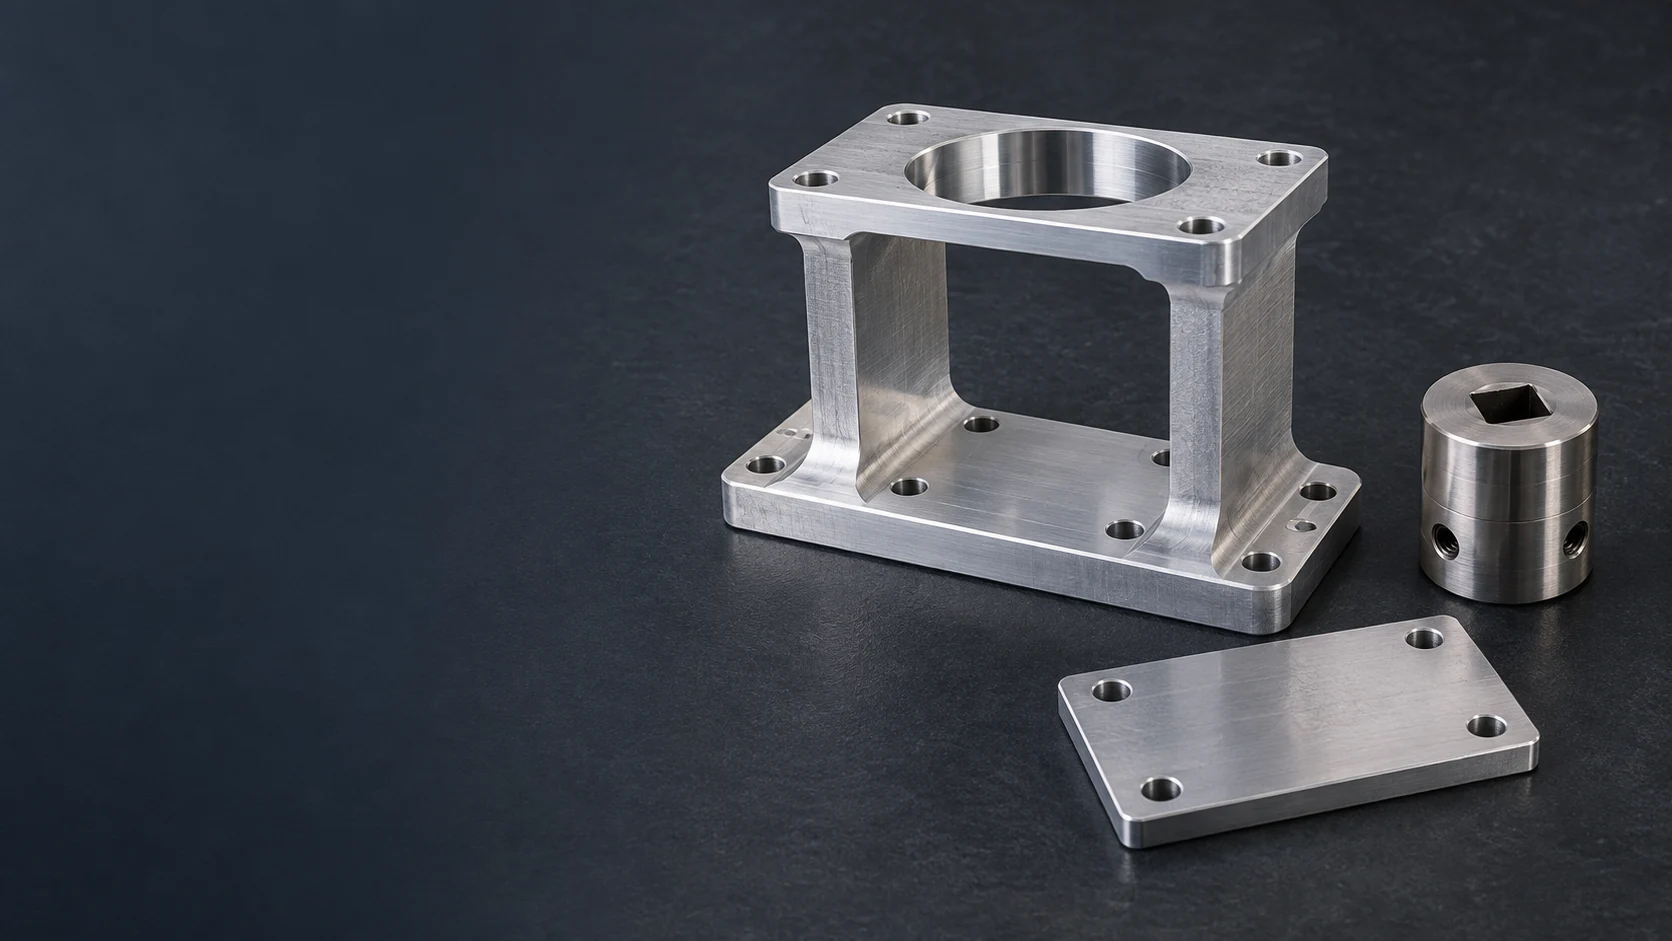
Bearbeitete Halterung für ein Stellglied, Kupplung mit Vierkant-Aufnahme und viellochige Montageplatte

CNC-Bearbeitung für Anlagen der Öl- und Gasindustrie

Wir bearbeiten Stellgliedhalterungen, Antriebskupplungen und Instrumentenhalterungen für Hersteller von Öl- und Gasanlagen. Unser Leistungsumfang umfasst zeichnungsgemäß definierte mechanische Komponenten sowie Montagewerkzeuge; Geometrie der Befestigungselemente, Werkstoffzustand und fertige Schnittstellen werden spezifisch für Ihre Anlage festgelegt.

  • Schnittstellen für Stellglieder
  • Instrumentenhalterungen
  • Montagewerkzeuge

Bearbeitete Befestigungs-, Antriebs- und Haltekomponenten

Wir liefern die Komponenten zwischen dem ausgewählten Stellglied, dem Ventil und dem Messinstrument – nicht jedoch ein komplettes Ventilpaket. Die mechanische Schnittstelle und die Anlagenzeichnungen definieren jedes Teil der Befestigungsbaugruppe.

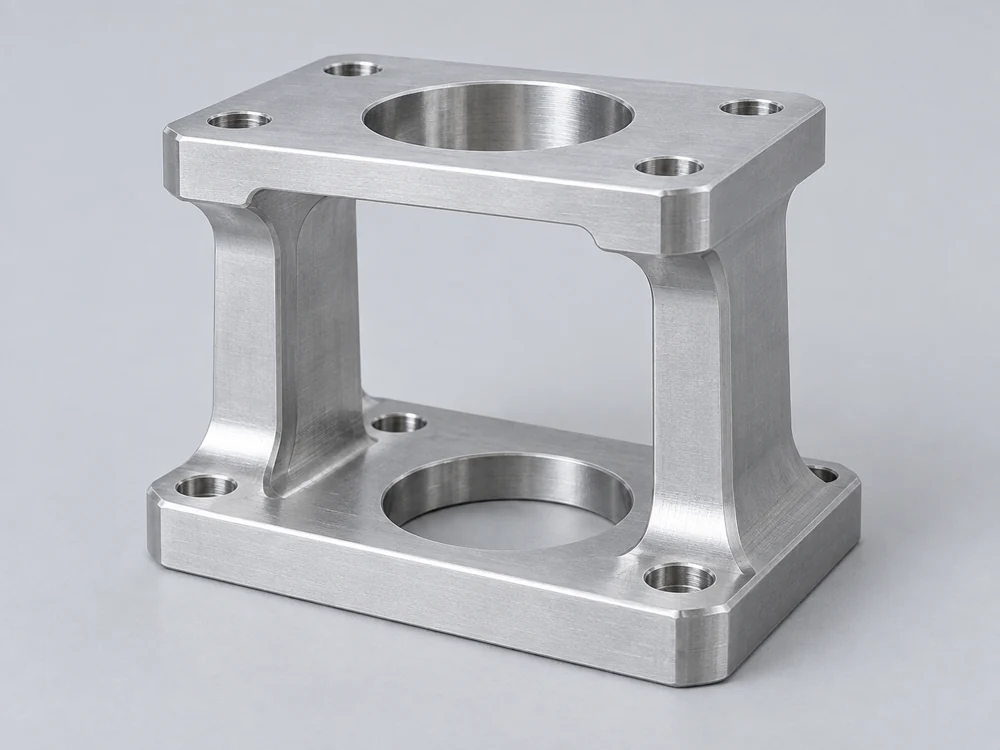
Offene Stellgliedhalterung mit parallelen Montageflanschen, zentralem Bohrung und Zugangsfenster

Stellglied-Befestigungswinkel

Brückenhalterungen und Montageplatten verbinden den Stellglied-Flansch mit der ventelseitigen Halterung. Wir fräsen die beiden Montageflächen, die Schraubenmuster und die zentrale Aussparung, wobei der Zugang zu Kupplung und Befestigungspunkten erhalten bleibt.

  • Flanschmuster
  • Montagehöhe
  • Zugang zur Kupplung
Besprechen Sie diese Komponente
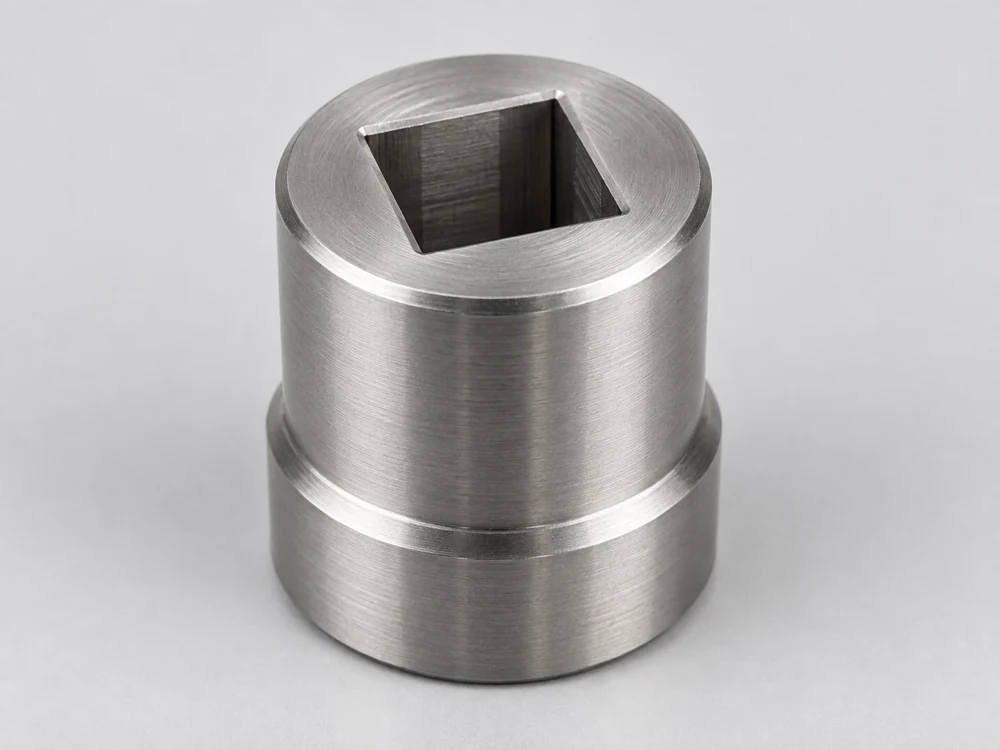
Kurze zylindrische Antriebskupplung mit Vierkant-Aufnahme und unterem Absatz

Antriebskupplungen und Adapter

Kupplungen verbinden die angegebene Stellgliedabtrieb mit der angetriebenen Spindel oder Welle. Die beiden Antriebsformen – der Winkelbezug und die Eingriffslängen – definieren die Verbindung; der Außendurchmesser bestimmt hauptsächlich den Freiraum innerhalb des Trägers.

  • Antriebsbuchsen
  • Eingriffslängen
  • Winkelausrichtung
Besprechen Sie diese Komponente
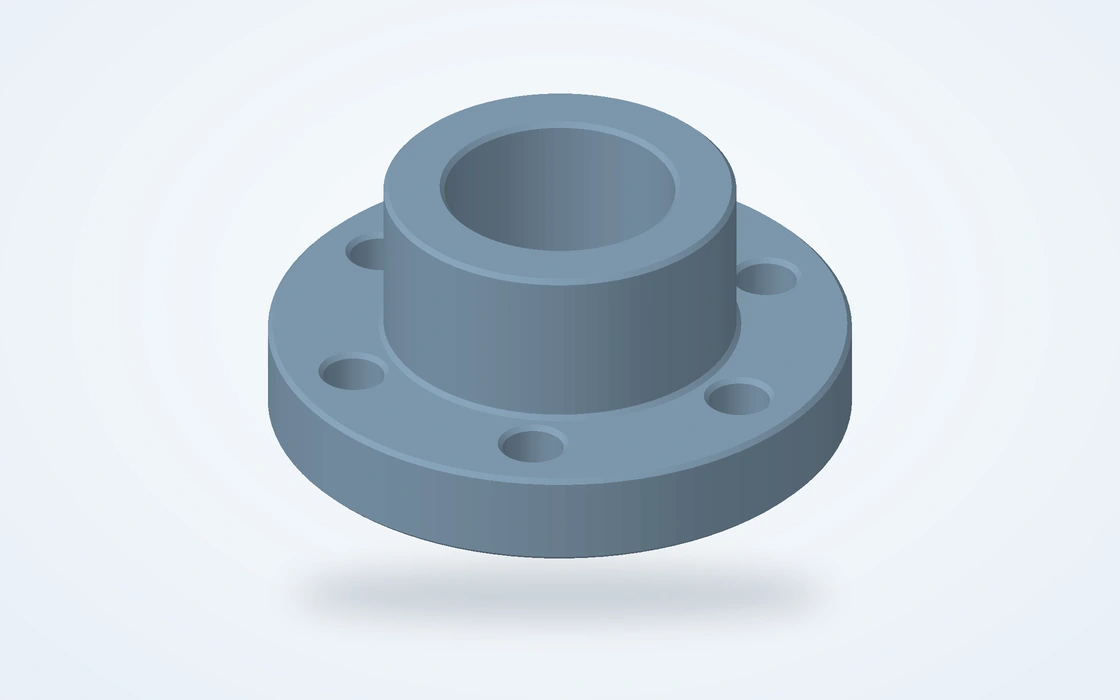
Runde Montageadapterplatte mit erhabenem Nabenbereich, zentraler Bohrung und umlaufenden Montagelöchern

Adapter für Anzeige- und Sensormontage

Adapter positionieren den Positionsindikator oder Sensor über der vorgesehenen Antriebsachse. Wir fräsen das Befestigungsmuster, die Zentrierhülse und die Abstandselemente entsprechend der gewählten Schnittstelle des Messgeräts.

  • Sensormuster
  • Zentrierhülsen
  • Abstandshöhen
Besprechen Sie diese Komponente
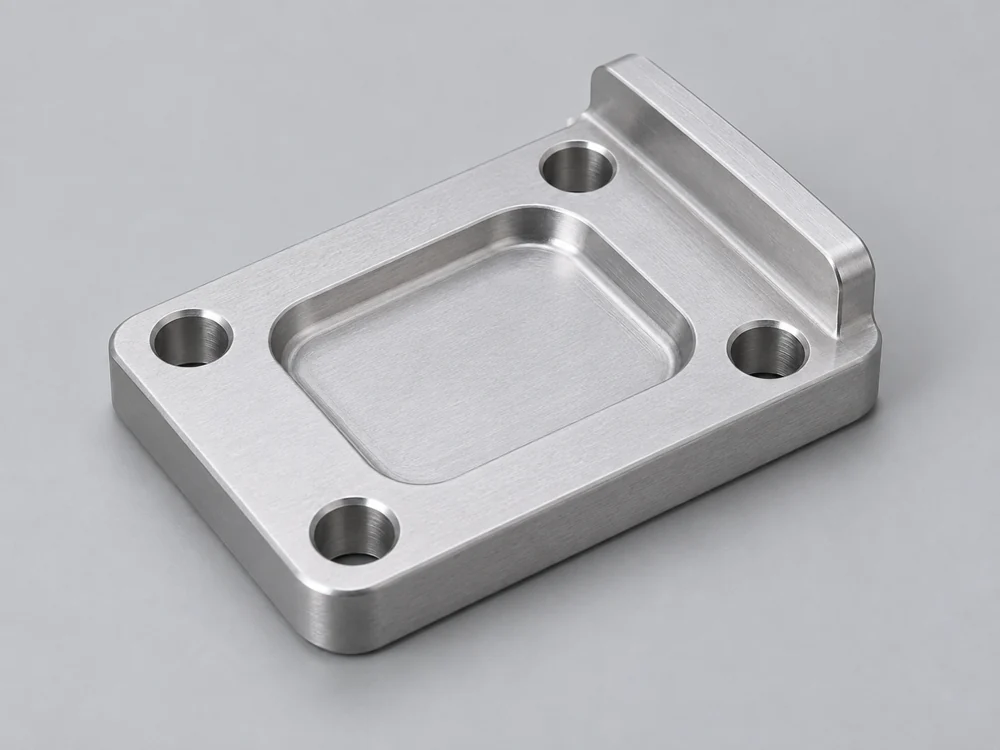
Rechteckige Instrumentenmontageplatte mit vertiefter Aufnahmetasche und vier runden Löchern

Messgeräte-Trägerplatten

Trägerplatten halten lokale Messgeräte und Zusatzmodule am Anlagenrahmen. Lochabstände, versetzte Flächen und Randfreiheiten positionieren das Messgerät, ohne dessen angeschlossene Rohrleitungen oder Kabel als mechanische Stütze zu nutzen.

  • Lochabstände
  • Montageversätze
  • Wartungsfreiheit
Besprechen Sie diese Komponente
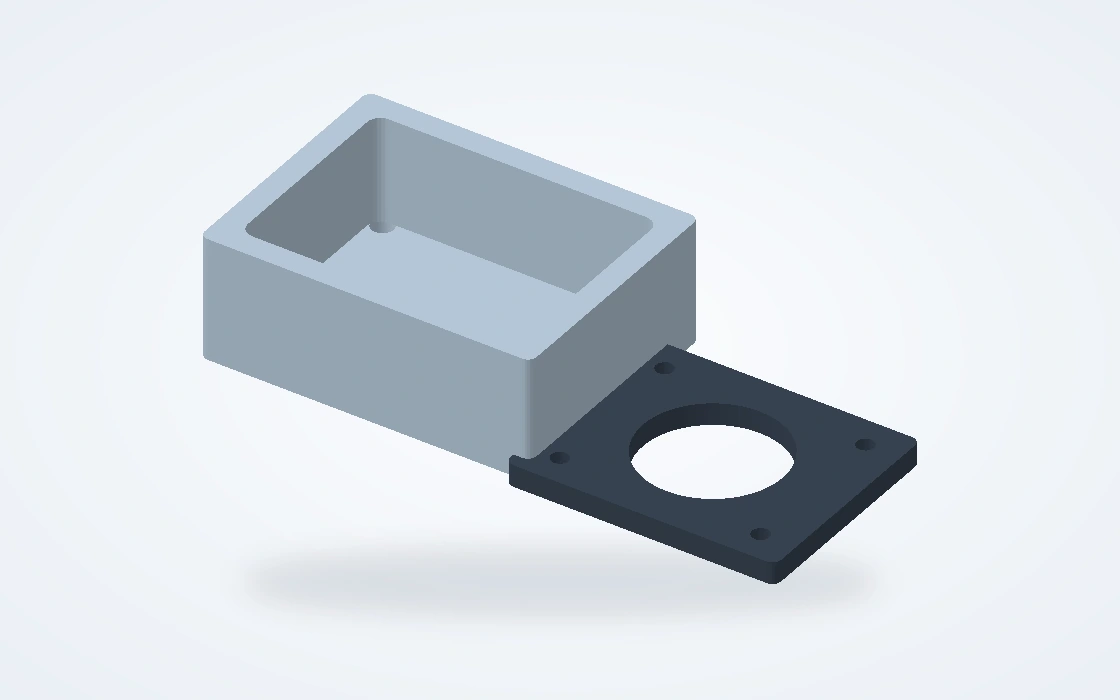
Leeres, bearbeitetes Gehäuse für technische Ausrüstung neben seinem separaten Deckel

Abdeckungen und drucklose Gehäuse

Separate Abdeckungen und leere Gehäuse schützen oder stützen mechanische Baugruppen. Wir fräsen Abdeckungssitze, Befestigungsmerkmale und Freiraumöffnungen; elektrischer Schutz und Gehäusezulassung fallen nicht in den Geltungsbereich dieser Komponente.

  • Deckelauflagen
  • Befestigungsaussparungen
  • Freiraumöffnungen
Besprechen Sie diese Komponente
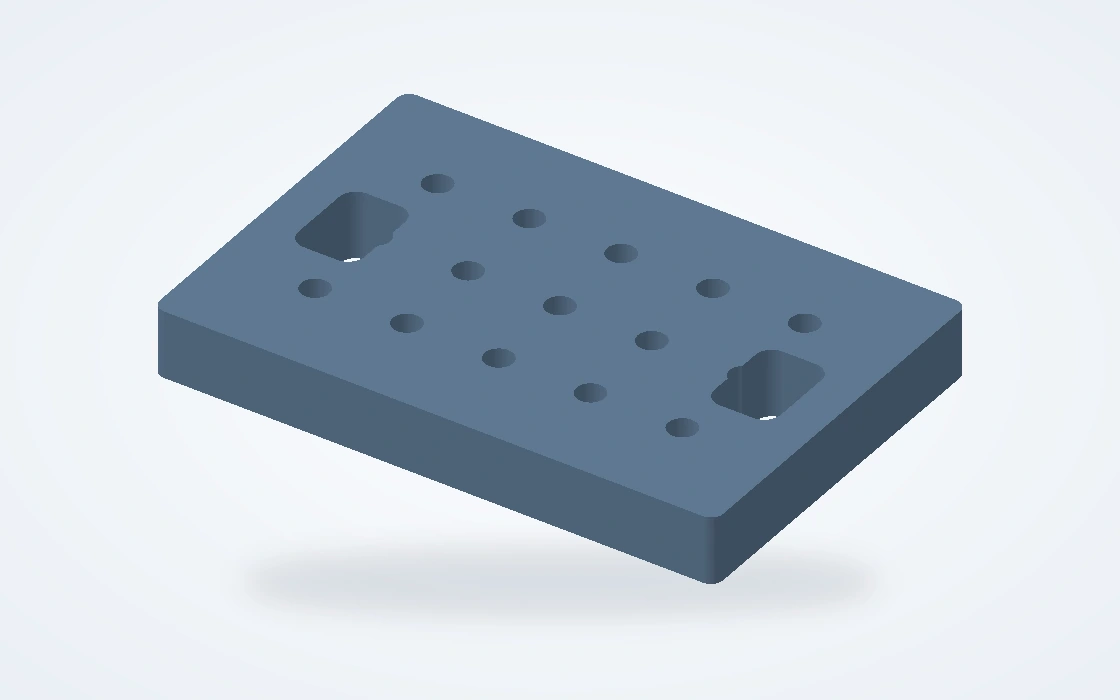
Bearbeitete Spannplatte mit Lochraster und zwei Langlöchern

Montage- und Prüfspannvorrichtungen

Spannplatten und Positioniermerkmale positionieren Montagekomponenten während der OEM-Montage oder bei dimensionalen Prüfungen. Die Spannvorrichtung bezieht sich auf das tatsächliche Schraubenmuster, den Positionierdurchmesser oder die Montagefläche, die von der Komponente genutzt wird.

  • Schnittstellenpositioniermerkmale
  • Stützflächen
  • Werkzeugzugänglichkeit
Besprechen Sie diese Komponente

Ventilbetätigung, Messgeräte und OEM-Werkzeuge

Diese Teile lösen unterschiedliche Montageaufgaben. Die Stellgliedhalterung übernimmt eine Antriebsverbindung; der Messgeräteadapter definiert die Position eines Sensors; die Montagevorrichtung positioniert ein Bauteil während der Herstellung oder Prüfung durch den OEM.

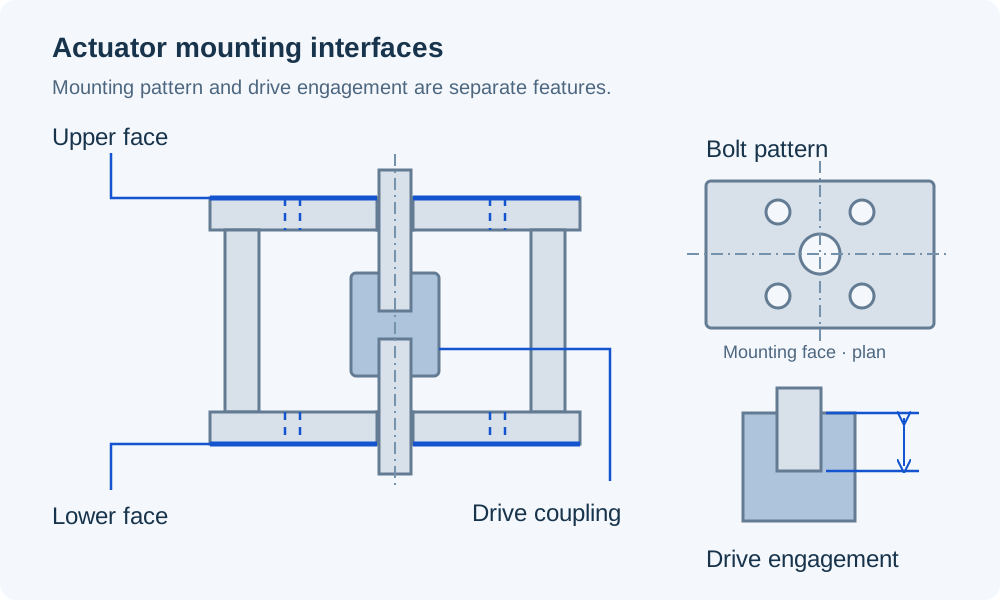
Offene Stellgliedhalterung mit oberer und unterer Montagefläche, zentraler Antriebskupplung, Draufsicht des Schraubenmusters und separater Detailzeichnung für die Antriebseingriff

Anschluss eines ausgewählten Stellantriebs an das Ventil

Wir fertigen Halterung und Kupplung als separat definierte Einzelteile. Die Halterung definiert die Montageposition, während die Kupplung die beiden Antriebsformen verbindet. Ihre Abmessungen müssen aufeinander abgestimmt sein, ohne dass die Kupplung unbeabsichtigt als axiale Anschlagstelle wirkt.

Bei einer Teilumdrehungsanordnung bilden das Stellantriebsmodell und die gewählte Flanschoption die Ausgangsschnittstelle. Die ventilseitige Befestigung, die Geometrie der Kupplung sowie der verfügbare Einbauraum vervollständigen die Fertigungsdefinition.

Zwei Montageschnittstellen

Das Muster auf der Stellantriebsseite und die Befestigung auf der Ventilseite bleiben getrennte Details, auch wenn ihre nominalen Flanschgrößen ähnlich erscheinen.

Zugang zur Kupplung

Ein Zugangsfenster ermöglicht die vorgeschriebene Befestigung und Montageoperation, nachdem Stellantrieb und Halterung positioniert wurden.

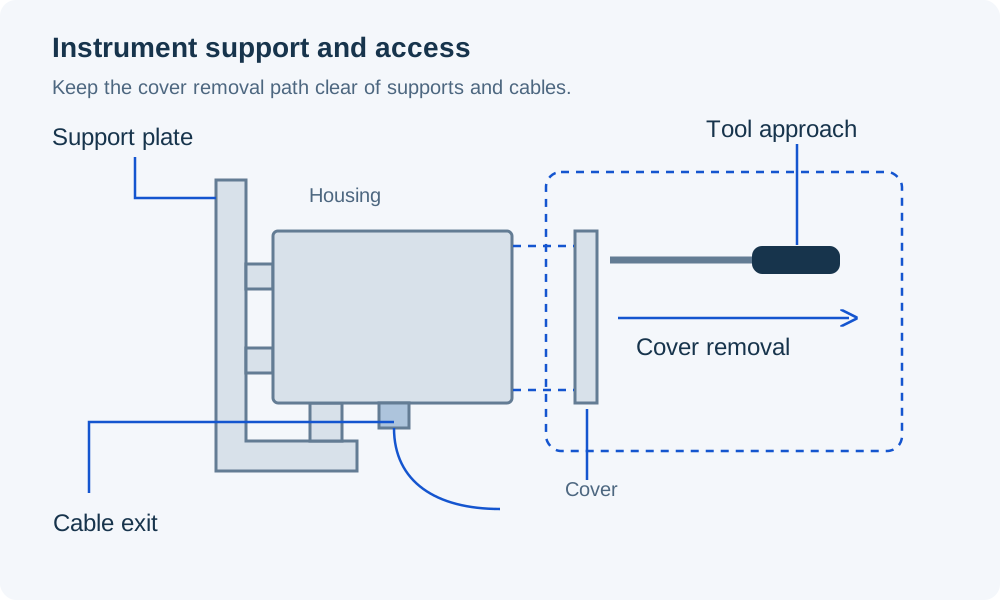
Seitenansicht eines gestützten Instrumentengehäuses mit getrenntem Deckel, deutlicher Richtung für die Deckelentfernung, Zugang für das Befestigungswerkzeug und Kabelaustritt

Positionierung von Messgeräten und Rückmeldesystemen

Ein Anzeigegeräte-Adapter erfordert das richtige Befestigungsmuster und die richtige Wellenhöhe. Das Muster bestimmt die Position der Befestigungselemente; die Höhe legt fest, an welcher Stelle das Messgerät mit der Stellgliedabtrieb zusammenpasst.

Bei rahmenmontierten Geräten lässt die Halterungsgeometrie zudem ausreichend Platz für das Entfernen einer Abdeckung und den Zugriff auf die Befestigungselemente. Kabelverschraubungen, Steckverbinder und Rohrbiegungen sind im vom Gerätehersteller angegebenen Installationsraum enthalten.

Ausgewählte Geräteschnittstelle

Die Adapterabmessungen folgen der jeweiligen Instrumentenvariante. Ein passendes Schraubenmuster allein stellt noch keine funktionsfähige Antriebsverbindung sicher.

Wartungszugang

Die Teilekonstruktion sichert den erforderlichen Demontageweg – nicht nur den minimalen Raum für das montierte Gerät.

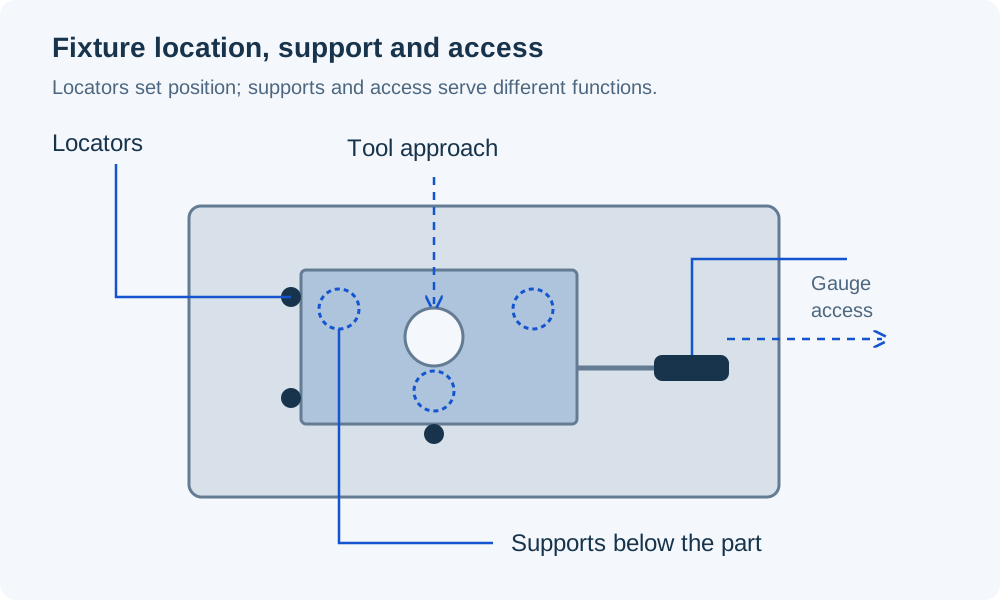
Draufsicht einer Spannvorrichtung mit drei Positionierkontakten, drei Stützen unterhalb des Werkstücks, vertikalem Werkzeugzugang zu einer Bohrung und separatem seitlichem Zugang für einen Messfühler

Positionierung von Komponenten während Montage und Prüfung

Wir fräsen Werkzeuge, die sich an der funktionalen Schnittstelle des Bauteils orientieren. Eine Zentrierpassung kann einen Adapter zentrieren, während ein separates Merkmal vor dem Anziehen oder Prüfen der Befestigungslöcher dessen Winkelstellung festlegt.

Eine Vorrichtung kann zudem eine Halterung in einer definierten Montagehöhe fixieren, um den erforderlichen Freiraum für die Kupplung zu prüfen. Sie dient dabei ausschließlich der genauen Positionierung der Komponenten für diese Prüfung; sie ersetzt weder eine Drehmomentprüfung noch einen Leistungstest des Geräts.

Wiederholbare Positionierung

Definierte Stütz- und Positionierungskontakte unterscheiden die Sitzposition von der zur Klemmung des Werkstücks verwendeten Kraft.

Zugängliche Arbeitsmerkmale

Die Spannvorrichtung lässt die Kupplung, Montageflächen und festgelegten Messpunkte in der montierten Position erreichbar.

Schnittstellenmuster, Montagesätze und Wiederholungsbestellungen

Wir führen Geometrieproben und freigegebene Serienteile in getrennten Revisionen, insbesondere wenn sich während der Geräteentwicklung eine Aktuator- oder Instrumentenoption ändert.

Schnittstellenmuster

Ein Musterhalter oder -Adapter prüft Sitzlage, Zugänglichkeit der Befestigungselemente und den verfügbaren Einbauraum im Vergleich zum ausgewählten Gegenstück.

Montage-Passprobe-Set

Halter, Kupplung und Anzeigeadapter werden gemeinsam auf Eingriff und Freigang geprüft. Der OEM genehmigt die kombinierte Geometrie, bevor sie als Definition für Wiederholungsbestellungen festgelegt wird.

Freigegebenes Komponentenlos

Die akzeptierten Modelle, Werkstoffzustände und endgültigen Abmessungen definieren den Losumfang. Eine Austausch-Aktuatoroption löst vor der Wiederverwendung derselben Teilenummern einen Schnittstellenvergleich aus.

Werkstoffreferenzen für Halterungen und Antriebskomponenten

Eine leichte Instrumentenhalterung und eine belastete Antriebskupplung stellen unterschiedliche Anforderungen an das Material. Wir behalten die ausgewählte Werkstoffsorte und Lagerzustand bei; die nachstehenden Werte unterscheiden relevante Materialeigenschaften, ohne eine Gerätebelastungsklasse zuzuweisen.

CNC-Bearbeitung für Öl- und Gasausrüstung — Werkstoffparameter
Werkstoffgüte / LieferzustandReferenzparameterKomponenten-/Lagerkontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Dichte ≈2.71 g/cm³Aluminium-Instrumentenhalterungen und -Abdeckungen
316L / EN 1.4404Elastizitätsmodul 200 GPa bei 20°C; mittlere thermische Ausdehnungskoeffizient 16 µm/(m·K), 20–100°CEdelstahl-Halterungen und Instrumentendetails
42CrMo4 +QT · Ovako 327AStreckgrenze ≥650 MPa; 270–320 HBRundstahl: Ausgangsmaterial Ø >40 bis <100 mm; spezifizierte Antriebskomponenten
INCONEL®-Legierung 625 · geglühtNominelle Zugfestigkeit 827–1,034 MPa; 145–220 HBStab / Rundstab / Platte, Produktabmessungen ≤4 in; spezifizierte Sonderlegierungsbauteile

Materialreferenzen: Hydro Alloy 6061 Strangpressprofil; Outokumpu Supra 316L/4404 physikalische Eigenschaften; Ovako 42CrMo4 Variante 327A +QT Rundstab; Special Metals INCONEL-Legierung 625, geglühter Stab/Rundstab/Platte mit nominellen Raumtemperatur-Eigenschaften. Lagergrößenbereiche kennzeichnen die Herkunft der Daten, nicht die Bearbeitungskapazität. Nominelle Werte unterscheiden sich von festgelegten Mindestwerten.

Bearbeitung der Montage- und Antriebsgeometrie

Wir trennen breite Montageflächen von rotatorischen und winkelbezogenen Antriebsmerkmalen, sodass jeweils die für die Montage relevanten Referenzen überprüft werden.

Montagehöhe, Antriebseingriff und Ausrichtung

Die Komponentenzeichnung muss die Merkmale kennzeichnen, die die Positionierung der Ausrüstung bestimmen und die vorgeschriebene Bewegung übertragen. Die äußere Form allein definiert kein austauschbares Montageteil.

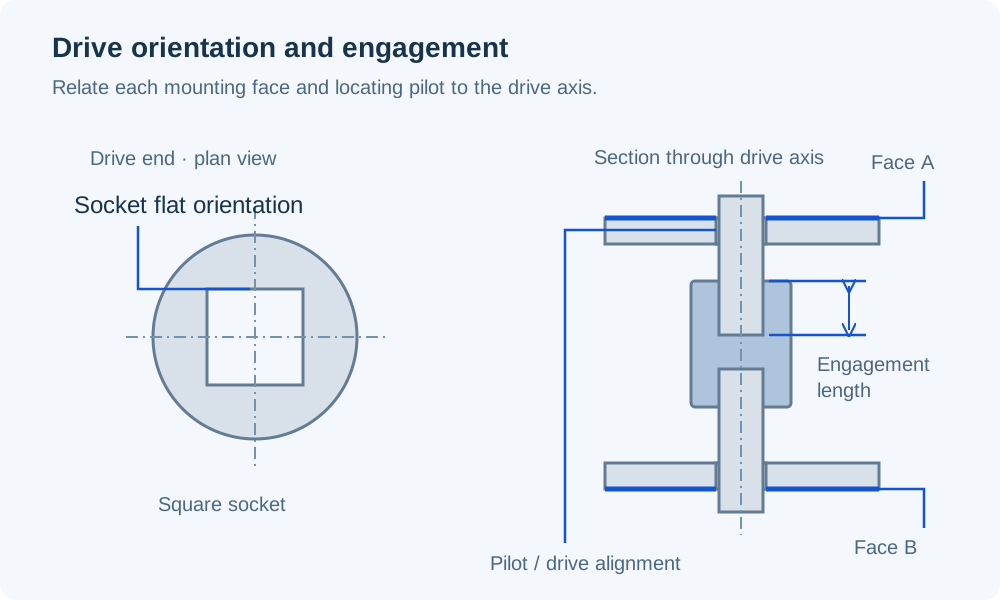
Vierkant-Antriebsbuchse in Endansicht neben einem Schnittbild, das die Eingriffslänge sowie die obere und untere Montagefläche und die zur Antriebsachse ausgerichteten Zentrierführungen zeigt

Montageflächen und Zentrierführungen

Ein Zentrierbolzen und ein Schraubenmuster erfüllen unterschiedliche Aufgaben. Der Zentrierbolzen definiert die Sitzposition; die Befestigungselemente sichern die Verbindung. Eine Aussparung muss zudem jeden vorgeschriebenen Zentrierbund aufnehmen, ohne den Flächenkontakt zu behindern.

Halterhöhe und Kupplungslänge

Der Abstand zwischen den Montageflächen bestimmt die verfügbare Eingriffstiefe der Antriebsverbindung. Die Kupplung muss die vorgegebenen Antriebsflächen erreichen und dabei den in der Montagezeichnung angegebenen axialen Spielraum bewahren.

Antriebsform und Winkelbeziehung

Quadratische, kerbverzahnte und andere Antriebsformen erfordern Angaben zu ihrer Größe, nutzbarer Einzugstiefe und Ausrichtung. Wir beziehen diese Ausrichtung auf das Montagemuster, sodass die Verbindung mit der vorgegebenen Position der Anlage übereinstimmt.

Befestigungs- und Demontageraum

Zugangsöffnungen und vertiefte Sitzflächen müssen ausreichend Platz für den vorgeschriebenen Schlüssel, das Befestigungselement und die erforderliche Demontagebewegung bieten. Ein vollständig montiertes Modell darf keine noch anzuziehende Befestigung verdecken.

Oberflächenfinish an funktionalen Schnittstellen

Die Oberflächenbehandlung richtet sich nach Komponente und Einsatzbedingungen. Der Umfang des Finishs legt zudem fest, welche Sitzflächen, Antriebsflächen und Gewinde ihre vorgeschriebenen Maße beibehalten.

Kanten und Kupplungseinlauf

Eintragsfasen und Kantenabrundungen erleichtern die Montage, ohne die erforderliche wirksame Eingriffstiefe zu verkürzen. Die Eckformen der Kupplung sowie innenliegende Entlastungen folgen der Geometrie der jeweiligen Gegenantriebsgeometrie.

Beschichtungsabdeckung und Toleranzzuschläge

Die Zeichnung unterscheidet beschichtete Außenflächen von maskierten Positionier- und Antriebsflächen. Bei Aluminiumteilen mit Anodisierung gehört die hierdurch bedingte Maßänderung in den Toleranzzuschlag für die fertige Kontaktfläche.

Endmaterialzustand und Wärmebehandlungszustand

Eine Stahlkupplung, die in der Zustandsangabe +QT spezifiziert ist, ist nicht austauschbar mit einem ungespezifizierten Stahlrohling. Alle nachfolgenden Wärmebehandlungen sowie die endgültige Härteanforderung bleiben an das freigegebene Material und dessen maßliche Spezifikation gebunden.

Referenzmaße für ausgewählte Montage-Schnittstellen

Die folgenden Maße identifizieren bestimmte Stellglied- und Instrumentenschnittstellen. Wir prüfen das gelieferte Bauteil anhand der freigegebenen Zeichnung des zugehörigen Gegenbauteils, einschließlich der gewählten Flansch- oder Adaptervariante.

Bohrungsmustergröße, Positionier-Eingriff und Antriebsposition sind voneinander unabhängige Freigabekriterien. Der Prüfumfang legt deren Maße, Bezugsflächen (Datums) und Endoberflächenzustand fest.

CNC-Bearbeitung für Öl- und Gasausrüstung — Merkmalsspezifikationen
Schnittstelle / MerkmalReferenzmaßeAbnahmebasis
F05-Muster auf der AUMA-StellantriebsseiteSchraubenkreis Ø50 mm; 4 × M6 PositionenGerätezeichnung; Bohrungspositionen und Gewindedefinition
F07-Muster auf der AUMA-StellantriebsseiteSchraubenkreis Ø70 mm; 4 × M8 PositionenGerätezeichnung; Bohrungspositionen und Gewindedefinition
Optionale F07-Zentrierhülse von AUMAØ55 mm; Vorsprung 2.5 mmAusgewählte Zentrierhülsenvariante; Durchmesser, Höhe und Anschlagfläche
Festo-SRBC-A3-Adapter30 × 80 mm-Muster; Wellenhöhe 20 mmAusgewählte Gerätevariante; Muster und Höhe
Eingriff und Ausrichtung der AntriebskupplungLänge in mm; Winkel in Grad; ZeichnungsgrenzenGegenläufige Antriebsgeometrie und Bezugsmuster für die Montage

Ausgewählte Gerätebezugswerte: AUMA SQ(R)05.2 / SQ(R)07.2–AC2, Zeichnung U2.4020, Revision 02; Festo-SRBC-Katalog September 2026, A3-Adapter. Dies sind Bezugswerte für zusammenpassende Geräte, keine universellen Schnittstellendimensionen. Die Komponentenzeichnung legt Form der Bohrungen, Lagetoleranzen, Antriebsfreiräume und endgültige Oberflächenbeschaffenheit fest.

Die Gerätequalifizierung bleibt eine gesonderte Anforderung

Diese Seite behandelt maschinell bearbeitete mechanische Komponenten und Werkzeuge. Sie begründet weder API-Zertifizierungen noch Druckfestigkeit, Dichtheit oder HPHT-Qualifizierungen. Jede Projektqualifizierung oder Prüfanforderung muss separat vom Umfang der dimensionalen Bearbeitung festgelegt werden.

Teilenummern, Revisionen und Verpackung

Zwei Komponenten können ein gemeinsames Montagemuster verwenden, während sie unterschiedliche Bauhöhen oder Antriebsdetails aufweisen. Ihre Teile-Referenzen müssen diese Unterschiede bewahren, sobald sie an die Montagebank gelangen.

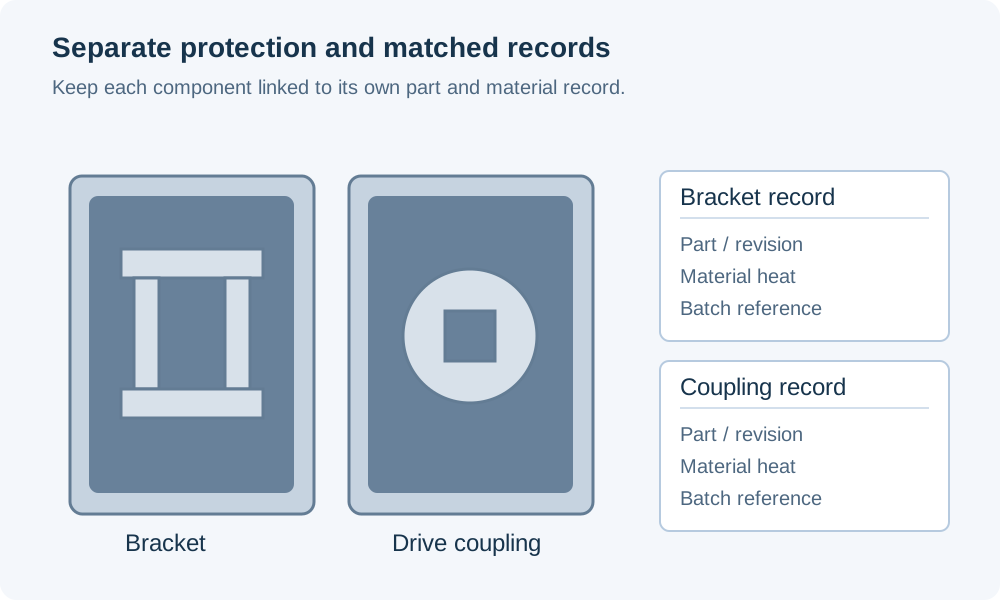
Montagehalterung für Stellglied und Antriebskupplung in separaten Schutzbereichen, jeweils abgestimmt auf Teil und Revision sowie Material-, Wärme- und Chargenunterlagen

Kupplungen und Montagesätze

Komponentenbezeichnungen unterscheiden Halterung, Kupplung und Messgeräte-Adapter. Eine Montagesatz-Referenz verknüpft die vorgesehenen Teile, ohne optisch ähnliche Varianten als austauschbar zu behandeln.

Werkstoff- und Änderungsstand-Kennung

Der gelieferte Teile-Änderungsstand und der spezifizierte Werkstoffzustand bleiben mit der Bestellung verknüpft. Wo Wärmebehandlungs- oder Chargenunterlagen erforderlich sind, werden Umfang und Identifikation dieser Unterlagen in den Einkaufsanforderungen festgelegt.

Geschützte Arbeitsflächen

Die Verpackung trennt Zentrierbolzen, Antriebsbuchsen und Montageflächen von benachbarten Teilen. Schutzkontakt verdeckt nicht die für die Wareneingangsprüfung erforderliche Komponenten-Referenz.

Häufige Fragen zur Bearbeitung von Komponenten für Öl- und Gasanlagen

Reicht ein ISO 5211-Flanschcode aus, um ein komplettes Montagekit zu bestellen?

Nein. Die Flanschbezeichnung identifiziert nur einen Teil der Verbindung. Wir benötigen zudem die gewählte Antriebsform sowie die Befestigung auf Ventilseite. ISO 5211 deckt ausschließlich Anschlüsse für Teilumdrehungs-Stellantriebe ab; die Befestigung einer Zwischenstütze am Ventil fällt nicht in dessen Geltungsbereich. Eine vollständige Montagezeichnung klärt diese verbleibende Schnittstelle.

Kann dieselbe Montagedefinition für einen Linearantrieb verwendet werden?

Nein. Eine Teilumdrehungsflansch-Referenz definiert keine Verbindung für einen Linearantrieb. Für eine lineare Anordnung ist eine eigene Montage- und Antriebsverbindungszeichnung erforderlich, einschließlich der erforderlichen Bewegung und der erforderlichen Spielräume. Wir bewerten die bearbeiteten Komponenten anhand dieser Definition, statt die Werte der Teilumdrehungsflansch-Schnittstelle darauf zu übertragen.

Kann ein Vierkant-Antrieb in einem anderen Winkel zum Schraubenmuster geliefert werden?

Ja, ein kundenspezifischer Antriebsadapter kann auf diese Weise definiert werden. Geben Sie den Winkel von einem benannten Montagebezugspunkt aus an und identifizieren Sie die als Referenz verwendete Geräteposition. Eine Vierkantbuchse, die um 45° relativ zu einer anderen gedreht ist, weist dieselbe Nenngröße auf, jedoch eine andere Verbindungsorientierung; die geplante Anordnung muss vom Gerätekonstrukteur freigegeben werden.

Kann ein Sensor-Montageadapter verschiedene Anzeigemodelltypen unterstützen?

Nur wenn ihr Befestigungsmuster, ihre Wellenhöhe und ihre Antriebsverbindung übereinstimmen. Eine austauschbare Oberplatte oder eine separate Adaptervariante kann ggf. Unterschiede ausgleichen; sie darf jedoch beim Anziehen keine nicht kompatible Wellenhöhe zwangsweise ausrichten. Wir fräsen die gewählte Adaptergeometrie nach Festlegung dieser Schnittstellen.

Führt die Angabe von 316L oder der Legierung 625 zur Eignung für sulfidhaltige Medien („sour service“)?

Nein. Ein Legierungsname allein stellt keine Konformität mit NACE MR0175 / ISO 15156 sicher. Der zutreffende Werkstoffzustand und die Qualifikation hängen von der vorgesehenen Einsatzumgebung und den Anforderungen der jeweiligen Norm ab. Die Werkstoffspezifikation des Anlagenbetreibers muss diese Anforderungen festlegen; eine allgemeine Bearbeitungsbestellung liefert diese Qualifikation nicht.

Sind Schraubenverbindungen und Passstifte im Lieferumfang der bearbeiteten Montagekomponenten enthalten?

Nur dann, wenn sie in dem Angebot ausdrücklich aufgeführt sind. Halterung, Kupplung, Gewindestifte, Schrauben, Passstifte sowie sämtliche Sicherungsteile müssen gesonderte Positionen in der Stückliste aufweisen. Dadurch wird verhindert, dass eine Bestellung für bearbeitete Teile fälschlicherweise als komplettes Installationskit interpretiert wird, und der Konstrukteur der Anlage behält die volle Kontrolle über Festigkeitsklasse und Eingriffstiefe der Verbindungselemente.

Kann eine bearbeitete Abdeckung eine zugelassene elektrische Gehäuseeinheit ersetzen?

Eine mechanische Abdeckung ist kein Ersatz für ein zugelassenes elektrisches Gehäuse oder ein explosionsgeschütztes Gehäuse. Falls das Teil zu einem solchen Gehäuse gehört, müssen Konstruktion, zulässige Modifikationen und Annahmekriterien vom zuständigen Gerätehersteller stammen. Wir leiten weder einen IP-Schutzgrad noch eine Explosionschutzklasse aus Form oder Werkstoff eines Gehäuses ab.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Halte- oder Antriebskomponente.

Senden Sie die Zeichnung des Bauteils, den Werkstoff und die gewünschte Menge. Fügen Sie gegebenenfalls die Zeichnung der Stellglied- oder Instrumentenschnittstelle bei, sofern darin die Geometrie der Komponente definiert ist.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB