Ga naar inhoud
VETCNCCNC-PRODUCTIE
Gebeiteld aandrijvingsbevestigingsbeugel, vierkante-socketkoppeling en vier-gat-bevestigingsplaat

Bewerking van olie- en gasapparatuur CNC

Wij bewerken aandrijfmontages, aandrijfkoppelingen en instrumentsteunen voor fabrikanten van olie- en gasapparatuur. Ons werkterrein omvat tekeningsgebaseerde mechanische onderdelen en montagehulpmiddelen, waarbij de montagegeometrie, materiaaltoestand en afgewerkte interfaces specifiek zijn vastgelegd voor uw apparatuur.

  • Aandrijfinterface
  • Instrumentsteunen
  • Montagehulpmiddelen

Bewerkte montage-, aandrijf- en steunonderdelen

Wij leveren de onderdelen tussen de geselecteerde aandrijving, klep en het instrument — geen complete kleppakketten. De mechanische interface en de apparatuurtekeningen definiëren elk onderdeel in de montageopstelling.

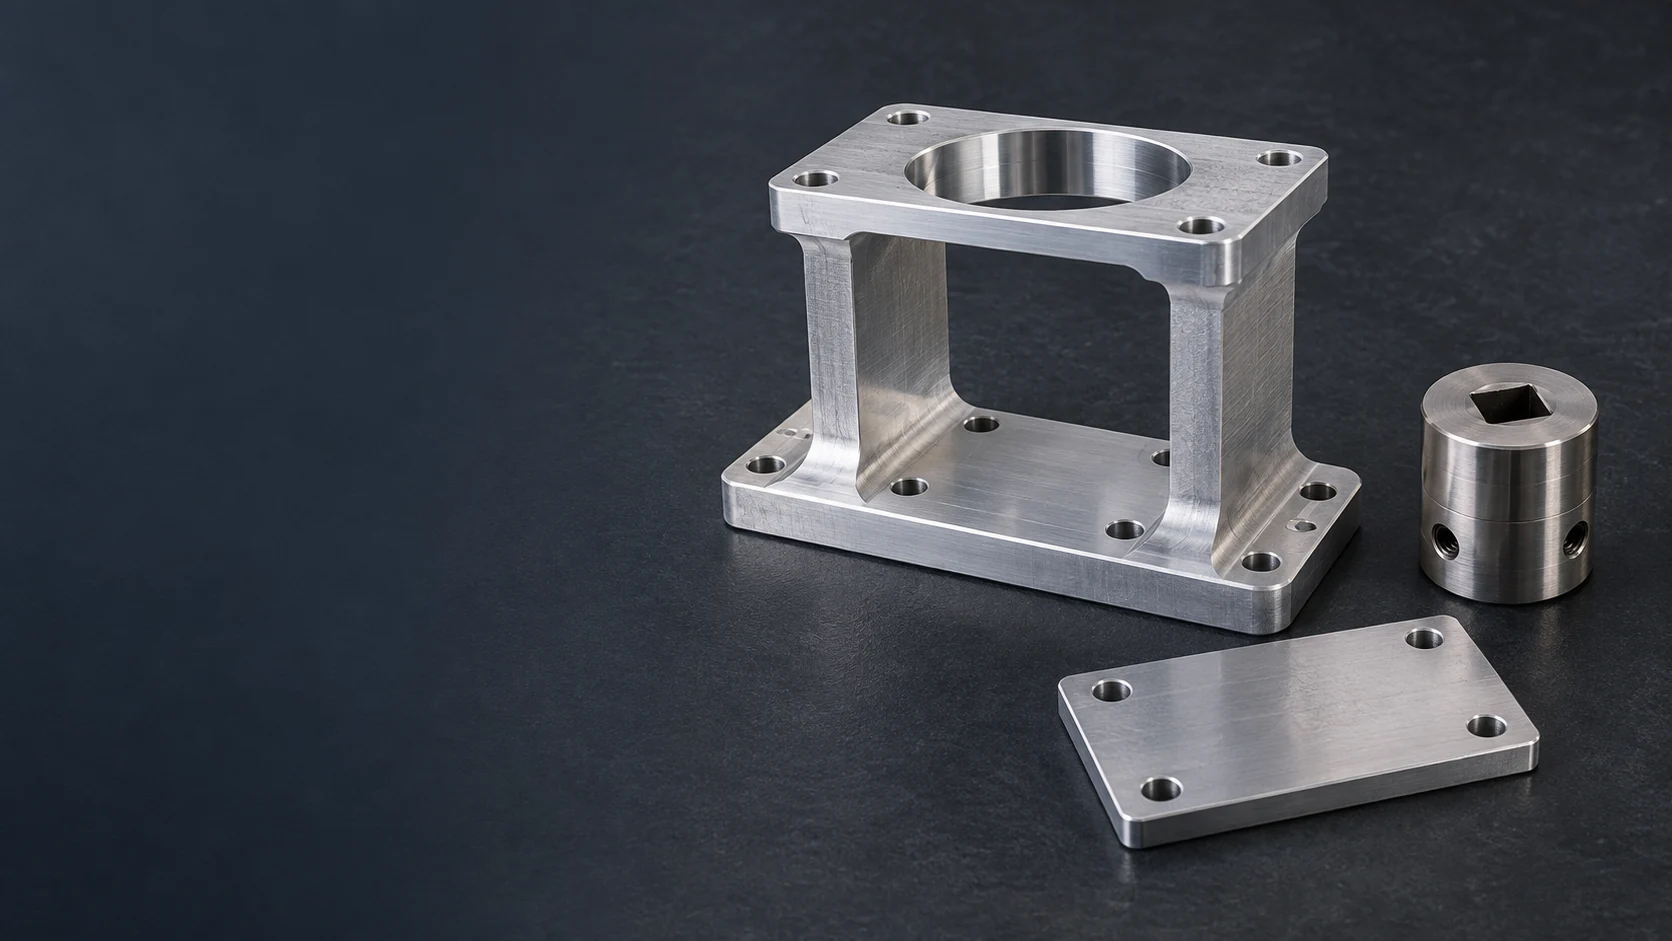
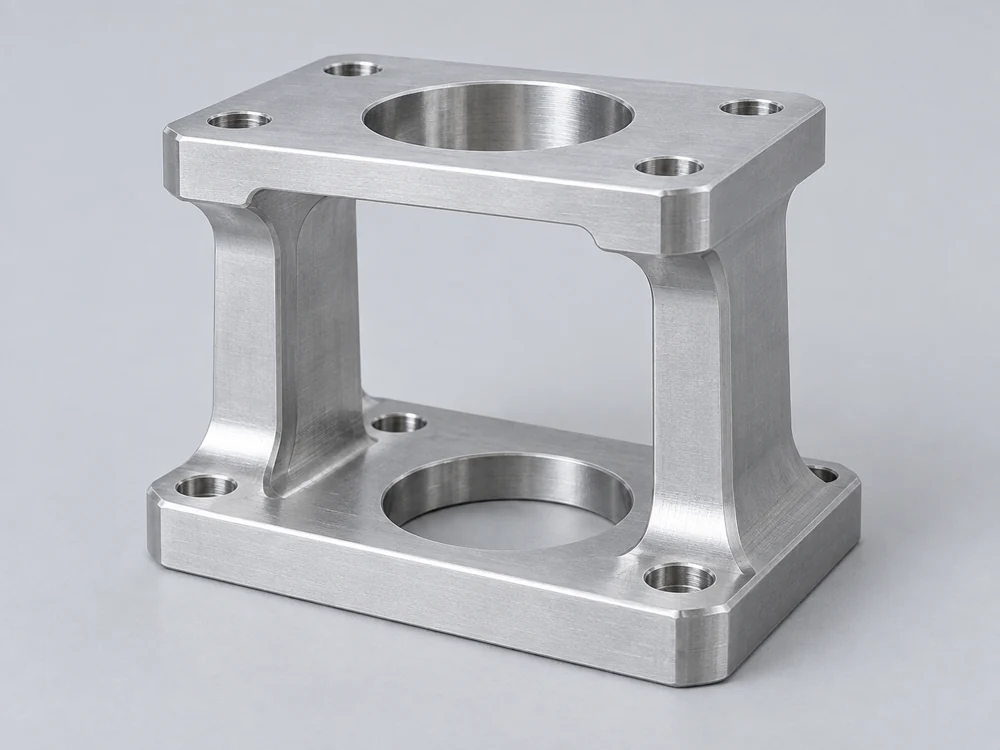
Open-brug-aandrijvingsbeugel met parallelle bevestigingsflensen, een centrale boring en een toegangsvenster

Aandrijfmontagebeugels

Brugbeugels en montageplaten verbinden de aandrijfflens met de klepzijde steun. Wij bewerken beide montagevlakken, boutpatronen en centrale vrijruimte, terwijl toegang tot de koppeling en bevestigingspunten behouden blijft.

  • Flenspatronen
  • Montagehoogte
  • Toegang tot koppeling
Besprek dit onderdeel
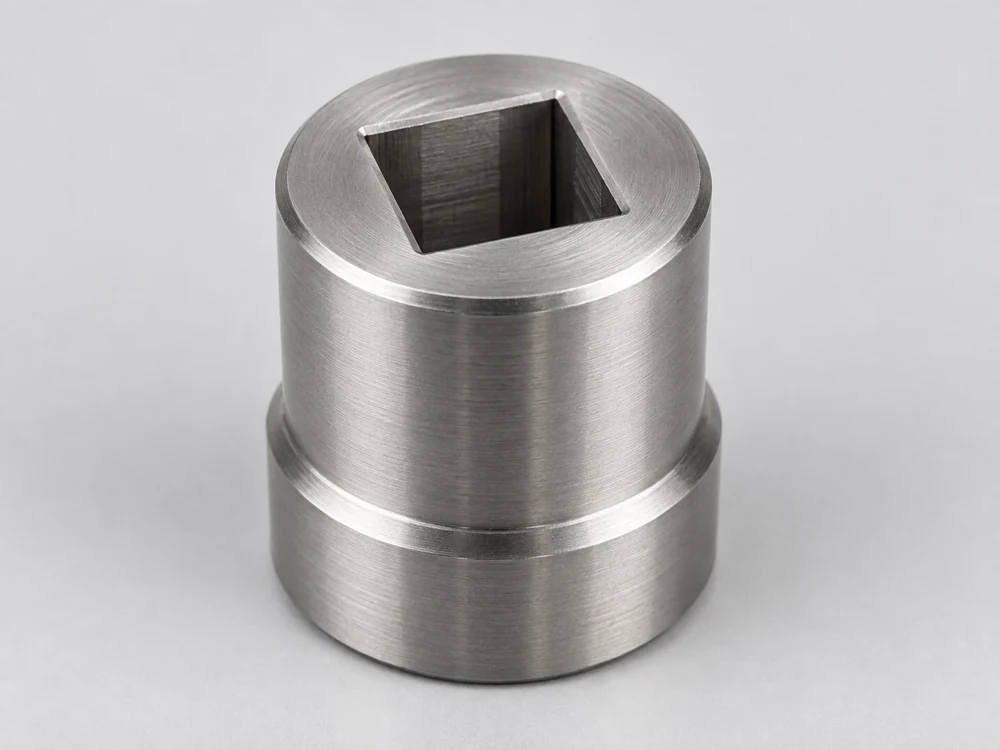
Korte cilindrische aandrijfkoppeling met een vierkante socket en een lagere schouder

Aandrijfkoppelingen en adapters

Koppelingen verbinden de gespecificeerde aandrijfuitgang met de aangedreven as of stam. De twee aandrijfvormen, de hoekrelatie en de ingrijplengtes definiëren de verbinding; de buitendiameter bepaalt voornamelijk de vrijruimte binnen de beugel.

  • Aandrijfsockets
  • Inrijplengtes
  • Hoekoriëntatie
Besprek dit onderdeel
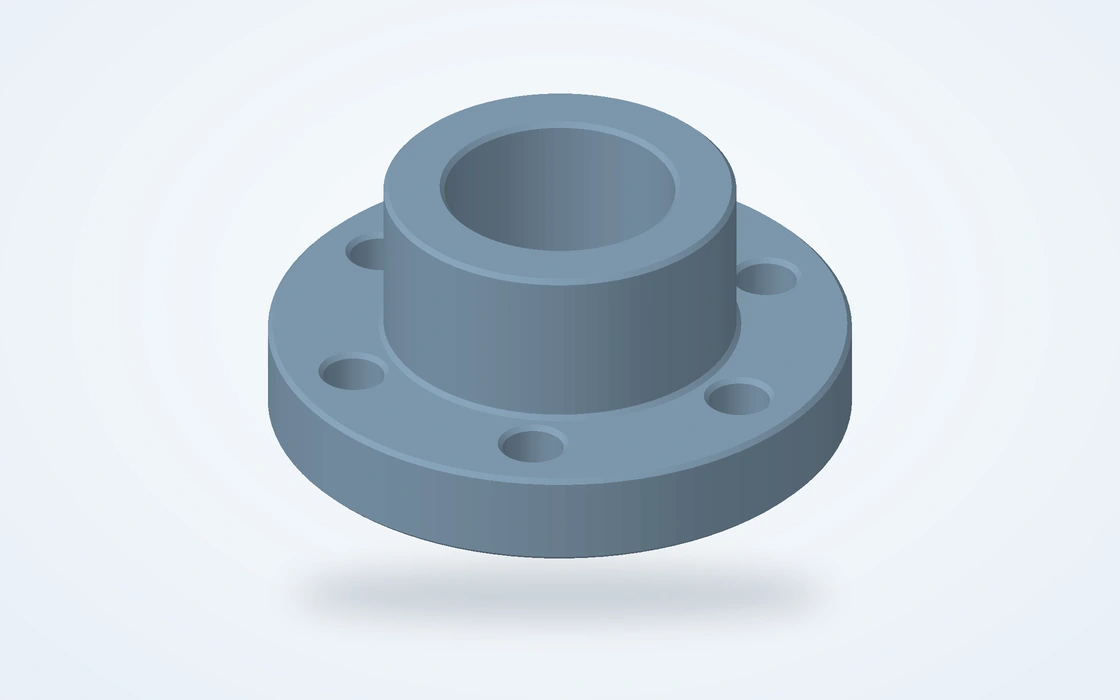
Cirkelvormige bevestigingsadapter met een verhoogde naaf, centrale boring en omliggende bevestigingsgaten

Montageadapters voor indicatoren en sensoren

Adapters positioneren de standaanduiding of sensor boven de bedoelde aandrijfas. Wij bewerken het bevestigingspatroon, de centreerbus en de afstandselementen conform de gekozen instrumentinterface.

  • Sensorpatronen
  • Centreerbussen
  • Afstandshoogtes
Besprek dit onderdeel
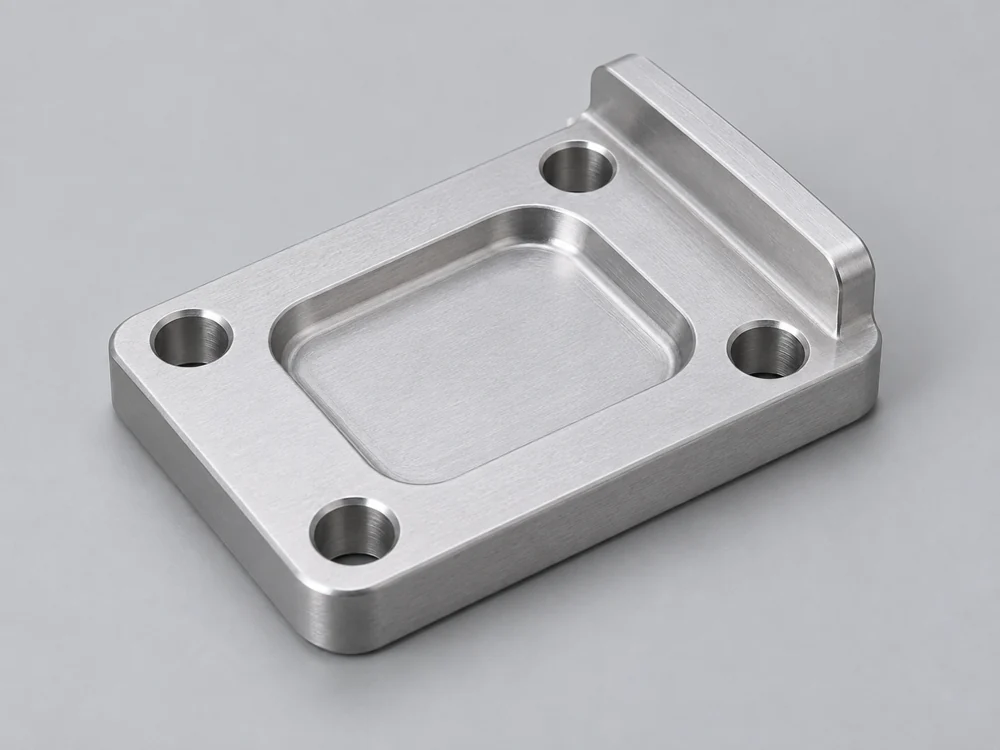
Rechthoekige instrumentbevestigingsplaat met een ingezonken vak en vier ronde gaten

Steunplaten voor instrumenten

Steunplaten dragen lokale instrumenten en hulpmodules op het apparaatframe. De afstand tussen de gaten, de verzonken vlakken en de vrije ruimte aan de rand positioneren het instrument zonder dat de aangesloten buis- of kabelverbinding als mechanische steun wordt gebruikt.

  • Afstand tussen de gaten
  • Montageverzinkingen
  • Onderhoudsruimte
Besprek dit onderdeel
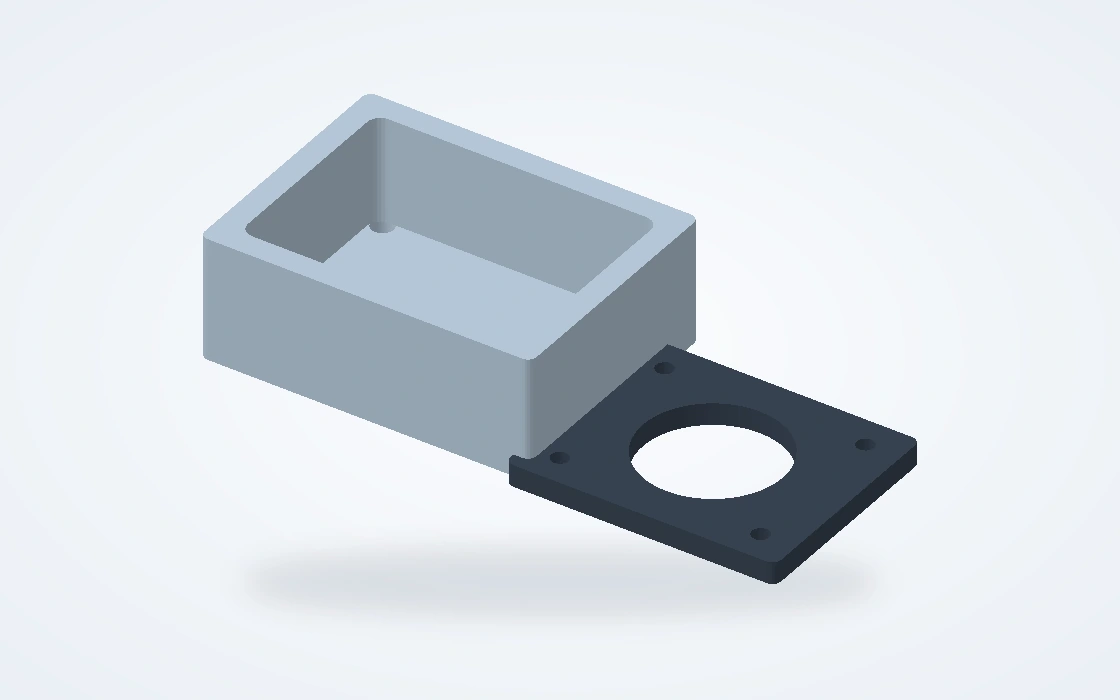
Lege gebeitelde apparatuurbehuizing naast haar afzonderlijke deksel

Dekselplaten en niet-drukbestendige behuizingen

Afzonderlijke deksels en lege behuizingen beschermen of ondersteunen mechanische assemblages. Wij bewerken de zitvlakken voor deksels, bevestigingsdetails en vrijruimteopeningen; elektrische bescherming en behuizinggoedkeuring vallen buiten het toepassingsgebied van dit onderdeel.

  • Zitvlakken voor deksels
  • Inzetten voor bevestigingsmiddelen
  • Vrijruimteopeningen
Besprek dit onderdeel
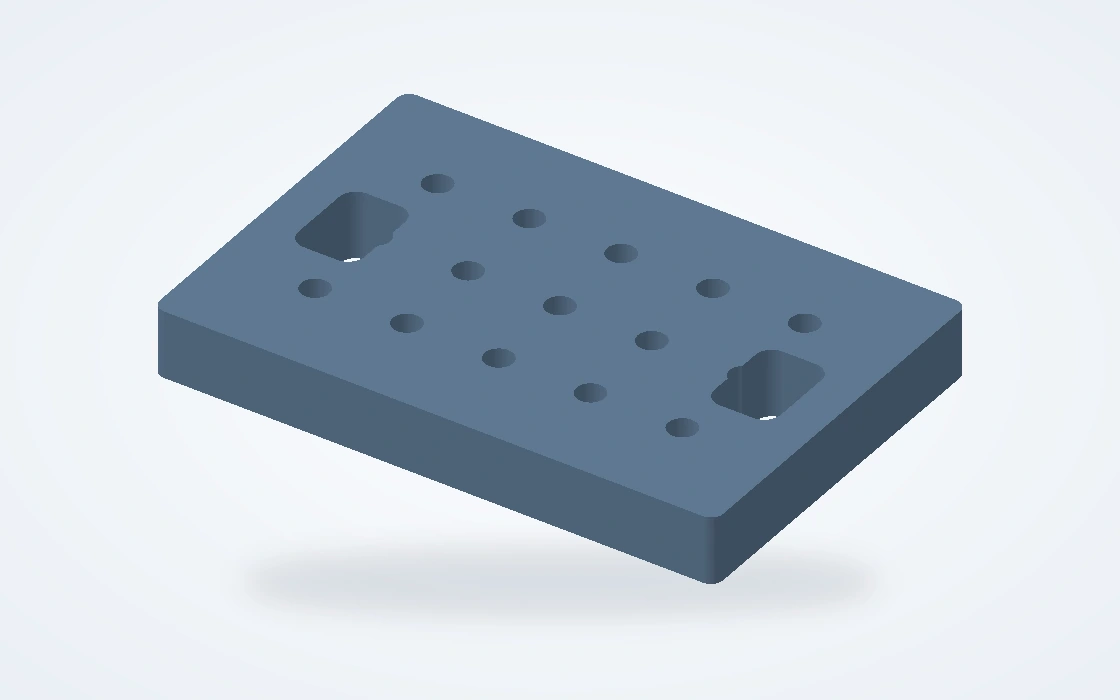
Gebeitelde fixtureplaat met een gatenpatroon en twee sleuven

Montage- en inspectiefixtures

Fixtureplaten en positioneringsdetails plaatsen montage-onderdelen tijdens OEM-montage of dimensionele controles. De fixture verwijst naar het werkelijke boutpatroon, de positioneringsdiameter of het montagevlak dat door het onderdeel wordt gebruikt.

  • Interfacepositioneringselementen
  • Steunvlakken
  • Gereedschapstoegang
Besprek dit onderdeel

Klepregeleenheden, instrumenten en OEM-gereedschap

Deze onderdelen lossen verschillende installatietaken op. De aandrijfmontage draagt een aandrijfverbinding; de instrumentadapter definieert de positie van een sensor; de montage-fixture positioneert een onderdeel terwijl de OEM deze monteert of controleert.

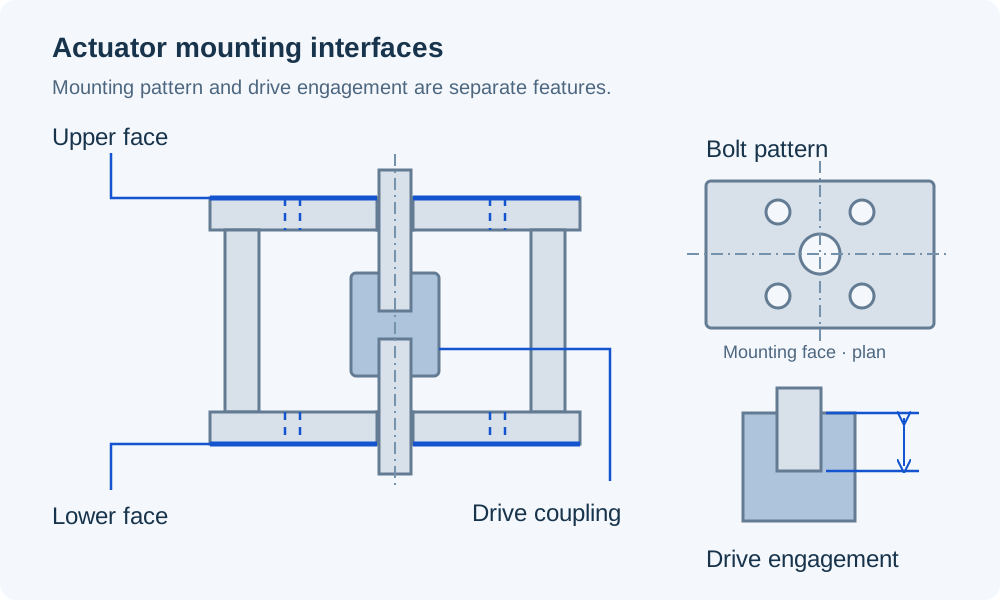
Open aandrijvingsbeugel met bovenste en onderste bevestigingsvlakken, een centrale aandrijfkoppeling, een planaanzicht van het boutpatroon en een afzonderlijk detail van de aandrijfinschakeling

Verbinding van een geselecteerde aandrijfunit met de klep

Wij bewerken de steun en de koppeling als afzonderlijk gedefinieerde onderdelen. De steun bepaalt de montagepositie, terwijl de koppeling de twee aandrijfvormen verbindt. Hun afmetingen moeten op elkaar afgestemd zijn, zonder dat de koppeling per ongeluk een axiale eindstop vormt.

Voor een gedeeltelijke draaiing wordt de interface bepaald door het actuatormodel en de geselecteerde flensoptie. De aansluiting aan de klepzijde, de koppelinggeometrie en de beschikbare installatieruimte voltooien de bewerkingsdefinitie.

Twee montageinterfaces

Het patroon aan de actuatorkant en de aansluiting aan de klepzijde blijven afzonderlijke details, zelfs wanneer hun nominale flensafmetingen op elkaar lijken.

Toegang tot koppeling

Een toegangsvenster maakt de gespecificeerde bevestigings- en montagehandeling mogelijk nadat de actuator en de steun zijn gepositioneerd.

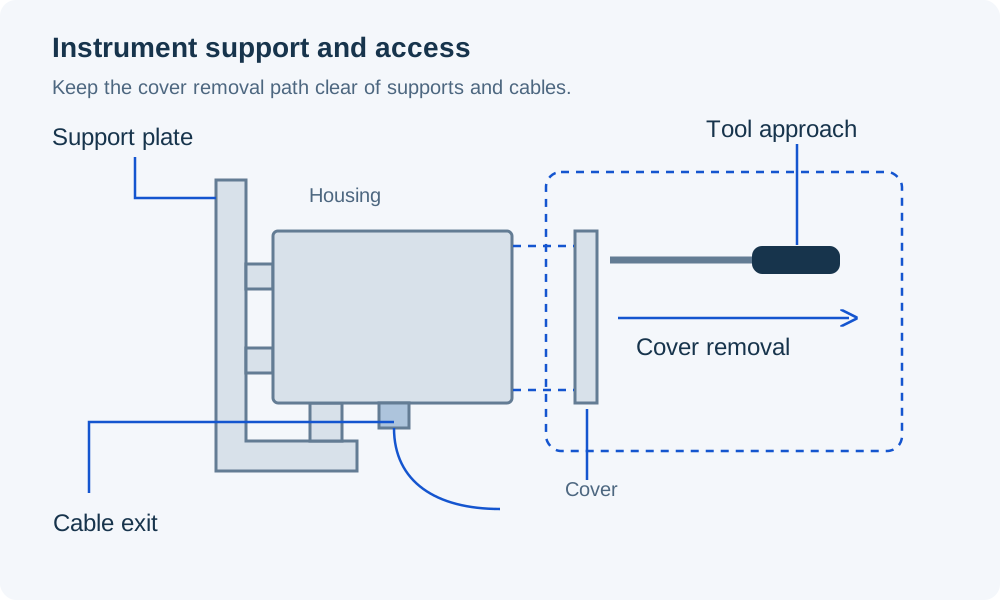
Zijaanzicht van een ondersteunde instrumentbehuizing met een afzonderlijk deksel, duidelijke dekselverwijderingsrichting, benadering van de bevestigingsgereedschap en kabelafvoer

Positie-instrumenten en terugmeldapparatuur

Een indicatoradapter vereist zowel het juiste montagepatroon als de juiste ashoogte. Het patroon bepaalt de positie van de bevestigingsmiddelen; de hoogte bepaalt waar het instrument in contact komt met de uitgang van de actuator.

Voor aan het frame gemonteerde instrumenten laat de ondersteuningsgeometrie ook ruimte over om een deksel te verwijderen en bij de bevestigingsmiddelen te komen. Kabeldoorvoeren, connectoren en buisbochten zijn opgenomen in de installatieomvang die door de apparatuurontwerper is opgegeven.

Geselecteerde apparaatinterface

De afmetingen van de adapter volgen de werkelijke variant van het instrument. Een passend boutpatroon alleen is niet voldoende om de aandrijfverbinding te garanderen.

Onderhoudstoegang

Het onderdeelontwerp reserveert het benodigde verwijderingspad, en niet alleen voldoende ruimte voor het geassembleerde instrument.

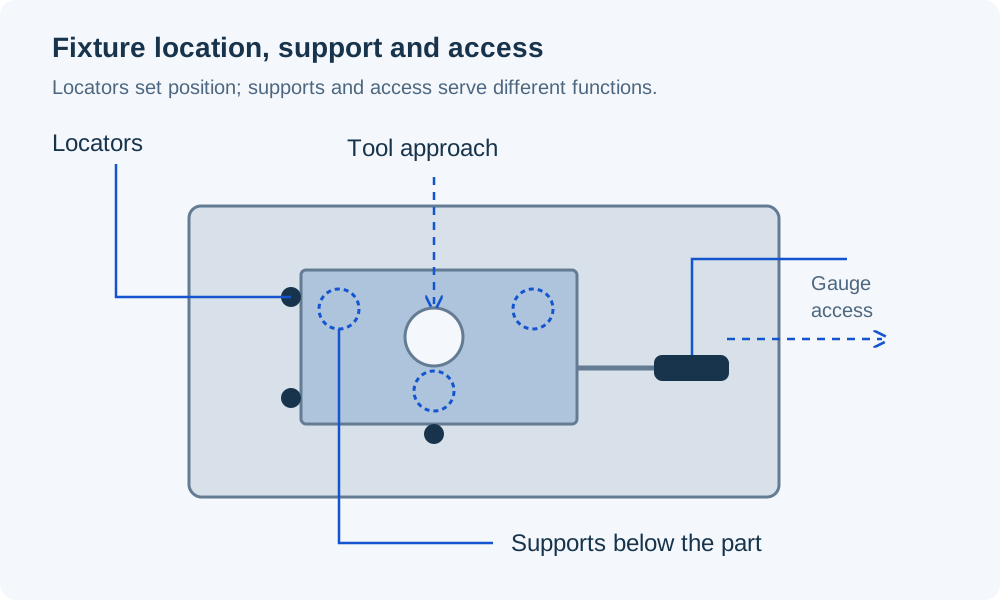
Bovenaanzicht van een fixture met drie positioneringscontacten, drie ondersteuningen onder het onderdeel, een verticale gereedschapsbenadering naar een boring en afzonderlijke zijdelingse toegang voor een meetinstrument

Positioneren van onderdelen tijdens montage en inspectie

Wij bewerken gereedschap dat refereert aan de werkende interface van het onderdeel. Een centreringsschacht kan een adapter centreren, terwijl een afzonderlijk kenmerk de hoekpositie vastlegt voordat de montagegaten worden bevestigd of geïnspecteerd.

Een spanvorment kan ook een steun op een bekende montagehoogte vasthouden voor een controle op koppelingvrijheid. Het positioneert de onderdelen voor die controle; het vervangt geen momenttest of test op apparatuurprestaties.

Herhaalbare positionering

Gedefinieerde ondersteunings- en positioneringscontacten onderscheiden de ingezette positie van de kracht die wordt gebruikt om het onderdeel vast te zetten.

Toegankelijke werkende functies

De spanvorment laat de koppeling, de montagevlakken en de gespecificeerde meetpunten bereikbaar in de geassembleerde positie.

Interfacevoorbeelden, montage-sets en herhalingsbestellingen

Wij houden geometrieproeven en vrijgegeven productieonderdelen onder afzonderlijke revisies, met name wanneer een actuator- of instrumentoptie wijzigt tijdens de ontwikkeling van de apparatuur.

Interfacevoorbeeld

Een voorbeeldbeugel of -adapter controleert de plaatsing, toegang tot bevestigingsmiddelen en de beschikbare installatieruimte ten opzichte van de geselecteerde aansluitende apparatuur.

Set voor montagepasvormcontrole

De beugel, koppeling en indicatoradapter worden gezamenlijk gecontroleerd op ingrijping en speling. De OEM keurt de gecombineerde geometrie goed voordat deze de definitie wordt voor herhaalbestellingen.

Goedgekeurde componentenbatch

De goedgekeurde modellen, materiaaltoestanden en eindafmetingen definiëren de batch. Een vervangende actuatoroptie activeert een interfacevergelijking voordat dezelfde onderdeelnummers opnieuw worden gebruikt.

Materiaalreferenties voor bevestigingspunten en aandrijfcomponenten

Een lichte instrumentdrager en een belaste aandrijfkoppeling hebben niet dezelfde materiaaleisen. Wij behouden de geselecteerde legeringsgraad en voorraadtoestand; de onderstaande waarden onderscheiden relevante materiaaleigenschappen zonder een belastingsclassificatie voor apparatuur toe te wijzen.

CNC-bewerking van olie- en gasapparatuur — materiaalparameters
Legeringsgraad / toestandReferentieparametersComponent / voorraadcontext
6061-T6/T6511-extrusieVloeigrens ≥240 MPa; dichtheid ≈2.71 g/cm³Aluminium instrumentdragers en -dekplaten
316L/EN 1.4404Elastische modulus 200 GPa bij 20°C; gemiddelde uitzettingscoëfficiënt 16 µm/(m·K), 20–100°CRoestvaststalen bevestigingspunten en instrumentdetails
42CrMo4 +QT · Ovako 327AVloeigrens ≥650 MPa; 270–320 HBRonde staf: voorraad Ø >40 tot
INCONEL-legering 625 · gegloeidNominale treksterkte 827–1,034 MPa; 145–220 HBStaaf / ronde staaf / plaat, productafmetingen ≤4 in; gespecificeerde speciale-legeringsonderdelen

Materiaalreferenties: Hydro-legering 6061 extrusie; Outokumpu Supra 316L/4404 fysieke eigenschappen; Ovako 42CrMo4 variant 327A +QT ronde staaf; Special Metals INCONEL-legering 625, gegloeide staaf/plaat/plaat met nominale eigenschappen bij kamertemperatuur. Voorraadafmetingsbereiken identificeren de brondata, niet de bewerkingscapaciteit. Nominale waarden verschillen van gespecificeerde minimumwaarden.

Bewerken van de bevestigings- en aandrijfgeometrie

Wij scheiden brede bevestigingsvlakken van rotatie- en hoekvormige aandrijffeatures, zodat elk afzonderlijk kan worden gecontroleerd tegen de referenties die relevant zijn voor de montage.

Montagehoogte, aandrijfinschakeling en uitlijning

De onderdeeltekening moet de kenmerken identificeren die de positie van de apparatuur bepalen en de gespecificeerde beweging overbrengen. De buitenomvang alleen definieert geen uitwisselbaar montageonderdeel.

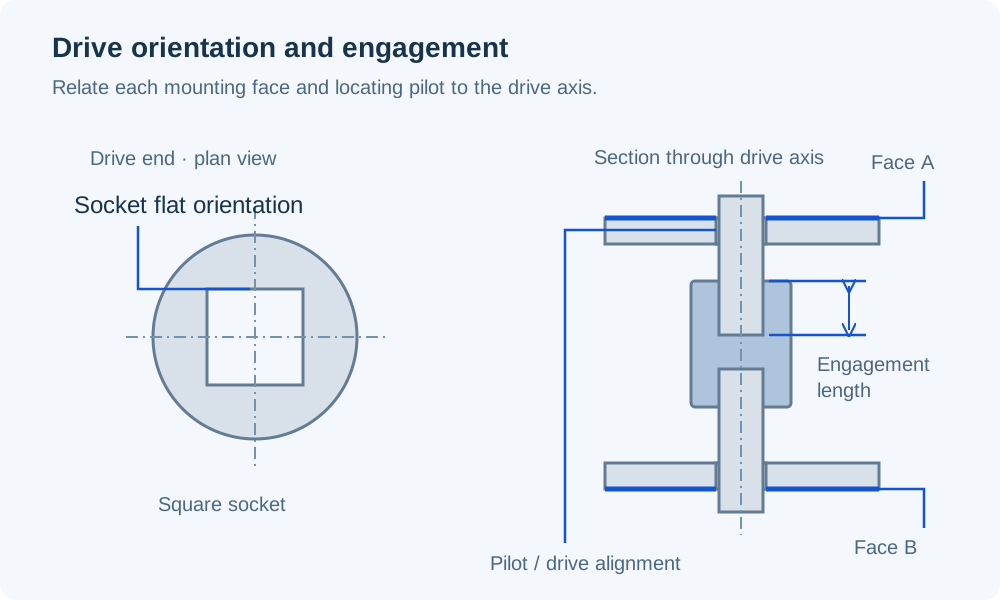
Vierkante aandrijfsocket in eindweergave naast een doorsnede die de inschakellengte, bovenste en onderste bevestigingsvlakken en positioneringspilots toont die zijn uitgelijnd met de aandrijfas

Montagevlakken en positionerende richtpennen

Een positionerende richtpen en een boutpatroon vervullen verschillende functies. De richtpen bepaalt de zitpositie; de bevestigingsmiddelen vergrendelen de verbinding. Een uitsparing moet ook elke gespecificeerde spil opnemen zonder contact tussen de vlakken te verhinderen.

Beugelhoogte en koppellengte

De afstand tussen de montagevlakken bepaalt de beschikbare aandrijfinschakeling. De koppeling moet de gespecificeerde aandrijfvlakken bereiken terwijl de axiale speling zoals aangegeven in het montageontwerp behouden blijft.

Aandrijfvorm en hoekrelatie

Vierkante, gesteelde en andere aandrijfvormen vereisen hun afmeting, bruikbare diepte en uitlijning. Wij koppelen die uitlijning aan het montagepatroon, zodat de verbinding overeenkomt met de gedefinieerde positie van de apparatuur.

Ruimte voor bevestiging en demontage

Toegangsopeningen en ingezakte zittingen bieden ruimte voor de gespecificeerde sleutel, bevestigingsmiddelen en beweging bij demontage. Een volledig gemonteerd model mag geen bevestigingsmiddel verbergen dat nog steeds aangemaakt moet worden.

Afwerking rond functionele interfaces

Oppervlaktebehandeling volgt de eisen voor het onderdeel en de blootstelling. Het afwerkingsbereik geeft ook aan welke zittingen, aandrijfvlakken en schroefdraad hun gespecificeerde afmetingen behouden.

Randen en koppelingstoegang

Inloopafschuiningen en randverminderingen vergemakkelijken de montage zonder de vereiste functionele inschakeling te verkorten. Hoeken van de koppeling en interne ontlasting volgen de geometrie van de passende aandrijfverbinding.

Coatingdekking en toegestane afwijkingen

De tekening onderscheidt gecoate buitenoppervlakken van afgedekte positionerende en aandrijfvlakken. Indien anodisatie is gespecificeerd voor aluminium, behoort de dimensionele verandering daarvan tot de toegestane afwijking voor de afgewerkte interface.

Restmateriaal en behandelingstoestand

Een stalen koppeling die is gespecificeerd in de +QT-toestand is niet uitwisselbaar met een ongespecificeerd stalen halffabricaat. Elke latere behandeling en de eindhardheidsvereiste blijven gebonden aan het vrijgegeven materiaal en de dimensionele specificatie.

Referentieafmetingen voor geselecteerde montageinterfaces

De volgende afmetingen identificeren specifieke aandrijving- en instrumentinterfaces. We controleren het geleverde onderdeel aan de hand van de vrijgegeven technische tekening van het bijbehorende apparaat, inclusief de gekozen flens- of adapteroptie.

Patroongrootte, positioneringsaansluiting en aandrijfpositie zijn afzonderlijke acceptatiekenmerken. Het inspectiebereik geeft hun afmetingen, referentievlakken (datums) en eindoppervlaktoestand aan.

CNC-bewerking van olie- en gasapparatuur — functiespecificaties
Interface / functieReferentieafmetingenAcceptatiegrondslag
AUMA-aandrijfzijde F05-patroonBoutcirkel Ø50 mm; 4 × M6 positiesApparaattekening; gatposities en schroefdraaddefinitie
AUMA-aandrijfzijde F07-patroonBoutcirkel Ø70 mm; 4 × M8 positiesApparaattekening; gatposities en schroefdraaddefinitie
AUMA optionele F07-centreerschouder (spigot)Ø55 mm; uitsteekhoogte 2.5 mmGekozen centreerschouderoptie; diameter, hoogte en aansluitvlak
Festo SRBC A3-adapter30 × 80 mm-patroon; ashoogte 20 mmGekozen apparaatvariant; patroon en hoogte
Aansluiting en oriëntatie van de aandrijfkoppelingLengte in mm; hoek in graden; tekeningsgrenzenAansluitende aandrijfgeometrie en referentievlak (datum) van het montagepatroon

Gekozen apparatuurverwijzingen: AUMA SQ(R)05.2 / SQ(R)07.2–AC2, tekening U2.4020 revisie 02; Festo SRBC september 2026 catalogus, A3-adapter. Dit zijn verwijzingen naar aansluitende apparatuur, geen universele interface-afmetingen. De onderdeeltekening bepaalt de vorm van de gaten, positionele toleranties, aandrijfspelingen en de eindoppervlaktoestand.

Kwalificatie van apparatuur blijft een afzonderlijke vereiste

Deze pagina behandelt gefreesde mechanische onderdelen en gereedschappen. Hiermee wordt geen API-certificering, drukbestendigheid, lekdichtheid of HPHT-kwalificatie vastgesteld. Elke projectkwalificatie of testvereiste moet afzonderlijk worden aangegeven buiten het dimensionele freesspecifieke bereik.

Onderdeelnummers, revisies en verpakking

Twee onderdelen kunnen een gemeenschappelijk montagepatroon delen, terwijl zij verschillende hoogtes of aandrijfdetails gebruiken. Hun onderdeelverwijzingen moeten deze verschillen behouden wanneer zij op de montagebank komen.

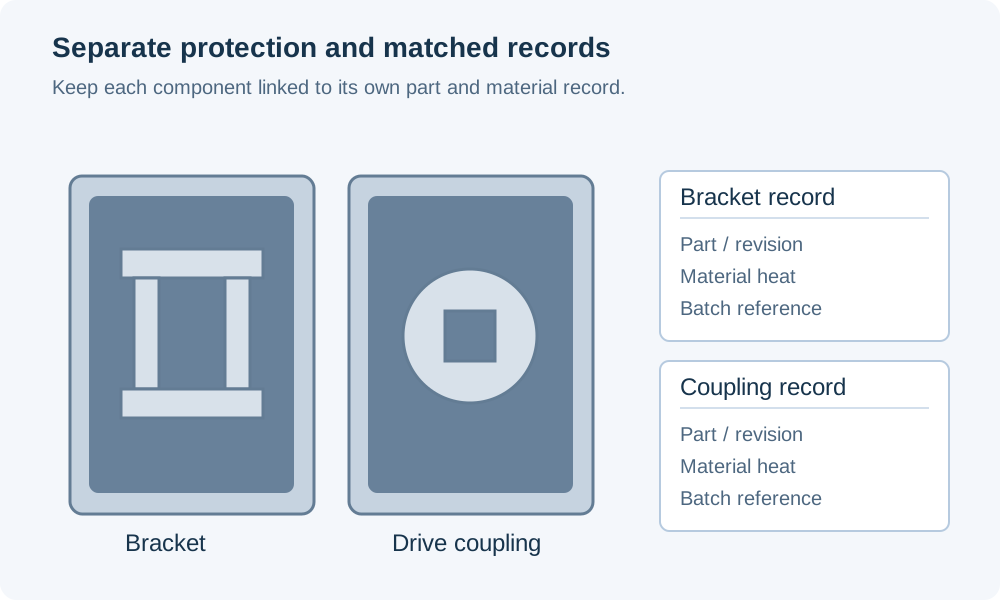
Aandrijvingsbevestigingsbeugel en aandrijfkoppeling in afzonderlijke beschermende compartimenten, elk afgestemd op het betreffende onderdeel en revisie, materiaalwarmte en partijregistratie

Koppelingen en montage-sets

Etiketten op onderdelen onderscheiden de steun, koppeling en instrumentadapter. Een verwijzing naar een montage-set koppelt de bedoelde onderdelen zonder visueel vergelijkbare varianten als onderling uitwisselbaar te beschouwen.

Materiaal- en revisie-identiteit

De geleverde onderdelerevisie en het gespecificeerde materiaaltoestand blijven verbonden met de bestelling. Indien warmtebehandelings- of partijregistratie vereist is, worden identificatie en documentatiebereik vastgelegd in de inkoopvereisten.

Werkoppervlakken beschermd

Verpakking scheidt positioneringspilots, aandrijfsteekkokers en montagevlakken van aangrenzende onderdelen. Beschermend contact verbergt niet de componentverwijzing die nodig is voor ontvangstcontroles.

Veelgestelde vragen over het bewerken van olie- en gasapparatuur

Is een ISO 5211-flenscode voldoende om een complete montagekit te bestellen?

Nee. De flensaanduiding identificeert slechts een deel van de verbinding. We hebben ook de gekozen aandrijfvorm en de bevestiging aan de klepzijde nodig. ISO 5211 behandelt alleen aandrijfverbindingen voor draaiende actuatoren; de bevestiging van een tussensteun aan de klep valt buiten zijn toepassingsgebied. Een complete montage-tekening lost die resterende interface op.

Kan dezelfde montageomschrijving worden gebruikt voor een lineaire actuator?

Nee. Een aanduiding voor een draaiende flens definieert geen verbinding voor een lineaire actuator. Een lineaire opstelling vereist een eigen montage- en aangedreven-verbindingstekening, inclusief de vereiste beweging en spelingen. Wij beoordelen de bewerkte onderdelen op basis van die definitie, in plaats van de waarden van de draaiende-interface uit te breiden naar de lineaire opstelling.

Kan een vierkante aandrijving onder een andere hoek ten opzichte van het boutpatroon worden geleverd?

Ja, zo’n aangepaste aandrijfadaptor kan op die manier worden gedefinieerd. Geef de hoek op ten opzichte van een genoemd montage-referentievlak en identificeer de apparatuurpositie die als referentie dient. Een vierkante steekkoker die 45° is gedraaid ten opzichte van een andere heeft dezelfde nominale afmeting, maar een andere verbindingorientatie; de apparatuurontwerper moet de beoogde opstelling goedkeuren.

Kan één sensorbevestigingsadaptor verschillende indicatormodellen ondersteunen?

Alleen wanneer hun bevestigingspatroon, ashoogte en aandrijfverbinding overeenkomen. Een verwisselbare bovenplaat of een aparte adaptervariant kan een verschil opvangen, maar mag niet dwingen tot een onjuiste ashoogte bij aandraaien. Wij bewerken de geselecteerde adaptergeometrie nadat deze interfaces zijn gedefinieerd.

Betekent de specificatie van 316L of legering 625 dat het materiaal geschikt is voor zuurbedrijf?

Nee. Een legeringsnaam alleen garandeert geen conformiteit met NACE MR0175 / ISO 15156. De toepasselijke materiaaltoestand en kwalificatie hangen af van de gespecificeerde bedrijfsomgeving en de eisen van de norm. De materiaalspecificatie van de apparatuureigenaar moet deze eisen identificeren; een algemene bewerkingsopdracht levert die kwalificatie niet mee.

Zijn bevestigingsmiddelen en centreerpijlen inbegrepen bij de bewerkte montageonderdelen?

Alleen wanneer ze in de offerte zijn vermeld. De houder, koppeling, stiftbouten, bouten, centreerstiften en alle andere bevestigingsonderdelen moeten afzonderlijke onderdelenlijstposten hebben. Dit voorkomt dat een bestelling voor bewerkte onderdelen wordt aangezien voor een complete installatiekit en laat de constructeur van de apparatuur de keuze van de boutklasse en de ingreepdiepte behouden.

Kan een bewerkte deksel een goedgekeurde elektrische behuizing vervangen?

Een mechanische deksel is geen vervanging voor een goedgekeurde elektrische behuizing of een behuizing voor explosiegevaarlijke gebieden. Indien het onderdeel deel uitmaakt van dergelijke behuizing, moeten het ontwerp, de toegestane wijzigingen en de acceptatie-eisen afkomstig zijn van de verantwoordelijke fabrikant van de apparatuur. Wij leiden geen IP- of explosiebeschermingsclassificatie af uit de vorm of het materiaal van een behuizing.

Bespreek uw montage- of aandrijfcomponent

Stuur de onderdeeltekening, het materiaal en de hoeveelheid. Neem de aandrijving- of instrumentinterface-tekening op, waarin de componentgeometrie is gedefinieerd.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB