Zum Inhalt springen
VETCNCCNC FERTIGUNG
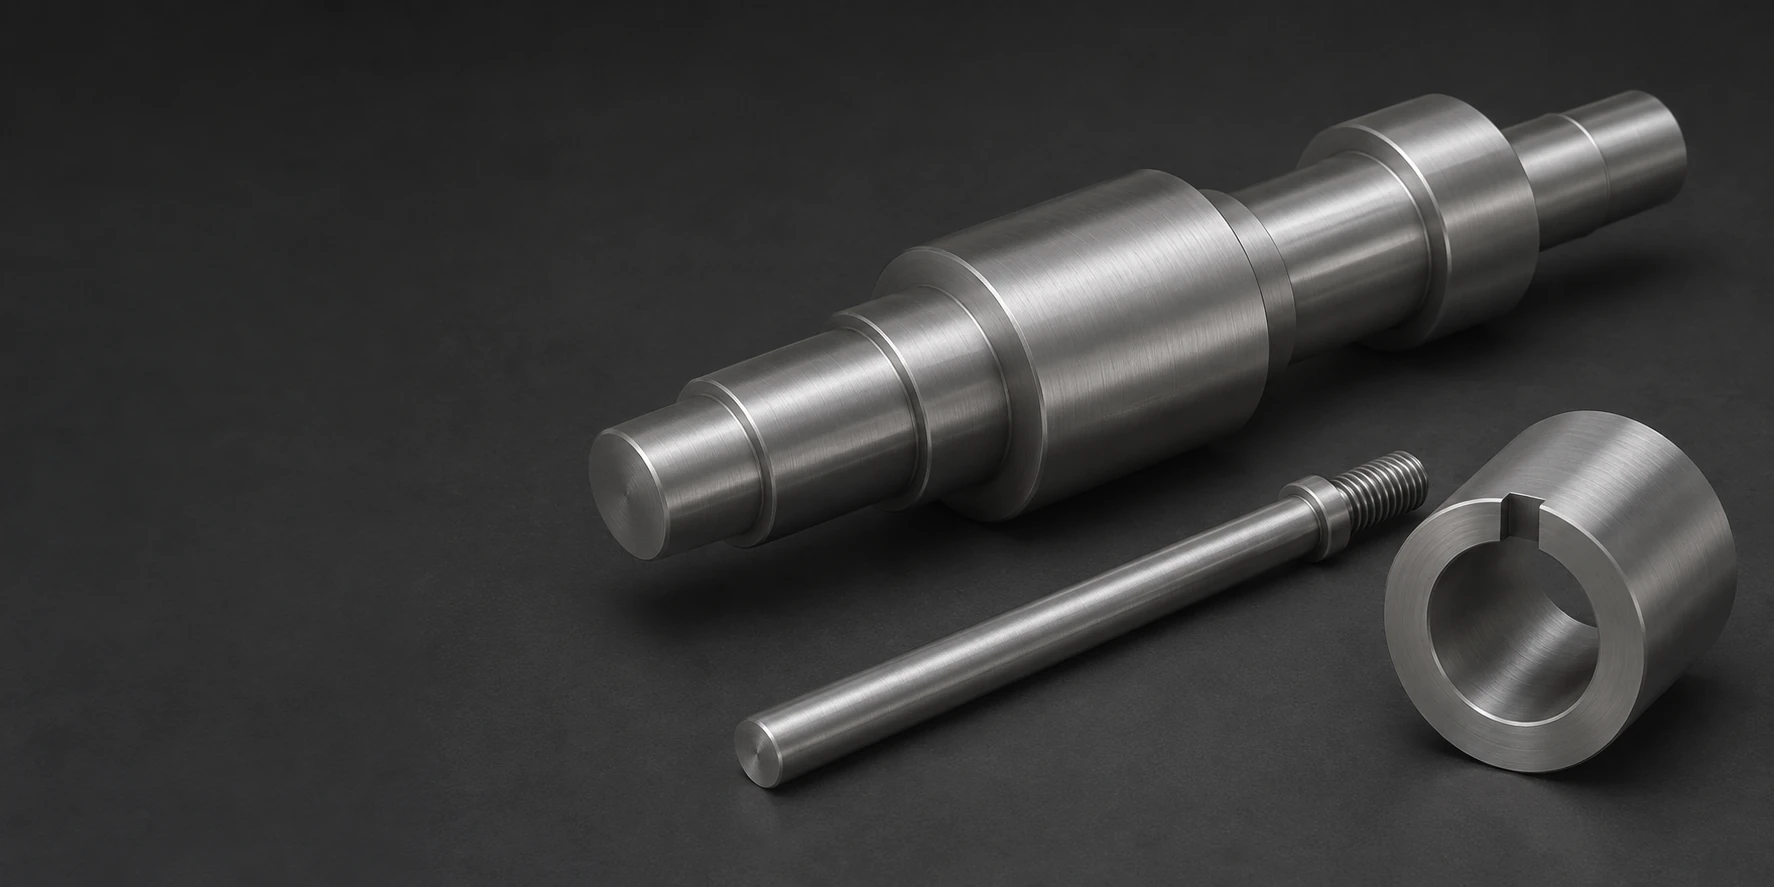
Gestufter metallischer Antriebswellenschaft mit Gewindeende und keilförmiger Nabe auf dunklem Untergrund

416-Edelstahl
CNC-Bearbeitung

Siehe Referenzwerte für den Zustand von 416

Kundenspezifische Wellen, Stifte, Ventilstemmen und Naben aus Edelstahl 416

6 Komponententypen

Antriebswellen für Pumpen

Wir drehen gestufte Wellendurchmesser, Lagerbohrungen und axiale Schultern im vorgegebenen Edelstahl-416-Ausgangswerkstoff. Eine Nut, eine Flachstelle oder eine Endbefestigung können in Bezug auf die Wellenachse für die jeweilige Antriebsanordnung bearbeitet werden.

Ventilbetätigungsstifte

Ventilstemmen Kombination eines geführten Durchmessers mit einem Betätigungsende und definierten Kontaktflächen. Wir fräsen die vorgegebenen Flachstellen, Gewinde und Sitzmerkmale in die Stemme; deren Geometrie folgt dem Ventilmechanismus und nicht einem generischen Wellenprofil.

Geschraubte Schulterstifte

Ein Schulterstift bietet einen funktionsfähigen Schaft, eine axiale Anschlagfläche und eine Sicherungsfunktion. Wir drehen Kopf und Schulter; jede Querbohrung, Nut oder Gewindeendung wird so positioniert, dass sie mit den verbundenen Bauteilen und der zeichnungsgemäss definierten Sicherungsmethode übereinstimmt.

Naben mit Passfedernut

Wir fräsen bzw. drehen die Nabenbohrung, das Aussengefälle und die axialen Stirnflächen und ergänzen anschliessend die vorgegebene Passfedernut oder ein weiteres Befestigungsmerkmal. Die Passfederverbindung und der umgebende Nabenabschnitt werden als Teil der Komponentengeometrie behandelt und nicht vom Bohrungsdurchmesser abgeleitet.

Flanschbuchsen

Eine gedrehte Hülse kombiniert eine Durchgangsbohrung mit einem Aussendurchmesser als Anlagefläche und einer Flanschstirnfläche. Entlastungen, Absätze und Endabstände folgen der Gegenwelle und der Montageanordnung, einschliesslich des vorgegebenen Endzustands der montierten Oberflächen.

Fixier-Anschlagblöcke

Wir fräsen die Positionierfläche, Befestigungsbohrungen und gegebenenfalls Entlastungen in einen Anschlagblock aus Edelstahl 416. Die Komponente kann die aktive Kontaktfläche von den Montageelementen trennen, sodass die Vorrichtung die vorgesehene Anschlagposition einstellt.

VETCNC erstellt Angebote für zeichnungsgenaue, gedrehte und gefräste Komponenten aus Edelstahl 416. Der Leistungsumfang orientiert sich am vorgegebenen Ausgangszustand des Werkstoffs, den endgültigen Materialanforderungen sowie den eingeschlossenen Wärme- und Oberflächenbehandlungen; Bearbeitung und Abnahme beziehen sich auf die fertigen Schnittstellen.

416-Edelstahl-Rohmaterial und wärmebehandelte Eigenschaften

Freibearbeitender martensitischer Edelstahl

416 kombiniert schwefelunterstützte Spanbildung mit einer martensitischen Struktur, die gehärtet und angelassen werden kann. Damit stellt es eine andere Wahl dar als ein austenitischer frei bearbeitbarer Werkstoff wie 303, wenn die Komponente zudem einen spezifizierten wärmebehandelten Zustand benötigt. [1]

Auswahlkriterium
Bearbeitungsverhalten und ein härtbarer Werkstoffzustand

Korrosionsbeanspruchung bestimmt nach wie vor die Werkstoffauswahl

Frei bearbeitbar bedeutet nicht, dass 416 allgemein als Ersatz für die Korrosionsbeständigkeit aller Edelstahlqualitäten geeignet ist. Die Herstellerangaben ordnen ihn milden Umgebungen zu und fordern besondere Sorgfalt bei lokaler Angriffsbildung. Die tatsächliche Flüssigkeit, Stagnation und die vorgegebene Oberflächenbeschaffenheit sind entscheidend bei der Auswahl einer Spindel, Buchse oder Welle. [2] [1]

Auswahlkriterium
Die Beanspruchung des fertigen Bauteils

Geglühtes Rohmaterial für eine spätere thermische Bearbeitungsstufe

Geglühter 416 kann den Ausgangszustand für die Grobbearbeitung vor einer erforderlichen Härtungs- und Anlassbehandlung darstellen. Der Fertigungsprozess behält genügend Material für die spätere Feinbearbeitung kritischer Merkmale bei. Das bedeutet jedoch nicht, dass jedes bearbeitete 416-Teil diesem Wärmezyklus unterzogen werden muss. [2]

Auswahlkriterium
Der Ausgangszustand und die nachfolgende Bearbeitung nach der Grobbearbeitung

Lieferbares wärmebehandeltes Rohmaterial

Wenn das bestellte Rohmaterial bereits den erforderlichen wärmebehandelten Zustand aufweist, kann die Bearbeitung direkt auf dieser Lieferbasis erfolgen, ohne standardmäßig einen zweiten Härtungszyklus einzufügen. Ob dieser Weg für das Bauteil geeignet ist, hängt von den erforderlichen End-Eigenschaften und der verbleibenden Querschnittsdicke ab. Eine spätere Schweißung ist keine übliche Erweiterung dieser schwefelhaltigen Sorte.

Auswahlkriterium
Der gelieferte Zustand und die Anforderungen an das fertige Bauteil
Zwei unmarkierte massive runde Metallstab-Rohlinge
Rohwelle mit grober Vorbearbeitung und verbleibendem Nachbearbeitungszug um kritische Sitzflächen

Festigkeit, Duktilität und Härte gemeinsam bewerten

Die beiden unten angegebenen Anlasszustände veranschaulichen unterschiedliche Kombinationen aus Zugfestigkeit, Duktilität, Kerbschlagzähigkeit und Härte auf derselben veröffentlichten Probengrundlage. Ein höherer Härte-Wert allein beschreibt nicht die gesamte Werkstoffreaktion. Der gewählte Zustand muss die vom Bauteil geforderte Kombination unterstützen. [1] [2]

Diese Herstellerergebnisse vergleichen zwei Anlasszustände; sie stellen keine einzige Eigenschaftsgruppe für sämtliches 416-Rohmaterial dar.

CarTech 416: zwei Anlasszustände auf derselben Grundlage von Rundstahlproben
EigenschaftAngegossen bei 500 °F / 260 °CAngegossen bei 1200 °F / 650 °CEinheit / Prüfdetail
Streckgrenze (0,2 %)979586MPa
Bruchzugfestigkeit1276758MPa
Dehnung1318%; Dehnung über einer Messlänge von 2 Zoll / 50,8 mm
Querschnittsverminderung4555%
Izod-Schlagzähigkeit2741J
Brinell-Härte375225HB
Rockwell-Härte39 HRC97 HRBVerschiedene Skalen; keine Umrechnung impliziert

Datenblatt von Carpenter CarTech 416: typische Ergebnisse bei Raumtemperatur an einem Rundstab mit 1 Zoll (25,4 mm) Durchmesser, gehärtet bei 1800 °F (982 °C), ölgelöscht und eine Stunde bei der angegebenen Temperatur angelassen. Dies sind Probenergebnisse, keine garantierten Materialmindestwerte oder ein vorgeschriebener VETCNC-Prozesszyklus. Die Prüfrichtung ist nicht angegeben. Für das bestellte Produkt und die Anforderungen an den Endzustand gelten die Komponentenspezifikationen; die Anlasstemperaturen sind Verarbeitungsbedingungen, keine Angaben zur Einsatztemperatur.

CNC-Drehen und -Fräsen von 416-Komponenten

Bedingter Fertigungsweg von der Grobbearbeitung über den spezifizierten Werkstoffzustand bis zur Feinbearbeitung der kritischen Sitzflächen

Drehbezogene Sitze und Absätze

Wir drehen die Durchmesser, Absatzflächen und Endmerkmale um die Arbeitsachse. Wellen und Stifte können lange geführte Abschnitte mit kurzen Lager- oder Kontaktflächen kombinieren; die Aufspannung stützt den gehaltenen Abschnitt, während diese zugehörigen Merkmale bearbeitet werden.

Hinzufügen von Keilnuten, Flachstellen und Befestigungsmerkmalen

Sekundäroperationen fügen die Nabe-Keilnut hinzu, während das Fräsen Stemmbuchsen-Flachstellen oder die Positionierflächen eines Anschlags erzeugt. Die Keilnut-Methode hängt von ihrer Geometrie und dem Werkzeugzugang ab. Wenn ein Merkmal bezüglich eines gedrehten Details „eingeklinkt“ werden muss, bleibt die Winkelreferenz Teil der Aufspannung und wird nicht unabhängig von einer beliebigen Außenfläche festgelegt.

Bearbeitung unter Einbeziehung einer thermischen Zwischenstufe

Falls die endgültige Härtebehandlung und Anlassen im Auftrag enthalten sind, erfolgt die Vorbearbeitung vor diesem festgelegten Schritt, und kritische Sitzflächen erhalten ihre geplante Feinbearbeitung danach. Geliefertes wärmebehandeltes Ausgangsmaterial durchläuft einen anderen Fertigungsablauf. Wir definieren die im Angebot enthaltenen Bearbeitungsschritte sowie die dafür geltende Verantwortlichkeit – statt einen einheitlichen Prozesszyklus für jedes 416-Teil anzuwenden. [2]

416 passt in den spezifizierten Endzustand

Wellensitze und endgültiger WerkstoffzustandKonzeptioneller Schnitt durch eine Welle, eine Buchse und eine axiale Schulter. Die Zeichnung definiert die Passmaße sowie den Werkstoffzustand, in dem diese akzeptiert werden.Funktioneller WellensitzBauteil aus 416Passende BuchseKonzept der Schnittstelle
Die endgültigen Toleranzen für Merkmale gelten nach Abschluss der für dieses Merkmal eingeschlossenen thermischen und Oberflächenoperationen.
Endgültige Freigabe nach Merkmal des 416-Bauteils
MerkmalZeichnungsanforderungAbnahmestufeVerifizierung
Wellensitz und AnschlagflächeDurchmesser- und axiale BezugsflächenbeziehungNach Abschluss der eingeschlossenen thermischen / OberflächenbearbeitungSitzgröße und Flächenbeziehung
Nabennut und KeilnutNabennut, Keilnut-Größe und WinkelreferenzIm spezifizierten EndzustandBohrung und Nutprüfung
Arbeitsfläche des StielsDurchmesser, Kontaktlänge und EndanschlagpositionNach der eingeschlossenen Polierung / BehandlungAbmessungen bezogen auf Arbeitsfläche und Hubweg
Bohrung und Flansch der HülseBeziehung zwischen Bohrung, Anschlagfläche und FlanschNach der endgültigen Fertigstellung der MerkmaleBohrungs-, Anschlagflächen- und Stirnflächenprüfung

Die freigegebene Zeichnung definiert die Grenzwerte und Bezugsflächen für jedes Merkmal. Härte, dimensionsbezogene Ergebnisse sowie ausgewählte Oberflächenakzeptanzkriterien werden separat innerhalb des vereinbarten Prüfumfangs dokumentiert; durch die Werkstoffbezeichnung „416“ wird keine universelle Bearbeitungstoleranz oder Abtragszugabe festgelegt.

Merkmalsbezogene Akzeptanz für das 416-Bauteil

Wir kalkulieren die Wellen-, Naben-, Hülsen- und Stiel-Schnittstellen anhand der Bauteilzeichnung. Die akzeptierte Fertigungsstufe umfasst die für jedes Merkmal spezifizierte Wärme- und Oberflächenbearbeitung. Weder eine Werkstoffbezeichnung noch eine Zielhärte legt eine universelle Durchmesstoleranz, Oberflächenrauheit oder Endabtragszugabe fest.

Konstruktionsdetails für 416-Wellen, -Naben und -Anschläge

Spiel um Sicherungselemente

Ein Sicherungsring oder Querstift erfordert Zugang für Montage und Demontage. Angrenzende Absätze, Flanschstirnflächen sowie das Ende der Gegenhülse müssen diesen Zugang gewährleisten, ohne dass das Sicherungselement über eine Arbeitsfläche gezwungen werden muss. Der Sicherungsraum wird gemeinsam mit den Abmessungen des Stifts oder der Nut bewertet.

Werkstoff neben einer Nabennut

Eine tiefe Nabennut verringert den Querschnitt zwischen ihrer Grundfläche und der Außenseite der Nabe. Das Außenprofil, die Befestigungsbohrung sowie eventuelle benachbarte Entlastungen müssen den vom Konstruktionsentwurf geforderten Querschnitt sicherstellen. Wir bearbeiten diese definierte Geometrie, statt eine Tragfähigkeit allein aus der Nutgröße abzuleiten.

Halten Sie das Anziehen von der Kontaktfläche fern

Ein Ventilstift kann zusätzliche, außerhalb der geführten oder dichtenden Kontaktzone liegende Spannflächen aufweisen. Diese räumliche Trennung bietet dem Werkzeug einen nutzbaren Griff, ohne den funktionalen Durchmesser als Spannfläche zu verwenden. Die Flächen benötigen zudem Freiraum gegenüber der umgebenden Hardware während des vorgesehenen Betätigungszyklus. [1]

Trennen Sie die Anschlagstirnfläche von ihrer Befestigungsfläche

Ein Werkstückanschlag kann eine Kontaktstirnfläche nutzen, die frei von Schraubenkopf und Werkzeugausnehmung ist. Dadurch erreicht das Werkstück den Anschlag, ohne auf der Befestigungshardware zu liegen. Eine Entlastung hinter der Kontaktfläche kann Zugang ermöglichen, ohne die definierte Lagestirnfläche zu beeinträchtigen.

Besprechen Sie die Teileanforderungen

416-Bauteile in mechanischen Anlagen

Eine Welle innerhalb einer rotierenden Baugruppe

Die Antriebswelle muss in die tatsächliche Montagefolge passen. Eine integrierte Absatzfläche oder ein vergrössertes Ende kann verhindern, dass sie von einer Seite her durch ein Lager oder ein Gehäuse hindurchgeführt wird. Die Komponentenanordnung umfasst daher den verfügbaren Einführweg sowie den Zugang für die Kupplung oder die Sicherung.

Übertragung der Ventilbetätigung

Ein Ventilstiel überträgt die Bewegung vom Stellantrieb zum beweglichen Element. Die Verbindung muss die vorgesehenen geöffneten und geschlossenen Positionen erreichen, ohne dass zuvor das betätigende Ende oder angrenzende Hardware kollidieren. Die Bearbeitung des Stiels qualifiziert weder das Ventilgehäuse, noch die Druckgrenze oder die vollständige Ventilbaugruppe.

Eine abnehmbare Stiftverbindung in einem beweglichen Gelenk

Bei einem beweglichen Gelenk bezieht sich die Absatzlänge auf den Stapel der miteinander verbundenen Bauteile und deren erforderliche axiale Spielweite. Ein Stift mit Durchmesser, der genau der Bohrung entspricht, kann das Gelenk dennoch verklemmen oder unerwünschte Axialbewegung zulassen, falls dieser Stapel falsch dimensioniert ist. Die freigegebene Stiftgeometrie folgt der vorgesehenen Bewegungs- und Halteanordnung.

Ein austauschbarer Fixieranschlag

Ein austauschbarer Anschlag ermöglicht es, ein verschlissenes Kontaktbauteil zu erneuern, ohne den Fixierkörper neu zu bearbeiten. Der Ersatz benötigt dieselbe Lagebasis und dieselbe Befestigungsanordnung wie das zugelassene Teil. Ein umkehrbarer oder alternativer Kontakt wird nur dann eingesetzt, wenn das Fixierkonzept dies tatsächlich zulässt.

416 Oberflächenvorbereitung und -finish

Skalierung (sofern vorhanden), gefolgt von Oberflächenvorbereitung und ausgewähltem Oberflächenfinish der Arbeitsflächen

Fertig bearbeitete funktionale Flächen

Gedrehte Sitzflächen, Bohrungen und gefräste Kontaktflächen können in ihrem bearbeiteten Zustand belassen werden, sofern sie die spezifizierten Oberflächentextur- und Kantenanforderungen erfüllen. Die Oberflächenanforderung richtet sich nach der Funktion jeder Zone; ein allseitiges Spiegel-Finish ist für jede verdeckte oder eingepasste Funktion nicht erforderlich.

Vorbereitung nach der vorgesehenen Wärmebehandlung

Eine thermische Behandlungsstufe kann Oxidschichten oder andere Oberflächenveränderungen hinterlassen, die vor dem endgültigen Finish vorbereitet werden müssen. Das gewählte Reinigungs- oder Entzunderungsverfahren muss zum Werkstoff und zu den verbleibenden Abmessungen passen. Chemische Passivierung gilt nicht als universeller Ersatz für die Entfernung von Wärmebehandlungszunder.

Ausgewählte Polierung und Kantenkontrolle

Die Polierung kann die erforderliche Textur auf einer festgelegten Stielabsatzfläche oder einer freiliegenden Fläche erzeugen. Zugänglichkeit, Polierrichtung und die Begrenzung neben einem Absatz beeinflussen das Ergebnis. Der Vorgang bewahrt die spezifizierte Eck- und Kontaktgeometrie, anstatt alle Kanten für einen einheitlichen Glanz abzurunden.

Reinigung und spezifizierte Oberflächenbehandlung

Die Herstellerempfehlung verlangt eine saubere Oberfläche, frei von Zunder, Schmiermittel und Fremdmaterial, um die vorgesehene Korrosionsbeständigkeit zu gewährleisten. Jede spezifizierte Passivierung oder sonstige Oberflächenbehandlung erfordert ein Verfahren, das für 416 und den tatsächlichen Teilezustand geeignet ist. Wir definieren diesen Umfang und dessen Freigabe explizit, statt anzunehmen, dass ein Bad, das für eine andere Edelstahlqualität verwendet wird, auch hier anwendbar ist.

416 Werkstoff, Härte und Endabmessungsprüfungen

Nichtfunktionale Härteprüffläche, getrennt von Zapfen-Durchmesser und Schulterabstand

Werkstoffidentität und Endzustand

Die Bestellung behält die spezifizierte Legierung, die Produktform und den gelieferten Zustand bei, zusammen mit dem erforderlichen Endzustand, falls zusätzliche thermische Bearbeitungsschritte enthalten sind. Material- und Prozessdokumentation folgen dem vereinbarten Umfang, sodass ein geglühtes Rohling und ein fertig wärmebehandeltes Bauteil nicht als derselbe Fertigungsstand dokumentiert werden.

Härteprüfverfahren, Härteskala und Prüfstelle

Sofern eine Härteprüfung erforderlich ist, werden Verfahren, Skala und Prüfstelle für das Bauteil festgelegt. Ein geeigneter nichtfunktionaler Absatz oder eine spezifizierte repräsentative Probe können die Eindrücke von einer funktionalen Sitzfläche fernhalten. Eine lokale Messung stellt nicht automatisch die Eigenschaften aller Querschnitte sicher und ersetzt nicht die erforderliche Werkstoffdokumentation.

Endgeometrie und Oberflächenzustand

Wir prüfen die ausgewählten Lagerstellen, Schultern, Bohrungen oder Stiftkontaktflächen im erforderlichen Endzustand. Die vereinbarten Oberflächen- und Kantenanforderungen werden separat vom Werkstoffzustand geprüft. Grösse und Ausrichtung einer eingepassten Funktionseinheit werden im erforderlichen Endzustand gemessen.

Was beeinflusst die Kosten für die CNC-Bearbeitung von 416?

Der Ausgangszustand des Rohmaterials

Weichgeglühter Ausgangswerkstoff, gefolgt von einer spezifizierten Wärmebehandlungsstufe, erfordert einen anderen Fertigungsprozess als die Bearbeitung bereits wärmebehandelten Ausgangswerkstoffs. Die Produktform, Beschaffungsbeschränkungen sowie die Menge des vom Rohling abgetragenen Materials beeinflussen ebenfalls den angebotenen Arbeitsumfang.

Zugänglichkeit der Merkmale und Unterstützung

Ein schlanker Stift, eine innere Keilnut und ein Block mit Merkmalen an mehreren Flächen erfordern unterschiedliche Aufspannungen. Die Reichweite des Werkzeugs, die Abstützung des verbleibenden Abschnitts sowie die Anzahl der zugehörigen Schnittstellen sind wichtiger als allein die äußere Abmessung.

Endbehandlung und Umfang der Abnahmeprüfung

Eingeschlossene Wärmebehandlung, Entzunderungsvorbereitung, ausgewählte Polierung sowie abschließende Merkmalsprüfungen fügen jeweils eigene Arbeitsschritte hinzu. Die Anzahl und Lage der dokumentierten Härteprüfungen kann ebenfalls den Prüfumfang verändern. Wir kalkulieren diese konkreten Anforderungen – nicht lediglich eine generische Bezeichnung wie „gehärtet und poliert“.

Menge mit identischer Vorbereitung

Programmierung, Aufspannung und Erstteilprüfungen werden für identische Komponenten, die gemeinsam hergestellt werden, geteilt. Unterschiedliche Stiftlängen, Keilnuten oder Oberflächenvarianten erfordern jedoch jeweils eine eigene definierte Vorbereitung. Eine Wiederholungsproduktion folgt der genehmigten Zeichnung und der festgelegten Werkstoffzustandsbasis.

Von einer 416-Musterkomponente zu Wiederholungskomponenten

Überprüfen Sie die Anordnung der Komponenten

Eine erste Komponente legt den Zugang zur Montage, die Flächenabdeckung durch Kontakt sowie die Anordnung der Verbindungen fest. Jede sich daraus ergebende geometrische Änderung wird vor der Herstellung der restlichen Menge in die Zeichnung übernommen.

Verwenden Sie den vorgesehenen endgültigen Zustand

Eine repräsentative Komponente folgt dem spezifizierten Ausgangswerkstoff sowie dem eingeschlossenen thermischen und oberflächlichen Bearbeitungsweg. Die Prüfung lediglich eines weichen, roh bearbeiteten Halbfertigteils würde die Fragen zur Passgenauigkeit und Oberfläche im Endzustand offenlassen, wenn das bestellte Teil eine spätere Nachbearbeitung umfasst.

Legen Sie die Chargenanforderungen fest

Die Zeichnungsrevision, die Produktspezifikation, der Endzustand, der Umfang der Oberflächenbearbeitung sowie die erforderlichen Abnahmedokumente definieren den Fertigungsprozess. Vereinbarte Anpassungen werden Bestandteil dieser freigegebenen Basis und bleiben keine ungedokumentierten Änderungen an einem einzelnen Muster.

Kontrollieren Sie Änderungen bei einer Wiederholungsbestellung

Eine geänderte Ausgangswerkstoffbedingung, ein geänderter thermischer Bearbeitungsweg oder ein geänderter Endoberflächenprozess können auch eine ansonsten unveränderte Ersatzkomponente beeinflussen. Wir identifizieren die Änderung gegenüber der genehmigten Teiledefinition, damit die betroffenen Anforderungen an Werkstoff, Passgenauigkeit und Prüfung berücksichtigt werden können.

FAQs zur Bearbeitung von 416-Edelstahl

Warum ist allein eine Zielhärte unzureichend, um den Anlasszustand für 416 auszuwählen?

Der Vergütungszustand beeinflusst zudem das Schlagzähigkeitsverhalten und die Korrosionsbeständigkeit. Carpenter weist darauf hin, dass eine Vergütung im Bereich von 750–1050 °F (399–566 °C) beide Eigenschaften verringern kann, obwohl dieser Bereich gelegentlich für die erforderliche Festigkeit und Duktilität notwendig ist. Es handelt sich daher um eine bedingte Werkstoffauswahlentscheidung – weder um ein automatisches Verbot noch um ein Rezept, das ausschließlich auf Erreichen einer bestimmten Härte ausgelegt ist.

Können erhöhte Temperaturdaten für den weichgeglühten Zustand die Hochtemperaturfestigkeit eines wärmebehandelten 416-Bauteils belegen?

Nein. Die erhöhten Temperaturdaten für den weichgeglühten Zustand und die Raumtemperaturdaten für den gehärteten und angelassenen Zustand beschreiben unterschiedliche Werkstoff- und Prüfbedingungen. Jeder Datensatz gilt ausschließlich für seinen jeweiligen Werkstoff- und Prüfzustand. Für eine Hochtemperaturfestigkeitsanforderung ist Nachweis für den vorgesehenen endgültigen thermischen Zustand, die Prüftemperatur und die Belastungsgrundlage erforderlich; die Verarbeitungstemperaturen in der Vergleichstabelle liefern diesen Nachweis nicht.

Stellt eine relative Korrosionsbewertung die Salzsprühstunden für das fertige Bauteil fest?

Nein. Eine relative Bewertung vergleicht lediglich die allgemeine Eignung hinsichtlich Korrosion; sie stellt weder eine Dauer noch ein Abnahmeergebnis aus einem definierten Salzsprühtest am fertigen Bauteil dar. Falls dieser Test erforderlich ist, müssen seine Prüfmethode, der endgültige Oberflächenzustand sowie das Abnahmekriterium spezifiziert werden. Weder die Bezeichnung „416“ noch eine optisch saubere Oberfläche liefern eine getestete Stundenanzahl.

Legt das veröffentlichte Izod-Ergebnis die Querfreigabe für einen querbelasteten Bolzen fest?

Nein. Die von Carpenter zitierte typische Tabelle gibt die Prüforientierung nicht an; daher kann ihr Izod-Ergebnis nicht als Quer-Mindestwert für einen bestimmten Bolzen oder einen bestimmten Rohmaterialquerschnitt deklariert werden. Wo die Richtungsabhängigkeit der Schlagzähigkeit entscheidend ist, sind die erforderliche Orientierung, die Probengeometrie, die Prüftemperatur und das geforderte Ergebnis für das bestellte Material explizit zu definieren. Allein die Veröffentlichung einer Zahlenangabe erfüllt diese Anforderung nicht.

Kann ein Magnet überprüfen, ob 416 weichgeglüht oder wärmebehandelt ist?

Nein. Swiss Steel kennzeichnet 416 in allen Zuständen als magnetisch. Eine Anziehung durch einen Handmagneten kann daher einen geglühten Rohling nicht vom geforderten wärmebehandelten Lieferzustand unterscheiden. Dieser Zustand wird durch den angegebenen Werkstoff oder den Prozessnachweis sowie alle erforderlichen Härte- oder mechanischen Freigaben bestätigt – nicht allein durch die magnetische Reaktion.

Ist der angegebene Schwefelgehalt von 0,15 % für 416 ein Nennwert oder ein Höchstwert?

In den hier verwendeten Datenblättern von Carpenter und Swiss Steel ist ein Schwefelgehalt von 0,150 % als Mindestwert angegeben. Dieser darf nicht als unmarkierter Nennwert oder als Höchstwert neu formuliert werden. Die Einkaufsspezifikation behält diesen Vergleich sowie die maßgeblichen Produktanforderungen bei, die gemeinsam die chemische Freigabe des bestellten Materials festlegen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre 416-Edelstahl-Komponente

Senden Sie die passende Zeichnung und das Modell, die geforderte Werkstoffgüte und Produktspezifikation, den Ausgangs- oder Endzustand sowie die Menge. Geben Sie die zu bearbeitenden Flächen, die einzubeziehende Wärme- oder Oberflächenbehandlung sowie die erforderlichen Aufzeichnungen an, damit wir den vorgesehenen Fertigungsweg für die Komponente kalkulieren können.

Werkstoff- und Prüfungsreferenzen für 416

Herstellerangaben zum Lieferzustand sowie der Anwendungsbereich der verwendeten Prüfverfahren für Werkstoff- und Freigabeentscheidungen auf dieser Seite.

  1. Carpenter Technology — CarTech 416-Edelstahl-Datenblatt.Zusammensetzung, typische Eigenschaften der angegebenen wärmebehandelten Rundstahlproben, Korrosionshinweise sowie vorbehaltliche Hinweise zum Anlassen. Ausgabe 01 September 1986; Urheberrecht 2020.
  2. Swiss Steel / Ugitech — Datenblatt für Edelstahl 416Lieferwege im weichgeglühten und wärmebehandelten Zustand, magnetisches Verhalten, Bearbeitungs- und Korrosionsaspekte; Datei vom April 2021.
  3. ASTM E18-25 — Rockwell-Härte metallischer WerkstoffeÖffentlicher Anwendungsbereich für die Rockwell-Eindringprüfung sowie die Einschränkung eines lokalen Prüfergebnisses als repräsentativ für das gesamte Bauteil.
  4. ASTM E10-23 — Brinell-Härte metallischer WerkstoffeÖffentlicher Anwendungsbereich für die Brinell-Eindringprüfung; die erforderliche Prüfmethode, Prüfstelle und Berichterstattung bleiben Bestandteil der Bestellung.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB