Vai al contenuto
VETCNCCNC MANUFACTURING
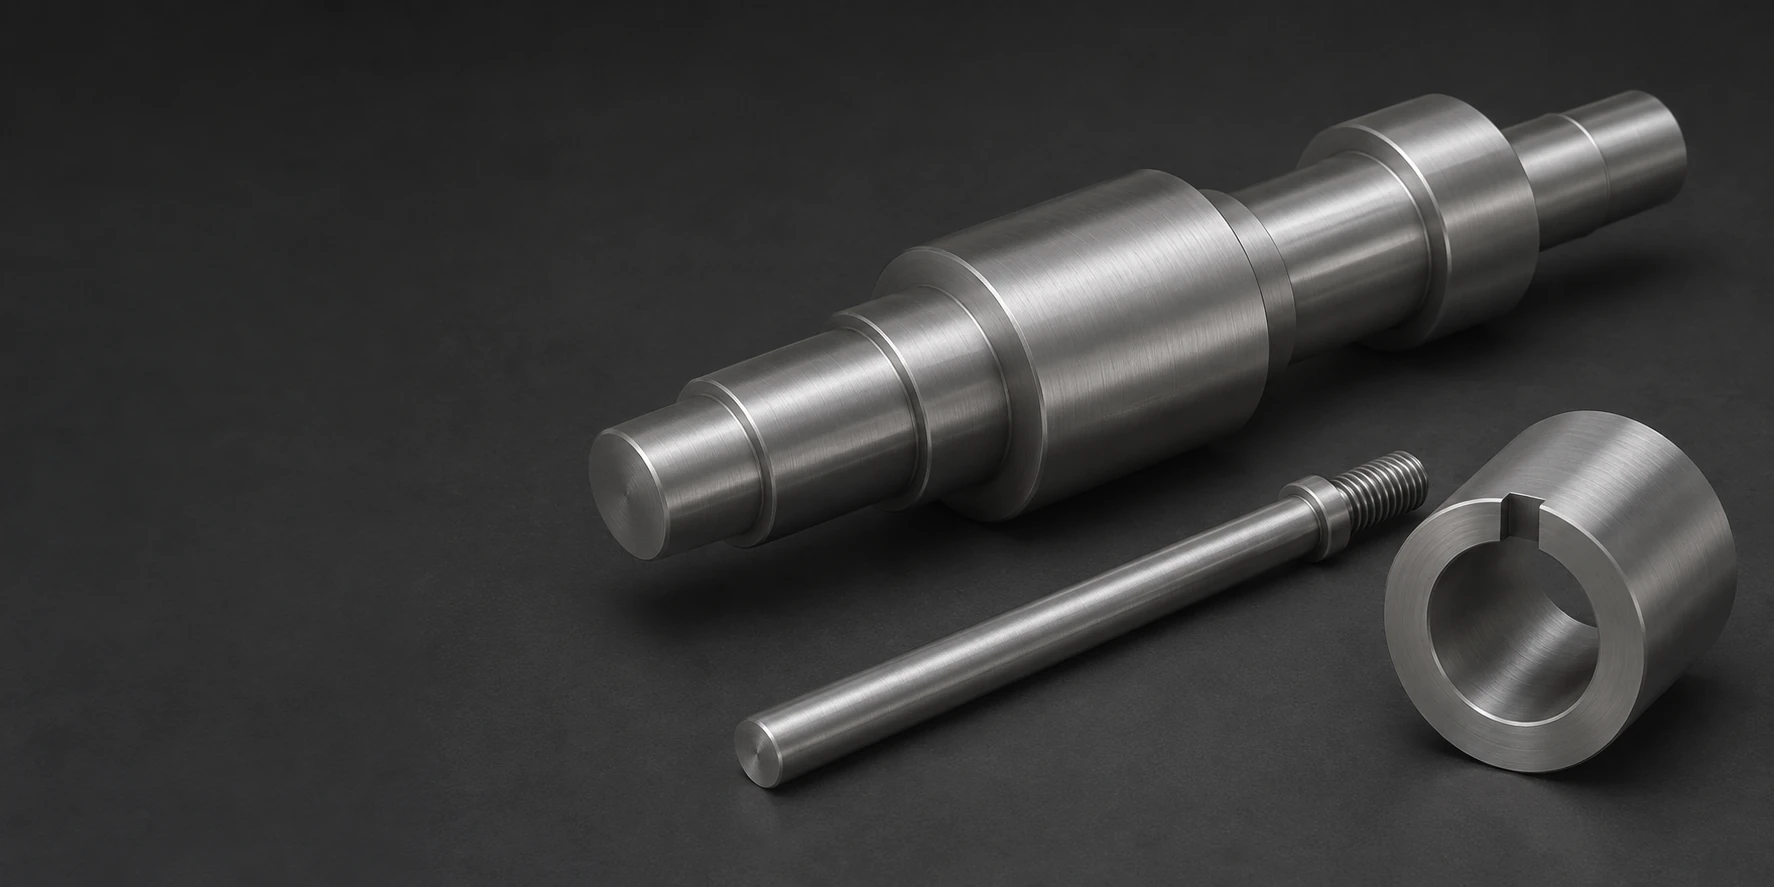
Albero di trasmissione metallico a gradini, gambo filettato e mozzo con linguetta, su superficie scura

Acciaio inossidabile 416
Lavorazione CNC

Componenti personalizzati in 416: alberi, steli, perni e mozzi

6 tipi di componenti

Alberi di trasmissione per pompe

Torniamo diametri a gradino, sedi per cuscinetti e spalle assiali sul materiale in 416 specificato. Una linguetta, una piana o un elemento di fissaggio terminale possono essere lavorati in relazione all’asse dell’albero per la disposizione effettiva del sistema di trasmissione.

Steli di azionamento valvole

Gambo valvola Combinano un diametro guidato con un’estremità di attuazione e superfici di contatto definite. Lavoriamo le piane, le filettature e le caratteristiche di seduta specificate sul gambo; la sua geometria segue il meccanismo della valvola anziché un profilo generico di albero

Perni a spalla con testa

Un perno a spalla fornisce uno stelo funzionale, un fermo assiale e una caratteristica di ritenzione. Torniamo la testa e la spalla, posizionando qualsiasi foro traverso, scanalatura o filettatura terminale in modo da corrispondere ai componenti collegati e al metodo di ritenzione definito dal disegno.

Mozzi con linguetta

Lavoriamo il foro centrale, il profilo esterno e le facce assiali del mozzo, quindi aggiungiamo la linguetta specificata o l’ulteriore caratteristica di fissaggio. Il collegamento mediante linguetta e la sezione circostante del mozzo sono trattati come parte integrante della geometria del componente, non dedotti dal diametro del foro.

Manicotti con flangia

Una bussola tornita combina un foro passante con un registro esterno e una faccia di flangia. Le svasature, i gradini e i giochi terminali seguono l’albero abbinato e la configurazione di montaggio, compresa la condizione finale specificata delle superfici accoppiate.

Blocchi fermi per fixture

Fresiamo la faccia di posizionamento, i fori di fissaggio e qualsiasi svasatura di accesso su un blocco fermo in 416. Il componente può separare la superficie di contatto operativa dalle caratteristiche di montaggio, in modo che la fixture stabilisca la posizione di fermo prevista.

VETCNC fornisce preventivi per componenti in acciaio inossidabile 416 lavorati a tornitura e fresatura, definiti dal disegno. Il campo di applicazione segue lo stato del materiale fornito, il requisito finale sul materiale e i trattamenti termici e superficiali inclusi, con la lavorazione e l’accettazione legate alle interfacce finite.

Materiale di partenza in acciaio inossidabile 416 e proprietà dopo trattamento termico

Acciaio inossidabile martensitico a facile lavorazione

L’acciaio 416 combina la formazione assistita da zolfo dei trucioli con una struttura martensitica che può essere temprata e rinvenuta. Ciò lo rende una scelta diversa rispetto a un acciaio inossidabile austenitico facilmente lavorabile, come il 303, quando il componente richiede anche una specifica condizione termica trattata. [1]

Focus sulla selezione
Comportamento in lavorazione e condizione di materiale temprabile

L’esposizione alla corrosione rimane il fattore determinante nella selezione

La facilità di lavorazione non rende l’acciaio 416 un sostituto generale per le prestazioni anticorrosive di ogni acciaio inossidabile. Le indicazioni dei produttori lo collocano in ambienti moderati e raccomandano cautela nei confronti di attacchi localizzati. Il fluido effettivo, la stagnazione e lo stato superficiale fornito sono fattori determinanti nella selezione di un’asta, un mancalino o un albero. [2] [1]

Focus sulla selezione
L’esposizione del componente finito

Materiale fornito nello stato ricotto, per un successivo trattamento termico

L’acciaio 416 ricotto può costituire la condizione iniziale per la sgrossatura prima di un’operazione obbligatoria di tempra e rinvenimento. Questo percorso lascia sufficiente materiale per le successive operazioni di finitura sulle caratteristiche critiche. Non significa che ogni parte in 416 lavorata debba necessariamente subire tale ciclo termico. [2]

Focus sulla selezione
La condizione iniziale e le lavorazioni successive alla sgrossatura

Materiale fornito già trattato termicamente

Quando il materiale ordinato è già fornito nella condizione di trattamento termico richiesta, la lavorazione può avvenire direttamente su tale base senza aggiungere di default un secondo ciclo di tempra. Le proprietà finali richieste e lo spessore residuo della sezione determinano se tale percorso sia adatto al componente. La saldatura successiva non è un’estensione routinaria di questa lega contenente zolfo.

Focus sulla selezione
La condizione fornita e il requisito finale del componente
Due grezzi cilindrici solidi non marcatti in metallo
Sbozzo di albero ruvido con materiale da finitura ancora presente intorno ai sedili critici

Leggi contemporaneamente resistenza, duttilità e durezza

Le due condizioni di rinvenimento riportate di seguito illustrano diverse combinazioni di resistenza a trazione, duttilità, risultato d’urto e durezza, riferite alla stessa base di provini pubblicata. Un valore di durezza più elevato da solo non descrive l’intera risposta del materiale. La condizione ordinata deve supportare la combinazione richiesta dal componente. [1] [2]

Questi risultati dei produttori confrontano due condizioni di rinvenimento; non rappresentano un unico insieme di proprietà valido per tutto il materiale 416 fornito

CarTech 416: due condizioni di rinvenimento sulla stessa base di campioni rotondi
ProprietàRinvenuto a 500 °F / 260 °CRinvenuto a 1200 °F / 650 °CUnità / dettaglio della prova
Resistenza allo snervamento allo 0,2 %979586MPa
Resistenza a trazione ultima1276758MPa
Allungamento1318%; lunghezza di misura 2 pollici / 50,8 mm
Riduzione di area4555%
Impatto Izod2741J
Durezza Brinell375225HB
Durezza Rockwell39 HRC97 HRBScale diverse; nessuna conversione implicita

Scheda tecnica Carpenter CarTech 416: risultati tipici a temperatura ambiente su barra tonda da 1 pollice (25,4 mm), temprata a 1800 °F (982 °C), raffreddata in olio e rinvenuta per un’ora alla temperatura indicata. Si tratta di risultati riferiti a provini, non di valori minimi garantiti del materiale né di un ciclo di lavorazione VETCNC prescritto. L’orientamento del provino non è specificato. I requisiti del prodotto ordinato e dello stato finale governano il componente; le temperature di rinvenimento sono condizioni di processo, non valutazioni della temperatura di servizio.

Tornitura e fresatura CNC di componenti in 416

Percorso condizionale che va dalla lavorazione grossa attraverso lo stato materiale specificato fino al finitura dei sedili critici

Sedi e spalle correlate alla tornitura

Eseguiamo la tornitura dei diametri, delle facce delle spalle e delle caratteristiche terminali attorno all’asse di lavoro. Alberi e steli possono combinare sezioni guidate lunghe con zone di contatto o di supporto brevi; il montaggio sostiene la sezione trattenuta mentre vengono realizzate quelle caratteristiche correlate.

Aggiunta di linguette, piani di fissaggio e caratteristiche di montaggio

Le operazioni secondarie realizzano la linguetta sull’albero, mentre la fresatura produce i piani di serraggio sullo stelo o le facce di posizionamento di un fermo. Il metodo di realizzazione della linguetta dipende dalla sua geometria e dall’accessibilità dell’utensile. Qualora una caratteristica debba essere sincronizzata angolarmente con un dettaglio tornito, il suo riferimento angolare rimane parte integrante del montaggio, anziché essere definito indipendentemente da una qualsiasi faccia esterna arbitraria.

Lavorazione con inclusione di una fase termica

Se la tempra finale e il rinvenimento sono inclusi nell’ordine, la sgrossatura precede tale fase specificata e le sedi critiche ricevono la loro finitura programmata successivamente. Il materiale fornito già trattato termicamente segue un percorso diverso. Definiamo nelle quotazioni le fasi incluse e le relative responsabilità, anziché applicare un unico ciclo a ogni parte in 416. [2]

Adattamento del 416 nello stato finale specificato

Sedi albero e condizione finale del materialeSezione concettuale attraverso un albero, una bussola e una spalla assiale. Il disegno definisce le dimensioni di accoppiamento e la condizione del materiale in cui vengono accettateSede di lavoro per alberoComponente in 416Bussola di accoppiamentoConcetto di interfaccia
I limiti dimensionali finali si applicano dopo le operazioni termiche e superficiali incluse per quella caratteristica.
Accettazione finale mediante caratteristica del componente in 416
CaratteristicaRequisito sul disegnoFase di accettazioneVerifica
Sedile dell’albero e spalla assialeRapporto tra diametro e riferimento assialeDopo le lavorazioni termiche / superficiali incluseDimensione della sede e rapporto con la faccia
Foro mozzo e linguettaForo, dimensione della linguetta e riferimento angolareNello stato finale specificatoVerifica di alesatura e scanalatura per linguetta
Zona di lavoro dello steloDiametro, lunghezza di contatto e posizione dell’arresto finaleDopo la lucidatura/trattamento inclusiDimensioni relative alla zona di contatto e alla corsa
Alesatura del manicotto e flangiaRelazione tra alesatura, registro esterno e flangiaDopo la finitura definitiva delle caratteristicheVerifica di alesatura, registro e superficie frontale

Il disegno rilasciato definisce i limiti e i riferimenti geometrici per ogni caratteristica. Durezza, risultati dimensionali e accettazione selezionata delle superfici sono registrati separatamente nell’ambito dell’ispezione concordata; il nome della qualità 416 non attribuisce alcuna tolleranza universale di lavorazione né margine di asportazione.

Accettazione specifica per la componente in acciaio 416

Forniamo preventivi per gli accoppiamenti albero-mozzo, manicotto e stelo sulla base del disegno componente. La fase accettata include i trattamenti termici e superficiali specificati per ciascuna caratteristica. Né il nome della qualità né una durezza obiettivo forniscono una tolleranza universale di diametro, una rugosità superficiale o un margine di asportazione finale.

Dettagli progettuali per alberi, mozzi e arresti in acciaio 416

Gioco intorno alle caratteristiche di ritenzione

Un anello elastico o un perno traverso richiedono accesso per installazione e smontaggio. Le spalle adiacenti, le facce della flangia e l’estremità del manicotto abbinato devono garantire tale accesso senza costringere il dispositivo di ritenzione a superare una sede funzionale. L’ingombro di ritenzione è valutato contestualmente alle dimensioni del perno o della scanalatura.

Materiale adiacente alla scanalatura per linguetta del mozzo

Una scanalatura profonda riduce la sezione tra il suo fondo e l’esterno del mozzo. Il profilo esterno, il foro di fissaggio e qualsiasi svasatura vicina devono preservare la sezione richiesta dal progetto. Realizziamo tale geometria definita, anziché dedurre un valore di carico ammissibile esclusivamente dalla dimensione della linguetta.

Mantenere le operazioni di serraggio lontano dalla zona di contatto funzionale

Uno stelo di valvola può prevedere piani di serraggio separati al di fuori della zona guidata o di tenuta. Tale separazione consente all’utensile una presa efficace senza utilizzare il diametro operativo come superficie di serraggio. I piani devono inoltre garantire il gioco necessario rispetto agli elementi circostanti durante l’azionamento previsto. [1]

Separare la faccia di arresto dalla relativa sede di fissaggio

Un arresto di fissaggio può utilizzare una faccia di contatto libera dalla testa della vite e dallo scasso per l’utensile. Ciò consente al pezzo di raggiungere l’arresto senza poggiare sugli elementi di fissaggio. Uno svaso retrostante la faccia di contatto può garantire l’accesso preservando la faccia di localizzazione definita.

Discutere i requisiti del componente

Componenti in acciaio 416 per apparecchiature meccaniche

Un albero all’interno di un insieme rotante

L'albero di trasmissione deve inserirsi correttamente nella sequenza effettiva di assemblaggio. Una spalla integrata o un’estremità ingrandita possono impedirne il passaggio attraverso un cuscinetto o una carcassa da una determinata direzione. Il layout del componente include quindi il percorso di inserimento disponibile e l’accesso per il giunto o il dispositivo di ritenzione.

Trasmissione dell’azionamento della valvola

Lo stelo di una valvola trasmette il movimento dal suo attuatore all’elemento mobile. Il collegamento deve raggiungere le posizioni previste di apertura e chiusura senza che l’estremità azionata o le parti hardware adiacenti entrino prima in collisione. La lavorazione dello stelo non qualifica il corpo valvola, il confine di tenuta alla pressione né l’intero gruppo valvola.

Perno rimovibile in un giunto mobile

In un giunto mobile, la lunghezza della spalla è correlata allo stack dei membri connessi e al loro gioco assiale richiesto. Un perno con diametro corrispondente a quello del foro può comunque causare il bloccaggio del giunto o lasciare un movimento assiale indesiderato se lo stack non è corretto. La geometria del perno rilasciato segue il movimento previsto e la disposizione di ritenzione.

Fermata sostituibile per dispositivo di fissaggio

Una fermata sostituibile consente di rinnovare un componente di contatto usurato senza dover rieseguire la lavorazione del corpo del dispositivo di fissaggio. Il ricambio deve presentare la stessa base di posizionamento e lo stesso sistema di fissaggio del componente accettato. Un contatto reversibile o alternativo è previsto soltanto laddove il progetto del dispositivo di fissaggio lo consenta effettivamente.

Preparazione superficiale e finitura dell’acciaio 416

Eventuale presenza di ossidazione seguita da preparazione superficiale e finitura selezionata delle superfici operative

Superfici funzionali allo stato di tornitura

Sedi tornite, fori e facce di contatto fresate possono essere lasciate nello stato di lavorazione, purché soddisfino i requisiti specificati di rugosità e di spigoli. Il requisito superficiale dipende dalla funzione di ciascuna zona; un aspetto speculare uniforme non è necessario per ogni caratteristica nascosta o di accoppiamento.

Preparazione successiva al trattamento termico incluso

Una fase termica può lasciare ossidi o altre modifiche superficiali che richiedono una preparazione prima della finitura finale. Il metodo di pulizia o decapaggio scelto deve essere compatibile con il materiale e con le dimensioni conservate. La passivazione chimica non è considerata un sostituto universale della rimozione della calamina da trattamento termico.

Lucidatura e controllo degli spigoli selezionati

La lucidatura può realizzare la rugosità richiesta su una zona identificata dello stelo (land) o su una faccia esposta. L’accessibilità, la direzione della finitura e il limite adiacente alla spalla influenzano il risultato. L’operazione preserva la geometria specificata degli spigoli e delle zone di contatto, anziché arrotondare tutti gli spigoli per ottenere una lucentezza uniforme.

Pulizia e trattamento superficiale specificato

Le indicazioni del produttore richiedono una superficie pulita, priva di calamina, lubrificante e materiale estraneo, per garantire le prestazioni anticorrosive previste. Qualsiasi passivazione o altro trattamento superficiale specificato deve essere eseguito con un processo adatto all’acciaio 416 e allo stato effettivo del pezzo. Identifichiamo tale ambito e i relativi criteri di accettazione, anziché presupporre l’utilizzo di un bagno impiegato per un altro acciaio inossidabile.

Controllo del materiale 416, della durezza e delle dimensioni finali

Zona di prova della durezza non funzionale, separata dalle dimensioni del mozzo e dall’interasse tra le spalle

Identità del materiale grezzo e condizione finale

L’ordine mantiene la qualità specificata, la forma di prodotto e la condizione fornita, insieme alla condizione finale richiesta nel caso sia previsto ulteriore lavoro termico. I registri relativi al materiale e ai processi seguono l’ambito concordato, in modo che un semilavorato ricotto e un componente finito sottoposto a trattamento termico non vengano registrati come stadio identico.

Metodo, scala e posizione della misurazione della durezza

Qualora sia richiesta la misurazione della durezza, il metodo, la scala e la posizione del test sono definiti per il componente. Un’apposita zona non funzionale o un campione rappresentativo specificato possono mantenere l’impronta lontana da una sede di lavoro. Una lettura locale non stabilisce automaticamente le proprietà di ogni sezione né sostituisce il registro materiale richiesto.

Geometria finale e condizione superficiale

Verifichiamo i giornali, le spalle, il foro o la superficie di appoggio del gambo selezionati nella fase finale richiesta. I requisiti concordati per la superficie e per il bordo vengono verificati separatamente rispetto alla condizione del materiale. Dimensione e allineamento di una caratteristica montata vengono misurati nella fase finale richiesta

Cosa influenza il costo della lavorazione CNC dell’acciaio 416?

Condizione iniziale del materiale grezzo

Un materiale in condizione ricotta seguito da una fase termica specificata richiede un percorso diverso rispetto alla lavorazione di un materiale già sottoposto a trattamento termico. Anche la forma del prodotto, le restrizioni di approvvigionamento e la quantità di materiale asportata dal grezzo influenzano il preventivo.

Accessibilità delle caratteristiche e supporto

Un gambo snello, una scanalatura interna e un blocco con caratteristiche su più facce richiedono configurazioni diverse. L’accesso dell’utensile, il supporto della sezione residua e il numero di interfacce correlate contano più della semplice dimensione esterna.

Trattamento finale e ambito di accettazione

Il trattamento termico incluso, la preparazione della superficie ossidata, la lucidatura selezionata e i controlli finali sulle caratteristiche aggiungono operazioni specifiche. Anche il numero e la posizione dei controlli di durezza registrati possono modificare l’ambito dell’ispezione. Preventiviamo tali requisiti effettivi, anziché applicare un’etichetta generica «indurito e lucidato».

Quantità condividendo la stessa preparazione

La programmazione, il sistema di fissaggio e i controlli sul primo pezzo sono condivisi tra componenti identici realizzati in serie. Lunghezze diverse del gambo, scanalature o varianti di finitura richiedono comunque una preparazione definita specificamente. Un ordine ripetuto segue la base approvata del disegno e dello stato del materiale.

Da un campione in acciaio inossidabile 416 a componenti ripetuti

Verificare la disposizione del componente

Un componente iniziale definisce l’accessibilità dell’assemblaggio, la copertura dei contatti e la disposizione dei collegamenti. Eventuali modifiche geometriche risultanti vengono riportate sul disegno prima che la restante quantità venga prodotta secondo tale definizione.

Utilizzare la condizione finale prevista

Un componente rappresentativo segue lo stato del grezzo specificato e il percorso termico e superficiale incluso. Verificare esclusivamente un grezzo morbido e semifinito lascerebbe irrisolti i quesiti relativi all’adattamento e alla superficie nella condizione finale, quando il pezzo ordinato prevede ulteriori lavorazioni successive.

Rilasciare i requisiti del lotto

La revisione del disegno, la specifica del prodotto, la condizione finale, la copertura della finitura e i documenti di accettazione richiesti definiscono la produzione. Le modifiche concordate diventano parte integrante di tale base rilasciata, anziché rimanere modifiche non documentate applicate a un singolo campione.

Controllare le modifiche su un ordine ripetuto

Una modifica dello stato del grezzo, del percorso termico o del processo finale di finitura superficiale può influenzare un sostituto altrimenti identico. Identifichiamo la modifica rispetto alla definizione del pezzo approvato, in modo da poter gestire gli effetti sul materiale, sull’adattamento e sui requisiti di ispezione.

Domande frequenti sulla lavorazione dell’acciaio inossidabile 416

Perché un valore obiettivo di durezza da solo è insufficiente per selezionare il rinvenimento dell’416?

Il rinvenimento influenza anche il comportamento d’urto e la resistenza alla corrosione. Carpenter avverte che il rinvenimento compreso tra 750–1050 °F (399–566 °C) può ridurre entrambe le proprietà, benché tale intervallo possa talvolta essere necessario per ottenere la resistenza e la duttilità richieste. Si tratta quindi di una decisione condizionata nella selezione del materiale, non di un divieto automatico né di una procedura standard scelta esclusivamente per raggiungere un determinato valore di durezza.

I dati di resistenza a temperature elevate riferiti allo stato ricotto possono qualificare la resistenza a caldo di un particolare in 416 trattato termicamente?

No. I dati relativi allo stato ricotto a temperature elevate e quelli relativi allo stato temprato e rinvenuto a temperatura ambiente descrivono condizioni di materiale e di prova differenti. Ciascun insieme di dati si applica esclusivamente alla propria condizione di materiale e di prova. Un requisito di resistenza a caldo necessita di evidenze riferite alla condizione termica finale prevista, alla temperatura di prova e alla base di sollecitazione; le temperature di trattamento riportate nella tabella comparativa non forniscono tale evidenza

Una classificazione relativa della resistenza alla corrosione stabilisce le ore di esposizione alla nebbia salina per il particolare finito?

No. Un indice relativo confronta la generale idoneità alla corrosione; non rappresenta una durata né un risultato di accettazione derivante da una prova definita in nebbia salina eseguita sul componente finito. Se tale prova è richiesta, devono essere specificati il suo metodo, lo stato finale della superficie e il criterio di accettazione. Né la denominazione «416» né un aspetto superficiale apparentemente pulito forniscono un numero di ore verificato sperimentalmente.

Il risultato Izod pubblicato stabilisce l’accettazione trasversale per un perno sollecitato in flessione?

No. La tabella tipica citata da Carpenter non specifica l’orientamento del provino, pertanto il suo risultato Izod non può essere dichiarato un valore minimo trasversale per un determinato perno o sezione di materiale grezzo. Qualora l’accettazione direzionale all’urto sia rilevante, occorre definire esplicitamente l’orientamento richiesto, il tipo di provino, la temperatura di prova e il risultato atteso per il materiale ordinato. Il semplice valore pubblicato non soddisfa tale requisito.

Un magnete può verificare se l’acciaio 416 è ricotto o trattato termicamente?

No. Swiss Steel indica che l’acciaio 416 è magnetico in tutte le condizioni. L’attrazione verso un magnete manuale non consente quindi di distinguere un semilavorato ricotto dallo stato di fornitura trattato termicamente richiesto. Tale condizione è attestata dai documenti di specifica del materiale o del processo e da qualsiasi durezza o accettazione meccanica prescritta, piuttosto che dalla sola risposta magnetica.

Lo 0,15 % di zolfo indicato per l’acciaio 416 è un valore nominale o un valore massimo?

Nei datasheet di Carpenter e Swiss Steel utilizzati qui, lo 0,150 % di zolfo è indicato come valore minimo. Non deve essere riscritto come valore nominale non etichettato né come valore massimo. La specifica d’acquisto conserva tale confronto e i requisiti di prodotto applicabili, che insieme definiscono l’accettazione chimica del materiale ordinato.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in acciaio inossidabile 416

Invia il disegno e il modello corrispondenti, la classe richiesta e la specifica di prodotto, lo stato iniziale o finale e la quantità. Indica le superfici di accoppiamento, i trattamenti termici o superficiali inclusi e i documenti richiesti, in modo che possiamo quotare il percorso di lavorazione previsto per il componente.

Riferimenti normativi e di prova per il materiale 416

Dati relativi allo stato di fornitura del materiale e ambito del metodo di prova utilizzato per le decisioni relative al materiale e all’accettazione riportate in questa pagina.

  1. Carpenter Technology — Scheda tecnica CarTech 416 StainlessComposizione, proprietà tipiche dei campioni rotondi dichiarati dopo trattamento termico, indicazioni sulla corrosione e avvertenze condizionali relative al rinvenimento. Edizione 01 settembre 1986; copyright 2020
  2. Swiss Steel / Ugitech — Scheda tecnica dell’acciaio inossidabile 416Percorsi di fornitura ricotti e trattati termicamente, risposta magnetica, considerazioni relative alla lavorabilità e alla corrosione; file datato aprile 2021
  3. ASTM E18-25 — Durezza Rockwell dei materiali metalliciAmbito pubblico della prova di indentazione Rockwell e limitazione di un risultato locale quale rappresentazione dell’intero componente
  4. ASTM E10-23 — Durezza Brinell dei materiali metalliciAmbito pubblico della prova di indentazione Brinell; il metodo richiesto, la posizione e la modalità di reportistica restano parte integrante dell’ordine
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB