ポンプ駆動シャフト
当社は、指定された416材を用いて、段付きシャフトの直径、軸受座および軸方向肩部を旋盤加工します。キー溝、平面部または端部取付部は、実際の駆動配置に応じてシャフト軸に対して位置決めして加工します。
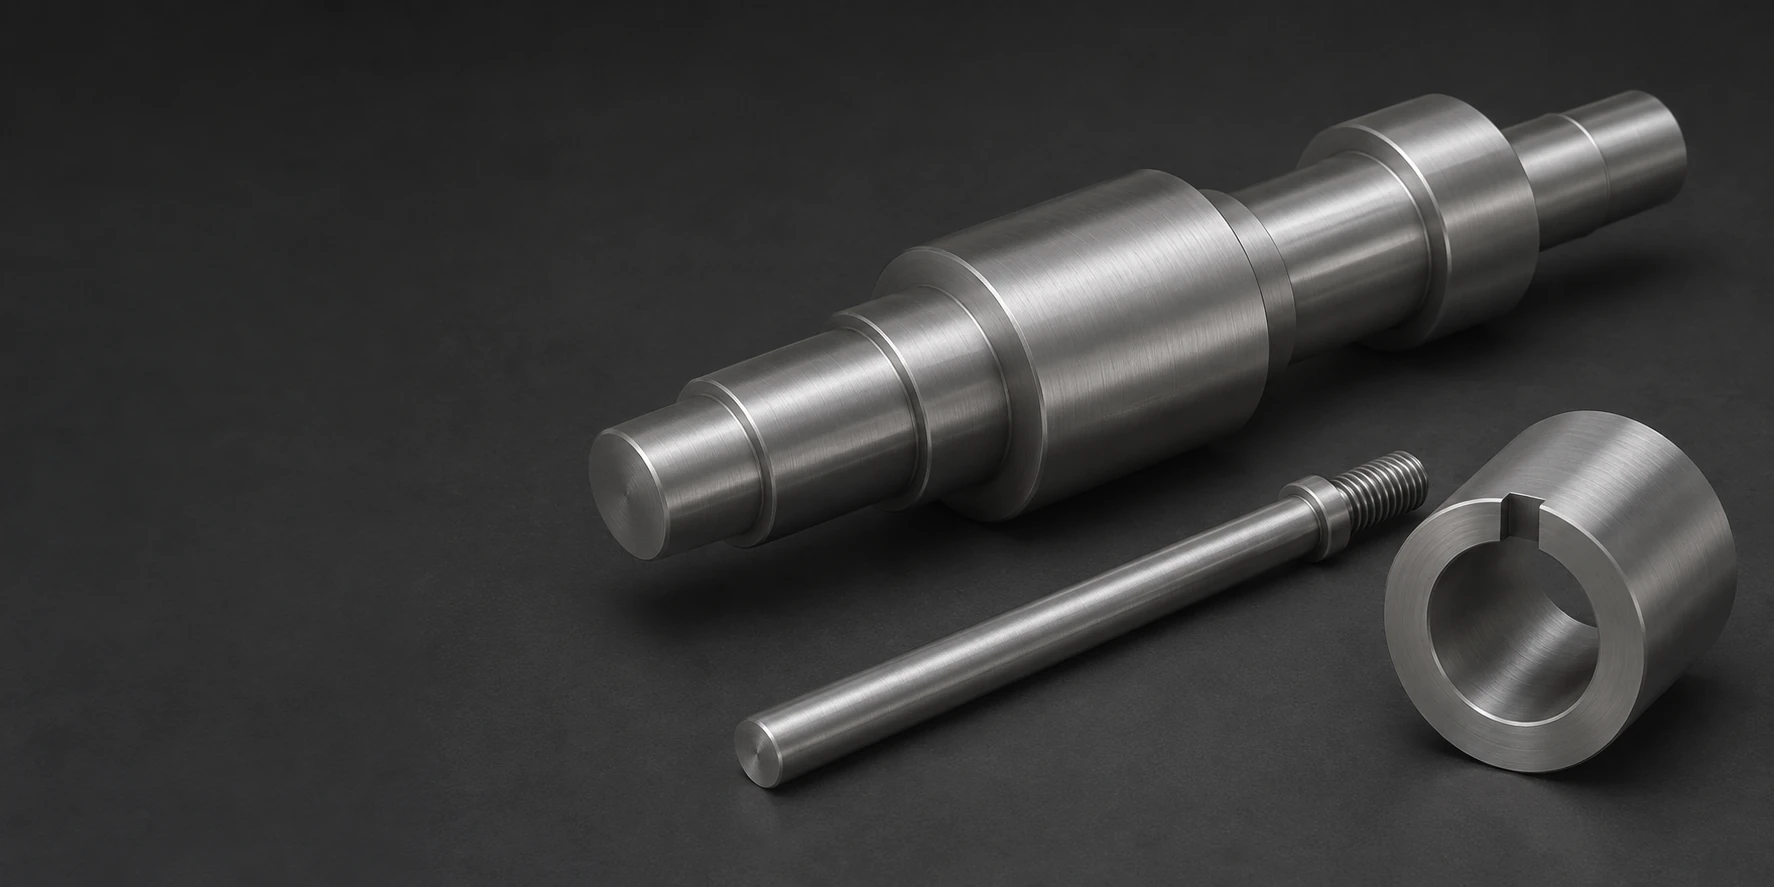
当社は、指定された416材を用いて、段付きシャフトの直径、軸受座および軸方向肩部を旋盤加工します。キー溝、平面部または端部取付部は、実際の駆動配置に応じてシャフト軸に対して位置決めして加工します。
バルブステムガイド付き直径と作動端部および規定された接触ランドを組み合わせる。当社は、ステムに指定された平面部、ねじ部および座面形状を機械加工する。その幾何形状は、汎用シャフトのプロファイルではなく、バルブ機構に従う。
ショルダーピンは、作業シャンク、軸方向ストップおよび保持機能を提供します。当社はヘッドおよびショルダーを旋盤加工し、接続部材および図面で定義された保持方法に合わせて、横穴、溝またはねじ付き端部の位置を設定します。
当社はハブ内径、外周形状および軸方向端面を機械加工した後、指定されたキー溝または二次固定機能を追加します。キー結合部および周辺のハブ断面は、単に内径から推定されるものではなく、部品の幾何形状として一体的に扱われます。
旋盤加工されたスリーブは、貫通内径、外周レジスタおよびフランジ端面から構成されます。リリーフ、段差および端部クリアランスは、対向シャフトおよび取付構成(装着面の指定最終状態を含む)に従って加工されます。
当社は416製ストップブロックの定位面、取付穴および必要に応じたアクセスリリーフをフライス加工します。この部品により、作業接触面と取付機能を分離でき、治具が意図したストップ位置を確立できます。
VETCNCは、図面で定義された416ステンレス鋼製の旋盤加工およびフライス加工部品について見積りを提示します。作業範囲は、注文された材料の状態(在庫状態)、最終的な材質要件、および含まれる熱処理および表面処理に従います。機械加工および受入試験は、完成後のインターフェース(接合面)に基づいて実施されます。
416系は、硫黄添加による切削性向上とマルテンサイト組織を兼ね備えており、焼入れ・焼戻しが可能である。このため、部品に所定の熱処理状態が要求される場合、オーステナイト系易削鋼(例:303系)とは異なる選択肢となる。[1]
易削性があるからといって、416系がすべてのステンレス鋼の耐食性を一般に代替できるわけではない。メーカーのガイドラインでは、その使用環境は穏やかな条件に限定され、局所腐食には注意が必要とされている。実際の流体、滞留状態および供給時の表面状態は、スチーム、スリーブまたはシャフトを選定する際に重要である。[2] [1]
焼鈍状態の416系は、所定の焼入れ・焼戻し工程の前段階として粗加工の出発材質となり得る。この工程ルートでは、後続の重要特徴部に対する仕上げ加工に十分な材料余肉を確保する。ただし、すべての416系機械加工部品が必ずこの熱処理サイクルを経るわけではない。[2]
注文された在庫材がすでに所定の熱処理状態で供給される場合、原則として追加の焼入れサイクルを経ずに、その供給状態を基準として機械加工を実施できます。ただし、所定の最終特性および残存断面厚さによって、この工程ルートが該当部品に適しているかどうかが決まります。また、この硫黄含有鋼への後続溶接は、標準的な延長工程ではありません。


このメーカーの試験結果は二つの焼戻し条件を比較したもので、すべての 416 素材に共通する一組の特性値ではありません。
| 特性 | 500°F/260°Cで焼入れ後焼戻し | 1200°F/650°Cで焼入れ後焼戻し | 単位/試験詳細 |
|---|---|---|---|
| 0.2%耐力 | 979 | 586 | MPa |
| 引張強さ | 1276 | 758 | MPa |
| 延性 | 13 | 18 | %;2インチ(50.8 mm)の標点長 |
| 面積減少率 | 45 | 55 | % |
| イゾッド衝撃値 | 27 | 41 | J |
| ブリネル硬度 | 375 | 225 | HB |
| ロックウェル硬度 | 39 HRC | 97 HRB | 異なる硬度スケール;換算を意味しない |
Carpenter の CarTech 416 データシートによる室温での代表値です。1 in(25.4 mm)の丸棒を 1800°F(982°C)に加熱して油焼入れし、記載の温度で一時間焼戻しした試験片の結果です。材料の最低保証値でも、VETCNC が定めた処理サイクルでもありません。試験方向は記載されていません。部品には発注時の製品要件と最終状態の要件を適用します。焼戻し温度は処理条件であり、使用温度の定格ではありません。

当社では、作業軸を中心に外径、肩面および端面形状を旋削加工します。シャフトおよびステムには、長いガイド部と短いベアリング部または接触部を組み合わせることが可能です。この加工設定では、保持された部分を支持しながら、関連するこれらの特徴形状を切削します。
二次加工でハブのキー溝を追加し、フライス加工でステムのレンチ用平面やストップブロックの定位面を形成します。キー溝の加工方法はその形状および工具のアクセス可能性に応じて決定されます。特徴形状が旋削加工済みの形状に対して角度位置決め(クロッキング)を必要とする場合、その角度基準は任意の外部面から独立して設定されるのではなく、加工設定の一部として維持されます。
最終的な焼入れ・焼戻しが注文中に含まれる場合、粗加工は当該工程の前に実施され、重要な座面はその後に計画通りの仕上げ加工を受ける。一方、熱処理済み素材を供給する場合は、異なる工程ルートが適用される。当社は、見積書において含まれる工程およびその責任範囲を明確に定義しており、すべての416系部品に一律に単一の熱処理サイクルを適用することはない。[2]
寸法、材料状態および表面受入基準は、完成部品においてそれぞれ独立した要求事項です。
| 特徴 | 図面仕様 | 受入段階 | 検証 |
|---|---|---|---|
| 軸座面および肩部 | 直径および軸方向基準面の関係 | 含まれる熱処理/表面処理工程完了後 | 座面サイズおよび端面関係 |
| ハブ内径およびキー溝 | 内径、キー溝サイズおよび角度基準 | 指定された最終状態で | 内径およびキー溝の検査 |
| ステム作動ランド | 直径、接触長さおよび端部ストップ位置 | 含まれる研磨/処理工程完了後 | ランドおよび行程関連寸法 |
| スリーブ内径およびフランジ | 内径、外周レジスタおよびフランジの関係 | 最終特徴仕上げ完了後 | 内径、レジスタおよび端面の検査 |
承認済み図面が各特徴の公差および基準面を定義します。硬度、寸法測定結果および選択された表面品質の受入判定は、合意された検査範囲内で個別に記録されます。416という鋼種名によって、汎用の機械加工公差や除去余裕量は一切設定されません。
当社は、部品図面に基づき、シャフト、ハブ、スリーブおよびステムの各インターフェースについて見積りを行います。受諾された工程には、各特徴に対して指定された熱処理および表面加工が含まれます。材質名や目標硬度のいずれも、公差(直径)、表面粗さ、または最終切削余肉の汎用的な値を規定するものではありません。
保持リングまたはクロスピンは、取り付けおよび取り外しのためのアクセスが必要です。隣接するショルダー、フランジ面、および対向スリーブの端面は、保持部品を作動座面に無理に押し付けることなく、このアクセスを確保しなければなりません。保持エンベロープは、ピンまたは溝の寸法と併せて検討されます。
深いキー溝は、その根元とハブ外径との間の断面積を減少させます。外周形状、固定穴および近接するリリーフは、設計で要求される断面積を確保しなければなりません。当社は、キーのサイズのみから負荷定格を推定するのではなく、明示された幾何形状を加工します。
バルブの茎部には、ガイド部またはシール接触部の範囲を超えて、別個のレンチ用フラット面を設けることができます。この分離により、作動直径をレンチ面として使用することなく、工具が確実に把持できるようになります。また、これらのフラット面は、想定される作動時に周囲のハードウェアから十分なクリアランスを確保する必要があります。[1]
治具ストップは、ボルト頭部および工具 recess から離れた接触面を用いることができます。これにより、ワークピースは固定ハードウェア上に載せることなくストップに到達できます。接触面背面のリリーフは、所定の位置決め面を維持しつつ、アクセスを確保します。
ドライブシャフトは、実際の組立順序に適合していなければなりません。一体成形のショルダーまたは拡大端部がある場合、一方の方向からベアリングまたはハウジングを通過できなくなる可能性があります。したがって、部品レイアウトには、利用可能な挿入経路およびカップリングまたは保持部品へのアクセスが含まれます。
バルブステムは、アクチュエータから可動要素へ運動を伝達します。接続部は、作動端部または隣接ハードウェアが先に干渉することなく、所定の全開および全閉位置に到達しなければなりません。ステムの機械加工は、バルブ本体、耐圧境界、またはバルブ全体の組立品の性能保証を意味しません。
可動ジョイントにおいて、ショルダー長さは接続される構成部品の積み重ねと必要な軸方向クリアランスに関係します。穴径に一致するピンであっても、この積み重ねが不適切な場合、ジョイントが固着したり、不要な軸方向遊隙が生じたりする可能性があります。解放されたピンの幾何形状は、想定される運動および保持配置に従います。
交換可能なストップにより、摩耗した接触部品を治具本体の再加工なしに更新できます。交換部品は、承認済み部品と同一の位置決め基準および取付構成を備える必要があります。反転可能または代替接触面は、治具設計が実際にそれを許容する場合にのみ含められます。

旋削された座面、穴径面およびフライス加工された接触面は、指定された表面粗さおよびエッジ要件を満たす場合、機械加工後の状態のままとすることが可能です。各ゾーンにおける表面要件はその機能に応じて定められます。すべての隠蔽部や嵌合部に対して鏡面仕上げを要求する必要はありません。
熱処理工程により酸化皮膜やその他の表面変化が生じる場合があり、最終仕上げ前にこれを除去する必要があります。選択される洗浄または脱スケール方法は、材料種および保持される寸法に適合しなければなりません。化学的パッシベーションは、熱処理によるスケール除去の万能な代替手段とは見なされません。
研磨は、特定されたシャフトランド部または露出面において所定の表面粗さを実現できます。工具のアクセス性、仕上げ方向、肩部との境界線は結果に影響を与えます。この工程では、均一な光沢を得るためにすべてのエッジを丸めるのではなく、指定されたコーナー形状および接触幾何形状を維持します。
製造元のガイドラインでは、想定される耐食性能を確保するために、スケール、潤滑剤および異物のない清浄な表面が求められます。指定されたパッシベーションその他の表面処理については、416ステンレス鋼および実際の部品状態に適合する処理方法を選択する必要があります。当社は、他のステンレス鋼種で使用される浴槽を仮定せず、その範囲および受入基準を明確に特定します。

発注内容には、指定された鋼種、製品形態および供給状態に加え、追加の熱処理工程が含まれる場合には要求される最終状態も含まれます。材料および工程記録は合意された範囲に従って管理され、焼鈍済みブランクと完成熱処理済み部品とを同一工程段階として記録することはありません。
硬度試験が要求される場合、部品に対する試験方法、尺度および測定位置が明確に定義されます。機能面でないランド部または指定された代表試験片を用いることで、圧痕を作業座面から離すことが可能です。局所的な測定値は、自動的にすべての断面の特性を保証するものではなく、また所定の材料記録を代替するものでもありません。
当社は、所定の最終工程段階で、選定されたジャーナル部、肩部、内径または茎部のランドを検査します。合意済みの表面およびエッジ要件は、材料状態とは別に検査されます。組立時に適合する特徴部の寸法および配列は、所定の最終工程段階で測定されます。
焼鈍済み素材を用いて所定の熱処理工程を実施する場合と、既に熱処理済み素材を機械加工する場合では、工程ルートが異なります。製品形態、調達制約およびブランクから除去する量も、見積り作業に影響を与えます。
細長いシャフト、内部キー溝、複数の面に特徴部を持つブロックでは、それぞれ異なるセットアップが必要です。工具の到達距離、残存部の支持、関連インターフェースの数が、単なる外形寸法以上に重要です。
含まれる熱処理、スケール除去、選択された研磨および最終特徴部検査は、それぞれ独自の工程を追加します。記録される硬度検査の回数および位置も、検査範囲を変更する可能性があります。当社は、汎用的な「焼入れ・研磨済み」というラベルではなく、これらの実際の要求事項に基づいて見積もりを行います。
プログラミング、ワークホルディングおよび初品検査は、同時に製造される同一部品間で共有されます。別個のシャンク長、キーウェイ、または仕上げバリエーションがある場合でも、それぞれに独自の定義済み準備が必要です。リピート生産では、承認済み図面および材質状態に基づいて実施されます。
初期部品がアセンブリへのアクセス、接触範囲および接続配置を確立します。これにより生じる幾何形状の変更は、残りの数量がその定義に従って製造される前に図面に反映されます。
代表部品は、指定された素材状態および含まれる熱処理・表面処理工程に従います。軟質の粗加工材のみを検査した場合、注文部品に後続工程が含まれる際に、最終状態における寸法適合性および表面品質に関する疑問が未解決のまま残ります。
図面改訂版、製品仕様、最終状態、仕上げ範囲および必要な受入記録が生産ロットを定義します。合意済みの調整は、単一サンプルに対する文書化されていない変更として残すのではなく、この確定された基準の一部となります。
素材状態、熱処理工程または最終表面処理工程の変更は、それ以外は同一の代替部品に影響を及ぼす可能性があります。当社では、承認済み部品定義に対して変更内容を明確に特定し、その影響を受ける材質、寸法適合性および検査要件に対応できるようにします。
テンパーは衝撃特性および耐食性にも影響を与えます。カーペンター社は、750–1050°F(399–566°C)でのテンパリングが両方を低下させる可能性があると警告していますが、所要の強度および延性を達成するためにこの温度範囲が時として必要となる場合もあります。したがって、これは条件付きの材質選定判断であり、自動的な禁止事項でも、単一の硬度数値を達成するためだけに選択される処理手順でもありません。
いいえ。焼鈍状態での高温データおよび焼入れ・焼戻し状態での常温データは、それぞれ異なる材質および試験条件を対象としている。各データセットは、それぞれ固有の材質および試験条件に適用される。高温強度に関する要求事項には、意図された最終熱処理状態、試験温度および荷重条件に対する根拠が必要である。比較表に記載された加工温度は、この根拠を提供しない。
いいえ。相対的評価は一般耐食性の適合性を比較するものであり、完成部品に対する定義済み塩水噴霧試験の持続時間または受入結果ではありません。該当試験が要求される場合、その試験方法、最終表面状態および受入基準を明示する必要があります。416という材質名や外観上の清浄さは、試験済みの時間数を保証しません。
いいえ。カーペンター社が引用した典型的な表には試験方向が明記されていないため、そのイゾッド値を特定のピンまたは材質断面に対する横方向最小値と断定することはできません。方向性のある衝撃許容性が重要な場合は、注文材料に対して必要な試験方向、試験片、温度および結果を明確に定義してください。公表された数値のみでは、この要件は満たされません。
いいえ。スイス・スチール社は、416がすべての状態で磁性を有すると明記しています。したがって、手元の磁石による吸引だけでは、焼鈍済みのブランクと所定の熱処理状態の供給材を区別することはできません。この状態は、指定された材質または工程記録、および必要とされる硬度または機械的受入基準によって裏付けられるものであり、単独の磁気応答によって判断されるものではありません。
本件で使用したCarpenter社およびSwiss Steel社のデータシートにおいて、0.150%の硫黄含有量は下限値として明記されている。これを無ラベルの標称値や上限値に書き換えてはならない。調達仕様書は、この比較および支配的な製品要件を維持し、これらが発注された材料の化学成分受入基準を設定する。
一致する図面およびモデル、要求される材質規格および製品仕様、開始状態または最終状態、および数量を送付してください。適合面、含まれる熱処理または表面処理、および要求される記録事項を明示していただければ、当社は意図された部品製造工程について見積りを提示できます。
本ページにおける材料選定および受入判断に用いられた製造者条件データおよび試験方法の適用範囲。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
