Auf dieser Seite
Die Kosten für die CNC-Fräsbearbeitung sind die Kosten für die Lieferung eines akzeptierten Teils – nicht allein die Schnittminuten oder der Preis pro Maschinenstunde. Um eine aussagekräftige Schätzung zu erstellen, beginnen Sie mit der freigegebenen Zeichnung und einer plausiblen Bearbeitungsroute: dem gekauften Rohling, den Flächen, die separat zugänglich sein müssen, den Operationen pro Spannung sowie der Nachbearbeitung. Trennen Sie dann einmalig pro Charge anfallende Kosten von Arbeiten, die pro Teil wiederholt werden. Der Verkaufspreis eines Zulieferers kann zudem kommerzielle Aufschläge enthalten, die in einem werkstattinternen Kostenmodell nicht erscheinen.
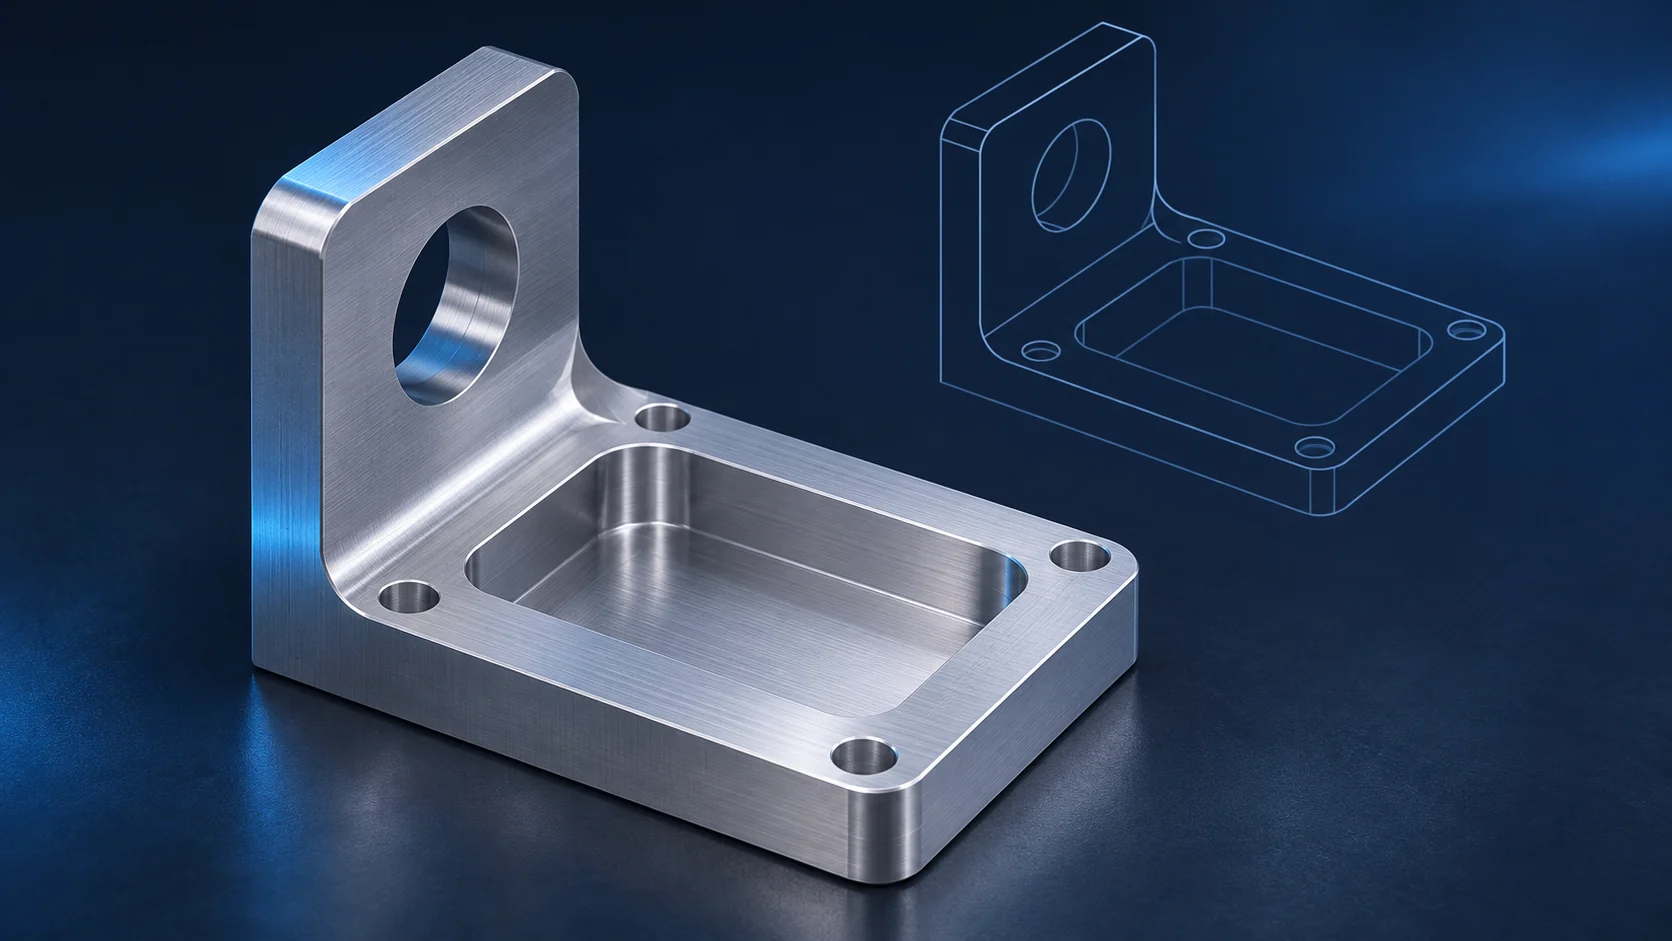
Diese Anleitung zeigt, wie Sie aus einem gefrästen Teil eine nachvollziehbare Kostenschätzung ableiten. Das durchgerechnete Halterungsbeispiel weist eine obere Tasche und eine seitliche Bohrung auf, sodass die zweite Orientierung einen sichtbaren Kostenanteil aufweist. Die angegebenen Zahlen sind Annahmen in US-Dollar und stellen weder eine Marktpreisliste noch ein Angebot von VETCNC dar. Falls Sie bereits ein Angebot vorliegen haben, nutzen Sie dieselbe Routenkarte, um gezielt nach den Unterschieden zwischen zwei Angeboten zu fragen – ohne Zugang zu den internen Stundensätzen des Zulieferers einzufordern.
Definieren Sie das akzeptierte Teil und die Charge
Bevor Sie eine Kostenschätzung erstellen, klären Sie, was „ein Teil“ genau bedeutet. Die Maßeinheit könnte ein nach der Fräsarbeit vorliegender Rohling, ein entgratetes Bauteil oder ein fertiges und geprüftes Bauteil sein, das direkt für die Montage bereitsteht. Dies sind unterschiedliche Lieferumfänge. Eine Spezifikation für ein maschinell bearbeitetes Gehäuse mit Eloxalbeschichtung und einem dimensionsbezogenen Prüfbericht darf nicht mit einem Angebot für ein lediglich fräsbearbeitetes Gehäuse verglichen werden – nur weil beide denselben CAD-Umriss aufweisen.
Korrigieren Sie die Zeichnung und Modellversion, die Werkstoffsorte und -zustand, die Menge pro Lieferung, die endgültige Oberflächenbeschaffenheit sowie die Abnahmekriterien. Vermerken Sie, ob der Preis Materialzertifikate, Erststück- oder Erstteilfertigung, Routineinspektion, schützendes Verpackungsmaterial, Fracht und Steuern umfasst. Dies ist besonders bei Kleinstserien wichtig: Ein Inspektionsprogramm oder ein Mindestaufwand für Fremdprozesse kann einmalig berechnet werden, selbst wenn die Zerspanungszeit kurz ist. Unser Leitfaden für Anfragen zur CNC-Bearbeitung (RFQ) beschreibt das vollständige Datei- und Anforderungspaket; die vorliegende Kostenschätzung beginnt erst, sobald diese Anforderungen festgelegt sind.
Verwenden Sie die Anzahl der akzeptierten ausgelieferten Teile als Nenner. Wenn ein Versuch mit 25 Rohlingen beginnt, aber nur 20 akzeptierte Teile liefert, führt die Division durch 25 zu einer Unterschätzung der Kosten pro akzeptiertem Teil. Fügen Sie keiner Schätzung willkürlich einen Ausschussanteil hinzu. Ist die Ausbeute beim Versuch unbekannt, halten Sie diese Unsicherheit gesondert fest und kalkulieren Sie die vereinbarten Versuchsbedingungen. Ebenso dürfen Sie eine Jahresprognose nicht als eine einzige Charge behandeln, wenn der Zulieferer für mehrere Lieferungen die Aufspannung jeweils neu vornehmen muss.
Ordnen Sie Zeichnungsmerkmale den Aufspannungen zu
Ein Fräskostenvoranschlag wird konkret, sobald für jedes Merkmal ein glaubwürdiger Werkzeugzugang und eine Fläche vorhanden sind, von der aus das Rohmaterial gehalten werden kann. Betrachten Sie beispielsweise eine kleine Halterung, die aus rechteckigem Ausgangsmaterial geschnitten wird. Ihre obere Fläche weist eine offene Tasche auf; eine seitliche Bohrung durchsetzt eine senkrechte Fläche. Bei einem geradlinigen 3-Achs-Verfahren kann die obere Fläche bearbeitet werden, während das Rohmaterial von unten oder an seinen Seiten gehalten wird. Für die seitliche Bohrung muss das Teil jedoch neu ausgerichtet und erneut positioniert werden. Der Zulieferer könnte eine andere Spannvorrichtung oder Maschine verwenden, doch für das seitliche Merkmal ist nach wie vor ein praktikabler Zugangs- und Positionierungsplan erforderlich.
Die zweite Ausrichtung umfasst mehr als vier Minuten Bohren oder Aufbohren. Sie kann zudem Vorbereitungen für die Aufspannung, eine wiederholbare Bezugspunktübertragung, das Einlegen und erneute Einspannen jedes Werkstücks sowie die Überprüfung der Lage des Bohrungsverlaufs zu den oberen Merkmalen erfordern. Die Orientierungs- und Spannhilfe von Carr Lane erläutert, warum Werkstück, Spannvorrichtung und Schneidwerkzeug aufeinander bezogen werden müssen. Sie erklärt zudem, warum eine Spannvorrichtung nicht einfach auf irgendeiner neu bearbeiteten Fläche angebracht werden darf, die gerade am bequemsten erscheint. [2]
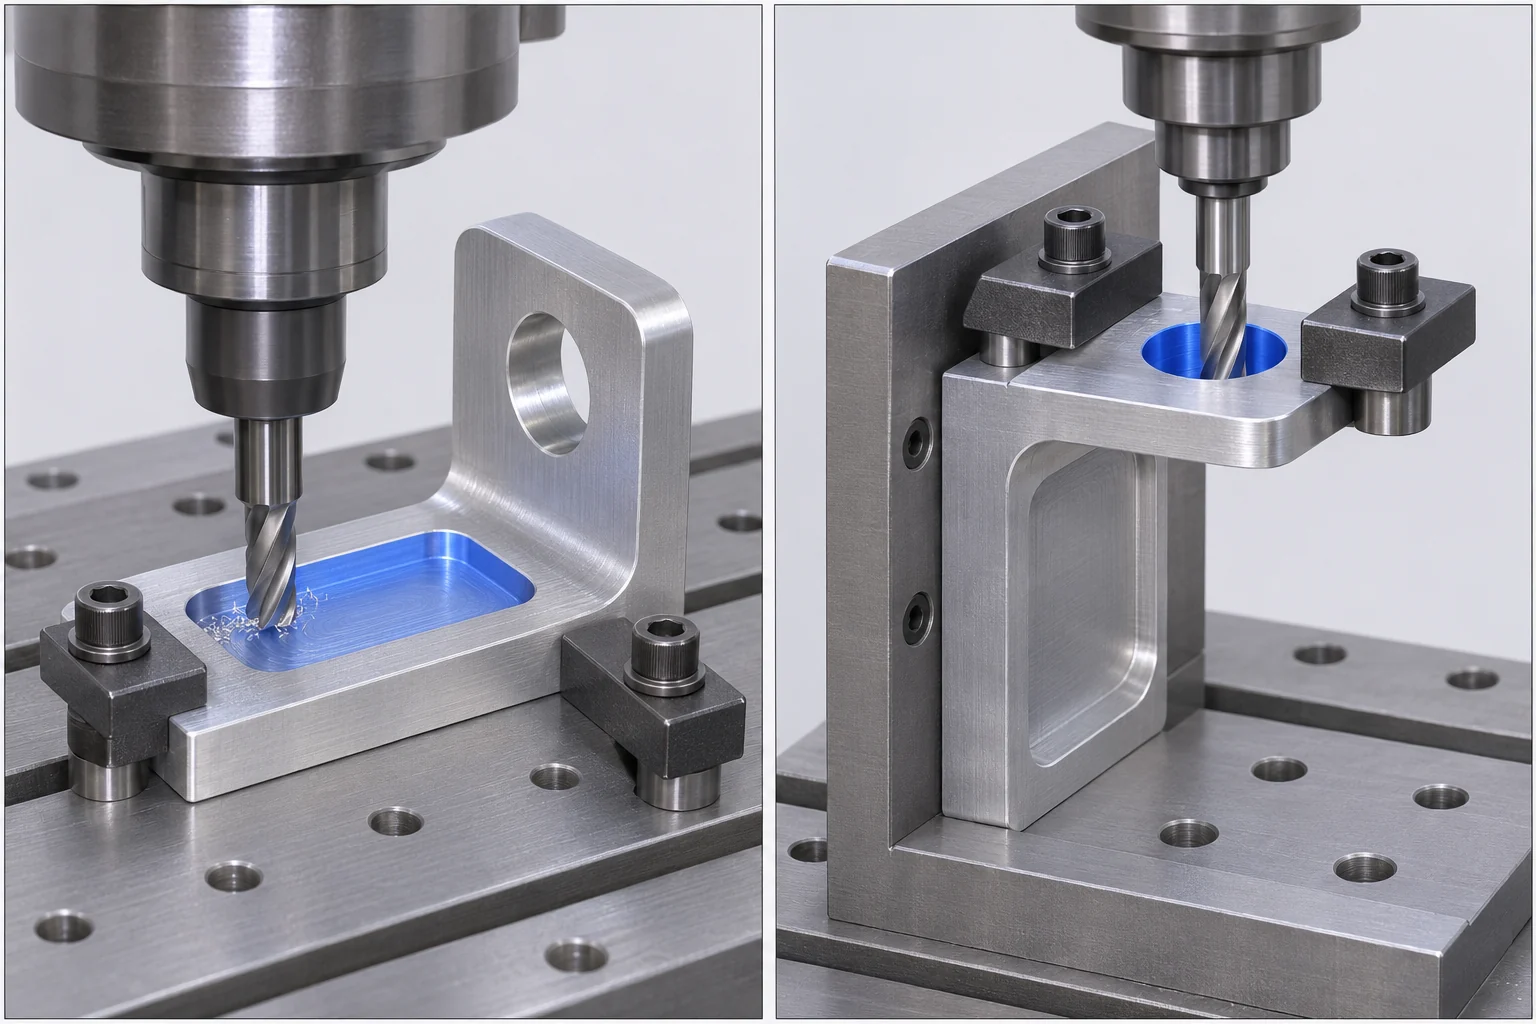
Zeichnen Sie vor der Kalkulation eine einfache Fertigungsroute auf. Benennen Sie für jede Aufspannung die Flächen, mit denen das Rohlingsteil lokalisiert und gehalten wird, die zu bearbeitenden Merkmale sowie jede Fläche, die nach dem Greifen in einer späteren Operation noch fertigbearbeitet werden muss. Ein ausgefrästes Teil benötigt möglicherweise eine vorbereitete Halteflosse oder einen Zusatzabzug, der in einer nachfolgenden Operation entfernt wird. Zwei Teile mit identischen Außenabmessungen können daher unterschiedliche Zykluszeiten und unterschiedliche Aufspannkosten aufweisen. Diese Routenplanung liefert aussagekräftigere Informationen als die bloße Kennzeichnung eines Teils als „komplex“ und des anderen als „einfach“.
Kalkulieren Sie den Preis für den gekauften Rohling und dessen Vorbearbeitung.
Der Rohling muss die fertige Geometrie enthalten sowie ausreichend Zuschnitt für Planfräsen, Spannen und das gewählte Verfahren. Das endgültige Volumen eines CAD-Modells entspricht nicht der Menge an gekauftem Material. Beginnen Sie mit einer beschaffbaren Handelsform des spezifizierten Werkstoffgrades und Zustands, verwenden Sie dann dessen abrechenbare Abmessung sowie die tatsächliche Materialbasis des Lieferanten. Falls die Werkstatt vorgeschnittene Rohlinge bezieht, ist oft ein gelieferter Preis pro Rohling nützlicher als die Multiplikation des Gewichts des Endteils mit einem veröffentlichten Preis pro Kilogramm.
Für die Halterung beträgt der Preis für das vorbereitete Rohmaterial 11 USD pro Teil. Dieser Betrag umfasst bereits die entsprechende Lagerhaltung und den Zuschnitt. Fügen Sie dasselbe Material nicht ein zweites Mal hinzu. Ein genauer zugeschnittenes Rohmaterial kann sowohl das gekaufte Material als auch das Vorschubvolumen reduzieren; es kann jedoch auch ein höheres Mindestbestellvolumen erfordern oder zu wenig Material für die Spannung lassen. Ein teureres Near-Net-Rohmaterial kann die Gesamtkosten pro Teil trotzdem senken, wenn dadurch genügend Fräszeit bei der tatsächlichen Losgröße eingespart wird; ein günstigerer Vollblock kann dagegen bei einer Kleinserie vorteilhafter sein, falls die Kosten für eine spezielle Rohmaterialvorbereitung höher liegen als die eingesparte Zerspanung.
Das entfernte Volumen hilft bei der Identifizierung des Vorfräsens, liefert aber allein noch keine Zykluszeit. Die Fräsformel von Sandvik Coromant verknüpft die Spanvolumenleistung mit Schnitttiefe, radialem Eingriff und Tischvorschub. Ein Fertigungsbetrieb benötigt zudem einen sicheren Werkzeugweg, Ein- und Ausfahrbewegungen, Eckbearbeitung sowie die durch das Teil ermöglichte Werkzeugzugänglichkeit. [3] Der fokussierte Leitfaden zu tiefen Taschen und Überschussmaterial erklärt, warum eine geringe Schnitttiefe und eine lange Werkzeugüberkragung die Bearbeitungszeit verändern können – selbst bei identischem entferntem Volumen.
Schätzen Sie die vollständige Maschinenzykluszeit für jede Operation ab.
Trennen Sie die erste Aufspannung (Anschneiden, Taschenvorfräsen und -nachfräsen) von der zweiten Aufspannung (Seitenbohrung). Eine Vorfrässchätzung auf Basis des Volumens geteilt durch eine angenommene durchschnittliche Abtragsrate stellt lediglich eine erste Abschätzung dar, nicht die vollständige Zykluszeit. Das Nachfräsen folgt oft einem längeren Weg mit leichterem Schnitt. Kleine Innenradien können nach Öffnung der Haupttasche den Einsatz eines kleineren Werkzeugs erfordern; Sandvik Coromant beschreibt, wie sich die Werkzeugeingriffsfläche in einer Innenecke erhöht und warum ein anderes Werkzeug oder ein anderer Werkzeugweg erforderlich sein kann. [4]
Eine CAM-Zeitschätzung ist hilfreich, wenn ihr Umfang bekannt ist. Autodesk Fusion definiert die angezeigte Bearbeitungszeit als Vorschubzeit plus Schnelllaufzeit und Werkzeugwechselzeit für die ausgewählten Operationen. Sie wandelt eine Operations-Schätzung nicht automatisch in eine vollständige Lieferkostenangabe für das fertige Teil um. Prüfen Sie, ob das ausgewählte Programm alle Aufspannungen umfasst, ob Tastzyklen und Werkzeugwechsel wie geplant berücksichtigt sind und an welcher Stelle Beladen, Entspannen, Entgraten und Prüfen in Rechnung gestellt werden. [5] Die tatsächliche Zykluszeit sollte bei Vorliegen eines genehmigten Fertigungsverfahrens aktualisiert werden; Schätzungen vor der Definition des Werkzeugwegs und der Spannmittel weisen eine höhere Unsicherheit auf.
Wenden Sie einen Maschinenstundensatz auf die von ihm abgedeckte Zeit an. Falls ein belasteter Satz von 90 USD/h bereits die übliche Bedieneranwesenheit, Gemeinkosten und den Standard-Werkzeugeinsatz enthält, führt die gesonderte Auflistung dieser gleichen Posten zu einer Doppelerfassung. Ein spezieller Formfräser, eine dedizierte Spannvorrichtung oder eine ungewöhnlich kurze Werkzeugstandzeit können dennoch echte Zusatzkosten darstellen, sofern die Angebotsgrundlage diese nicht einschließt. Werden die beiden Orientierungen auf separaten Maschinen ausgeführt, verwenden Sie jeweils den zugehörigen Maschinensatz und die zugehörigen Minuten – statt beide in einen einzigen gemischten Satz zu zwängen. Der Kaufpreis der Maschine, die Spindeldrehzahl und die Bezeichnung „Fünf-Achsen“ sind keine Einheitspreise für ein akzeptiertes Teil.
Berechnetes Beispiel für eine Halterung mit zwei Aufspannungen
Gehen Sie von einer Charge mit 20 akzeptierten Halterungen aus. In Aufspannung 1 wird die Oberseite und die Aussparung in einem 14-minütigen Maschinenzyklus bearbeitet. In Aufspannung 2 wird die Seitenbohrung in einem 4-minütigen Zyklus bearbeitet. Beide Aufspannungen nutzen eine angenommene belastete Rate von 90 $ pro Maschinenstunde. Die Fertigungsroute umfasst zudem 2 $ an Lade- und Neuausrichtungsarbeiten pro Teil sowie 4 $ an Entgratungs- und vorgeschriebenen Routineinspektionsarbeiten pro Teil. Das Rohteil kostet 11 $ pro Teil. Die Programmierung und Vorbereitung der Aufspannung 1 kosten 160 $ für die gesamte Charge; die Vorbereitung der Aufspannung 2 kostet 110 $. Alle begonnenen Teile werden akzeptiert. Oberflächenbehandlung, Sonderberichte, Verpackung, Fracht, Steuern und Lieferantenmarge fallen außerhalb dieser Berechnung an.
Für diesen angegebenen Umfang gilt: Batchkosten = feste Vorbereitungskosten + akzeptierte Menge × wiederkehrende Kosten. MIT OpenCourseWare stellt dieselbe Struktur aus festen und variablen Kosten dar und zeigt, warum die fixen Kosten pro Teil sinken, wenn die Batchgröße wächst. Es legt diese Dollar-Beträge jedoch nicht für eine Fräswerkstatt fest. [1]
| Artikelroute | Annahmegrundlage | Kosten für eine Charge oder ein Einzelteil | Zugewiesener Betrag pro Teil bei 20 akzeptierten Teilen |
|---|---|---|---|
| Vorbereitung der Aufspannung auf der Oberseite | Programmieren und einrichten – nur einmal | 160 $/Charge | $8.00 |
| Seitenbohrung einrichten | Positionieren und Einrichten erfolgt einmalig | 110 $/Charge | $5.50 |
| Vorbereitetes Rohteil | Je akzeptiertes Teil ein Exemplar | 11,00 $/Teil | $11.00 |
| Maschinenzyklus für die Oberseite | 14 min × 90 USD/Stunde ÷ 60 | 21,00 USD/Teil | $21.00 |
| Seitenbohrmaschinen-Zyklus | 4 min × 90 USD/Stunde ÷ 60 | 6,00 USD/Teil | $6.00 |
| Einlegen und Neuorientierung | Außerhalb des Maschinenzyklus liegende Rate | 2,00 USD/Teil | $2.00 |
| Entgraten und Routineinspektion | Spezifizierter Annahmeumfang | 4,00 $/Teil | $4.00 |
| Modellierter Gesamtbetrag | 270 $ fest + 44 $ wiederkehrend/Teil | 1 150 $ für 20 Teile | $57.50 |
Die Berechnung lautet 160 $ + 110 $ + 20 × (11 $ + 21 $ + 6 $ + 2 $ + 4 $) = 1 150 $ für 20 akzeptierte Teile, also 57,50 $ je Teil. Die festen Vorbereitungskosten betragen bei 20 Stück 13,50 $ je Teil. Würden exakt dieselbe Fertigungsroute und dieselben Kostenparameter auf eine Charge von 100 Stück angewandt, würden die festen Kosten je Teil auf 2,70 $ sinken; die modellierte Einzelteil-Kosten wären dann 46,70 $ und der Bestellgesamtbetrag 4 670 $. Die größere Bestellmenge führt insgesamt zu höheren Kosten. Diese Ergebnisse implizieren nicht, dass der Zulieferer den angenommenen Satz anbieten oder sämtliche Kostenparameter bei einer anderen Stückzahl konstant halten wird.
Eine Wiederholungsbestellung von 20 Teilen ist ebenfalls nicht zwangsläufig identisch mit dem Fall von 100 Stück, aufgeteilt in fünf Lieferungen. Programme und spezielle Spannvorrichtungen könnten beibehalten werden, während Maschinen-Vorbereitung, Änderungsprüfungen und Teile der Prüfvorbereitung erneut anfallen können. Erkundigen Sie sich, welche Kosten pro Lieferung wiederholt werden. Falls ein externer Oberflächenfinish einen Mindestlosbetrag enthält, fügen Sie die tatsächliche Losregel hinzu, statt sie in einen konstanten Stückpreis einzubeziehen. Das Beispiel zur Aluminium-Bearbeitungskosten zeigt dieses getrennte Verhalten bei Mindestchargen für ein eloxiertes Gehäuse.
Testen Sie eine Konstruktionsänderung entlang der gesamten Fertigungsroute
Angenommen, der Konstruktionsverantwortliche kann die Verlagerung der Seitenbohrung des Halterings an eine zugängliche Position auf der Oberseite freigeben, ohne deren Passung oder Funktion zu verändern. Dies ist eine neue, freigegebene Konstruktionsvariante, keine spanende Abkürzung, die stillschweigend die bestehende Zeichnung ändert. Nehmen Sie an, dass der Zyklus auf der Oberseite von 14 auf 16 Minuten ansteigt, während die zweite Aufspannung, ihr 4-Minuten-Zyklus und die 2-US$-Zeile für die Neuausrichtung entfallen. Die Annahmen zum Rohling, zum Stundensatz, zur Entgratung und zur Prüfung bleiben unverändert gültig. Damit ergeben sich feste Kosten von 160 US$ und laufende Kosten von 39 US$ pro akzeptiertem Teil: 11 US$ für den Rohling + 24 US$ für 16 Maschinenminuten + 4 US$ für Entgratung und Prüfung.
Bei 20 Teilen ergibt das überarbeitete Fertigungsverfahren 160 US$ + 20 × 39 US$ = 940 US$, also 47,00 US$ pro Teil. Die sichtbare Einsparung beträgt 10,50 US$ pro Teil gegenüber dem ursprünglichen Modell mit 57,50 US$. Bei 100 Teilen liegt der Preis pro Teil beim überarbeiteten Verfahren bei 40,60 US$, ein Unterschied von 6,10 US$ zum ursprünglichen Wert von 46,70 US$. Die Änderung wirkt sich stärker bei kleineren Losgrößen aus, da sie sowohl einen festen Rüstvorgang als auch laufende Bearbeitungsarbeiten eliminiert. Falls die Richtung der Seitenbohrung für die Montage vorgeschrieben ist, ist diese Variante nicht zulässig; die richtige Diskussion dreht sich dann um eine andere machbare Spannvorrichtung oder einen anderen Maschinenweg für die gleiche Zeichnung. Der Vergleich der Kosten für 5-Achs-Bearbeitung untersucht, wann ein teurerer Mehrflächenweg mit höherem Stundensatz die Vorbereitungs- und Handhabungskosten für ein unverändertes Teil kompensieren kann.
Wenden Sie dieselbe Disziplin auf einen größeren Innenradius, eine flachere Tasche oder ein anderes Rohmaterial an. Dokumentieren Sie präzise, welches Werkzeug, welcher Bearbeitungsweg, welche Aufspannung oder welcher Rohmaterialaufschlag durch die vorgeschlagene Änderung betroffen ist, und schätzen Sie die gesamte Fertigungsroute neu ein. Addieren Sie nicht mehrere unabhängige Prozentsätze für Einsparungen, wenn zwei Änderungen dieselbe Operation verkürzen. Bewahren Sie die Montagepassung, die strukturelle Anforderung und den Zugang für die Prüfung; eine genehmigte kostengünstigere Geometrie muss trotzdem die geforderte Funktion erfüllen.
Vergleichen Sie den vom Käufer angebotenen Preis mit demselben Leistungsumfang.
Die Summe von 57,50 $ stellt die modellierte Fertigungskosten unter einer definierten Annahmenbasis dar, nicht den Verkaufspreis. Ein Lieferantenangebot kann die Rüstung in die Stückpreiszeile einbeziehen, eine Mindestbestellmenge verlangen, Gewinnmarge und kommerzielles Risiko enthalten oder Verpackung, Fracht und Steuern separat ausweisen. MIT unterscheidet Produktionskosten von umfassenderen Gesamtkostenkategorien. Ein Vergleich des vom Käufer angebotenen Preises mit der internen Kostenkalkulation eines anderen Betriebs ohne Anpassung des Leistungsumfangs führt zum Vergleich unterschiedlicher Größen. [1]
Vergleichen Sie Angebote stets auf derselben Zeichnungsrevision und bei derselben akzeptierten Menge. Prüfen Sie zunächst, ob beide Angebote denselben Werkstoffzustand, Entgraten, Oberflächenfinish, Prüfprotokolle und Lieferort umfassen. Vergleichen Sie anschließend die Gesamtbestellsumme sowie separat ausgewiesene Rüst- oder Werkzeugaufwendungen. Ein niedrigerer Stückpreis kann seinen Vorteil verlieren, sobald ein ausgelassenes Prüfprotokoll, ein Mindestfinish oder eine Frachtkostenposition hinzukommt. Umgekehrt kann eine höhere sichtbare Rüstgebühr mit einem niedrigeren wiederkehrenden Stückpreis kombiniert sein und sich bei einer späteren Bestellmenge als attraktiv erweisen.
Wenn sich Angebote unterscheiden, stellen Sie stattdessen eine Routenfrage – nicht die Stundensatzforderung an den Lieferanten: Welche Merkmale erfordern einen zweiten Aufspannvorgang? Ist die vorgeschlagene Taschenbearbeitungsstrategie mit der geforderten Eckengeometrie und Tiefe vereinbar? Welche Flächen werden im Endzustand verifiziert? Kann eine genehmigte Alternative separat zum konformen Baseline-Angebot kalkuliert werden? Der Lieferant kann diese Fragen beantworten, ohne vertrauliche Kostenrechnungsdaten preiszugeben. Der CNC-Kosten- und Lieferantenauswahl-Leitfaden behandelt umfassendere Einkaufsbedingungen; dieser Artikel ist die frässpezifische Karte vom Zeichnungsdatenblatt zu den Kosten-Treibern.
Fragen zu den Kosten für CNC-Fräsen
Wie hoch sind die Kosten für CNC-Fräsen pro Stunde?
Es gibt keine zuverlässige universelle Rate für ein fertiges Teil. Eine stündliche Angabe ist nur dann aussagekräftig, wenn Maschine, Datum, Region, Zeitdefinition sowie enthaltene Arbeitsleistung, Werkzeuge und Gemeinkosten spezifiziert sind. Multiplizieren Sie diesen Wert mit der relevanten Operationszeit und addieren Sie anschließend Material, Chargenvorbereitung, Handhabung und Abnahmeaufwand jeweils einmal auf ihrer korrekten Grundlage. Vergleichen Sie vollständige Angebote für das konkrete Teil und die gewünschte Menge, anstatt eine isolierte Stundensatzangabe als Entscheidungsgrundlage für den Einkauf heranzuziehen.
Warum ist ein gefrästes Einzelteil im Vergleich zu 100 Stück teurer?
Ein Einzelteil kann sämtliche Programmier-, Spann- und Rüstkosten tragen. In der ausgeführten Fertigungsroute summieren sich diese Aufwendungen bereits vor jeglicher Rohmaterialbeschaffung oder wiederkehrender Bearbeitung auf 270 USD. Bei 100 akzeptierten Teilen einer unveränderten Charge entfallen darauf jeweils 2,70 USD. Material, Zerspanung und pro-Teil-Abschlussbearbeitung fallen weiterhin an; zudem kann ein Lieferant seine Stundensätze oder Mindestauftragsstrukturen je nach Losgröße ändern. [1]
Kann ich die Fräszeit aus dem Volumen des abgetragenen Materials abschätzen?
Das durchschnittliche Materialabtragsvolumen geteilt durch eine angenommene mittlere Abtragsrate liefert lediglich eine Schätzung der Grobbearbeitungszeit im Schnitt. Nicht berücksichtigt werden dabei Feinbearbeitungswege, Anfahr- und Rückzugbewegungen, Werkzeugwechsel, eingeschränkte Eckbereiche sowie Spann- und Ladezeiten. Planen Sie die Operationen anhand der Rohmaterialgeometrie und der Merkmalsgeometrie, und überprüfen Sie anschließend den vollständig programmierten Zyklus sowie dessen Zeitvorgaben. [3] [5]
Ist ein Fünf-Achsen-Maschine immer teurer für ein gefrästes Teil?
Nein. Der Stundensatz und die Vorbereitung können höher sein, doch ein geeignetes Mehrflächen-Teil könnte weniger Neuausrichtungen oder kürzere Werkzeugzugänge als eine alternative Fertigungsroute erfordern. Ein einfaches Einrichtungs-Teil gewinnt möglicherweise nicht genug, um die zusätzlichen Kosten auszugleichen. Vergleichen Sie vollständige, technisch machbare Fertigungswege für dieselbe fertige Zeichnung und dieselbe Stückzahl, wie im speziellen Kostenvergleich für 3-Achsen- und 5-Achsen-Bearbeitung gezeigt.
Technische Quellen
- MIT OpenCourseWare, Kurs 2.008, Vorlesung 17: Fertigungssystem IIb: Fertigungskosten, Frühjahr 2025, PDF-Seiten 6–10. Kostenkategorien, Gemeinkostenzuordnung sowie fixe versus variable Kosten. Die in Klammern angegebenen Dollarbeträge stellen separat formulierte Annahmen dar.
- Carr Lane Manufacturing, Prinzipien zur Positionierung und Spannung bei der Vorrichtungskonstruktion für Bohr- und Fräsvorrichtungen, Kapitel „Referenzierung und Wiederholgenauigkeit“ sowie „Positionierung von externen Oberflächen her“. Werkstück-zu-Vorrichtung-Referenzierung und wiederholgenaue Lagefixierung; die Quell-URL bleibt im internen Nachweisprotokoll erhalten.
- Sandvik Coromant, Fräsformeln und Definitionen, Abschnitte zur Materialabtragsrate und zur Bearbeitungszeit. Schnitttiefe, radiale Eingriffsbreite und Vorschub bestimmen die Materialabtragsrate; die Quell-URL bleibt im internen Nachweisprotokoll erhalten.
- Sandvik Coromant, Fräsen in Innenecken, Abschnitte „Überlegungen“ und „Lösung“. Werkzeugeingriff in Innenecken sowie alternative Werkzeugpfade oder Fräswerkzeugauswahl; die Quell-URL bleibt im internen Nachweisprotokoll erhalten.
- Autodesk Fusion Help, Bearbeitungszeit. Komponenten der softwarebasierten Operationszeitabschätzung: Vorschub, Eilgang und Werkzeugwechsel; die Quell-URL bleibt im internen Nachweisprotokoll erhalten.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


