In questa pagina
Il costo della fresatura CNC è il costo per consegnare un componente accettato, non i minuti di taglio né il prezzo di un’ora macchina preso isolatamente. Per elaborare una stima utile, partire dal disegno rilasciato e da un percorso di lavorazione plausibile: il grezzo acquistato, le facce che richiedono accesso separato, le operazioni in ciascuna configurazione e il lavoro successivo alla fresatura. Separare quindi i costi sostenuti una sola volta per un lotto da quelli ripetuti su ogni singolo componente. Il prezzo di vendita di un fornitore può includere anche voci commerciali non presenti in un modello di costo di officina.
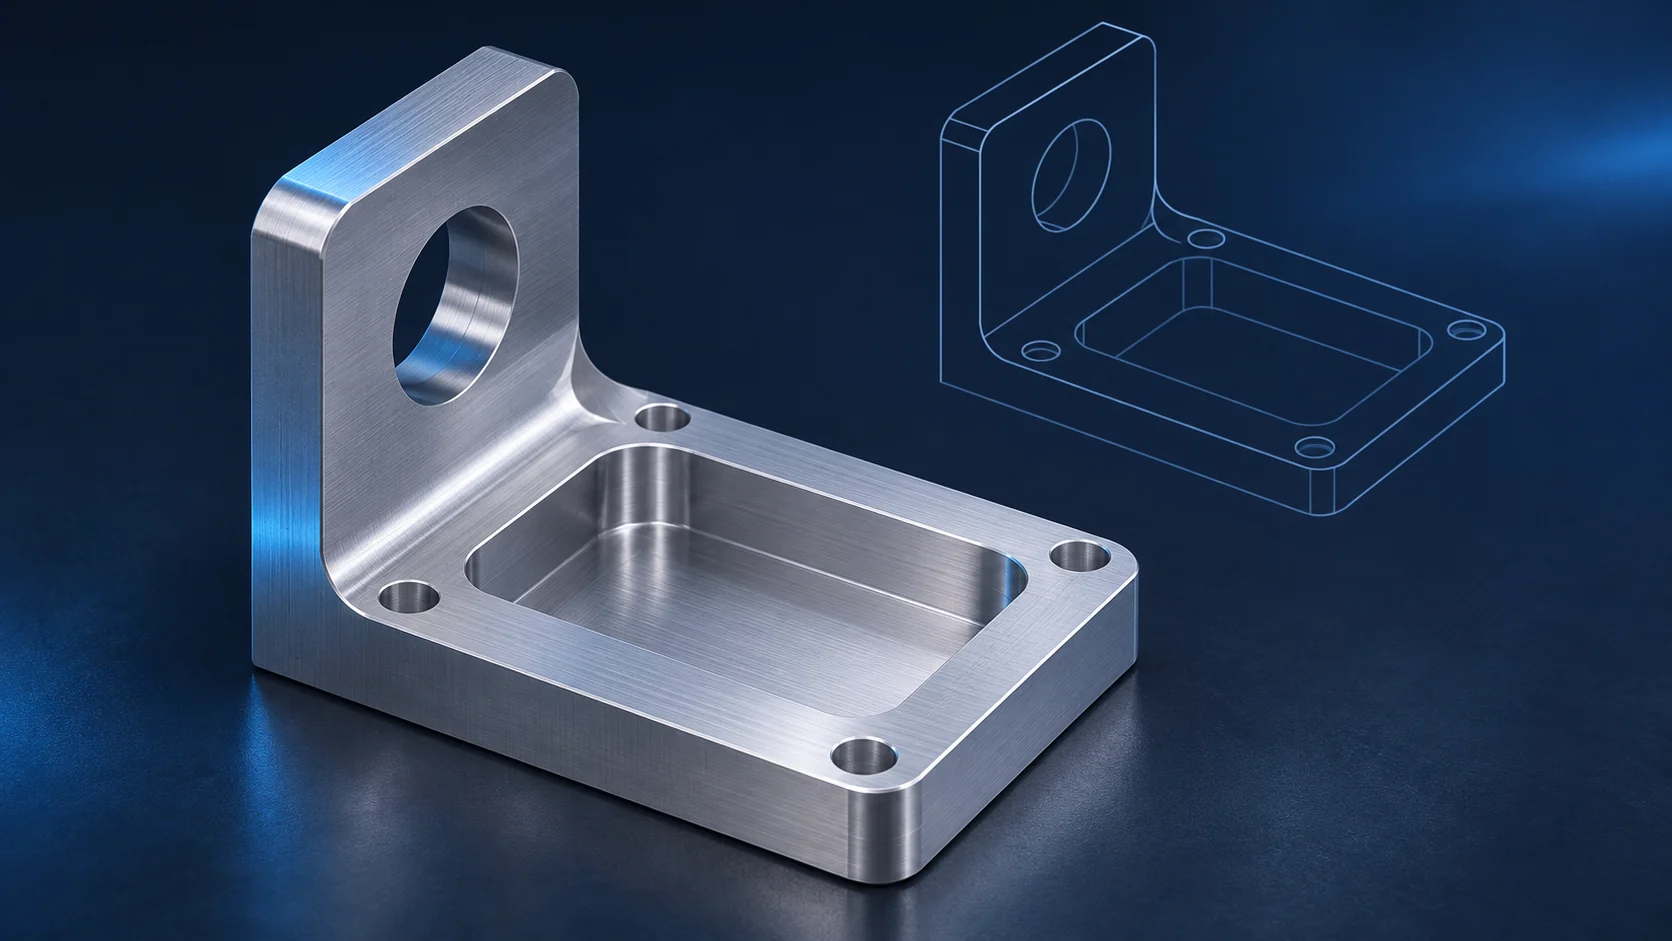
Questa guida mostra come trasformare un singolo componente fresato in una stima trasparente. Il supporto illustrato presenta una tasca superiore e un foro laterale, per cui la seconda orientazione comporta un costo visibile. I valori numerici sono ipotesi dichiarate in dollari USA, non un listino prezzi di mercato né una quotazione VETCNC. Se si dispone già di una quotazione, utilizzare la stessa mappa del percorso per chiedere in quali punti due offerte differiscono, senza richiedere l’accesso ai tassi riservati di un fornitore.
Definire il componente accettato e il lotto
Prima di effettuare la stima, stabilire cosa significhi esattamente “un componente”. L’unità potrebbe essere un grezzo dopo la fresatura, un componente sgrassato, oppure un componente finito e ispezionato, pronto per l’assemblaggio. Si tratta di consegne distinte. Una specifica per una scatola di alloggiamento fresata con anodizzazione e relazione dimensionale non deve essere confrontata con una quotazione per una scatola fresata allo stato grezzo solo perché entrambe condividono lo stesso contorno CAD.
Correggere la revisione del disegno e del modello, la qualità e lo stato del materiale, la quantità in un singolo rilascio, la condizione finale della superficie e i requisiti di accettazione. Registrare se il prezzo include i certificati di materiale, il primo pezzo o il primo articolo, l’ispezione routinaria, l’imballaggio protettivo, il trasporto e le tasse. Ciò è particolarmente importante per piccoli lotti: un programma di ispezione o un minimo per lavorazioni esterne può essere addebitato una sola volta, anche quando il tempo di taglio è breve. Il nostro manuale per le richieste di quotazione (RFQ) per fresatura CNC illustra l’intero pacchetto di file e requisiti; la stima qui proposta ha inizio non appena tali requisiti sono definiti.
Utilizzare come denominatore la quantità di parti consegnate e accettate. Se una prova parte da 25 grezzi ma consegna 20 parti accettate, dividere per 25 sottostima il costo per parte accettata. Non aggiungere arbitrariamente una percentuale di scarto a ogni stima. Quando il rendimento della prova è sconosciuto, mantenerlo come incertezza dichiarata separatamente e quotare i termini concordati per la prova. Allo stesso modo, non considerare la previsione annuale come un unico lotto se il fornitore deve ripetere la messa a punto per diversi rilasci.
Associare le caratteristiche del disegno alle configurazioni
Una stima per fresatura diventa specifica quando ogni caratteristica ha un approccio utensile credibile e una superficie dalla quale il grezzo può essere fissato. Si consideri una piccola staffa ricavata da un materiale in barra rettangolare. La sua faccia superiore presenta una tasca aperta; un foro laterale attraversa una faccia verticale. In un percorso standard a tre assi, la faccia superiore può essere lavorata mentre il grezzo è fissato dal basso o dai lati. Il foro laterale richiede quindi una nuova orientazione e localizzazione del pezzo. Il fornitore potrebbe utilizzare una diversa attrezzatura o macchina, ma la caratteristica laterale richiede comunque un piano di accesso e di posizionamento praticabile.
La seconda orientazione richiede più di quattro minuti di foratura o alesatura. Può inoltre richiedere la preparazione del montaggio, un trasferimento ripetibile del riferimento, il caricamento e il ri-serraggio su ciascun pezzo, nonché la verifica della relazione tra l’alesatura e le caratteristiche superiori. Le linee guida Carr Lane per localizzazione e serraggio spiegano perché il pezzo in lavorazione, il dispositivo di fissaggio e l’utensile devono essere riferiti reciprocamente. Spiegano inoltre perché un morsetto non può essere semplicemente posizionato sulla faccia appena lavorata più comoda. [2]
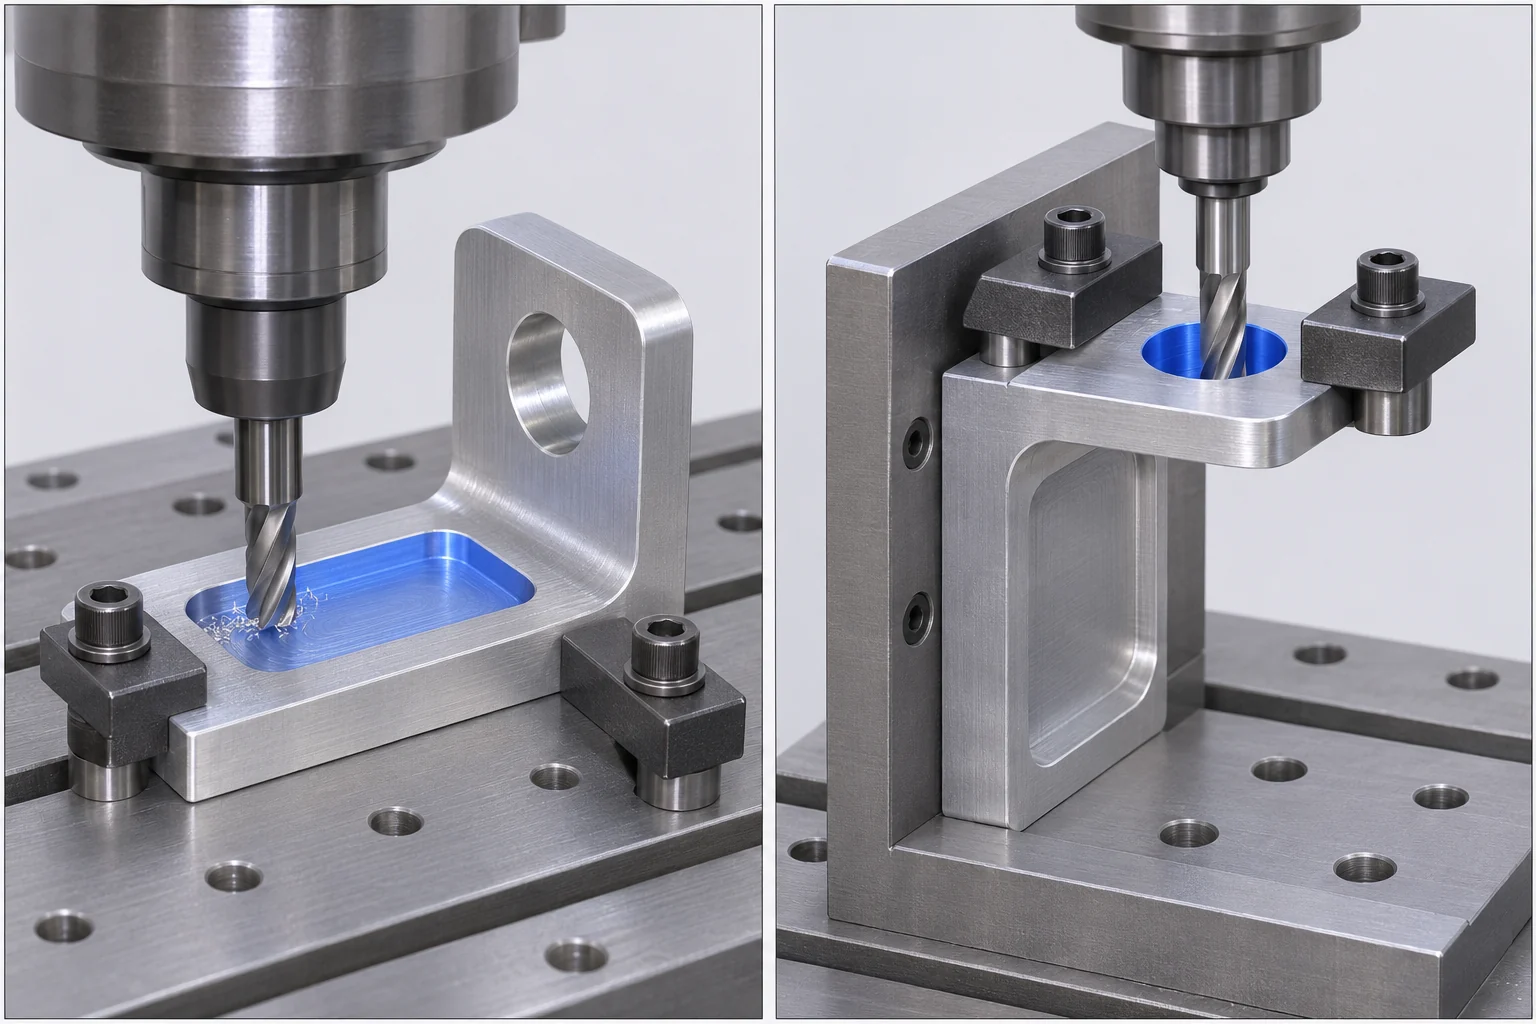
Tracciare un percorso operativo semplice prima della stima dei costi. Per ogni montaggio, indicare le superfici utilizzate per la localizzazione e il bloccaggio del grezzo, le caratteristiche da realizzare e qualsiasi superficie che dovrà essere rifinita successivamente, dopo essere stata afferrata. Un pezzo con tasche può richiedere una linguetta di presa preparata o un sovrametallo da rimuovere in una successiva operazione. Due pezzi con identiche dimensioni esterne possono quindi presentare tempi ciclo e costi di montaggio differenti. Questa mappatura del percorso operativo fornisce informazioni più significative rispetto all’etichettare un pezzo come «complesso» e l’altro come «semplice».
Quotare il grezzo acquistato e la sua preparazione
Il grezzo deve contenere la geometria finita più sufficiente sovrametallo per la sgrossatura frontale, il bloccaggio e il processo scelto. Il volume finale di un modello CAD non corrisponde alla quantità di materiale acquistata. Partire da una forma di materiale disponibile nel grado e nello stato specificati, quindi utilizzarne le dimensioni fatturabili e la base materiale effettiva del fornitore. Se il laboratorio acquista grezzi pre-tagliati, un prezzo consegna-per-grezzo è spesso più utile rispetto al moltiplicare il peso del pezzo finito per un prezzo pubblicato al chilogrammo.
Per la staffa, supponiamo che il grezzo preparato costi 11 USD a pezzo. Questo importo già include il costo del materiale in stock e della lavorazione preliminare. Non aggiungere nuovamente lo stesso materiale. Un grezzo di dimensioni più vicine a quelle finali può ridurre sia il materiale acquistato sia il volume di sgrossatura, ma potrebbe anche comportare un minimo d’acquisto più elevato o lasciare troppo poco materiale per il fissaggio. Un grezzo più costoso, prossimo alla forma finale, può comunque ridurre il costo totale del pezzo se consente un risparmio sufficiente di tempo di fresatura nella quantità effettiva; al contrario, un blocco pieno più economico può essere preferibile per una piccola serie, qualora i costi specifici di preparazione del grezzo superino il risparmio ottenuto evitando la lavorazione preliminare.
Il volume rimosso aiuta a identificare il lavoro di sgrossatura, ma da solo non fornisce il tempo ciclo. La formula di fresatura di Sandvik Coromant correla la velocità di asportazione di truciolo alla profondità di taglio, all’ingaggio radiale e all’avanzamento del tavolo. Un officina deve comunque definire un percorso utensile sicuro, le manovre di ingresso e uscita, il trattamento degli spigoli e l’accessibilità dell’utensile imposta dalla geometria del pezzo. [3] La guida mirata sui tasche profonde e sullo stock in eccesso spiega perché una profondità di taglio ridotta e una maggiore lunghezza di sbalzo dell’utensile possono modificare il tempo ciclo anche quando i volumi rimossi sono identici.
Stimare il tempo ciclo completo di ogni operazione sulla macchina.
Separare la prima attrezzatura (sgrossatura e finitura della faccia e della tasca) dalla seconda attrezzatura (foratura laterale). Una stima di sgrossatura basata sul volume diviso per una velocità media ipotizzata di asportazione è un limite iniziale, non il ciclo completo. La finitura può seguire un percorso più lungo con tagli più leggeri. Gli spigoli interni di raggio ridotto possono richiedere un utensile più piccolo dopo che la tasca principale è stata aperta; Sandvik Coromant descrive come l’ingaggio dell’utensile aumenti negli angoli interni e perché possa rendersi necessario un utensile o un percorso diverso. [4]
Una stima del tempo CAM è utile quando il suo ambito è noto. Autodesk Fusion definisce la visualizzazione del tempo di lavorazione come somma del tempo di avanzamento, del tempo di rapido spostamento e del tempo di cambio utensile per le operazioni selezionate. Non converte automaticamente la stima di un’operazione in un costo completo per il pezzo consegnato. Verificare se il programma selezionato include tutti i montaggi, se la misurazione con sonda e i cambi utensile sono rappresentati come pianificati, e in quali fasi vengono addebitati il caricamento, lo scaricamento, la sbavatura e l’ispezione. [5] Il tempo ciclo effettivo deve essere aggiornato in base al processo approvato, qualora esista; le stime effettuate prima della definizione del percorso utensile e del dispositivo di fissaggio comportano un’incertezza maggiore.
Applicare un tasso orario macchina al tempo che copre. Se un tasso orario caricato di 90 USD/ora include già la presenza standard dell’operatore, i costi generali e l’uso normale degli utensili, l’aggiunta di voci distinte per questi stessi elementi comporta un conteggio doppio. Un utensile speciale per profilatura, un dispositivo di fissaggio dedicato o una durata insolitamente breve dell’utensile possono comunque costituire un addebito effettivo aggiuntivo qualora la base di quotazione non li includa. Se due orientamenti vengono eseguiti su macchine distinte, utilizzare il tasso orario e i minuti applicabili a ciascuna macchina, anziché forzare entrambi in un unico tasso orario medio. Il prezzo di acquisto della macchina, la velocità del mandrino e l’etichetta «cinque assi» non costituiscono prezzi unitari per un pezzo accettato.
Stima elaborata per una staffa con due montaggi.
Si ipotizza un lotto di 20 staffe accettate. Nella configurazione 1 viene lavorata la faccia superiore e la tasca in un ciclo macchina di 14 minuti. Nella configurazione 2 viene lavorato il foro laterale in un ciclo di 4 minuti. Entrambe le configurazioni utilizzano un tasso orario caricato ipotizzato di 90 USD per ora macchina. Il percorso di lavorazione prevede inoltre 2 USD di lavoro per pezzo per caricamento e riorientamento, e 4 USD di sbavatura e ispezione routinaria specificata per pezzo. Il grezzo costa 11 USD per pezzo. La programmazione e la preparazione della configurazione 1 costano 160 USD per il lotto; la preparazione della configurazione 2 costa 110 USD. Tutti i pezzi avviati sono accettati. Trattamento superficiale, relazioni speciali, imballaggio, trasporto, tasse e margine fornitore non rientrano nel presente calcolo.
Per questo ambito dichiarato, costo del lotto = preparazione fissa + quantità accettata × costo ricorrente. MIT OpenCourseWare presenta la stessa struttura a costo fisso più variabile e illustra perché il costo fisso per pezzo diminuisce all’aumentare della dimensione del lotto. Non prescrive tuttavia questi valori in dollari per uno stabilimento di fresatura. [1]
| Voce del percorso di lavorazione | Base ipotizzata | Costo per un lotto o per un singolo pezzo | Costo allocato in USD/pezzo per 20 pezzi accettati |
|---|---|---|---|
| Preparazione della configurazione per la faccia superiore | Programmazione e configurazione eseguite una sola volta | 160 USD/lotto | $8.00 |
| Preparare il montaggio per la foratura laterale | Individuare e montare una sola volta | 110 USD/lotto | $5.50 |
| Semilavorato preparato | Uno per ogni parte accettata | 11,00 USD/parto | $11.00 |
| Ciclo di lavorazione della superficie superiore | 14 min × 90 USD/ora ÷ 60 | 21,00 USD/part | $21.00 |
| Ciclo macchina per foratura laterale | 4 min × 90 USD/ora ÷ 60 | 6,00 USD/part | $6.00 |
| Caricamento e riorientamento | Tariffa fuori ciclo macchina | 2,00 USD/part | $2.00 |
| Sbavatura e ispezione di routine | Ambito di accettazione specificato | 4,00 USD/part | $4.00 |
| Totale modellato | 270 USD fissi + 44 USD ricorrenti/part | 1.150 USD per 20 parti | $57.50 |
Il calcolo è 160 USD + 110 USD + 20 × (11 USD + 21 USD + 6 USD + 2 USD + 4 USD) = 1.150 USD per 20 parti accettate, ovvero 57,50 USD ciascuna. Il costo fisso di preparazione è di 13,50 USD per parte su 20 pezzi. Se esattamente lo stesso percorso produttivo e gli stessi costi applicati a un singolo lotto di 100 pezzi, il contributo fisso sarebbe di 2,70 USD per parte; il costo unitario modellato sarebbe di 46,70 USD e l’importo totale dell’ordine di 4.670 USD. L’ordine più grande ha un costo complessivo maggiore. Questi risultati non implicano che il fornitore offrirà il tasso ipotizzato né che manterrà costanti tutti gli input al variare della quantità.
Un nuovo rilascio di 20 pezzi non equivale necessariamente al lotto da 100 pezzi suddiviso in cinque spedizioni. I programmi e le attrezzature dedicate potrebbero essere mantenuti, mentre la preparazione della macchina, i controlli di revisione e parte dell’allestimento per ispezione potrebbero ripetersi. Chiedere quali costi si ripetono per ciascun rilascio. Qualora la finitura esterna preveda un costo minimo a lotto, indicare esplicitamente la regola effettiva per lotto anziché incorporarla in un importo costante per pezzo. Il esempio di costo dell’alluminio mostra un comportamento distinto del costo minimo per una carcassa anodizzata.
Verificare una modifica progettuale lungo l’intero percorso di lavorazione
Supponiamo che il proprietario del progetto possa approvare lo spostamento della foratura laterale della staffa in una posizione accessibile sulla faccia superiore, senza modificarne l’adattamento o la funzionalità. Si tratta di una nova opzione progettuale approvata, non di una scorciatoia di lavorazione che modifichi in modo silente il disegno esistente. Si assume che il ciclo sulla faccia superiore passi da 14 a 16 minuti, mentre il secondo montaggio, il suo ciclo di 4 minuti e la voce di costo di $2 per la riorientazione scompaiono. Rimangono valide le stesse ipotesi sul grezzo, sul costo orario, sulla sbavatura e sull’ispezione. Ciò comporta un costo fisso di $160 e un costo ricorrente di $39 per ogni parte accettata: $11 per il grezzo + $24 per 16 minuti di macchina + $4 per sbavatura e ispezione.
Per 20 parti, il percorso rivisto si modella come $160 + 20 × $39 = $940, ovvero $47,00 ciascuna. Il risparmio apparente è di $10,50 per parte rispetto al modello originale di $57,50. Per 100 parti, il modello rivisto ammonta a $40,60 ciascuna, con una differenza di $6,10 rispetto all’originale di $46,70. La modifica ha un effetto maggiore sulla produzione in piccola serie perché elimina sia un costo fisso di montaggio sia un lavoro ricorrente. Se la direzione della foratura laterale è richiesta per il montaggio, questa opzione non è valida; la discussione corretta riguarda allora una diversa soluzione fattibile per il fissaggio o un percorso alternativo su macchina per lo stesso disegno. Il confronto dei costi per la lavorazione a 5 assi analizza quando un percorso multi-faccia a tariffa più elevata possa compensare i costi di preparazione e movimentazione per una parte invariata.
Applicare la stessa disciplina a un raggio interno maggiore, a una tasca più superficiale o a un grezzo diverso. Registrare con precisione quale utensile, percorso, configurazione o costo del grezzo viene modificato dalla variazione proposta e ricalcolare l’intero ciclo di lavorazione. Non sommare diversi risparmi percentuali indipendenti quando due modifiche abbreviano la stessa operazione. Preservare il gioco di accoppiamento, il requisito strutturale e l’accessibilità per le ispezioni: una geometria approvata a minor costo deve comunque garantire la funzione specificata.
Confrontare il prezzo offerto con lo stesso ambito di fornitura.
La cifra di 57,50 USD rappresenta un costo di produzione modellizzato sotto un insieme definito di ipotesi, non un prezzo di vendita. Il preventivo di un fornitore può includere i costi di attrezzaggio nella voce unitaria, applicare un costo minimo d’ordine, incorporare margini e rischi commerciali oppure elencare separatamente imballaggio, trasporto e tasse. MIT distingue il costo di produzione dalle categorie più ampie di costo complessivo. Confrontare il prezzo offerto da un acquirente con la stima interna di costo di un altro laboratorio senza adeguare l’ambito di fornitura equivale a confrontare grandezze diverse. [1]
Confrontare i preventivi alla stessa revisione del disegno e alla stessa quantità accettata. Innanzitutto verificare se entrambi includono la stessa condizione del materiale, la sbavatura, la finitura, i registri di ispezione e il punto di consegna. Successivamente confrontare il totale dell’ordine e qualsiasi costo separato per attrezzaggio o utensileria. Un prezzo unitario più basso può perdere il proprio vantaggio dopo aver aggiunto un rapporto di ispezione omesso, un minimo di finitura non contemplato o un costo di trasporto. Viceversa, un costo di attrezzaggio visibile più elevato può essere abbinato a un prezzo unitario ricorrente più basso, risultando vantaggioso per quantità successive.
Laddove i preventivi differiscono, poni una domanda sul percorso di lavorazione anziché richiedere il tasso orario del fornitore: quali caratteristiche richiedono un secondo montaggio? La strategia di fresatura della tasca proposta è coerente con gli angoli e la profondità richiesti? Quali superfici vengono verificate allo stato finale? Un’alternativa approvata può essere quotata separatamente rispetto alla soluzione di riferimento conforme? Il fornitore può rispondere a queste domande senza rivelare informazioni riservate sulla contabilità dei costi. La guida ai costi CNC e alla selezione dei fornitori tratta termini di acquisto più ampi; questo articolo è la mappa specifica per la fresatura che collega il disegno tecnico ai fattori determinanti il costo.
Domande sui costi della fresatura CNC
Quanto costa la fresatura CNC all’ora?
Non esiste un tariffario universale affidabile per un particolare finito. Una cifra oraria è utile soltanto se specificata con riferimento alla macchina, alla data, alla regione, alla definizione di tempo e al tipo di lavoro incluso (manodopera, utensili e costi generali). Moltiplicatela per il tempo operativo pertinente, quindi aggiungete una volta sola, sulle rispettive basi corrette, i costi del materiale grezzo, della preparazione del lotto, della movimentazione e dei controlli di accettazione. Confrontate preventivi completi per il particolare effettivo e la quantità richiesta, anziché utilizzare un singolo tasso isolato come criterio decisionale per l’acquisto.
Perché un particolare fresato è più costoso rispetto a 100 pezzi?
Un singolo pezzo può assorbire interamente i costi di programmazione, realizzazione del dispositivo di fissaggio e messa a punto. Nel percorso lavorato, questi costi ammontano a 270 USD prima di qualsiasi costo relativo al grezzo o ai lavori ricorrenti. Su 100 pezzi accettati in un unico lotto invariato, contribuiscono con 2,70 USD ciascuno. Il materiale, la lavorazione di taglio e la finitura per singolo pezzo rimangono comunque ricorrenti, e un fornitore potrebbe modificare la propria tariffa o la struttura dei costi minimi in funzione delle diverse quantità. [1]
Posso stimare il tempo di fresatura dal volume di materiale asportato?
Il volume diviso per una velocità media ipotetica di asportazione fornisce solo una stima del tempo di sgrossatura effettiva. Questa stima non tiene conto dei percorsi di finitura, degli ingressi, delle uscite, delle sostituzioni utensili, degli spigoli vincolati e del caricamento. Utilizzate la geometria del grezzo e delle caratteristiche per pianificare le operazioni, quindi verificate il ciclo completo programmato e i relativi parametri temporali. [3] [5]
Una macchina a cinque assi rende sempre più costoso un particolare fresato?
No. Il suo costo orario e la preparazione possono essere più elevati, ma un componente adatto con lavorazioni su più facce potrebbe richiedere meno riorientamenti o un accesso utensile più breve rispetto a un percorso alternativo. Un componente semplice con lavorazioni in una sola direzione potrebbe non ottenere vantaggi sufficienti a compensare il costo aggiuntivo. Confronta tutti i percorsi fattibili completi per lo stesso disegno finito e la stessa quantità, come illustrato nell’esempio dedicato confronto dei costi tra fresatura a tre assi e fresatura a cinque assi.
Fonti tecniche
- MIT OpenCourseWare, corso 2.008, Lezione 17: Sistemi di produzione IIb: Costi di produzione, primavera 2025, PDF pp. 6–10. Categorie di costo, ripartizione dei costi indiretti e distinzione tra costi fissi e variabili. I valori in dollari tra parentesi quadre sono ipotesi esplicitamente dichiarate.
- Carr Lane Manufacturing, Principi di posizionamento e serraggio per la progettazione di attrezzature e dispositivi di fissaggio, capitoli «Riferimento e ripetibilità» e «Posizionamento da superfici esterne». Riferimento pezzo-attrezzatura e localizzazione ripetibile; l’URL di origine è conservato nel record interno delle prove.
- Sandvik Coromant, Formule e definizioni per la fresatura, sezioni «Portata di asportazione di materiale» e «Tempo di lavorazione». Profondità di taglio, impegno radiale e avanzamento determinano la portata di asportazione; l’URL di origine è conservato nel record interno delle prove.
- Sandvik Coromant, Fresatura negli angoli interni, sezioni «Considerazioni» e «Soluzione». Impegno dell’utensile negli angoli interni e scelte alternative di traiettoria utensile o di utensile; l’URL di origine è conservato nel record interno delle prove.
- Guida di Autodesk Fusion, Tempo di lavorazione. Componenti del tempo operativo stimato dal software: avanzamento di lavoro, movimenti rapidi e cambio utensile; l’URL di origine è conservato nel record interno delle prove.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


