Aller au contenu
VETCNCFABRICATION CNC
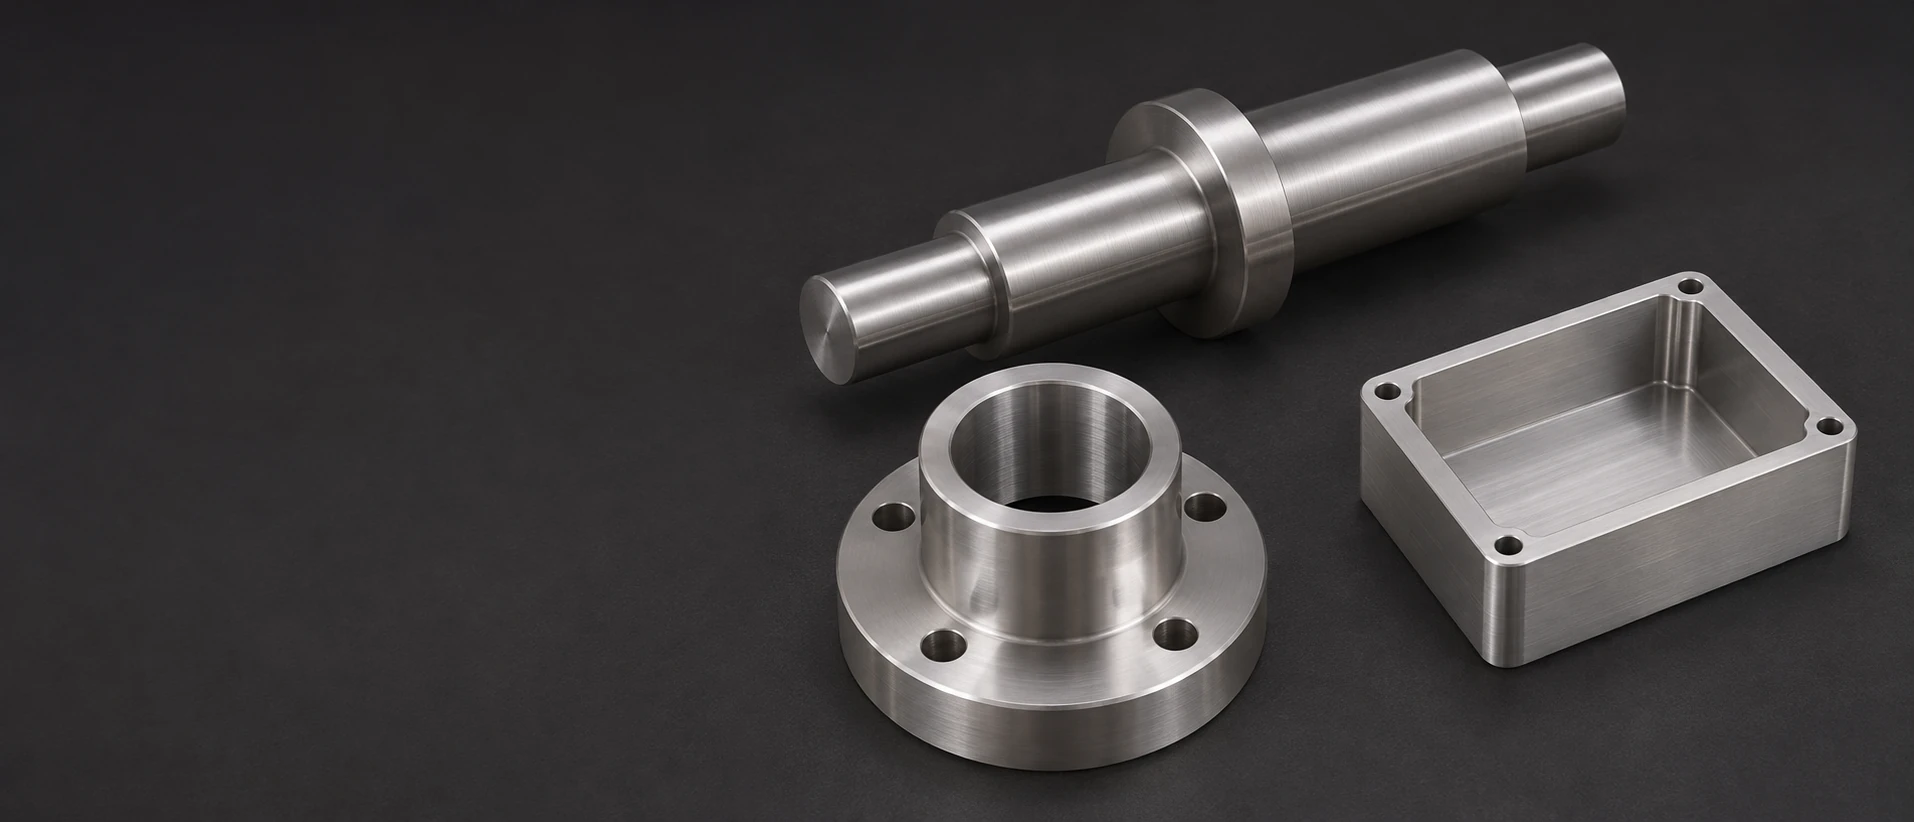
Arbre métallique à diamètres étagés, moyeu à bride et boîtier creusé vide, posés sur une surface sombre

Acier inoxydable 304
Usinage CNC

Arbres, accouplements et corps usinés sur mesure en 304

6 types de composants

Arbres à épaulements

Nous tournons les diamètres fonctionnels, les épaulements et les caractéristiques d'extrémité des arbres en 304. Les méplats, rainures ou trous transversaux fraisés peuvent être référencés par rapport à l'axe de l'arbre lorsque le plan exige une fonction d'entraînement, de montage ou de réglage.
Accouplements à bride

Accouplements à bride associer un alésage central ou une portée avec une face d’appui axiale et un perçage pour boulons. Nous usinons ces interfaces directement dans le corps en acier inoxydable, y compris les évidements ou dégagements spécifiés autour des composants raccordés.

Adaptateurs filetés

Nous tournons les filetages intérieurs ou extérieurs, les diamètres d'appui et les épaulements des adaptateurs définis sur plan. Les pans de serrage, un alésage traversant ou des ouvertures secondaires suivent la connexion réelle plutôt qu'une taille de filetage extérieur générique uniquement.

Blocs de montage

Un bloc de montage combine des faces de référence avec des dispositions de trous, des rainures ou des poches. Nous fraisons ces caractéristiques dans le brut en 304 sélectionné afin que l'élément supporté soit positionné par rapport aux faces et aux références spécifiées sur le plan.

Logements pour capteurs

Nous usinons les cavités d'équipement, les portées de couvercle et les caractéristiques de montage dans les corps de capteurs en acier inoxydable. Les ouvertures pour sonde ou câble peuvent communiquer avec la cavité, tandis que la paroi locale et la disposition des fixations suivent l'agencement prévu du dispositif.

Anneaux entretoises

Les bagues tournées en 304 offrent un alésage défini, un profil extérieur et un espacement axial. Un gradin, un lamage ou une arête dégagée peut être inclus là où la bague rencontre l'épaulement correspondant ou les composants voisins.

VETCNC établit des devis pour les pièces tournées et fraisées de la famille 304 et en SUS304 spécifié, définies sur plan. Nous conservons la norme du produit commandé, l'état du brut, la finition et l'acceptation finale ; le polissage est inclus pour les surfaces identifiées lorsqu'il est spécifié.

Nuance 304, état du brut et forme du produit

Acier inoxydable austénitique au chrome-nickel

L’acier inoxydable 304, à base de chrome et de nickel, est un choix courant pour les composants mécaniques généraux. La référence spécifique Sanmac 304/304L indiquée ci-dessous désigne un produit en barre à faible teneur en carbone, avec respectivement 18,5 % de chrome et 8,5 % de nickel en moyenne. Ses valeurs publiées décrivent ce produit précis et cet état particulier, et non toutes les formes commercialisées sous la désignation 304. [1]

Focus de sélection
Le produit spécifié et son exigence mécanique.

Matière à basse teneur en carbone lorsque le soudage suit

Une teneur réduite en carbone est requise lorsque des opérations ultérieures de soudage ou une exposition thermique risquent d’affecter la résistance à la corrosion intergranulaire. La désignation 304L ou la désignation combinée certifiée reste associée à la définition du composant. Le soudage ainsi que les opérations finales de finition de surface et de précision dimensionnelle ne sont incluses que dans la mesure où elles sont explicitement définies pour l’ensemble. [1] [1]

Focus de sélection
L'exigence de nuance avant la fabrication ultérieure.

Barre ronde hypertrempée

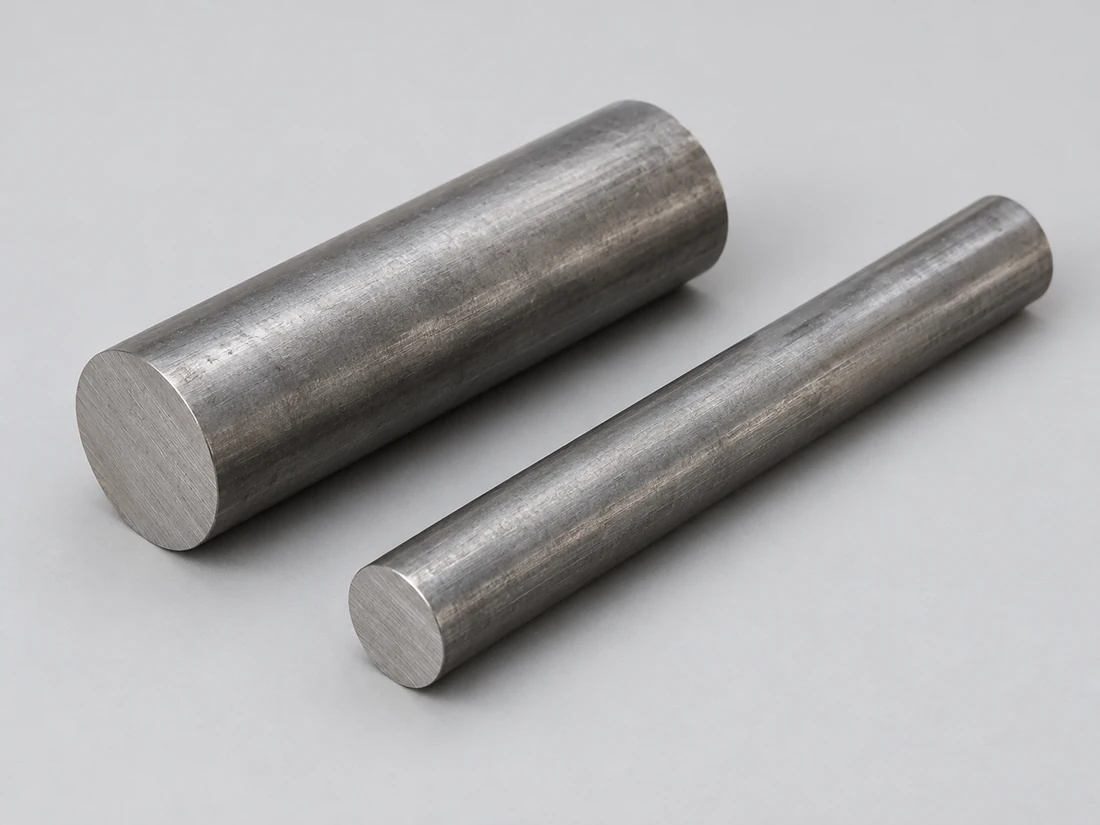
La barre ronde convient aux arbres, adaptateurs, accouplements et bagues. Son état à la livraison constitue la base matérielle initiale pour l’usinage. Le tableau utilise une barre Sanmac recuite à l’air ; un produit écroui nécessiterait sa propre condition commandée ainsi que ses propriétés spécifiques. [1]

Focus de sélection
L'état de la barre à l'origine de la pièce tournée.

Ébauches rectangulaires pour blocs et corps

Une ébauche rectangulaire peut convenir à un bloc de montage ou à un boîtier à poches avec de larges faces de référence. La forme de produit sélectionnée et la surépaisseur doivent couvrir les parois conservées, les poches et les caractéristiques de montage. Les valeurs de référence des barres ne sont pas transférées implicitement aux plaques ou à un autre état de livraison.

Focus de sélection
Forme du produit et matière conservée autour des caractéristiques usinées.
Deux billettes cylindriques pleines en métal non marquées
Empilement de billettes rectangulaires découpées dans une plaque métallique, aux bords plats obtenus par sciage

L'état du matériau et la finition répondent à des exigences différentes

L’état du stock établit la base matérielle ; le parcours de finition détermine la surface fournie et l’état final des caractéristiques. Une finition brillante extérieure ne peut pas remplacer la résistance spécifiée, et une barre adaptée ne garantit pas à elle seule la qualité de finition sur un diamètre ajusté ou sur une face visible du boîtier. [1] [2]

Le tableau sépare les limites mécaniques à l'état de livraison de la barre désignée de ses propriétés physiques de référence.

Barreau Sanmac 304/304L recuit à l’air : référence du producteur
PropriétéValeur publiéeUnitéÉtat / base
Limite d'élasticité à 0,2 %, Rp0.2≥205MPaÉtat de livraison de la barre ; 20 °C
Résistance à la traction, Rm515–680MPaÉtat de livraison de la barre ; 20 °C
Allongement, A≥45%L₀ = 5.65√S₀ ; 20 °C
Dureté Brinell≤215HBÉtat de livraison de la barre ; 20 °C
Module d’élasticité200GPaRéférence physique ; 20 °C
Masse volumique7.9g/cm³Référence physique du producteur
Dilatation linéaire moyenne16.5µm/(m·K)Intervalle de 30–100 °C

Fiche technique du barreau Sanmac 304/304L d’Alleima, mise à jour du 09 mai 2025. Le barreau rond est fourni recuit à l’air et épluché ; les propriétés mécaniques sont mesurées dans l’état livré à 20 °C. Les quatre premières lignes reprennent les limites mécaniques déclarées par le producteur ; les trois dernières correspondent à des valeurs physiques de référence. Les tôles, les barreaux creux et autres produits en 304 présentent chacun leurs propres exigences spécifiques. La spécification du produit commandé régit le matériau fourni.

Tournage et fraisage CNC de l'acier inoxydable 304

Engagement de coupe formant des copeaux comparé au frottement sur une surface métallique

Tournage des diamètres, filetages et épaulements

Nous rattachons les portées d'arbre, les filetages d'adaptateur et les faces de bride à leur axe de travail. L'état de l'outil, le contrôle des copeaux et une configuration de coupe stable sont importants pour le 304 ; le frottement ou une arête rapportée peuvent compromettre la surface destinée à un ajustement ou polissage ultérieur.

Fraisage des caractéristiques de montage et de logement

Le fraisage ajoute le schéma de boulonnage, les méplats de montage, la poche d'équipement et les ouvertures de connexion. Le montage de référence s'appuie sur l'alésage ou la face de travail où ces caractéristiques doivent s'aligner avec la géométrie tournée, plutôt que de localiser chaque face indépendamment.

Une coupe efficace à travers le matériau

L’acier inoxydable austénitique 304 peut durcir par écrouissage lorsqu’il est déformé. Le plan d’usinage veille donc à ce que l’outil coupe efficacement, sans stationner ni frotter répétitivement le même trajet. Les conditions d’usinage réelles dépendent du stock disponible, de l’accès de l’outil et de la section conservée. [1]

Ajustements et dimensions finales des surfaces du 304

Composant à bride et interfaces de positionnement distinctesSection conceptuelle à travers un alésage, une portée extérieure et la face de bride. Le dessin de composant définit les dimensions et les relations de référence (datums) de chaque interface fonctionnelle.Portée extérieureCorps en acier inoxydable 304Arbre d’assemblageConcept d’interface
Une surface ajustée est acceptée dans son état final spécifié, y compris la finition par enlèvement de matière sélectionnée.
Caractéristiques du composant en 304 après l’itinéraire de finition sélectionné
CaractéristiqueExigenceÉtape finale d’acceptationVérification
Siège et épaulement de l’arbreRelation entre le diamètre indiqué sur le dessin et le repère axialAprès usinage terminé sur le siègeRelation entre diamètre et face
Alésage et bride du coupleurRepères d’alésage, de face et de cercle de perçage indiqués sur le dessinAprès usinage requis et travail de surfaceVérification de l’alésage / de la face / du positionnement des trous
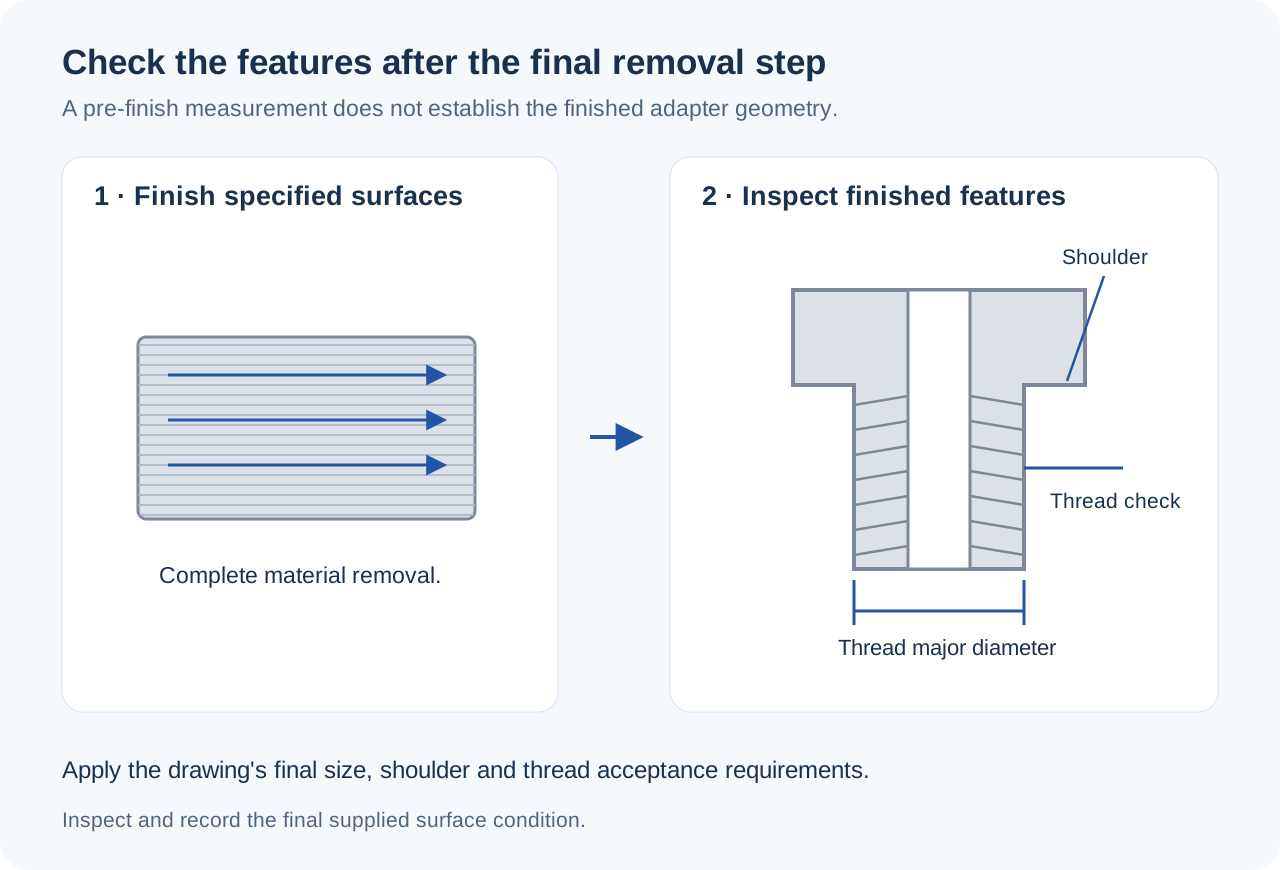
Adaptateur filetéExigences relatives au filetage et au siège indiquées sur le dessinAprès tout traitement de finition affectant le filetageVérifications du filetage et de l’épaulement spécifiés
Zone polie sélectionnéeTexture, sens de l’usinage ou aspect convenu indiqués sur le dessinAprès polissage final et nettoyageVérification de la mesure de surface / de l’aspect requis

La couverture de la finition, les zones protégées et toute tolérance d’enlèvement sont définies pour la pièce. Les dimensions finales, la texture et l’aspect constituent des éléments d’acceptation distincts ; une finition issue de barre brute ou une étiquette abrasive ne constitue ni une tolérance de pièce finie ni une garantie universelle de rugosité.

Limites spécifiques aux caractéristiques de la pièce finie en acier inoxydable 304

Nous cotons l’alésage, le siège de l’arbre, le filetage et les exigences relatives aux surfaces sélectionnées directement sur le dessin. Les cotes finales et la méthode d’inspection intègrent le parcours de finition spécifié ; il n’existe pas de tolérance d’enlèvement unique ni de valeur d’exactitude applicable à toutes les pièces en acier inoxydable 304 polies.

Détails de conception pour les pièces en acier inoxydable 304 tournées et polies

Limites entre les zones de finition

Une bande polie visible et une piste de roulement ou de positionnement adjacente peuvent nécessiter des états de surface différents. Définir précisément où se termine l’une des zones empêche l’opération de finition de s’étendre au-delà de la limite fonctionnelle. Cette limite doit être accessible sans utiliser la piste montée comme surface de serrage.

Position angulaire du motif de coupleur

Un cercle de perçage peut nécessiter une relation angulaire définie par rapport à une surface plane, une rainure ou une autre caractéristique d’entraînement. Le diamètre du cercle et le nombre de trous seuls ne déterminent pas ce positionnement angulaire (« clocking »). Les repères de la pièce définissent comment les composants assemblés s’alignent.

Recouvrir les sièges dans un corps à poche

Un boîtier de capteur nécessite une portée continue de couvercle autour de la cavité équipement. Les rayons d’arrondi des poches, les passages de câbles et les trous de fixation doivent préserver cette portée là où le couvercle s’appuie. Un dégagement localisé peut résoudre une interférence d’angle sans supprimer l’intégralité du bord d’appui. [2]

Repères de référence après une fixation par soudage

Si le composant reçoit une patte soudée ou une autre fixation, la position finale de ses repères fonctionnels doit suivre cette séquence de fabrication. Une face ou un alésage étroitement contrôlé peuvent nécessiter leur acceptation finale après la fixation, et non uniquement avant celle-ci.

Discutez des exigences relatives à la pièce.

Composants en acier inoxydable 304 pour équipements mécaniques

Positionnement d’un ensemble rotatif

Un arbre étagé positionne les composants rotatifs grâce à ses sièges et butées axiales. Une fixation plane, à rainure ou en bout transmet ou maintient la liaison conformément à la conception ; la nuance inoxydable de l’arbre n’établit pas, en soi, une classe d’usure pour une interface glissante.

Raccordement d’un composant à bride

Un raccordement par bride amovible nécessite un espace suffisant pour permettre l’insertion et la séparation des composants accouplés selon la direction d’assemblage prévue. Les éléments de fixation doivent également offrir un accès aisé aux outils, même avec l’équipement environnant en place, afin que le raccordement puisse être ouvert pour les interventions de maintenance requises.

Adaptation d’un raccordement mécanique

Un adaptateur assure la transition entre un filetage, une portée d’appui ou un diamètre de montage définis et une autre interface. L’accès aux clés et la position effective de butée rendent le raccordement utilisable dans l’équipement. Un adaptateur usiné n’est pas présumé constituer un raccord sous pression certifié.

Support ou enveloppe d’un instrument

Un bloc de fixation ou un corps de capteur positionne l’élément inséré par rapport à l’équipement. La profondeur de la poche, l’axe de la sonde et les faces de fixation établissent cette position, tandis que l’enveloppe laisse libre l’accès requis pour le câble, le couvercle et les outils de maintenance.

Polissage, passivation chimique et itinéraires finaux de surface pour l’acier inoxydable 304

Face polie directionnelle séparée d’une portée annulaire de contact retenue ainsi que de zones périphériques

Caractéristiques fonctionnelles à l’état usiné

Les alésages, les formes de filetage et les faces de positionnement peuvent rester à l’état usiné là où ils satisfont aux exigences de rugosité spécifiées sur le plan. Les marques d’outils et les bords d’entrée sont acceptées pour leur fonction ; une brillance uniforme à la surface extérieure n’est pas requise sur chaque caractéristique cachée ou ajustée.

Polissage mécanique sur des faces sélectionnées

Le polissage mécanique établit la texture ou l’apparence spécifiée sur les surfaces identifiées. L’accessibilité et la direction du polissage influencent le résultat, notamment à proximité des creux ou des changements de section. Le plan de finition préserve les arêtes requises et la géométrie d’accouplement, plutôt que d’appliquer indistinctement le polissage à l’ensemble du composant.

Passivation chimique

Lorsqu’elle est spécifiée, la passivation chimique suit le parcours de préparation et d’acceptation requis pour éliminer le fer libre et d’autres contaminations superficielles. Elle répond à un objectif différent de celui du polissage abrasif. Le traitement et les preuves exigées sont identifiés en fonction du composant réel et de son état de surface.

Électropolissage comme itinéraire distinct

L'électropolissage élimine du métal de surface tout en modifiant l'état de la surface. Sa couverture sélectionnée et son surépaisseur de traitement sont coordonnées avec les filetages, les alésages ajustés et les bords, les contrôles finaux des caractéristiques étant effectués à l’étape requise. Il n’est pas considéré comme une épaisseur de revêtement supplémentaire.

Inspection du matériau 304, des dimensions et de l’état de surface

Finition du matériau suivie des contrôles finaux du filetage de l’adaptateur, du diamètre majeur et de l’épaulement

Nuance, forme de produit et état de livraison

Le dossier pièce conserve la désignation de nuance commandée, la spécification produit applicable et l’état fourni. Les preuves matérielles requises sont convenues pour cette commande, plutôt que déduites d’une surface brillante non marquée ou d’une étiquette générique « acier inoxydable ».

Dimensions après les opérations de travail de surface incluses

Nous inspectons les diamètres ajustés, les filetages et les relations d’épaulement sélectionnés après les opérations d’enlèvement de matière incluses pour ces caractéristiques. Le résultat final d’un filetage ou d’un alésage est comparé aux limites libérées, et non reporté sans modification depuis la mesure antérieure effectuée au tour.

Acceptation de la texture et du traitement de surface

L’exigence de finition définit les zones sélectionnées, la texture ou l’apparence ainsi que tout contrôle de traitement spécifié. Ces résultats sont consignés dans le périmètre convenu. L’efficacité du traitement de surface et les contrôles géométriques sont rapportés séparément, chacun évalué selon sa propre base d’acceptation.

Quels facteurs modifient le coût de l’usinage CNC du 304 ?

État de la matière brute et utilisation de la pièce brute

La norme produit requise, l’état fourni et les restrictions liées à la source influencent l’approvisionnement. Une bague à grand alésage découpée dans une barre pleine utilise la matière différemment d’un arbre compact ou d’un bloc découpé à partir d’une pièce brute rectangulaire.

Travail d’usinage et accessibilité des caractéristiques

Des alésages longs, des zones d’accès fines et des caractéristiques interrompues peuvent nécessiter un soutien ou des opérations d’usinage supplémentaires. Des filetages, des trous de bride et des logements sur plusieurs faces ajoutent des opérations de montage au-delà d’un simple profil extérieur rotatif.

Zone polie et acceptation finale

L’étendue et l’accessibilité des faces polies modifient l’effort de finition. Des zones d’ajustement protégées, un échantillon d’apparence convenu et des contrôles finaux enregistrés de texture ou de filetage constituent également un travail défini. Le devis inclut le parcours réel de traitement de surface, et non une simple mention générique « pièce polie ».

Quantité partageant une même préparation

La programmation, la fixation et les contrôles de la première pièce sont répartis entre les pièces identiques produites simultanément. Des adaptateurs différents ou des variantes d’état de surface conservent leur propre préparation. Une répétition inchangée peut réutiliser le dessin et la base procédurale déjà acceptés.

D’un échantillon en 304 à des pièces usinées en série

Définir les interfaces fonctionnelles

Un composant initial vérifie le positionnement, l’accès aux raccordements et la géométrie d’assemblage sélectionnée. Le résultat accepté identifie toute modification nécessaire du dessin avant que le reste de la quantité ne soit fabriqué selon cette définition.

Définir l’état de surface sur la matière brute prévue

Le composant représentatif utilise l’état de matière et le parcours de finition prévus. Lorsque l’apparence visible est déterminante, la face ou l’échantillon accepté définit ce résultat conjointement avec les exigences mesurables des caractéristiques.

Valider la définition du lot

Le type de produit, la révision du dessin, la zone de finition couverte et les contrôles requis définissent la série de production. Les modifications convenues sont intégrées à cette définition libérée, plutôt que de rester un ajustement non documenté sur un seul échantillon.

Conserver la base approuvée de remplacement

La répétition de la fourniture fait référence à la pièce et à la définition de finition acceptées. Un changement d’état du stock, de la source ou du procédé de surface est identifié avant qu’il n’entre dans le même équipement, afin de pouvoir réexaminer les exigences relatives à l’ajustement, au matériau et à l’apparence concernées.

FAQ sur l’usinage des aciers 304 et SUS304

Une correspondance avec l’acier inoxydable SUS304 prouve-t-elle la conformité à une commande de barres ASTM 304 ?

Non, pas en soi. SUS304 est une désignation JIS, tandis qu’une commande ASTM identifie également une spécification de produit et ses exigences applicables. La liste de correspondances d’Alleima recense des désignations associées pour ses propres produits ; elle ne qualifie pas automatiquement chaque barre vendue sous l’un de ces noms. Les éléments de preuve matérielle fournis doivent étayer la norme et l’état réellement requis par la commande.

Un analyseur XRF portable peut-il confirmer la teneur en carbone faible requise pour l’acier inoxydable 304L ?

L’XRF portable ne mesure pas le carbone ; un résultat d’identification de famille d’alliage par XRF ne peut donc pas à lui seul vérifier l’exigence de faible teneur en carbone. Lorsque la vérification du carbone est requise, utilisez des éléments de preuve matérielle appropriés ou une méthode analytique convenue capable de mesurer le carbone. La méthode et son champ d’application sont spécifiés pour la commande ; une étiquette générique de PMI ne précise pas quels éléments ont effectivement été mesurés.

L’attraction d’une pièce usinée en 304 par un aimant signifie-t-elle que la nuance utilisée est incorrecte ?

Non. Le travail à froid peut induire une réponse magnétique dans l’acier inoxydable 304 par formation de martensite due à la déformation. Carpenter précise que la composition chimique et l’historique de mise en forme influencent la perméabilité magnétique. L’identification de la nuance repose donc sur l’enregistrement matériel, et non sur un essai au simple aimant de poche. Si une faible perméabilité magnétique constitue une exigence fonctionnelle, cette propriété doit être explicitement définie et vérifiée par un essai séparé.

Un numéro de granulométrie d’abrasif peut-il être utilisé comme exigence finale de rugosité Ra ?

Le grain désigne une entrée de procédé, non une conversion garantie vers une valeur finale de Ra. L’état de surface initiale, l’état de l’abrasif, le parcours de polissage et la direction de mesure influencent le résultat. La BSSA signale des variations importantes entre les surfaces décrites par une même finition de grain. Spécifiez la rugosité requise et la direction pertinente lorsque la texture revêt de l’importance, et définissez l’apparence séparément lorsque la pièce est visible.

La résistance à température ambiante est-elle suffisante pour qualifier une pièce chargée en 304 destinée à une exposition à des chlorures à température modérée ?

Non. La fissuration par corrosion sous contrainte dépend de la combinaison d’une contrainte de traction, d’une température et d’un environnement sensible. Alleima met en garde contre ce risque au-dessus d’environ 60 °C dans certaines solutions, notamment les chlorures. Cette observation ne constitue pas une limite sûre garantie en dessous de 60 °C. L’exposition réelle et les contraintes nécessitent une évaluation de la corrosion menée conjointement avec l’exigence mécanique.

Un bon résultat de rugosité rend-il acceptable l’utilisation d’outils de finition contaminés par de l’acier au carbone ?

Non. La texture de surface et la contamination de surface sont deux résultats distincts. Des outils en acier au carbone, des brosses métalliques ou des poussières de meulage peuvent laisser une contamination ferreuse qui provoque de la rouille sur l’acier inoxydable, même si la surface paraît lisse. La BSSA recommande la séparation et le nettoyage approprié des équipements partagés. Le parcours de surface doit traiter cette contamination plutôt que de se fier uniquement à la lecture de Ra.

ASSISTANCE PROJET

Discutez de votre composant en 304 ou en SUS304 spécifié

Envoyez le dessin et le modèle correspondants, la nuance et la norme produit, l’état du stock et la quantité. Identifiez les ajustements fonctionnels, les zones polies et les documents finaux requis afin que nous puissions vous établir un devis pour l’usinage et le parcours de surface adapté à la pièce prévue.

Références matériaux et surfaces pour l’acier 304

Données sur les barres nommées ainsi que les orientations spécifiques de vérification et de finition utilisées pour les décisions prises sur cette page.

  1. Alleima — Fiche technique du barreau Sanmac 304/304LPropriétés du barreau recuit à l’air, désignations de produit, comportement à l’usinage et conditions de corrosion sous contrainte ; mise à jour du 09 mai 2025.
  2. British Stainless Steel Association — Recommandations sur les finitions mécaniques et la fabricationItinéraire de procédure, rugosité mesurée, aspect et évitement de la contamination de surface par de l’acier au carbone
  3. ASTM A967/A967M-25 et B912-26 — Informations publiques sur le domaine d’applicationObjectifs de la passivation chimique et de l’électropolissage, préparation et vérification convenue du traitement
  4. Carpenter Technology ; Thermo Fisher Scientific — Vérification du matériauRéponse magnétique à l’écrouissage du 304 et limites de mesure du carbone par XRF portable
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo