Vai al contenuto
VETCNCCNC MANUFACTURING
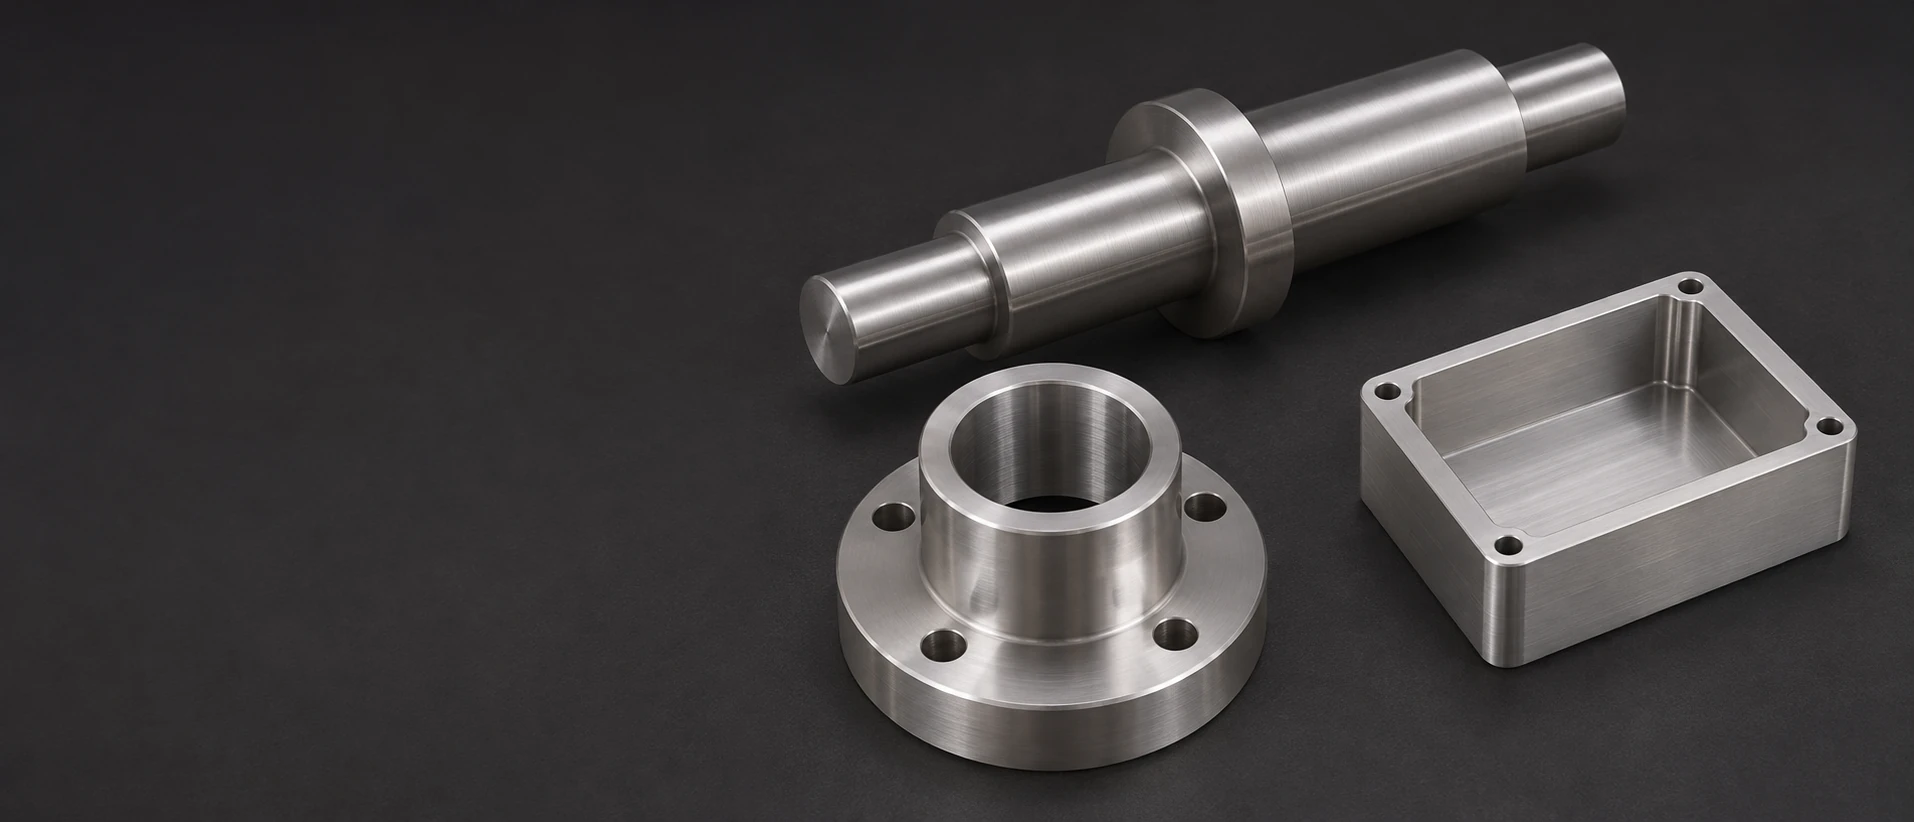
Albero metallico a gradini, mozzo con flangia e alloggiamento cavo con tasche, su una superficie scura

Acciaio inossidabile 304
Lavorazione CNC

Alberi, giunti e corpi lavorati su misura in 304

6 tipi di componenti

Alberi a gradini

Torniamo i diametri di lavoro, le spalle e le caratteristiche terminali degli alberi in 304. Piani fresati, cave o fori trasversali possono essere riferiti all'asse dell'albero quando il disegno richiede una funzione di azionamento, montaggio o regolazione.
Giunti flangiati

Giunti flangiati Combinare un foro centrale o uno sporgente con una faccia di appoggio assiale e un foro per bulloni. Realizziamo queste interfacce sul corpo in acciaio inossidabile, compresi gli incavi o le svasature specificati intorno ai componenti collegati.

Adattatori filettati

Torniamo filettature interne o esterne, diametri di appoggio e spalle sugli adattatori definiti dal disegno. Piani per chiave, fori passanti o aperture secondarie seguono la connessione effettiva piuttosto che basarsi solo su una dimensione generica della filettatura esterna.

Blocchi di montaggio

Un blocco di montaggio combina facce di riferimento con schemi di foratura, cave o tasche. Fresiamo queste caratteristiche nel semilavorato in 304 selezionato in modo che l'elemento supportato sia posizionato rispetto alle facce e ai riferimenti specificati nel disegno.

Alloggiamenti per sensori

Lavoriamo cavità per apparecchiature, superfici di tenuta per coperchi e caratteristiche di montaggio nei corpi dei sensori in acciaio inossidabile. Le aperture per sonde o cavi possono collegarsi alla cavità, mentre la parete locale e lo schema di fissaggio seguono la disposizione prevista del dispositivo.

Anelli distanziali

Gli anelli torniti in 304 forniscono un foro definito, un profilo esterno e una spaziatura assiale. Un gradino, una lamatura o un bordo scaricato possono essere inclusi dove l'anello incontra la spalla di accoppiamento o la ferramenta adiacente.

VETCNC formula preventivi per parti tornite e fresate della famiglia 304 e in SUS304 specificato, definite a disegno. Manteniamo lo standard di prodotto ordinato, la condizione del semilavorato, la finitura e l'accettazione finale; la lucidatura è inclusa per le superfici identificate quando specificato.

Grado 304, condizione del semilavorato e forma del prodotto

Acciaio inossidabile austenitico al cromo-nichel

Il 304 è una scelta in acciaio inossidabile al cromo-nichel per componenti meccanici generali. Il riferimento Sanmac 304/304L indicato di seguito è un prodotto specifico in barra a basso tenore di carbonio, con cromo nominale pari al 18,5 % e nichel all’8,5 %. I suoi valori pubblicati descrivono tale prodotto e condizione, non ogni forma commercializzata come 304. [1]

Focus sulla selezione
Il prodotto specificato e il suo requisito meccanico.

Materiale a basso tenore di carbonio quando segue la saldatura

Un requisito a basso tenore di carbonio è rilevante quando successive operazioni di saldatura o esposizione al calore potrebbero influenzare la resistenza alla corrosione intergranulare. Il 304L ordinato o la designazione combinata certificata rimangono associate alla definizione del componente. Le operazioni di saldatura e il relativo lavoro finale sulla superficie e sulle dimensioni sono incluse esclusivamente come definite per l’insieme. [1] [1]

Focus sulla selezione
Il requisito del grado prima delle lavorazioni successive.

Barra tonda ricotta in soluzione

La barra tonda è adatta per alberi, adattatori, giunti e anelli. La sua condizione di consegna costituisce la base del materiale di partenza per la lavorazione. La tabella fa riferimento a barre Sanmac ricottate in soluzione; un prodotto lavorato a freddo richiederebbe una propria condizione e proprietà ordinate specificamente. [1]

Focus sulla selezione
Lo stato della barra alla base del componente tornito.

Grezzi rettangolari per blocchi e corpi

Un grezzo rettangolare può essere adatto per un blocco di montaggio o un alloggiamento con tasche e ampie facce di riferimento. La forma del prodotto selezionata e il sovrametallo devono coprire le pareti residue, le tasche e le caratteristiche di montaggio. I valori di riferimento della barra non vengono trasferiti implicitamente alla piastra o a un altro stato di fornitura.

Focus sulla selezione
Forma del prodotto e materiale residuo attorno alle geometrie lavorate.
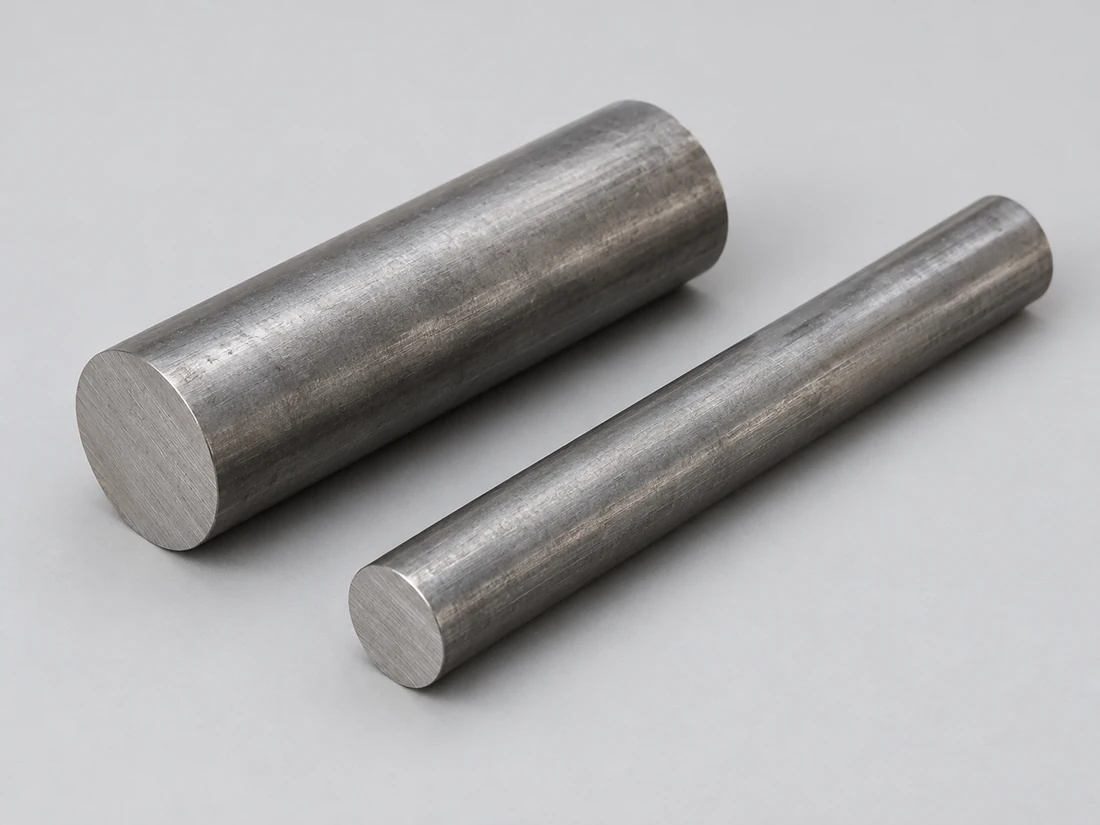
Due grezzi cilindrici solidi non marcatti in metallo
Targhette metalliche rettangolari sovrapposte, tagliate a freddo con bordi piani e segati

Lo stato del materiale e la finitura soddisfano requisiti diversi

Lo stato del grezzo definisce la base materiale; il percorso di finitura definisce lo stato superficiale fornito e lo stato finale delle caratteristiche. Una finitura esterna lucida non può sostituire la resistenza specificata, e un barra idonea non determina di per sé la finitura su un diametro montato o su una faccia visibile della carcassa. [1] [2]

La tabella separa i limiti meccanici dello stato di fornitura della barra indicata dalle sue proprietà fisiche di riferimento.

Barra Sanmac 304/304L ricotta in soluzione: riferimento del produttore
ProprietàValore dichiaratoUnitàStato / base
Carico di snervamento allo 0.2%, Rp0.2≥205MPaStato di fornitura della barra; 20°C
Resistenza a trazione, Rm515–680MPaStato di fornitura della barra; 20°C
Allungamento, A≥45%L₀ = 5,65√S₀; 20 °C
Durezza Brinell≤215HBStato di fornitura della barra; 20°C
Modulo di elasticità200GPaRiferimento fisico; 20 °C
Densità7.9g/cm³Riferimento fisico del produttore
Dilatazione lineare media16.5µm/(m·K)Intervallo 30–100 °C

Scheda tecnica Alleima Sanmac 304/304L, aggiornata il 09 maggio 2025. La barra tonda è fornita ricotta in soluzione e tornita a sbavatura; le proprietà meccaniche sono verificate nello stato di consegna a 20 °C. Le prime quattro righe riportano i limiti meccanici dichiarati dal produttore; le ultime tre sono valori fisici di riferimento. La lamiera, la barra cava e gli altri prodotti in 304 presentano ciascuno requisiti specifici. La specifica del prodotto ordinato disciplina il materiale fornito.

Tornitura e fresatura CNC su acciaio inossidabile 304

Contatto di taglio che genera trucioli confrontato con l’attrito su una superficie metallica

Diametri di tornitura, filettature e spalle assiali

Colleghiamo i sedili degli alberi, le filettature di adattamento e le facce delle flange al loro asse di lavoro. Lo stato degli utensili, il controllo del truciolo e una configurazione di taglio stabile sono fondamentali nel 304; attrito o formazione di un bordo accumulato possono compromettere la superficie destinata a un successivo accoppiamento o lucidatura.

Caratteristiche di montaggio e alloggiamento realizzate mediante fresatura

La fresatura realizza il foro per le viti, le piane di montaggio, la tasca per l’equipaggiamento e gli aperture di collegamento. Il sistema di riferimento della lavorazione fa riferimento al foro o alla faccia di lavoro dove tali caratteristiche devono allinearsi con la geometria tornita, anziché posizionare ogni faccia in modo indipendente.

Un taglio efficace attraverso il materiale

L’acciaio inossidabile austenitico 304 può indurirsi per deformazione durante la lavorazione. Il piano di taglio mantiene quindi l’utensile in condizioni di taglio efficace, evitando soste prolungate o ripetuti passaggi di sfregamento lungo lo stesso solco. Le condizioni effettive di lavorazione dipendono dal grezzo reale, dall’accessibilità dell’utensile e dalla sezione residua. [1]

Accoppiamenti e dimensioni finali della superficie per il 304

Componente con flangia e interfacce di posizionamento separateSezione concettuale attraverso un foro passante, un registro esterno e la faccia della flangia. Il disegno del componente definisce le dimensioni e la relazione di riferimento (datum) di ciascuna interfaccia funzionale.Registro esternoCorpo in acciaio inossidabile 304Albero di accoppiamentoConcetto di interfaccia
Una superficie accoppiata è accettata nella sua condizione finale specificata, compresa la finitura finale selezionata con rimozione di materiale.
Caratteristiche del componente in 304 dopo il percorso di finitura selezionato
CaratteristicaRequisitoFase finale di accettazioneVerifica
Sedile dell’albero e spalla assialeRelazione tra diametro di disegno e riferimento assialeDopo il completamento dell'operazione inclusa sul sedileRelazione tra diametro e superficie frontale
Foro di accoppiamento e flangiaQuotatura dei riferimenti per foro, superficie frontale e schema di fori per vitiDopo la lavorazione meccanica e le operazioni superficiali richiesteVerifica del foro / della superficie frontale / della posizione dei fori
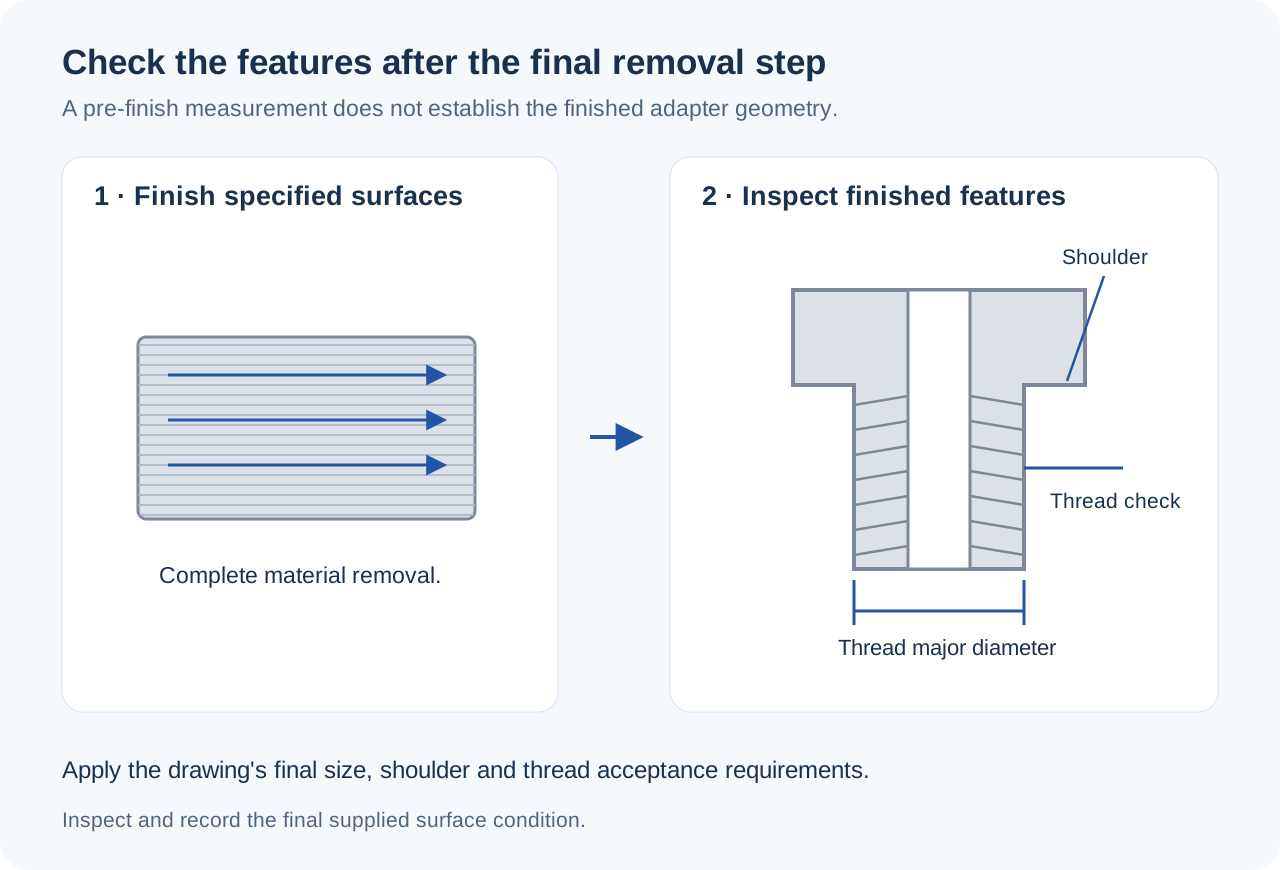
Adattatore filettatoQuotatura dei requisiti per filettatura e sedileDopo qualsiasi finitura che influisca sulla filettaturaVerifiche della filettatura e della spalla specificate
Area selezionata da lucidareQuotatura della texture, della direzione delle fibre o dell’aspetto concordatoDopo la lucidatura e la pulizia finaliVerifica della misura della superficie / dell’aspetto richiesta

La copertura della finitura, le aree protette e qualsiasi tolleranza di asportazione sono definite per il componente. Le dimensioni finali, la texture e l’aspetto costituiscono elementi di accettazione distinti; una finitura da barra fornita o un’etichetta abrasiva non costituiscono una tolleranza per il pezzo finito né una garanzia universale di rugosità.

Limiti specifici per caratteristica del pezzo finito in acciaio inossidabile 304

Forniamo in quotazione i requisiti per foro, sedile albero, filettatura e superfici selezionate riportati effettivamente sul disegno. Le dimensioni finali e il metodo di ispezione includono il percorso di finitura specificato; non esiste un’unica tolleranza di asportazione o un valore di accuratezza applicabile a ogni componente in acciaio inossidabile 304 lucidato.

Dettagli di progettazione per componenti in acciaio inossidabile 304 torniti e lucidati

Confini tra le zone di finitura

Una fascia lucidata visibile e una pista di appoggio o di posizionamento adiacente possono richiedere superfici diverse. Definire dove termina una zona impedisce all’operazione di finitura di estendersi oltre il confine funzionale. Tale confine deve essere raggiungibile senza utilizzare la pista montata come superficie di presa.

Posizione angolare dello schema di accoppiamento

Un cerchio di fori per viti potrebbe richiedere una relazione angolare definita rispetto a una superficie piana, una scanalatura o un altro elemento di trasmissione. Il solo diametro del cerchio e il numero di fori non fissano tale orientamento angolare (clocking). I riferimenti del componente definiscono come si allineano le parti connesse.

Sedili per coperchi in un corpo con tasche

Un contenitore per sensori richiede una zona continua di appoggio per il coperchio attorno alla cavità dell’apparecchiatura. I raggi di curvatura negli angoli delle tasche, gli ingressi per cavi e i fori di fissaggio devono lasciare intatta tale zona di appoggio del coperchio. Un sollievo locale di sgancio può risolvere interferenze negli angoli senza rimuovere l’intero bordo di appoggio. [2]

Caratteristiche di riferimento dopo un attacco saldato

Se il componente presenta una linguetta saldata o un altro elemento di fissaggio, la posizione finale dei suoi riferimenti funzionali deve rispettare tale sequenza di fabbricazione. Una superficie di appoggio o un foro con tolleranze stringenti potrebbero richiedere l’accettazione finale dopo il fissaggio, e non soltanto prima di esso.

Discutere i requisiti del componente

Componenti in acciaio inossidabile 304 per apparecchiature meccaniche

Posizionamento di un insieme rotante

Un albero scanalato posiziona i componenti rotanti mediante le relative sedi e gli arresti assiali. Un fissaggio piano, a slot o all’estremità trasmette o mantiene il collegamento secondo progetto; la qualità inossidabile dell’albero non definisce di per sé una classe di usura per un’interfaccia di scorrimento.

Collegamento di un componente con flangia

Un collegamento a flangia smontabile richiede spazio affinché i componenti accoppiati possano inserirsi e separarsi lungo la direzione di assemblaggio prevista. I dispositivi di fissaggio devono inoltre consentire l’accesso degli utensili anche con le apparecchiature circostanti già installate, in modo che il collegamento possa essere aperto per le necessarie operazioni di manutenzione.

Adattamento di un collegamento meccanico

Un adattatore converte un filetto, una superficie di appoggio o un diametro di montaggio definito in un’altra interfaccia. L’accessibilità per la chiave e la posizione effettiva di arresto rendono il collegamento utilizzabile nell’apparecchiatura. Un adattatore fresato non è da considerarsi automaticamente un raccordo certificato per pressione.

Supporto o involucro per uno strumento

Un blocco di montaggio o il corpo di un sensore posiziona l’elemento inserito rispetto all’apparecchiatura. La profondità della tasca, l’asse della sonda e le superfici di fissaggio definiscono tale posizione, mentre l’involucro garantisce l’accesso richiesto per cavo, coperchio e utensili di manutenzione.

Lucidatura, passivazione e percorsi finali di finitura per l’acciaio inossidabile 304

Faccia lucidata direzionale separata da una zona anulare di accoppiamento trattenuta e da zone marginali

Caratteristiche funzionali in stato di fresatura

Fori, filettature e superfici di posizionamento possono rimanere in stato di fresatura laddove soddisfino il requisito di rugosità indicato sul disegno. Le tracce degli utensili e i bordi di ingresso sono accettati in funzione della loro destinazione d’uso; non è richiesta una lucentezza uniforme su ogni caratteristica nascosta o accoppiata.

Lucidatura meccanica su superfici selezionate

La lucidatura meccanica realizza la texture o l’aspetto specificato sulle superfici indicate. L’accessibilità e la direzione di lucidatura influenzano il risultato, specialmente nelle vicinanze di recessi o variazioni di sezione. Il piano di finitura preserva i bordi richiesti e la geometria di accoppiamento, anziché uniformare indiscriminatamente l’intero componente.

Passivazione chimica

Laddove specificato, la passivazione chimica segue il percorso di preparazione e accettazione richiesto per la rimozione del ferro libero e di altre contaminazioni superficiali. Essa ha uno scopo diverso rispetto alla lucidatura abrasiva. Il trattamento e le evidenze richieste sono identificati in base al pezzo reale e allo stato effettivo della sua superficie.

Elettrolucidatura come percorso distinto

L’elettrolucidatura rimuove metallo dalla superficie modificandone lo stato. La sua estensione di applicazione e il relativo sovrappiù di processo sono coordinati con filettature, fori accoppiati e bordi, e i controlli finali delle caratteristiche vengono eseguiti nella fase richiesta. Non è considerata uno spessore aggiuntivo di rivestimento.

Ispezione del materiale, delle dimensioni e della finitura per l’acciaio inossidabile 304

Finitura del materiale seguita da controlli finali del filetto adattatore, del diametro maggiore e della spalla

Qualità, forma commerciale e condizione di consegna

Il record del pezzo conserva la designazione della qualità ordinata, la specifica prodotto di riferimento e la condizione fornita. Le evidenze materiali richieste sono concordate per quell’ordine specifico, e non dedotte da una superficie brillante non marcata o da un’etichetta generica di acciaio inossidabile.

Dimensioni dopo le lavorazioni superficiali incluse

Ispezioniamo i diametri di accoppiamento selezionati, le filettature e le relazioni tra spalle dopo le operazioni di asportazione materiale previste per tali caratteristiche. Il risultato finale della filettatura o dell’alesatura viene confrontato con i limiti rilasciati, anziché essere riportato invariato dalla precedente misurazione di tornitura.

Accettazione della texture superficiale e dei trattamenti superficiali

Il requisito di finitura definisce le aree selezionate, la texture o l’aspetto e tutti i controlli specificati del trattamento. I risultati ottenuti vengono registrati nell’ambito concordato. L’efficacia del trattamento superficiale e i controlli geometrici sono riportati separatamente, ciascuno in base al proprio criterio di accettazione.

Quali fattori influenzano il costo della lavorazione CNC in acciaio inossidabile 304?

Condizione del materiale grezzo e utilizzo del semilavorato

Lo standard prodotto richiesto, la condizione fornita e le restrizioni sulla provenienza influenzano l’approvvigionamento. Un anello con foro passante di grande diametro ricavato da barra piena impiega il materiale in modo diverso rispetto a un albero compatto o a un blocco ricavato da un semilavorato rettangolare.

Lavorazione di taglio e accessibilità delle caratteristiche

Fori lunghi, raggiungimenti snelli e caratteristiche interrotte possono richiedere supporti aggiuntivi o ulteriori passaggi di taglio. Filettature, fori di flangia e tasche di alloggiamento su più facce aumentano il lavoro di attrezzaggio rispetto a un semplice profilo esterno rotazionale.

Aree lucidate e accettazione finale

L’estensione e l’accessibilità delle superfici lucidate modificano lo sforzo richiesto per la finitura. Anche le zone di accoppiamento protette, un campione di aspetto concordato e i controlli registrati sulla texture finale o sulle filettature aggiungono lavoro definito. Il preventivo include il percorso superficiale effettivo, anziché un’etichetta generica di «parte lucidata».

Quantità che condividono una stessa preparazione

La programmazione, il fissaggio del pezzo e i controlli sul primo pezzo sono ripartiti tra parti identiche prodotte contemporaneamente. Adattatori diversi o varianti di finitura mantengono la propria preparazione specifica. Una ripetizione invariata può riutilizzare il disegno e la base del processo già approvati.

Da un campione in 304 a parti lavorate in serie

Definire le interfacce operative

Un componente iniziale verifica il corretto inserimento, l’accessibilità dei collegamenti e la geometria di accoppiamento selezionata. Il risultato approvato individua eventuali modifiche necessarie al disegno prima che la quantità residua venga realizzata secondo tale definizione.

Impostare la finitura sul materiale grezzo previsto

Il componente rappresentativo utilizza la condizione del materiale e il percorso di finitura previsti. Laddove l’aspetto visibile sia rilevante, la faccia o il campione approvati definiscono tale risultato affiancandolo ai requisiti misurabili sulle caratteristiche.

Rilasciare la definizione del lotto

Il prodotto materiale, la revisione del disegno, la copertura della finitura e i controlli richiesti definiscono la produzione in serie. Le modifiche concordate vengono incorporate in tale definizione rilasciata, anziché rimanere un aggiustamento non documentato su un singolo campione.

Mantenere la base approvata per la sostituzione

La fornitura ripetuta fa riferimento alla definizione approvata del pezzo e della sua finitura. Una modifica della condizione del materiale grezzo, della provenienza o del processo superficiale viene identificata prima che il pezzo entri nello stesso impianto, consentendo così la revisione dei requisiti interessati relativi all’accoppiamento, al materiale e all’aspetto.

Domande frequenti sulla lavorazione di 304 e SUS304

Un riferimento incrociato SUS304 dimostra la conformità a un ordine di barre ASTM 304?

No, di per sé. SUS304 è una designazione JIS, mentre un ordine ASTM specifica anche una norma prodotto e i relativi requisiti applicabili. La tabella di corrispondenza di Alleima elenca designazioni correlate per i propri prodotti; essa non qualifica automaticamente ogni barra venduta sotto uno di tali nomi. Le evidenze materiali fornite devono attestare esplicitamente la norma e la condizione effettivamente richieste dall’ordine.

Un analizzatore XRF portatile può confermare il basso contenuto di carbonio richiesto per il 304L?

L'analisi XRF portatile non misura il carbonio, quindi un risultato XRF relativo alla famiglia di leghe non è sufficiente da solo a verificare il requisito di basso contenuto di carbonio. Qualora sia richiesta la verifica del carbonio, utilizzare prove materiali idonee o un metodo analitico concordato in grado di misurare il carbonio. Il metodo e la sua portata sono specificati per l’ordine; un’etichetta generica PMI non indica quali elementi siano stati effettivamente misurati.

L’attrazione verso un magnete significa che un particolare in 304 lavorato è della qualità errata?

No. La deformazione a freddo può indurre una risposta magnetica nel 304 tramite la formazione di martensite indotta dalla deformazione. Carpenter osserva che la composizione chimica e la storia di lavorazione influenzano la permeabilità. L’identificazione della qualità pertanto deriva dal documento di tracciabilità del materiale, non da un test con magnete manuale. Se una bassa permeabilità magnetica è un requisito funzionale, definire la proprietà richiesta e verificarla con un test separato.

Un numero di grana abrasiva può essere utilizzato come requisito di finitura Ra?

Il numero di grana identifica un parametro di processo, non una conversione garantita in un valore finale di Ra. La superficie di partenza, lo stato dell’abrasivo, il percorso di lucidatura e la direzione di misurazione influenzano il risultato. La BSSA riporta notevoli variazioni nelle superfici descritte da una stessa finitura a grana. Specificare la rugosità richiesta e la direzione pertinente quando la texture è rilevante, e definire separatamente l’aspetto estetico qualora il componente sia visibile.

La resistenza a temperatura ambiente è sufficiente per qualificare un particolare in 304 soggetto a carico per l’esposizione a cloruri a temperatura elevata?

No. La frattura da corrosione sotto sforzo dipende dalla combinazione di tensione di trazione, temperatura e ambiente suscettibile. Alleima mette in guardia contro questo rischio al di sopra di circa 60 °C in determinate soluzioni, in particolare quelle contenenti cloruri. Tale osservazione non costituisce un limite di sicurezza garantito al di sotto dei 60 °C. L’effettiva esposizione e le sollecitazioni richiedono una valutazione della corrosione affiancata al requisito meccanico.

Un buon risultato di rugosità rende accettabili gli utensili da finitura contaminati da acciaio al carbonio?

No. La rugosità superficiale e la contaminazione superficiale sono risultati distinti. Utensili in acciaio al carbonio, spazzole metalliche o polvere abrasiva possono lasciare contaminazione ferrosa che provoca ruggine sull’acciaio inossidabile, anche quando la superficie appare liscia. La BSSA raccomanda la segregazione e la pulizia adeguata di attrezzature condivise. Il percorso di finitura superficiale deve affrontare tale contaminazione, anziché basarsi esclusivamente sulla lettura di Ra.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in 304 o in SUS304 specificato

Invia il disegno e il modello corrispondenti, la qualità del materiale e la norma di prodotto, lo stato del materiale grezzo e la quantità richiesta. Individua i giochi di accoppiamento funzionali, le aree da lucidare e i documenti finali richiesti, in modo che possiamo quotare la lavorazione meccanica e il percorso di finitura superficiale per il componente previsto.

Riferimenti sul materiale 304 e sulle finiture superficiali

Dati specifici su barre e indicazioni specifiche per la verifica e la finitura utilizzate per le decisioni contenute in questa pagina.

  1. Alleima — Scheda tecnica del materiale Sanmac 304/304L in barraProprietà della barra ricotta in soluzione, designazioni di prodotto, comportamento in lavorazione e condizioni di corrosione da tensione; aggiornato il 09 maggio 2025.
  2. British Stainless Steel Association — Linee guida sulle finiture meccaniche e sulla lavorazionePercorso di processo, rugosità misurata, aspetto e prevenzione della contaminazione superficiale da acciaio al carbonio.
  3. ASTM A967/A967M-25 e B912-26 — Informazioni pubbliche sull’ambito di applicazioneFinalità della passivazione chimica e dell’elettrolucidatura, preparazione e verifica concordata del trattamento.
  4. Carpenter Technology; Thermo Fisher Scientific — Verifica del materialeRisposta magnetica del 304 lavorato a freddo e limiti di misurazione del carbonio mediante XRF portatile.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB