Zum Inhalt springen
VETCNCCNC FERTIGUNG
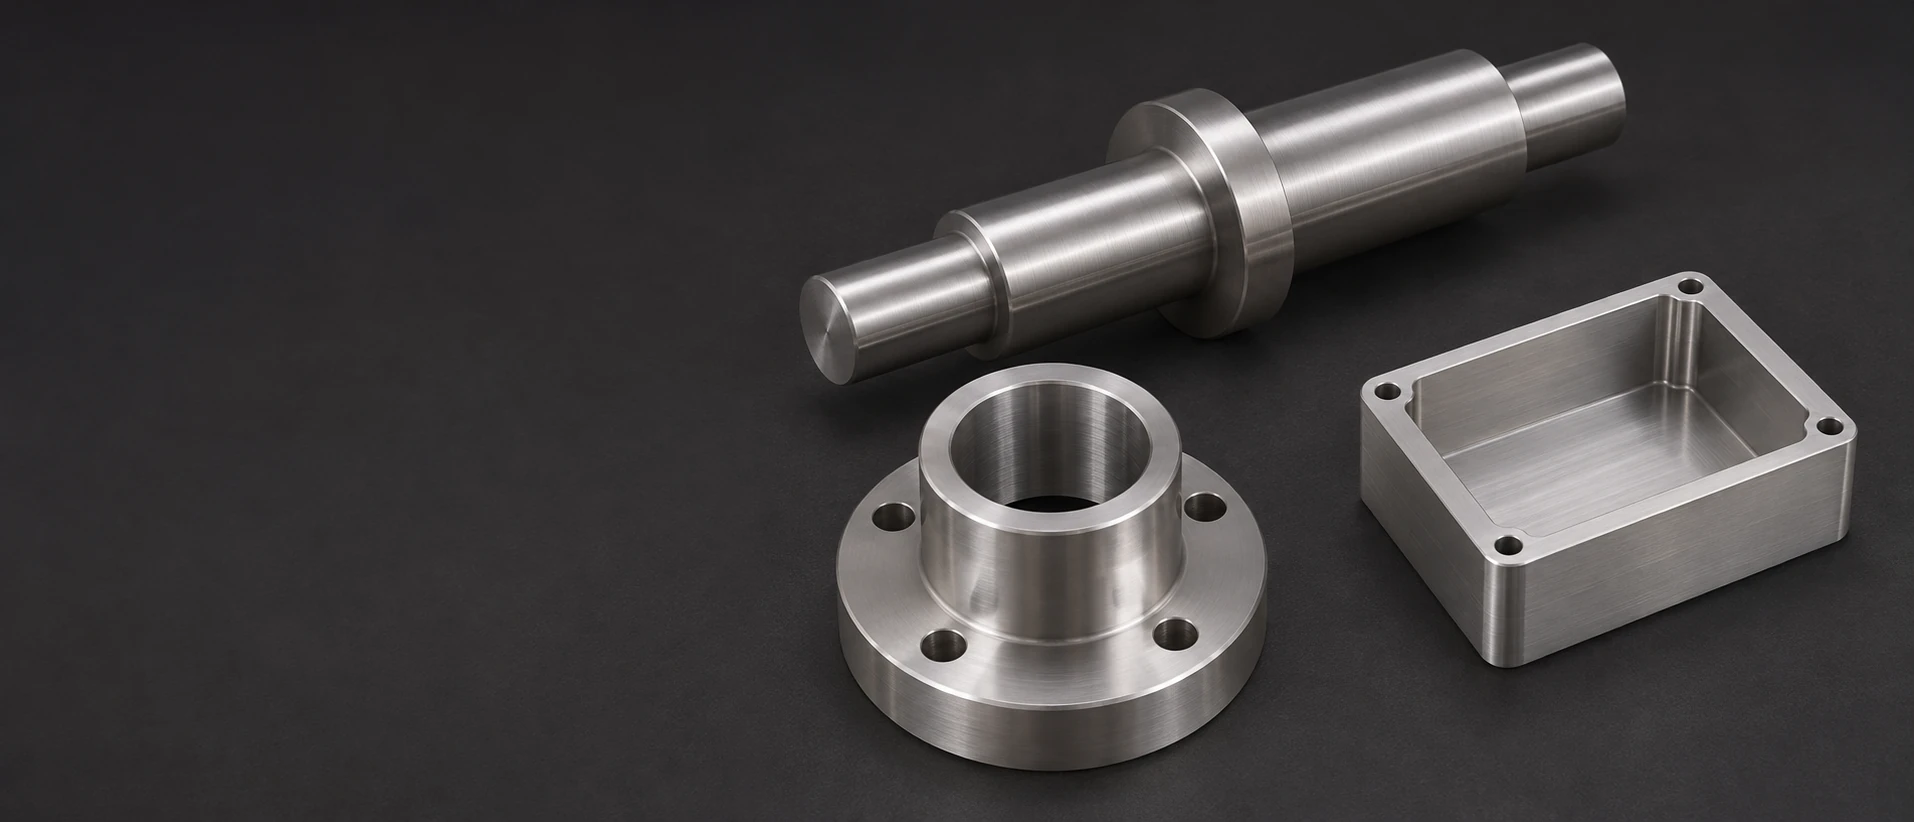
Stufenförmige Metallwelle, flanschverbundene Nabe und leere, vertiefte Gehäusestruktur auf dunklem Untergrund

304-Edelstahl
CNC-Bearbeitung

Siehe Referenzwerte für 304-Stabmaterial

Kundenspezifische 304-Wellen, Kupplungen und bearbeitete Grundkörper

6 Komponententypen

Stufenwellen

Wir drehen die Arbeitsdurchmesser, Schultern und Merkmale an den Wellenenden von 304-Wellen. Gefräste Flächen, Nuten oder Querbohrungen können auf die Wellenachse bezogen werden, wenn die Zeichnung ein Antriebs-, Befestigungs- oder Einstellmerkmal erfordert.
Flanschkupplungen

Flanschkupplungen kombinieren eine zentrische Bohrung oder einen Zentrierzapfen mit einer axialen Anlagefläche und einem Schraubenmuster. Wir fräsen diese Schnittstellen in das Edelstahlgehäuse ein, einschließlich der spezifizierten Aussparungen oder Entlastungen um die verbundenen Komponenten herum.

Gewindeadapter

Wir drehen Innen- oder Außengewinde, Sitzdurchmesser und Schultern an zeichnungsdefinierten Adaptern. Schlüsselweiten, eine Durchgangsbohrung oder sekundäre Öffnungen folgen der tatsächlichen Verbindung und nicht nur einem generischen Außengewindedurchmesser.

Montageblöcke

Ein Montageblock kombiniert Referenzflächen mit Lochbildern, Nuten oder Taschen. Wir fräsen diese Merkmale in den ausgewählten 304-Rohling, sodass das getragene Bauteil anhand der auf der Zeichnung spezifizierten Flächen und Bezüge positioniert wird.

Sensorgehäuse

Wir bearbeiten Aufnahmeräume, Deckelauflagen und Befestigungsmerkmale in Sensorkörpern aus Edelstahl. Sonden- oder Kabelöffnungen können mit dem Hohlraum verbunden werden, während die lokale Wandstärke und das Befestigungsmuster der vorgesehenen Geräteanordnung folgen.

Abstandringe

Gedrehte 304-Ringe bieten eine definierte Bohrung, ein Außenprofil und einen axialen Abstand. Eine Stufe, eine Senkung oder eine entlastete Kante kann dort integriert werden, wo der Ring auf die Gegenschulter oder benachbarte Komponenten trifft.

VETCNC erstellt Angebote für zeichnungsdefinierte Dreh- und Frästeile aus der 304-Familie und spezifiziertem SUS304. Wir halten uns an die bestellte Produktnorm, den Materialzustand, die Oberflächenbehandlung und die Endabnahme; das Polieren ist für die angegebenen Flächen enthalten, sofern spezifiziert.

304-Güte, Materialzustand und Produktform

Chrom-Nickel-austenitischer Edelstahl

304 ist eine Chrom-Nickel-Edelstahlwahl für allgemeine mechanische Komponenten. Die nachfolgend genannte Sanmac 304/304L-Referenz ist ein spezifisches Stabprodukt mit niedrigem Kohlenstoffgehalt und einem Nenngehalt von 18,5 % Chrom und 8,5 % Nickel. Die veröffentlichten Werte beschreiben dieses Produkt und diesen Zustand, nicht jede als 304 angebotene Form. [1]

Auswahlkriterium
Das spezifizierte Produkt und seine mechanische Anforderung.

Kohlenstoffarmer Ausgangswerkstoff bei anschließendem Schweißen

Eine niedrige Kohlenstoffanforderung ist entscheidend, wenn spätere Schweißarbeiten oder thermische Belastung die interkristalline Korrosionsbeständigkeit beeinträchtigen könnten. Die bestellte 304L-Ausführung oder die zertifizierte kombinierte Bezeichnung bleibt Bestandteil der Komponentendefinition. Schweißarbeiten sowie die abschließende Oberflächen- und Maßbearbeitung sind nur dann eingeschlossen, wenn sie für die Baugruppe ausdrücklich definiert sind. [1] [1]

Auswahlkriterium
Die Werkstoffanforderung vor nachfolgender Fertigung.

Lösungsglühter Rundstab

Rundstab eignet sich für Wellen, Adapter, Kupplungen und Ringe. Sein Lieferzustand bildet die Ausgangsbasis für die Bearbeitung. Die Tabelle bezieht sich auf lösungsglühten Sanmac-Rundstab; ein kaltverformtes Produkt würde seinen eigenen bestellten Zustand und eigene Eigenschaften erfordern. [1]

Auswahlkriterium
Der Stabzustand hinter der gedrehten Komponente.

Rechteckige Rohlinge für Blöcke und Gehäuse

Ein rechteckiger Rohling eignet sich für einen Montageblock oder ein ausgefrästes Gehäuse mit breiten Bezugsflächen. Die gewählte Produktform und der zulässige Zuschnitt müssen die verbleibenden Wände, Taschen und Montageelemente abdecken. Die Bezugsgrößen für Stabmaterial werden nicht stillschweigend auf Plattenmaterial oder einen anderen Lieferzustand übertragen.

Auswahlkriterium
Produktform und Werkstoff, der um die bearbeiteten Merkmale verbleibt.
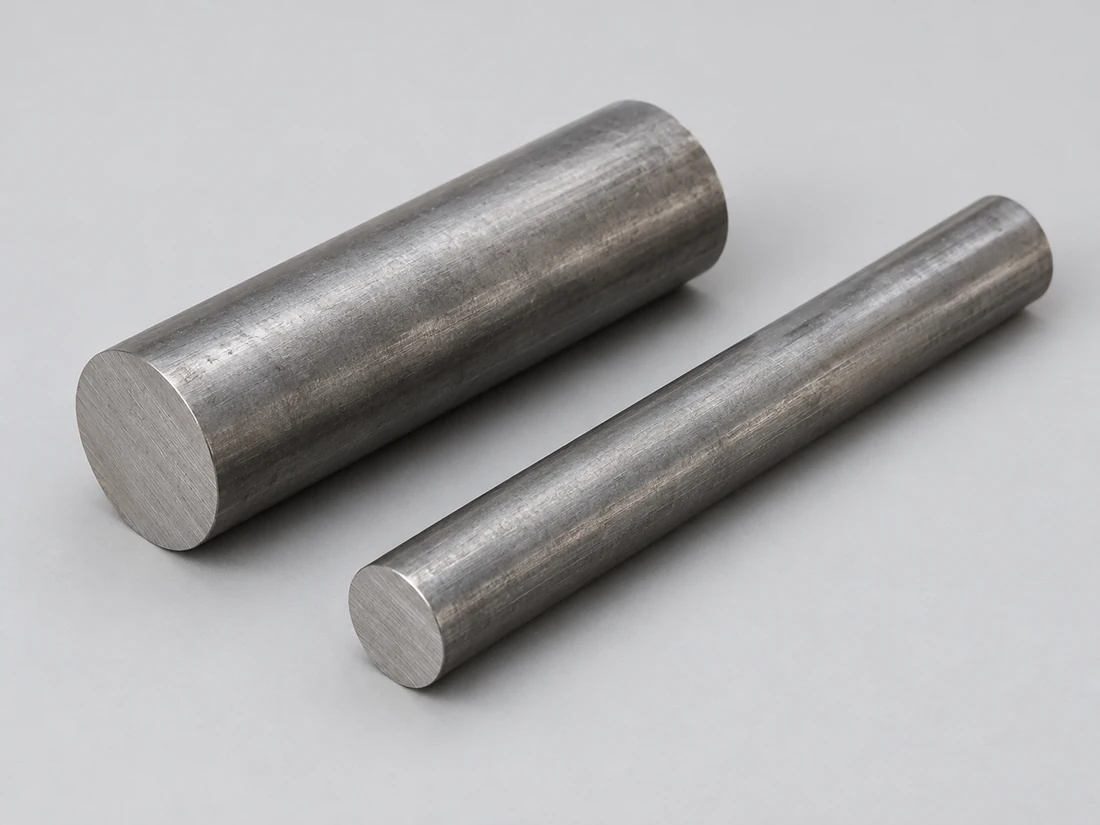
Zwei unmarkierte massive runde Metallstab-Rohlinge
Gestapelte rechteckige Metallplatten-Schablonen mit flach gesägten Kanten

Werkstoffzustand und Oberflächenfinish erfüllen unterschiedliche Anforderungen.

Der Rohzustand legt die materielle Grundlage fest; der Fertigungsprozess bestimmt die gelieferte Oberfläche und den endgültigen Zustand der Merkmale. Eine glänzende Außenfläche kann die geforderte Festigkeit nicht ersetzen, und ein geeigneter Stab allein stellt noch nicht die Oberflächenbeschaffenheit eines eingepassten Durchmessers oder einer sichtbaren Gehäusefront sicher. [1] [2]

Die Tabelle trennt die mechanischen Grenzwerte des genannten Stabs im Lieferzustand von seinen physikalischen Bezugsgrößen.

Sanmac 304/304L lösungsgeglühter Stab: Herstellerreferenz
EigenschaftVeröffentlichter WertEinheitZustand / Grundlage
Streckgrenze Rp0,2 (0,2 %-Dehngrenze)≥205MPaLieferzustand des Stabs; 20 °C
Zugfestigkeit Rm515–680MPaLieferzustand des Stabs; 20 °C
Dehnung, A≥45%L₀ = 5,65√S₀; 20 °C
Brinell-Härte≤215HBLieferzustand des Stabs; 20 °C
Elastizitätsmodul200GPaPhysikalischer Bezugswert; 20 °C
Dichte7.9g/cm³Herstellerphysikalischer Bezugswert
Mittlere lineare Ausdehnung16.5µm/(m·K)Intervall 30–100 °C

Alleima Sanmac 304/304L Stab-Datenblatt, aktualisiert am 09. Mai 2025. Runder Stab wird lösungsgeglüht und schalenbearbeitet geliefert; die mechanischen Eigenschaften werden im Lieferzustand bei 20 °C geprüft. Die ersten vier Zeilen übernehmen die vom Hersteller angegebenen mechanischen Grenzwerte; die letzten drei sind physikalische Referenzwerte. Blech, Hohlstab und andere 304-Produkte weisen jeweils eigene Produktanforderungen auf. Die bestellte Produktspezifikation bestimmt das gelieferte Material.

CNC-Drehen und -Fräsen von 304-Edelstahl

Spanbildende Schnittbearbeitung im Vergleich zur Reibung an einer Metalloberfläche

Drehdurchmesser, Gewinde und Axialschultern

Wir beziehen Wellensitze, Adaptergewinde und Flanschgesichter auf ihre Arbeitsachse. Werkzeugzustand, Spanbildung und ein stabiler Schnitteinsatz sind bei 304 entscheidend; Reiben oder eine Aufbauschneide können die Oberfläche beeinträchtigen, die später für eine Passung oder Polierung vorgesehen ist.

Fräsen von Montage- und Gehäusemerkmalen

Beim Fräsen werden das Schraubenmuster, die Montageflächen, die Geräteaussparung und die Verbindungsöffnungen erzeugt. Die Aufspannung orientiert sich am Arbeitsbohrungsdurchmesser oder -gesicht, an dem diese Merkmale mit der gedrehten Geometrie ausgerichtet werden müssen, statt jede Fläche einzeln zu positionieren.

Ein effektiver Schnitt durch das Material

Austenitischer 304 kann sich bei Verformung verfestigen. Der Zerspanungsplan sieht daher vor, dass das Werkzeug kontinuierlich schneidet, statt zu verweilen oder wiederholt dieselbe Spur zu bearbeiten. Der tatsächliche Rohstoff, der Werkzeugzugang und der verbleibende Querschnitt bestimmen die Zerspanungsbedingungen. [1]

Passungen und endgültige Oberflächendimensionen bei 304

Flanschkomponente und separate Positionierungs-SchnittstellenKonzeptioneller Schnitt durch eine Bohrung, einen äußeren Anschlagring und die Flanschfläche. Die Komponentenzeichnung legt Größe und Bezugsbeziehung jeder funktionalen Schnittstelle fest.AußenanschlagringEdelstahl-304-GehäuseGegenwelleKonzept der Schnittstelle
Eine passgenaue Oberfläche wird in ihrem spezifizierten Endzustand akzeptiert, einschließlich der gewählten nachbearbeitenden Materialabtragung.
304-Komponentenmerkmale nach der gewählten Oberflächenbearbeitungsroute
MerkmalAnforderungEndabnahmestufeVerifizierung
Wellensitz und AnschlagflächeZeichnungs-Durchmesser und axiales Bezugselement-VerhältnisNach Fertigstellung auf dem Sitz enthaltenDurchmesser-/Gesichts-Verhältnis
Kupplungsbohrung und FlanschZeichnungs-Bohrung, -Gesicht und -Schraubenlochmuster-BezugselementeNach erforderlicher Bearbeitung und OberflächenbearbeitungBohrung-/Gesichts-/Lochposition-Prüfung
GewindeadapterZeichnungs-Gewinde- und AuflageanforderungenNach jeder Oberflächenbehandlung, die das Gewinde beeinflusstSpezifizierte Gewinde- und Anschlagprüfungen
Ausgewählter polierter BereichZeichnungs-Oberflächentextur, -Faserrichtung oder vereinbartes ErscheinungsbildNach endgültiger Polierung und ReinigungErforderliche Oberflächenmessung / Erscheinungsbildprüfung

Die Endbearbeitungsabdeckung, geschützte Bereiche sowie jegliche Abtragszulage sind für das Bauteil definiert. Die endgültige Größe, Textur und das Erscheinungsbild sind getrennte Freigabekriterien; ein Stabmaterial-Finish oder ein abrasives Etikett stellt weder eine Toleranz für das fertige Teil noch eine universelle Rauheitsgarantie dar.

Teilspezifische Grenzwerte für das fertige 304-Bauteil

Wir kalkulieren die Bohrung, den Wellensitz, das Gewinde und die Anforderungen an die ausgewählte Oberfläche direkt anhand der tatsächlichen Zeichnung. Die endgültigen Abmessungen und die Prüfmethode berücksichtigen den spezifizierten Oberflächenfinish-Prozess; es gibt keinen einzigen Abtragszuschlag oder Genauigkeitswert, der auf jedes polierte 304-Bauteil anwendbar ist.

Konstruktionsdetails für gedrehte und polierte 304-Bauteile

Grenzen zwischen Finish-Zonen

Ein sichtbarer polierter Ring und eine angrenzende Lager- oder Positionierlaufbahn können unterschiedliche Oberflächen erfordern. Die genaue Festlegung des Endes einer Zone verhindert, dass der Finish-Prozess über die funktionale Grenze hinweg verschmiert. Diese Grenze muss ohne Nutzung der eingepassten Laufbahn als Haltefläche erreichbar sein.

Winkellage eines Kupplungsmusters

Ein Lochkreis benötigt möglicherweise eine definierte Winkelbeziehung zu einer Flachseite, einer Nut oder einem anderen Antriebselement. Allein der Lochkreisdurchmesser und die Lochanzahl legen diese Uhrstellungsposition nicht fest. Die Bauteil-Bezugselemente bestimmen, wie die verbundenen Teile ausgerichtet werden.

Abdeckungssitze in einem vertieften Gehäuse

Ein Sensorgehäuse benötigt eine durchgehende Abdeckungsauflage rund um den Geräteraum. Taschen-Eckenradien, Kabeleintritte und Befestigungslöcher müssen diese Auflage dort belassen, wo die Abdeckung aufliegt. Eine lokale Freistellung kann Interferenzen in den Ecken lösen, ohne die gesamte Auflagekante zu entfernen. [2]

Referenzmerkmale nach einer geschweißten Anbindung

Wenn das Bauteil eine geschweißte Lasche oder eine andere Anbindung erhält, muss die endgültige Position seiner funktionalen Referenzen dieser Fertigungssequenz folgen. Eine eng tolerierte Stirnfläche oder Bohrung erfordert möglicherweise ihre endgültige Freigabe erst nach der Anbindung – nicht nur vor ihr.

Besprechen Sie die Teileanforderungen

304-Komponenten in mechanischen Geräten

Positionierung einer rotierenden Baugruppe

Eine Schulterwelle positioniert die rotierenden Komponenten über ihre Auflagen und axialen Anschläge. Eine ebene, schlitzförmige oder endseitige Anbindung überträgt oder sichert die Verbindung gemäß Konstruktion; die Edelstahlqualität der Welle selbst legt keine Verschleißklasse für eine Gleitfläche fest.

Verbindung einer flanschförmigen Komponente

Eine demontierbare Flanschverbindung benötigt Platz, damit die miteinander verbundenen Komponenten entlang der vorgesehenen Montagerichtung eingesetzt und getrennt werden können. Die Befestigungselemente benötigen zudem Werkzeugzugang, auch wenn die umgebende Ausrüstung bereits montiert ist, damit die Verbindung für die erforderliche Wartungsarbeit geöffnet werden kann.

Anpassung einer mechanischen Verbindung

Ein Adapter führt ein definiertes Gewinde, eine Auflagefläche oder einen Montagedurchmesser auf eine andere Schnittstelle. Der Zugang für Schlüsselwerkzeuge sowie die tatsächliche Anschlagposition machen die Verbindung im Gerät nutzbar. Ein gefräster Adapter wird nicht als zertifiziertes Druckanschlussstück betrachtet.

Unterstützung oder Einschließung eines Messgeräts

Ein Montageblock oder Gehäuse des Sensors positioniert das eingesetzte Bauteil relativ zur Ausrüstung. Taschentiefe, Tastachse und Befestigungsflächen definieren diese Position, während das Gehäuse den erforderlichen Zugang für Kabel, Deckel und Wartungswerkzeuge freihält.

304-Politur, Passivierung und Endoberflächenbehandlung

Richtungsorientierte polierte Fläche, getrennt von einer verbleibenden ringförmigen Anschlussfläche und Randzonen

Funktionale Merkmale im Zustand nach der Bearbeitung

Bohrungen, Gewindeformen und Positionierflächen können im Zustand nach der Bearbeitung verbleiben, sofern sie die Oberflächenanforderung der Zeichnung erfüllen. Werkzeugmarkierungen und Eintrittskanten sind funktionsbedingt zulässig; ein einheitlicher äußerer Glanz ist nicht an jeder verdeckten oder gepassten Fläche erforderlich.

Mechanische Politur an ausgewählten Flächen

Die mechanische Politur erzeugt die spezifizierte Textur oder Optik auf den gekennzeichneten Flächen. Zugangsmöglichkeit und Polierrichtung beeinflussen das Ergebnis, insbesondere neben Aussparungen oder Querschnittsänderungen. Der Oberflächenplan bewahrt die erforderlichen Kanten und Montagegeometrien, statt das gesamte Bauteil pauschal zu glätten.

Chemische Passivierung

Sofern spezifiziert, erfolgt die chemische Passivierung entlang der vorgeschriebenen Vorbereitungs- und Freigaberoute zum Entfernen von freiem Eisen und anderen Oberflächenverunreinigungen. Sie verfolgt einen anderen Zweck als die abrasive Politur. Behandlung und erforderliche Nachweise beziehen sich auf den konkreten Teil und dessen tatsächlichen Oberflächenzustand.

Elektropolitur als separate Behandlungsroute

Die Elektropolitur entfernt Oberflächenmetall und verändert gleichzeitig den Oberflächenzustand. Ihre gezielte Abdeckung und der vorgesehene Prozesszuschlag werden mit Gewinden, gepassten Bohrungen und Kanten abgestimmt; die endgültige Kontrolle der funktionalen Merkmale erfolgt zum vorgeschriebenen Zeitpunkt. Sie gilt nicht als zusätzliche Beschichtungsdicke.

304-Material-, Abmessungs- und Oberflächenprüfung

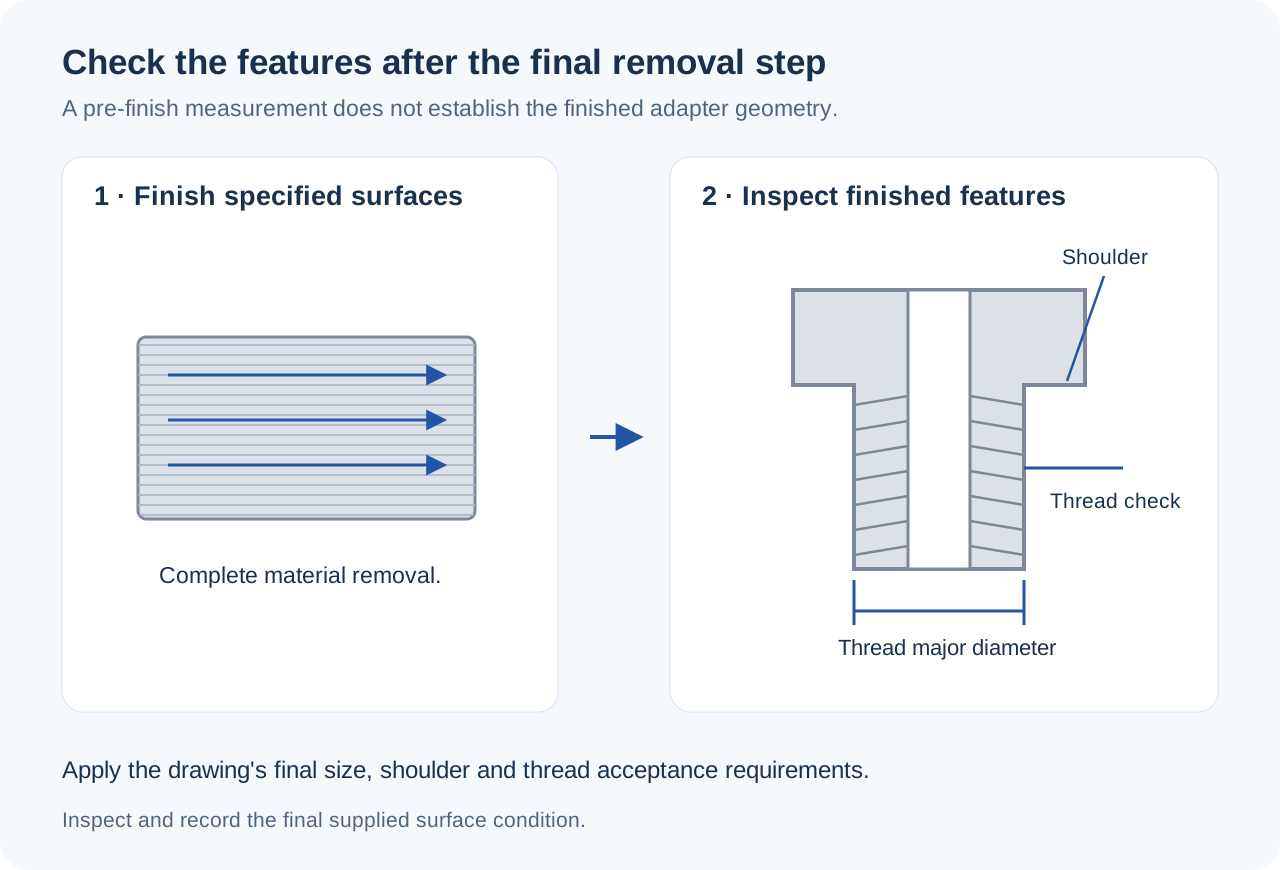
Materialveredelung gefolgt von endgültiger Prüfung des Adaptergewindes, des Außendurchmessers und der Schulter

Qualität, Erzeugnisform und Lieferzustand

Der Teiledatensatz behält die geordnete Werkstoffbezeichnung bei, die die maßgebliche Produkt-Spezifikation und den gelieferten Zustand bestimmt. Die erforderlichen Materialnachweise werden für diese Bestellung vereinbart und nicht aus einer unmarkierten blanken Oberfläche oder einem generischen Edelstahl-Etikett abgeleitet.

Abmessungen nach der inkludierten Oberflächenbearbeitung

Wir prüfen die ausgewählten Passdurchmesser, Gewinde und Schulterbeziehungen nach den für diese Merkmale vorgesehenen spanabhebenden Bearbeitungsschritten. Das endgültige Gewinde- oder Bohrungsergebnis wird mit den freigegebenen Grenzwerten verglichen, anstatt unverändert aus der vorherigen Drehbearbeitungsmessung übernommen zu werden.

Akzeptanz der Oberflächenstruktur und -behandlung

Die Oberflächenanforderung definiert die ausgewählten Bereiche, die Textur oder das Erscheinungsbild sowie alle festgelegten Prüfungen der Oberflächenbehandlung. Diese Ergebnisse werden innerhalb des vereinbarten Umfangs dokumentiert. Die Wirksamkeit der Oberflächenbehandlung und die Geometrieprüfungen werden separat berichtet, jeweils bezogen auf ihre eigene Akzeptanzgrundlage.

Was beeinflusst die Kosten für die CNC-Bearbeitung von 304?

Lagerzustand und Einsatz des Rohlings

Der geforderte Produktstandard, der Lieferzustand und die Herkunftsbeschränkungen beeinflussen die Beschaffung. Ein Ring mit großem Durchmesser, der aus einem Vollmaterialstab entfernt wird, verwendet das Material anders als eine kompakte Welle oder ein Block, der aus einem rechteckigen Rohling ausgelegt wird.

Zerspanungsarbeiten und Zugang zu Merkmalen

Lange Bohrungen, schlanke Zugänge und unterbrochene Merkmale können zusätzliche Stützmaßnahmen oder Bearbeitungsschritte erfordern. Gewinde, Flanschbohrungen und Gehäusetaschen an mehreren Seiten erhöhen den Rüstaufwand gegenüber einem einfachen rotationssymmetrischen Außenprofil.

Polierter Bereich und endgültige Abnahme

Der Umfang und die Zugänglichkeit der polierten Flächen beeinflussen den Aufwand für die Oberflächenbearbeitung. Geschützte Passzonen, eine vereinbarte Musterprobe für das Erscheinungsbild sowie dokumentierte Endkontrollen der Oberflächenstruktur oder Gewinde erhöhen ebenfalls den definierten Arbeitsaufwand. Das Angebot enthält die konkrete Oberflächenbearbeitungsroute statt einer allgemeinen Kennzeichnung als ‚poliertes Teil‘.

Menge mit einer gemeinsamen Vorbereitung

Programmierung, Spannmittel und Erstteilprüfungen werden auf identische Teile, die gemeinsam gefertigt werden, verteilt. Unterschiedliche Adapter oder Endbearbeitungsvarianten behalten ihre eigene Vorbereitung bei. Bei einer unveränderten Wiederholungsfertigung kann die bereits freigegebene Zeichnung und die zugrundeliegende Prozessbasis wiederverwendet werden.

Vom 304-Muster zu wiederholten bearbeiteten Teilen

Festlegung der funktionalen Schnittstellen

Eine erste Komponente prüft die Sitzlage, den Zugang für die Verbindung und die ausgewählte Passgeometrie. Das akzeptierte Ergebnis identifiziert sämtliche erforderlichen Zeichnungsänderungen, bevor die verbleibende Menge gemäß dieser Definition gefertigt wird.

Stellen Sie die Oberflächenqualität auf dem vorgesehenen Rohmaterial ein

Die repräsentative Komponente verwendet die vorgesehene Werkstoffzustands- und Oberflächenbearbeitungsroute. Wo das sichtbare Erscheinungsbild zählt, definiert die akzeptierte Ansicht oder Probe dieses Ergebnis gemeinsam mit den messbaren geometrischen Merkmalsanforderungen.

Freigabe der Losdefinition

Das Materialprodukt, die Zeichnungsrevision, die Oberflächenbedeckung und die erforderlichen Prüfungen definieren den Fertigungslauf. Vereinbarte Änderungen werden in diese freigegebene Definition übernommen, anstatt als nicht dokumentierte Anpassung an einer einzelnen Probe zu verbleiben.

Behalten Sie die genehmigte Ersatzgrundlage bei

Wiederholte Lieferung bezieht sich auf das akzeptierte Teil und die festgelegte Oberflächenbearbeitung. Eine geänderte Ausgangswerkstoff-Bedingung, Quelle oder Oberflächenprozess wird identifiziert, bevor das betroffene Teil dieselbe Maschine durchläuft, sodass die betroffenen Passungs-, Werkstoff- und Erscheinungsanforderungen überprüft werden können.

FAQs zur Bearbeitung von 304 und SUS304

Beweist ein SUS304-Querverweis die Konformität mit einer ASTM-304-Stab-Bestellung?

Nicht von allein. SUS304 ist eine JIS-Bezeichnung, während eine ASTM-Bestellung zusätzlich eine Produktspezifikation und deren anzuwendende Anforderungen identifiziert. Die Querverweisliste von Alleima nennt verwandte Bezeichnungen für eigene Produkte; sie qualifiziert jedoch nicht jeden unter einem dieser Namen verkauften Stab. Die vorgelegten Materialnachweise müssen den tatsächlich vom Auftrag geforderten Standard und Zustand belegen.

Kann ein tragbares Röntgenfluoreszenzspektrometer (XRF) den für 304L erforderlichen niedrigen Kohlenstoffgehalt bestätigen?

Tragbare XRF-Geräte messen keinen Kohlenstoff; ein alleiniges XRF-Ergebnis zur Legierungsfamilie kann daher die Niedrigkohlenstoff-Anforderung nicht verifizieren. Wo eine Kohlenstoffverifizierung erforderlich ist, ist geeignetes Materialzertifikat oder eine vereinbarte, kohlenstofffähige Analysemethode heranzuziehen. Methode und Umfang sind für den Auftrag spezifiziert; ein generisches PMI-Etikett enthält keine Angabe darüber, welche Elemente tatsächlich gemessen wurden.

Bedeutet magnetische Anziehung, dass ein bearbeitetes 304-Teil die falsche Sorte ist?

Nein. Kaltverformung kann durch verformungsinduziertes Martensit eine magnetische Reaktion in 304 hervorrufen. Carpenter weist darauf hin, dass Chemie und Verformungsgeschichte die Permeabilität beeinflussen. Die Sortenzuordnung erfolgt daher anhand der Materialdokumentation und nicht anhand eines Handmagneten. Falls eine geringe magnetische Permeabilität eine funktionale Anforderung darstellt, ist die geforderte Eigenschaft gesondert zu definieren und zu prüfen.

Kann eine Schleifmittelkörnung als geforderte Oberflächenrauheit Ra verwendet werden?

Die Korngröße kennzeichnet eine Prozesseingangsgröße, nicht eine garantierte Umwandlung in die endgültige Ra-Wertangabe. Ausgangsoberfläche, Zustand des Schleifmittels, Polierweg und Messrichtung beeinflussen das Ergebnis. Die British Stainless Steel Association (BSSA) berichtet über erhebliche Variationen bei Oberflächen, die mit einer gemeinsamen Korngröße beschrieben werden. Geben Sie die erforderliche Rauheit und die relevante Richtung an, wenn die Textur von Bedeutung ist, und definieren Sie das Erscheinungsbild separat, falls das Teil sichtbar ist.

Reicht die Festigkeit bei Raumtemperatur aus, um ein belastetes 304-Teil für den Einsatz bei warmer Chloridbelastung freizugeben?

Nein. Die Spannungsrisskorrosion hängt von der Kombination aus Zugspannung, Temperatur und einer korrosiven Umgebung ab. Alleima warnt vor diesem Risiko oberhalb von etwa 60 °C in bestimmten Lösungen, insbesondere bei Chloriden. Diese Beobachtung stellt keine garantierte sichere Grenze unterhalb von 60 °C dar. Die tatsächlichen Einsatzbedingungen und Spannungen erfordern eine Korrosionsbewertung neben der mechanischen Anforderung.

Macht ein gutes Rauheitsergebnis Bearbeitungswerkzeuge, die mit Kohlenstoffstahl kontaminiert sind, akzeptabel?

Nein. Oberflächentextur und Oberflächenkontamination sind unterschiedliche Ergebnisse. Werkzeuge aus Kohlenstoffstahl, Drahtbürsten oder Schleifstaub können Eisenkontamination hinterlassen, die selbst bei glatter Oberfläche auf Edelstahl rostet. Die BSSA empfiehlt die räumliche Trennung und geeignete Reinigung gemeinsam genutzter Ausrüstung. Der Oberflächenbearbeitungsweg muss diese Kontamination gezielt adressieren und darf sich nicht allein auf die Ra-Messung verlassen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr 304- oder spezifiziertes SUS304-Bauteil

Senden Sie die passende Zeichnung und das Modell, die Sorte und den Produktstandard, den Zustand des Ausgangsmaterials sowie die gewünschte Menge. Kennzeichnen Sie die funktionalen Passungen, polierten Bereiche und erforderlichen Enddokumentationen, damit wir Ihnen ein Angebot für die Bearbeitung und den Oberflächenbearbeitungsweg des vorgesehenen Teils unterbreiten können.

304-Material- und Oberflächenreferenzen

Benannte Stabdaten sowie die spezifischen Verifizierungs- und Oberflächenbearbeitungsrichtlinien, die für die Entscheidungen auf dieser Seite herangezogen wurden.

  1. Alleima — Sanmac 304/304L Stab-DatenblattEigenschaften des lösungsgeglühten Stabs, Produktbezeichnungen, Bearbeitungsverhalten und Bedingungen für spannungsbedingte Korrosion; aktualisiert am 09. Mai 2025.
  2. British Stainless Steel Association — Richtlinien zu mechanischen Oberflächen und FertigungFertigungsroute, gemessene Rauheit, Erscheinungsbild und Vermeidung einer Oberflächenkontamination mit Kohlenstoffstahl.
  3. ASTM A967/A967M-25 und B912-26 — Öffentliche GeltungsbereichsinformationZweck der chemischen Passivierung und des Elektropolierens, Vorbereitung sowie vereinbarte Verifizierung der Behandlung.
  4. Carpenter Technology; Thermo Fisher Scientific — MaterialverifizierungMagnetische Reaktion von 304 bei Kaltverformung und die Grenzwerte für die Kohlenstoffmessung mittels tragbarem Röntgenfluoreszenzspektrometer (XRF).
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB