段付きシャフト
当社は304シャフトの作業径、肩部および端面特徴部を旋削加工します。図面に駆動、取付けまたは調整機能が要求される場合、シャフト軸に対して位置決めされたフランジ面、スロットまたは横穴をフライス加工できます。
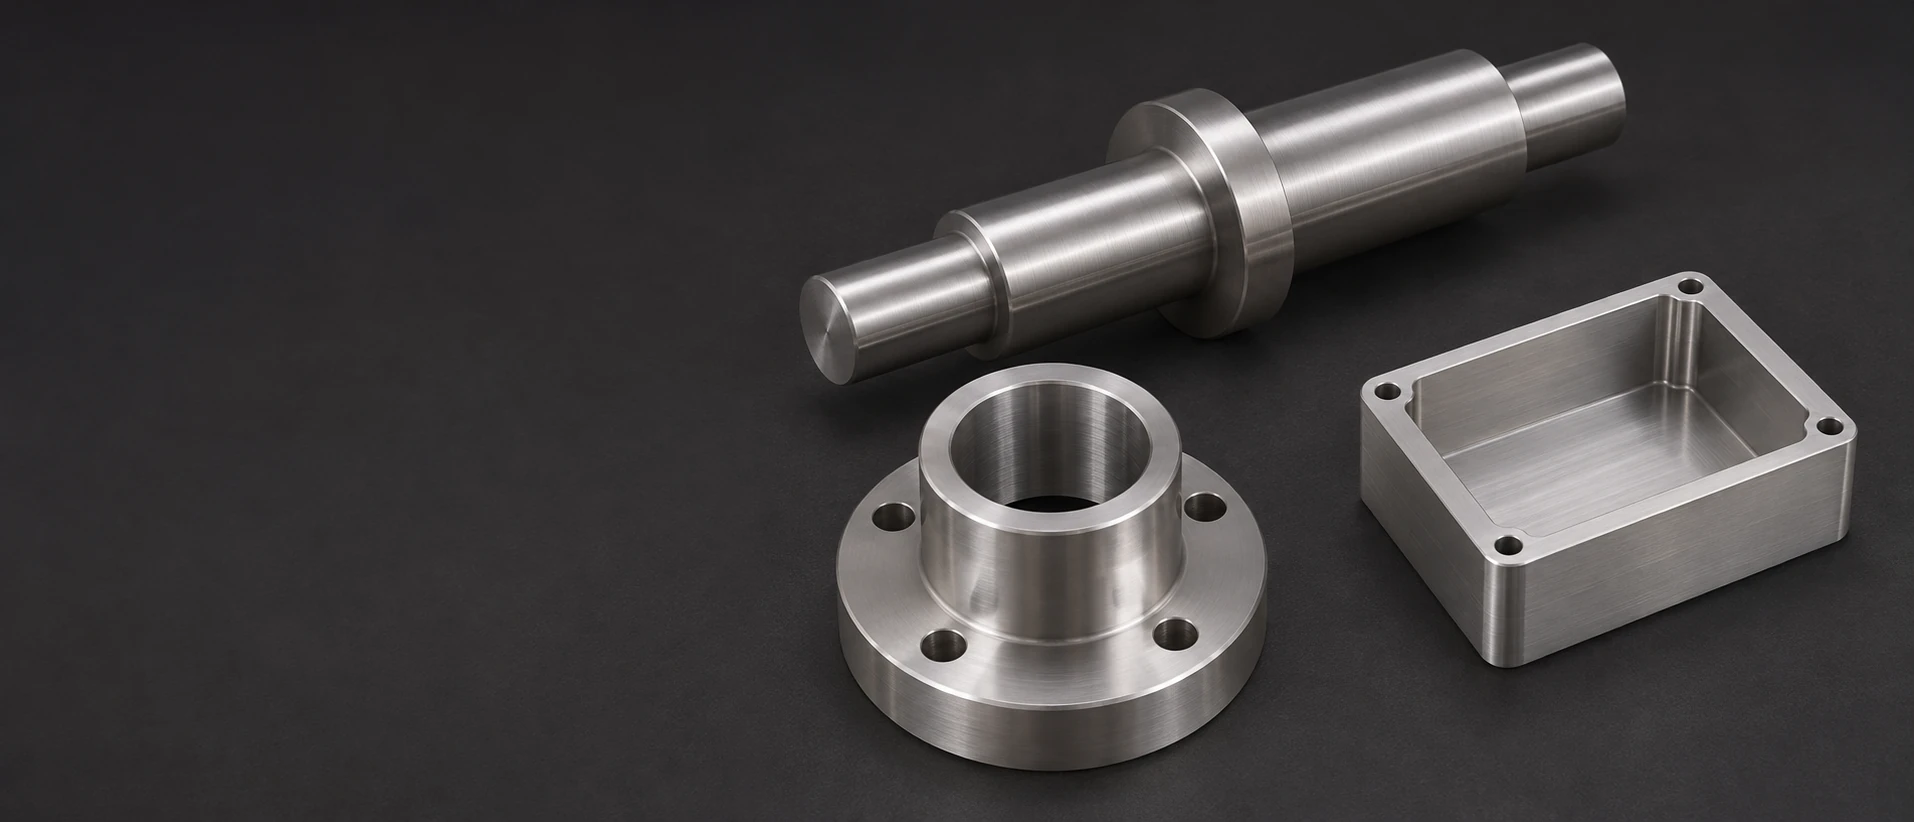
当社は304シャフトの作業径、肩部および端面特徴部を旋削加工します。図面に駆動、取付けまたは調整機能が要求される場合、シャフト軸に対して位置決めされたフランジ面、スロットまたは横穴をフライス加工できます。
フランジ付きカップリング中心ボアまたはスピゴットと軸方向座面およびボルト配置を組み合わせる。当社は、接続部品の周囲に指定されたリセスまたはリリーフを含め、これらのインターフェースをステンレス鋼製本体に機械加工する。
当社は図面で定義されたアダプターの内・外ネジ、座面径および肩部を旋削加工します。レンチ用フラット面、貫通穴または二次開口部は、汎用的な外径ネジサイズではなく、実際の接続仕様に従って加工されます。
マウントブロックは基準面と穴配列、スロットまたはポケットを組み合わせた構造です。当社は選定した304素材のブランクにこれらの特徴部をフライス加工し、支持対象物が図面で指定された基準面および基準点から正確に位置決めされるようにします。
当社はステンレス鋼製センサーボディに機器収容空洞、カバーランドおよび取付け特徴部を機械加工します。プローブまたはケーブル用開口部は空洞と連通可能であり、局所的な壁厚および取付けパターンは想定されるデバイス配置に従います。
旋削加工済み304リリングは、規定された内径、外周形状および軸方向間隔を提供します。リリングが対向肩部または隣接ハードウェアと接触する箇所には、段差、カウンターボアまたはリリーフエッジを含めることができます。
VETCNCは、図面で定義された304系および指定SUS304の旋削・フライス加工部品について見積りを提示します。当社は順序付き製品規格、在庫状態、仕上げおよび最終受入条件を維持します。指定された表面については、研磨が含まれます。
304は、一般機械部品向けのクロム・ニッケル系ステンレス鋼です。以下に記載する「Sanmac 304/304L」という名称は、特定の低炭素棒材製品を指し、クロム含有量が公称18.5%、ニッケル含有量が公称8.5%です。その公表値は、当該製品および当該状態を記述したものであり、単に「304」として販売されるすべての形状を代表するものではありません。[1]
後工程での溶接または熱暴露によって粒界腐食抵抗性が影響を受ける可能性がある場合、低炭素要件が重要となります。発注される304Lまたは認証済み併記指定は、部品定義にそのまま保持されます。溶接およびその最終的な表面仕上げ・寸法加工は、アセンブリに対して明示された範囲内でのみ含まれます。[1] [1]
丸棒は、シャフト、アダプター、カップリングおよびリングに適しています。納入状態が機械加工の出発材料基準となります。表中では、溶液焼鈍処理済みSanmac丸棒を用いています。冷間加工製品を用いる場合は、別途注文時にその状態および特性を明示する必要があります。[1]
矩形素材は、広い基準面を有するマウントブロックやポケット付きハウジングに適しています。選択された製品形状および加工余裕は、残存壁厚、ポケット、マウント部品などの特徴を確保する必要があります。丸棒の基準値は、板材または他の供給状態へ無断で転用されません。
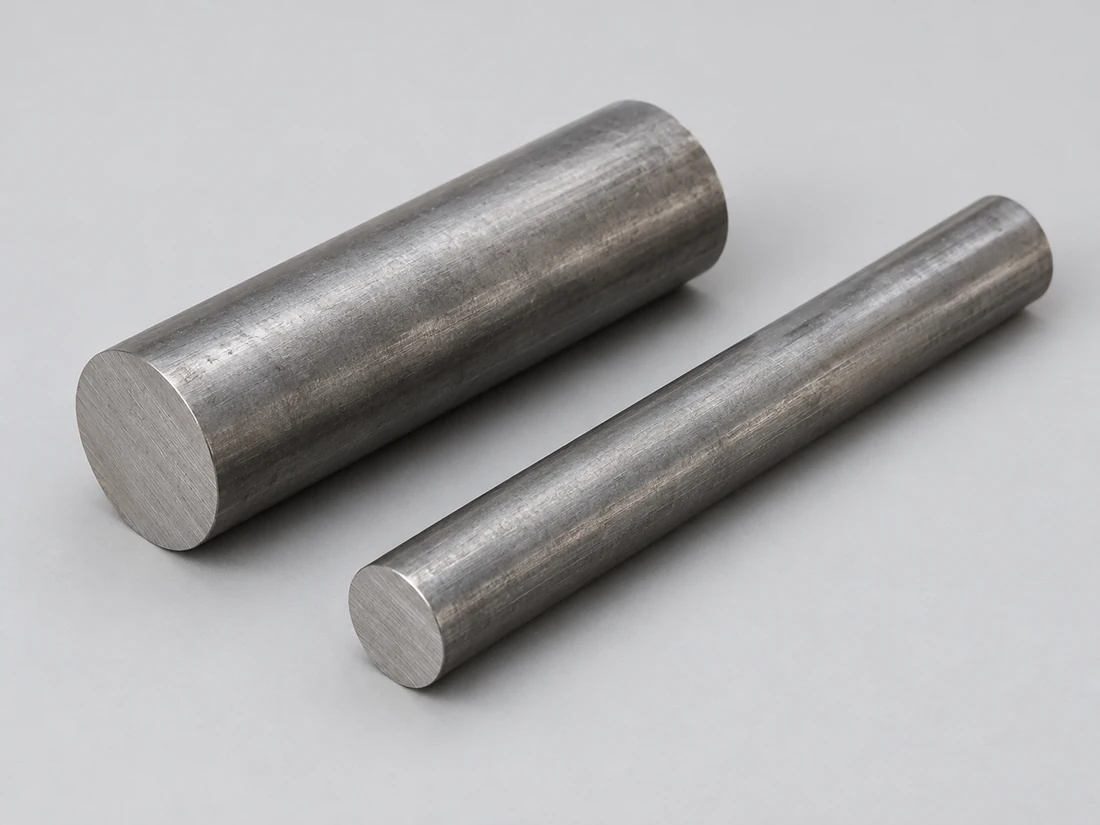

表は、名称付き丸棒の供給状態における機械的限界値と、その物理的基準特性を分けて示しています。
| 特性 | 公表値 | 単位 | 条件/基準 |
|---|---|---|---|
| 0.2 %耐力、Rp0.2 | ≥205 | MPa | 丸棒の供給状態;20°C |
| 引張強さ、Rm | 515–680 | MPa | 丸棒の供給状態;20°C |
| 延性(A) | ≥45 | % | L₀ = 5.65√S₀;20°C |
| ブリネル硬度 | ≤215 | HB | 丸棒の供給状態;20°C |
| 弾性率 | 200 | GPa | 物理的基準値;20°C |
| 密度 | 7.9 | g/cm³ | 製造元の物理的基準 |
| 平均線膨張係数 | 16.5 | µm/(m·K) | 30–100°Cの範囲 |
Alleima Sanmac 304/304L 棒材データシート(2025年5月9日更新)。丸棒は固溶化焼鈍と皮むき旋削を施した状態で供給され、機械的性質は納入状態で20°Cにて試験されます。最初の四行はメーカーが示す機械的性質の限界値、最後の三行は物性の参考値です。板材、中空棒、そのほかの304製品には、それぞれの製品要件が適用されます。供給材には発注時の製品仕様が適用されます。

当社は、シャフト座、アダプタねじ、フランジ面をその作業軸に対して関係付けます。304では工具の状態、切屑制御、安定した切削セットアップが重要です。こすれや積屑刃(BUE)が生じると、後工程での嵌合または研磨を目的とした表面品質が損なわれる可能性があります。
フライス加工によりボルトパターン、取付平面、機器収容ポケットおよび接続開口部が追加されます。この加工セットアップでは、これらの特徴が旋盤加工幾何形状と整合するよう、作業内径または作業面を基準として設定します。各面を個別に位置決めすることはありません。
オーステナイト系304は塑性変形時に加工硬化を起こします。そのため切削計画では、工具が有効に切削を行うよう配慮し、滞留や同一軌跡への繰り返し摩擦を避けます。実際の素材、工具アクセスおよび残存断面が、加工条件を決定します。[1]
最終受入は、各特徴について適用される機械加工、研磨および処理段階を特定します。
| 特徴 | 要件 | 最終受入段階 | 検証 |
|---|---|---|---|
| 軸座面および肩部 | 図面外径および軸方向基準面の関係 | 座面に含まれる仕上げを施した後 | 外径/面の関係 |
| カップリング内径およびフランジ | 図面内径、面およびボルトパターンの基準面 | 所定の機械加工および表面処理を施した後 | 内径/面/穴位置の検査 |
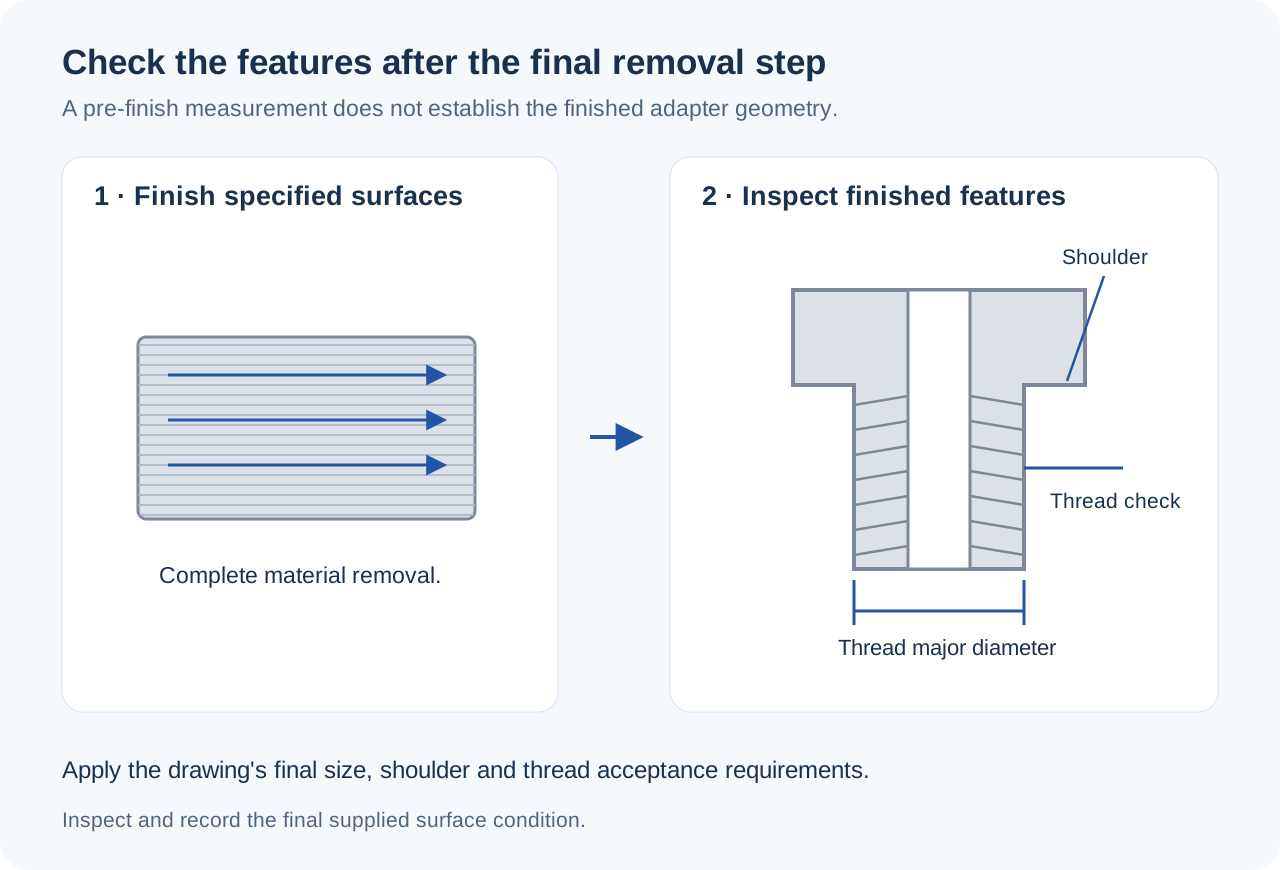
| ねじ付きアダプター | 図面に示すねじ部および座面の要件 | ねじ部に影響を与える仕上げ工程の後 | 指定されたねじ部および肩部の検査 |
| 選定された研磨領域 | 図面に示す表面粗さ、目付け方向、または合意済み外観 | 最終研磨および洗浄後の状態 | 要求される表面測定/外観検査 |
仕上げ範囲、保護領域、および任意の除去許容値は部品ごとに定義されています。最終寸法、表面粗さ、および外観はそれぞれ独立した受入項目です。棒材供給時の仕上げ状態や研磨材ラベルは、完成部品の寸法公差や普遍的な表面粗さ保証を意味しません。
当社は、実際の図面に基づき、内径穴、軸座面、ねじ部および選定表面の要件を見積もっております。最終寸法および検査方法には、指定された仕上げ工程が含まれます。研磨済み304ステンレス鋼製部品すべてに適用可能な単一の除去許容値や精度値は存在しません。
可視の研磨帯と隣接するベアリング面または定位トラックは、異なる表面粗さを必要とする場合があります。一方のゾーンがどこで終了するかを明確に定義することで、仕上げ工程が機能的境界を越えて混在することを防ぎます。この境界は、装着済みのトラックを保持面として使用せずに到達可能である必要があります。
ボルト円は、平面、スロット、または他の動力伝達部品との規定角度関係を必要とする場合があります。円の直径および穴数のみでは、その時計位置(クロッキング)は決定されません。部品の基準面(ダトゥム)が、接続される部品同士の整列方法を規定します。
センサハウジングには、機器収容腔周囲に連続したカバーランドが必要です。ポケット角部のR、ケーブル貫通穴および取付穴は、カバーが座る場所にこのランドを確保しなければなりません。局所的なクリアランスリリーフを用いることで、座面エッジ全体を除去することなく角部干渉を解消できます。[2]
部品に溶接タブその他の付属部品が取り付けられる場合、その作業基準の最終位置は、この加工工程の順序に従って決定されます。厳密に管理された面または内径穴は、付属部品取り付け前だけでなく、取り付け後の最終受入が必要となる場合があります。
段付きシャフトは、その座面および軸方向ストップによって回転部品を位置決めします。平面、スロット、または端面の付属部品は、設計通りに接続を伝達または保持します。シャフトのステンレス鋼グレード自体は、スライド接触部の摩耗性能を規定するものではありません。
取り外し可能なフランジ接続では、組立方向に沿って対向部品が挿入・分離できる十分な空間が必要です。また、周囲の機器が設置された状態でも締結具への工具アクセスが確保され、必要な保守作業のために接続を開放できる必要があります。
アダプタは、定義されたねじ形状、座面、または取付径を別のインターフェースへ変換します。レンチによる操作性および実際の停止位置が、機器内での使用可能性を担保します。機械加工されたアダプタは、認証済み耐圧継手であるとみなされません。
取付ブロックまたはセンサ本体は、挿入部品を機器に対して所定の位置に配置します。ポケット深さ、プローブ軸線、取付面がその位置を規定し、収容構造はケーブル、カバーおよび保守用工具への所要アクセスを確保します。

ボア、ねじ形状および定位面は、図面の表面仕上げ要求を満たす場合、機械加工直後の状態で残すことができます。工具痕および入り口エッジはその機能上許容され、隠蔽部や嵌合部すべてに均一な外観光沢が求められることはありません。
機械的研磨は、指定された表面粗さまたは外観を対象面に形成します。研磨可能なアクセス性および研磨方向は結果に影響を与え、特に凹部や断面変化部近傍で顕著です。仕上げ計画は、部品全体を無差別に均一化するのではなく、所要のエッジおよび嵌合幾何形状を維持します。
指定がある場合、化学的パッシベーションは、遊離鉄およびその他の表面汚染物質を除去するための所定の前処理および受入手順に従って実施されます。これは研削研磨とは異なる目的を持ちます。処理方法および所要の検証記録は、実際の部品およびその表面状態に基づいて明示されます。
電解研磨は表面金属を溶解除去しながら表面状態を改質します。その適用範囲および工程余裕量は、ねじ部、嵌合ボアおよびエッジと整合して調整され、最終的な特徴検査は所定の工程段階で実施されます。これは追加のコーティング厚さとして扱われません。
部品記録には、発注時の鋼種名称、適用製品規格および供給状態が記録されます。所要の材質証拠は、無印の光沢面や汎用ステンレスラベルから推定されるものではなく、当該発注に対して合意されたものとなります。
当社は、これらの特徴に対して実施される材料除去工程(研削等)後に、選定された嵌合径、ねじ部および肩部関係を検査します。最終的なねじ部またはボアの結果は、初期旋盤加工時の測定値をそのまま引き継ぐのではなく、承認済み公差限界と比較されます。
仕上げ要件は、選定された領域、テクスチャまたは外観、および指定された処理検査を定義します。これらの結果は、合意された範囲内で記録されます。表面処理の有効性および幾何形状検査は、それぞれ独自の受入基準に基づき別途報告されます。
要求される製品規格、供給状態、および調達元の制限が調達に影響します。実棒材から切り出した大径リングは、コンパクトなシャフトや長方形ブランクから展開されたブロックとは異なる方法で材料を使用します。
長尺穴、細長い突き出し部、および断続的な特徴部は、追加の支持または切削工程を必要とする場合があります。複数の面に設けられたねじ穴、フランジ穴、ハウジングポケットは、単純な回転外周形状よりも多くのセットアップ作業を要します。
研磨面の範囲および可及性によって仕上げ作業量が変化します。保護された適合ゾーン、合意済みの外観サンプル、記録された最終表面粗さまたはねじ検査も、明確に定義された作業を追加します。見積書には「研磨済み部品」という一般的なラベルではなく、実際の表面仕上げルートが記載されます。
プログラミング、ワークホルディング、および初品検査は、同時に生産される同一部品間で分割されます。異なるアダプタまたは仕上げバリエーションは、それぞれ独自の準備を保持します。変更のない再発注では、承認済み図面および工程基準を再利用できます。
初期部品により、座り具合、接続アクセス、および選択された相手側幾何形状を確認します。承認された結果に基づき、残りの数量を生産する前に必要な図面変更を特定します。
代表部品は、意図した素材状態および仕上げルートを用います。外観が重要な場合は、承認済みの面またはサンプルが、測定可能な特徴要件とともにその結果を定義します。
素材製品、図面改訂版、仕上げ適用範囲、および必須検査項目が生産ロットを定義します。合意済みの変更は、単一サンプルに対する未文書化調整として残すのではなく、このリリースされた定義に反映されます。
再発注では、承認済み部品および仕上げ定義を参照します。素材状態、調達元、または表面処理プロセスの変更がある場合、同一設備へ投入する前に識別され、該当する適合性、素材、および外観要件が再評価されます。
それだけでは証明できません。SUS304はJIS規格の呼称であり、一方ASTM注文は製品仕様および適用される要件も明示します。Alleima社のクロスリファレンス表は、自社製品に関連する呼称を列挙したものであり、これらの呼称のいずれかで販売されるすべての棒材の適合性を保証するものではありません。納入される素材の証拠資料は、注文で要求される実際の規格および状態を裏付ける必要があります。
ハンドヘルドXRFは炭素を測定できないため、XRFによる合金ファミリー判定結果のみでは低炭素要件の検証はできません。炭素の検証が求められる場合は、適切な素材証拠または合意済みの炭素測定対応分析法を用いてください。分析法およびその適用範囲は注文に対して明示されており、汎用のPMIラベルでは実際に測定された元素を特定できません。
いいえ。冷間加工により、変形誘起マルテンサイトが生成され、304に磁気応答が生じることがある。Carpenter社によれば、化学組成および加工履歴が透磁率に影響を与える。したがって、鋼種の特定は、手元の磁石ではなく材料記録に基づいて行う必要がある。低透磁率が機能要件である場合、必要な特性を明確に定義し、別途試験を行うこと。
グリット番号は、加工プロセスの入力条件を示すものであり、最終的なRaへの確実な換算を保証するものではありません。初期表面状態、砥粒の状態、研磨工程ルート、および測定方向が結果に影響を与えます。BSSA(英国ステンレス鋼協会)は、同一のグリット仕上げと記述される表面でも、実際の粗さに大幅なばらつきがあると報告しています。表面粗さが機能的に重要である場合は、必要な粗さ値および関連する測定方向を明示し、外観が見える部位については、別途外観仕様を定義してください。
いいえ。応力腐食割れ(SCC)は、引張応力・温度・感受性のある環境という三つの要素が同時に存在することによって発生します。アレイマ社は、特定の溶液(特に塩化物を含むもの)において約60°Cを超える温度でこのリスクが顕著になると警告しています。ただし、この60°C未満であれば安全であるという保証は一切ありません。実際の使用環境および応力状態については、機械的要件に加えて、腐食評価を別途実施する必要があります。
いいえ。表面粗さと表面汚染は、異なる評価項目です。炭素鋼製工具、ワイヤブラシ、または研磨粉などにより、ステンレス鋼表面に鉄分汚染が残り、見た目が滑らかであっても錆びる可能性があります。BSSAは、共用設備の厳格な区分管理および適切な洗浄を推奨しています。表面処理工程では、Ra測定値のみに依存せず、こうした汚染対策を明確に盛り込む必要があります。
該当する図面およびモデル、材質規格および製品標準、在庫状態および数量をお送りください。また、実装時の公差配合(ワーキングフィット)、研磨領域、および必要な最終記録事項を明示していただければ、対象部品の機械加工および表面処理工程について見積もりが可能です。
本ページの判断根拠として用いた、特定の棒鋼データおよび検証・仕上げに関する具体的なガイドライン。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
