
このページについて
CNCスパインドライバーの最大回転数(RPM)、トルク、および動力は、それぞれ異なる制限を表します。実用的な問いは、切削に必要な回転数において、所定の持続時間でどれだけのトルクと機械的動力が得られるかです。切削に必要な回転数において、所定の持続時間で仕様書に記載された最大馬力(horsepower)の数値だけでは、この問いに単独で答えることはできません。
フライス盤では、主軸が工具ホルダを通じて切削工具を回転させます。従来型旋盤では、主主軸がワークピースを回転させます。以下に示す計算はフライス cutter を前提としています。「フライス盤構成部品ガイド」では、主軸が機械内で果たす役割について説明しています。
主軸回転速度は切削速度ではありません。
主軸回転速度 n は毎分回転数(rpm)を表します。切削速度 vc は、切削径における工具外周の速度です。円筒形のカッターでは、次の関係が成り立ちます。
vc = π × D × n / 1,000(Dの単位:mm、nの単位:rpm、vcの単位:m/min)。
仮に6,000 rpmとすると、切削径6 mmでは約113 m/min、切削径20 mmでは約377 m/minになります。主軸の回転速度は同じでも、大径工具の外周は一回転でより長い距離を移動します。これは計算例であり、特定の材料に対する推奨条件ではありません。
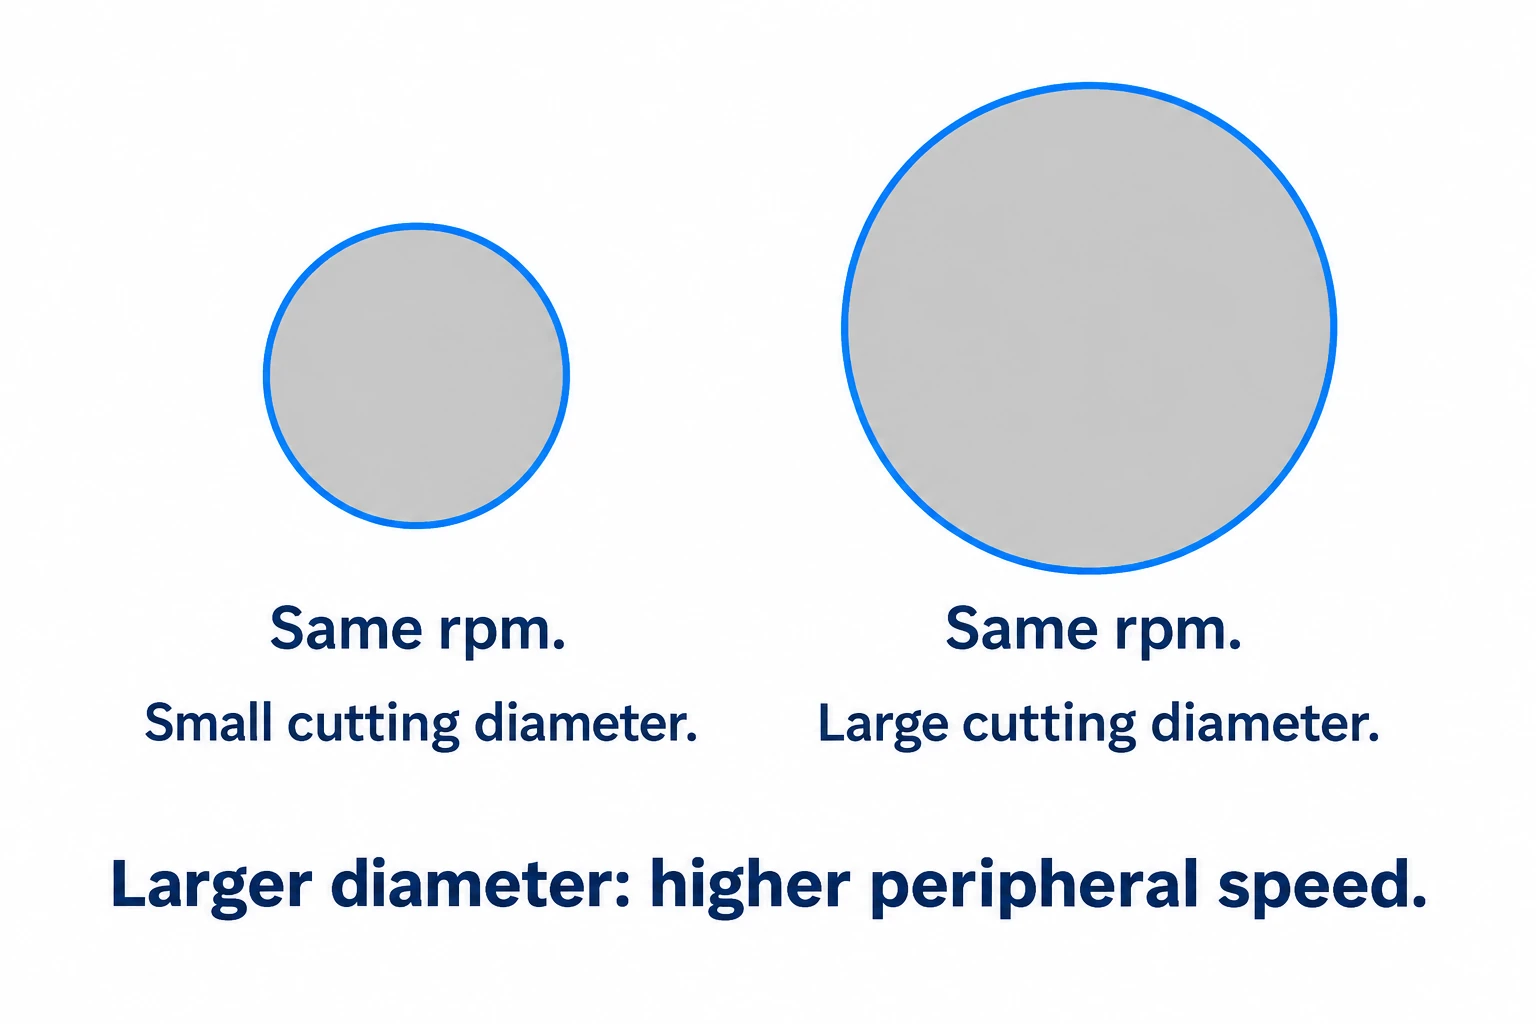
実際に切削が行われる直径を使用してください。ボールノーズ工具やその他の形状の工具では、これは公称外径と異なる場合があります。材料、工具の幾何学的形状および被削材との接触状態によって、適切な切削速度範囲が決まります。
出力はトルクと回転速度に依存します。
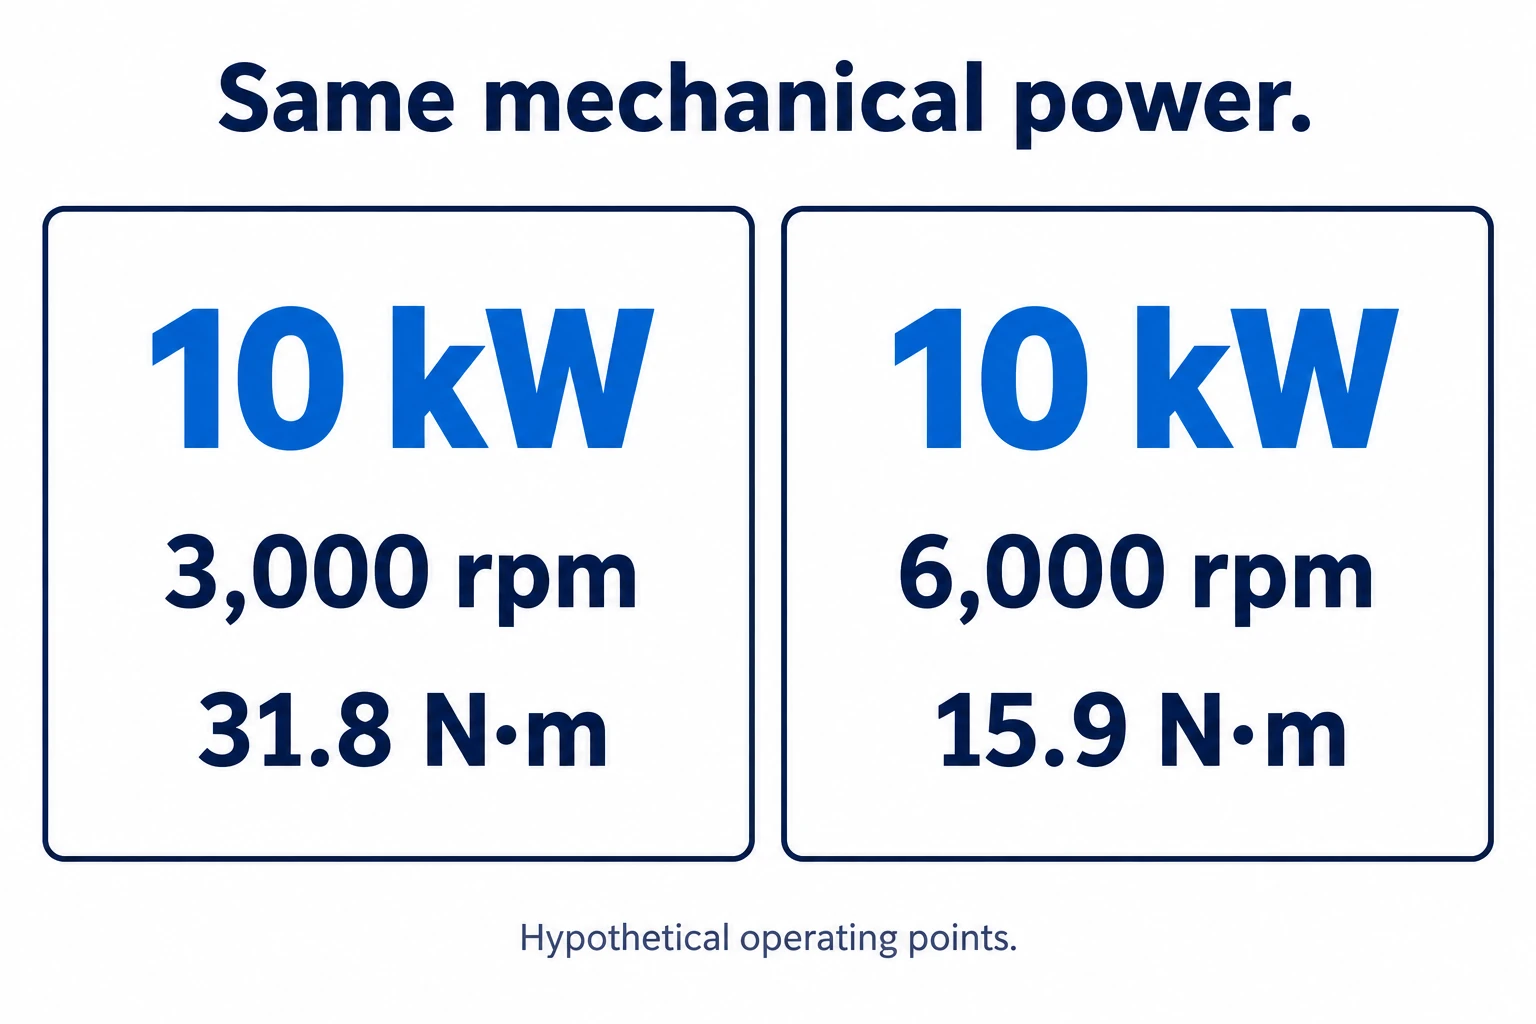
トルクとは、主軸が伝達する回転モーメントであり、ここではN·mで表されます。機械的出力とは、エネルギー伝達の速率であり、kWで表されます。定常回転時:
P ≈ T × n / 9,550、またはT ≈ 9,550 × P / n。
この定数は、rpmおよびN·mをkWに換算します。Sandvik Coromant社のメトリックフライス加工用公式シートには、切削トルクと純切削出力の関係式が同様に記載されています。駆動系内の同一位置で出力およびトルクを評価してください:電気入力出力は、主軸に供給される機械的出力とは異なります。[1]
| 仮定の機械的出力 | 回転速度 | 対応するトルク |
|---|---|---|
| 10 kW | 3,000 rpm | 31.8 N·m |
| 10 kW | 6,000 rpm | 15.9 N·m |
この比較は、どちらの回転速度でも10 kWを利用できるという仮定です。同じ出力で回転速度を倍にすると、トルクは半分になります。定格が「10 kW」の主軸が速度範囲全体で10 kWを供給できるという意味ではありません。低速域ではトルクの上限により、利用できる出力が制限されることがあります。
特性曲線とその定格負荷率を併せて読み取ります。
計画している切削の回転速度における、installed主軸の特性曲線を読み取ります。Haas社のMini Mill 8k/10k Torque Chartsには、10,000 RPMベルト駆動オプションが示されています:約5,000 rpmにおいて、プロットされた出力は約9.5 kWです。このチャートでは、これらの曲線を200% spindle loadとラベル付けしています。このポイントは、チャート上の200%負荷包絡線であり、明示された連続定格ではありません。計画中の定常6 kW切削でも、同一回転速度における100% continuous limitを確認する必要があります。[2]
別の10,000 rpm 主軸(10K-40T-IN-15)について、Haasは、指定の電源と運転条件のもとでピーク値の200%は三分間、150%は十分間、100%(記載されたピーク値の半分)は連続で利用できるとしています。この時間条件は上掲のMini Millのグラフには当てはまりません。実際に取り付けた機種の運転時間条件を参照し、別機種の特性曲線や他社の負荷表示の百分率を流用しないでください。 [3]
他の回転速度(rpm)では、速度範囲全体にわたり5,000 RPMの値をそのまま適用するのではなく、特性曲線に戻ってください。ギア範囲、巻線、ドライブ制限は、トルクおよび出力の両方に影響を及ぼす可能性があります。断続運転の場合には、メーカーが定めた作業サイクルおよび復帰条件を遵守してください。 VMC仕様ガイドでは、その主軸性能結果をセットアップ条件および工具制限と並列して示しています。また、マザック(Mazak)も、見出しで掲載されるピーク性能値のみでは切削条件が決定できない理由を説明しています。 [4]
スピンドルを加工工程に適合させる
中程度のRPMで動作する大型カッターは、大きなトルクを必要とする場合があります。小型カッターは選定した切削速度に達するためにより高いRPMを要することがあります。いずれの観察事実も、あるスピンドルが常に優れていることを意味するものではなく、切削被削材の接触状態、被削材の種類、および要求される材料除去率が、実際の要求トルクに影響を与えます。
利用可能な出力は、工具の到達範囲、振動、チップ排出性、または治具の安定性を保証するものではありません。短時間の反復作業では、加速および減速に要する非切削時間が有意な割合を占めることがあります。最大RPMのみでは、全工程サイクル時間は予測できません。
CNCフライス盤加工のレビューでは、スピンドルに関する議論を、実際に加工する特徴形状、工具の到達可能性、被削材、および表面粗さ要求と結びつけてください。関連する根拠は、提案される切削および運転条件に適した実用的な回転数範囲であり、その後に部品の要求仕様を満たすことができる加工プロセスが続くことです。
よくあるご質問
RPMを低下させれば、必ずしも利用可能なトルクが増加するか?
いいえ。等出力式は、同一出力が得られる場合にのみ、その関係を予測します。実際のスピンドルにはトルク、回転数およびデューティー制限があり、意図するRPMにおける適用可能な特性曲線を用いる必要があります。
最高回転数(RPM)が高ければ、自動的に機械加工時間が短縮されるか?
いいえ。工具および被削材がその切削速度をサポートする必要があり、送り速度、切削被削材接触量、および加工安定性が切削条件を制約します。また、位置決め、工具交換、スピンドルの加速もサイクル時間に寄与します。
スピンドル出力とは、機械の電力消費量か?
いいえ。機械的スピンドル出力は、電気的入力および全機械の電力需要とは異なります。ドライブ損失および軸駆動、ポンプ、冷却装置などの負荷も、電力消費に寄与します。
技術資料
- Sandvik Coromant社。フライス加工のための公式および定義—メトリック版、H79。切削速度、トルクおよび有効切削出力の公式。
- Haas Automation社。 Mini Mill 8k/10k トルク特性表(2024年)、オプションの10,000 RPMベルト駆動用特性表。回転数(RPM)に対する出力で、曲線は「200 % スパインドロード」にラベル付けされている。
- Haas Automation. 10,000 rpm 主軸(10K-40T-IN-15)。この機種の運転時間条件は、ピーク時が三分間、150%が十分間、100%が連続です。
- Mazak. スピンドルの真の能力を正しく理解する(2025年11月7日)。rpm、トルク、出力およびデューティーを総合的に読み取ること。
- NIST. 持続可能性分析のための仮想機械加工モデル(2010)。機械エネルギー境界。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


