このページについて
一ミクロンの公差だけで加工価格が決まるわけではありません。見積もりを比較するには、同じ形状要件、完成時の状態、数量、合意した合否判定基準をそろえる必要があります。各見積もりには、提案する測定方法とその不確かさも明記します。二つの見積もりが同じ公差の呼び値を示していても、追加仕上げ、測定準備、検査によって必要な作業は変わり得ます。
まず、要求仕様とサプライヤーが提案するその達成方法とを明確に区別してください。「超精密機械加工」という表現は作業内容の説明にすぎず、完成部品の完全な仕様でもなければ、価格分類のカテゴリでもありません。
1マイクロメートルの公差要求が適用される正確な箇所を特定してください
1マイクロメートル(ミクロン)は 0.001 mmです。公差付きで直径が10.000 ± 0.001 mmと指定された場合、許容範囲は9.999–10.001 mmであり、合計公差幅は2 µmです。一方、直径が10.000–10.001 mmに限定された場合、合計公差幅は1 µmです。価格比較を行う前に、この違いを明確にしてください。
直径と、円筒度、平面度、位置度または表面粗さを明確に区別してください。基準面に関連した要求を有する短い外周ジャーナルと深いボア穴では、製造および測定の課題が異なります。影響を受ける特徴を機械加工RFQに明記し、材料状態およびその公差限界が適用される工程段階も併記してください。

機械加工後に熱処理などの後工程が実施される場合、見積もりは要求される最終状態に対応している必要があります。前工程での測定結果が受入済みであっても、納入時の寸法を保証するものではありません。これは、単価検討に先立つ、作業範囲(スコープ)に関する問いです。
受入基準によって、実質的に使用可能な測定区間が変化します
判定規則とは、適合性判断において測定不確かさをどのように取り扱うかを定めたものです。ガードバンドを設定することで、図面公差限界の内側に受入限界を配置できます。ILAC-G8:09/2019(試験所による適合性宣言に関するガイダンス)では、適用される判定規則は作業開始前に定義・合意される必要があることが明記されており、すべての要求に共通して適用可能な単一の規則は存在しません。
図面公差限界が10.0000–10.0010 mmである仮想的な直径を考えてみましょう。合意された判定規則では、測定値の拡張不確かさ区間(y ± U)全体がこれらの限界内に収まることを、測定値の受入条件としています。ここでyは測定値、Uは拡張測定不確かさであり、本例ではカバレッジ係数2およびこの狭い範囲内でのU一定を仮定しています。
| 仮想的な測定方法 | 拡張不確かさ U | 受入済みの測定値 | 区間幅 |
|---|---|---|---|
| A | 0.0002 mm (0.2 µm) | 10.0002–10.0008 mm | 0.6 µm |
| B | 0.0004 mm (0.4 µm) | 10.0004–10.0006 mm | 0.2 µm |
この計算では、Uを下限値に加算し、上限値から減算します。方法Bでは、この規則に基づいて許容される測定値の区間が狭くなります。10.0003 mmという測定結果は、方法Aで明示された不確かさを用いれば合格となりますが、方法Bでは不合格となります。これは、実際の部品そのものが変化したことを意味するものではありません。
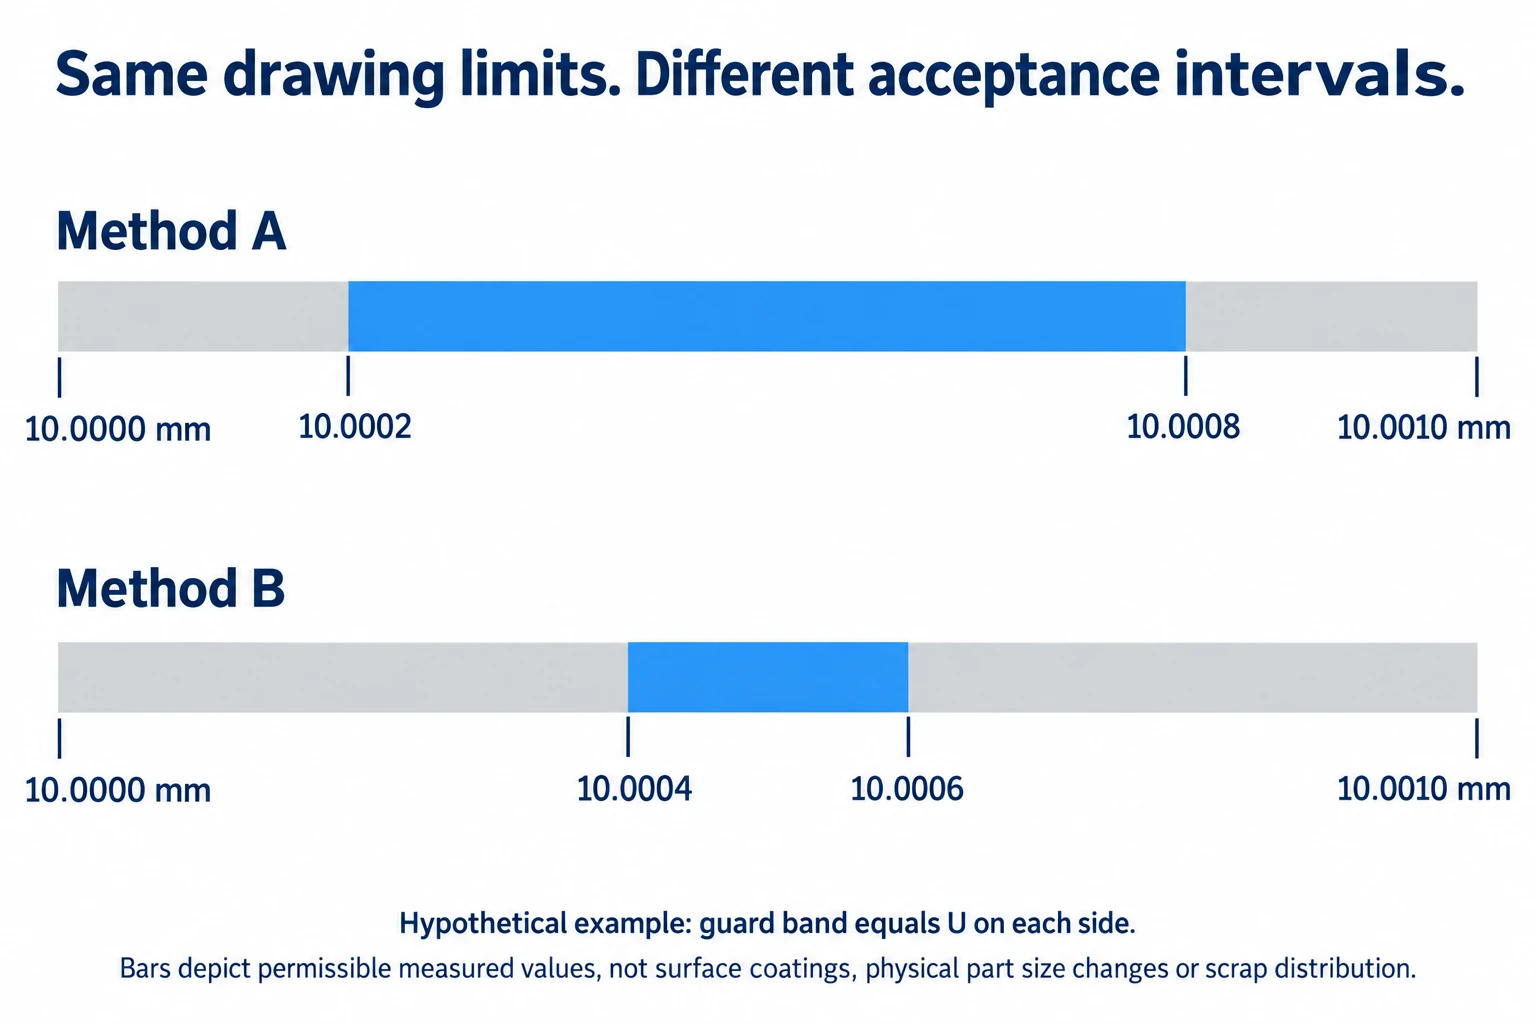
これは、JCGM 106:2012で論じられる「慎重な受入判断(guarded acceptance)」の例を示したものであり、お客様の注文に対する強制的なガードバンドでもなければ、不良品発生率の予測でもありません。いずれの方法も、明示されたVETCNCの能力を表すものではありません。高精度機械加工レビューにおいては、提案された方法について、実際の形状および条件に応じた不確かさ評価が必要であり、単に表示分解能が優れているだけではその評価は得られません。
受入済み部品の納入に必要な作業を価格設定してください。
この例は、「検査含む」という記載が実質的な差異を隠蔽する可能性がある理由を説明しています。適切な検査方法には、測定プログラムの作成、専用の設定基準、部品支持、洗浄、温度安定化などの活動が含まれる場合があります。これらの活動は、実際の製造工程に適合させる必要があります。CMMという名称のみでは、それらの活動内容は定義されません。
三種類の作業を比較する:
- 初期準備:工程開発、治具設計、測定方法の妥当性確認、および合意された試作部品の製作。
- 量産工程:提案された仕上げ加工、工具管理、および指定された形状を確保するために必要な検査。
- 受入および納品:検査範囲、記録、重要表面の保護、および不合格となった部品に対する責任。
提示された数量が、受入済みの納品可能部品数を意味するのか、あるいは合意された開発試作のために開始された部品数を意味するのかを確認してください。試作作業、再測定、代替部品の費用負担方法を明確にしてください。これにより、不良率を仮定したり、サプライヤーに内部原価構造を開示させたりすることなく、支払基礎を明確にできます。
技術的範囲が一致した後は、同一の注文およびリリース計画に基づく総額を比較してください。別途課金される項目のみを加算し、検査や治具を二重にカウントしないでください。機械加工コストおよび見積もり比較ガイドでは、このような計算方法について解説しています。重要な要求事項の緩和案については、設計承認済みの別個の代替案として別途請求してください。
よくあるご質問
1マイクロメートルの公差を厳しくする際に、信頼性のあるコスト倍率は存在しますか?
公差値のみから導き出せるものではありません。この変更が影響を及ぼすのは、単一の仕上げ工程にとどまる場合もあれば、異なる製造および測定ルート全体を要する場合もあります。一般的な機械加工価格に倍率をかけるのではなく、同一のリリース仕様に基づいて見積もりを比較してください。
測定不確かさを小さくすれば、部品の価格は安くなりますか?
必ずしもそうとは限りません。本例の規則では、受入区間が広がる可能性がありますが、その不確かさを達成するには追加の設備または作業が必要となる場合があります。製造と検査を一体として評価してください。この表は価格や歩留まりを算出するものではありません。
一つの優れた試作品で、量産価格および製造能力を確立することは可能ですか?
このサンプルの検査済み形状に関する結論を裏付けることはできます。しかし、量産の再現には、合意された製造ルート、数量、管理方法および検査範囲が必要です。単一の成功したサンプルのみでは、後続ロットにおける結果の分布を確立することはできません。
技術的参照資料
ILAC-G8:09/2019、判定ルールおよび適合性宣言に関するガイドライン定義、ガードバンド、および判定ルールの文書化。JCGM 106:2012、適合性評価における測定不確かさの役割第8–9節。NIST/SEMATECH、工学統計ハンドブック第6.1.6節:工程能力。上記の寸法および不確かさの数値は、サプライヤーの試験データではなく、購買業務を想定した具体例である。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


