このページについて
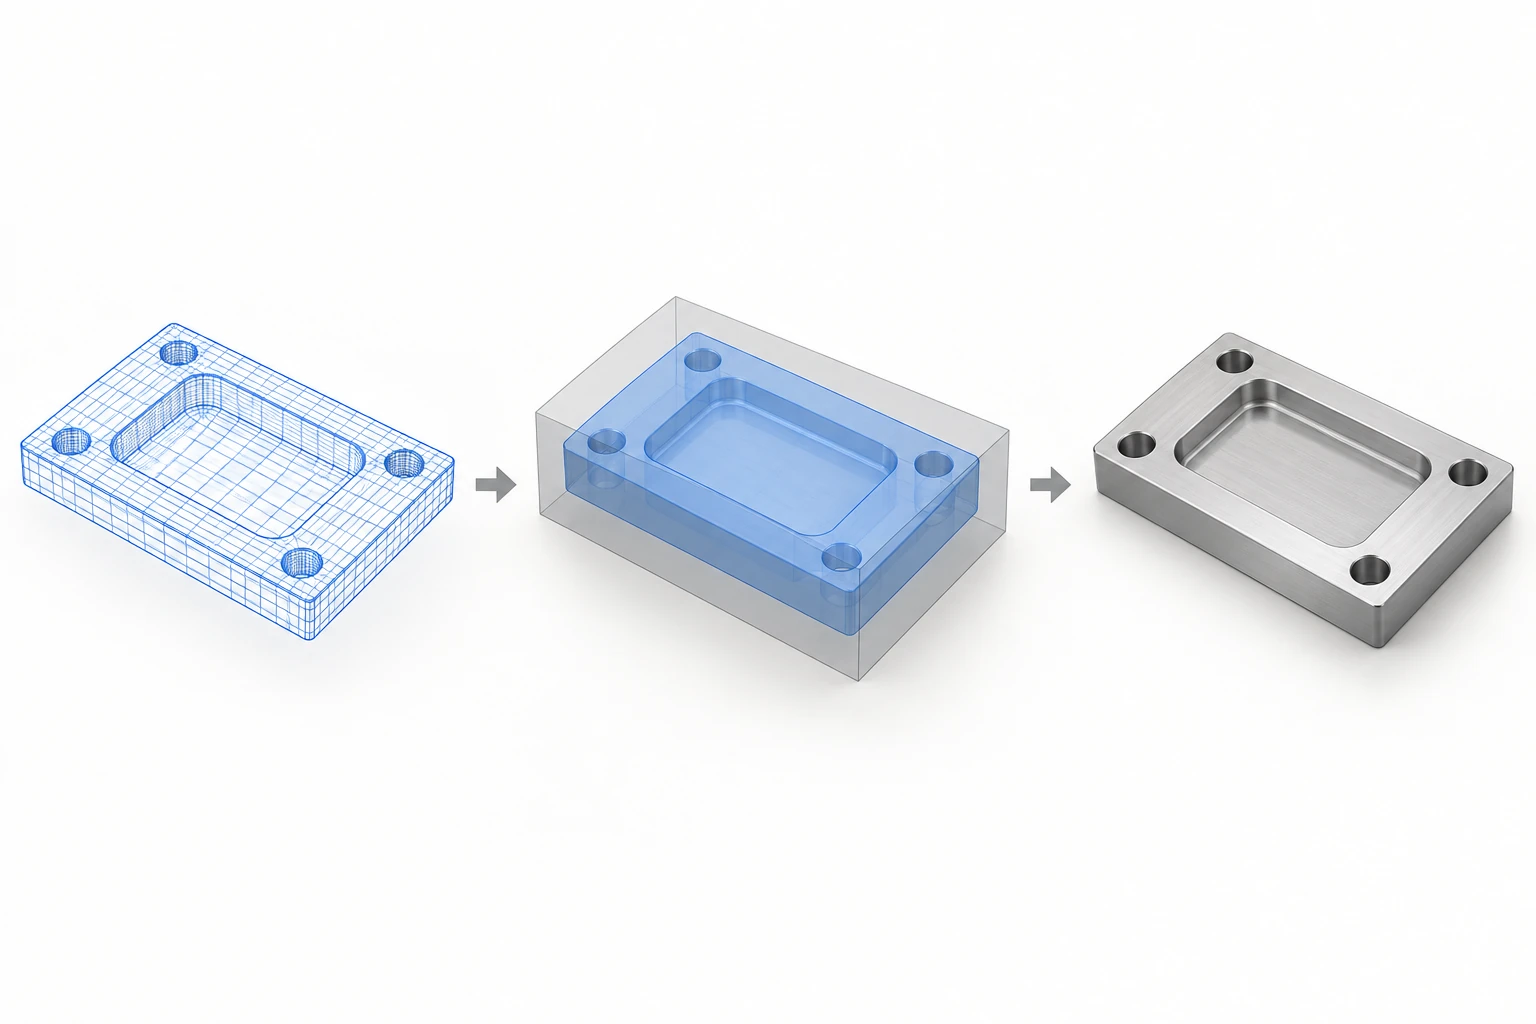
CADファイルは、製造対象部品の定義を示します。CAD/CAMワークフローでは、この定義を、加工開始前に実行可能な段取り、工具、機械指令の手順へと変換する必要があります。当社工場では、受領した形状および要求事項をチェックし、部品の保持方法および加工到達方法を計画し、工具パスを生成・検証したうえで、対象機械向けのプログラムを準備します。
エンジニアまたは購買担当者にとって有用な問いは、「モデルが正常に開いた後でも、まだ未決定の事項が何であるか」です。ポケットはCAD上で可視化されていても、その公差、切削アクセス、検査要件は依然として明確化を要することがあります。以下のステップでは、広範なCNC加工ワークフローにおけるこのギャップについて説明します。
製造対象となる部品定義を確定する
受領ファイルには形状チェックが必要です:単位、全体寸法、欠落面、意図されたボディ、リビジョン。認識可能な形状のみでは、データ転送が正常に完了したとはみなせません。既知の全体寸法を比較することは、プログラミング前にスケール誤差を検出する有効な手段です。
次に、形状をその製造要件とともに読み込む必要があります。材質および状態、ねじ、公差、表面仕上げ要件、検査基準は、図面、モデル注釈、あるいは合意済みの組み合わせにより提供されることがあります。NISTによるモデルベース定義(MBD)に関する研究では、図面からモデルへの移行時に、製造および検査に必要な情報を維持することの重要性が強調されています。[1]
図面とモデルの記載内容が矛盾する場合、衝突箇所を特定し、どちらの定義が優先されるかを明確に解決してください。容易な寸法を選択して黙認しないでください。外形寸法が名目上変更されていない場合でも、より厳しい公差や異なる仕上げ要件が付与される可能性があるため、リビジョンチェックには、ソリッド形状だけでなく要求事項も含まれます。
材料(ストック)、保持方法、加工基準を追加する
CAM準備とは、完成部品周辺の初期状態を記述するものです。プログラマーは、材料(ストック)、加工方向、座標原点、関連治具の幾何形状を定義します。これらは完成済みのCADモデルとは独立しています。Autodeskのセットアップ文書では、この理由から、モデル、作業座標系、治具を明確に区別しています。[2]
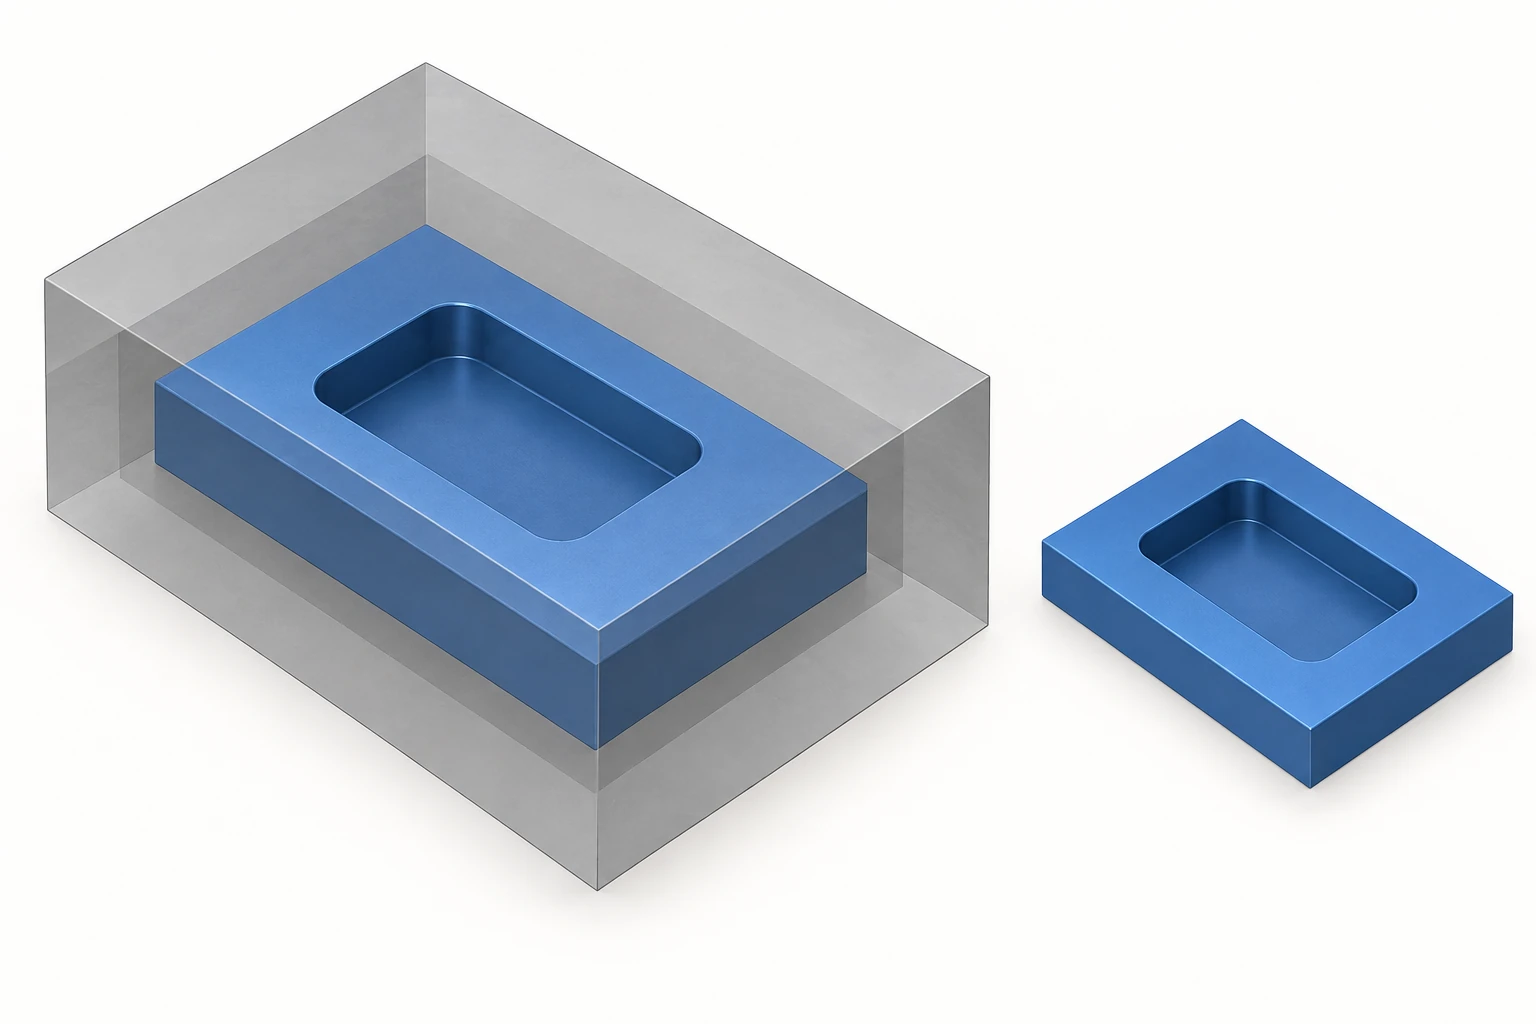
ポケット加工を施したプレートの裏面にも加工が必要な場合を考えてみましょう。最初の段取りでは、ポケットへのアクセスを確保しつつプレートを保持する必要があります。二回目の段取りでは、部分的に加工済みの部品を位置決め・支持する方法が必要です。一回目の操作で、すべての便利な把持面を除去してしまうと、次の操作の制御が困難になります。
加工原点はプログラミング上の基準点です。これは実際の段取り上で確立可能な基準点と一致しなければならず、設計者のモデル原点や図面の基準点と自動的に一致するわけではありません。加工プロセスの選択および段取り順序は、ファイルが実行可能指令になる前に決定されます。
製造用モデルが異なる外観を呈する理由
プログラマーは、元の設計モデルに並行して製造用モデルを作成することがあります。これには、治具の幾何形状や特定の加工工程計算に使用される追加表面が含まれる場合があります。これらの追加要素は部品の製造方法を記述するものであり、顧客が発注した内容を必ずしも改訂するものではありません。
例えば、仮想表面パッチを穴やポケット上に配置することで、選択された表面加工パスがその開口部に侵入しないようにできます。Autodeskは、この手法を製造用モデルの例として文書化していますが、元の設計データは変更されません。関連する加工工程では、追加された表面が実際に計算に組み込まれている必要があります。単に表示するだけでは不十分です。[7]
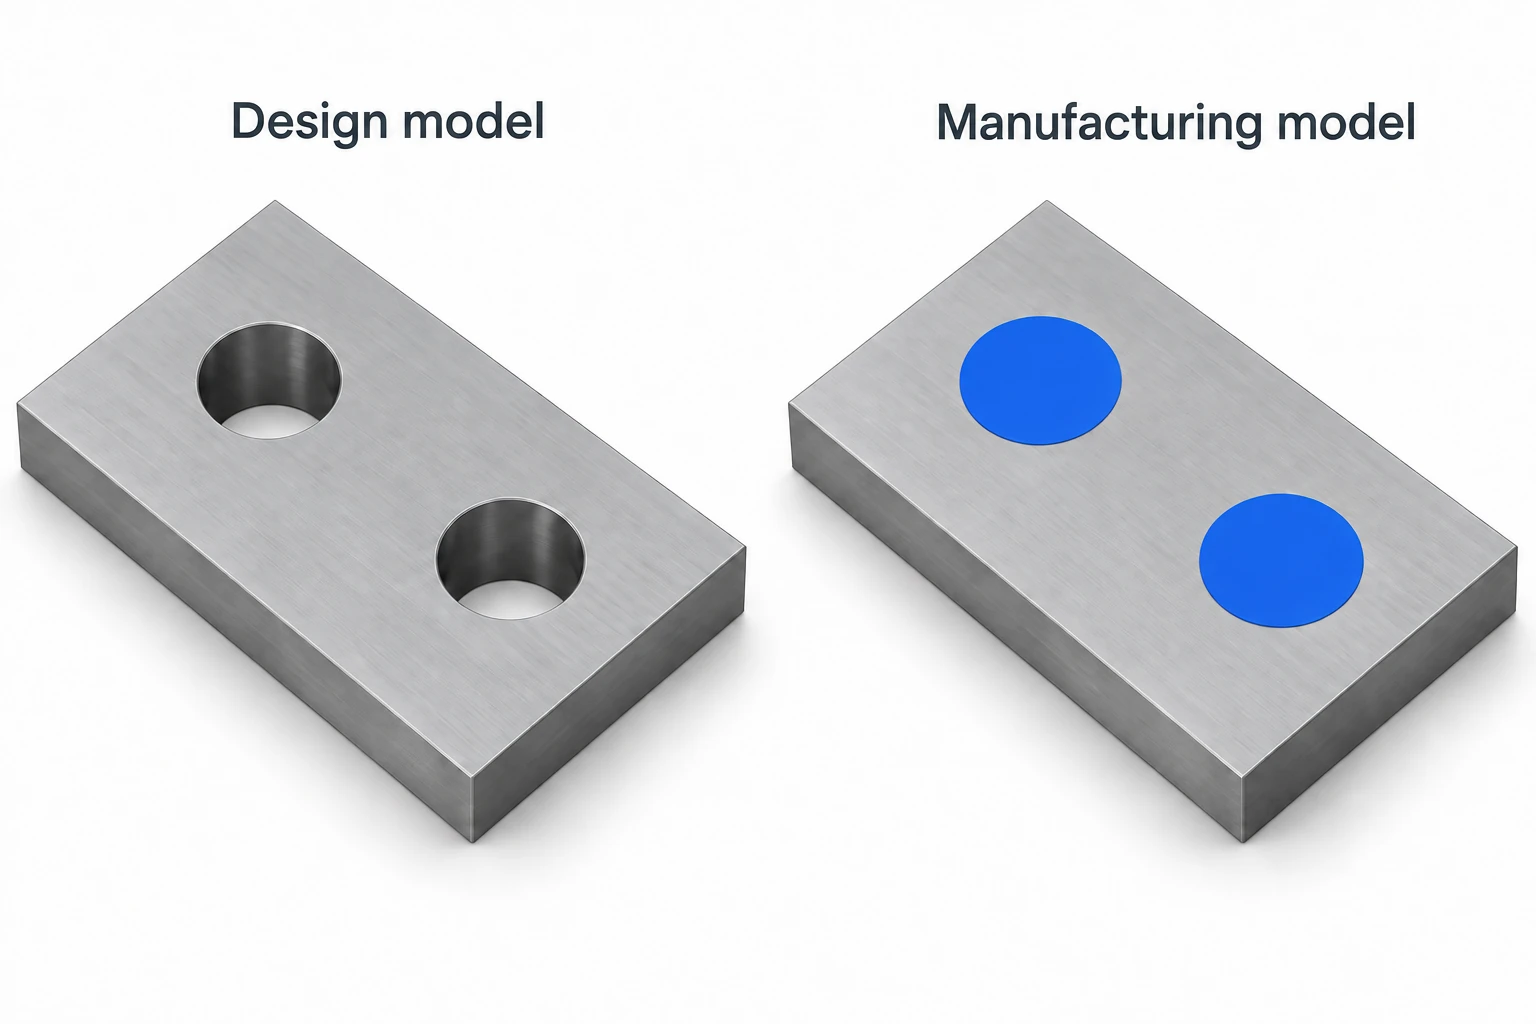
この区別は、CAMスクリーンショットをレビューする際に重要です。開口部が覆われている場合、それは削除された特徴ではなく、プログラミング支援のための措置である可能性があります。表示されているモデルが完成部品を表すのか、それとも中間的な製造工程を表すのかを確認してください。完成形状に対する提案変更は、合意済みの部品定義との整合性を確認する必要があります。
各特徴を適切な加工工程に変換する
ポケットは、自らの切削工具、工具進入動作、荒加工パス、仕上げ戦略を規定しません。これらの選択は、材質、利用可能な工具、加工可能な形状、残存材料量、要求される結果に依存します。CAMソフトウェアはこれらの選択に基づいて工具パスを計算しますが、選択責任をソフトウェアが負うわけではありません。
プレートの例では、大きな切削工具でポケットの大部分の材料を除去し、小さな切削工具で残ったコーナーに到達させることが可能です。荒加工では、後のパスのために壁および床面に意図的に材料を残すこともできます。この材料余裕(アロウアンス)は製造計画に属するものであり、図面の完成寸法を変更するものではありません。[3]
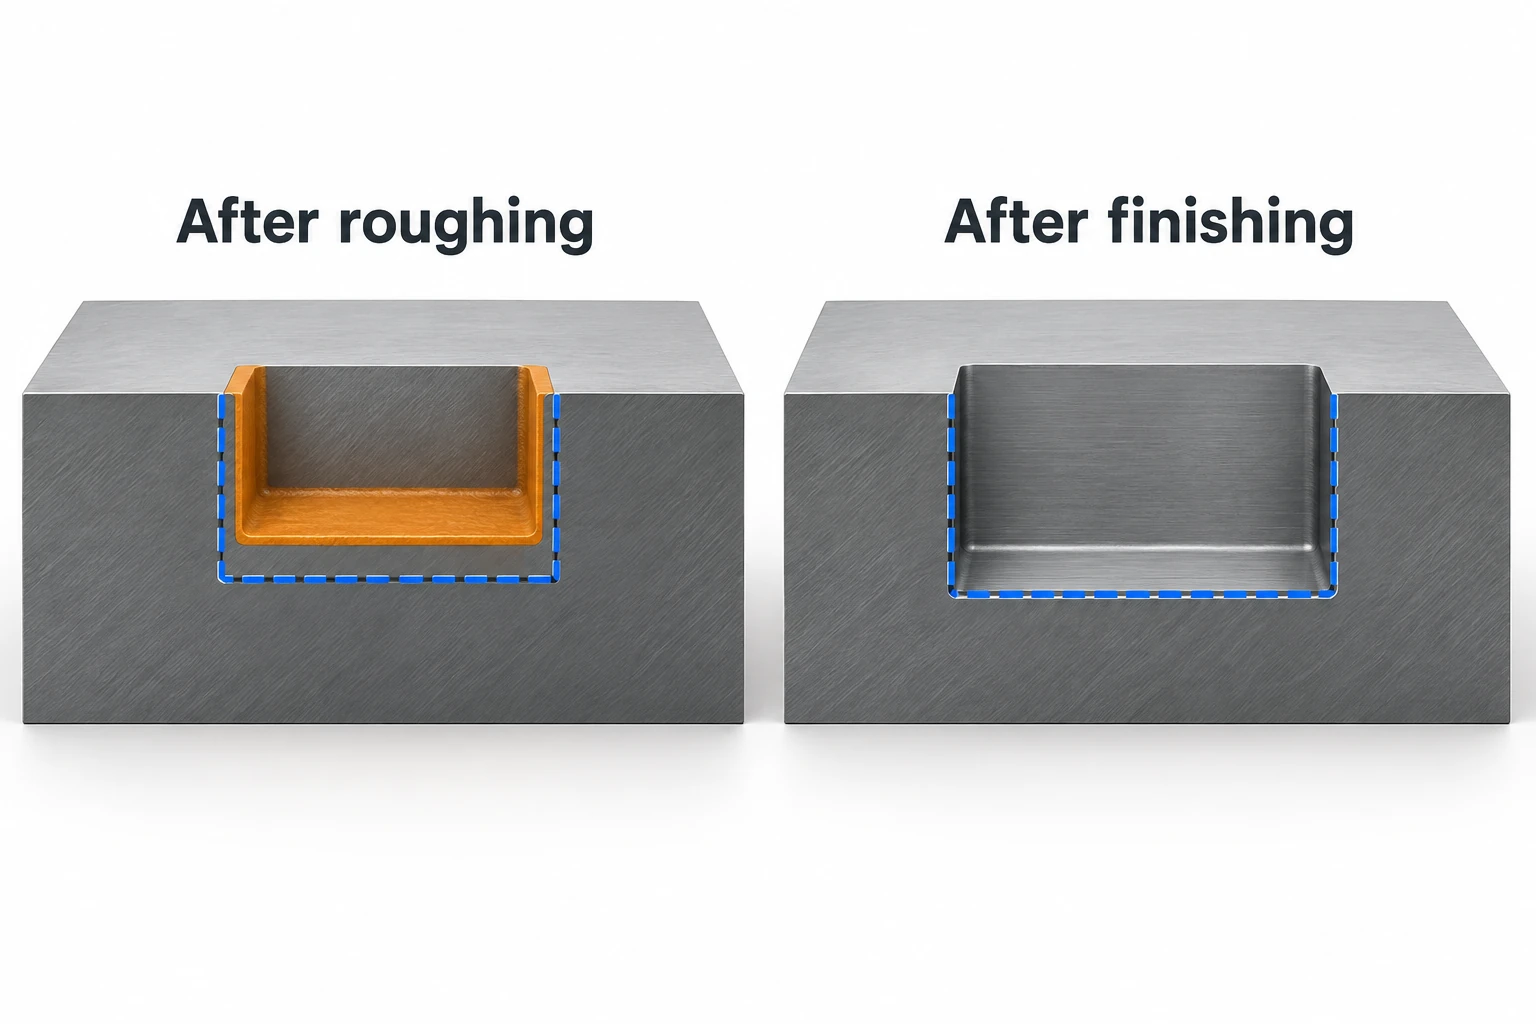
この工程計画では、形状のみでは表現されない加工操作(例:必要なねじ仕様や対向面の仕上げ要件など)も考慮されます。切削工具、工具パスおよびフライス加工による特徴に関する解説では、これらの切削動作の違いについて述べています。
意図したアプローチで特徴部に到達できない場合、次に検討すべきは明確な技術的質問です。ポケット付きプレートの場合、これは内部半径を大きくすることを許容できるかどうか、あるいは幾何形状を変更せずにそのまま維持し、別の加工方法を採用する必要があるかどうかという問いになります。機能的制約は設計者が提示し、工場が製造上の選択肢を評価します。有用な回答とは、モデル変更の全般的許諾を与えるのではなく、影響を受ける特徴部とその目的を明示することです。
工具先端だけでなく、それ以外の部分も確認してください。
シミュレーションは未切除材の存在、不要な接触、問題のある工具移動を明らかにできますが、その範囲には注意が必要です。工具と材料のみを含むチェックでは、実際の工作機械や治具による干渉をすべて再現できません。Autodeskでは、工作機械の運動学を含むシミュレーションと、単純な工具・材料シミュレーションとを明確に区別しています。[4]
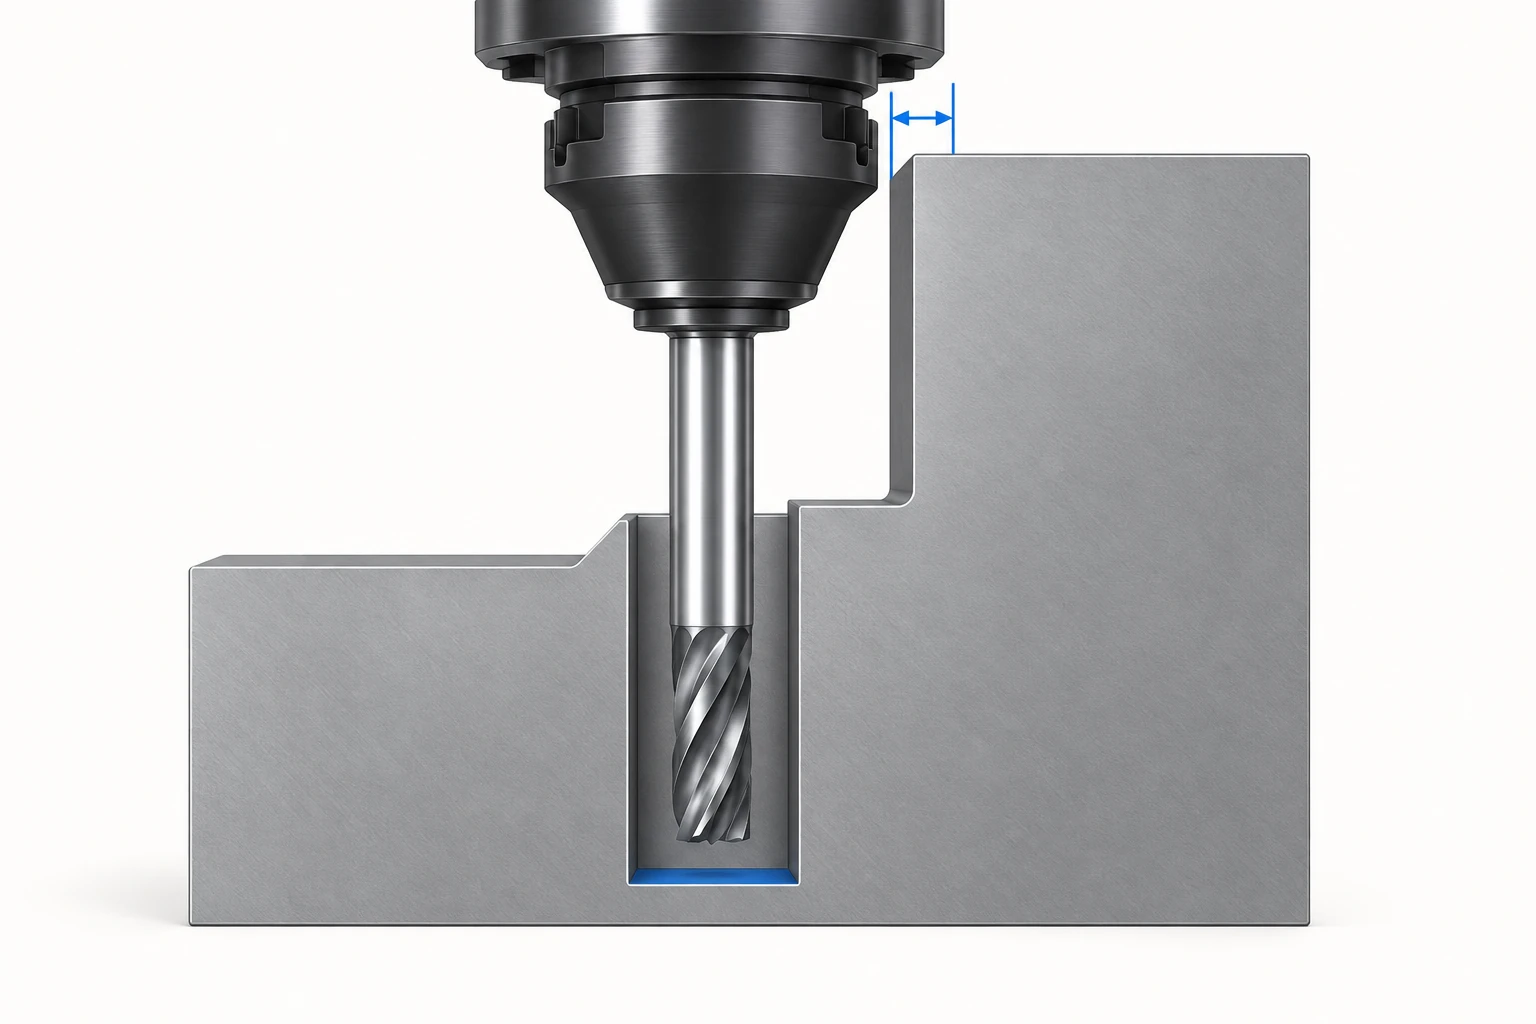
意図したチェックに関連する幾何形状(工具、シャフト、ホルダー、材料、治具、および対応可能な場合は工作機械そのもの)を含めてください。工具のアプローチ、退避、各切削間の移動だけでなく、切削パス自体もレビューしてください。モデルから除外された治具は、干渉チェックにおいて実際の形状を反映できません。
シミュレーションはモデリングされた工程の妥当性を検証するものであり、実際のオフセット値、クランプ状態、完成品の寸法合格判定を自動的に保証するものではありません。シミュレーション結果が「クリーン」であることは、モデリング条件内におけるプログラムされた工具動きに関して有用な根拠となります。
NCプログラムを準備し、それを実際の機械設定と一致させます。
ポストプロセッシングはCAMの工具パスデータを、選択された工作機械および制御装置向けにフォーマットされた指令に変換します。テキサスA&M大学が提供するAutodesk CAM教育資料では、このステップを工具パスの生成および検証とは明確に分けています。[5] ポストプロセッサおよびその設定は、対象となる工作機械に適合している必要があります。
工作機械上で、実際の材料、保持方法、工具およびオフセット値は事前の準備と一致しなければなりません。ワークオフセットはワークピースの基準位置を定義し、工具オフセットは関連する工具の幾何形状を補正します。Haas社ではこれらをマシニングセンターのセットアップにおける明確に区別された要素として文書化しています。[6] CADファイルを開くことやプログラムを読み込むだけでは、これらのオフセットは自動的に設定されません。
オペレーターは、意図したセットアップを再現するために十分な情報を必要とします。CAMセットアップシートには、モデルビュー、材料の向きおよびサイズ、ワーク座標情報、使用工具および加工工程の詳細が含まれる場合があります。Autodeskでは、これらをセットアップシート機能の出力項目として列挙しています。[8] このシートにより、プログラミング中に決定された事項が、機械準備担当者に明確に伝達されます。
プレートの二回目の段取りにおいて、有効な引継ぎ情報とは、現在どの面が加工対象として提示されているか、および部分的に加工済みの部品がどのように配置されているかを明確に示すものです。単にプログラム名だけでは、このような関係を伝えることはできません。プログラム出力、段取り情報および部品改訂番号は整合していなければならず、そうでないと、正しく生成されたプログラムであっても誤った準備と組み合わさってしまう可能性があります。そのため、CAM計算の完了と機械の準備は、それぞれ独立したマイルストーンとして扱われます。
検査要件もこの準備段階に含まれます。受入判定が異なる段取りで加工された特徴部間の関係に依存する場合、各特徴部の寸法を個別に検査しても、図面の要求事項を満たすとは限りません。検証対象となる特性、適用される基準、および検査可能なタイミングを明確に特定してください。これにより、製造手順と合意された受入基準との関係が明確になり、シミュレーションされた工具パスが完成品の幾何学的関係を保証するものではないという前提が維持されます。[1]
小さな改訂でも、複数の準備工程に影響を及ぼす可能性があります。
改訂されたファイルには、何が変更されたかを明記し、廃止された定義を明示的に置き換える必要があります。CAMにおける関連付け機能を活用すれば、影響を受ける工具パスの更新を支援できますが、変更内容は依然としてレビュー・検証を経る必要があり、該当する場合は新たな機械出力も必要です。既にリリース済みのNCコードは、新しいモデルが到着したからといって自動的に最新版になるわけではありません。[5]
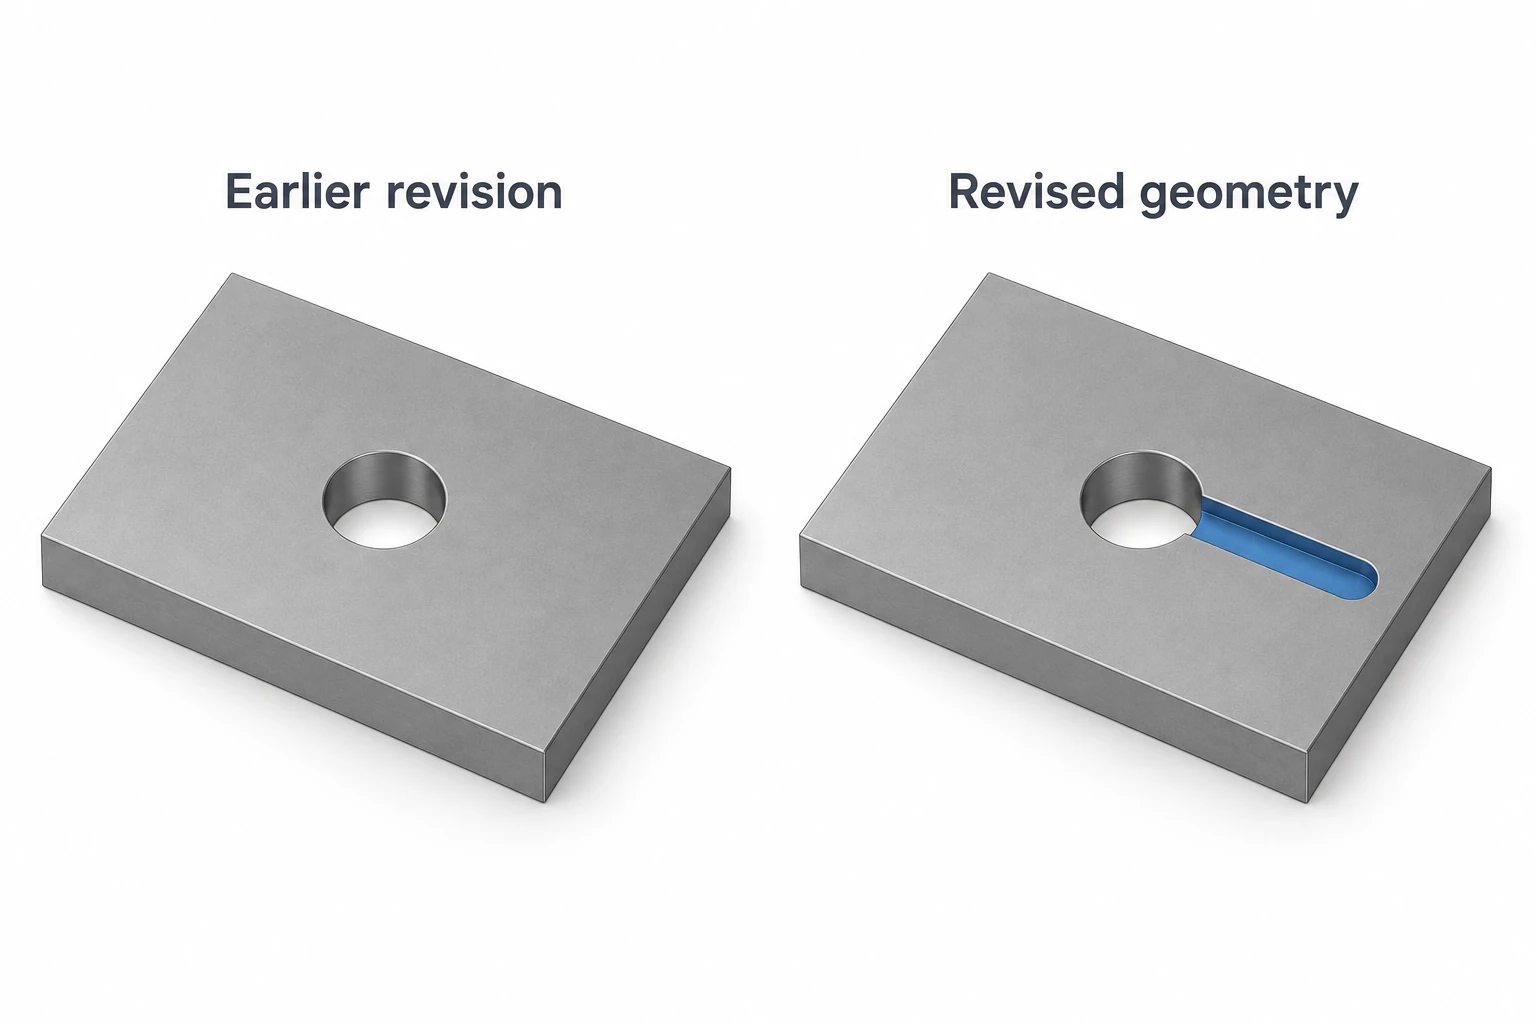
異なる改訂は、準備の異なる部分に影響を与えます。
- より深いポケット:工具の到達範囲、ホルダーのクリアランス、材料除去量、および残存する壁または床面の幾何形状を再検討してください。
- 下面に追加された特徴部:追加のアクセス性、二回目の段取りにおける位置、および利用可能な把持面を再検討してください。
- 同じ形状、より厳しい公差:仕上げ方法および検査計画を見直す必要があります。たとえ名目上のツールパスを再利用可能であっても、です。
- 異なる材料状態:工具選定および切削条件に加え、関連する仕上げまたは熱処理手順を再検討する必要があります。
リピート注文で再利用可能なものは何ですか?
リピート部品の場合、すべてのプログラミング選択を再度行う必要はありません。保持されたCAMプロジェクト、確立済みの工程順序、あるいは適切な工程テンプレートが起点として活用できます。たとえばAutodeskのテンプレートライブラリでは、保存済みテンプレートからアクティブなセットアップ内に工程を自動生成します。[9] 再利用は有用な作業を継承しますが、その作業が前提としていた条件と現行の加工依頼が一致しているかを確認する必要があります。
発行済みリビジョンおよび製造要件から着手し、次に素材(ブロック材)、材料状態、予定機械、工具、治具配置を比較します。これらが引き続き適用可能であれば、既存の計画の大部分を流用できます。ただし、プレートがより厚い素材で納入されるようになった場合、完成品のCAD形状が同一であっても、素材定義および影響を受ける除去工程の見直しが必要です。また、機械の変更は、必要なプログラム出力およびセットアップに関する前提条件にも影響を及ぼす可能性があります。
変更が必ずしもプロジェクト全体を無効化するわけではありません。実際の課題は、影響を受ける工程およびその依存関係を特定し、必要に応じて再生成を行い、結果として得られる工程を検証することです。Fusionでは、変更により工程が古くなる場合があり、再生成が必要になります。[10] これにより対象を絞った更新が可能となりますが、ソフトウェア上のステータスでは、記録されていない現場の条件が維持されているかどうかを保証できません。
機械加工依頼に際しては、受入判定を決定する要件とともに明確に識別されたリビジョンをお送りください。未解決の干渉や機能面を明示してください。当社のCNC RFQファイルチェックリストがこの引渡しプロセスをカバーしています。目的は、加工所が工程を立案し、完成部品を検査できる一貫した定義を確立することです。
技術資料
- 米国国立標準技術研究所(NIST)、「モデルベース定義(MBD)の推進による完全な製品定義の確立」(2016年)、抄録。モデルベース定義における情報要件に使用。
- Autodesk Fusionヘルプ、セットアップタブ(フライス加工および切断)のリファレンス。モデル、治具およびワーク座標系の定義。
- Autodesk Fusionヘルプ、水平粗加工/仕上げ加工のリファレンス、「残す素材量(Stock to Leave)」。ここでは、ソフトウェアのデフォルト値を汎用的な機械加工余肉量として提示していません。
- Autodesk Fusionヘルプ、製造向けシミュレーション。機械モデルの有無におけるシミュレーション範囲。
- Autodesk、CAM、テキサスA&M大学がホストする教育用スライド、スライド10および15–19。現在のソフトウェアインタフェース操作手順ではなく、一般的なワークフローおよびリビジョン順序に使用。
- Haas、マシニングセンタオペレーターズマニュアル 第8章:部品のセットアップ、セクション8.3および8.5。工具オフセットおよびワークオフセット;具体的な機械手順は該当するマニュアルに従います。
- Autodesk Fusionヘルプ、例:ワークホールディング機器の追加および表面のパッチ適用、「ツールパス生成のための表面パッチ適用」。製造モデルの変更と設計定義の不変性。
- Autodesk Fusionヘルプ、セットアップシート。機械加工セットアップから生成されるオペレータ向けドキュメンテーション。
- Autodesk Fusionヘルプ、テンプレートライブラリの管理。保存済みテンプレートからの工程作成。
- Autodesk Fusionヘルプ、製造ワークスペースにおける工程の生成。影響を受ける工程の再生成。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


