このページについて
CNCドリル機械は、工具の位置決めと送り制御を行い、プログラムされた位置に穴を加工します。部品の仕上げ可否は、対応可能な最大ドリル径のみで決まるものではありません。穴の方向、工具のアクセス性、切屑排出、ねじ切り、仕上げ、検査のすべてが加工工程に影響を与えます。
多数の類似穴を有するマウントプレートでは、ドリル・タップセンターが効率的な加工順序を提供することがあります。一方、サイドポート、深さのある通路、位置決めボアを有するハウジングは、異なる課題を提示します——たとえ各穴径が控えめに見えてもです。機械の名称を適合性の証拠として扱う前に、完全な穴パターンとその要件を評価してください。
ドリル機械、ドリル・タップセンター、またはマシニングセンター?
これらのラベルは重複する機械カテゴリを記述しています。専用のCNCドリル機械は、特定のワークピースやドリル加工タスクを中心に構成されることがあります。ドリル・タップセンターは、通常、プログラムによる位置決め、工具交換、ねじ切り機能を統合しています。汎用マシニングセンターも、フライス加工に加えてドリルおよびタップ加工が可能です。
この区別は「ドリル専用」対「その他すべて」という単純なものではありません。例えばHaas社は、DT-1ドリル・タップ機械を「完全なフライス加工能力を備える」と説明しています。その仕様書には、主軸回転数、タッピング回転数、各軸の行程、工具制限、主軸テーブル間距離が個別に記載されています。こうした個別の記載項目こそが、広範なカテゴリ名よりも重要です。[1]
外注部品の場合、実務上の問いは、どの加工工程が安定した段取りで共有できるかです。ファスナー用クリアランス穴のドリル加工、位置決め穴の仕上げ、ファスナー穴のタップ加工は異なる工具を必要とする場合もありますが、同一クランプ内に収容できる可能性があります。一方、サイドポートの切削には別の姿勢が必要となることがあります。当社のCNCマシニングセンター解説ガイドでは、より広範な機械構成について説明しています。本稿の焦点は、それらが完全な穴群の加工にどのように対応するかにあります。
工具交換装置はその加工順序の実行を支援しますが、結果を保証するものではありません。工具アセンブリは主軸およびマガジンに適合する必要があり、各工具には適切なアプローチが求められます。提案された段取りを評価する際には、ドリル加工、仕上げ、ねじ切り、検査に必要な工具の数をカウントし、穴径のみの数をカウントしないでください。
主軸は材料およびドリル径に合わせて選定してください。指定された合金および状態に対する工具メーカーの切削条件推奨値を用いて必要なrpmを算出し、その回転数における利用可能なトルクおよび出力を確認してください。小径ドリルでは高rpmが必要となる場合があります。大径ドリルでは切削負荷によって制限されることがあります。最大rpmのみでは適合性が保証されず、穴パターンを変えずに材料を変更した場合でも負荷が変化する可能性があります。[3]
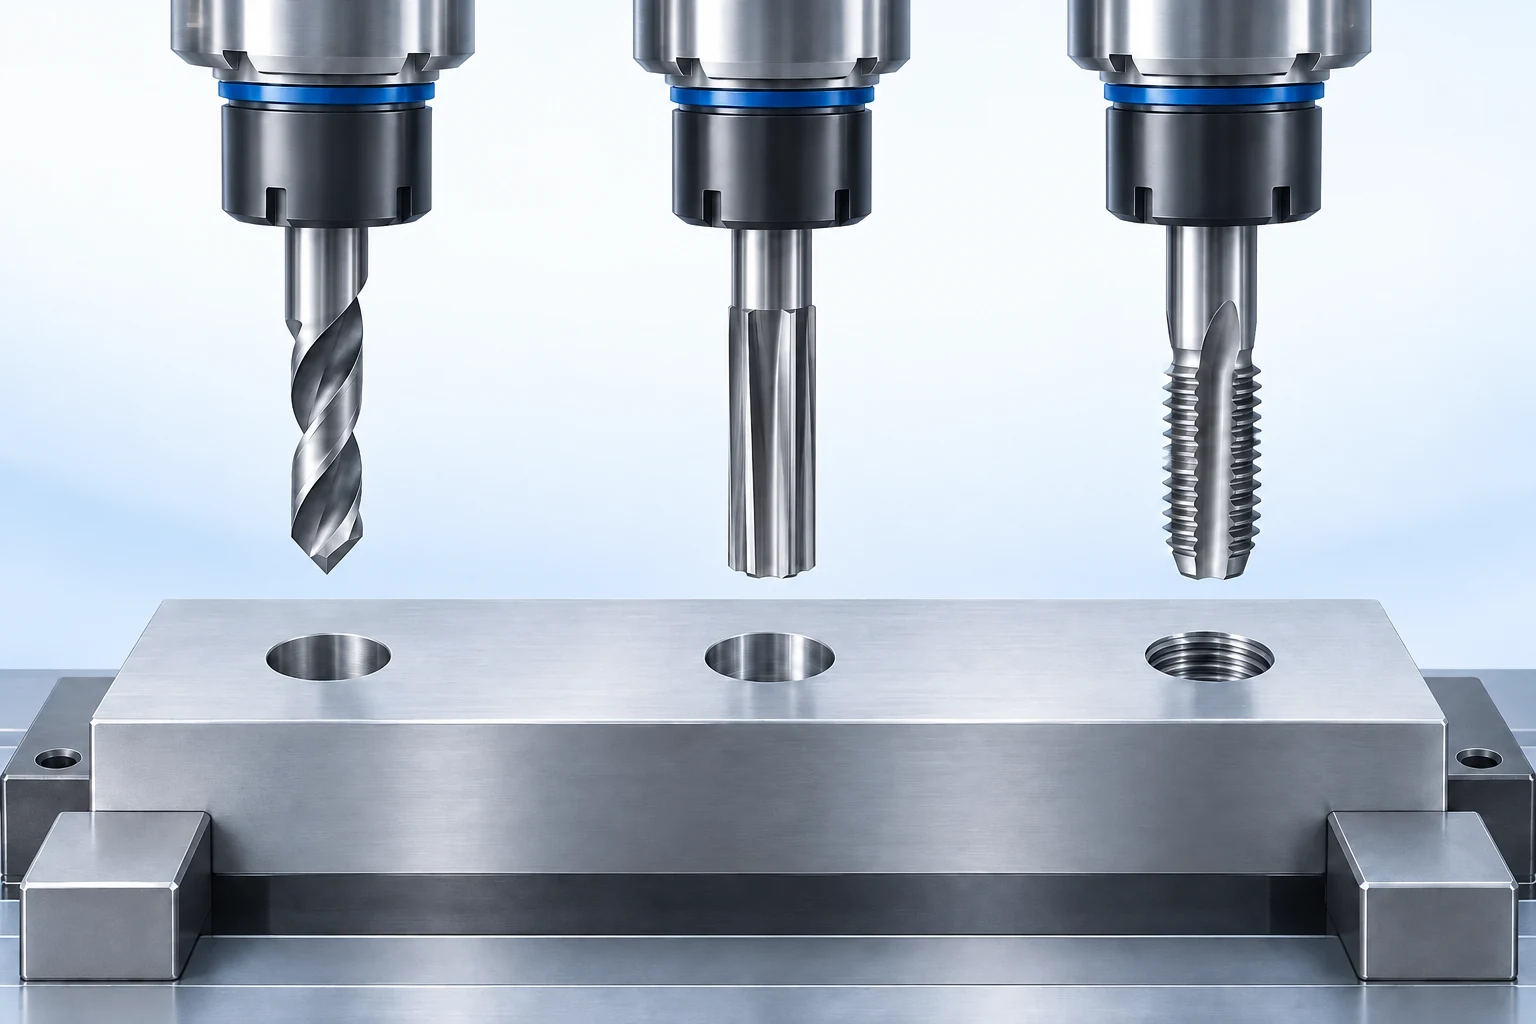
穴の機能と加工工程名を分けて考えます。
まず、穴がアセンブリ内で果たす機能から始めます。クリアランス穴はファスナーの通過を許容します。位置決めボアは相手側部品の特徴を制御します。ねじ穴は指定された有効ねじ長さを確保しなければなりません。流体通路では、内部エッジ形状および清浄度に関する検討が必要になります。同様の開口部であっても、製造および受入計画は異なります。
| 穴の機能 | 定義すべき要件 | 加工工程が対応すべき事項 |
|---|---|---|
| ファスナークリアランス | 直径、位置、エッジ状態 | ドリル加工およびアクセス可能なバリ取り |
| ロケーティングピンまたはフィットボア | サイズ、幾何形状、基準との関係 | 下穴加工、適切な仕上げおよび測定 |
| 盲孔ねじ締結 | ねじ規格および全ねじ長さ | ドリル穴深さ、タップリード、および底部クリアランス |
| カウンタボア付き取付穴 | 凹部の直径、深さ、および座面 | 工具工程順序と同心性を有する特徴間の関係 |
| 交差する通路 | 交差部、内部バリ、および清浄度 | 断続切削、刃先へのアクセス性、および検査性 |
サプライヤーが「ドリル加工およびリーマ加工」と記載した場合、これは加工手順を示すものであり、受入限界を示すものではない。リーマ加工は既に下準備された穴を仕上げる工程であり、その残留材量(ストック)、位置決め精度、工具保持状態およびワーククランプ状態が結果に影響を与える。リーマに与える残存量が少なすぎたり多すぎたりすると、この工程全体が失敗する可能性がある。[2]
図面仕様を最優先事項として扱う。個別寸法は、一般公差および参照仕様書とともに総合的に読み取ること。部品に制御されたボア位置が必要な場合、初期ドリル穴の位置が不正確であっても、仕上げ用工具を追加すれば自動的に補正されると想定してはならない。この完全な加工プロセスが、いかにして該当位置を確立・検証するかについて、関係者と協議すること。
単なる部品だけでなく、組立済みの治具セットアップ全体を確認すること
機械の行程(トラベル)とは、移動可能な範囲を意味する。これは、ドリル、ホルダ、ワークピースおよび治具を含む全体として利用可能な空間をすべて記述するものではない。たとえば、プレートがテーブル上に収まるとしても、長いドリルではテーブル上方へ退避できず、あるいは切削刃が所定深さに達する前にホルダがクランプに干渉してしまう場合がある。
DT-1の仕様には、互いに異なる三つの寸法が記載されている。 [1]
| 公表仕様 | 項目 | 記述される寸法 |
|---|---|---|
| Z軸行程 | 394 mm | Z軸方向の移動範囲 |
| スピンドルノーズからテーブルまでの最大距離 | 約546 mm | スピンドルノーズとテーブルとの間隔 |
| 最大工具長 | 178 mm | ゲージラインから測定した工具長 |
これらは異なる三つの寸法であり、互いに置き換えられる三つの穴深さ上限ではない。示しているのはその機械構成の仕様であり、VETCNCの加工能力を示すものではない。
最も高い治具表面、実際の工具アセンブリ、および工具の進入・退避位置を総合的に検討すること。貫通穴の場合には、部品下方にも有効な出口を確保すること。開口部直下に固体の治具プレートが配置されていると、適切なクリアランスが確保されていない限り、工具の貫通(ブレイクスルー)が妨げられる可能性がある。
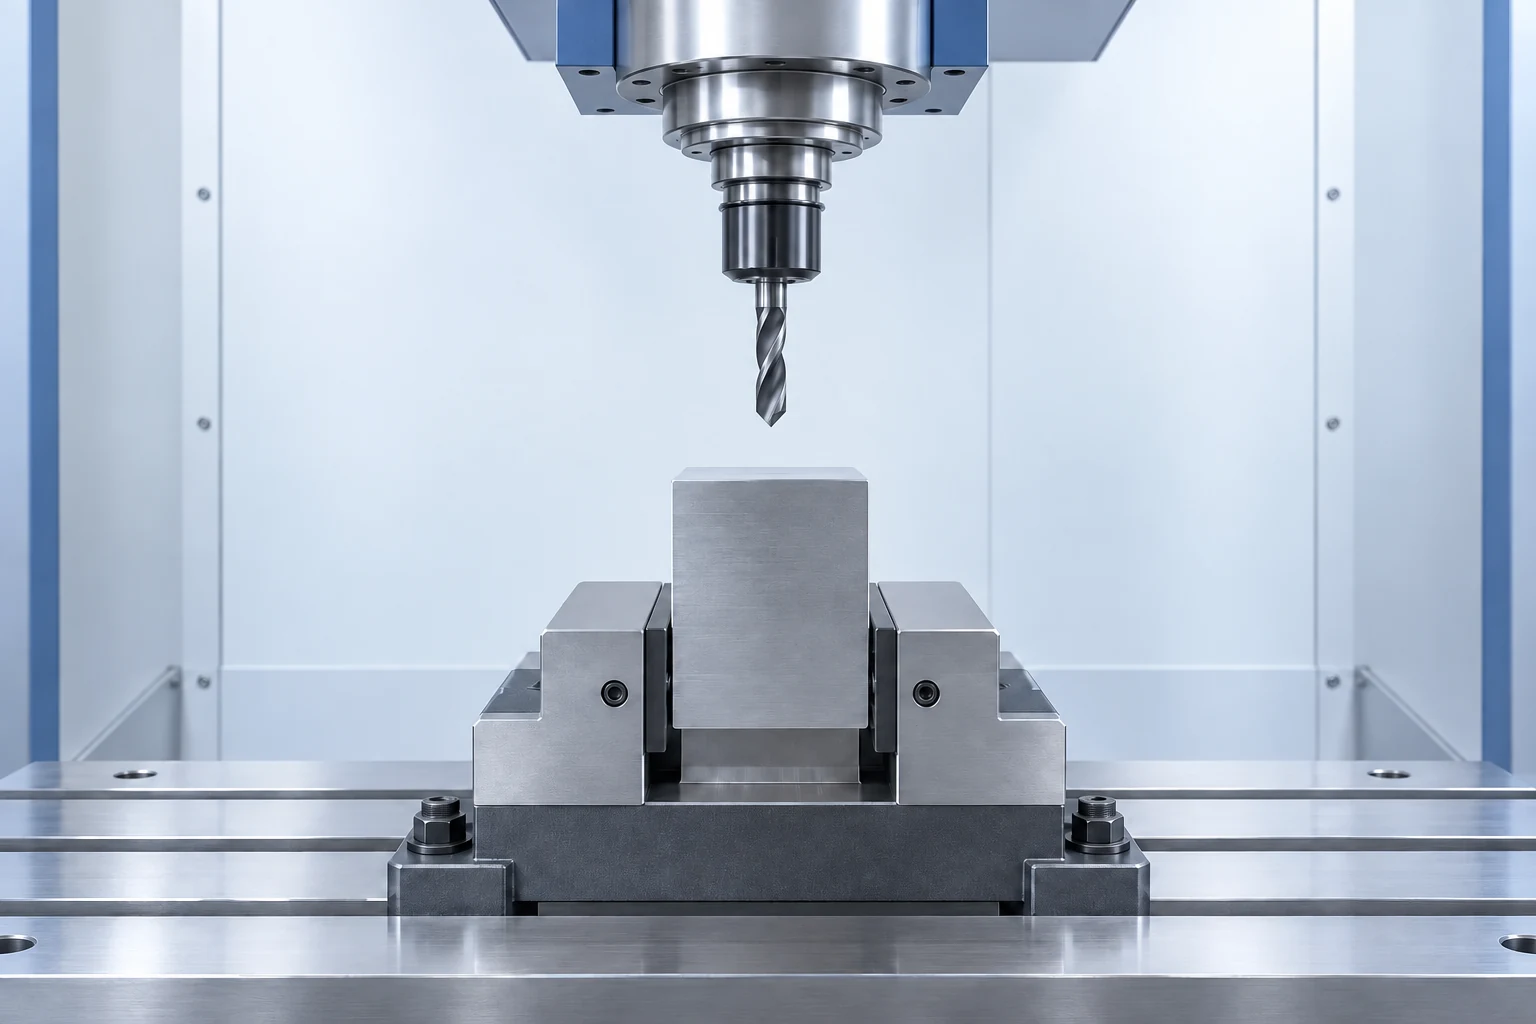
ワークホルディングは、加工中の特徴を歪めることなく、加工荷重に耐える必要があります。周辺部のみで支持された薄板と、治具上に安定して据えられた剛性ブロックとは異なります。クランプの位置を変更すると、穴が露出する一方で支持状態も変化します。見積書を評価する際には、どの面が部品の位置決め(ロケーション)に用いられるか、クランプの作用点はどこか、また図面に示された機能面が保護されたままになっているかを確認してください。
穴をそのアプローチ方向ごとにグループ化します。
垂直スピンドルは、テーブル平面内で再位置決めを行うことで、上面の複数の穴に到達できます。ただし、制御装置が3軸直線運動に対応しているからといって、垂直ドリルを単に水平ドリルに変換できるわけではありません。側面の穴を加工するには、実際の機械設備および治具を用いて、部品または工具を適切な方向に配向させる必要があります。
セットアップ回数を比較する前に、図面の穴をアプローチ方向ごとにグループ化してください。上面の穴、側面のポート、下面のカウンターボアは、それぞれ別々のグループを構成することがあります。インデックス式回転治具を用いれば、別の面をスピンドルに向けることが可能ですが、治具は依然として部品を保持し、当該面へのアクセスを確保しなければなりません。まっすぐな穴の場合、固定角度での位置決めで十分な場合があります。工具姿勢を連続的に変化させることは、自動的に必要とされるわけではありません。
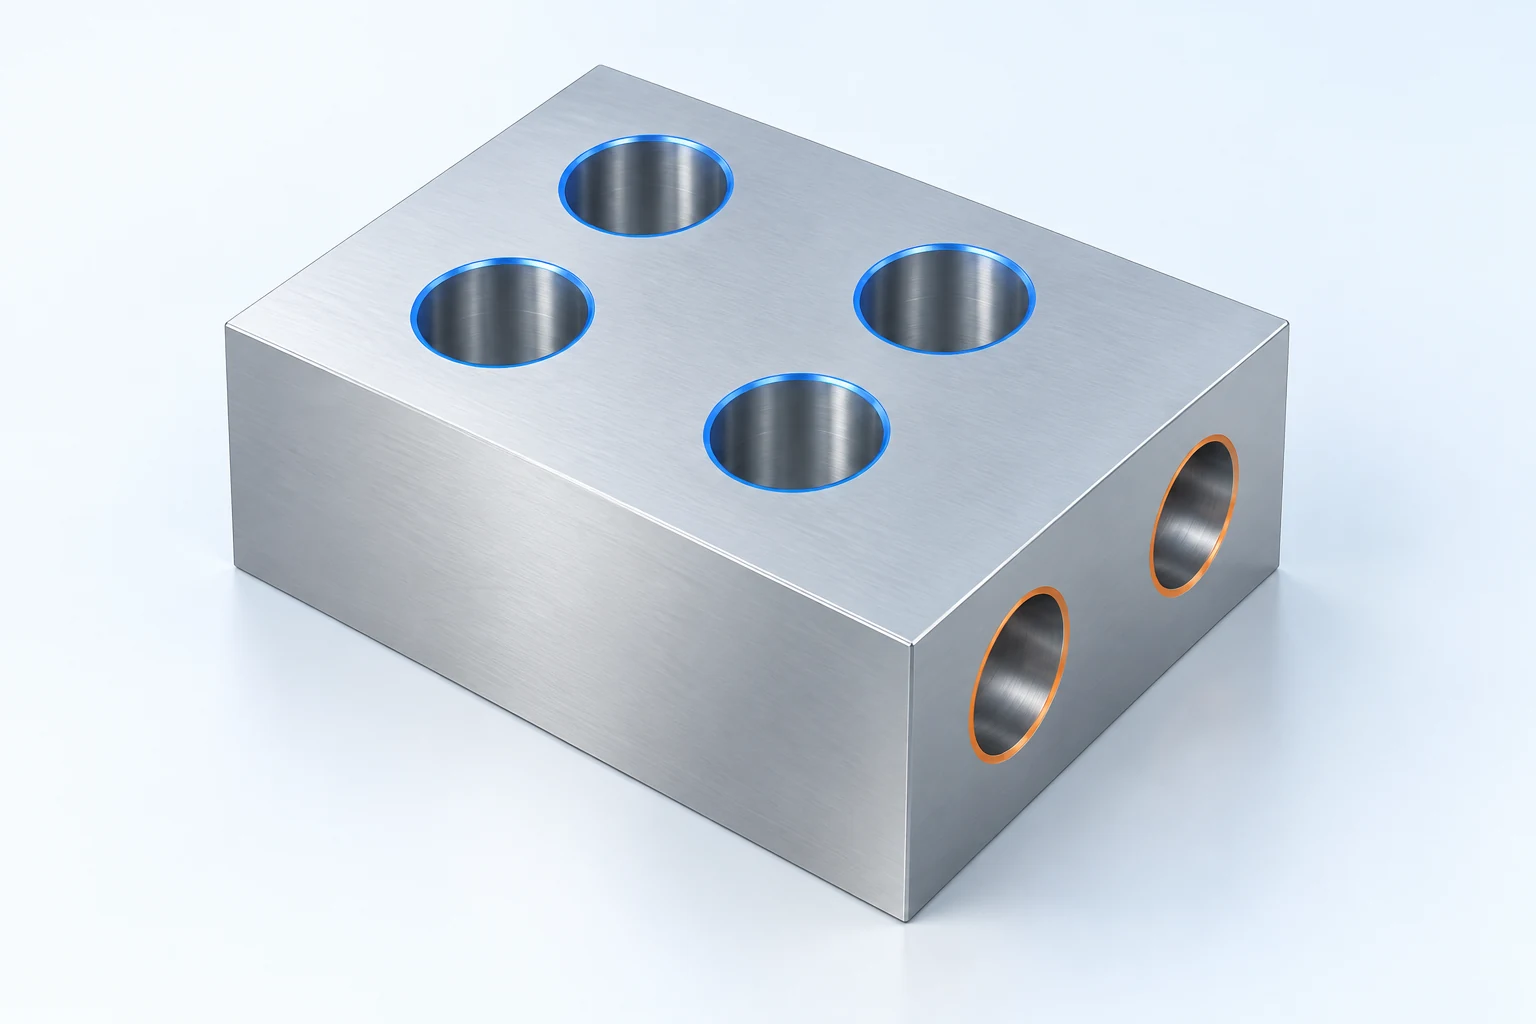
重要なのは、各グループ間の関係性です。たとえば、側面ポートが上面の通路と交差しなければならない場合、部品の再配置によってそれらの設計上の関係性が維持される必要があります。一括クランプによる提案が魅力的であっても、検討が必要です。下面の特徴を覆うクランプは、依然としてその部位へのアクセスを妨げます。宣伝されている軸数ではなく、位置決め方式および検査方法を比較してください。
当社の機械加工工程選定ガイドでは、これらのアクセス選択肢と部品の他の面との関係性が示されています。穴加工計画は、このより広範な加工順序に適合させる必要があります。特に、基準面が穴加工よりも先に加工される場合においては、その整合性が重要です。
穴の深さは、工具長だけでは決まりません。
ドリルには、有効な切削長とチップ排出のためのパスが必要です。チップの形状、工具のジオメトリ、冷却液供給方法がこのパスに影響を与えます。ツール内冷却(トゥール・イン・クーリング)は、対応可能な場合に限り使用され、開口部へ冷却液を導く方法とは異なります。[3]
深さ/直径比は、加工課題を記述するのに役立ちますが、その加工の可否を保証するものではありません。仮に直径5 mm、深さ50 mmの穴がある場合、その深さ/直径比は10となります。この算術的な値は、選定したドリルの適合性、パイロット穴の必要性、材料状態、冷却液配置については一切何も示しません。この比は幾何学的形状を伝達するための指標として用い、その後で実際の工具システムを検討してください。
ペックドリルサイクルは、送りをプログラムされた退避動作を伴うステップに分割します。Haas社のG83ドキュメンテーションには、これらの動きおよびチップ除去設定が記載されています。このサイクルの存在が、すべての長尺ドリルをすべての深穴加工に適合させるものではありません。選定した工具の適用指示書が依然として戦略を規定します。[4]
入口および出口の条件は、それぞれ個別に検討する必要があります。傾斜した入口、曲面、あるいは交差する穴は、切刃の咬み込み方を変化させます。このような場合は、事前に整えられた入口面や、当該条件に特化した工具が必要となることがあります。これらのケースは、通常の平滑入口ドリル加工とは区別し、図面レビュー段階で明確に特定すべきです。[5]
タッピングは、独自の制限を持つ別の加工工程として扱います。
剛性タッピングでは、軸方向送りとスピンドル回転がねじピッチと同期していなければなりません。したがって、機械の最大スピンドル回転数を、その公称タッピング能力と混同してはなりません。Haas社では、これらの機能について別個の数値が明記されており、『Mill Programming Workbook』にてG84タッピングにおける回転数/送りの関係が説明されています。[6]
盲孔ねじ穴では、要求される全ねじ長さと、下準備穴の深さとを明確に区別します。タップの先端形状および底部クリアランスは、有効ねじ部を超えて空間を占有します。また、先端が尖ったドリルは、円錐形の底部を残します。特徴部の下方に確保可能な材料量は、意図しない面を貫通することなく、選定された加工順序を収容できる必要があります。

ねじ形状、サイズ、ピッチ、クラス、有効深さに加え、挿入部または最終コーティングの要件を明記してください。提案される工具および加工方法に応じて必要な下準備を決定し、すべてのねじに一律に追加深さ余裕を適用しないでください。ボトミングタップはリード長を短縮しますが、実際のジオメトリを評価する必要性がなくなるわけではありません。
一つの完全な穴パターンを評価する
上面に八つのクリアランス穴、二つの位置決め穴、一つの側面ポートを備えた仮想のハウジングを考える。クリアランス穴では、同じドリルと進入方向を使える場合がある。位置決め穴には独自の仕上げと検査計画が必要である。側面ポートが加わると、第二の加工方向と内部の交差部が生じる。「最大ドリル径」という単一の数値だけでは、このハウジングが特定の機械に適しているか判断できない。
有用なサプライヤー提案は、これらの特徴を順序立てて関連付けます:基準面を設定し、ハウジングを把持し、アクセス可能な穴を加工・仕上げし、必要に応じて再向き付けを行い、その後内部エッジの完成および検査を実施します。また、各再配置後にどの要求事項が維持されるかを明記する必要があります。本例は、規定された生産手順ではなく、レビュー手法を説明しています。
検査では穴の寸法と穴パターンの位置を区別する必要がある。ある穴の直径を一つ測っても、その穴が部品の基準に対してどこにあるかは確定できない。同様に、合意したゲージでねじを検査しても、交差する通路にバリがないことまでは証明できない。外観だけでは見えない内部形状も含め、対象の特性を確認できる証拠を選ぶ。
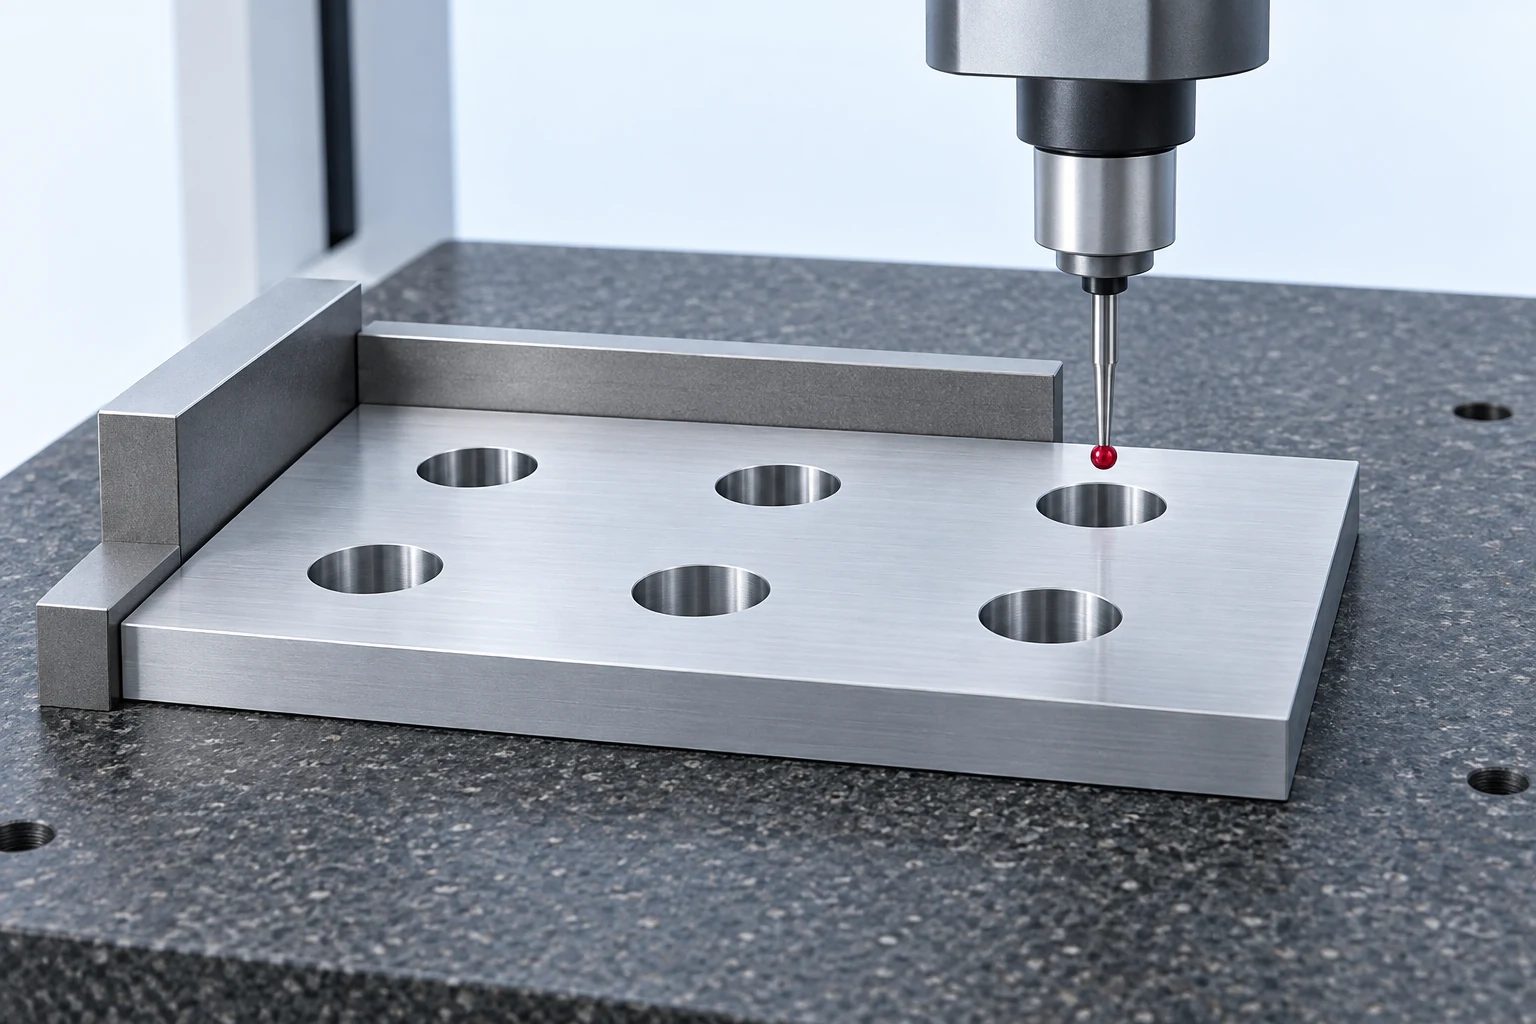
最後に、ドリル加工時間(秒)のみを比較するのではなく、作業全体の総量を比較してください。段取り、工具交換、再向き付け、バリ取り、検査などの工程は、機械比較の結果に影響を与えます。モデル、承認済み図面、材料状態および数量を一括して送付してください。CNC加工RFQチェックリストを活用すれば、複数の提案間で範囲を一貫して維持できます。
CNCドリル加工能力に関する質問
CNCドリル機械では、すべてのドリル加工にパイロット穴が必要ですか?
いいえ。パイロット穴または入り口の下準備は、選択されたドリルシステムおよび用途に依存します。深穴加工用工具では互換性のあるパイロット穴が指定される場合がありますが、他のドリルは異なる条件で開始することを前提として設計されています。自動的にパイロット穴を追加するのではなく、工具固有の方法に従ってください。
同一段取りで異なる穴径を処理できますか?
多くの場合、適切な工具が利用可能であり、ツールチェンジャー、ホルダーおよびクリアランスがそれらに対応していれば可能です。より難しい課題は、特に軸線が異なる方向を向いている場合に、すべての穴がその段取りから到達可能かつ受容可能であるかどうかです。
無人穴加工において、自動サイクルだけで十分ですか?
いいえ。レビューには、工具の状態、チップの堆積、切削油供給、および工具破損時の対応も含まれる必要があります。プログラムによる反復のみでは、ロット全体を通じて許容範囲内の穴が継続的に製造されることを保証できません。
技術資料
- Haas Automation、DT-1:CNCドリル/タップセンター、機械機能および公表された構成仕様。2026年9月29日にアクセス。
- Sandvik Coromant、リーミングとは?および穴のリーミング方法——下穴、素材余盛り量、セットアップ上の考慮事項。
- サンドビク・コロマント、穴を加工する、穴、部品、工作機械、および深穴用工具に関する検討事項。
- Haas Automation、G83 ノーマル・ペックドリル加工用固定サイクル(グループ 09)、退刀および切屑排出動作。
- Sandvik Coromant、不規則な表面への穴加工、傾斜した入穴・出穴および交差穴の条件。
- Haas Automation、Mill Programming Workbook(G84タッピングセクション);OSG、タッピング深さの計算方法は?(FAQ 9535;日本語原文)、タッピングの同期および盲孔クリアランスに関する検討事項。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


