このページについて
シンカーEDMは成形電極を用いて、盲孔キャビティ、凹部、狭いリブなどの形状を加工します。ワイヤーEDMは、導電性ワークピースを貫通するように、プログラムされたパスに沿って連続供給されるワイヤーを移動させます。ほとんどの部品選定判断において、最初の問いは「その形状に底面が必要か、あるいは材料を貫通する開放パスが必要か」であり、「どちらの機械が最も優れた精度仕様を持っているか」ではありません。
両プロセスとも、制御された電気放電によって材料を除去します。工具、アクセス要件、仕上げ工程は十分に異なるため、誤ったプロセスを選択すると、不要な段取りが追加されたり、意図した形状が実現不可能になったりします。以下に示す比較では、図面から完成部品の各特徴へと、部品の流れに沿って説明します。
違いは電極から始まります。
電気放電加工(EDM)では、電極とワークピースは絶縁流体を含む微小なギャップで隔てられています。放電により局所的に材料が除去され、流体は削りくずの排出を助けます。従来のEDMには電気伝導性を持つワークピースが必要です。硬度が高いからといって自動的にEDM対応材料となるわけではなく、電気を通さない材料はEDM候補になりません。[1]
電極は、この材料除去が要求形状に到達する方法を決定します。シンカー電極は三次元形状を有します。一方、ワイヤー電極は細長い線であり、その制御された移動によって切断面が形成されます。この違いこそが、盲型金型キャビティと輪郭付きダイ開口部とで異なる加工計画が立てられる理由です。
CNC EDMマシンという用語は、コンピュータ制御を意味するものであり、第三のEDMプロセスを指すものではありません。ワイヤーEDMマシンおよびシンカーEDMマシンのいずれもCNCを採用できます。したがって、EDMとCNCフライス加工を比較することは、電気侵食と回転切削工具という、それぞれ異なる材料除去方法の比較となります。
| 比較 | シンカーEDM | ワイヤーEDM |
|---|---|---|
| 工具 | 成形電極(一般的には黒鉛または銅) | 連続供給ワイヤー |
| 典型的な形状 | 盲孔キャビティ、凹部、または詳細な内部形状 | 貫通開口、外部輪郭、またはテーパー付き貫通切断 |
| アクセス条件 | 電極およびホルダーが干渉せずに接近できる状態 | ガイド間で連続したワイヤー走行パス |
| 初期準備 | 電極の設計、製造およびアライメント | プログラムされた輪郭、ワークホルディングおよびワイヤー通し用の開始穴 |
| 荒削りと仕上げ | 電極摩耗を考慮した荒削りおよび仕上げ戦略 | 粗加工切削と、必要に応じたスキムパス |
| 一般的な作動液配置 | 油性絶縁液 | 脱イオン水;油性の機械も存在する |
この表は一般的な配置を示したものであり、機械の仕様を相互交換可能なものとして示すものではない。特徴寸法、材料状態および要求される表面粗さが、実際のセットアップを決定する。[2]
ワイヤが到達可能な範囲
ワイヤ放電加工(EDM)機械では、張力がかかったワイヤをワークピースの上下からガイドする。ワークピースをワイヤに対して相対的に移動させることで輪郭形状を生成する。このワイヤは電極であり、鋸刃ではない:金属を除去するために歯や機械的切削接触を必要としない。[3]
この配置は、パンチ、ダイ開口部、狭い貫通スロットおよび複雑な外周輪郭形状に適している。同時に、アクセス要件も生じる。ワイヤは加工領域を通過し、反対側のガイドまで継続して延びる必要がある。底面が完全に閉じられたポケットでは、そのような経路は確保できない。
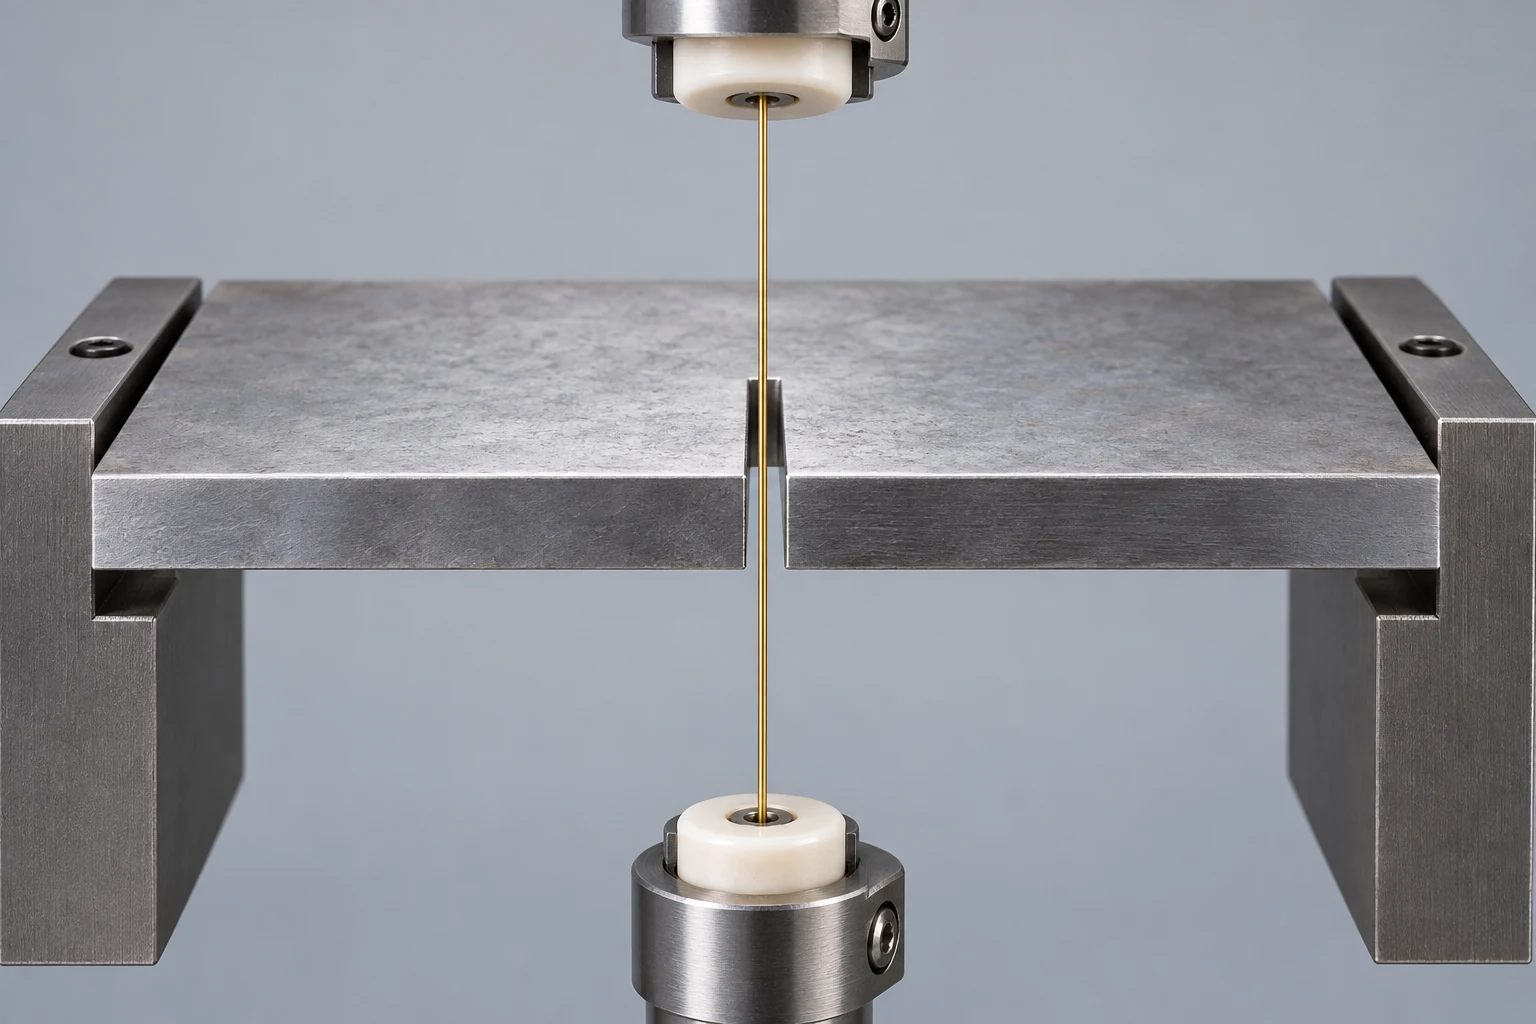
上部および下部ガイドのオフセットにより、適切な機械ではテーパー加工が可能となる。上面および下面の輪郭は異なる場合があるが、ワイヤは依然として両者を跨いでいる。しかし、これにより湾曲した内部通路や任意の彫刻形状表面へ無制限にアクセスできるわけではない。[2] 図面では、壁面が直線的か、一様なテーパーか、高さ方向に形状が変化するかを明記すること。これらはそれぞれ異なるプログラミング課題である。
外周輪郭形状の場合、ワイヤはブランク外部から進入可能である。封じられた開口部の場合、通常、除去対象の材料内に設けられた開始穴がワイヤ通し位置となる。この穴は加工準備用の特徴であり、完成品に残る穴であるとは限らない。
成形電極が追加する機能
シンカー放電加工(EDM)は、ダイシンキング加工またはラム放電加工とも呼ばれる。成形されたグラファイトまたは銅製電極がワークピースに接近し、放電ギャップを維持しながら対応する形状を侵食する。これはブロック内部で終端するキャビティ(空洞)を作成でき、底面を完全に保持したままにすることができる。[1]
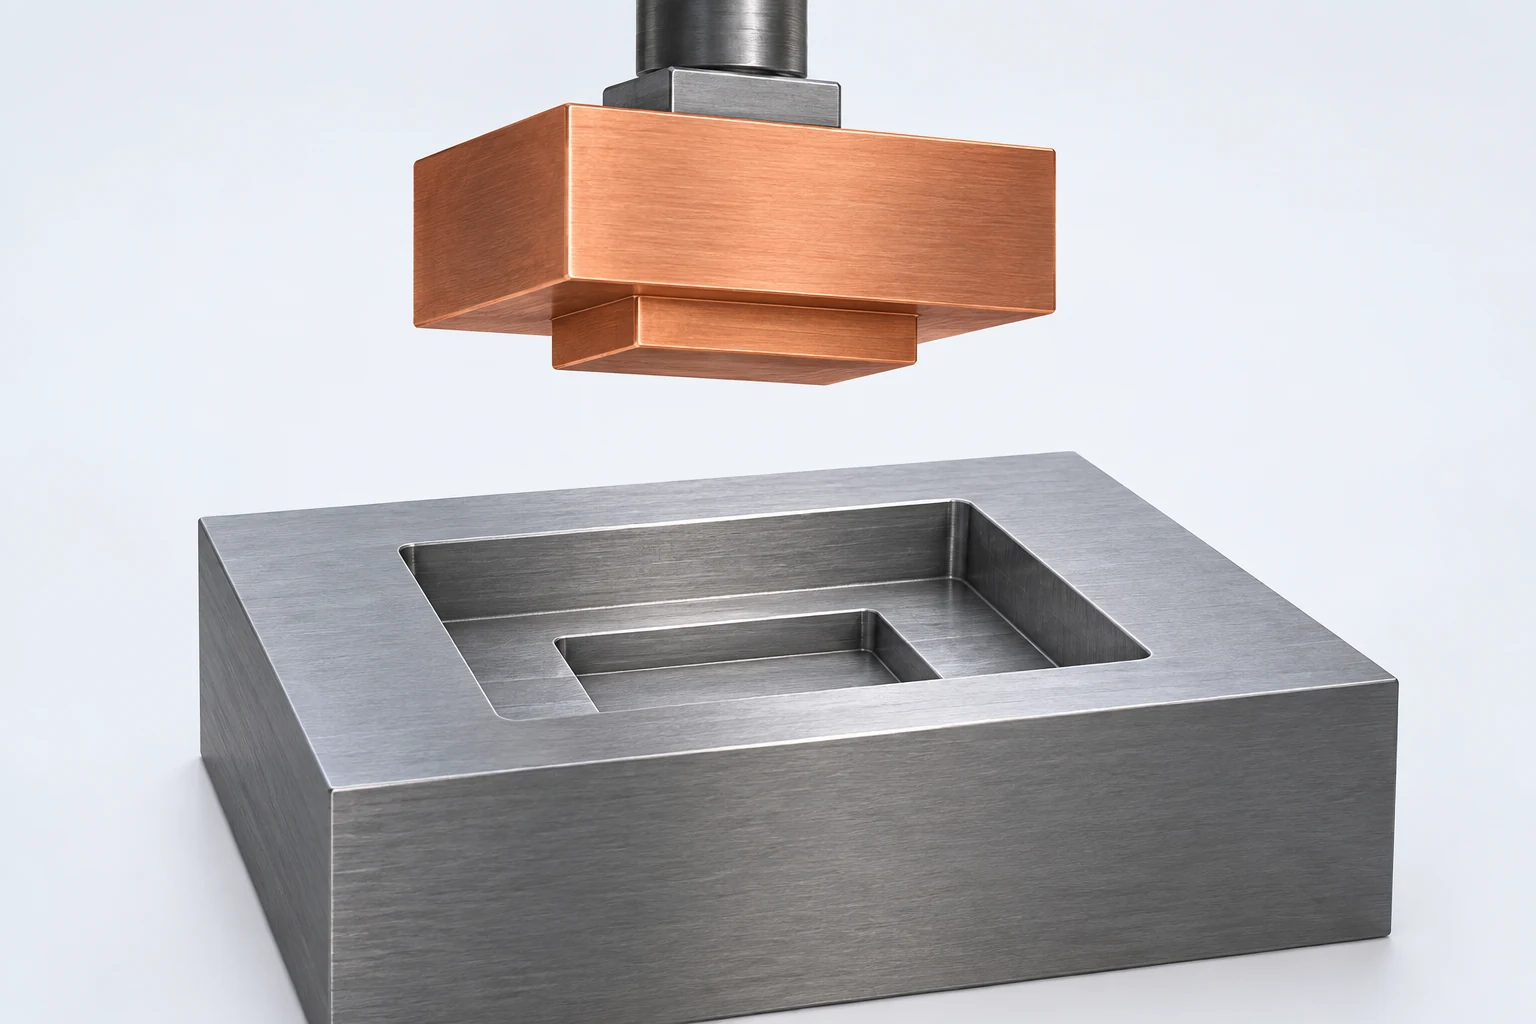
キャビティの形状と、電極が進入できる範囲は分けて考えるとよい。電気的に加工できるキャビティでも、一つの大きな成形電極では干渉を避けながら全域に届かず、複数の電極が必要になることがある。最終キャビティのモデルに加え、電極ホルダー、進入方向、加工液を流すための空間も計画に含める。
電極の準備は作業の一環である。工具には正しい形状、寸法余裕およびワークピース基準面に対する正確な位置決めが必要である。また、使用中に電極は摩耗するため、荒削りと仕上げには異なる電極または戦略が必要となる場合がある。既存のキャビティ形状と同じものを再発注する場合と、新しいキャビティ形状を発注する場合では、一部の準備作業が再利用可能かどうかが異なる。ただし、既存の工具が引き続き適合する場合に限る。
通常のフライス cutter がポケットの大部分を効率的に除去できる場合、事前加工によって、放電加工(EDM)にアクセス不能な細部、狭い特徴形状または困難なコーナーの仕上げを任せることが可能である。計画された残りの材肉(ストック)が重要である:最終境界をすでに超えてフライス加工済みのキャビティは、侵食プロセスでは回復できない。したがって、最初の工程に先立ち、加工順序を合意しておく必要がある。
開始穴およびスラグは、図面検討の対象に含める
板状部品における封じられた開口部を例に考える。開始穴は材肉を貫通し、ワイヤ通しが可能で、所定の輪郭形状へ導入パス(リードインパス)で接続される必要がある。この穴は廃材領域内に配置すること。開口部の外側に設けられた穴では、本来保持すべき材料を横断する接続カットが必要となり、不適切である。

閉じた輪郭を切断すると、通常、固体コア(スラグと呼ばれることが多い)が分離する。このとき、封じられた全材料がチップに変換されるわけではない。輪郭が閉じる前に、加工計画ではこのコアを一時的に保持する、支持・除去する、または適切な機械ハンドリング方法を採用するなどの対策を講じる必要がある。緩んだコアはワイヤや下部ハードウェアを妨げる可能性がある。[4]
これにより、図面の見積もり方法が変わります。複数の独立した開口部は、たとえその合計周長が短くても、複数のねじ切り位置および複数のコア取扱い工程を意味する可能性があります。上視図では些細に見える詳細が、無人運転での加工継続可否を左右する場合があります。
完成後の表面は、最終分離工程にも耐えなければなりません。保持タブまたは切断位置を用いる場合、その配置および後処理は最終図面に適合しなければなりません。機能的なシール面または定位面に目立つ痕跡(ウィットネスマーク)を残してはなりません。タブ配置を加工手順の検討なしに規定するのではなく、どの表面が重要であるかを明示してください。
細いワイヤーであっても、有限の切削幅が必要です。
放電ギャップにより、実際の切削幅は物理的なワイヤー径よりも広くなります。理想化された直線切削では、幾何学的関係は以下の通りです。
カーフ幅 = ワイヤー直径 + 2 × 側方ギャップ。
仮にワイヤー径を0.25 mm、各側のギャップを0.01 mmとすると、カーフ幅は0.27 mmとなります。この単純化された断面では、ワイヤー中心はいずれの直壁からも0.135 mm離れます。これらの入力値は幾何学的関係を説明するものであり、実際の補正値は加工条件、パス戦略および実測結果に基づきます。

この中心から壁までの距離は、保証された達成可能な内角半径ではありません。角部加工にはワイヤーの挙動およびプログラムされた工具経路も関与します。Makino社のワイヤーラグに関する解説[5]によれば、直進性および輪郭誤差はワークピースの厚み方向全体で変化し、上表面のみで変化するわけではありません。数学的に完全な交点を想定して「鋭角」と記載する代わりに、許容される角部半径を明示してください。
シンカー放電加工(Sinker EDM)でも、放電ギャップに対する余裕が必要です。完成キャビティ寸法を電極図面にそのまま転写すると、侵食が発生する空間を無視することになります。狭いキャビティの場合、電極の強度、摩耗および切屑除去を総合的に考慮する必要があります。見た目が精巧なCAD図面が、燃焼深さ全体にわたって同様の精度を維持することを保証する根拠にはなりません。
受入要件は部品図面に明記し、電極またはワイヤー加工プログラム側で加工プロセスに応じた補正を行わせます。購買担当者が求めるのは、機械条件から切り離された特定のオフセット値ではなく、適合する形状です。
異なる加工工程計画を導く二つの図面
硬化ダイプレートにおける貫通開口
12 mm厚のプレートを例に取ります。このプレートには閉じた矩形開口および小さな定位ノッチが設けられています。開口は全板厚にわたって貫通しているため、ワイヤー放電加工(Wire EDM)が適用候補となります。有用な初期情報には、完成輪郭、基準面に対するその位置、許容内角半径、および壁面が直線かテーパーかの有無が含まれます。
準備工程には、取り外し可能なコアへの開始穴の加工が含まれます。その後の切削計画には、導入パス、コアの保持または除去、仕上げパスおよび最終分離が含まれます。検査では、ノッチおよび輪郭の位置に加え、開口サイズも評価すべきです。単一の幅測定では、輪郭全体が正しく位置決められていることを確認できません。
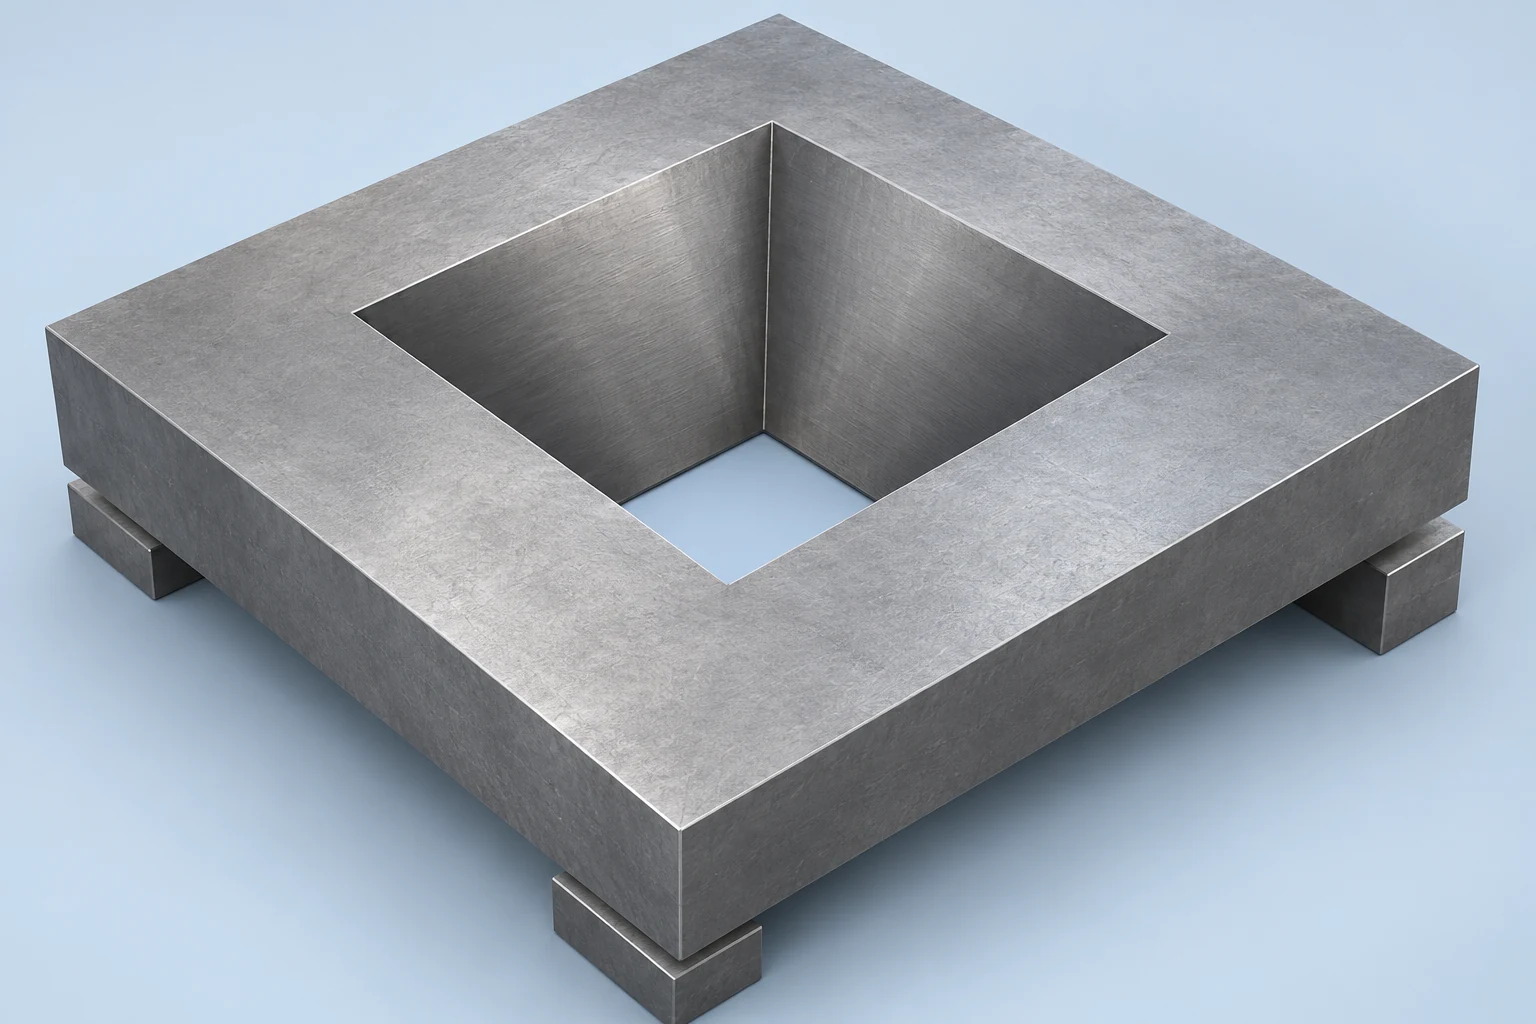
開口の上面と下面の寸法が異なる場合、該当する断面またはテーパー定義を提示してください。透視図からプログラマーがテーパーを推定させるようなことは避けてください。小さい開口、大きい開口、およびその間の壁面は、すべて要求される幾何形状の一部です。
詳細な底部を有する盲孔状凹部
次に、10 mm深さの凹部、平らな底面、および主ポケット底面より下方に位置する小さなステップを有する厚手の金型インサートを例に取ります。従来の貫通ワイヤー切削では、このような完全な盲孔形状を形成できません。成形電極が該当特徴に接近可能であり、ワークピースが電気を導通する場合、シンカー放電加工(Sinker EDM)が適用候補となります。
実用的な工程としては、アクセス可能なポケット容積をフライス加工で粗加工し、残りの詳細を放電加工で仕上げるという方法が考えられます。図面には、主ポケットの深さ、深部ステップの深さ、底面の半径、および凹部の定位に用いる基準面を明確に区別して記載する必要があります。これらの要求事項が電極の形状および段取りを決定します。外周ブロックの寸法だけでは判断できません。
どちらの例も、部品上のすべての特徴に対して放電加工(EDM)を自動的に選択することを意味しません。広範なアクセス可能な面、通常のドリル穴、単純なポケットなどは、他の加工工程に属する可能性があります。機械加工工程選定ガイドでは、こうした工程を含む部品全体の加工ルートが示されています。
表面粗さおよび表面整合性は、それぞれ独立した要求事項です。
EDMは熱による材料除去プロセスである。一部の溶融材料が加工面に再凝固し、再凝固層(レキャスト層)を形成することがあり、また表面下の材料も熱的影響を受けることがある。[6] エンドミルによる部品への押圧がないからといって、熱的影響がないわけではない。
ワイヤーEDMでは、粗加工後にスキムパス(仕上げパス)を複数回実行して表面品質および形状精度を向上させる場合がある。機械メーカーが公表する仕上面粗さ値は、そのメーカーが明示した条件およびパス順序にのみ適用されるものであり、すべての部品に普遍的に適用できる結果ではない。[7] 比較可能な見積もりには、指定された特徴部に必要な仕上げ工程が含まれていなければならない。単に最初の切断工程のみを含むものでは不十分である。
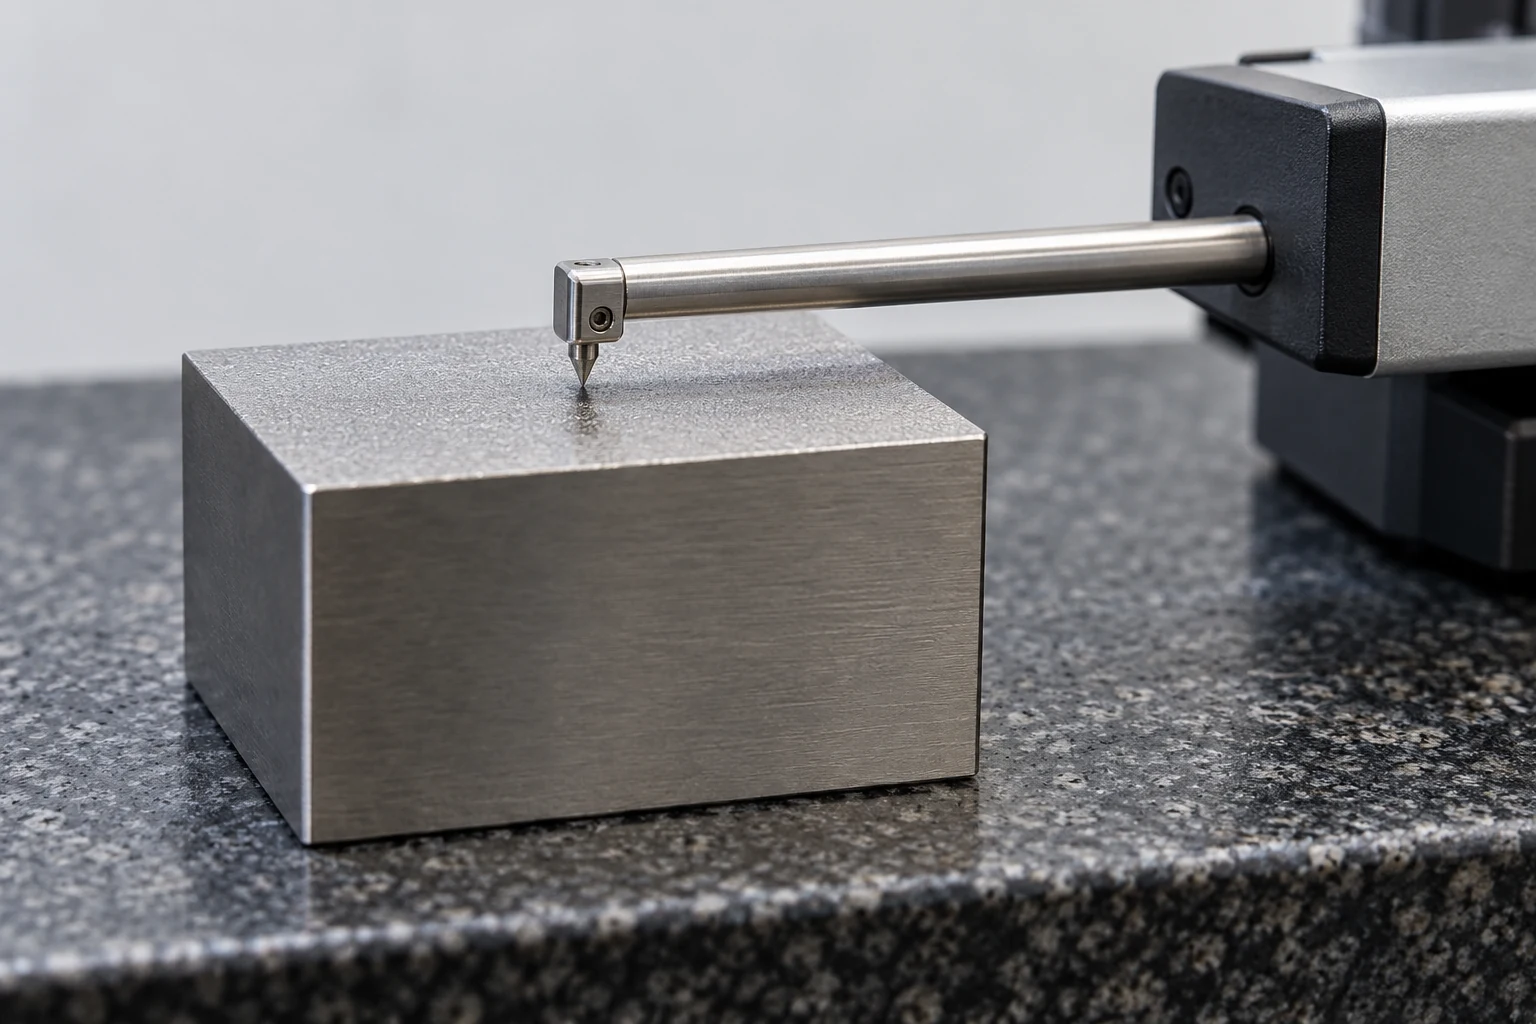
粗さ、寸法精度および表面完全性に関する要件はそれぞれ別個に明記しなければならない。粗さ測定値は表面のテクスチャを記述するものであり、再凝固層の厚さや表面下欠陥の有無を保証するものではない。設計で変質した材料の厚さに制限を設ける必要がある場合は、適用される要件と適切な検証方法を明確に規定しなければならない。光沢のある外観が適合性を保証するものではない。
二次仕上げ工程は、寸法、角形状およびエッジ形状を変化させる可能性がある。EDM後の研磨または材料除去が必要な場合、図面寸法が仕上げ前か仕上げ後かを明確に定義しなければならない。これは、嵌合用開口部や詳細なキャビティなど、仕上げ工程で有用な幾何形状が丸められて消失してしまう可能性がある場合に特に重要である。
作業全体を比較すること。時間当たりの単価だけを比較しないこと。
各プロセス見積もりに含まれる作業内容を比較すること:
- ワイヤーEDM:輪郭長、素材厚さ、別個のワイヤー通し位置、仕上げパス数、コアの取り扱い。
- シンカーEDM:電極の設計および製造、必要な成形数、焼入れ深さ、摩耗管理、仕上げ作業のためのアクセス性。
どちらのプロセスにも普遍的な価格優位性はない。
見積もりに提示された加工ルートに何が含まれているかを確認すること。電極代は再利用可能な工具を含む場合があり、低コストのワイヤー切断単価は開始穴の加工やその後の仕上げ工程を除外している可能性がある。数量は重要である。なぜなら、準備工程の負担は量産部品間で異なって分担されるからである。材質および外形寸法が変更されなくても、キャビティ形状の変更により新たな工具が必要になる場合がある。
VETCNCのEDM加工サービスを通じた実用的な評価を行うには、図面およびモデルを併せてご提供ください。導電性材料の規格および状態、EDM特徴部、アクセス可能な入力方向、基準面、公差および表面要件、数量、および必要な後処理を明記してください。より広範な図面および納期情報については、CNC加工RFQチェックリストをご参照ください。
最良の加工プロセス提案は、各困難な特徴部に対して、どのように到達し、仕上げを行い、検証するかを明確に説明するものである。「ワイヤーEDM」あるいは「シンカーEDM」という記載は、見積もり上の単なる出発点にすぎない。
よくあるご質問
ワイヤーEDMで盲孔ポケット(閉じたポケット)は作成可能か?
通常の貫通式ワイヤーEDMでは、ワイヤーがワークピースを貫通し続ける必要があるため、床面が残った完全なポケットを作成することはできない。部品は、ワイヤー切断による貫通加工と、フライス加工またはシンカーEDMによる盲孔キャビティを組み合わせて構成可能である。
EDMは熱処理の前か後に行うべきか?
EDMは硬化済みの導電性材料を加工可能であるため、熱処理後に選択された特徴部を仕上げ加工するというルートが利用可能である。その選択は、歪み、残りの素材量、基準面の準備状況、および最終的な材料状態の要件に依存する。部品全体に対して「硬化後のEDM」を一律のルールとみなすのではなく、加工順序について事前に合意を図ること。
非接触プロセスは移動を完全に排除するか?
いいえ。切削によって残留応力が解放される可能性があり、また洗浄(フラッシング)、治具固定および熱的条件も依然として加工に影響を与える。機械的切削力が小さいからといって、支持や適切な荒加工・仕上げ加工の順序を不要とするわけではない。[4]
技術資料
- ソディック社、シンカーEDM、プロセスおよび材料に関するFAQ。
- マキノ社、Wire EDM Machine Centers Tutorial、ガイドモーションおよび誘電体セクション。
- ソディック社、高精度ワイヤーEDM工作機械、プロセスに関するFAQ。
- Camtek Software、スラグ、応力、テーパー。
- Makino、BellyWIZARD、ワイヤー遅れおよび壁面の直線性。
- Makino、EDMにおけるアディティブ技術採用の根拠、放電および再凝固層の解説。
- Makino、U6 H.E.A.T. Extreme、粗加工および仕上げ加工の説明。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


