このページについて
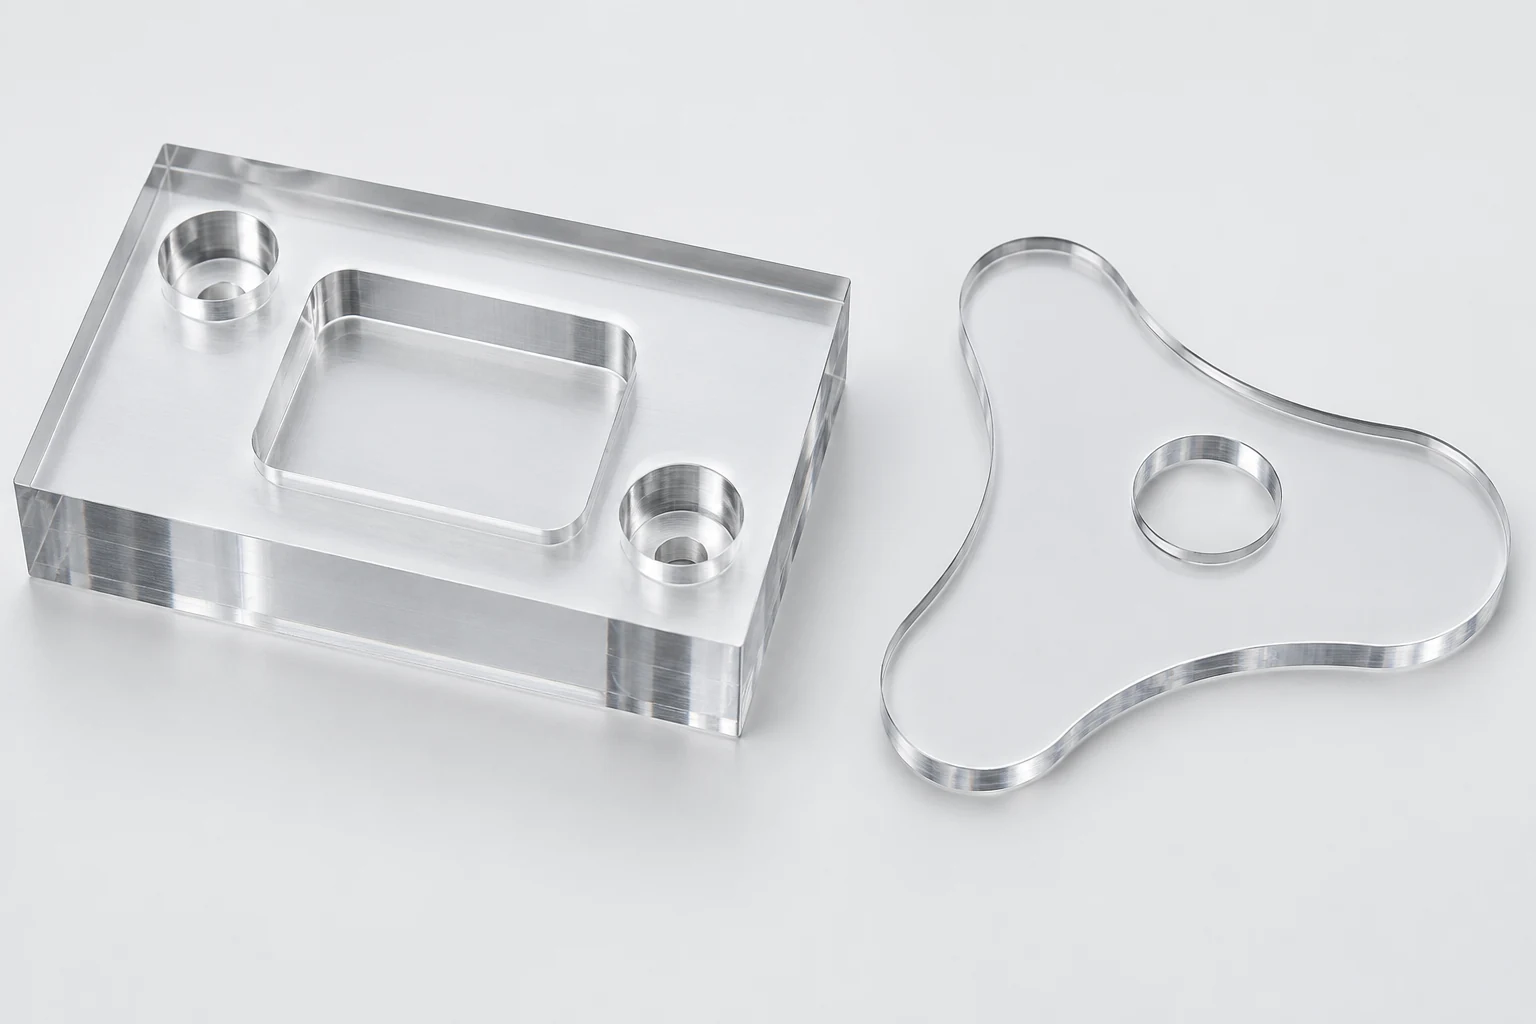
アクリル部品にポケット、段付き面、埋め込み穴(カウンターボア)またはその他の深さを制御する必要がある特徴部が求められる場合は、CNC加工を選択してください。部品が貫通穴または複雑な切り抜きを含む平板形状であり、切断エッジが最終仕様を満たす場合は、CO2レーザー切断から始めます。単純な外形でどちらの加工方法でも製造可能な場合、寸法適合性、エッジ外観、接着性および総加工コストを比較してください。
アクリルはPMMAです。本稿におけるCNC加工とは、回転カッターを用いたフライス加工またはルーティングを意味します。多くのレーザー切断機もコンピューター制御による運動を採用しています。実用的な比較は、同一のアクリルグレード、図面および受入要件のもとでの機械的切断 versus 集束されたCO2ビームです。
深さおよび貫通切断の幾何形状が、最初の選択を決定します。
レーザーはシートに沿ったパスを追従して外形を分離します。また表面への彫刻も可能ですが、彫刻による凹部は、その深さ、底面および側壁の要件を実証しない限り、機械加工による座金ポケットの代替としては使用できません。フライスカッターはプログラムされた深さで材料を除去でき、連続した底面を残したまま凹部を形成できます。
| 必要な特徴部 | CNCフライス加工またはルーティング | CO2レーザー切断 |
|---|---|---|
| 平板外形および貫通開口 | 適切な支持およびカッターのアクセス性を確保できれば実行可能です | 切断後のエッジが仕様を満たす場合、強力な初期加工ルートです |
| ポケット、アンダーカットまたは位置決め段差 | 深さを制御し、座金面を機械加工します | 貫通切断のみでは当該特徴部を製造できません |
| 微細な内部外形のディテール | カッターのアクセス性および内部半径によって制限されます | 狭いカーフ(切断幅)により、より小さな貫通切断ディテールを維持できます |
| 完成厚さが材料厚さ未満 | 広い面から材料を除去できます | 外形切断ではシート厚さが維持されます |
これらの区別は機械のラベルではなく、特徴部に基づいて判断します。適切なルーターは外形だけでなくポケットも加工可能です。「ルーター対フライス盤の比較」では、ワークホルディングおよび機械構成がこの選択に与える影響について説明しています。ACRYLITE社のルーティングガイドには溝およびチャネル加工用ツールが記載されており、同社のレーザーガイドにはシート切断に関する記述があります。[1] [2]
内部コーナー、カーフ(切断幅)および寸法適合性は、それぞれ独立した要件です
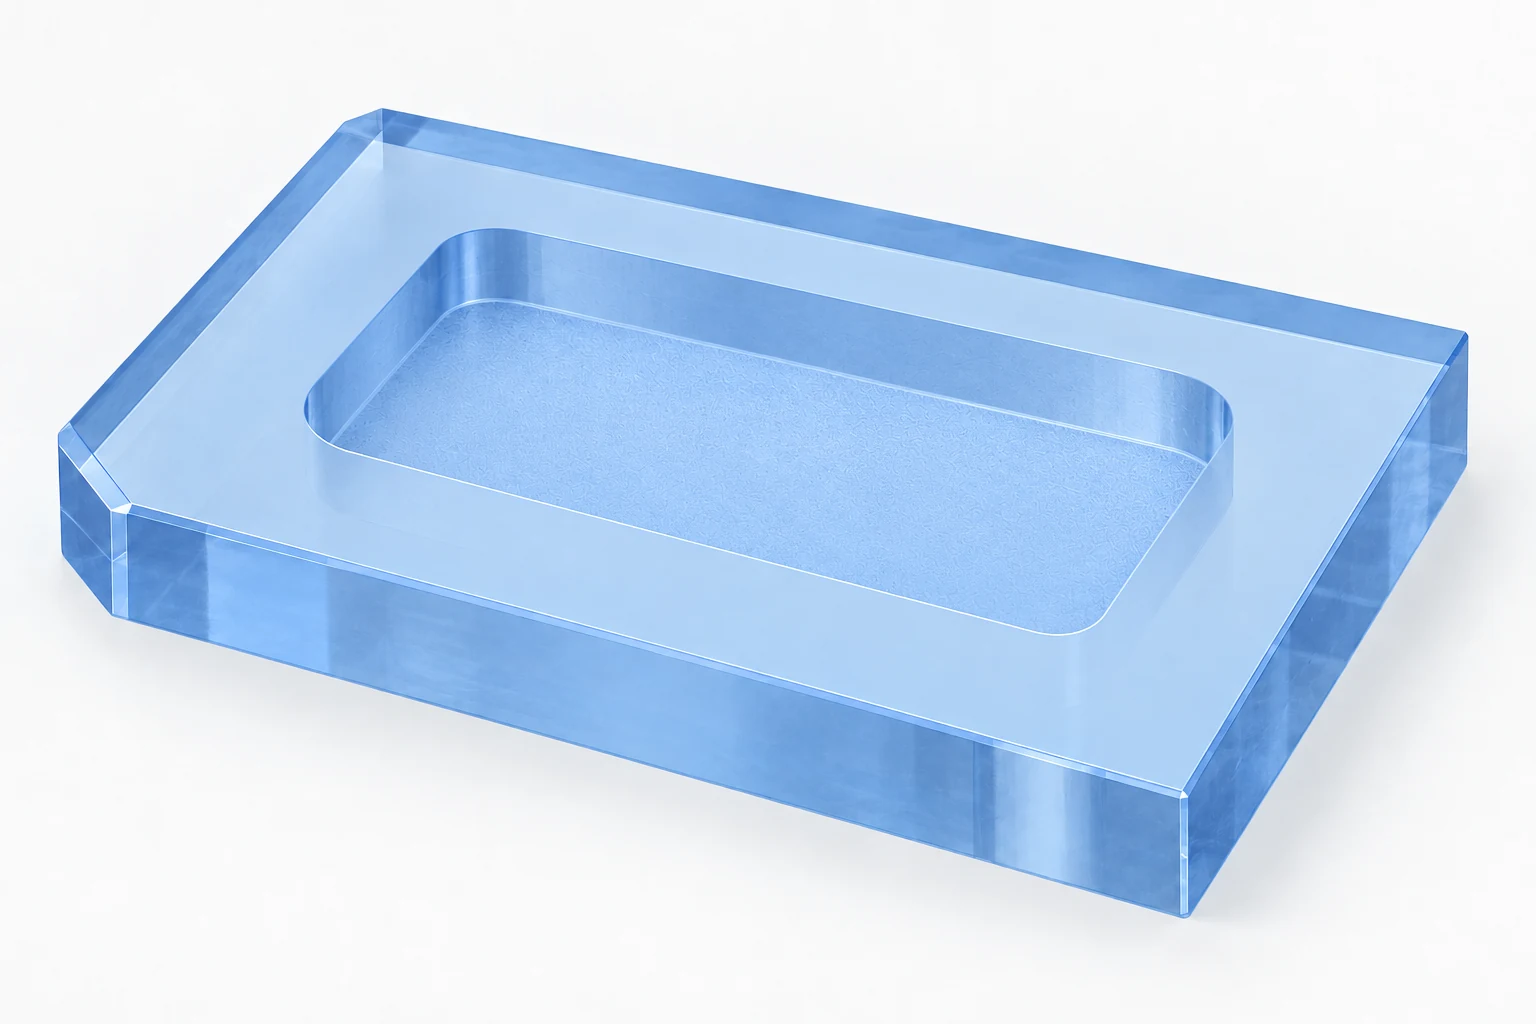
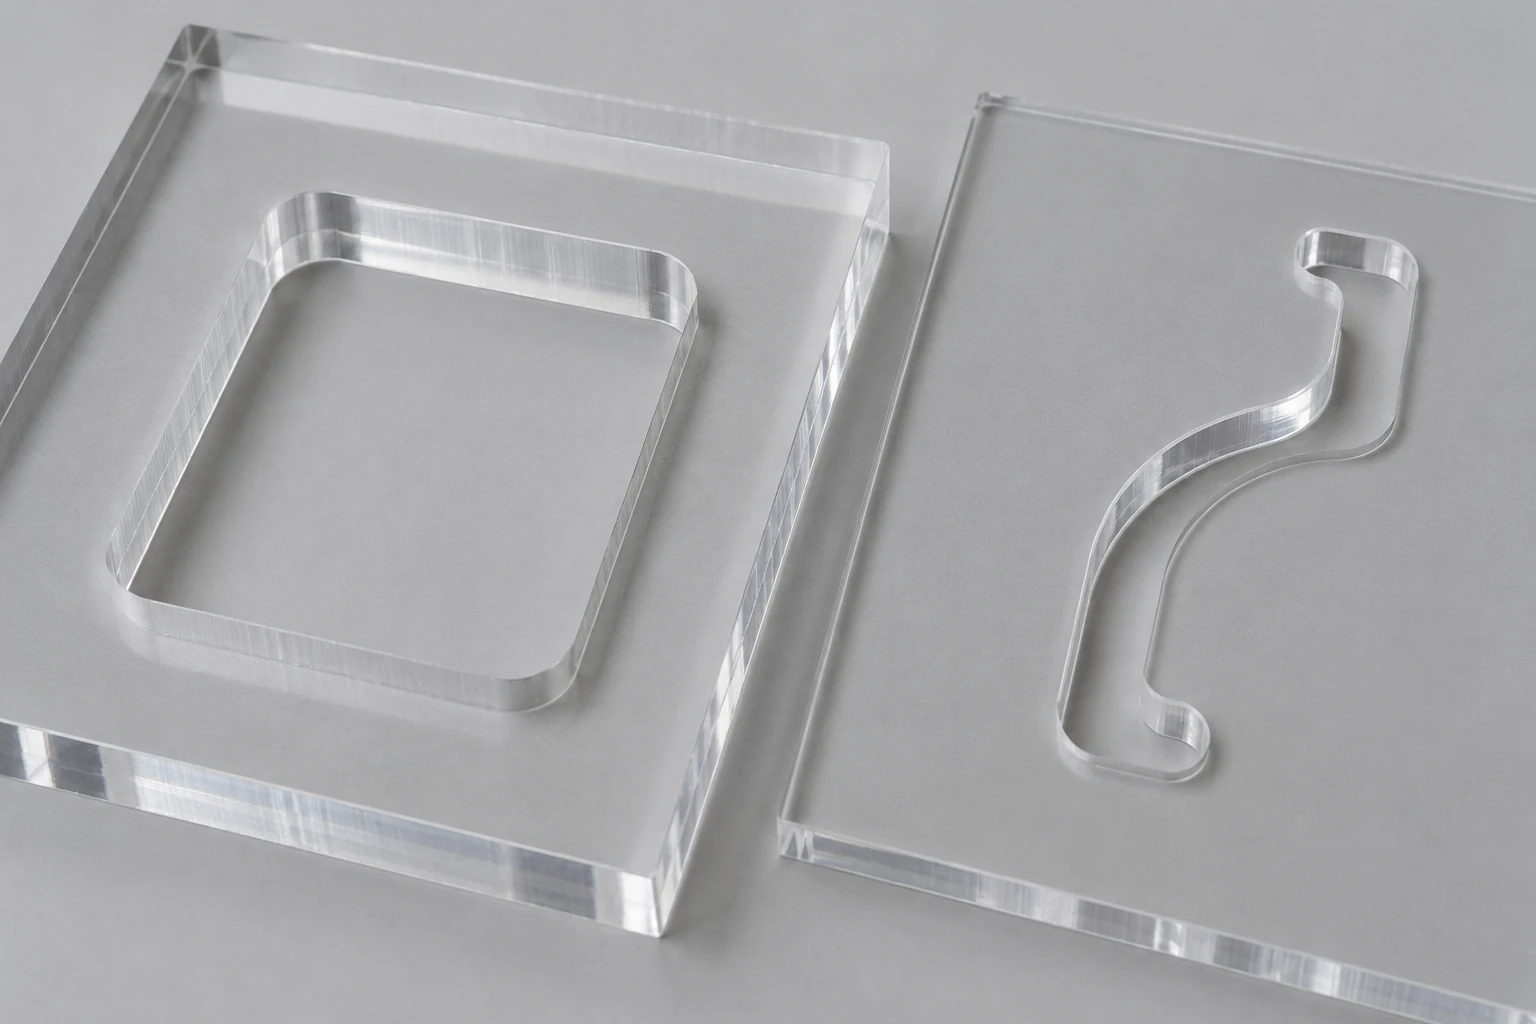
回転カッターは内部半径を残します。単純な垂直壁ポケットの場合、直径6 mmの円筒形エンドミルは3 mmの半径を持ち、ゼロ半径の内部コーナーを形成することはできません。したがって、スクエアインサートには丸みを付けたコーナー、クリアランスまたは承認済みのコーナーリリーフが必要となる場合があります。より小型のカッターを選択しても、アクセス性および切削条件が変化するだけであり、制約そのものを完全に解消するものではありません。
レーザーの狭い切断幅は、カッターラジウスによる制約を伴わずに、より精細な貫通輪郭形状を実現できます。そのため、文字刻印、狭い開口部、複雑な装飾用外周輪郭などに有効です。ただし、無限に鋭角で荷重のかかるコーナーが望ましいわけではありません。その精細さは、部品の使用条件においても耐えられる必要があります。[2]
カーフ(kerf)とは、レーザー光路に沿って除去される材料の幅であり、完成部品の寸法公差ではありません。パス補正により実測されたカーフを補償することは可能ですが、最終的な結果は材料種類、板厚および工程設定にも依存します。Trotec社は、切断速度その他の設定がカーフおよびエッジ品質に影響を与えると指摘しています。[3]
スライド式タブまたは位置決め用開口部の場合、接触を規定する寸法を検査します。対応部品が板材全体を貫通する場合は、開口部の両面およびその間の壁面の状態を評価します。上面のみで測定した場合、挿入を妨げる実際の状態を見逃す可能性があります。いずれの工程においても、境界を変化させる仕上げ処理(例:研磨)後の特徴形状を判定します。研磨済み試料は寸法検査の対象ではありません。
光沢のある切断面は、すでに仕上げ済みであるか、あるいはさらに加工を要するかのいずれかです。
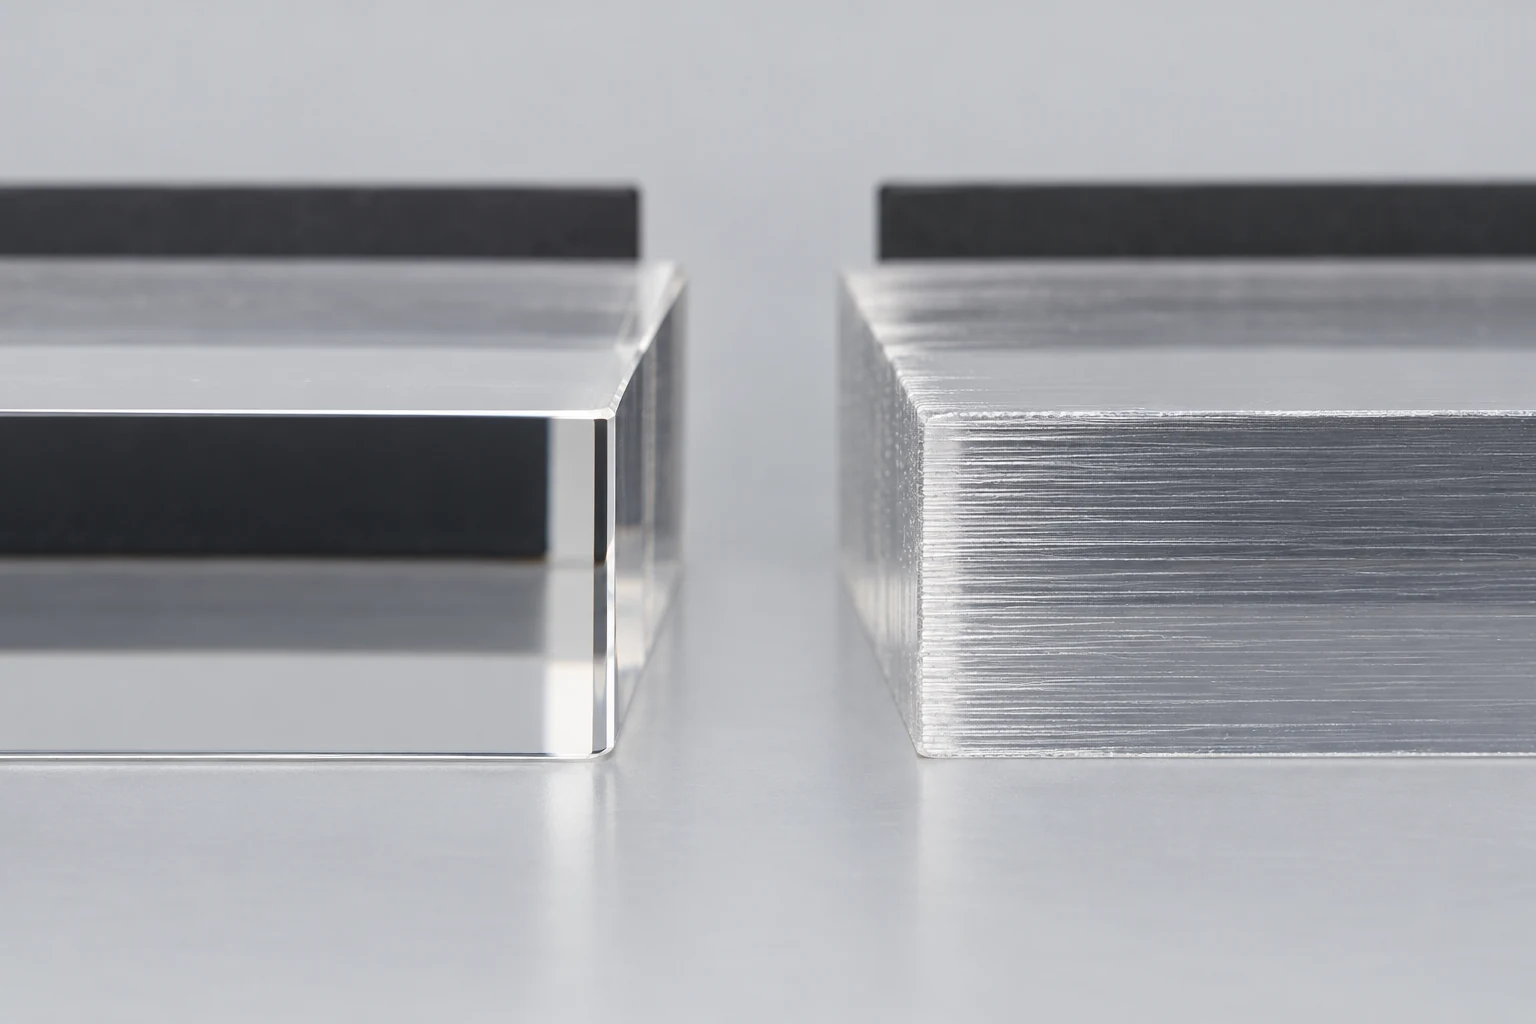
レーザー切断は、可視性の高い平面上の輪郭に対して明確で光沢のあるアクリル切断面を残すことができ、これは大きな利点です。一方、CNC加工面には工具痕が残りやすく、外観が重要な部位では追加の仕上げが必要となる場合があります。実際の初期仕上げ状態は使用する工具および加工条件に依存するため、すべてのルーター加工面が粗いと単純に仮定せず、代表的な仕上げ済み部品同士を比較してください。[2] [1]
元のシート表面と新たに切断されたエッジを区別してください。平らな窓部品の場合、どちらの加工方法でも広い両面を untouched のまま保つことができます。機械加工によるリセス(凹部)は新しい床面を形成し、視線がその床面を通過する場合は、異なる仕上げ工程が必要になる可能性があります。すべての表面を研磨すると作業量が増加するだけでなく、部品の位置決めに機能するエッジ形状も変化させてしまいます。
視認性の明瞭さと光学的機能を区別してください。室内照明下で明瞭に見えるエッジは、表示パネル用途では十分かもしれませんが、他の構成部品へ光を導くエッジは異なる機能を果たします。関連する表面、視認条件または測定条件、および許容される欠陥を明確に定義してください。光沢だけでは、平滑な光学界面が保証されません。
キャストアクリルおよび押し出しアクリルでは、比較結果が異なります。
キャストアクリルおよび押し出しアクリルの両方ともレーザー加工が可能ですが、応答特性は同一ではありません。Trotec社は、キャストアクリルを高コントラストの白い彫刻に適した材料とし、押し出しアクリルはコントラストの低い灰色彫刻を生成し、一般的に必要なレーザー出力が小さいと説明しています。これらは、同社のガイドラインが対象とする製品および装置における有用な選定傾向です。[3]
切断パネルがスロットに嵌合する場合やスペーサーとして機能する場合、在庫板厚は重要です。外形の貫通切断は、元のシート表面間のばらつきを補正しません。この嵌合を確立する際には、実際の製品仕様書に記載された板厚および実測在庫板厚を用いてください。仕上げ後の板厚を機械加工で確保する必要がある場合、CNC加工ルートには面加工およびその外観への影響を含めてください。
価格比較時は、承認済みのグレードを固定してください。エンボス加工性の向上や切断コスト削減を目的として在庫材を変更すると、他の要求事項も変化させる可能性があります。アクリル加工ページでは、PMMA部品のグレード、視認面および仕上げ寸法に関する要求事項について説明しています。
接着組立品には、エッジの前処理計画が必要です。
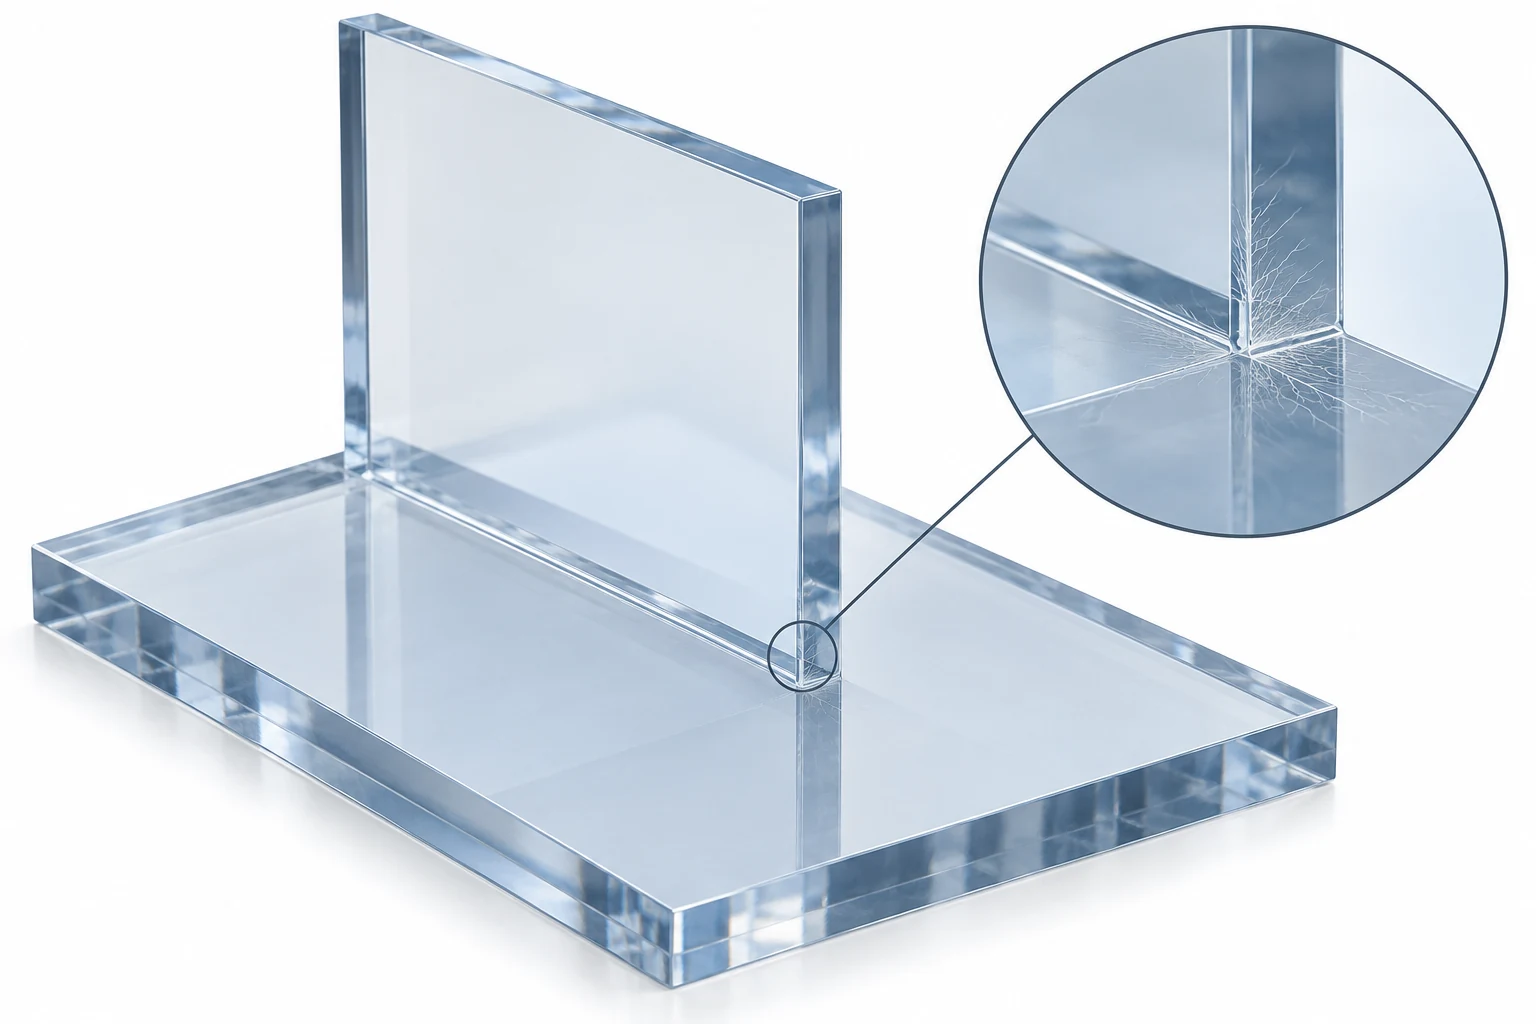
接着するアクリルパネルは、単に個々のエッジが美しく見えるだけでは不十分です。ACRYLITE社は、局所的なレーザー加熱によりエッジ領域に残留応力が生じ、互換性のない溶剤や機械的応力にさらされた際にクラッキング(ひび割れ)を起こしやすくなると警告しています。したがって、光沢の向上は、接着面にとっては自動的に改善とは限りません。[2]
CNC加工でも応力のないエッジが保証されるわけではありません。ACRYLITE社のルーティングガイドによると、刃先が鈍った工具はチッピングおよび過熱を引き起こし、いずれも応力を導入します。また、同社の接着ガイドでは、清浄に切断されたか適切に機械加工されたエッジを要求し、接着面の研磨を禁じています。丸みを帯びたエッジは接合品質を低下させ、フレームポリッシュ(炎焼成)されたエッジは溶剤系接着剤との接触でクラッキングを起こす可能性があると警告しています。[1] [4]
接着式エンクロージャーでは、レーザー切断エッジを組立準備完了と判断する前に、接着剤および接合形状を選定してください。答えは、指定されたエッジ前処理を伴う受容可能なレーザー加工ルート、あるいは接着エッジを直接機械加工することのいずれかになります。選択したグレードおよび接合形状に対し、接着剤メーカーの要求事項を適用してください。PLEXIGLAS社のガイドラインでは、透明表面接着用の接着剤と狭幅エッジ接合用の製品を明確に区別しています。[5]
アニーリング(応力除去熱処理)により加工応力を低減できますが、処理条件および支持方法は材料および部品に適合しなければなりません。これは、不適合な接合部の適合性を修正したり、化学的に不適合な材料を適合化したりするものではありません。ACRYLITE社は、接着前のアニーリングと接着後のアニーリング(残留溶剤が処理順序に影響)を明確に区別しています。完成組立品の評価前に、必要な応力除去処理および待機時間を含めてください。[6]
合格品単位でのコストを比較してください。
レーザー切断は、仕上げ輪郭を満足できるエッジ状態で得られ、追加の取扱いがほとんど不要な場合に、経済的に優れた選択肢となります。一方、ポケット加工、面加工または高精度座金部などのために既に切削設定が必要な場合は、CNC加工の方が魅力的になります。外形をまずレーザーで加工すれば切削時間は短縮できますが、搬送・位置決め・検査といった追加作業が発生します。
有用な比較では、数量、在庫材グレード、幾何形状および最終受入条件を一定に保つ必要があります。以下の通り計算します。
合格品単位コスト = (材料費 + プログラミングおよび段取り費 + 切削費 + 二次加工費 + 検査費 + 包装費 + 再加工費) ÷ 合格数量
バッチ総数を分子に用い、同一コストを二重にカウントしないでください。二次加工には、必須のエッジ仕上げ、応力除去および接着準備が含まれます。試作不良品が材料および時間を消費した場合、それらのコストはバッチ総数に残り続けますが、不良品自体は合格数量から除外されます。信頼性の高い歩留まり想定は、公称切断速度におけるわずかな差よりも重要です。
ある数量を境に一方の工程が常に安価になるという普遍的な閾値は存在しません。平面上の装飾的プロファイルと、ポケット加工された計器カバーでは、機械加工時間の使い方が異なります。機械加工プロセスガイドでは、複数の工程および基準面が単一の生産ルートにどのように統合されるかを説明しています。
選択が変化する場所を示す二つの設計例
凹み付き計器カバー
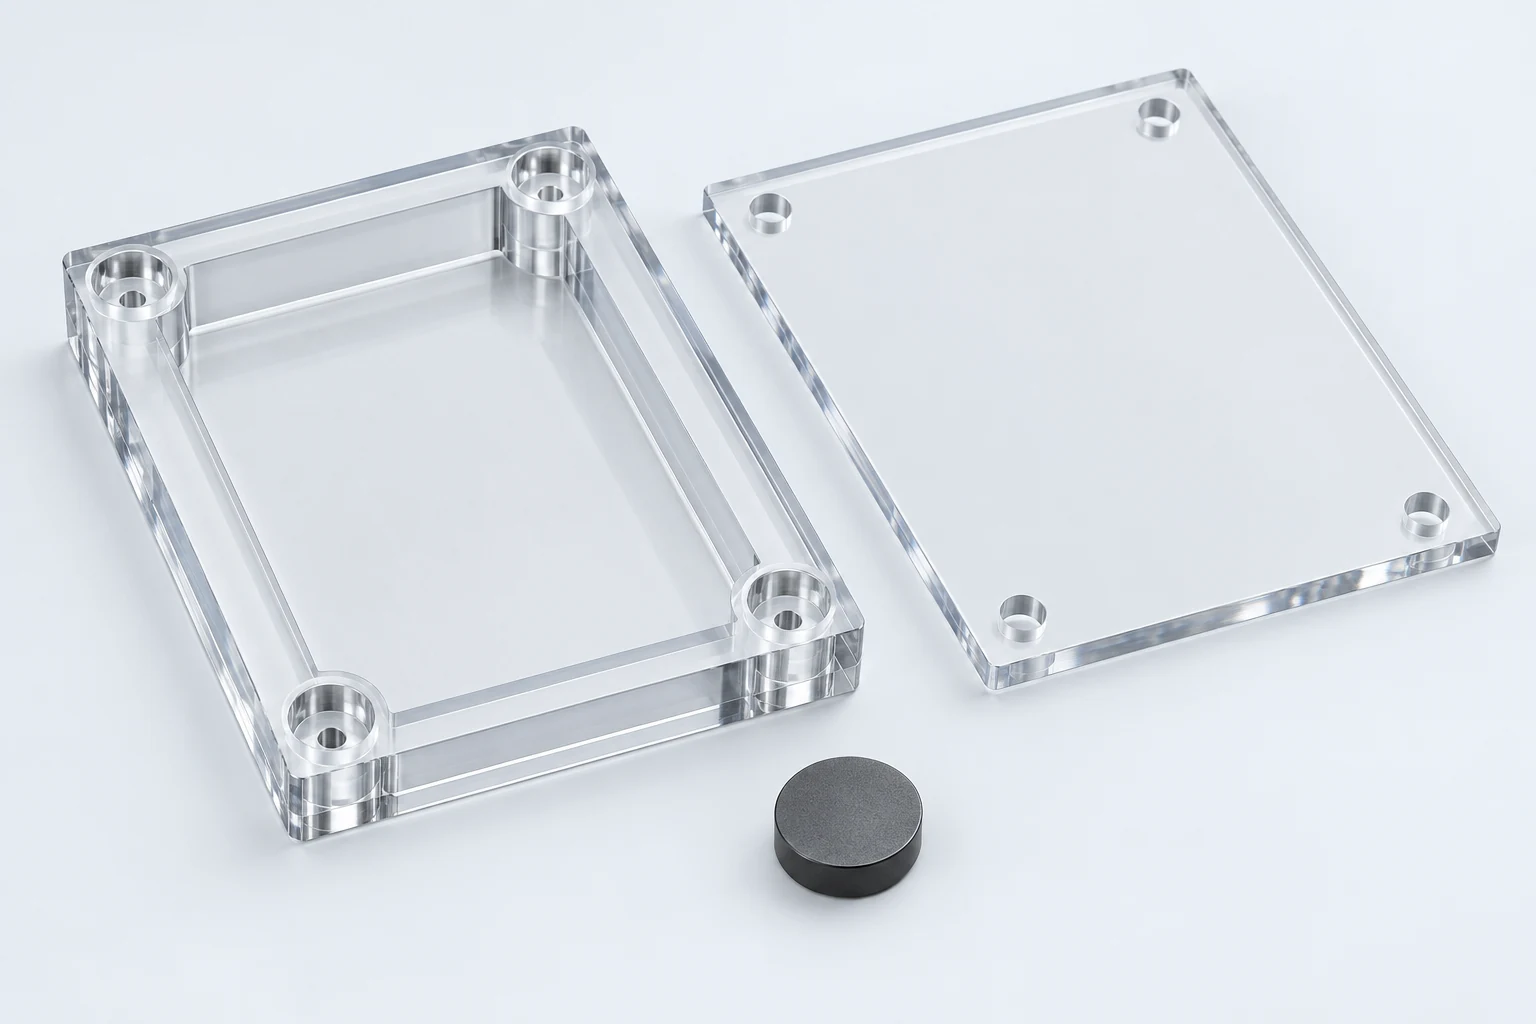
公称厚さ8 mmで設計されたアクリル製カバーを想定します。このカバーには、インサート周囲に3 mm深さの凹みがあります。その公称残存床厚は8 − 3 = 5 mmです。凹みはインサートを前面より下方に位置付ける必要があるため、制御された深さおよび座り形状がCNC加工を選択させる要因となります。貫通カットによる開口部では床が除去され、設計が変更されます。
素材の厚さばらつきがある場合、公称算術計算では完成後の床厚を確定できません。凹みの深さは適切な面に対して関係付け、機能を規定する場合は残存断面を明示してください。インサートのコーナーを工具半径と照合してください。設計が許容する限り、元の視認面を維持し、必要な新規加工面のみを仕上げてください。
複雑な外形を持つ平面板
次に、外形、文字切り抜きおよび取付開口部がすべて板材を貫通する平面上のディスプレイパネルを検討します。このパネルには座り凹みや機械加工による厚さ調整は不要です。そのエッジ外観および実測適合性が許容範囲内であれば、CO2レーザー切断がより有力な初期候補となります。
片側縁に接着式の垂直部材を追加すると、判断が変わります:工程ルートには、適切な接着面および応力制御が新たに必須となります。埋め込み穴(カウンターボア)を追加すると、二次機械加工が不可欠になります。この時点で、レーザー切断とCNC加工を組み合わせたルートと、パネル全体を機械加工するルートとを比較してください。レーザーが外形を迅速に切断できるという理由だけで、追加の段取りを無視してレーザーを採用することは避けてください。
よくあるご質問
アクリルの加工において、レーザー切断はCNC加工よりも高精度ですか?
どちらの工程名称も完成部品の精度を保証しません。仕上げ後の特定のプロファイル、穴、深さまたは厚さの要求仕様を比較してください。レーザーのカーフ(切断幅)およびCNCフライスの直径は材料除去を記述するものであり、公差保証ではありません。
レーザー彫刻はCNCポケット加工を代替できますか?
結果として得られる凹みが、所定の深さ、床面および壁面の条件を満たす場合にのみ可能です。装飾用の彫刻が、位置決め用ポケットがその仕様を満たす根拠にはなりません。
技術資料
- ACRYLITE、Routing、2021年8月5日。ルーティング工具、溝およびチャネル、エッジ品質および加工応力。
- ACRYLITE、Laser Machining、2021年8月13日。CO2板材切断、カーフ(切断幅)、エッジ外観および局所的熱応力。
- Trotec Laser、アクリル、材料使用に関するガイダンス。鋳造および押出アクリル、彫刻応答性および切断条件。
- ACRYLITE、Cementing、2021年8月30日。エッジ準備および溶剤接着ジョイント。
- PLEXIGLAS、Bonding PLEXIGLAS®。材料およびジョイント形状に応じた接着剤選定。
- ACRYLITE、Annealing、2021年8月31日。加工応力、部品支持および熱処理手順。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


