このページについて
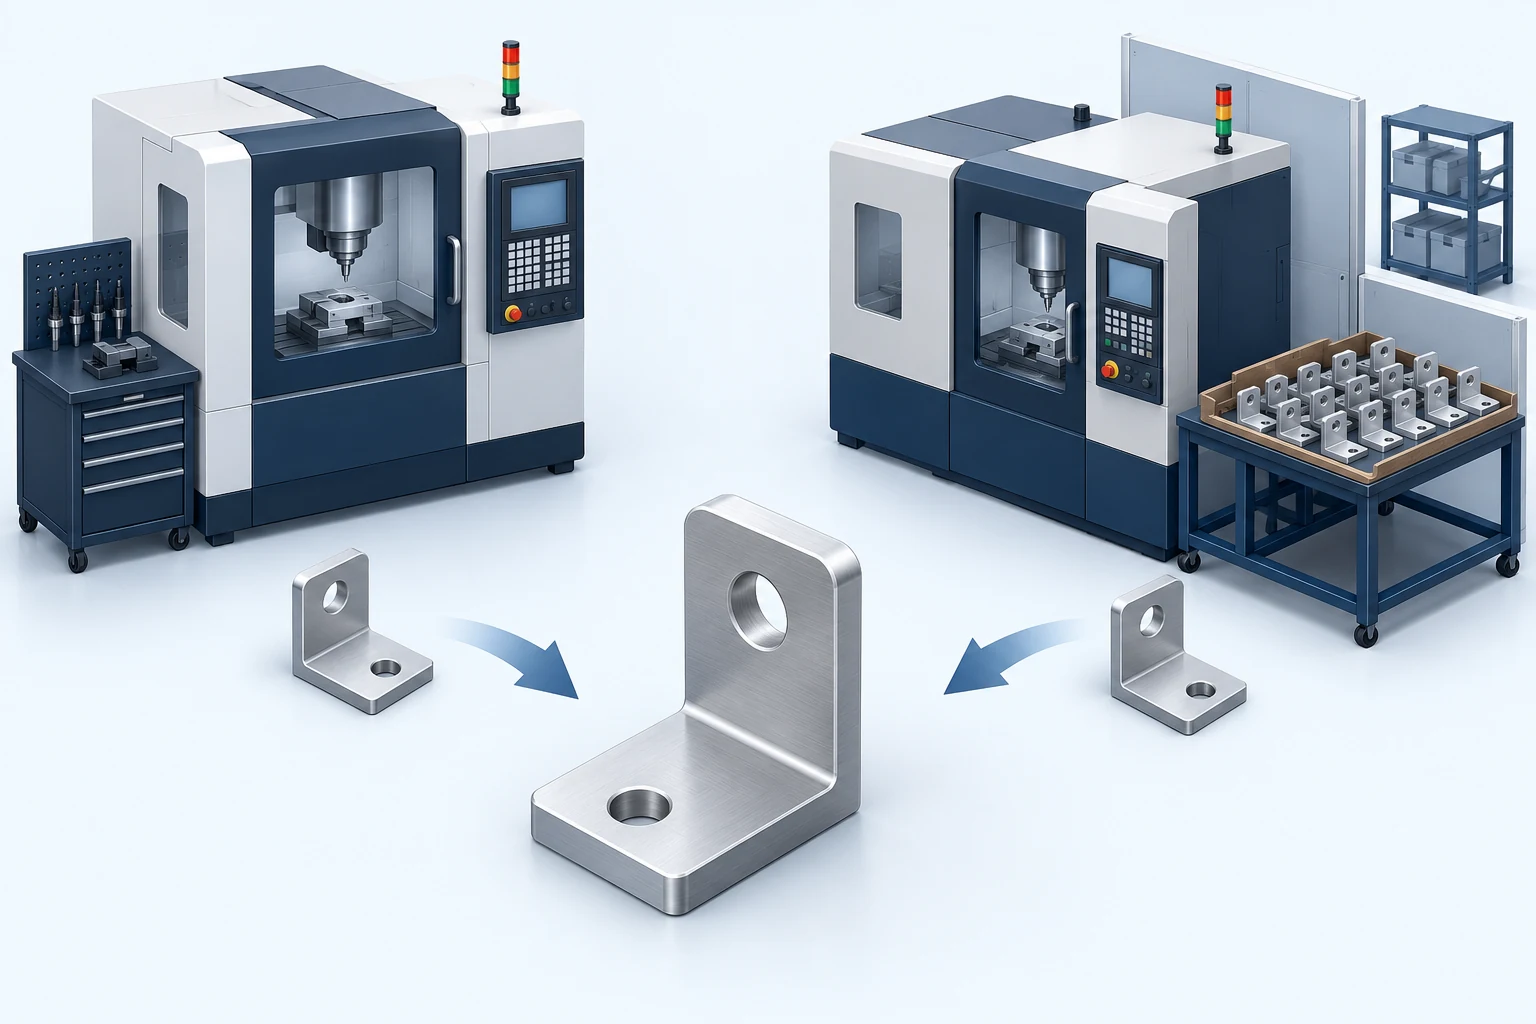
CNC加工の外部委託は、生産能力を追加し、自社工場が保有していない工程を提供し、需要がまだ設備投資を正当化できない段階での機器購入を回避できます。これらのメリットが、サプライヤーの価格に加えて購入者が負担する調整・納期・品質管理コストを上回る場合に、外部委託は経済的に有利です。一方、適切な生産能力が既に確保できている場合、設計変更が頻繁に発生する場合、あるいは当該工程が製品に関する自社の技術知見の核となる場合には、自社内で加工を継続する方が優れた選択となることがあります。
この選択は混合型でも構いません:開発作業および特定の工程は自社で実施し、量産部品や専門性の高い加工については外部調達するといった運用です。すべての機械加工を単一の「自社製造か外部調達か」の判断で扱うのではなく、部品ファミリーと需要期間を個別に評価してください。
特定の生産ボトルネックに対応するための生産能力を調達する
工場全体として十分な工作機械数を保有していても、特定の受注案件に必要な生産能力が不足している場合があります。たとえば、旋盤センターではフライス加工のバックログを処理できません(適切な加工ルートが存在しないからです)。また、検査や外部仕上げ工程が完了前に切断加工が終了したとしても、最終納品が遅延する可能性があります。外部委託を実施する前に、納期を制約する工程を特定してください。
一時的な生産ピークに対しては、外部生産により内部スケジュールを守りつつ、新たな工作機械・治具セット・人員配置を伴う固定投資を回避できます。この利点は、サプライヤーが内部の待ち行列が解消される時期よりも前に合格品を納入できる場合に最も顕著です。しかし、外部サプライヤーの待ち行列が同程度の長さである場合、実質的な改善はほとんど得られません。
需要の不確実性が高い場合には、外部委託によって生産能力への投資を先送りし、反復発注がその投資を正当化するまで待つことができます。ただし、その代償として、継続的な調達コストが発生し、スケジューリングに対する直接的なコントロールが弱まります。需要が安定した段階に入ると、意思決定は変化する可能性があります:製品立ち上げ時に合理的であった加工ルートが、その後の毎年において自動的に最適とは限りません。
NIST MEP(米国国立標準技術研究所製造拡張プログラム)は、メーカーに対し、サプライヤーの保有設備台数に依存するのではなく、その現在の生産能力および将来的な拡張可能性を評価するよう勧告しています。[1] この区別を約束された納期にも適用してください:部品を加工する技術的能力と、実際に利用可能な生産スロットは、それぞれ独立した事実です。予測は計画立案には有用ですが、それ自体が技術的能力や生産スロットを確保するものではありません。
単なる工作機械の追加を超えた、完全な工程を活用する
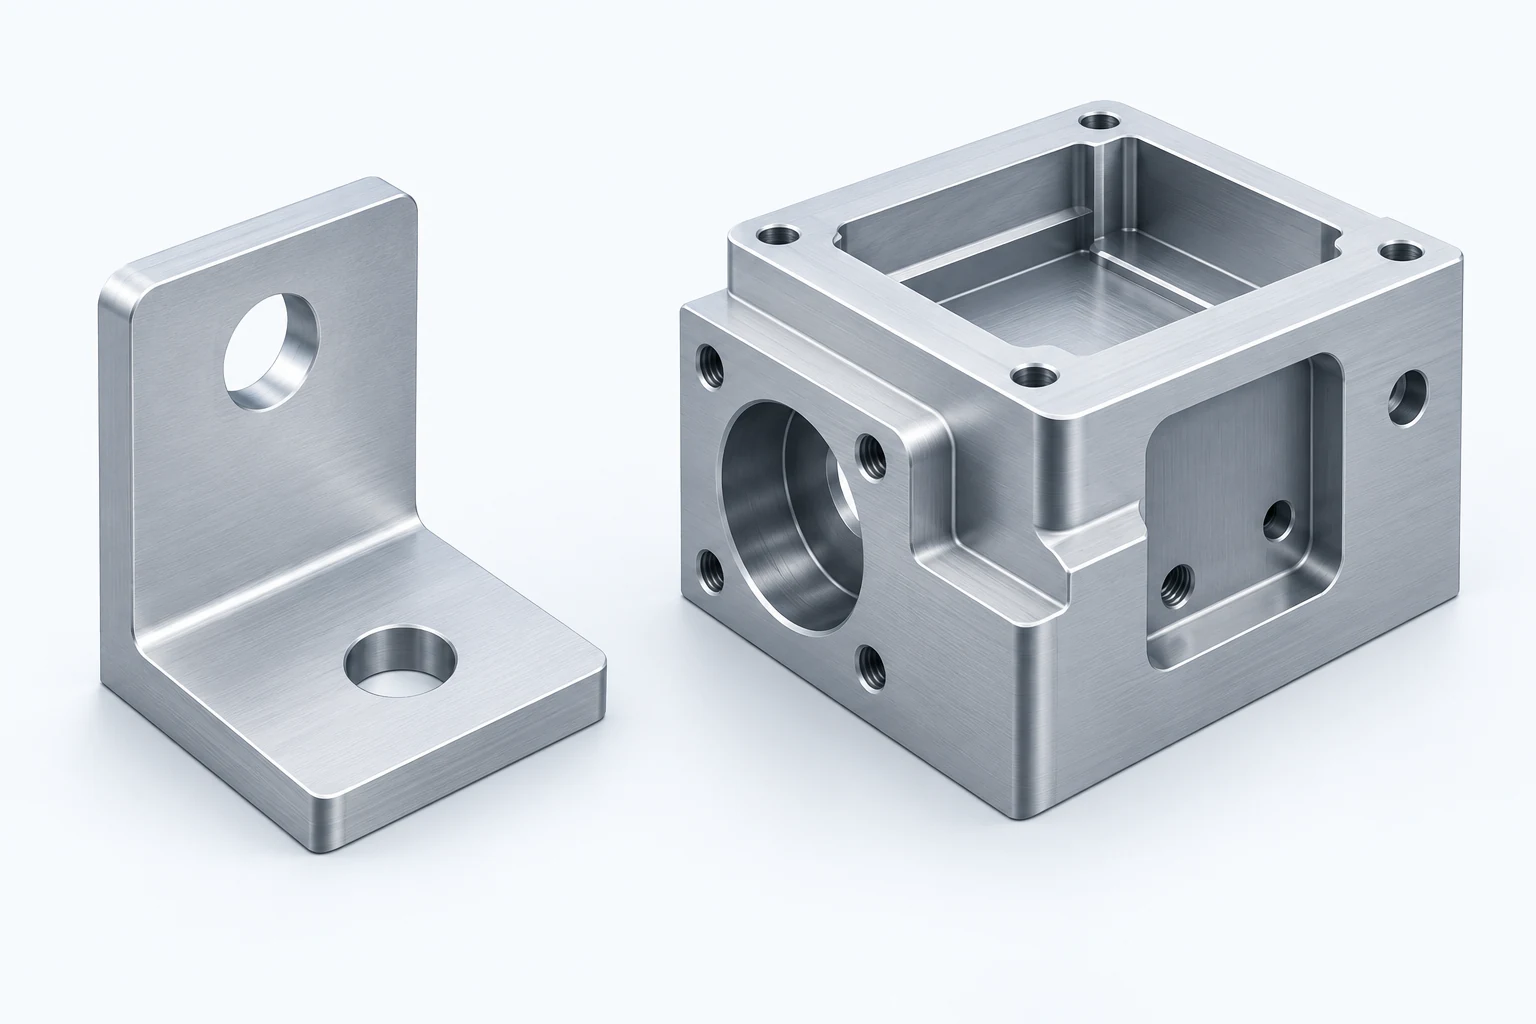
外部の技術力は、明確に定義されたギャップを埋める場合に価値があります。サプライヤーが角度付き特徴のための適切な段取りを保有している、指定材料に対する豊富な加工経験がある、あるいは他の方法では困難な特性を測定するための特殊な計測手法を備えているなどです。そのメリットは、当該特徴を自社で全工程を構築せずに、生産および検証できる点にあります。
例えば、単純なブラケットを製造している企業が、複数の面に特徴を持つハウジングの設計を受注した場合、不確実な受注流のために新規設備導入および新規加工ルートの開発を行うより、当該ハウジングを外部調達する方が実用的です。ただし、この比較には、追加の段取りを含む実現可能な自社内ルートも含める必要があります。工作機械の軸数が増加したからといって、経済性が自動的に決まるわけではありません。
設備リストはあくまで初期の手がかりにすぎません。提案された資源(工作機械)が、実際の図面に基づき、アクセス性、ワークホルダリング、計測方法、および稼働可能時間という観点で適合しているかを確認してください。機械工場の設備リストの読み方 では、この確認手順を詳細に説明しています。外部委託は生産作業を移転しますが、購入者は結果を評価するのに十分な技術的理解を依然として有している必要があります。
自社内、外部委託、およびハイブリッド型のルートを比較する
同一の状況でも、すでに確保されているリソースに応じて異なる選択が支持される場合があります。この比較では、提案されたすべてのルートが部品の要求仕様を満たすことができることを前提としています。
| 状況 | 自社内ルート | 外部委託ルート | 有効なハイブリッド型 |
|---|---|---|---|
| 一時的な生産ピーク | 制約された工程に利用可能な稼働時間がある場合に適用可能 | 外部の生産スロットが納期要件を満たす場合に生産能力を追加可能 | 通常の需要は自社内で対応し、超過分を外部調達する |
| 発生頻度の低い専門的特徴 | 欠落している工程を開発する必要がある | サプライヤーが確立済みの加工ルートを用いる | 専門的な加工工程を購入し、互換性のある作業を維持する |
| 設計変更が頻繁に行われる | 設計と機械加工の間で短いフィードバックループを確保する | 組織間で改訂管理を実施する必要がある | 開発を自社内で密接に進め、安定した部品のみ外部へリリースする |
| 安定した反復需要がある | 専用設備および工程習熟の導入を正当化できる可能性がある | 当該設備を保有せずに済む一方で、継続的な供給依存関係が生じる | 自社内での加工ルートと、認定済みの外部委託先の両方を維持する |
ハイブリッドルートは手渡し工程を追加する。その追加作業(輸送・段取り・検証)の負担を超える設備的または技術的利益がある場合に限り、採用価値がある。既存の全工作機械を稼働させ続けるために単に加工工程を分割すると、納期やコストの改善なく、むしろ作業量が増加する。
実際に変動するコストを算出する
報告書に示される自社内コストには、賃料、減価償却費、および各部品に按分された給与支給スタッフの支援費用が含まれている場合がある。一ロットの外注化によって、これらの経費が必ずしも削減されるわけではない。OpenStaxの管理会計手法では、回避可能なコストと、どちらの選択肢を採用しても継続して発生するコストとを明確に区別している。[2]
意思決定の時間軸を考慮する。材料調達費、残業手当、およびジョブ固有の消耗品費は、一ロットを外注化することで消失する可能性がある。一方、契約済みの設備リース料は継続して発生する。他業務への再配置が可能なスタッフの工数は能力面でのメリットであるが、自動的に人件費削減となるわけではない。長期的な意思決定では、回避可能なコミットメントの内容が変化する可能性がある。
200個の部品を対象とした計画例において、両ルートとも所定の納期で同一の合格品を納入すると仮定する。金額単位はすべて米ドル(USD)である:
- 当該ロットの自社製造には、回避可能な材料費、労務費および操業費として4,800米ドルが必要である。
- さらに、当該ロットを自社製造するか外注するかにかかわらず、1,800米ドルの按分された自社内コストが継続して発生する。
- サプライヤーによる完全な製造価格は5,400米ドルである。
- 外注化により、サプライヤーの範囲に含まれていない輸送費、受入検査費および発注管理費として600米ドルが追加される。
自社報告書には4,800米ドル+1,800米ドル=6,600米ドルと記載されている。この金額を単にサプライヤーの5,400米ドルと比較すると、コスト削減が生じると誤解される可能性がある。実質的な差額は以下の通りである:
外注プレミアム = $5,400 + $600 − $4,800 = $1,200、または受入済み部品1個あたり$6。
1,800ドルの按分コストは両側で発生する。これを一貫して含めると、自社製造コストは6,600ドル、外注コストは7,800ドルとなり、差額は同様に1,200ドルとなる。
さて、解放された生産スロットにより、本来は受注を断らざるを得なかった別の注文が可能になったと仮定します。その注文が追加コストをすべて差し引いた後に$2,000の貢献額をもたらす場合、外注化によって総合的な結果は$2,000 − $1,200 = $800向上します。スロットがアイドル状態のままなら、その利益はゼロです。他社注文の売上高ではなく、貢献額を用いて評価し、各資源コストは一度だけ計上してください。
本計算は単一ロットの意思決定に対応するものである。複数年にわたる工作機械の購入については、需要、人員配置、保守および将来のコミットメントに関する別途の予測が必要である。CNCコストおよびサプライヤー選定ガイドでは、複数の見積もりを比較する際に一貫して適用すべき製造課金項目について説明している。
計画には、調整作業および品質管理作業を継続して組み込むこと
外部委託された部品であっても、承認済みの仕様書、技術的判断および受入確認が必要である。図面に関する質問への回答、変更の承認、見落とされた要件への対応は、誰かが行わなければならない。ASQ(米国品質協会)では、コミュニケーション、問題解決、サプライヤーの切り替え、入荷検査を含むサプライヤー関係維持コストが明示されている。[3]
設計更新時に取付け穴の位置が変更されたケースを考えてみよう。社内加工場では、短時間のエンジニアリング・ディスカッションでこの変更に対応できるかもしれない。一方、外部委託ルートでは、識別可能な改訂番号の設定、どの作業が既に開始されたかの確認、旧部品の処分方法の決定が必要となる。どちらのルートでも制御が求められるが、外部への引渡しは、前提条件の齟齬が生じやすい新たな接点を追加することになる。したがって、頻繁な設計変更は、一見有利な調達コストの大部分を相殺してしまう可能性がある。
品質責任についても、実務的に分割する必要がある。サプライヤーは合意された検査を実施し、記録を提出できるが、その結果が部品の使用目的および受入要件を満たすかどうかを判断するのは発注者である。慣例的にすべての検査を繰り返すとコストが増加し、報告書の存在を理由に検証を省略すると、検査漏れというリスクが生じる。特性項目、受入基準および不適合時の対応手順を明確に定義すること。
納期とは、次の工程で使用可能な状態の部品が実際に入手可能となる日付を意味する。単に機械加工完了日を用いるのではなく、必要な承認、輸送および受入所要時間を含める必要がある。NISTによる所有総コスト(TCO)の議論では、管理、在庫、運送費およびリードタイムの影響が含まれている。[4] 外部委託により早期発注や緩衝在庫の増加が必要となる場合、それら部品によって生じる資金負担および設計改訂リスクも含めて評価しなければならない。
引渡しの境界が明確なハイブリッド方式を採用すること
実務的なハイブリッド方式では、各部品を分割するのではなく、部品ファミリーごとに分離することが有効である。変更頻度の高い開発用部品は社内で製造し、安定した量産用ブラケットは外部委託する。これにより、設計フィードバックが最も重要となる箇所での直接的な関与を維持しつつ、量産作業の工数を解放できる。また、部分加工済み部品を工程間で搬送する必要も回避できる。
インターフェースが明確に定義されていれば、単一部品を分割して製造することも可能である。例えば、外部サプライヤーが素材の下地加工および粗加工を行い、社内工程で重要な定位面の仕上げを行うといった方法である。この場合、外部から納入される部品の状態は、仕上げ加工に必要な残り材厚および利用可能な基準面を確保していなければならない。もし引渡しが別の困難な段取りを必要としたり、検証が困難な形状を生じさせたりする場合は、完成品を一括購入する方が単純かつ合理的な選択肢となる。
最終工程を社内で行うことが、自動的に品質上の優位性をもたらすわけではない。これは、社内プロセスが有用な能力、制御性または製品に関する知識を追加で提供する場合にのみ有効である。資格を持つサプライヤーであれば、関連する複数の面を同時に仕上げる点で、より優れた立場にある可能性がある。工程の割り当てを所有権に基づいて行う前に、ルート全体を比較検討すること。
もう一つのハイブリッド方式として、通常は社内で製造している部品を、資格を持つ外部サプライヤーに委託する方法がある。これはピーク時や供給中断時の代替手段となり得るが、単に連絡先名があるだけでは即座にバックアップとして機能しない。外部ルートには最新の設計ファイル、適切な準備、および要求される品質状態を確実に達成できる実績が必要である。代替ルートの可用性レベルは、供給中断の影響度に応じて適切に維持すべきであり、材料や工作機械の名称が同一だからといって、自動的に移管可能であると想定してはならない。
最初の委託判断は、外部委託を実施する理由に基づいて行うこと
作業を発注する前に、期待されるメリットを明確に定義すること。オーバーフロー対応の場合には、社内のボトルネックが解消され、必要な時期に承認済み部品が到着したかどうかを測定する。専門的技術が必要な場合には、社内で満足に製造または測定できなかった特性項目の達成を検証する。コスト削減が目的の場合には、実際の追加支出と、社内で残った作業量を比較すること。
初回の委託では、質問への対応、設計変更、不適合部品、納期変更が、反復的な介入なしに処理可能かどうかを明らかにする必要がある。良好なサンプルは有用だが、量産開始後には異なる治具、工具交換、外部工程によるロット分割など、異なる課題が生じる可能性がある。「試作からパイロットロットへ」ガイドでは、単一の承認部品を全ルートの証拠とみなさず、こうした量産差異を検証する方法を説明している。
需要、設計の安定性、または社内キャパシティが変化した時点で、外部委託の判断を見直すこと。外部委託は、特定された制約を、許容可能な総コストで解決する場合に最も有効である。その制約が解消された場合、あるいは社内で保持するプロセスの価値が高まった場合には、作業を社内で継続または再導入することも合理的である。
技術資料
- アート・トーマス(Art Thomas)、NIST製造業拡張パートナーシップ(NIST Manufacturing Extension Partnership)、8 Ways to Improve Your Supplier Selection Process、2023年5月30日。能力、キャパシティ、品質記録および継続性に関する検討事項。
- ミッチェル・フランクリン、パティ・グレイビール、ディクソン・クーパー、OpenStax、Principles of Accounting, Volume 2: Managerial Accounting、第10.3節「Evaluate and Determine Whether to Make or Buy a Component」、2019。自社製造か外部調達かの判断における関連コストおよび定性的要因。
- 米国品質協会(American Society for Quality)、サプライヤー品質とは何か(What Is Supplier Quality?)。サプライヤー関係のコスト、責任およびパフォーマンス評価。
- ゲイリー・スタインバーグ(Gary Steinberg)、NIST製造業拡張パートナーシップ(NIST Manufacturing Extension Partnership)、国内調達活動を事業成功に結びつける(Aligning Domestic Sourcing Efforts with Business Success)、2022年2月11日。総コスト、対応性および供給継続性。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


