このページについて
成功したCNC試作は、記録された試験条件下で試験部品が正常に機能したことを示します。パイロットバッチは、提案された生産工程が、部品・工程・引継ぎの各段階において所要の結果を再現可能であるかを確認します。 再発注に先立ち、リリース済みの改訂版、材料、仕上げ、製造上の相違点、検査カバレッジ、未解決の欠陥、および承認範囲を確認してください。
パイロット試験は、試作では未解決のまま残された問いに答える必要があります。それらの問いを明確にせずに量産を増やすと、一見合格した部品の箱が得られても、次回の量産運転は依然として十分に理解されていないままになります。
試作が実際に何を実証したかから始めます。
通過した試験項目およびそのカバー範囲(組立時のクリアランス、位置決め適合性、荷重応答、シーリング、外観など)を記録します。試験部品の改訂版、材料状態、仕上げも結果とともに保管します。「サンプル承認」という表現は、実際にはマウントインターフェースのみが検査された場合など、あまりにも曖昧です。
また、サンプル専用に意図的に導入された相違点も一覧化します。試作では入手可能な在庫材を使用したり、コーティングを省略したり、手動による追加調整を行ったりすることがあります。こうした選択は開発段階では適切かもしれませんが、その結果は異なる納入条件へ自動的に転用できません。迅速試作手法ガイドでは、試験の目的(問い)が、サンプルのどの側面が量産を代表すべきかを決定する基準であることが説明されています。
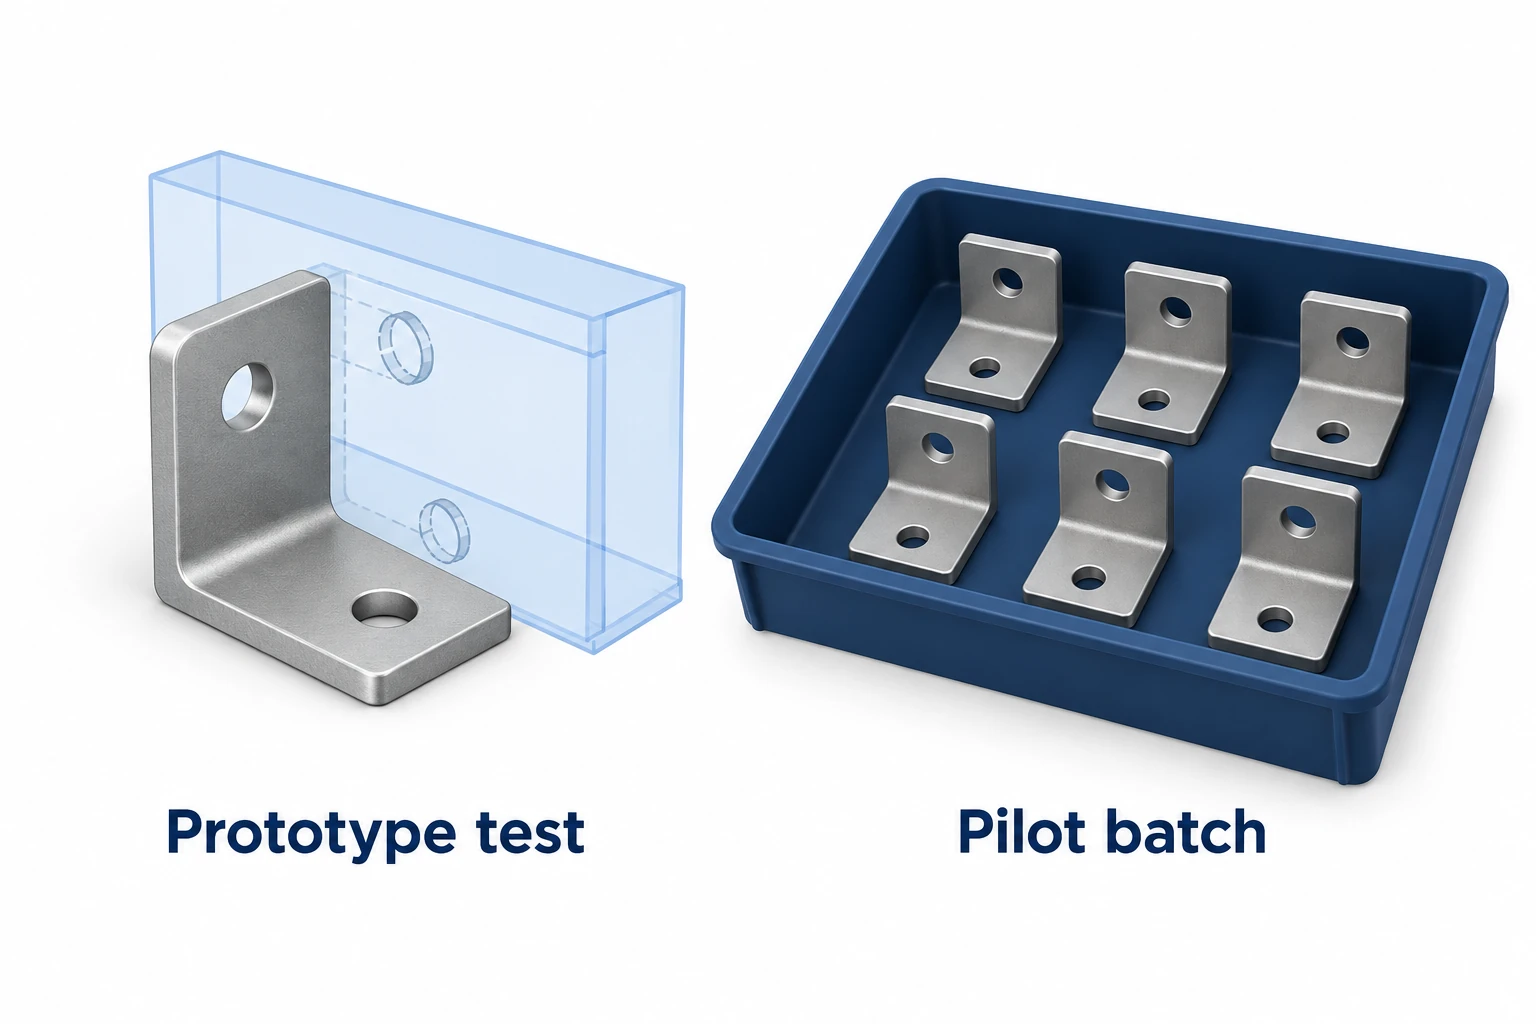
試験前に、生産上の相違点を可視化します。
試作製造と提案パイロットとの間には、簡潔な相違登録表を用います。これは改善を禁じるためではありません。工程変更時に再び収集すべき証拠を特定するためです。
| 可能な変更 | パイロット試験で検討すべき問い | 有用な証拠 |
|---|---|---|
| 単一部品用治具から複数位置への変更 | すべての位置で部品が正しく位置決めされ、支持されているか? | 治具位置ごとに識別される特徴の結果 |
| 在庫材の形状または材料状態の変更 | この変更は設計に対して承認済みであり、適切か? | 材料記録および影響を受ける機能検査 |
| 修正された機械加工工程 | 基準面関係および最終寸法が維持されているか? | 関連工程後の検査および納入状態での検査 |
| 追加されたコーティングまたは熱処理 | 適合性、幾何形状、仕上げが依然として要求仕様を満たしているか? | 最終状態の測定値および規定された工程記録 |
| 異なる包装方法または外部加工業者 | 同一性、表面保護および所要の結果が維持されていますか? | 返却部品の検査および出荷識別 |
例えば、適合試験用に個別に機械加工されたブラケットは、複数の素材を保持する治具へと移行する場合がある。この新たな配置では、素材の装着方法、切屑排出、および治具上の位置と部品の特徴との関係が変化する。最も容易な位置で合格した結果であっても、他の位置については評価されていない。
当社のCNCプロトタイピングおよび量産サービスでは、プロトタイプ、パイロット、量産および再発注の範囲を明確に区別しており、ある段階での承認は次の段階において明確な意味を持つよう設計されています。サプライヤーとともに、計画されている製造工程を定義し、どの配置が代表的であり、どの配置が一時的なものであるかを明記してください。
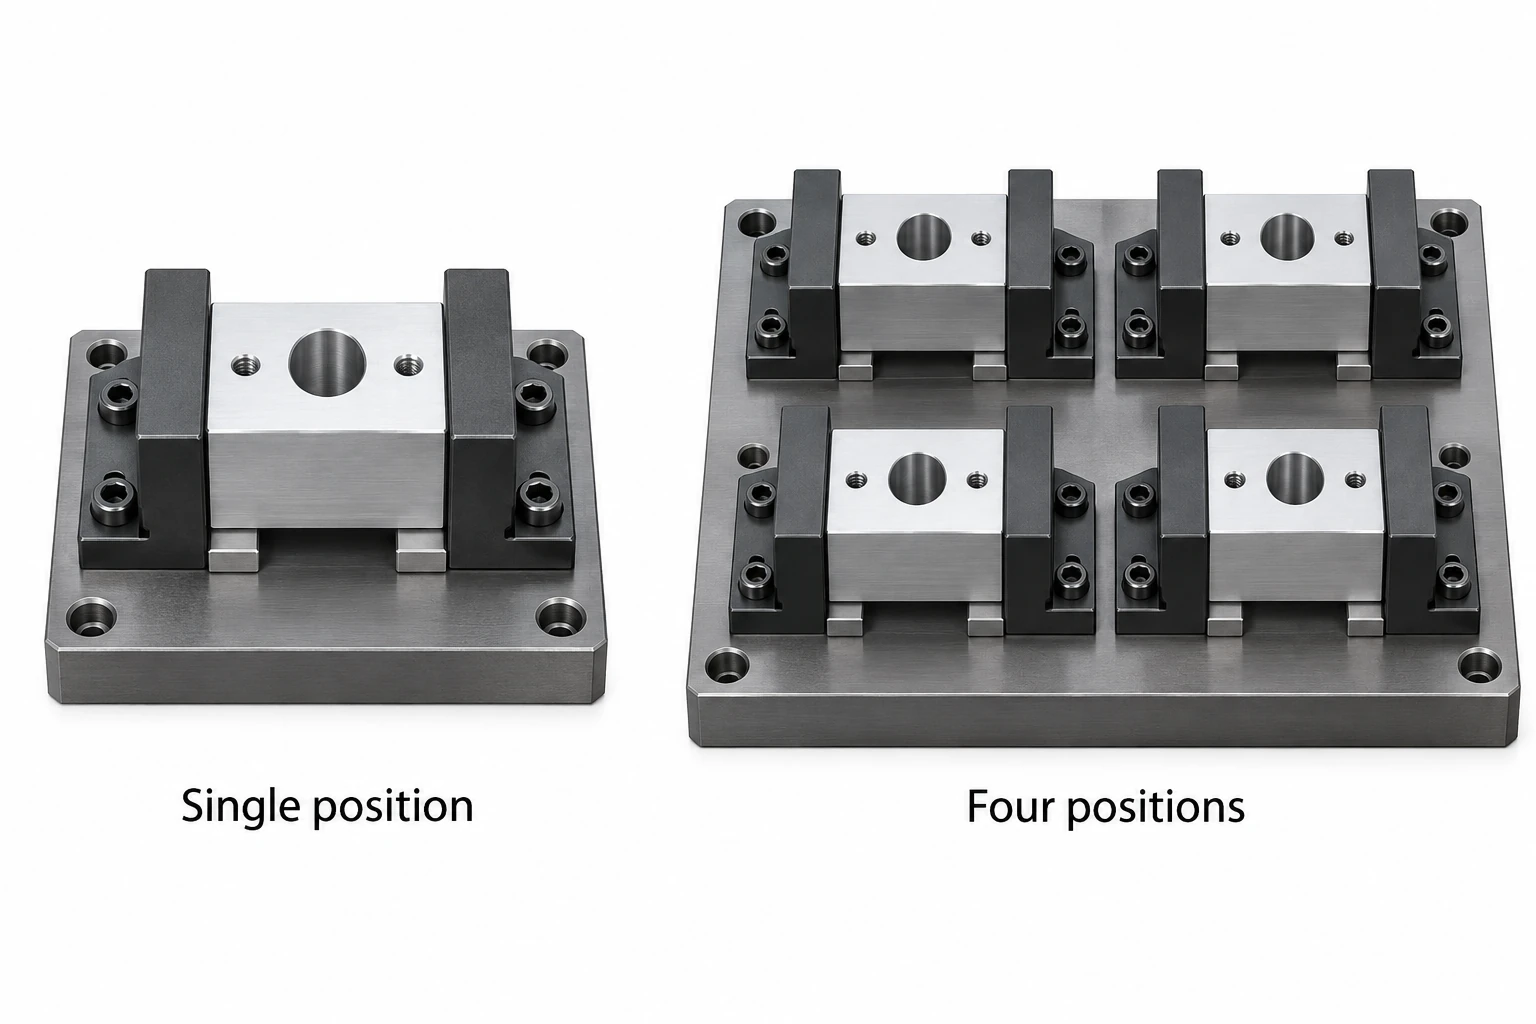
重要なばらつきを明らかにする試験を計画する
必要な意思決定に基づいて、パイロット数量および期間を設定してください。関連するばらつき要因には、反復的な素材装着、治具上の位置、段取りの再開、工具交換、素材ロット、および外部加工ロットが含まれる場合があります。予想される量産時の事象に一度も遭遇しない試験では、その事象の影響を示すことはできません。
例としてワークを四つの位置に取り付けられる治具では、繰り返し装着した結果を位置と順序ごとに識別する。再起動が重要なリスクなら、計画的に再起動を行い、影響を受ける形状をその前後で比較する。考え得る変動をすべて加える必要はなく、この部品の合否を変え得るものを選ぶ。
試験のカバレッジは、ロットの出荷判断に用いる検査規則とは別に管理してください。計画には、図面の特性項目、測定方法、測定単位、機能試験、受入限界値、および不合格時の対応措置を明記する必要があります。連続した工程におけるサンプリングは傾向を明らかにできますが、学習目的で選択されたサンプルは、自動的に有効な受入サンプリング計画となるわけではありません。
生産部品承認プロセス(PPAP)を要するプログラムでは、顧客が指定する提出および承認要件に従ってください。AIAGは、PPAPを「実際の量産条件および量産速度における一貫した適合性」を中心に説明しています。しかし、これはすべての汎用CNC調達において、同一の提出パッケージや運転数量を必須とするものではありません。[1]
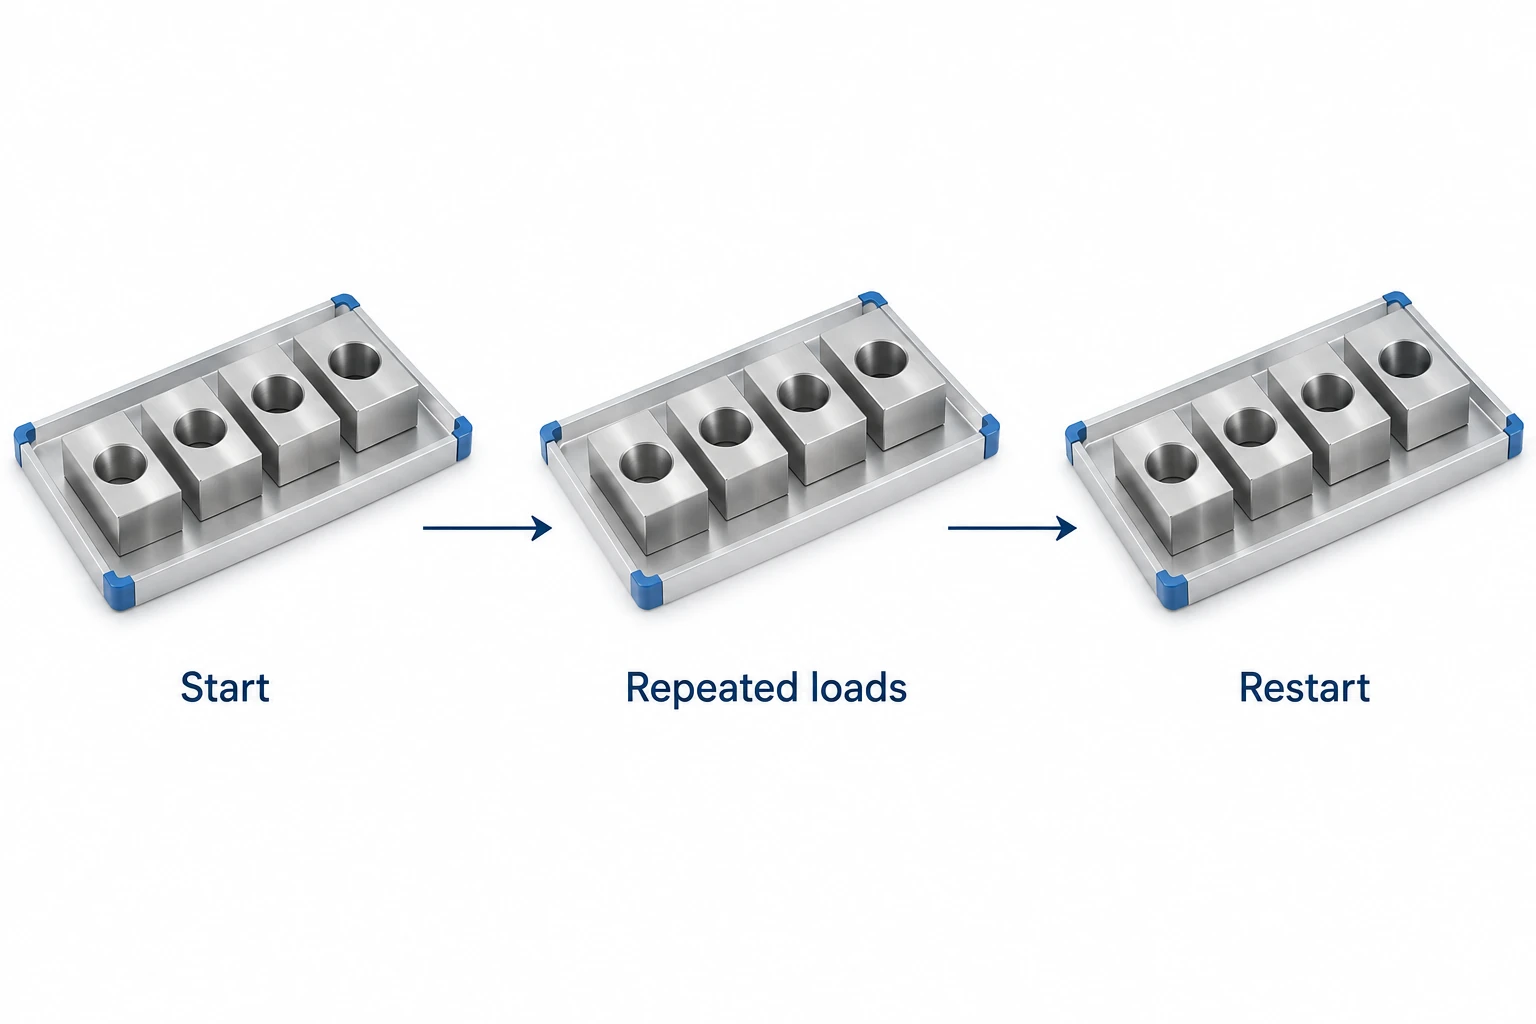
結果を工程履歴として読み取る
平均値は不良な治具位置や徐々に進行するドリフトを隠してしまうことがあります。重要とされる測定特性について、量産順序および関連する分類(段取り変更、調整、手直し、不良品)とともにレビューしてください。修正前の初期結果および修正後の結果の両方を保存してください。そうしないと、受入済み部品が、それらがどれだけの介入を必要としたかを隠蔽してしまいます。
すべての検査値が公差内に収まることは、当該検査部品に関して有用な証拠となります。しかし、それ自体では、工程の安定性または能力を保証する証拠にはなりません。NISTでは、能力分析の前提条件として、時間経過に伴う安定性を要求しています。また、能力指数は十分なデータ量および適切な分布仮定にも依存します。小規模なパイロットでは、ソフトウェアが計算可能であるという理由だけで、信頼性の高いCpk値を主張すべきではありません。[2] [3]
タイミングのレビューも同様の厳密さで行う必要があります。通常のサイクル時間およびハンドリング時間と、試験調査、初期プログラミング、手直し、および外部加工待ち時間を明確に区別してください。コストおよびサプライヤー選定ガイドでは、準備費用、継続的な作業、および出荷数量をそれぞれ別途扱う必要性について説明しています。観測された最短サイクル時間が、信頼できる納期約束になるわけではありません。
定義された範囲で次回数量を出荷する
出荷可否の判断には、部品の改訂、製造工程、受け入れた根拠、残る制約、承認した数量を明記する。判断結果としては、次の三つが考えられる。
- 出荷:合意されたパイロット基準が満たされ、次回発注を支える所要記録が整っている。
- 制限付き出荷:承認済みの判断により、明示された制限、隔離措置およびフォローアップを伴う定義された数量または用途が許可される。
- 保留および該当試験の再実施:未解決の問題により、予定通りの出荷ができないため、問題を是正し、不足している証拠を収集する。
試験により、ある治具位置で穴の位置ずれが明らかになったと仮定します。治具の修正は対応策の一部にすぎません。影響を受ける部品を特定し、修正の有効性を検証するとともに、他の位置や特徴に変化が生じていないかを確認してください。修正前の未マーク部品と修正後の部品を混ぜて、一見成功したかのように扱ってはいけません。
NASAの製品検証ガイドラインでは、検証結果を適用される構成に結びつけ、不適合事項および是正措置を記録することを定めています。[4]
承認済みの設計変更、材料、仕上げ、検査範囲、承認済み例外、再利用可能な工具および変更通知要件を、次のCNC加工RFQまたは再発注に継承してください。その後の変更については、承認済み証拠への影響を評価し、必ずしもすべての既往試験を自動的に再実施する必要はありません。
試作ロットに関する質問
試作ロットには何個のCNC加工部品を含めるべきですか?
一律の数量は存在しません。試験でカバーすべき変動要因および判断事項を明確に定義したうえで、責任ある製造および品質チームと協議して、数量および期間を決定してください。顧客固有の承認要件がある場合は、これを適用してください。数個の部品で治具へのアクセス性の確認は可能ですが、長期運転時の変動は解消されない場合があります。
初品報告書は、試作ロット承認と同じですか?
いいえ。初品報告書は、定義された初期検証の記録です。一方、試作ロット承認は、合意された試験目的(量産の反復、仕上げ、取扱い、出荷準備完了の可否など)を満たすことを確認するものです。継続または出荷を開始する前に、いずれかの承認が必要かどうかを明記してください。
試作ロット部品を量産組立品に使用できますか?
適用される要件を満たし、当該用途へのリリースが正式に承認されていれば、使用可能です。開発用ラベルは、不適合部品を許容するものではなく、試験専用の材料または工程例外は、部品納入時にもその制限が解除されることはありません。
再発注の際には、必ず試作ロットを再実施しなければなりませんか?
いいえ。設計変更、材料、工程ルート、工具、加工業者、および過去の結果における変更点をレビューしてください。合意済みの工程変更管理規則に基づき、どの項目について新たに証拠を提出する必要があるかを判断してください。部品番号が変更されていないからといって、製造条件が変更されていないと自動的に判断してはいけません。
技術資料
- AIAG. Production Part Approval Process、公開概要。実際の提出は、顧客固有の要件が優先されます。
- NIST/SEMATECH. Assessing Process Stability(工程安定性の評価)。
- NIST/SEMATECH. What Is Process Capability?(工程能力とは何か)。指数の解釈には、データおよび分布に関する前提条件が重要です。
- NASA. Systems Engineering Handbook, 5.3 Product Verification。構成管理、検証結果および不適合記録。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


