このページについて
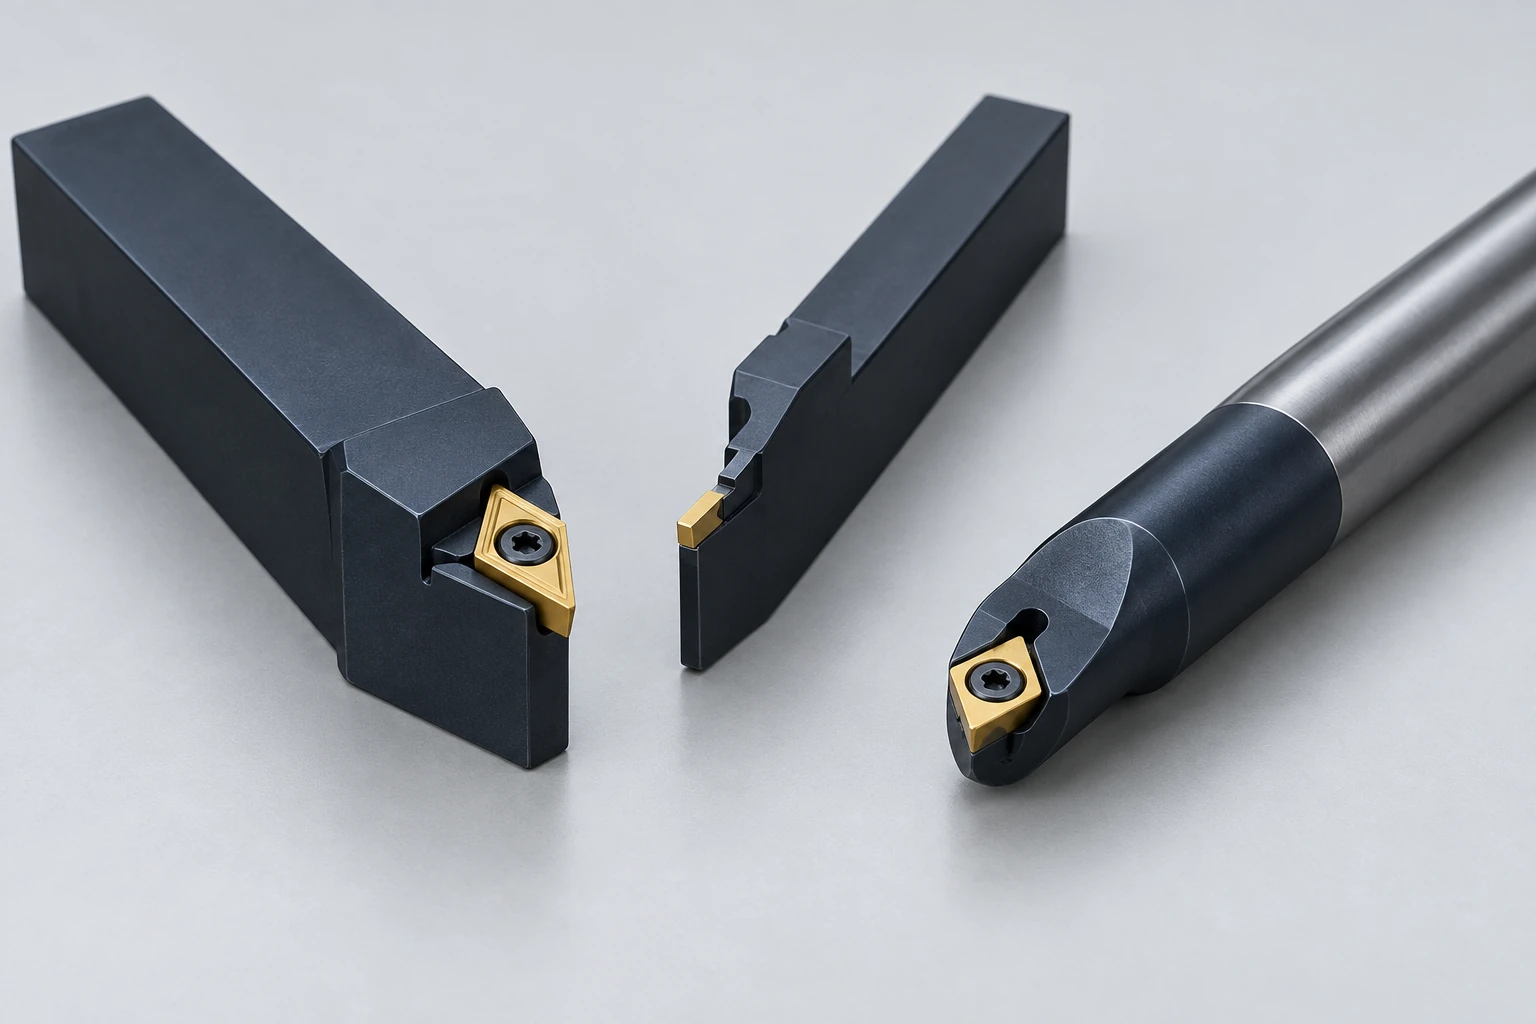
CNC旋盤用工具は、切削刃とそれを支持・定位するホルダーを組み合わせたものです。旋盤加工部品において重要なのは、この完全なアセンブリが加工面に到達可能であり、隣接する特徴を回避でき、かつ安定して保持できるかどうかです。ホルダーに適合するインサートであっても、被削材や切削条件に対して不適切である可能性があります。
まず、加工対象となる特徴から始めます。当社の旋盤加工工程ガイドでは切削運動について説明しています。本記事では、それらの運動を実現するための工具について解説します。
インサートとホルダーは、それぞれ異なる役割を果たします。
インデックス可能な旋盤用工具では、交換可能なインサートが切削刃を提供します。ホルダーはそのインサートを支持し、その向きを決定します。機械側の接続部は、このアセンブリ全体を支持します。これらのインターフェースには、互換性のある座面、クランプ、寸法が必要です。外観上の類似性だけでは十分ではありません。
インサートの形状、ノーズ半径、チップブレーカー形状、およびグレードは、それぞれ異なる選択肢を表します。形状は加工時の工具のアクセス性に影響を与えます。ノーズ半径とは、その側面間の角度ではなく、先端部の丸み(曲率半径)を指します。チップブレーカー形状は、送り量および切り込み深さに適合していなければなりません。また、グレードの選択は、被削材の材質および切削条件に依存します。
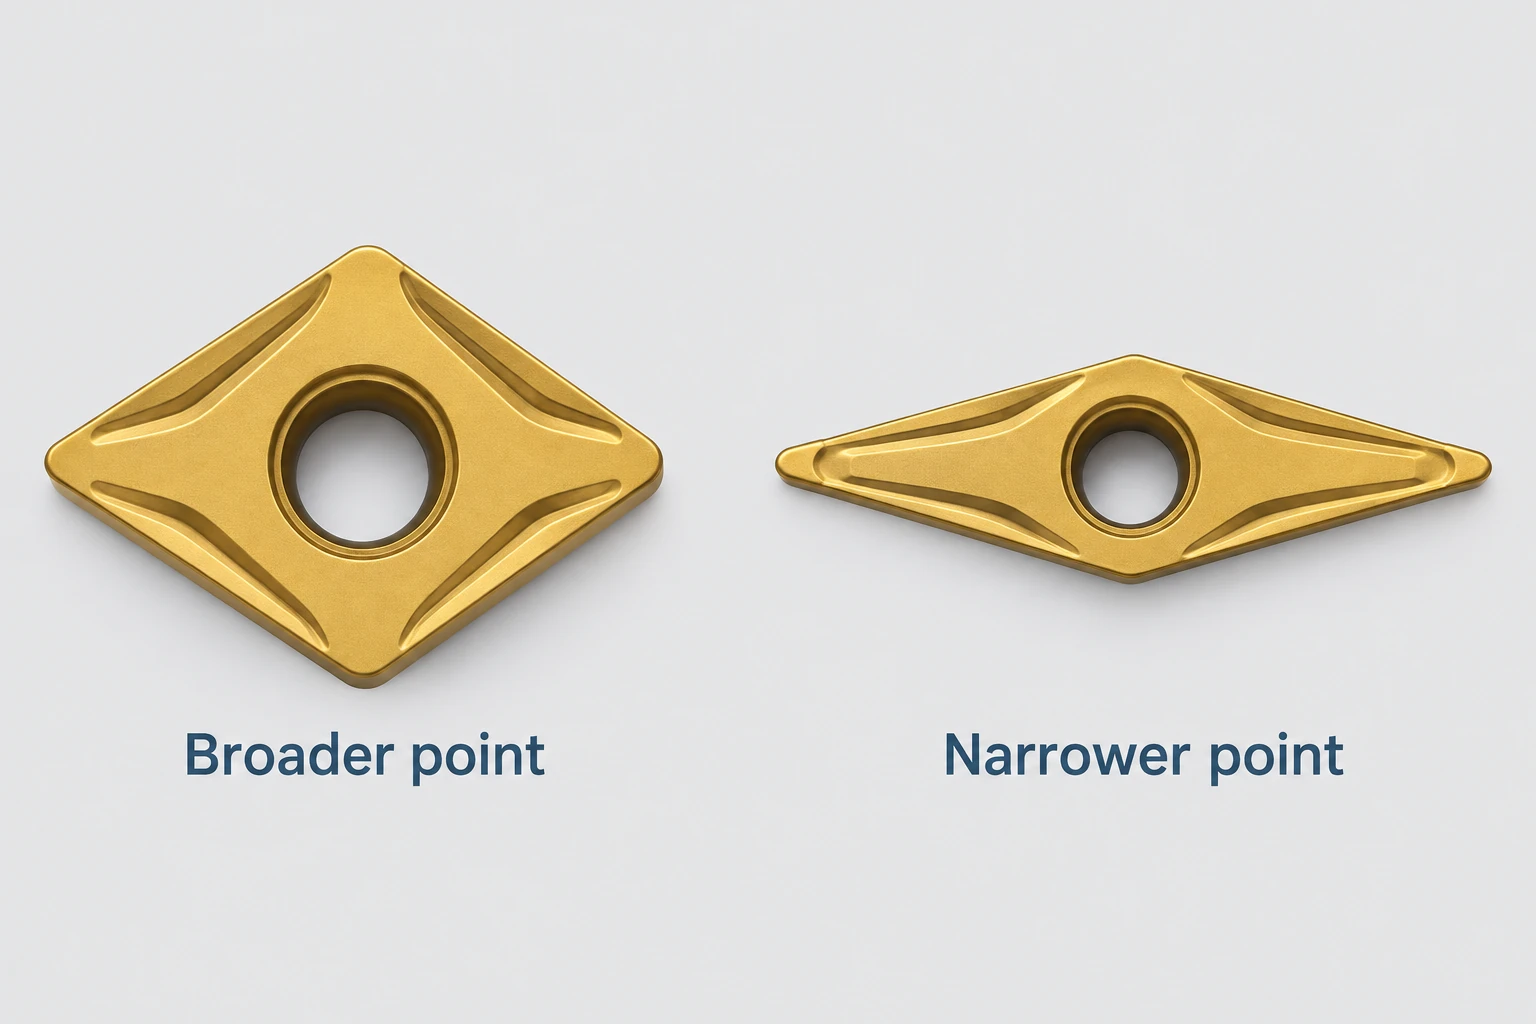
先端が尖ったインサートは、より多様な輪郭形状にアクセスできます。
含まれる先端角が狭いほど、輪郭形状の変化に伴う干渉回避(クリアランス)が得られますが、刃先強度は低下します。一方、広い先端角は強度が高いものの、すべての凹部に入り込むことはできません。また、ホルダーの向きも重要です:細長いインサートを選択しただけでは、肩部背面のクリアランスが確保されるわけではありません。[1]
部品の特徴に応じて、工具全体を適合させます。
| 部品の特徴 | 評価対象の工具アセンブリ | 特徴の制約条件 |
|---|---|---|
| 直径に隣接する肩部 | C形インサートを用いた外径旋削用ホルダー;輪郭形状へのアクセス性がより求められる場合はD形インサートを用います。 | 接触面、フィレット半径、肩部背面のクリアランス |
| 凹状の溝 | 溝加工用インサートおよびホルダー;深い溝にはブレードとブロックを用います [5] | 溝幅、溝深さ、根元形状、側面クリアランス |
| 内径 | 互換性のあるインサートを装着したボーリングバー [2] | 完全なアセンブリが挿入可能な最小穴径、作業深度、および盲孔端での退出可能範囲 |
| 旋削加工されたねじ | フルプロファイルまたはVプロファイルねじ切り用インサート(互換性のあるホルダーおよび必要に応じてシムを併用) [3] | ピッチおよび形状、山頂部の仕上げ、ねじ逃げスペース |
従来型の外径肩部加工では、サンドビック・コロマント社が、91–95°入刃角ホルダーにC形(80°)インサートを組み合わせた初期設定を提案しています。D形(55°)インサートを用いると、より複雑なプロファイル加工やアンダーカットへのアクセスが可能になります。ただし、ホルダーは実際の肩部および切削方向を確実に回避する必要があります。[4]
ノーズ半径も切削力および結果として得られる表面粗さに影響を与えます。ノーズ半径を大きくすると刃先強度が向上しますが、柔軟なセットアップでは径方向荷重および振動が増加する可能性があります。逆にノーズ半径を小さくしても、必ずしも仕上げ品質が普遍的に向上するわけではありません。機能的な肩部半径は、対合する幾何形状から明示的に規定すべきであり、工具のアクセス性はその半径に対して検討される必要があります。
ねじ加工には独自の切削プロファイルが必要です。フルプロファイルねじ切りインサートは、山頂部および山側面・谷底部を同時に成形し、ねじピッチおよび形状に適合します。一方、部分Vプロファイルインサートは所定のピッチ範囲に対応できますが、山頂部の仕上げは行いません。該当するブランク直径は別途準備する必要があります。いずれの選択肢も、ねじの検査を代替するものではありません。[3]
ねじ切り加工方法として旋盤加工と他の方法(タッピング、ねじフライス加工など)のいずれかを選択する場合、ねじ旋盤加工、タッピング、ねじフライス加工の比較をご参照ください。インサートの選定は、この工程選択の後に実施します。
ボーリングバーには、切削刃の先端を超える十分な空間が必要です。
内径旋盤加工では、パッケージング上の課題が生じます。インサートは切削面に到達しなければならず、同時にバー本体は穴内を確実に通過できる必要があります。太いバーは剛性を向上させますが、それでも切削刃の到達、逃げ、および切屑排出のための十分な空間を確保する必要があります。工具メーカーが提示する最小穴径は、バーの公称直径ではなく、指定されたアセンブリ全体に適用されます。
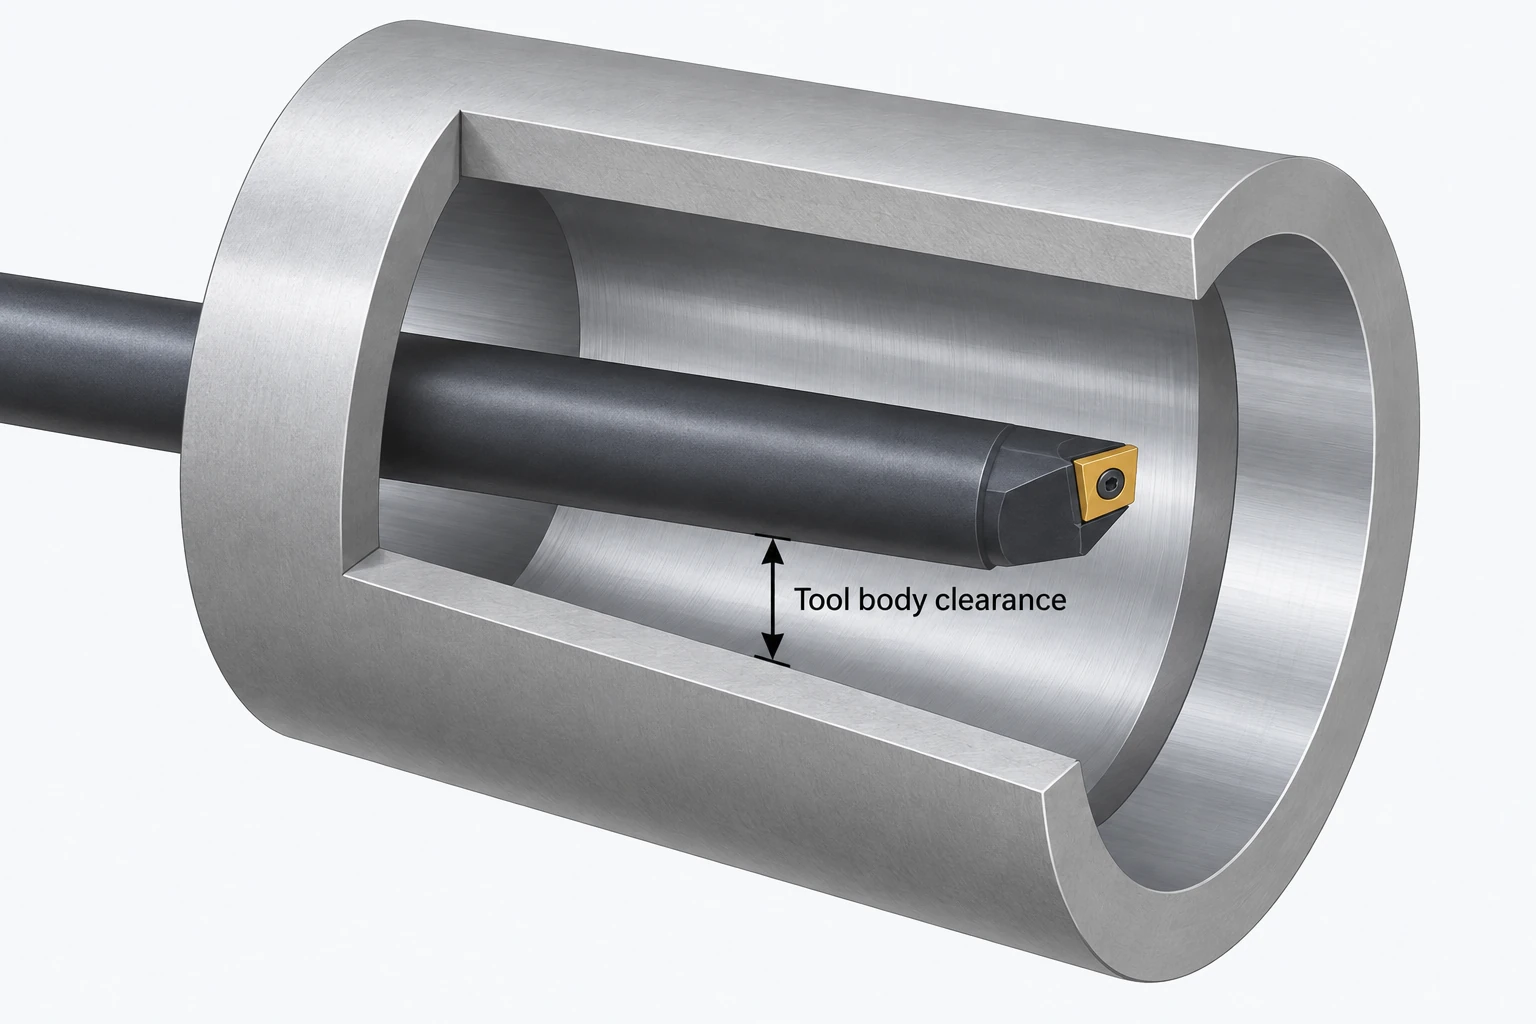
リーチ(到達長さ)も同様に重要です。不必要なオーバーハングは、たわみおよび振動のリスクを高めます。したがって、穴内に挿入可能なバーであっても、その全深さに対する仕上げ加工に自動的に適しているわけではありません。盲孔端面、内径肩部、制限された出口などは、外径加工には存在しないアクセス性および切屑排出の制約を追加します。[2]
盲孔の断面図は、バーやホルダーおよび排出される切屑に十分な空間を確保したまま、インサートが孔底部まで到達可能かどうかを示します。必要な深さおよび底部または肩部の形状を、CNC旋盤加工のレビュー用に示してください。インサートコードのみでは、そのクリアランスを記述できません。
よくあるご質問
新しいインサートを装着すれば、自動的に部品寸法が復元されますか?
いいえ。交換後の刃先も、組立済み工具内において特定の位置を占めます。インサートの座り具合、摩耗補正、オフセット値、および最終的な部品寸法は、確立されたセットアップおよび検査手順を通じて検証する必要があります。
旋削用インサート一個で、すべての形状を加工できますか?
いいえ。一般旋盤加工、狭溝加工、ねじ切り加工では、それぞれ異なる刃先形状およびアクセス要件が求められます。一部の工具は複数の加工に対応可能ですが、実際に可能な加工内容は、具体的なプロファイル形状および逃げ量によって決定されます。
顧客がインサートのブランドを指定すべきですか?
通常、図面には部品の幾何形状、材質状態、仕上げ要件および受入基準を定義すべきです。工具に関する制限を指定するのは、それが真に不可欠な工程要件である場合のみです。それ以外の場合、機械加工チームが互換性のある工具を選定できるようにすべきです。
技術資料
- Sandvik Coromant. 正しい旋盤用インサートの選定方法。インサート形状、ノーズ半径、ジオメトリおよびグレード。
- サンドビック・コロマント社。 内径旋盤加工。ボーリングバーの逃げ、オーバーハングおよび切屑排出。
- サンドビック・コロマント社。 ねじ旋盤用インサートおよびシムの選定方法。フルプロファイルおよび部分プロファイルねじ用インサート、ホルダーの逃げおよびシム。
- サンドビック・コロマント社。 外径旋盤加工。従来型肩部加工用ホルダーの入刃角およびC形対D形インサートのアクセス。
- サンドビック・コロマント社。 工具セットアップ:切り分け・溝加工工具の使用方法。深溝加工におけるブレードおよびツールブロックの使用。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


