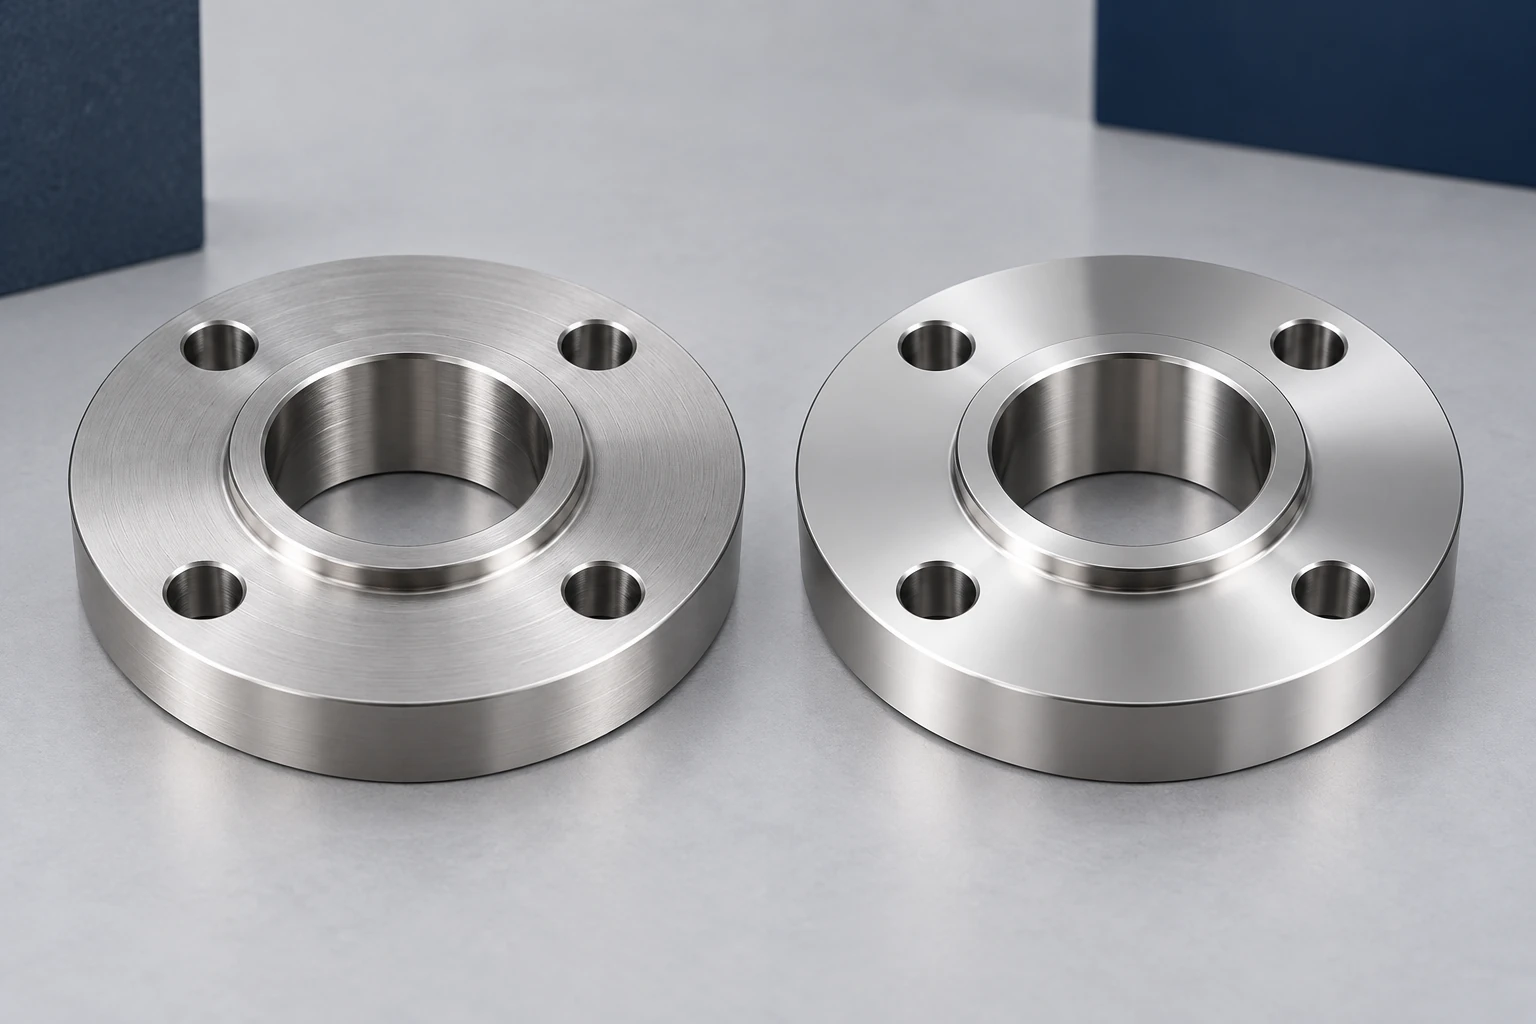
このページについて
主な作業が、汚染鉄分の除去および既に適切な仕上げ状態にあるステンレス鋼表面への所要パッシブ層の形成である場合、化学的パッシベーションを選択してください。一方、制御された金属除去および表面平滑化も必要となる場合は、電解研磨を検討してください。 適切な条件下では電解研磨はパッシベーション効果を付与するため、別途酸によるパッシベーション工程を自動的に実施する必要はありません。選択される工程、合金種、最終寸法、および受入試験項目が、採用ルートを決定します。
ここで「化学的パッシベーション」とは、電解研磨と比較される一般的な酸処理ルートを指します。「パッシベーション」という広義の用語は表面状態を表し、電気化学的プロセスによっても達成可能です。
各処理が変化させるもの
| 比較 | 化学的パッシベーション | 電解研磨 |
|---|---|---|
| 主な処理目的 | 汚染鉄分の除去;パッシブ表面の形成支援 | 表面金属の除去;平滑化およびパッシベーション |
| 機械加工面粗さ | 研磨や傷除去操作ではありません | マイクロ粗さを低減できる場合がありますが、深い欠陥を確実に除去することはできません |
| 寸法計画 | 意図的なバルク材の除去は行いません | 除去余裕量および最終適合公差については再検討が必要です |
| 有効な初期状況 | 既存の形状および面粗さがすでに要求仕様を満たしています | 表面の平滑化または選択された微小バリ除去には機能上の目的があります |
| 証拠の要件 | 指定された処理および適用可能な受入試験 | 指定された処理、表面結果および影響を受ける寸法検査項目 |
ASTM A967/A967Mはパッシベーション処理およびその有効性を評価する代替試験について規定していますが、あらゆる用途に普遍的に適合する合金種や受入基準を選定するものではありません。[1] 工程要件は材料および機能と密接に結びつけておく必要があります。「材料および設計ガイド」は、このような包括的な選定背景を提供します。
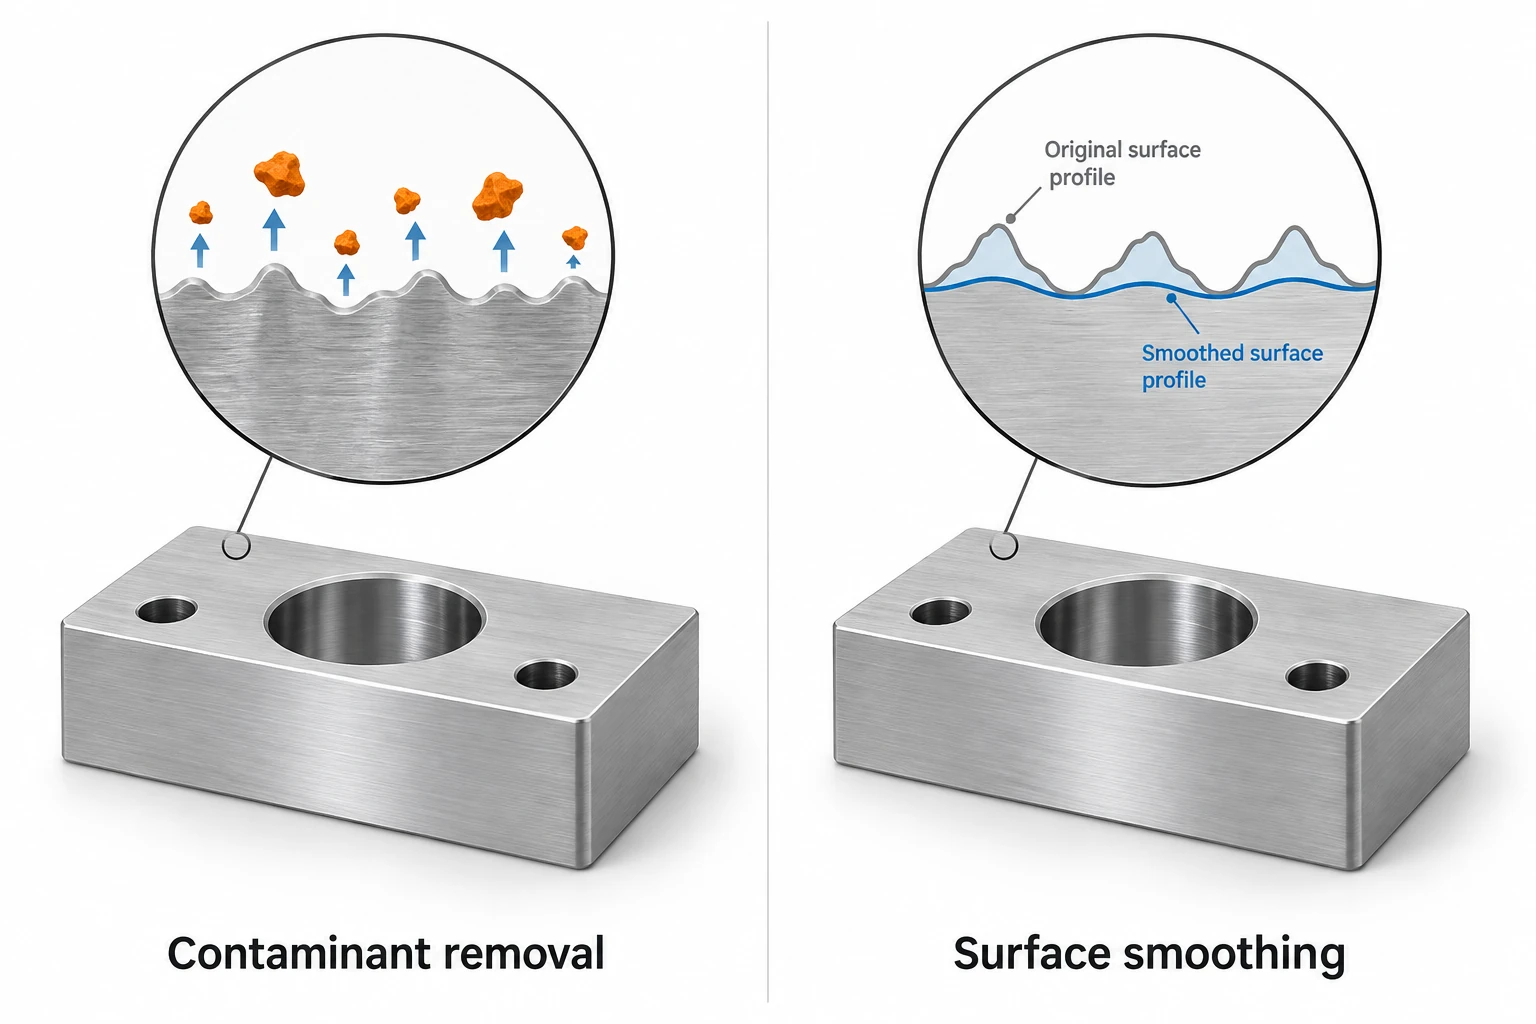
洗浄、スケール除去、研磨はそれぞれ異なる作業です
油分、機械加工残渣、酸化皮膜、表面粗さはそれぞれ異なる初期状態です。パッシベーション指示はこれらすべてを解決することを期待してはなりません。ASTM A380/A380Mは、洗浄、デスケーリング、ピッキングおよびパッシベーションを、それぞれ固有の目的を持つ関連作業として扱い、洗浄液が循環・排出可能な幾何形状の重要性を強調しています。[2]
溶接または熱変色を生じた部品の場合、必要な酸化皮膜の除去およびその後の表面状態を明確に定義してください。シール面(シーリング・ランド)に傷がある場合は、仕上げ工程を選択する前に、欠陥の評価と確保可能な材料余肉量を確認してください。不適切な機械加工面に対して単に処理時間を延長することは、工学的な対応策ではありません。
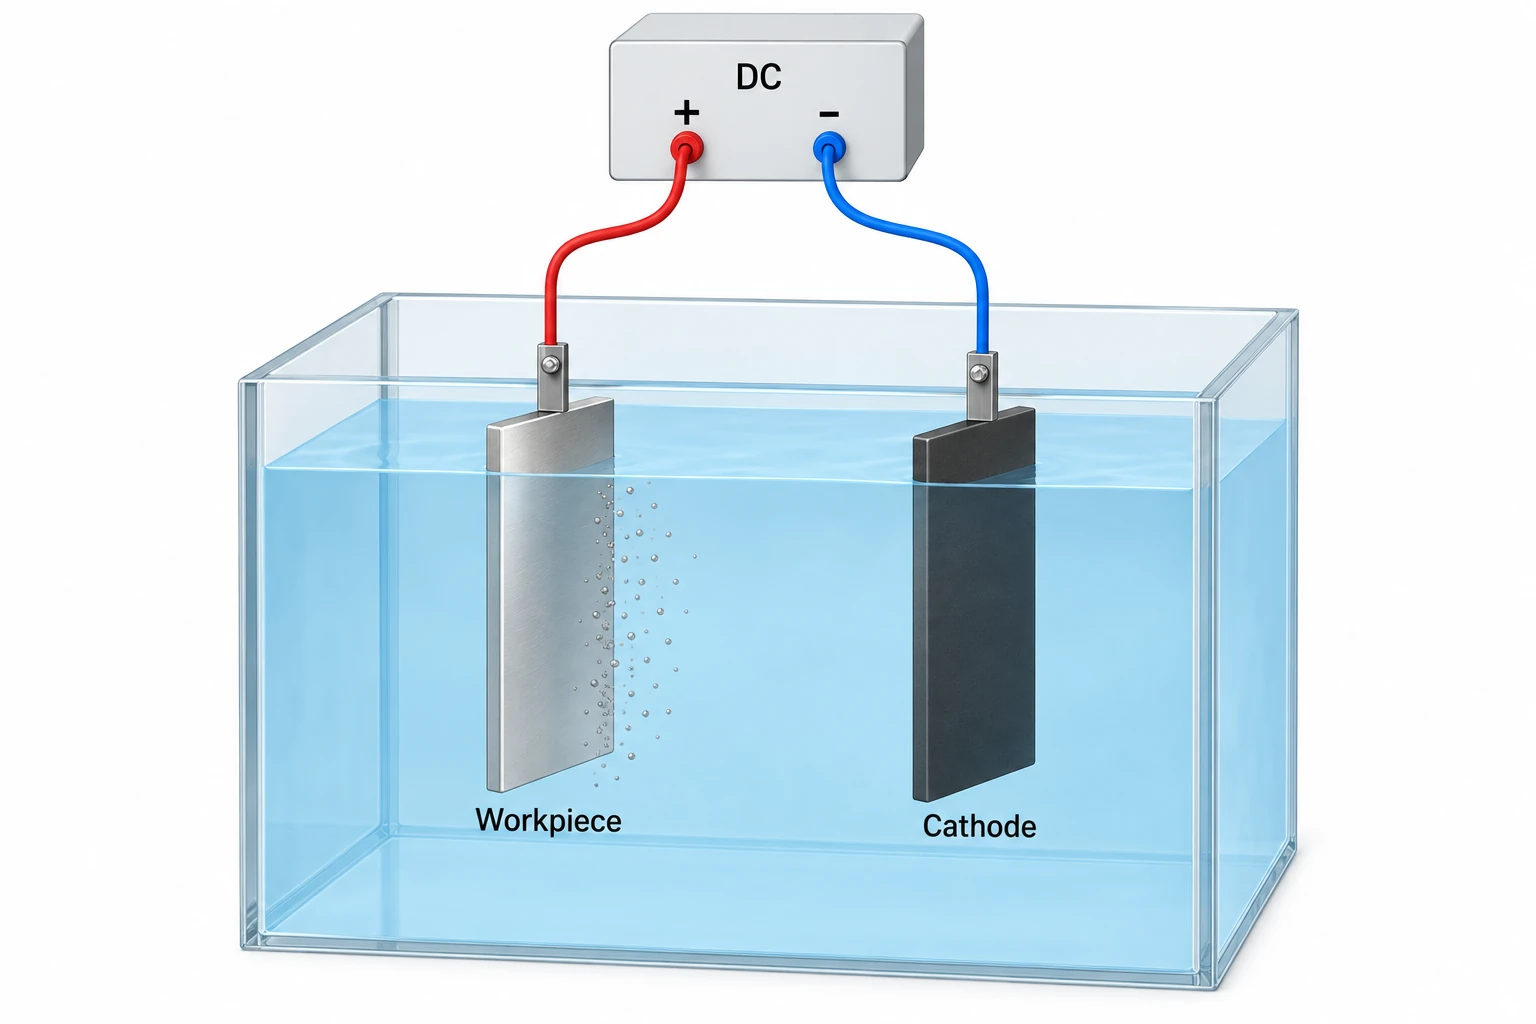
電解研磨では、加工物を電解液中の陽極にして、加工物から金属を除去します。そのため、金属層を析出させる電気めっきとは異なります。金属の除去は、処理条件と加工物の形状に左右されます。Euro Inoxの Electropolishing Stainless Steels では、この仕組みと前処理、後処理の順序を説明しています。 [3]
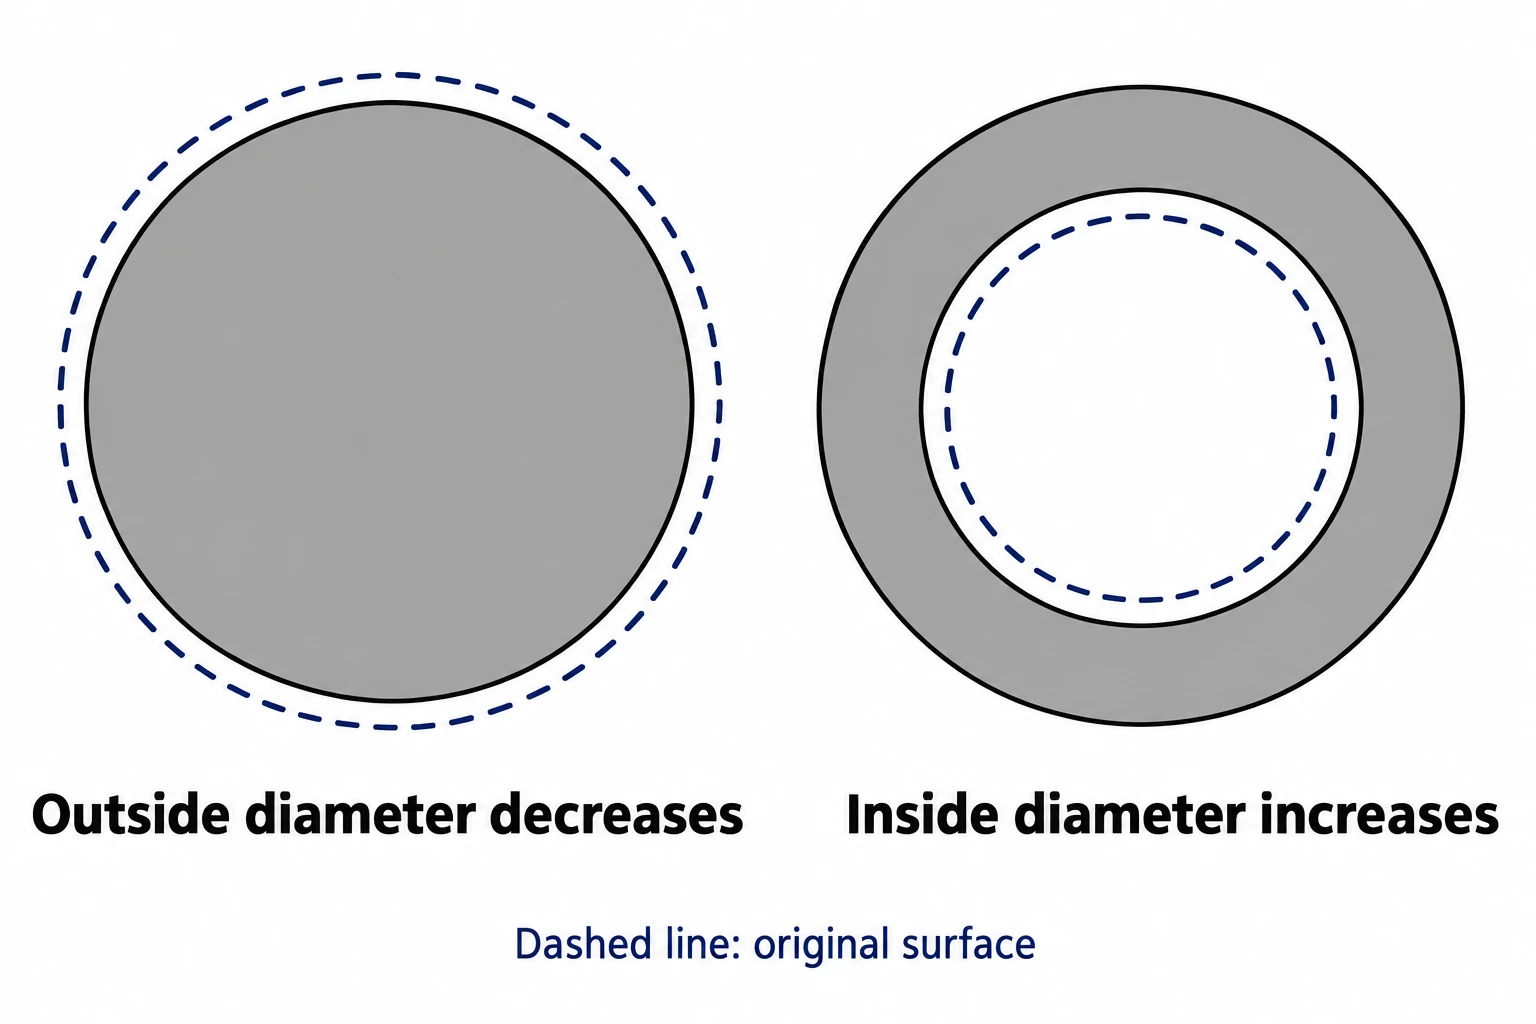
直径の両側で除去量を考慮してください。
電解研磨は、内径(ボア)、軸、ねじ、薄いエッジおよび接触面の寸法を変化させます。適合への影響は、表面除去量のみでは記述されません:直径には互いに対向する2つの面が含まれます。
仮想的な形状例:各円筒面に対して法線方向に均一に5 µm(すなわち0.005 mm)が除去され、それ以外の変化がないと仮定します。
| 特徴 | 処理前 | 計算 | 処理後 |
|---|---|---|---|
| シャフト外径 | 10.000 mm | 10.000 − 2 × 0.005 | 9.990 mm |
| ボア内径 | 10.000 mm | 10.000 + 2 × 0.005 | 10.010 mm |
実際の除去量は、複雑な形状において周囲で均一である必要はなく、露出面と深部の内部面との間で等しくなる必要もありません。除去余肉量、許容変動範囲、処理ゾーンおよび実現可能な保護方法については、加工業者と事前に合意してください。所定の処理後の最終寸法を評価し、処理前の測定値のみに基づいて重要寸法の適合を受諾してはなりません。
機械加工されたステンレス鋼部品については、材質規格(グレード)および供給状態に加え、処理が必要な表面を明確に特定してください。自由切削性を高めるため硫黄を含有するステンレス鋼グレードは、他のステンレス鋼グレードとは異なる挙動を示すことがあります。BSSAは特に、これらのグレードを電解研磨した場合の仕上がりが満足できるものでない可能性があると警告しています。[4]
電解研磨済み部品に対しても、必ずしもパスシベーション処理が必要でしょうか?
必ずしもそうではありません。ASTM B912では、電解研磨を用いたパスシベーション処理が明確に規定されています。その公開範囲には、適切な運転条件下でパスシベーションが同時に発生すること、およびその結果がステンレス鋼のグレード、溶液および処理条件に依存することが記載されています。[5]
しかし、すべての洗浄および後処理を省略できるわけではありません。加工ルートには依然として適切な前処理、残留物の除去、水洗および乾燥が必要です。プロセス副生成物を除去するために用いられる酸性後処理は、別途独立して指定されたパスシベーション処理を要求するという調達上の問いとは異なります。合意済みの加工ルートおよび図面や顧客要件に明記された内容に従ってください。
既存の注文で両方の工程が要求されている場合、いずれかの工程を削除する前に、担当技術者および加工業者と要件を調整してください。本質的な問いは、「それぞれの指定工程および試験が何を達成することを意図しているか」です。
機能に基づいて表面を受諾してください。
光沢のある部品は、規定された粗さ、清浄度レベルまたは耐食性の結果を保証するものではありません。BSSAは、電解研磨によって傷が残る場合があり、表面に存在する介在物がより目立つようになる可能性があると指摘しています。[4] 部品にとって重要な結果を明確に定義してください:
- 摺動またはシール界面:最終寸法、形状、テクスチャパラメータおよび測定位置。
- 清掃性要件:アプリケーションに応じた規定表面状態および清掃・残留物基準。
- 腐食関連の処理:必要な工程および適切な有効性試験(受入基準を含む)。
- 可視外装面:合意済みの外観および検査条件。これは技術的検査とは別に定義される。
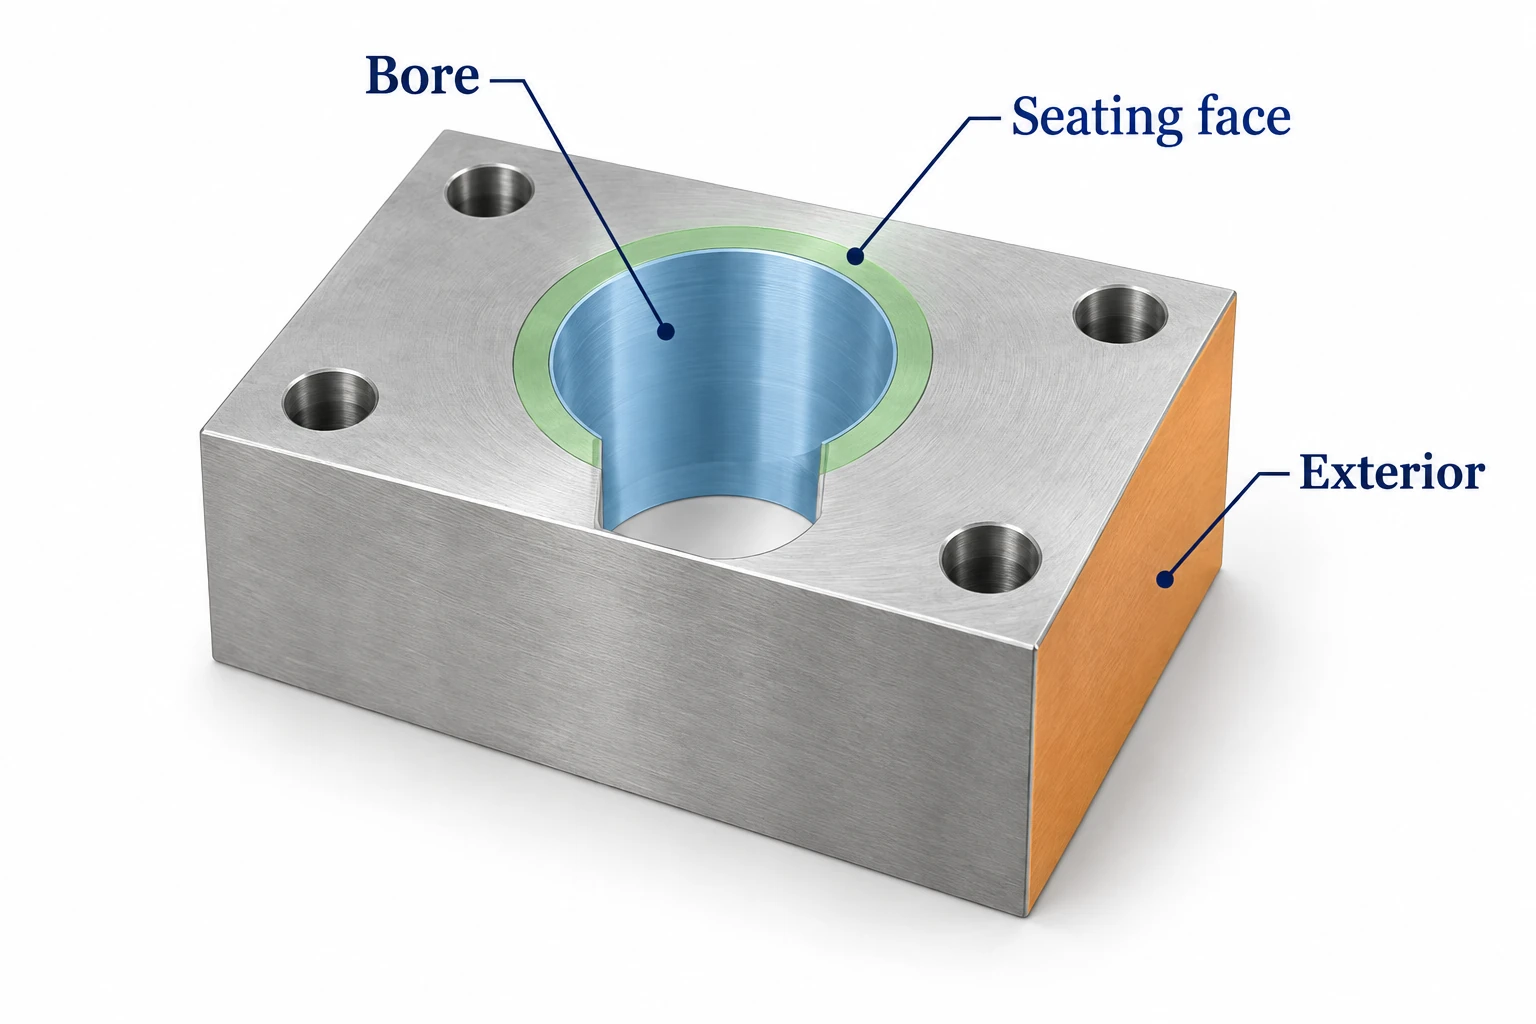
同一の出発条件および最終要件に基づいて、複数の見積もりを比較する。前処理、ラッキング、内面へのアクセス、寸法管理、試験、およびロット取扱いは、作業内容に影響を与える可能性がある。機械加工コストおよびサプライヤー選定ガイドを活用して、これらの範囲を単価から明確に分離する。
CNC機械加工のRFQ(見積依頼書)には、図面改訂番号、合金種および状態、要求される規格およびその版、処理対象領域、最終寸法公差、表面品質要件、および試験/報告要件を必ず添付する。処理名称は単なる出発指示であり、完成部品の要件こそが結果の受入可否を決定する。
パッシベーションと電解研磨に関する質問
化学的パッシベーションにより、機械加工された部品が鏡面光沢を呈しますか?
これは研磨工程ではない。光沢や表面粗さが要求される場合は、それらを個別に明記し、適切な前処理および仕上げ工程を選択する必要がある。表面がパッシブであることは、鏡面光沢を有することを意味しない。
電解研磨はすべてのバリを除去しますか?
いいえ。適切なサイズの小さな突起は除去可能だが、バリの大きさ、アクセス性、形状、および許容される材料損失量によって除去効果には限界がある。大型または到達困難なバリについては、適切な除去戦略および明確に定義されたエッジ検査が必要である。処理名称を「バリ完全除去」の保証と見なしてはならない。
いずれの処理も、部品を自動的に食品・医療用途に適合させるでしょうか?
いいえ。適合性は、材料全体、設計、製造プロセス、洗浄方法、および使用目的に係る全要件に依存する。処理証明書や光沢のある表面は、製品の適合性、無菌性、または実使用時の性能を保証するものではない。
パッシベーション試験は、表面粗さ測定の代わりになりますか?
いいえ。パッシベーションの有効性と表面粗さは異なる特性である。両方が要求される場合は、それぞれを個別に定義・評価する必要がある。適用される試験方法も、合金種および受入目的に適合していることが必須である。
技術資料
- ASTM International. A967/A967M-25:パッシベーション処理およびその有効性試験の公開範囲。
- ASTM International. A380/A380M-25:洗浄、脱スケール、ピッキングおよびパッシベーションの公開範囲。
- Euro Inox. Electropolishing Stainless Steels, 2010, Materials and Applications Series 11, sections 2–3.
- British Stainless Steel Association. Electropolishing of stainless steels:各ステンレス鋼種の応答および表面制限。
- ASTM International. B912-26:公開範囲(同時パッシベーションを含む)。注文で要求される版を適用すること。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


