このページについて
交差穴のバリ取りでは、ドリルで加工した穴が別の穴に貫通する箇所にできた不要な突起を除去します。 作業の結果として、残留バリを含むエッジの状態、許容される面取りまたは丸み、遊離粒子に関する清浄度を、それぞれ別個に定めます。一般的な「全エッジのバリを除去する」という指示では、流体制御ブロックの内部でどの程度まで材料を除去できるかや、見えない交差部をどう検査するかが明確になりません。
交差部の境界は曲面であり、一部が隠れており、シール部や計量部などの機能要素に近接している可能性がある。より多くの材料を除去することが、自動的に優れた結果を意味するわけではない。
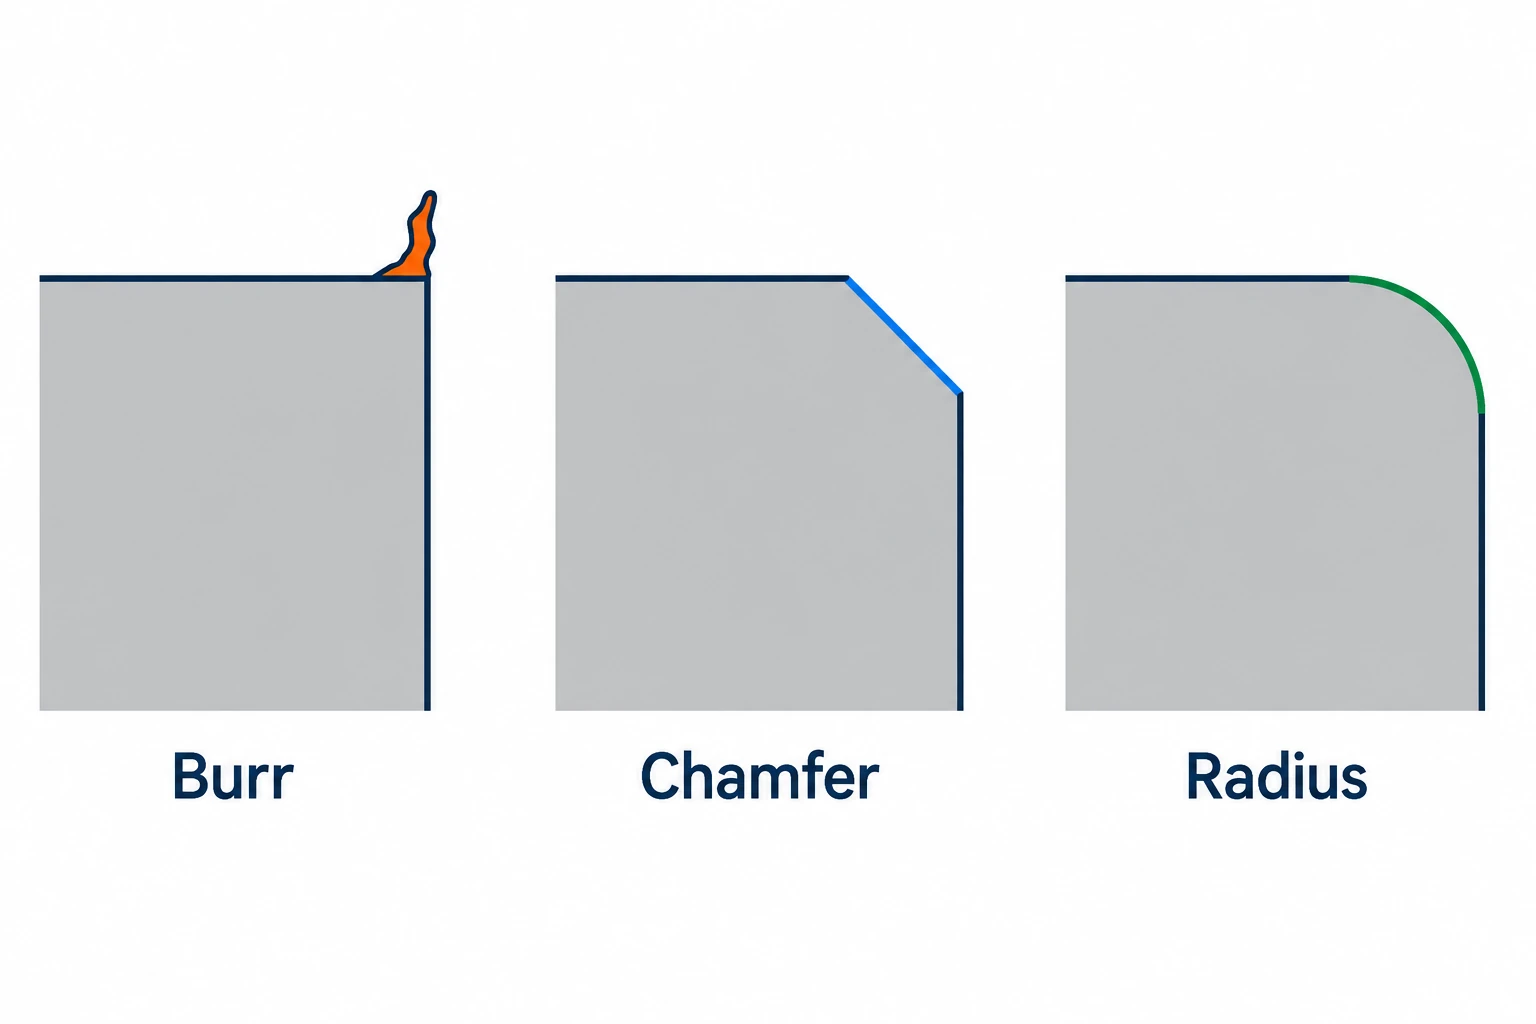
バリ取りは指定された面取りを形成しない。
バリ取りは機械加工後に残った不要な突起を除去する。エッジブレイクは鋭い段差を除去または緩和するものであり、指定された面取りまたはR形状が幾何形状を定義する。これらの要求事項は共存可能であるが、一つの工程記述ではこれらすべてを規定することはできない。
| 要件 | 部品図面上で定義すること。 | 受入れ証拠 |
|---|---|---|
| 残留バリの状態。 | 名称付き交差部;許容される突起および付着状態。 | 指定された状態を識別可能なエッジ検査。 |
| エッジの幾何形状。 | 許容されるブレイク、面取りまたはR形状;保持すべき表面。 | 適切な寸法または輪郭評価。 |
| 遊離粒子の清浄度。 | 湿潤部(ウェットエリア)、抽出方法および粒子限界値。 | 合意済みの清浄度試験および報告書。 |
| 部品の機能。 | 必要な流量、漏れ量その他の機能要件。 | 指定された機能試験;エッジ検査とは別に実施すること。 |
ISO 13715は、形状が未定義のエッジの表示および寸法記入について規定している。この規格の公開範囲では、幾何学的に定義された形状を持つエッジとは明確に区別されている。[1] 標準規格の参照は依然として適用される図面要件を必要とするものであり、特定のバルブやマニホールドに対して許容されるバリ高さを自動的に選択するものではない。
これらの要求事項を、材料および設計ガイドに概説されている部品の材質、インターフェースおよび使用条件に関連付けること。取扱い用エッジにブレイクが必要なためという理由だけで、機能的なエッジを丸めないこと。
実際の交差部に到達可能な加工方法を選択すること。
主穴および交差穴の直径、交差角度、オフセット、深さおよび利用可能なアプローチ方向を検討すること。直線穴の外部入口に対応できる工具が、内部の完全な交差部に到達できるとは限らない。HEULE社のX-BORES技術概要では、異なる交差穴配置に対して個別の解決策を提示しており、それらを単一の工具アクセス問題として一括して扱うことはない。[2]
| 加工方式の分類。 | 潜在的な適合性 | 資格認定の焦点 |
|---|---|---|
| 専用の機械式バリ取り | 加工可能な工具パスと交差する部位 | 全周縁へのアクセス;二次バリ;残存輪郭 |
| 電気化学的バリ取り | 電気伝導性部品の選択された内部エッジ | 電極/電解液へのアクセス;制御された除去;その後の洗浄 |
| 熱的バリ取り | プロセスガスが到達可能な適切な材料およびバリ形状 | 材料の応答;保護された特徴部;酸化物の除去 |
EMAG社は、電極および電解液を用いたワークピース表面における電気化学的除去を説明している。Extrude Hone社は、酸化による熱的除去およびその後に残る酸化物残留物の除去を説明している。[3] [4] これらの工程は、交差部の幾何形状、材料の応答および要求される最終エッジ状態に基づいて選択する。
交差穴を有するCNCフライス加工ブロックでは、製造工程にバリ取りを含める。後工程でのドリル加工またはねじ切りにより新たなエッジ状態が生じる可能性があり、それ以前に実施した処理では、当該交差部における最終的な状態を保証できない。
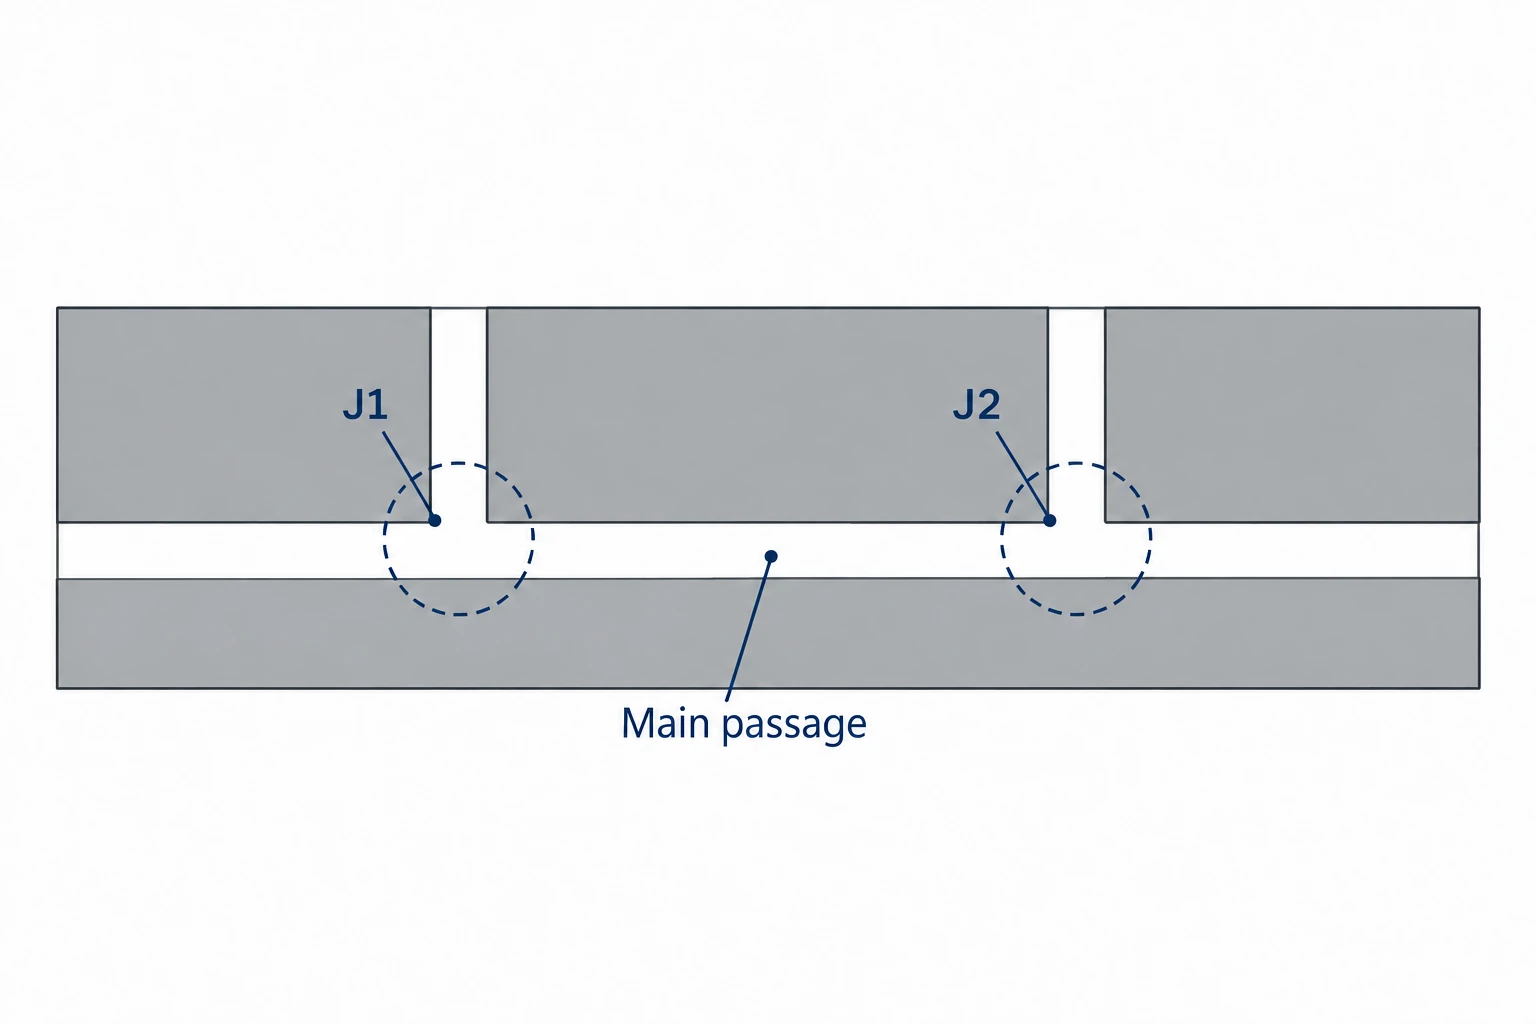
検査が実際にカバーする内部エッジを明示する
有効な検査計画では、評価対象となる接合部、アクセスポート、視認方向および端部領域を特定する。仮想的な二つの交差通路を有するブロックについて、交差点をそれぞれJ1およびJ2とラベル付けする。各交差点の検査カバレッジを記録すること。J1の明瞭な画像が得られたとしても、それによりJ2の状態が確認されたことにはならない。
可能であれば内視鏡(ボアスコープ)を検査に活用できるが、プローブの挿入が可能であることおよび光学系が関連エッジを明確に可視化できることを確認する必要がある。遠方側が隠れている場合は、追加の位置または視点を計画する。要求される領域が明確に識別できない場合、検査手法を変更するか、またはリリース前に承認済みの設計/工程解決策を取得する。
突起の可視化とその高さの測定は、異なる作業である。Evident社のビデオスコープ測定に関するガイドラインでは、距離、光学系および測定セットアップが結果に与える影響について説明している。[5] 比例尺のない通常の写真は、寸法的な受入判定報告書ではない。数値によるエッジ限界が受入判定を規定する場合には、適切に資格認定された測定方法を用いる。
部品の検査範囲と特徴部の検査範囲も異なります。すべての部品を検査しても、検査方法が各部品で同一の隠れたエッジを見落としている場合、その検査は意味をなしません。ロット検査の範囲および内部領域の検査範囲の両方に合意してください。高精度機械加工および検査の範囲は、各要求事項を適切な証拠に結びつけるべきであり、設備一覧表への依存にとどめてはなりません。
バリ取りおよび取扱い後の清掃状態を検証する
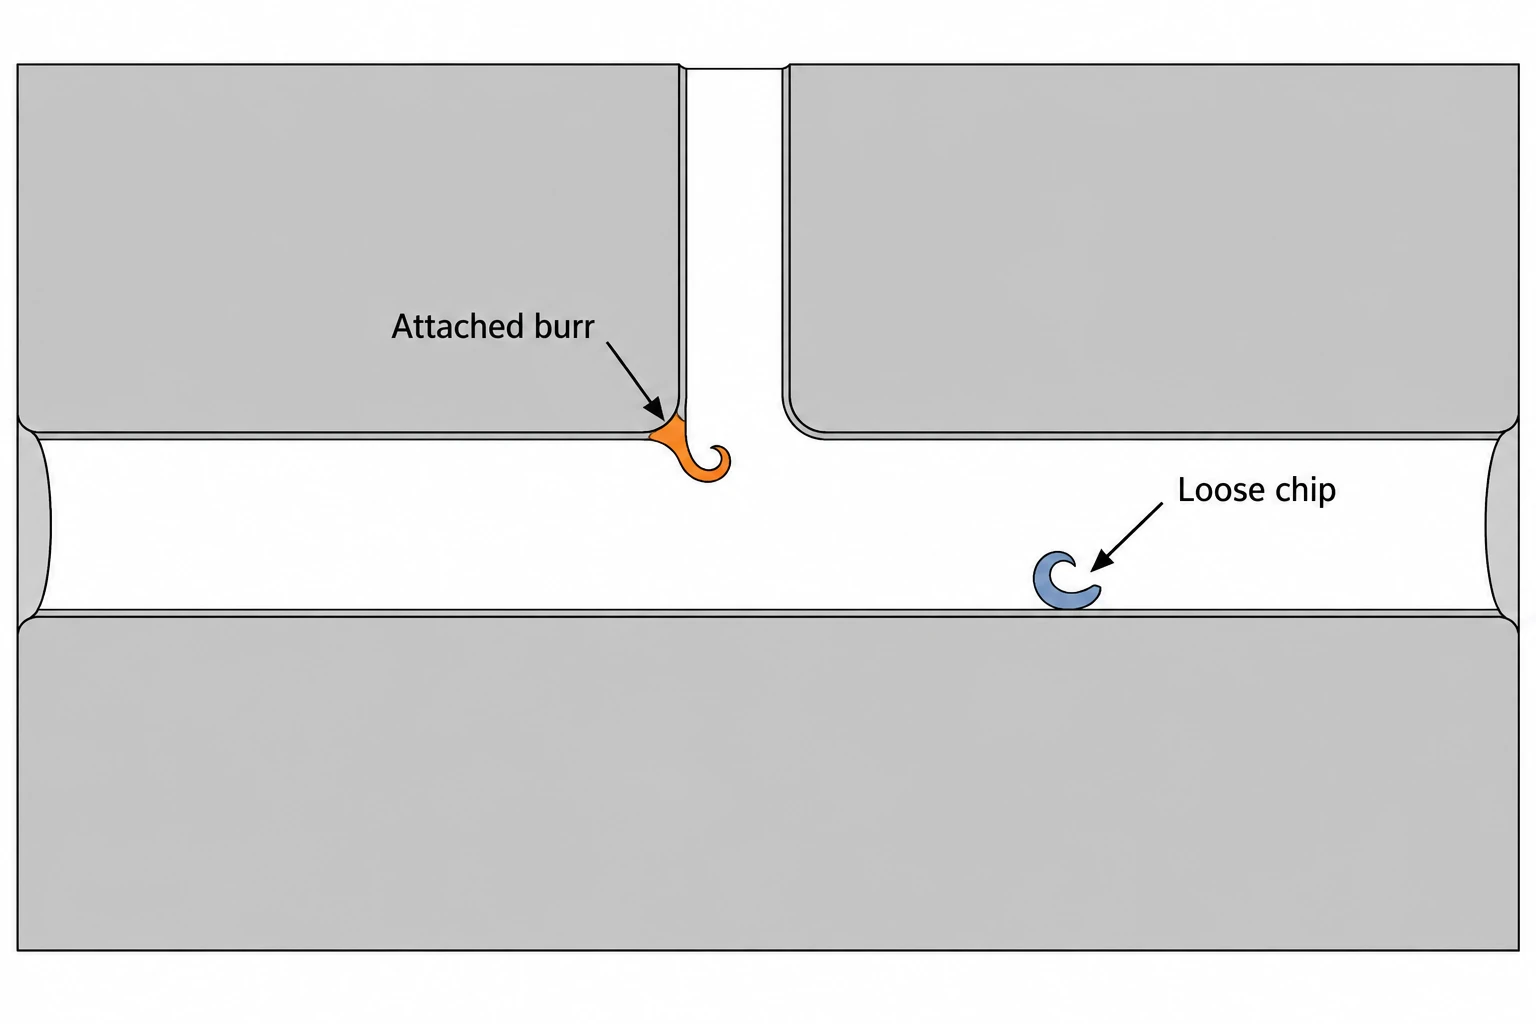
バリ取り工程では、除去された金属片、プロセス由来の残留物、あるいは取扱いによる汚染が残存する可能性がある。清掃は関連する通路に到達し、指定された汚染物質を完全に除去しなければならない。その後の検査、プラグ装着、包装および組立工程を通じて、この清掃状態を維持する必要がある。
ISO 16232は、関連する道路車両部品における粒子状汚染の判定および記録方法を規定しているが、普遍的な清掃度限界を設定しておらず、油やグリースなどのフィルム状汚染については適用範囲外である。[6] 規定されている場合でも、当該部品の清掃度要件は依然として限界値および検査条件を明確に特定しなければならない。他の用途では、それぞれに適した独自の仕様が必要である。
粒子試験は、合意された抽出方法で回収された異物汚染を評価するものであり、付着したバリがすべて除去されたことを証明するものではない。逆に、内部の目視検査は、通路ネットワークの他の場所に残留する可能性のある粒子の量を定量化しない。
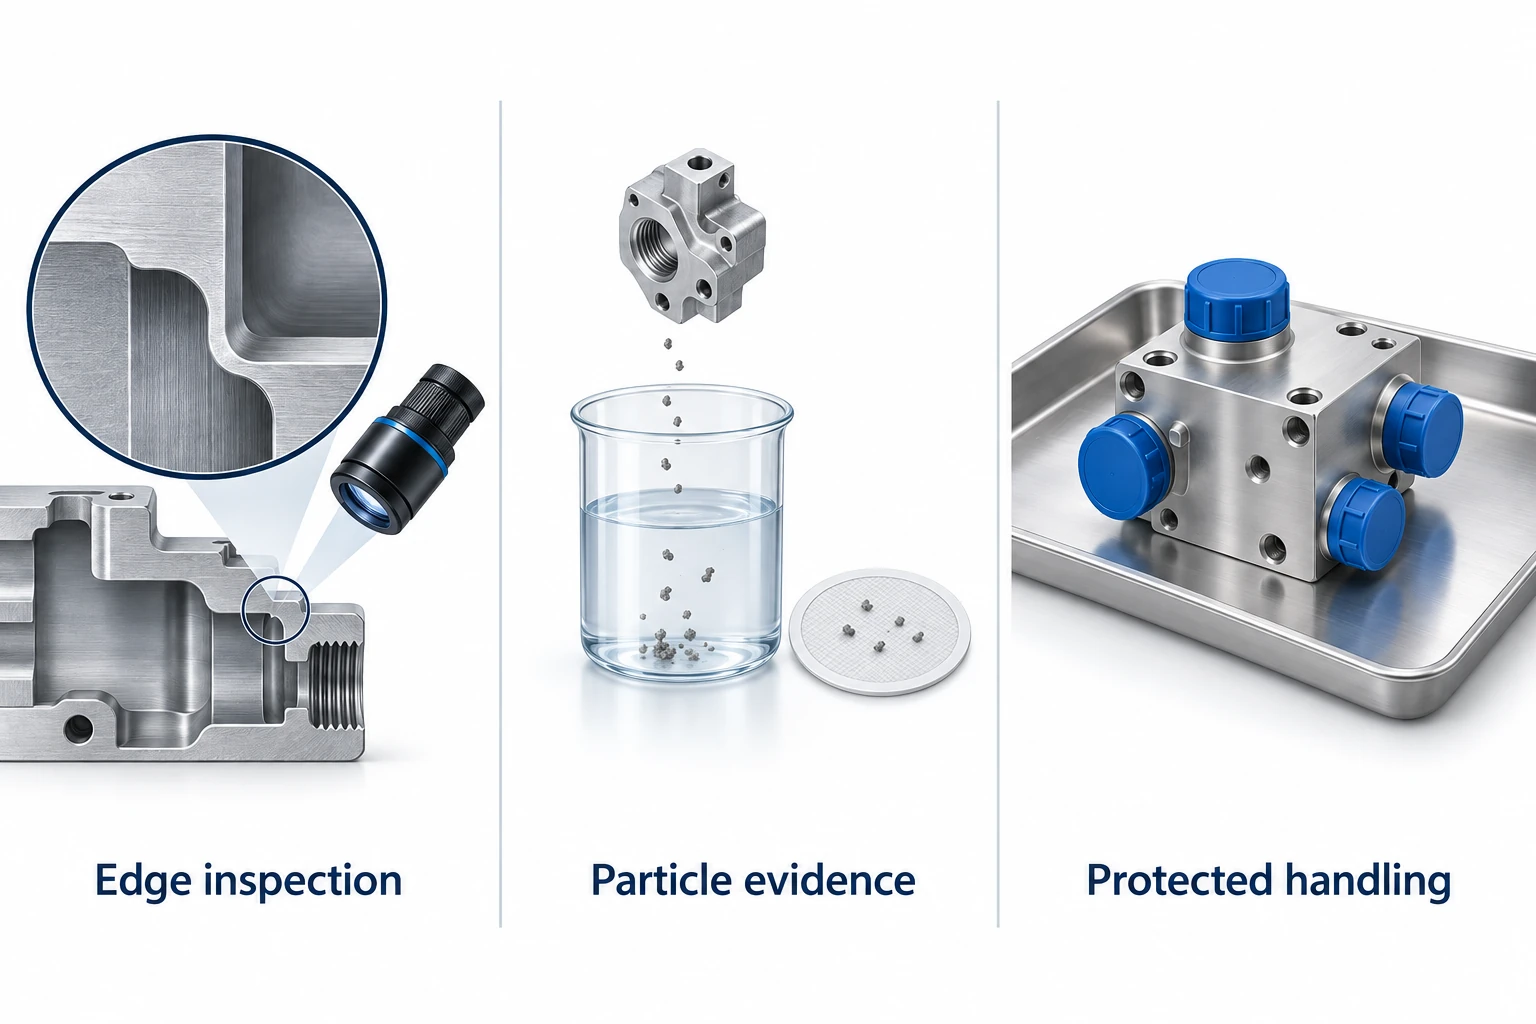
エッジ状態、カバレッジ、清掃状態を記録すること。
各重要接合部について、リリース記録には、その図面識別子と適用されるエッジ要件、検査方法、カバレッジおよび結果を関連付けること。必要に応じて代表的な画像を記録し、部品またはロットの識別情報および配置方向を明記すること。未解決領域は「未解決」として記録し、可視性の欠如を合格とみなさないこと。
CNC加工RFQ(見積依頼書)には、断面図またはマーク付きモデル、保護されたシールおよびメータリング機能、最終エッジ限界、清掃仕様、および必要な記録を含めること。これにより、サプライヤーは実際の除去および検証作業に対して正確に見積もりを提示でき、受入検査も同一の受入基準に基づいて実施できる。
内部バリ取りに関する質問
圧縮空気または洗浄によって、交差穴がバリフリーであることが証明できるか?
いいえ。浮遊物の除去は、付着エッジの状態を確認するものではない。合意されたエッジ検査に加え、必要な清掃および清掃状態確認を実施すること。
すべての内部エッジに同一の面取りが必要か?
いいえ。シール、メータリングおよび流体制御機能では、通常の取扱いエッジとは異なる幾何形状が要求される場合がある。図面には、該当する処理方法および指定プロファイルを保持しなければならない領域を明記すること。
圧力試験または漏れ試験の合格は、すべてのバリが除去されたことを証明するか?
いいえ。これは、規定された条件における当該機能試験の結果を確認するものにすぎない。試験中に漏れを引き起こさないまま残留する突起が存在する可能性があるため、エッジの受入判断には依然として独自の証拠が必要である。
機械加工済み流体ブロックに対する汎用的な許容バリサイズは存在するか?
いいえ。許容限界は、該当機能、下流側の感度および検査能力に依存する。部品固有の要件およびその検証方法を明確に定義すること。一般的なバリ取り注記や清掃基準の数値では、この限界を示すことはできない。
技術資料
- ISO。ISO 13715:2017 — 形状未定義エッジ:表示および寸法付けの公的範囲。
- HEULE。X-BORES:交差穴またはクロスボア向け顧客特製バリ取りソリューション:ツールファミリーの応用例およびアクセス性の検討事項。
- EMAG。EMAG ECM社製CIマシン:複雑部品のバリ取りに極めて効果的なソリューション、2020年9月14日発行:内部交差部における電気化学的バリ除去。
- Extrude Hone。熱バリ取り技術(TEM):酸化機構およびその後の酸化物除去。
- Evident。遠隔ビデオ測定技術の進展:より遠方から高精度な測定を実現:光学測定セットアップおよび距離に関する検討事項。
- ISO。ISO 16232:2018 — 構成部品およびシステムの清掃状態:公的範囲、除外事項および部品固有の清掃限界。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


