このページについて
より持続可能なCNC加工は、所定の部品を確実に納品しつつ、不必要な資源使用を削減することから始まる。材料の利用効率、切屑の回収率、電力および切削油の消費量は、それぞれ異なる問いに応える指標である。単にリサイクル率が高いという事実だけでは、環境負荷が低いと結論づけることはできない。
有意義な比較を行うには、部品の機能、材料要件、および受入数量を一定に保つ必要がある。その後、何を測定対象とするか、およびどの製造工程を含めるかを明確にする。
材料の利用効率とは、加工後に部品に残存する材料の割合を示す。
素材から完成部品への材料利用率は、完成部品の質量 ÷ 加工前の素材の質量で簡単に求められます。たとえば、5 kgの素材から2 kgの部品を加工したと仮定すると、利用率は2 ÷ 5 = 40%です。合格品は一個で、全体が同じ材質であり、コーティングを追加しないものとします。残りの3 kgは加工で除去された材料です。これだけで埋立廃棄物や再生が確認された金属に分類されるわけではありません。
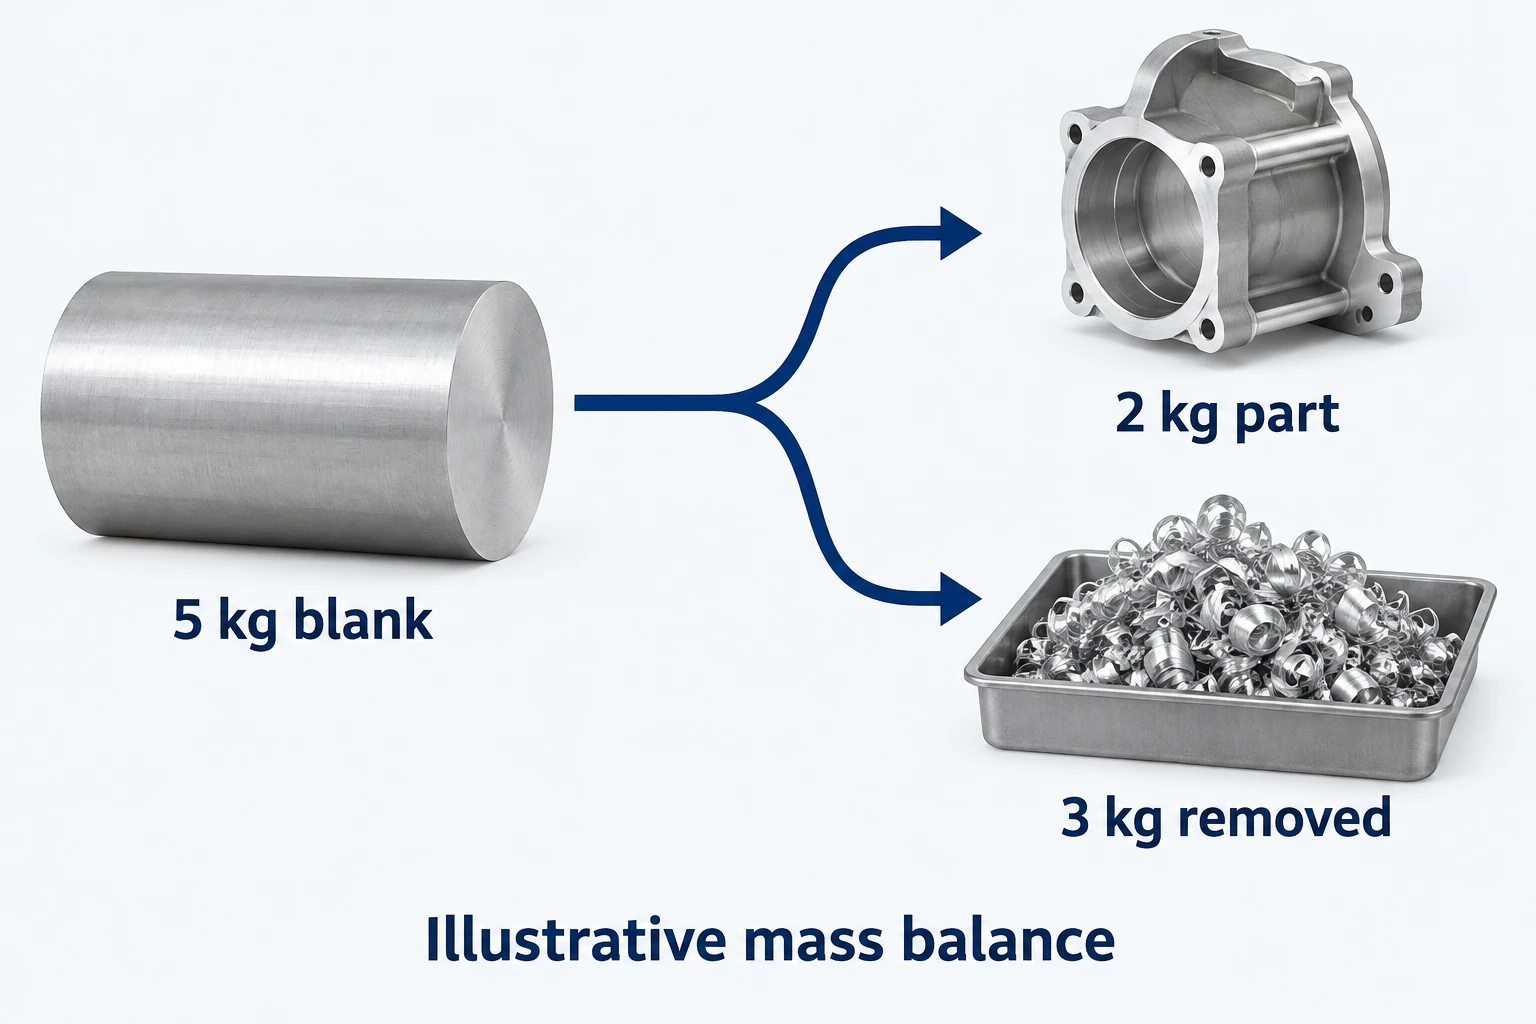
より近似サイズの素材を使用すれば、この比率を改善できる可能性がある。ただし、取付・仕上げ・選択した材料状態に必要なストック量は確保しなければならない。当社の材料および部品設計ガイドでは、提案される変更が機能要件とどのように関連するかを説明している。
ニアネット形状の素材を用いれば切削除去量を削減できるが、その素材自体の製造にも独自の資源投入が必要である。従って、「加工量が少ない=全体の環境負荷が小さい」と結論づける前に、両ルート全体を比較検討しなければならない。
不良品の発生防止と、発生後の不良品の回収は、異なる行動である。
米国環境保護庁(EPA)の汚染予防階層では、廃棄物を発生源で削減することと、既に発生した廃棄物をリサイクルすることとを明確に区別している。どちらも重要である。素材配置の最適化や不良品の発生回避により、消費される資源を削減できる一方、切屑の回収はすでに除去された材料に対する対応である。
切りくずを回収するには、材質が特定され、適切な搬出先が確保されている必要があります。The Aluminum AssociationのSecondary Production 101では、アルミニウムのスクラップを合金別に分け、異物の混入を抑えると価値が高まる理由を説明しています。複数の合金が混ざったスクラップは、材質が特定され、分別された合金と同等には扱えません。 [3]
米国国立標準技術研究所(NIST)の加工持続可能性モデルでも、切屑処理は環境負荷を伴う独立した活動として扱われている。切削油で汚染された切屑は、追加の処理を要することがある。スクラップ収集の領収書は所有権移転の証拠にはなるが、それ自体では最終的に回収された有効金属の質量を保証するものではない。[1]
フライス加工部品の場合、加工開始時の素材、受入済み部品、および除去された材料をそれぞれ別途記録する。再利用可能な端材は切屑と分けて保管し、乾燥金属の質量と、切削油を含む容器の質量とを明確に区別する。
エネルギー、切削油、および不良品を、単一の境界内で集計する。
工作機械の主軸定格出力は、注文単位で実際に消費される電力量ではない。エネルギー消費量は、測定対象となる設備および運転状態における出力と時間の積に依存する。NISTのモデルでは、冷却ポンプや切屑コンベアなどの補助設備、およびアイドリング時のエネルギー消費も含む。[1]
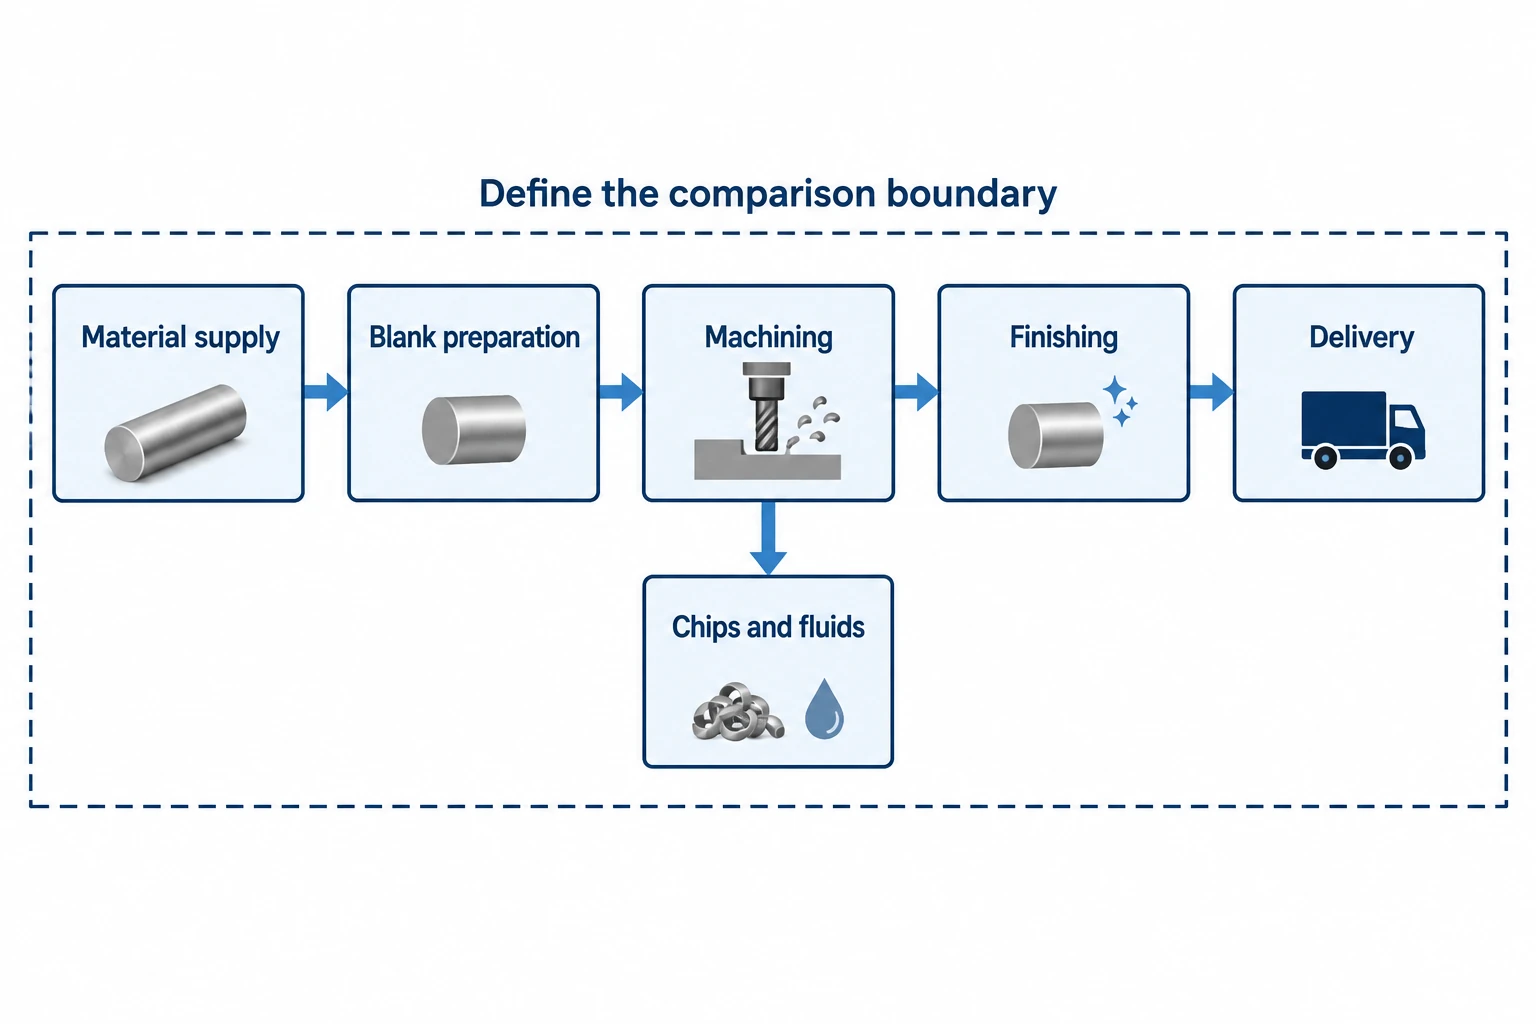
切削液の管理も効果を見込める対策です。米国環境保護庁(EPA)のMetal Manufacturing and Fabrication資料では、異物の混入を抑え、切削液を適切に管理することで、その使用寿命を延ばせるとしています。乾式加工が常に適しているという意味ではありません。切削方法は、材料、工具、要求される加工結果に応じて選びます。 [2]
同じ合格品となる2 kgのアルミニウム部品について、二つの加工ルートを比較します。ルートAでは前述の5 kgのビレットを使います。ルートBでは、指定合金と承認済みの材料状態をそろえ、最終形状に近い3 kgの素材を使うと仮定します。この質量計算では、素材一個から合格品が一個得られ、不合格品は生じないものとします。実際の合格品一個当たりの材料投入量には、不合格品に使った材料も含めます。図面の改訂、最終仕上げ、検査、合格数量は同じ条件にそろえます。表では、この質量の例から分かることと、環境への影響を判断するために追加で測定する必要があることを分けています。
| 比較境界内において | ルートA:鍛造材(ビレット) | ルートB:ニアネットブランク | その差が意味すること |
|---|---|---|---|
| 受入済み部品1個あたりの機械加工投入材 | 5 kg | 3 kg | Bは機械加工工程で2 kg少ない素材から開始する。 |
| 機械加工で除去される金属 | 3 kg | 1 kg | Bは回収前のチップ量を2 kg少なく生成する;いずれの数値もリサイクル収率ではない。 |
| ブランク製造に要する投入資源 | 鍛造材(ビレット)の製造および準備を測定する | ニアネットブランクの製造および準備を測定する | 機械加工用素材の削減は、上流工程における環境負荷の低減を保証しない。 |
| 電力および作業液 | 受入済み部品1個あたりで測定する | 同一設備および同一作業液境界内で測定する | チップ質量の低減は、エネルギーまたは作業液使用量の低減を保証しない。 |
| 不良品および回収金属 | 不良品および検証済み回収量を記録する | 同一基準で記録する | 各ルートの投入資源には失敗した試行も含め、その後受入済み出力で除算する。 |
提示された質量に基づき、Bは機械加工工程における材料利用率を40%から2 ÷ 3(約67%)へ向上させる。これは、現存する数値が支持する結論である。全環境負荷を比較するには、両ルートについて素材製造、機械加工用電力、作業液管理、仕上げ工程、不良品、および実際の金属回収量を測定しなければならない。炭素排出量の差異を主張する前に、同一のデータ期間および排出係数を適用すること。 機械加工コスト比較ガイド でも、納入部品および範囲を一定に保つという同じ原則が採用されている。
よくあるご質問
リサイクル可能な素材とは、部品に再生金属が含まれていることを意味しますか?
いいえ。リサイクル可能性(recyclability)とは、将来的な回収経路の可能性を示す概念であり、再生内容量(recycled content)とは、供給された製品の製造に使用された素材の由来を示すものである。後者は、独自の裏付け情報を必要とする。
より高い材料利用率は常に最適な設計なのでしょうか?
いいえ。この比率は単なる一つの指標にすぎません。完成品が軽量である場合、ブランク対部品利用率が低くても、使用時のメリットをもたらすことがあります。機能性、サービス寿命、および比較境界は依然として重要です。
機械のkWh値を、その部品のカーボンフットプリントと呼ぶことはできますか?
いいえ。電力消費量から関連排出量を見積もるには、適切な排出係数が必要であり、明示されるフットプリントには定義済みのスコープ(範囲)が必要です。材料製造、外部工程、輸送などは、機械測定の範囲外となる可能性があります。
技術資料
- 米国国立標準技術研究所(NIST)。持続可能性分析のための仮想工作機械モデル(A Virtual Machining Model for Sustainability Analysis)(2010年)。システム境界および資源指標。
- 米国環境保護庁(EPA)。金属製造および加工(Metal Manufacturing and Fabrication)(FY22–23年度)。汚染予防の機会および切削油の保守管理。
- アルミニウム協会(The Aluminum Association)。二次生産入門(Secondary Production 101)。分別および合金化。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


