Tässä artikkelissa
Määritä sisäinen jäysteenpoisto käsiteltävän risteyskohdan, vaaditun reunatilan ja hyväksyntään tarvittavan näytön perusteella. Yleinen huomautus ”poista jäysteet kaikista reunoista” ei kerro toimittajalle, kuinka paljon materiaalia saa poistaa nesteenohjauslohkon sisältä tai miten risteyskohta, johon ei pääse käsiksi, tarkastetaan. Pidä kiinni olevia jäysteitä, reunageometriaa ja irtohiukkaspuhtautta koskevat hyväksyntäkriteerit erillään.
Vaikein reuna on usein se, jossa yksi porattu kulkureitti avautuu toiseen. Sen rajapinta on kaareva, osittain piilossa ja mahdollisesti lähellä tiivistystä tai mittausominaisuutta. Enemmän materiaalia poistaminen ei automaattisesti tuota parempaa tulosta.
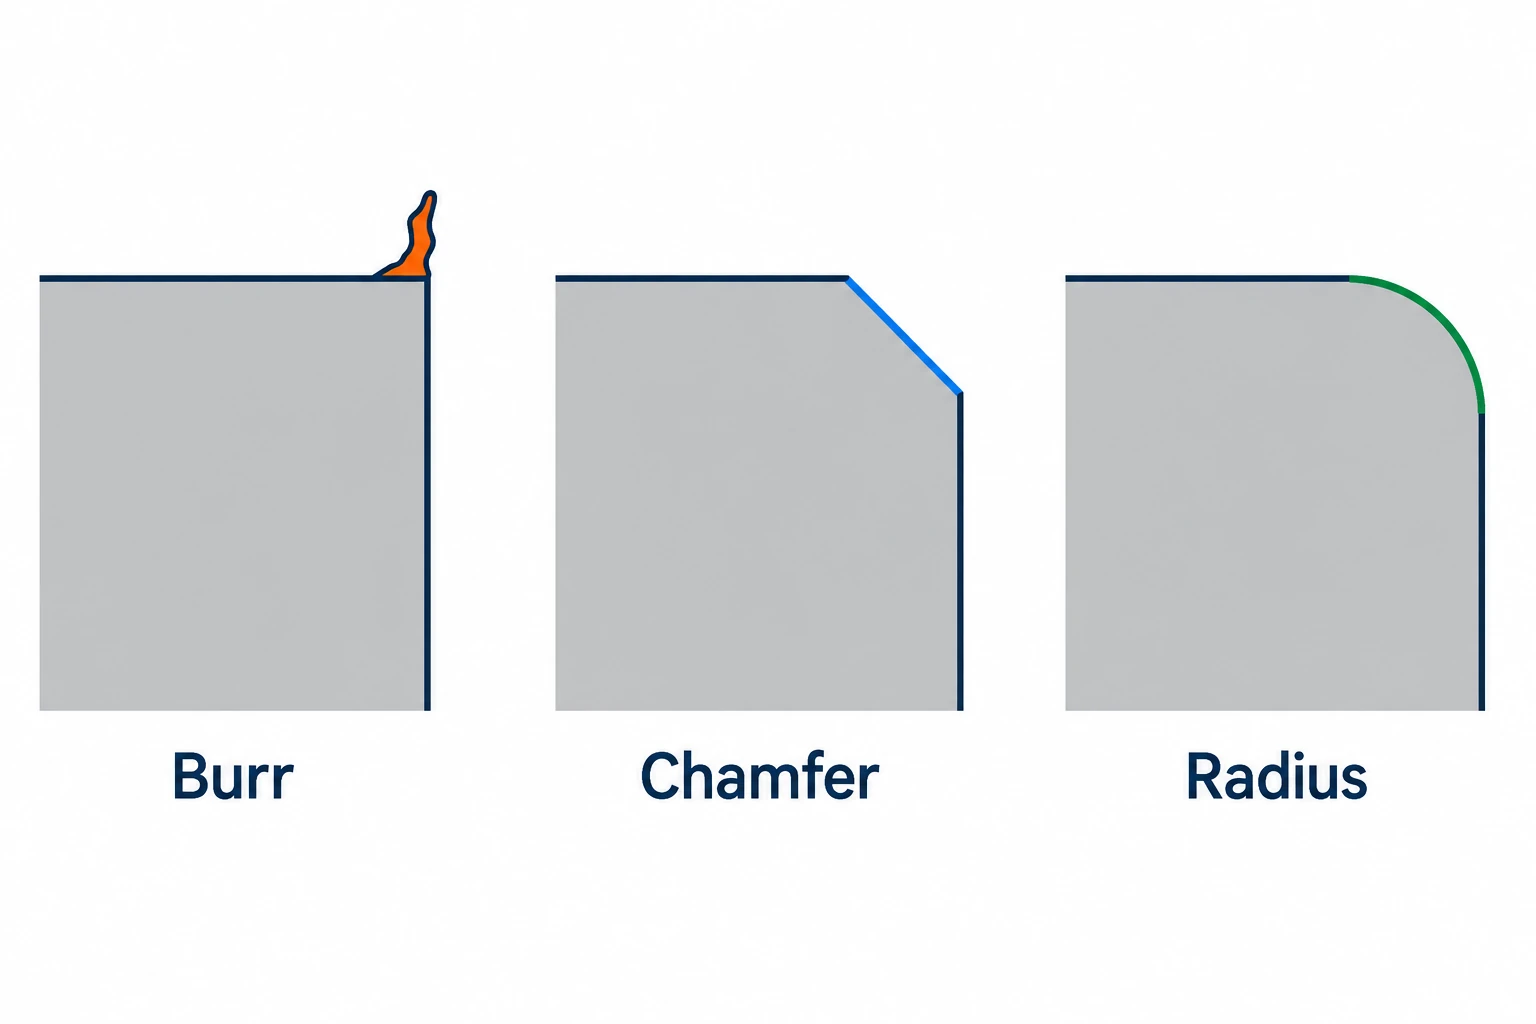
Terävien reunojen poisto ei automaattisesti muodosta määriteltyä viistoa.
Terävien reunojen poisto poistaa koneistuksen jäljelle jättämät halutut ulokemat. Reunan pyöristys poistaa tai pehmentää terävän siirtymän; määritelty viisto tai pyöristys määrittelee geometrian. Nämä vaatimukset voivat olla samanaikaisesti voimassa, mutta yhden prosessikuvaus ei vahvista kaikkia kolmea.
| Vaade | Määritellään osaan | Hyväksyntätodisteet |
|---|---|---|
| Jäljellä olevan terävän reunan tila | Nimettyjen leikkauspisteiden tunnistaminen; sallittu projektio ja kiinnitysehto | Reunan tarkastus, joka kykenee erottamaan määritellyn tilan |
| Reunan geometria | Sallittu terävän reunan katkaisu, viistos tai kaarevuussäde; säilytettävät pinnat | Sopiva mittatarkastus tai profiilinarviointi |
| Irtoavien hiukkasten puhtaustaso | Kosteanut alueet, poistomenetelmä ja hiukkasmääritelmät | Sopimuksen mukainen puhdistustesti ja raportti |
| Komponentin toimintafunktio | Vaadittu virtaus, vuotoluokitus tai muut toiminnalliset vaatimukset | Määritelty toiminnallinen testi; erillinen reunatarkastuksesta |
ISO 13715 käsittelee muodoltaan määrittelemättömien reunojen merkitsemistä ja mitoituksia. Sen julkisen soveltamisalan mukaan nämä erotetaan täsmällisesti geometrisesti määritellyistä reunoista. [1] Standardiviite edellyttää edelleen piirustuksessa annettuja vaatimuksia; se ei valitse hyväksyttävää teräspientä tietyn venttiilin tai jakoputken osalta.
Yhdistä nämä vaatimukset komponentin materiaaliin, liitospintoihin ja käyttöolosuhteisiin, kuten materiaalit ja suunnittelun opas esittelee. Älä pyöristä toiminnallista reunaa pelkästään siksi, että viereiset käsittelyreunat vaativat kulmanpoiston.
Valitse prosessi, joka saavuttaa todellisen leikkauspisteen
Tarkista pääporan ja poikkiporan halkaisijat, leikkauskulma, siirtymä, syvyys ja saatavilla olevat lähestymissuunnat. Työkalu, joka käsittää suoran poran ulkoisen suun, ei välttämättä pääse koko sisäiseen leikkauspisteeseen. HEULE:n X-BORES-teknisessä yleiskatsauksessa erotellaan erilaisia ratkaisuja eri poikkiporajärjestelyihin sen sijaan, että niitä käsiteltäisiin yhtenä työkalun pääsyn ongelmana. [2]
| Prosessiperhe | Mahdollinen soveltuvuus | Kvalifiointikohdistus |
|---|---|---|
| Erityisesti mekaaninen kierteidenpoisto | Leikkauspisteet, joissa on toteuttamiskelpoinen työkalureitti | Täysi reunan käsittely; toissijaiset kierteet; jäljelle jäänyt profiili |
| Sähkökemiallinen terävien reunojen poisto | Valitut sisäiset reunat sähkönjohtavissa osissa | Elektrodin ja elektrolyytin pääsy; ohjattu poisto; seuraava puhdistus |
| Lämpöterävien reunojen poisto | Sopivat materiaalit ja prosessikaasun saavuttavissa olevat terävien reunojen geometriat | Materiaalin reaktio; suojatut ominaisuudet; oksidin poisto |
EMAG kuvaa sähkökemiallista poistoa työkappaleesta elektrodin ja elektrolyytin avulla. Extrude Hone selittää lämpöpoistoa hapettumisen avulla ja sen jälkeen jäävää oksidijäämää, joka on poistettava myöhemmin. [3] [4] Nämä ovat prosessivaihtoehtoja, joilla komponentti voidaan kvalifioida, eivätkä ne ole vaihdettavia viimeistelymerkintöjä tai väite siitä, että jokainen konepajalla niitä tarjoaisi.
CNC-porattujen lohkoiden kanssa risteävien reikien tapauksessa terävien reunojen poisto on sisällytettävä valmistusjärjestykseen. Myöhempää porausta tai kierretyötä tehdessä voi syntyä uusi reunaehto; aiemmin suoritettu käsittely ei voi varmistaa lopullista tulosta kyseisessä liitoksessa.
Näytä, mitkä sisäiset reunat tarkastus kattaa todellisuudessa.
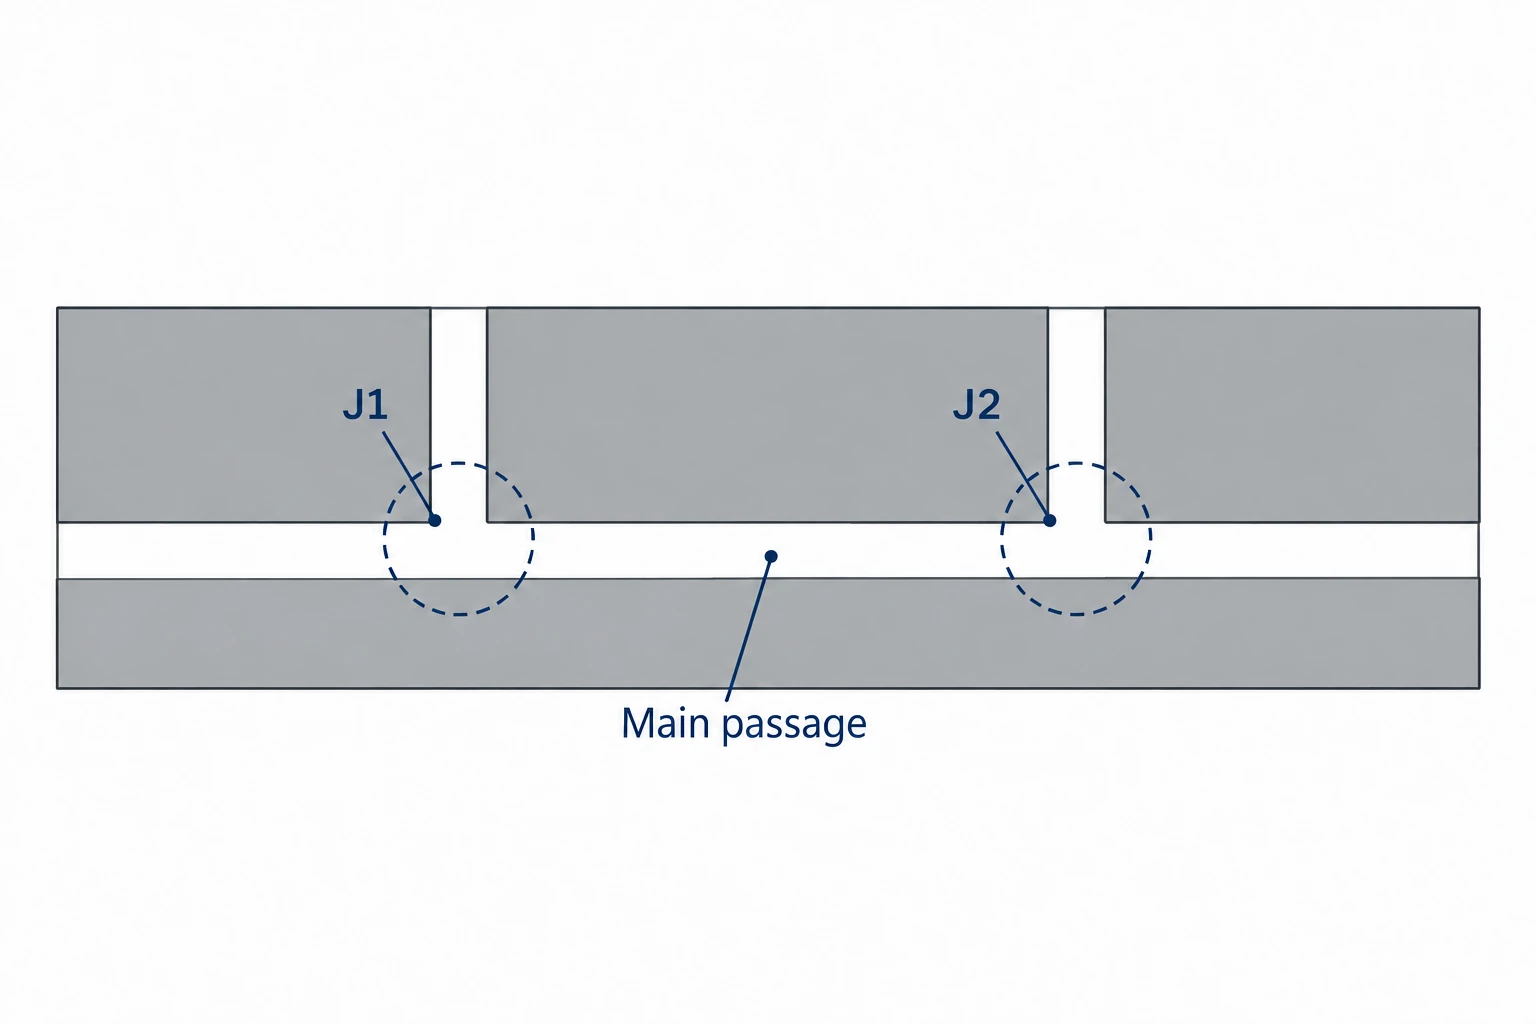
Hyödyllinen tarkastussuunnitelma määrittelee arvioitavan liitoksen, pääsyn portin, tarkastussuunnan ja arvioitavan reunan alueen. Hypoteettisessa lohkossa, jossa on kaksi ristiin kulkevaa läpikuoppaa, merkitään leikkauspisteet J1 ja J2. Kirjataan kattavuus kummallekin; selkeä kuva J1:sta ei vahvista tilannetta J2:ssa.
Jos mahdollista, tarkastukseen voidaan käyttää boreskooppia, mutta tutkapää on saatava kiinni ja optiikan on näytettävä kyseinen reuna. Suunnitellaan lisäasentoja tai -näkökulmia, kun vastakkainen puoli on piilossa. Jos vaadittua aluetta ei voida selvittää, muutetaan tarkastustapaa tai hankitaan hyväksytty suunnittelun tai prosessin ratkaisu ennen julkaisua.
Projektion näkeminen ja sen korkeuden mittaaminen ovat eri tehtäviä. Evidentin ohjeet videoskoopin mittauksesta selittävät, miten etäisyys, optiikka ja mittausasettelu vaikuttavat tuloksiin. [5] Tavallinen mittakaavaton valokuvatodiste ei ole mitallisesti hyväksyntäraportti. Kun numeerinen reunaraja määrittää hyväksynnän, käytetään pätevää mittausmenetelmää.
Osa-alueen kattavuus ja ominaisuuden kattavuus eroavat myös toisistaan. Kaikkien komponenttien tarkastaminen ei auta, jos menetelmä jättää saman piilotetun reunan huomioimatta jokaisessa osassa. Sovitaan sekä erän tarkastuksen laajuudesta että kattavista sisäisistä alueista. tarkkaan koneistukseen ja tarkastukseen liittyvä laajuus pitäisi yhdistää jokainen vaatimus sopivaan todisteeseen eikä luottaa pelkästään laiteluetteloon.
Tarkistetaan puhdistus deburringin ja käsittelyn jälkeen.
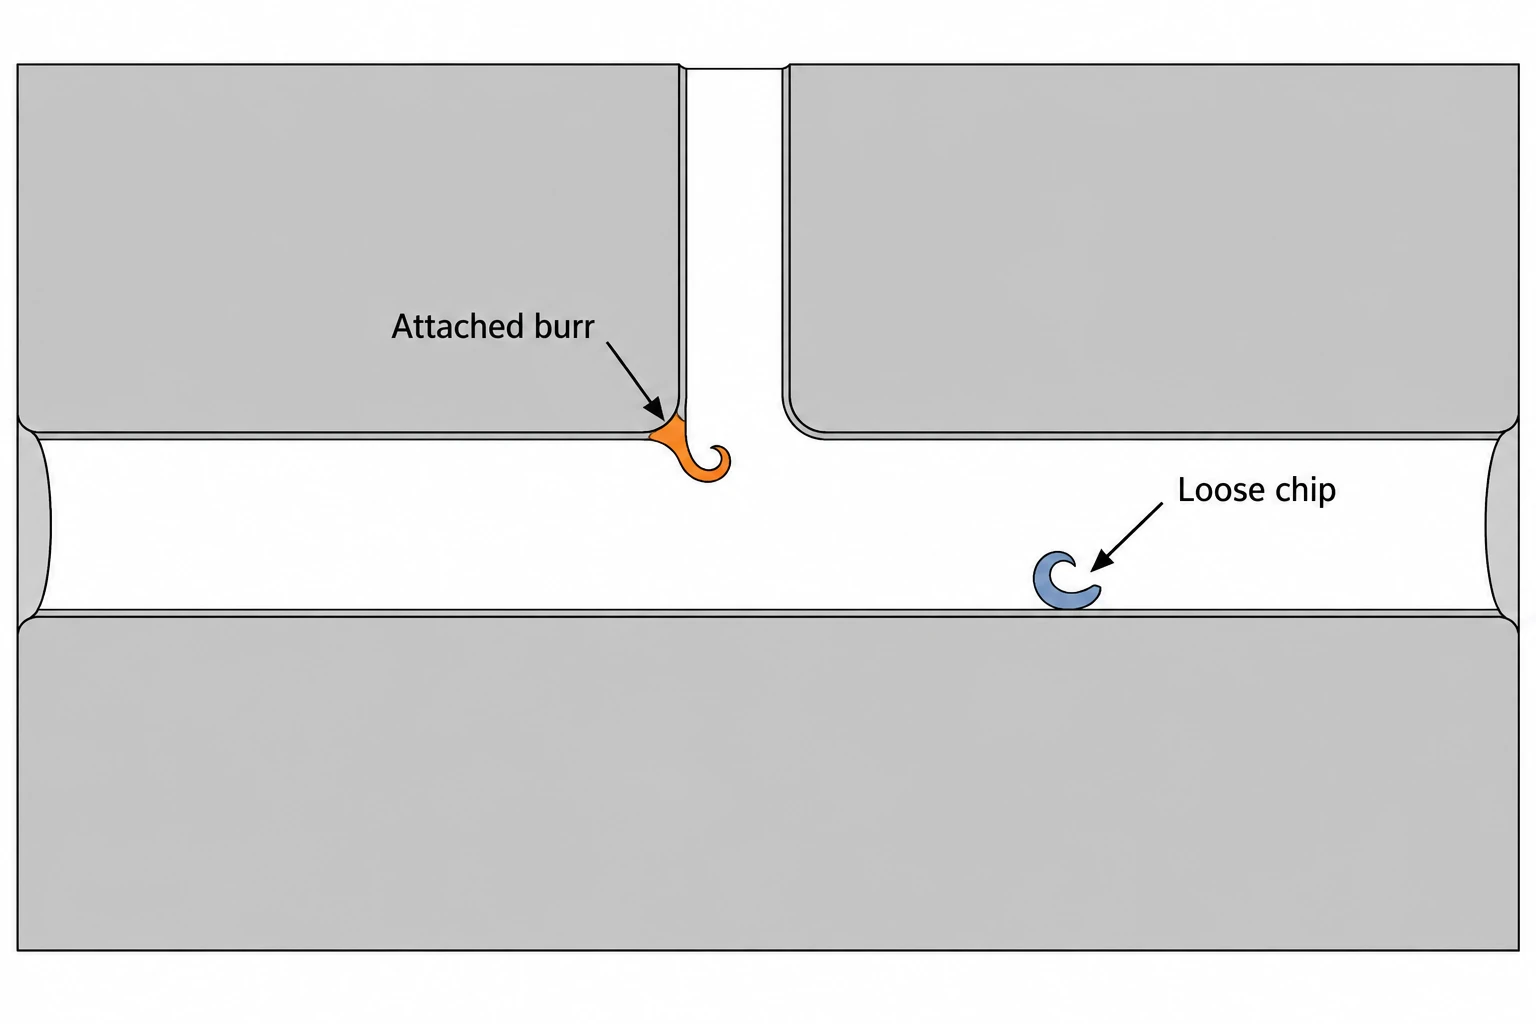
Tummaus voi jättää pois poistettua metallia, prosessijäämiä tai käsittelyn aiheuttamaa saastumista. Puhdistuksen on päästävä kyseisiin kulkutieihin ja poistettava määritelty saastuminen. Suojaa tätä tilaa kaikissa myöhempissä tarkastus-, tukkimis-, pakkaus- ja kokoonpano-operaatioissa.
ISO 16232 tarjoaa menetelmiä hiukkassaatuman määrittämiseen ja dokumentointiin tieliikenneajoneuvojen kyseisillä komponenteilla. Se ei aseta yleispäteviä puhtausrajoja, eikä sen soveltamisala kata kalvoja muodostavia saastumia, kuten öljyjä ja rasvoja. [6] Jos sitä on määritelty, komponentin puhtausvaatimus on edelleen ilmoitettava rajoitukset ja tarkastusehdot. Muille sovelluksille tarvitaan omat asianmukaiset määrittelyt.
Hiukkastesti arvioi saastumista, joka on kerätty sovitulla poistomenetelmällä. Se ei todista, että kaikki kiinnittyneet tummaukset on poistettu. Vastaavasti sisäinen visuaalinen tarkastus ei kvantifioi hiukkasia, jotka voivat silti jäädä muualle kulkutieverkostoon.
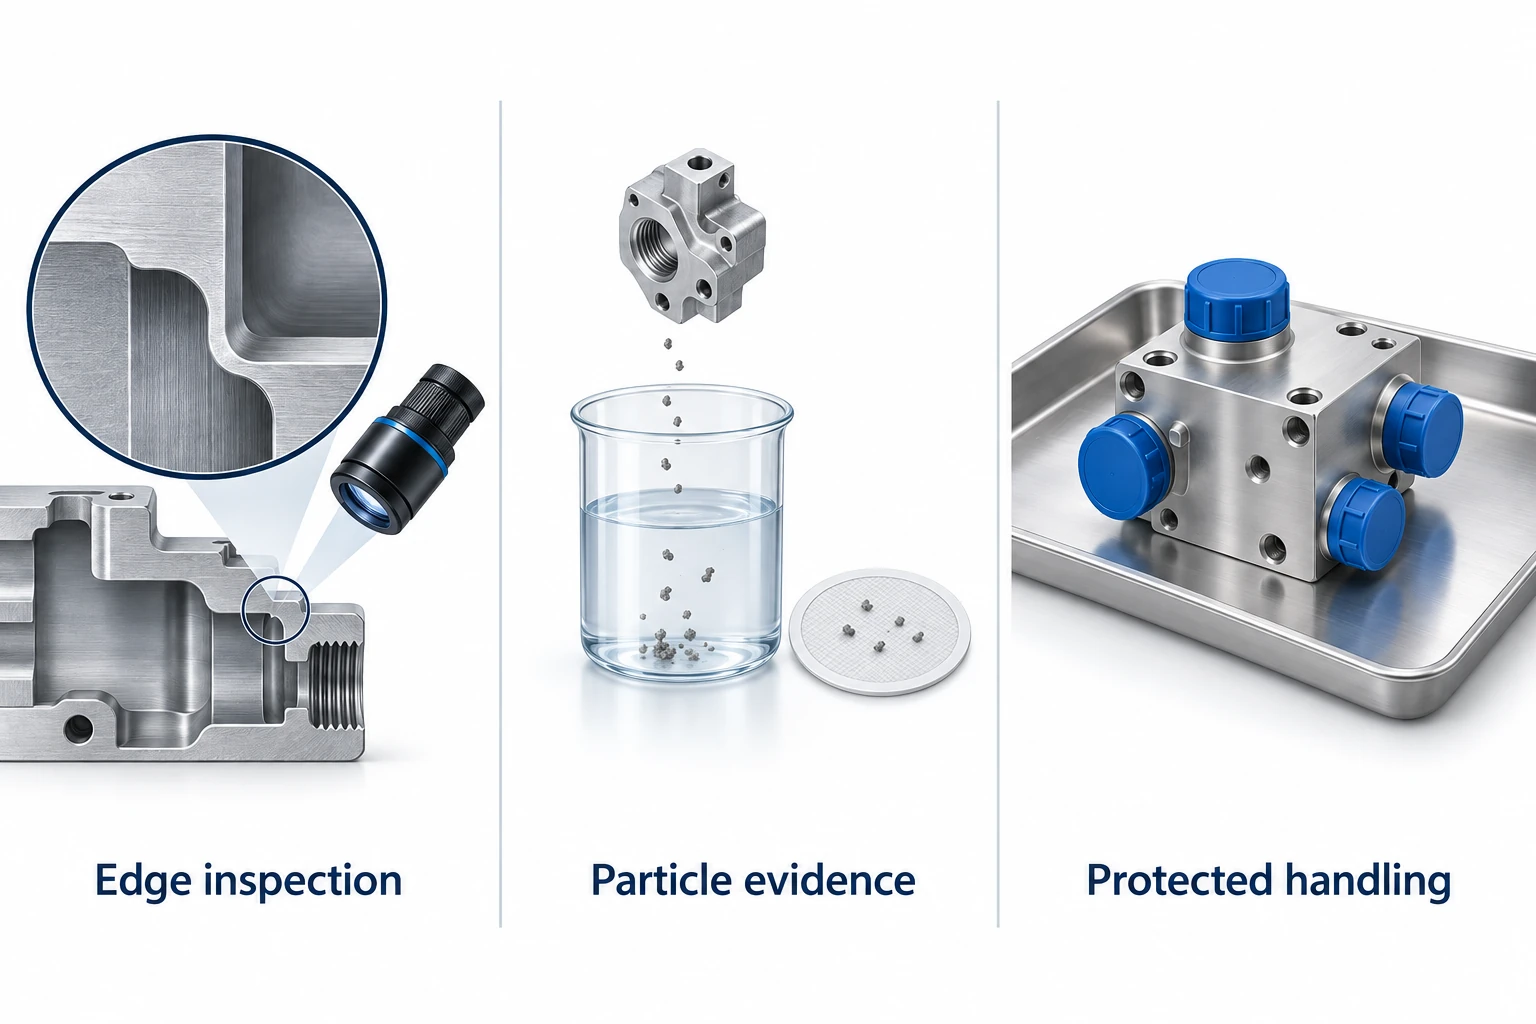
Tee hyväksytty tila toistettavaksi.
Jokaisen kriittisen liitoksen osalta vapautustallenne pitää yhdistää piirustustunniste kyseiseen reunavaatimukseen, tarkastusmenetelmään, kattavuuteen ja tulokseen. Säilytä edustavia kuvia tarvittaessa, joissa näkyy osan tai erän tunniste ja orientaatio. Merkitse ratkaisemattomat alueet ratkaisemattomiksi, äläkä käsittele puuttuvaa näkyvyyttä hyväksynnä.
Sisällytä osakuvaukseen tai merkittyyn malliin suojatut tiukkuus- ja mittausominaisuudet, lopulliset reunarajat, puhtausspesifikaatio ja vaadittavat tallenteet CNC-koneistuspyyntöön (RFQ). Tämä mahdollistaa toimittajan hinnoittelun todellisesta poisto- ja varmistustyöstä sekä antaa vastaanottavalle tarkastukselle saman hyväksyntäperustan.
Sisäisen tummauksen kysymykset
Voivatko puristettu ilma tai pesu todistaa, että poikkiporaus on ilman teräkärkiä?
Ei. Löysän materiaalin poisto ei vahvista kiinnitetyn reunan tilaa. Käytä sekä sovittua reunatarkastusta että vaadittuja puhdistus- ja puhtaustarkastuksia.
Tuleeko jokaisen sisäisen reunan olla samanlainen kärkipyöristys?
Ei. Tiivistys-, mittaus- ja virtausominaisuudet voivat vaatia erilaisia geometrioita kuin tavalliset käsittelyreunat. Piirustuksen tulee määritellä asianmukainen käsittely ja kaikki alueet, joiden määritelty profiili on säilytettävä.
Todistako painekokeen tai vuotokokeen läpäiseminen, että kaikki teräkärjet on poistettu?
Ei. Se vahvistaa kyseisen toiminnallisen testin tuloksen sen ilmoitettujen ehtojen mukaisesti. Jäännösuloke voi edelleen olla olemassa ilman, että se aiheuttaa vuotoa testin aikana, joten reunan hyväksyntään tarvitaan edelleen oma todisteensa.
Onko olemassa yleispätevää hyväksyttävää teräkärjen kokoa koneistettavalle nesteblokille?
Ei. Rajan määrittää ominaisuuden toimintatapa, jälkikäsittelyn herkkyys ja tarkastuskyky. Määrittele osakohtainen vaatimus ja sen tarkastustapa; yleinen teräkärkien poiston huomautus tai puhtausstandardin numero eivät tarjoa kyseistä rajaa.
Tekniset lähteet
- ISO. ISO 13715:2017 — Määrittelemättömän muotoisten reunojen käsittely, merkintöjen ja mitoituksen julkisen soveltamisalan rajat.
- HEULE. X-BORES: Asiakasspesifiset kierteiden poistoratkaisut risteäviin reikäkuvioihin tai ristiin porattuihin reikiin. Työkaluperheen sovellukset ja pääsyyn liittyvät huomiot.
- EMAG. EMAG ECM:n CI-kone: Tehokas ratkaisu monimutkaisten komponenttien kierteiden poistoon, syyskuu 14, 2020. Sähkökemiallinen poisto sisäisissä risteyskohdissa.
- Extrude Hone. Lämpökierteiden poistoteknologia (TEM). Happamuksen muodostumismekanismi ja sen jälkeinen hapasumuksen poisto.
- Evident. Etävideomittauksen kehitys: saavuta tarkempia tuloksia pidemmältä etäisyydeltä. Optisen mittauksen asennus ja etäisyysnäkökohdat.
- ISO. ISO 16232:2018 — Komponenttien ja järjestelmien puhtaus, julkisen soveltamisalan rajat, poikkeukset ja osakohtaiset puhtausrajat.



