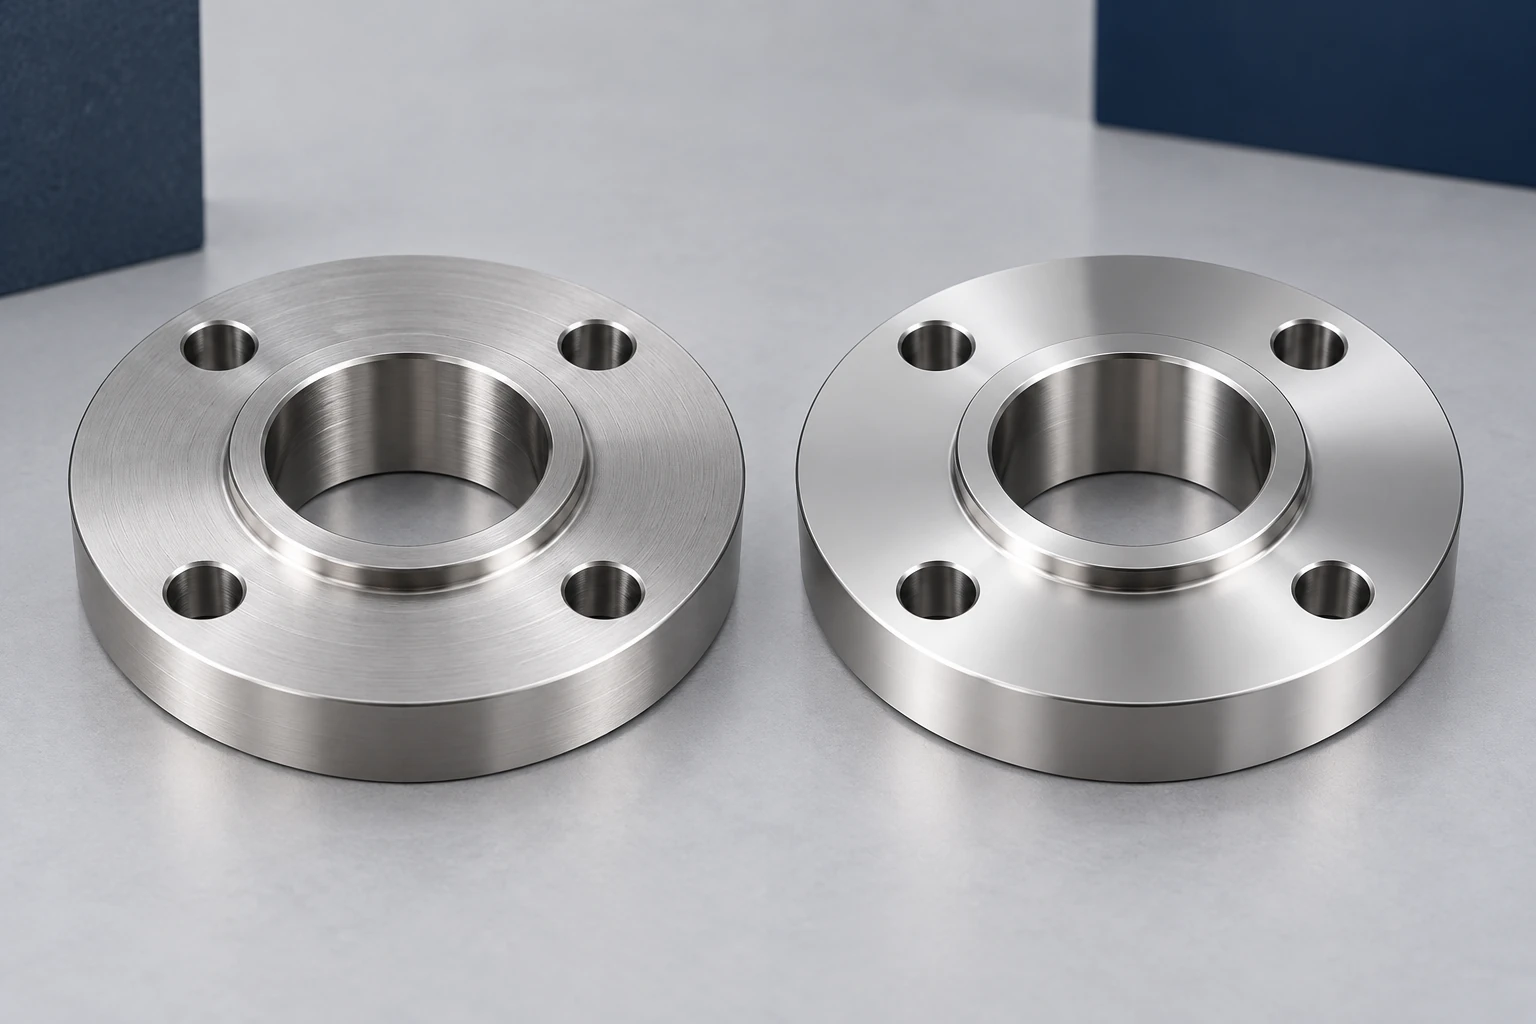
Tässä artikkelissa
Valitse kemiallinen passivoituminen, kun päätehtävänä on kontaminoivan raudan poisto ja vaaditun passiivisen pinnan muodostaminen jo sopivalle ruostumattoman teräksen pinnalle. Harkitse elektropolysointia, kun myös ohjattu metallin poisto ja pinnan tasaisuus ovat tarpeen. Elektropolysointi voi tarjota passivoitumisen sopivissa olosuhteissa, joten erillistä happopassivoitumisvaihetta ei automaattisesti vaadita. Määritelty prosessi, seos, lopulliset mitat ja hyväksyntätestit määrittävät valinnan.
Tässä ”kemiallinen passivoituminen” tarkoittaa perinteistä happokäsittelyä, jota verrataan yleisesti elektropolysointiin. Laajempi käsite passivoituminen kuvailee pintatilaa ja voi syntyä myös elektrokemiallisella prosessilla.
Vertaa tarkoitusta ennen kuin vertaat hintaa
| Vertailu | Kemiallinen passivoituminen | Elektropolysointi |
|---|---|---|
| Pääkäsittelyn tavoite | Poista pinnalle joutunut rauta; edistä passiivisen pinnan muodostumista | Poista pintametalli; tasaa ja passivoi |
| Koneistuksen tekstuuria | Ei ole polttelua tai naarmujen poisto-operaatiota | Voi vähentää mikroroughnessia; ei luotettavasti poista syviä virheitä |
| Dimensioitu suunnittelu | Ei tahallisesti suoritettavaa massallisesti poistettavaa materiaalia | Poistotoleranssi ja lopulliset sovitukset vaativat tarkistusta |
| Hyödyllinen lähtötilanne | Olemassa oleva geometria ja pintatekstuurit täyttävät jo vaatimukset | Pintasileäys tai valittujen pienien teräspäiden poisto on toiminnallisesti perusteltua |
| Vaaditaan todisteita | Määritelty käsittely ja siihen liittyvät hyväksyntätestit | Määritelty käsittely, saavutettu pintatulos ja vaikutus mitattaviin mittoihin |
ASTM A967/A967M käsittelee passivoimiskäsittelyjä ja vaihtoehtoisia testejä niiden tehokkuudelle; se ei valitse yleispätevää materiaaliluokkaa tai hyväksyntäkriteeriä kaikkiin sovelluksiin. [1] Yhdistä prosessivaatimus aina materiaaliin ja toimintoon. Materiaalit ja suunnittelun opas tarjoaa laajemman valintayhteyden.
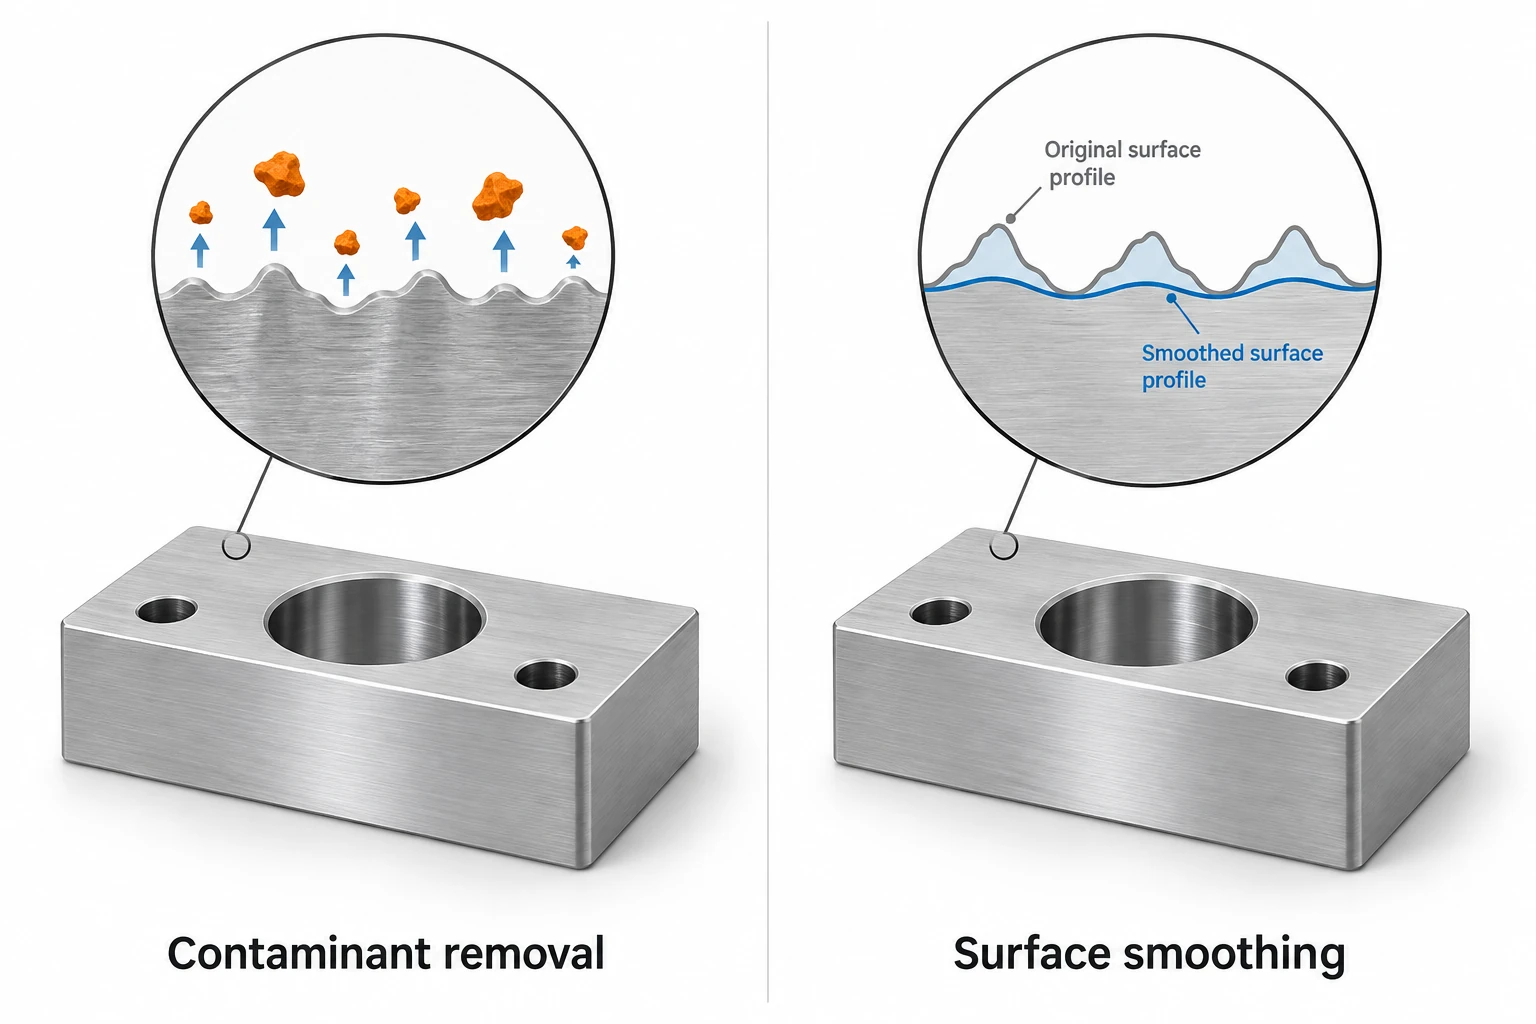
Puhdistus, oksidikalvon poisto ja kiillotus ovat eri tehtäviä.
Öljy, koneistusjätteet, oksidikalvo ja pinnan tekstuuria ovat erilaisia lähtötilanteita. Passivointikutsua ei tule odottaa ratkaisevan kaikkia näitä ongelmia. ASTM A380/A380M käsittelee puhdistusta, kalvonpoistoa, happokäsittelyä ja passivointia liittyvinä toimintoina, joilla on eri tarkoitukset, ja korostaa geometriaa, joka mahdollistaa puhdistusliuosten kiertämisen ja valumisen. [2]
Hitsatulle tai lämpövärjäytynyt osalle määritä vaadittu oksidikalvon poisto ja sen jälkeinen pinnan tila. Naarmuuntuneelle tiivistysalueelle arvioi vika ja saatavilla oleva materiaalivaraus ennen valintaa lopputoimenpiteen tyyppiä. Käsittelyajan yksinkertainen pidentäminen ei ole insinööriratkaisu hyväksymättömälle koneistetulle pinnalle.
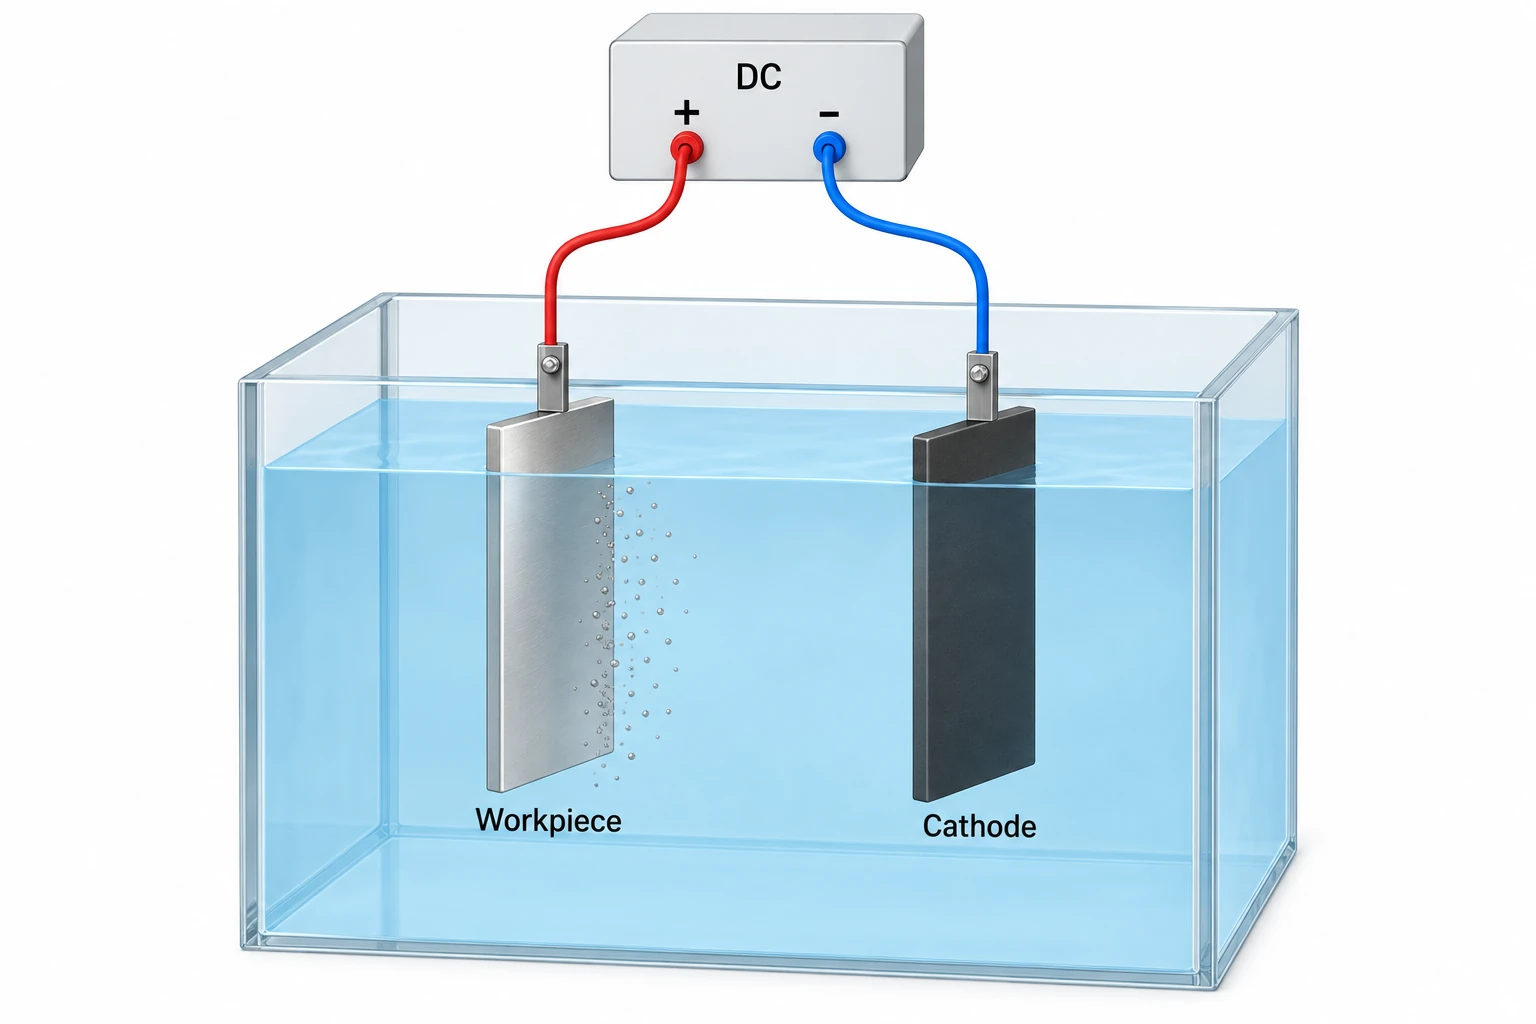
Sähkökiillotus tehdään siten, että työkappale toimii anodina elektrolyytissä ja metallia poistetaan siitä. Se eroaa siis sähköpinnoituksesta, joka saostaa kerroksen. Prosessin olosuhteet ja geometria vaikuttavat poistoon. Euro Inoxin ruostumattomien terästen sähkökiillotus -julkaisu selittää mekanismin sekä valmistelun ja jälkikäsittelyn järjestyksen. [3]
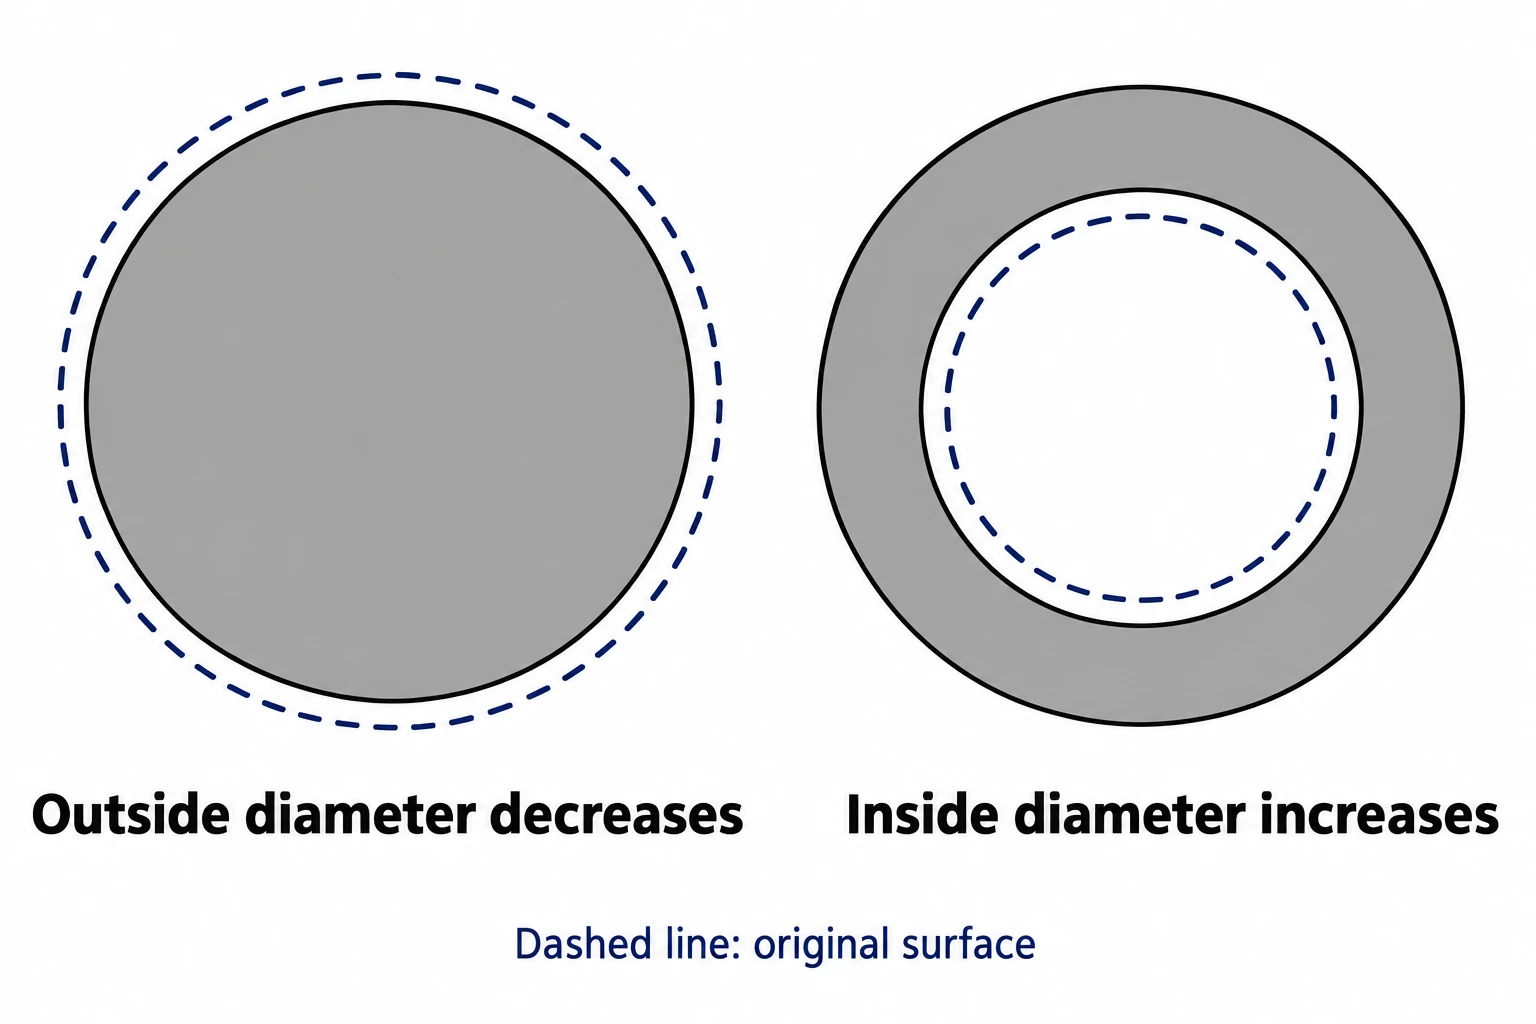
Ota huomioon poisto molemmilta halkaisijan puolilta.
Elektrolyyttinen kiillotus voi muuttaa reikiä, akseleita, kierteitä, ohuita reunoja ja kosketuspintoja. Vaikutusta sovitteeseen ei voi kuvata pelkällä pinnasta poistettavan materiaalin määrällä: halkaisijaan vaikuttaa kaksi vastakkaista pintaa.
Hypoteettinen geometriaesimerkki: oletetaan yhtenäinen poisto 5 µm, tai 0.005 mm, joka suoritetaan kohtisuoraan jokaista lieriömäistä pintaa vasten ilman muita muutoksia. Tämä on aritmeettinen esimerkki, ei suositeltava poistomäärä.
| Ominaisuus | Käsittelyn ennen | Laskenta | Käsittelyn jälkeen |
|---|---|---|---|
| Akselin ulkohalkaisija | 10.000 mm | 10.000 − 2 × 0.005 | 9.990 mm |
| Reiän sisähalkaisija | 10.000 mm | 10.000 + 2 × 0.005 | 10.010 mm |
Todellinen poisto ei tarvitse olla yhtenäinen monimutkaisen geometrian ympärillä eikä se tarvitse olla yhtä suuri altistettujen pintojen ja syvien sisäpintojen välillä. Sovi käsiteltävän osan sallittu poistomäärä, sallittu vaihtelu, käsittelyalueet ja mahdollinen suojaus käsittelijän kanssa. Arvioi lopulliset mitat vaaditun käsittelyn jälkeen; älä hyväksy kriittistä sovitusmitoituksen perusteella vain ennen käsittelyä tehtyä mittaukset.
Kun kyse on koneistetuista ruostumattomista teräskomponenteista, määritä teräslaatu ja toimitustila sekä käsittelyä tarvitsevat pinnat. Helposti koneistettavat rikkipitoiset teräslaadut voivat reagoida eri tavalla kuin muut ruostumattomat teräslaadut; BSSA varoittaa erityisesti, että niiden elektrolyyttisesti kiillotettu pinta voi jäädä vähemmän tyydyttäväksi. [4]
Tarvitseeko elektrolyyttisesti kiillotettu osa myös passivaatiota?
Ei automaattisesti. ASTM B912 käsittelee erityisesti passivoimista sähkökiillotuksen avulla. Sen julkisessa soveltamisalassa selitetään, että passivoituminen tapahtuu samanaikaisesti oikeissa käyttöolosuhteissa, ja tulos riippuu ruostumatonta terästä, liuosta ja prosessiolosuhteita. [5]
Tämä ei tarkoita, että kaikki puhdistus ja jälkikäsittely voitaisiin jättää pois. Käsittelypolku vaatii edelleen asianmukaisen valmistelun, jäännösten poiston, pesun ja kuivauksen. Prosessin sivutuotteiden poistoon käytetty happojälkikäsittely ei ole sama ostokysymys kuin erillisen, itsenäisesti määritellyn passivaatio-operaation vaatiminen. Nouda sovittua käsittelypolkua sekä kaikkia erityisesti piirustuksessa tai asiakkaan vaatimuksissa ilmoitettuja vaatimuksia.
Jos olemassa olevassa tilauksessa vaaditaan molempia prosesseja, ratkaise vaatimus vastuullisen insinöörin ja käsittelijän kanssa ennen kuin jompikumpi vaihe poistetaan. Hyödyllinen kysymys on, mitä tarkoitusta jokainen määritelty operaatio ja testi täyttää.
Hyväksy pinta sen toiminnan perusteella.
Heijastava pinta ei ole todiste määritellystä karheuspinnasta, puhdistustasosta tai korroosiotuloksesta. BSSA huomauttaa, että sähkökiillotus voi jättää naarmuja ja tehdä pinnan sulkeumat näkyvämmiksi. [4] Määritä komponentille merkityksellinen tulos:
- Liukupinta tai tiivistyspinta: lopullinen koko, geometria, tekstuuriparametri ja mittauspaikat.
- Puhdistettavuusvaatimus: sovellukseen määritelty pinnan tila sekä puhdistus- tai jäämäkriteerit.
- Korroosioon liittyvä käsittely: vaadittu prosessi ja siihen sopiva tehokkuustesti hyväksyntäkriteereineen.
- Näkyvä ulkopinta: sovittu ulkoasu ja tarkastusehdot, erillään teknisistä tarkastuksista.
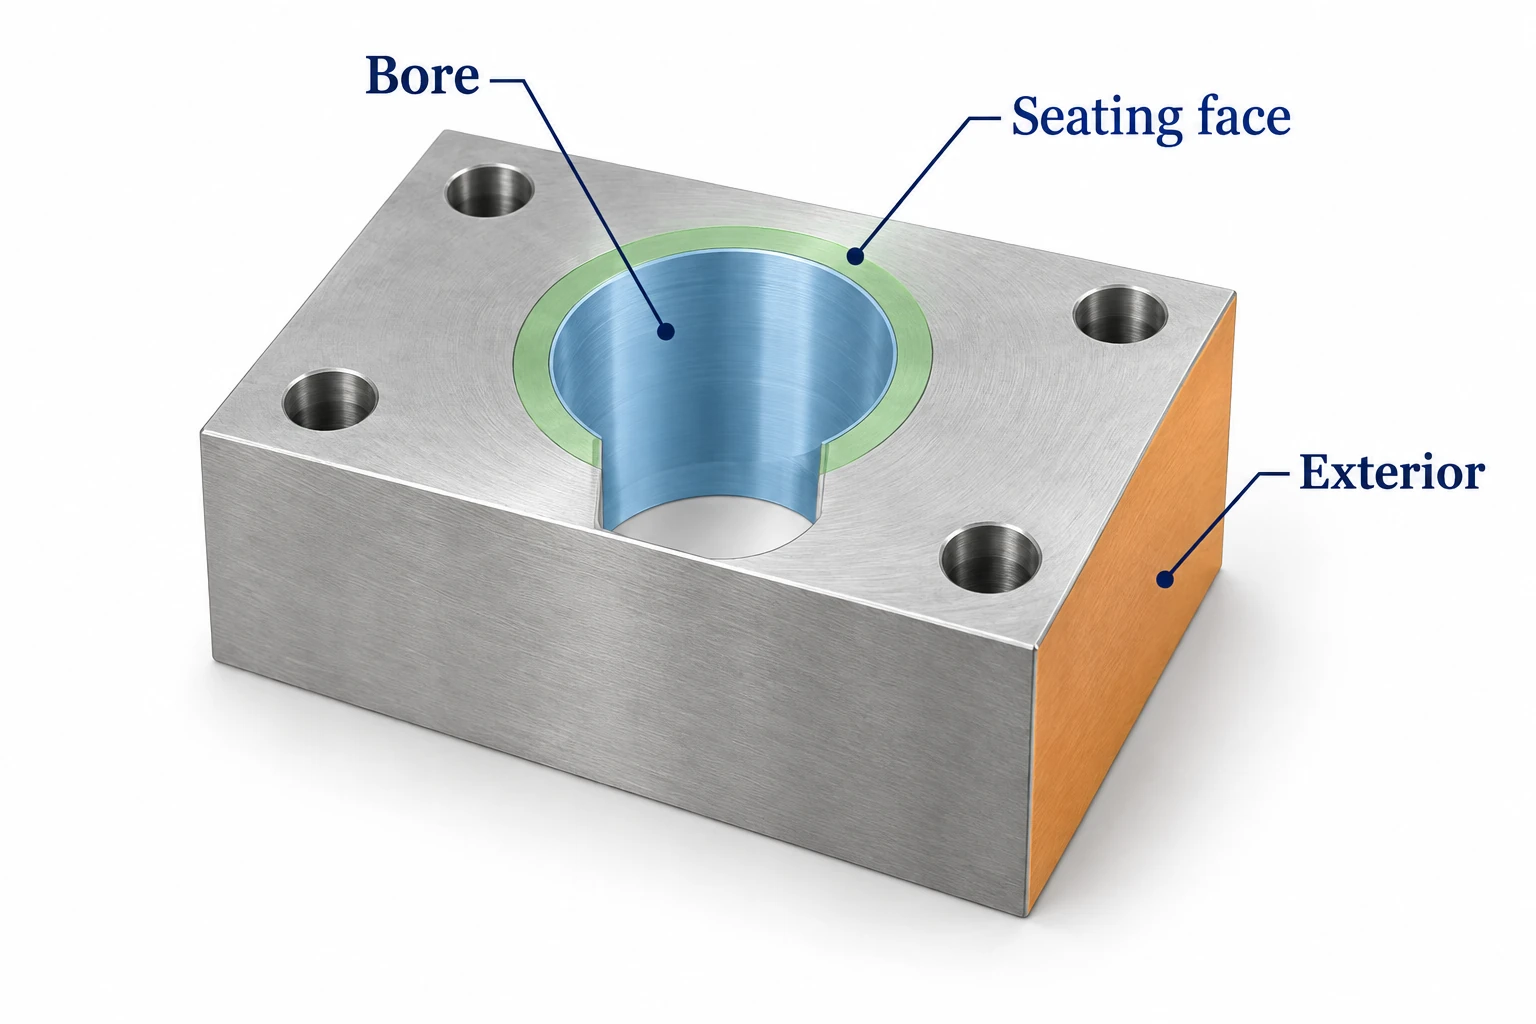
Vertaa tarjouksia samasta lähtötilanteesta ja samoista lopullisista vaatimuksista. Valmistus, ripustus, pääsy sisäpintoihin, mitallinen tarkastus, testaus ja eränkäsittely voivat muuttaa työn laajuutta. Koneistuskustannus- ja toimittajanvalintaa ohjaava asiakirja auttaa erottamaan tämän laajuuden yksikköhinnasta.
Lähetä piirustuksen versio, seoksen ja käsittelyn tila, vaadittu standardi ja sen versio, käsittelyalueet, lopulliset mitalliset rajat, pinnan vaatimukset sekä testi- ja raportointivaatimukset yhdessä CNC-koneistus RFQ:n kanssa. Prosessin nimi on aloitusohje; valmiin osan vaatimukset määrittävät, onko tulos hyväksyttävissä.
Passivoimiseen ja elektropolymeeritykseen liittyvät kysymykset
Tekeekö kemiallinen passivaatio koneistetusta osasta peilikirkkaan pinnan?
Se ei ole hiomatoiminto. Jos kirkkaus tai pintatekstiuri on vaatimus, määrittele se erikseen ja valitse sopiva esikäsittely- ja viimeistelyreitti. Pinta voi olla passiivinen ilman peilikirkkaata ulkoasua.
Poistako elektropolysointi kaikki teräkset?
Ei. Se voi poistaa sopivan pieniä ulokemia, mutta terästen koko, pääsy, geometria ja sallittu materiaalin menetys rajoittavat tulosta. Painavat tai vaikeapääsyiset teräkset vaativat soveltuvan poistotavan ja määritellyn reunatarkastuksen; älä käsittele prosessin nimeä takuuna teräksettomasta tuloksesta.
Tekevätkö kumpikaan käsittelyt osasta automaattisesti soveltuvan elintarvike- tai lääketieteelliseen käyttöön?
Ei. Soveltuvuus riippuu kokonaisuudessaan materiaalista, suunnittelusta, valmistuksesta, puhdistuksesta ja käyttövaatimuksista. Käsittelysertifikaatti tai kirkas pinta ei vahvista tuotteen vaatimustenmukaisuutta, steriiliyttä tai käyttösuorituskykyä.
Voiko passivaatiotesti korvata pinnankarheusmittauksen?
Ei. Passivaation tehokkuus ja pintatekstiuri ovat eri ominaisuuksia. Jos molemmat ovat vaadittuja, määrittele ja arvioi molemmat. Soveltuva testimenetelmä täytyy myös vastata materiaalin luokkaa ja hyväksyntätarkoitusta.
Tekniset lähteet
- ASTM International. A967/A967M-25, passivaatiokäsittelyjen ja niiden tehokkuustestien julkinen soveltamisala.
- ASTM International. A380/A380M-25, puhdistuksen, rautatason poiston, happokäsitelyn ja passivaation julkinen soveltamisala.
- Euro Inox. ruostumattomien terästen sähkökiillotus, 2010, Materials and Applications Series 11, kohdat 2–3.
- British Stainless Steel Association. Ruuvisuojattujen terästen sähkökiillotus. Teräslajien reaktiot ja pinnan rajoitukset.
- ASTM International. B912-26, julkisen soveltamisalan määrittely, johon kuuluu myös samanaikainen passivaatio. Käytä tilauksessa vaadittua laitosta.



