
このページについて
CNC工作機械は、毎回ほぼ同一の位置へ戻る能力を持つが、それでも指令された目標位置から外れることがある。繰返し精度とは、その復帰位置の一貫性を表すものであり、位置決め精度とは、それら復帰位置が目標位置とどれだけ一致するかを示すものである。完成品の精度にはさらに別の問いが加わる:切削工程によって、指定された状態で要求される形状が実際に製造されたか?
これらの区別は、機械のカタログやサプライヤー提案書において「高精度(precision)」という語が用いられる際に重要となる。小さい位置決め値は、定義された試験に関する有用な証拠ではあるが、すべての部品に対して保証される公差ではない。
精度、繰返し精度、分解能は、それぞれ異なる事象を記述する。
| 用語 | それが答える問い | それが保証しないもの |
|---|---|---|
| 位置決め精度 | 測定された位置は、指令された位置とどの程度一致するか? | 加工された各形状の精度 |
| 位置決め繰返し精度 | 軸が同一条件で繰り返し動作した場合、その復帰位置はどの程度一貫しているか? | 目標位置との一致 |
| 分解能 | 表現・指令・検出可能な最小増分は何か? | その増分における実際の運動精度 |
分解能については、システムのどの部分について述べているかを明確にする必要がある:指令増分か、エンコーダ信号か、あるいは画面表示か。追加された小数点以下の桁数は、機械的な誤差を除去しない。詳細については、CNC制御および機械運動ガイドを参照されたい。このガイドでは、指令および位置フィードバックがシステムのどこに導入されるかを解説している。
したがって、有効な比較には、測定対象量および試験条件を明記することが不可欠である。「高精度:0.005 mm」という記載のみでは、その数値が位置決め精度、繰返し精度、測定分解能、あるいは特定の完成形状のいずれを指すのかを読者が判断できない。
測定値が密に集まっている場合でも、目標から外れている可能性がある。
説明のために単純化した例を考えます。毎回同じ方向から近づくように、軸に100.000 mmへの移動を三回指令します。独立した測定の結果は100.008、100.009、100.010 mmです。この例に限り、測定の不確かさは無視できると仮定します。
- 測定された位置の平均値は100.009 mmであり、目標位置より0.009 mm(すなわち9 µm)高い。
- 観測された範囲は0.002 mm(すなわち2 µm)である:最大測定値から最小測定値を引いた値。
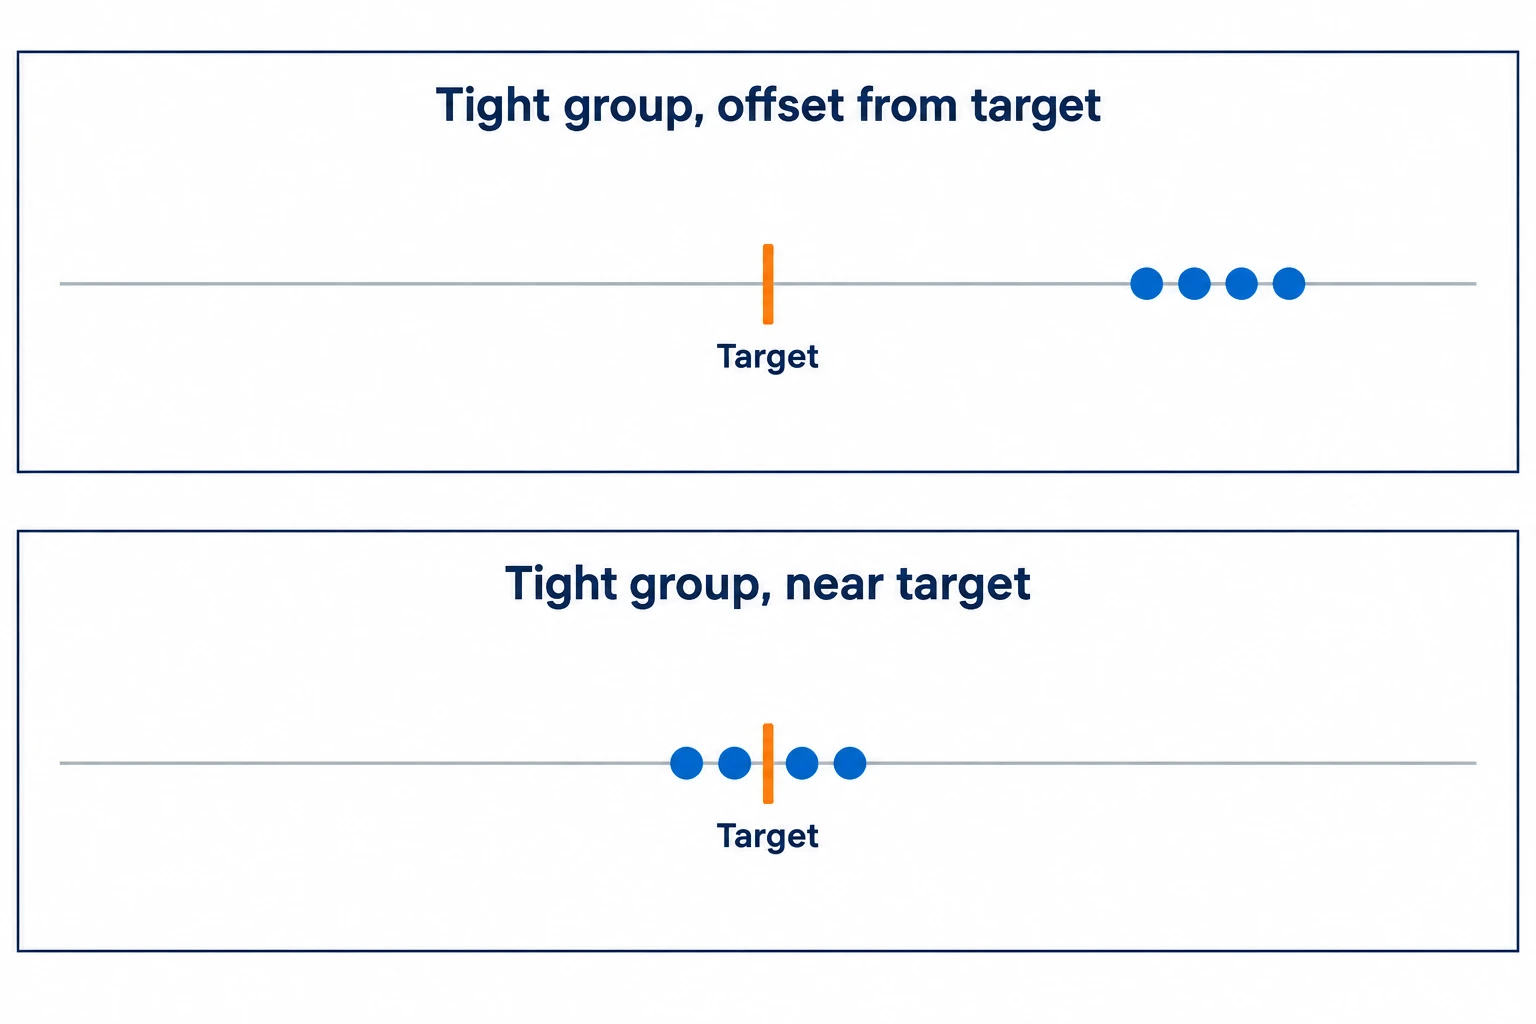
この狭い範囲はオフセットをキャンセルしない。また、この三回測定による範囲はISO準拠の再現性結果でもなく、機械全体の精度評価でもない。標準化された評価では、この例を超えて、サンプリング方法、測定点、アプローチ方向および計算手法が明確に規定される。
再現性のある誤差は、その原因と挙動が特定されれば補正に適している場合がある。しかし、単一のオフセットを差し引くだけでは、行程全域、温度範囲および運転条件全般にわたるすべての誤差を修正することはできない。
数値を比較する前に、試験範囲を確認してください。
ISO 230-2:2014は、工作機械各軸の個別直接測定を通じて、位置決め精度および再現性について規定している。その公開範囲には直線軸および回転軸が含まれ、各位置で複数回の測定が要求される。これは運動性能を評価する手法であり、完成部品に対する包括的な公差ではない。
軸、行程長、アプローチ方向、熱的条件、補正状態および報告されたパラメータをすべて保持しなければならない。ある方向からのアプローチで得られた結果を、双方向結果の代用として使用してはならない。また、短い行程での試験では、他の領域における性能は未評価のままとなる。
高精度CNC加工においては、測定結果を実際に製造される部品の特徴に結びつける必要がある。軸の位置決め結果、円弧補間試験、実測された穴径は、それぞれ異なる問いに応えるものである。どの証拠が当該作業を支持するかを判断する前に、同種の量同士を比較しなければならない。
切削刃とワークピースが部品の最終結果を決定する。
表面は、切削刃とワークピースの相対位置によって形成されます。NISTの Some Guidelines for Implementing Error Compensation on Machine Toolsでは、幾何誤差および熱変化がこの関係をどのように変化させるかが説明されています。たとえば、工具およびスピンドルの熱膨張は、軸位置の読み取り値が安定しているように見えても、実際には影響を及ぼすことがあります。

切削工程ではさらに多くの影響要因が加わる。工具摩耗およびランアウトにより、実際の切削刃の位置が変化する。切削荷重およびクランプ力は、工具、治具または部品自体を変形させ、解放後に測定結果が変化することもある。機械の位置決め試験では、これらすべての効果の組み合わせを再現することはできない。
重要特性およびその納入条件を明確に定義した上で、適切な工程管理および検査方法を選択しなければならない。たとえば、穴径と基準面に対するその位置は、異なる評価を必要とする。これらの要求事項および必要な記録は、machining RFQに明記し、証拠が機械モデルではなく部品そのものに照準を合わせるようにすべきである。
よくあるご質問
精度と再現性は同じですか?
計測用語において、精度とは、規定された条件下で得られた複数の測定結果間の一致度を意味する。再現性とは、再現性条件のもとで評価された精度である。一方、機械の広告文において「精度」という語は、より曖昧な意味で使われることがある。意図された意味を推測するのではなく、実際のパラメータおよび測定方法を明示的に確認すべきである。
再現性が優れているということは、常に良質な部品を意味しますか?
いいえ。一貫した運動であってもオフセットが存在しうる。また、工具、ワークホルダ、仕上げ工程などの影響が、部品の特徴誤差を支配することもある。再現性は、目標との一致度および関連する生産工程から得られる証拠とともに総合的に評価しなければならない。
成功した機械のキャリブレーションは、部品検査の代わりになりますか?
いいえ。キャリブレーションは、試験された機械の物理量を特性評価するものであり、完成部品のすべての寸法・材質・熱処理などの要求事項を保証するものではない。検査範囲は、引き続き部品の受入基準をカバーしなければならない。
技術的参照資料
Alexander Slocum、MIT OpenCourseWare、精密機械設計の基本原理のうち、正確さ、繰返し性、分解能、構造ループを扱う節。NISTIR 5236 (1993)、工作機械で誤差補償を実装するためのガイドラインの序論と機械誤差のモデル。ISO 230-2:2014の公開されている適用範囲。Renishaw、CNC工作機械向け高性能レーザー式工具計測装置に記載の工具摩耗と振れの影響。BIPM/JCGM、国際計量用語集の精密さと繰返し性に関する用語。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


