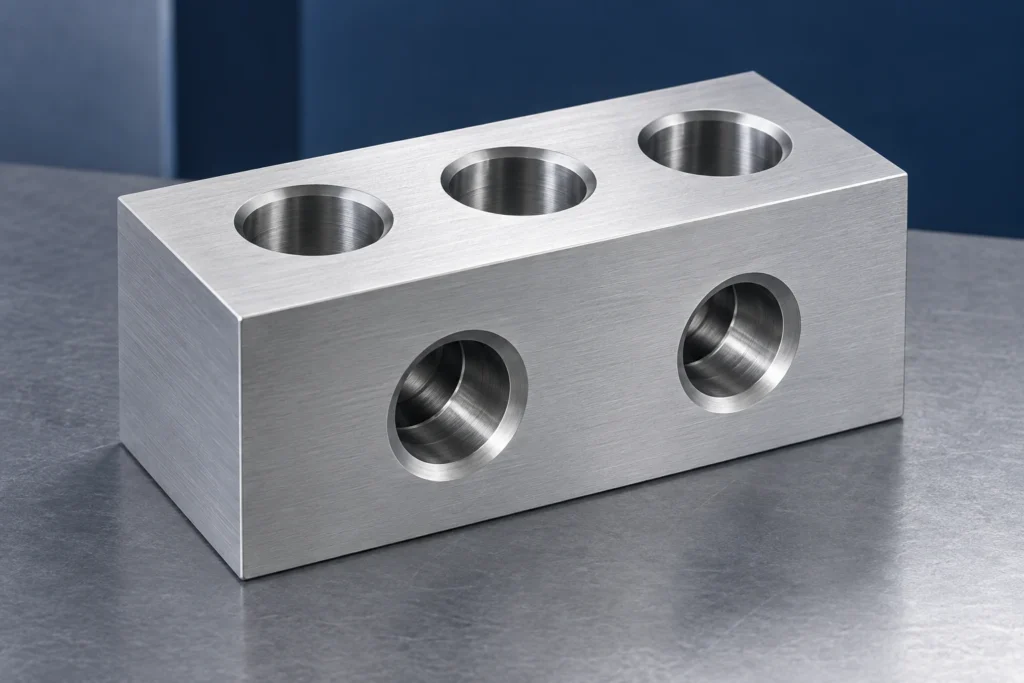
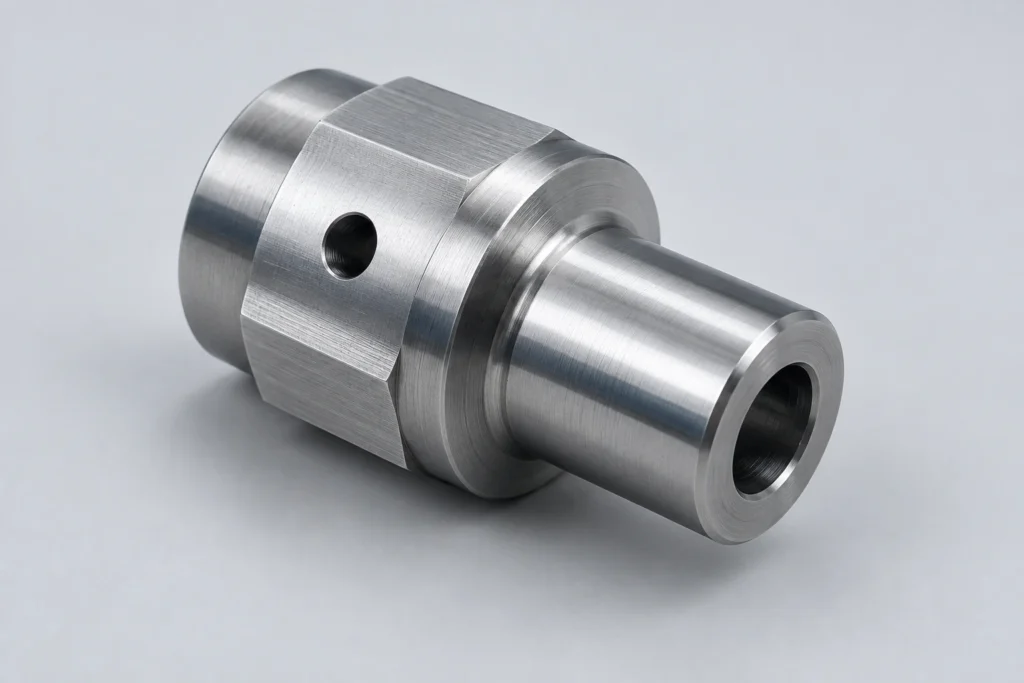
Usunięcie wykańczania i kontrola otworów poprzecznych w elementach obrabianych
Określ warunek krawędzi wewnętrznej, wybierz proces zapewniający dostęp do połączenia i zweryfikuj usuwanie ostrzy osobno od czystości cząstek.
Określ warunek krawędzi wewnętrznej, wybierz proces zapewniający dostęp do połączenia i zweryfikuj usuwanie ostrzy osobno od czystości cząstek.
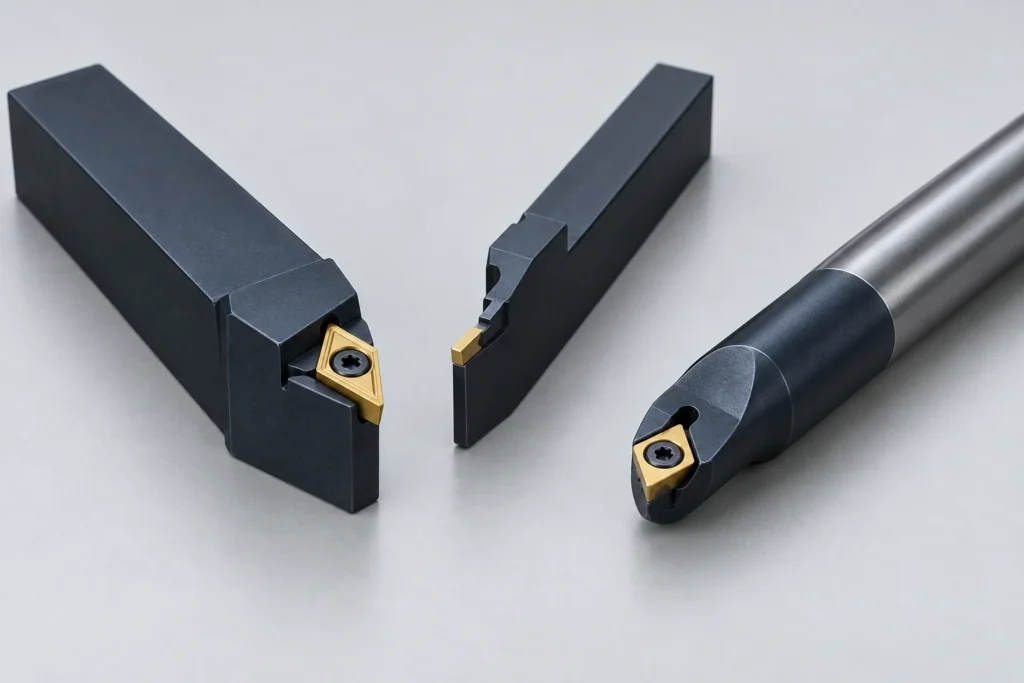
Zrozum, jak płytki, uchwyty i wytaczaki dopasowują się do barków, rowków, gwintów i średnic wewnętrznych oraz jakie wymagania stawia każda z tych cech na rysunku.
Porównaj orientację wrzeciona, podparcie i załadunek przedmiotu obrabianego, w tym tokarki pionowe z dolnym stołem, wrzeciona odwrócone oraz konfiguracje toczenia wałów pionowych.
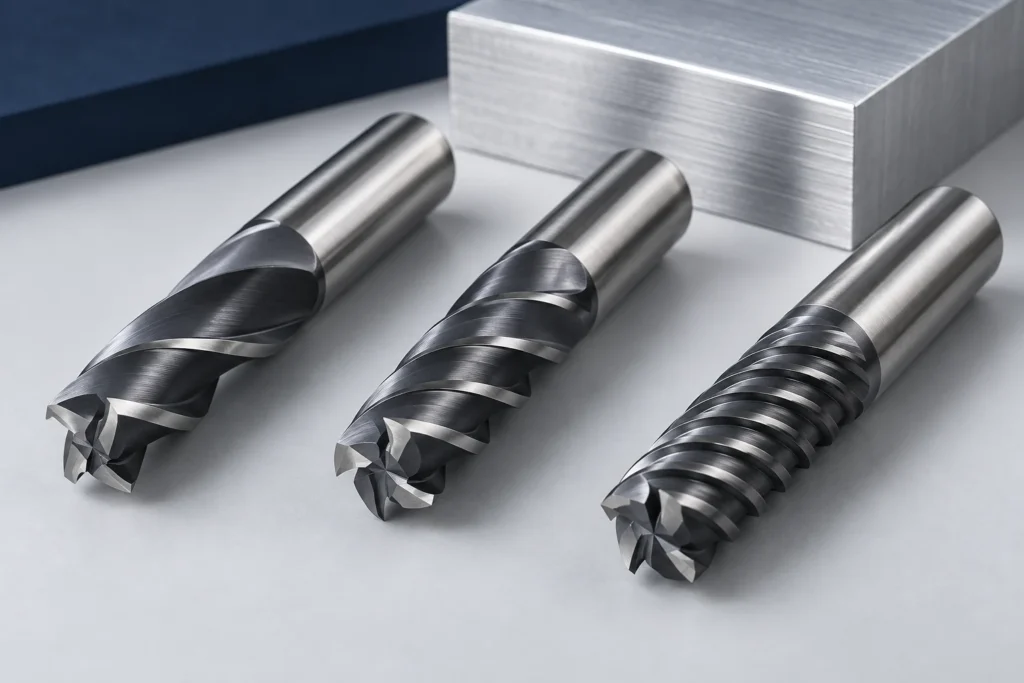
Zobacz, jak liczba rowków wpływa na przestrzeń dostępną dla wiórów oraz na nominalny posuw na ząbek, a także dlaczego materiał, stopień obciążenia narzędzia i jego stan nadal decydują o końcowym wyniku.
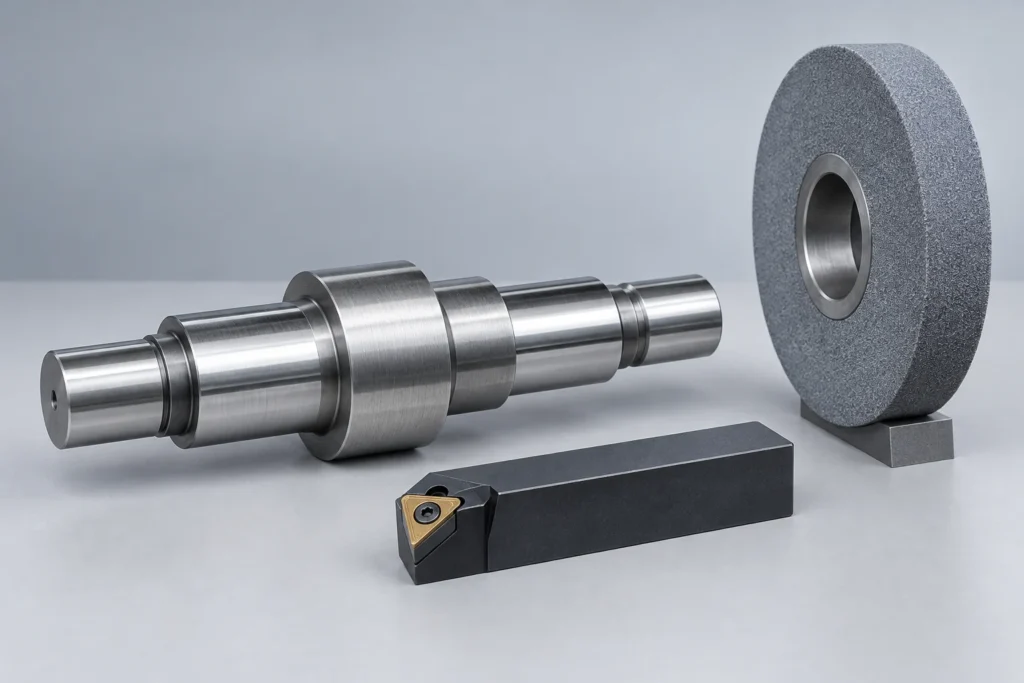
Porównaj szlifowanie i toczenie twarde utwardzonych wałków, otworów i powierzchni czołowych pod kątem dostępu narzędzia, przerywania skrawania, chropowatości, integralności materiału oraz końcowych kontroli.
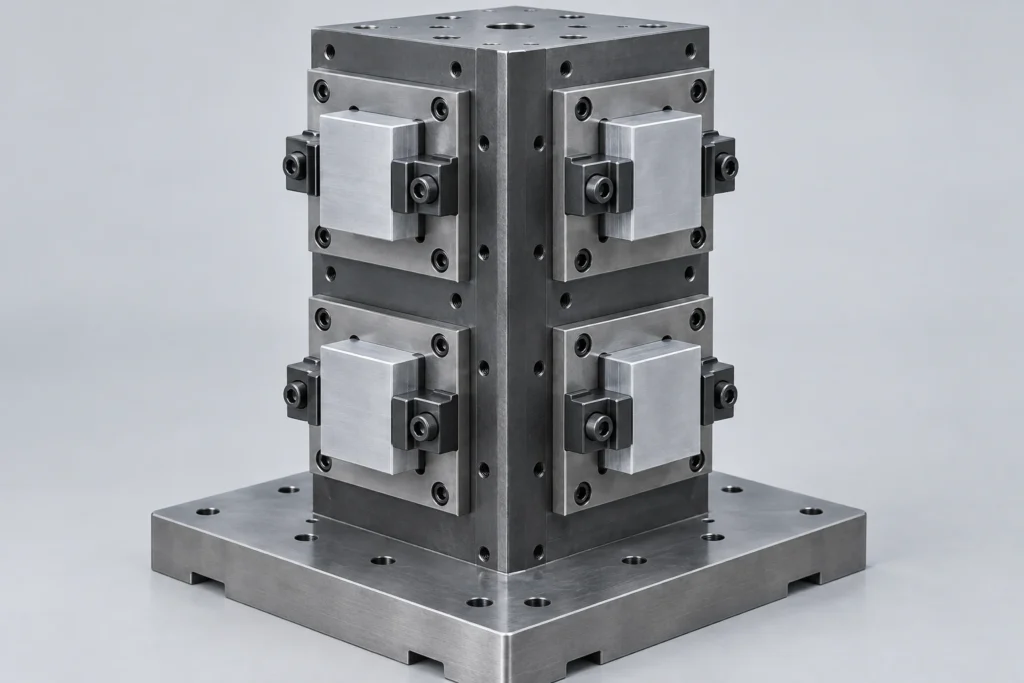
Zrozum, jak tuleje montażowe CNC organizują wiele części, łączą każdą stację z jej odniesieniami oraz zarządzają dostępem, załadunkiem i identyfikacją ukończonych części.
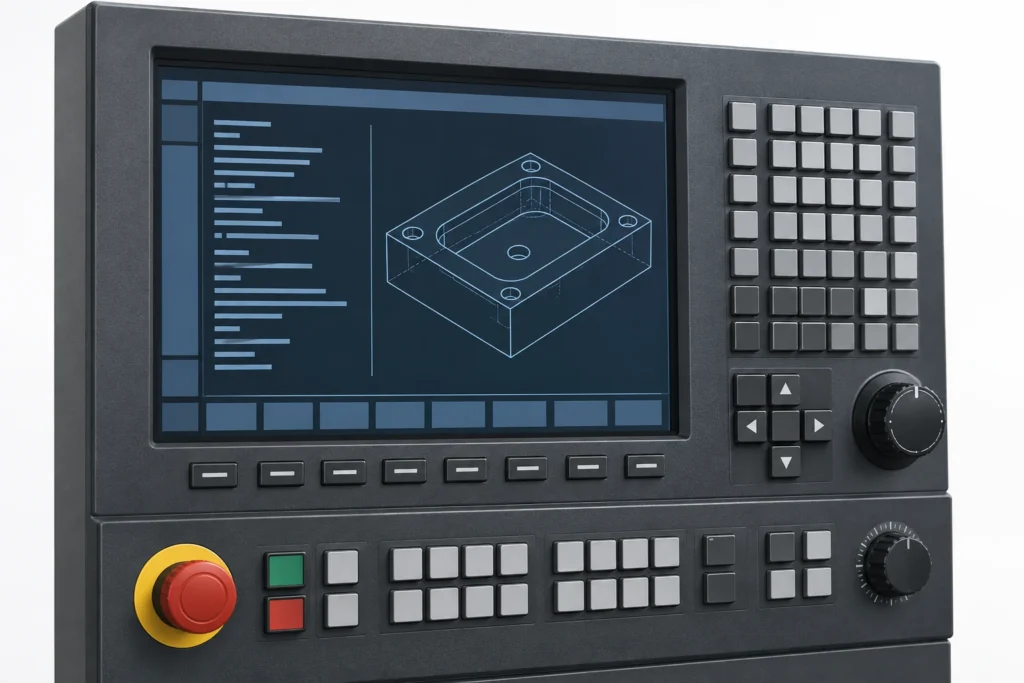
Zrozumienie dialektów kodu G, formatów konwersacyjnych i programów postprocesorowych – oraz dlaczego dopasowanie języka nadal pozostawia weryfikację konfiguracji i przygotowania maszyny.
Zdecyduj, czy ślady frezowania spełniają wymagania dotyczące części, wymagają kontroli, czy też należy zastosować inną powierzchnię, chroniąc przy tym powierzchnie funkcjonalne.
Odczytaj listę wyposażenia warsztatu mechanicznego w odniesieniu do cech części, zainstalowanych opcji, metod kontroli jakości, własności obiektu oraz aktualnej dostępności.
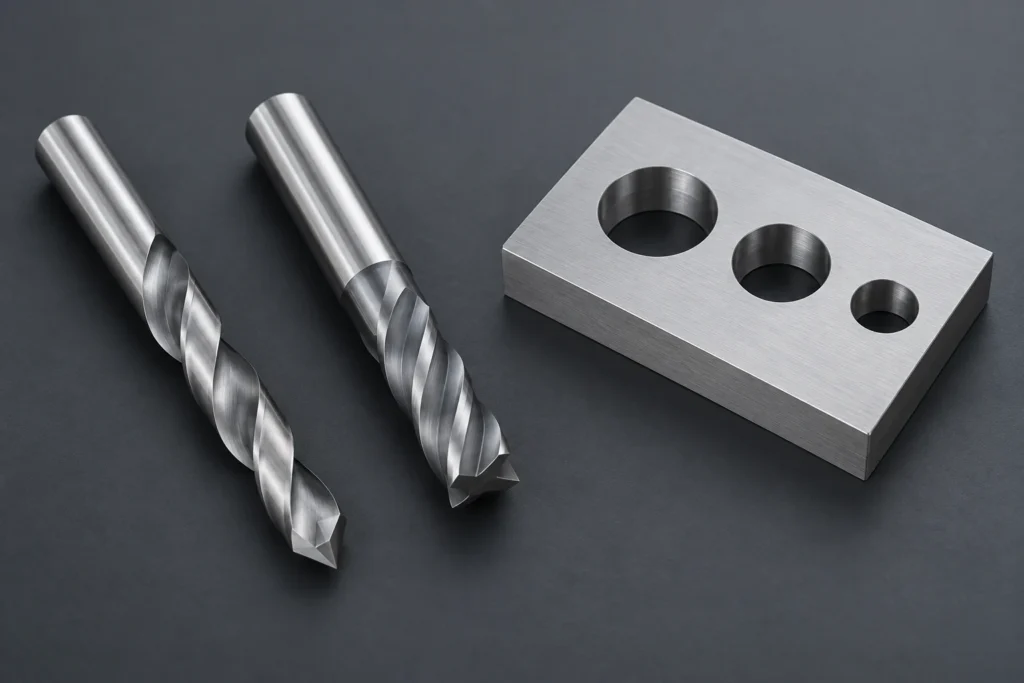
Porównaj wiercenie osiowe z frezowaniem otworu w ruchu kołowym i śrubowym pod kątem średnicy, kształtu dna, warunków wejścia i wyjścia, głębokości oraz wymagań dotyczących wykończenia.
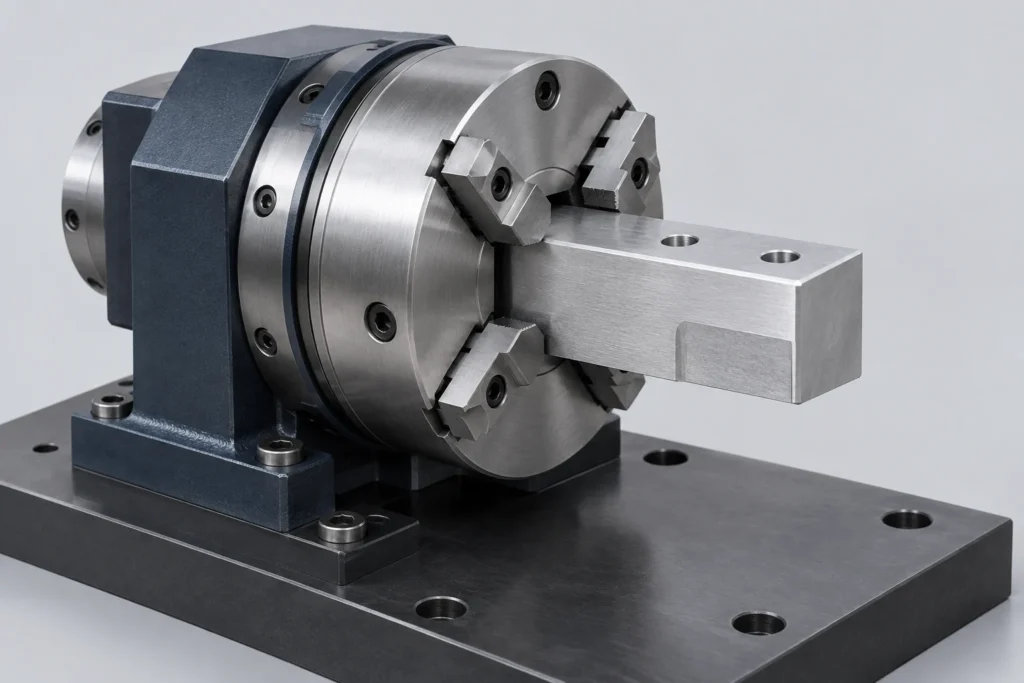
Porównaj odniesienia obrotowe do lokalizacji, imaki, uchwyty tokarskie i przyrządy montażowe, a następnie zaplanuj podparcie końcowe, luz obrotowy oraz dopuszczalny kontakt chwytu.
Oddziel obrót narzędzia od pozycjonowania przedmiotu obrabianego, porównaj dostęp w kierunku osiowym i promieniowym oraz zobacz, dlaczego ukończenie detalu na jednej maszynie może nadal wymagać dwóch chwytów.
Wyłącz filtry lub przejdź do innej kategorii. Nowe artykuły pojawią się tutaj po ich opublikowaniu.
Pokaż wszystkie kategorieUżywamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
