Blocchi distributivi con foratura incrociata
Fresiamo una galleria principale con rami intersecanti e i fori di accesso necessari per realizzarli. Il corpo convoglia il fluido tra i porti indicati sul vostro disegno.
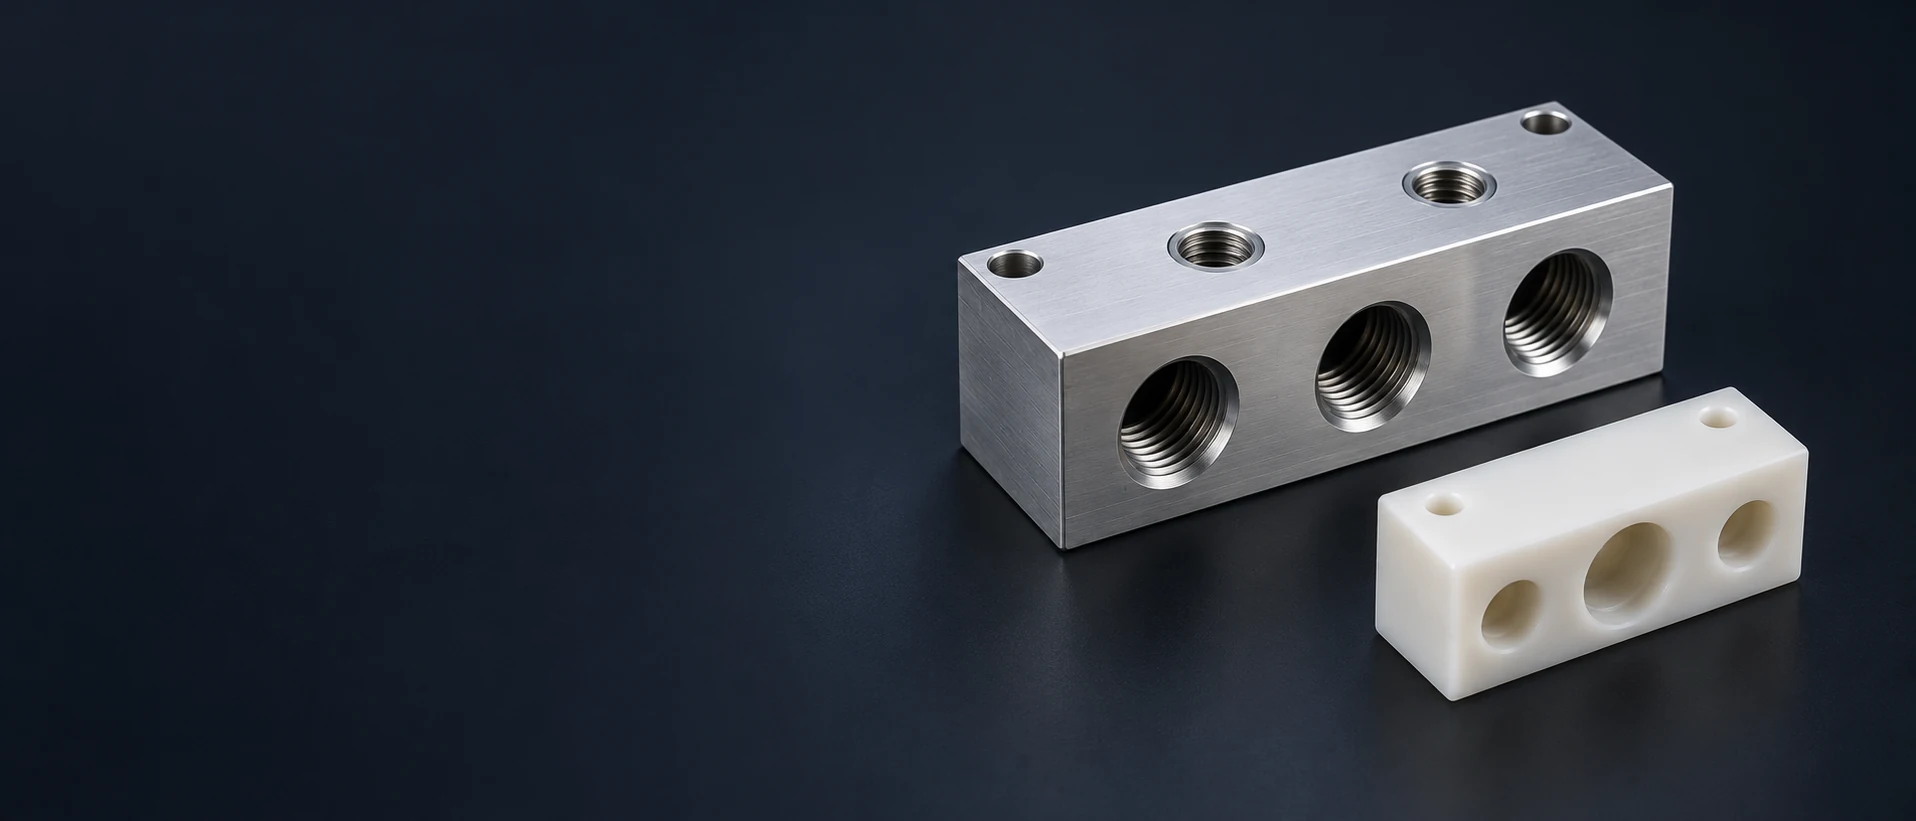
Fresiamo una galleria principale con rami intersecanti e i fori di accesso necessari per realizzarli. Il corpo convoglia il fluido tra i porti indicati sul vostro disegno.
Una superficie di montaggio fresata collega una valvola montata a superficie ai canali di alimentazione, ritorno e lavoro del blocco. L’interfaccia comprende i porti sulla faccia e il pattern di fissaggio.
Le cavità a gradini accolgono la cartuccia avvitabile selezionata. Fresiamo il blocco secondo il disegno specificato della cavità, compresi i risalti interni e gli ingressi separati dei canali.
Corpi compatti collegano canali provenienti da diverse direzioni. Ogni connessione riporta la propria designazione di porto, in modo che un’interfaccia con filettatura in pollici, metrica o gas rimanga identificabile.
Una galleria allungata alimenta una fila di uscite secondarie. Il passo delle uscite, i punti di montaggio e le connessioni estreme definiscono come la barra si inserisce affianco all’equipaggiamento cui è destinata.
I corpi adattatore posizionano diverse interfacce di connessione sulle facce richieste. Il percorso interno collega i porti selezionati senza richiedere che le filettature esterne condividano lo stesso asse.
Un canale fresato aperto consente l’accesso a un percorso non realizzabile mediante foratura rettilinea. Forniamo il corpo definito dal disegno e, ove previsto, il suo coperchio separato; il montaggio e l’assemblaggio rientrano in un ambito distinto.
Realizziamo corpi forati nel materiale plastico ingegneristico specificato. Questi componenti sono adatti per progetti che prevedono un percorso bagnato in polimero, anziché l’impiego intercambiabile di un blocco metallico.
Nessun blocco corrispondente. Provare un altro nome di caratteristica o reimpostare i filtri.

L’alluminio riduce la massa del blocco ed è facilmente lavorabile in corpi con più aperture. La lega e il trattamento termico specificati rimangono parte del disegno; il fluido, le chiusure e le interfacce soggette a carico determinano se tale materiale è adatto al progetto.

L’acciaio inossidabile è una scelta possibile quando il progetto richiede un percorso bagnato metallico resistente alla corrosione. Acciaio e ottone rimangono selezioni distinte per il blocco e le sue interfacce filettate; questi metalli sono più pesanti dell’alluminio alla stessa geometria. Il grado e lo stato specificati definiscono il materiale fornito.

Realizziamo in POM, PEEK e altre plastiche ingegneristiche specificate corpi per la distribuzione del flusso. L’esposizione al fluido, la temperatura e i carichi prolungati sui raccordi influenzano la scelta. Lo spessore della parete del foro e la progettazione del collegamento devono essere compatibili con il polimero scelto.

I fori e le aperture sul lato valvola devono condividere il sistema di riferimento della superficie di montaggio. Le guarnizioni appoggiano sulle aperture previste perché le bocche e i fori di fissaggio condividono il sistema di riferimento della faccia di montaggio. Le caratteristiche di posizionamento definiscono anche l’orientamento richiesto della valvola.

Un foro filettato con guarnizione O-ring richiede più di un semplice foro maschio: il raccordo di ingresso, la sede della guarnizione e la superficie circostante fanno parte del collegamento. Un calibro filettato verifica la filettatura; la geometria della sede e dell’ingresso richiede comunque un proprio controllo dimensionale.

Gli assi e le profondità delle forature determinano quali gallerie si intersecano all’interno del corpo. Un foro che non raggiunge la profondità richiesta lascia una restrizione non intenzionale; uno che supera tale profondità può aprirsi in un altro circuito. Utilizziamo i riferimenti comuni e le definizioni di profondità riportate nel disegno per queste relazioni tra facce opposte.
| Caratteristica | Riferimento o indicazione sul disegno | Focus sull’accettazione |
|---|---|---|
| Porto con filetto SAE a boss per anello O in pollici | -4: 7/16–20; -6: 9/16–18 | Filetto selezionato più geometria completa del porto per anello O |
| Porto metrico ISO 6149 | M12×1,5 o M14×1,5 | Filetto metrico e alloggiamento specificato per la tenuta |
| Porto con filetto tubolare NPT | 1/4–18 NPT; conicità di diametro 1:16 | Incastro del filetto conico e metodo di tenuta specificato |
| Cavità per cartuccia | Identificativo della cavità selezionata e revisione del disegno | Spalle, guide per tenuta e posizioni di ingresso delle gallerie |
| Interfaccia valvola montata sulla faccia | Designazione di fissaggio specificata e requisiti della faccia | Schema dei porti, caratteristiche di posizionamento e superficie di tenuta |
| Intersezione tra gallerie e chiusura | Assi, profondità e posizione di chiusura del foro specificati | Intersezioni richieste e separazione residua tra circuiti |
Riferimenti di interfaccia selezionati dalle guide sui porti Parker; lo standard completo dei porti e il disegno del raccordo definiscono la geometria di tenuta e i criteri di accettazione. Le indicazioni unificate riportano il diametro in pollici e il numero di filetti per pollice; il passo metrico è espresso in millimetri. La frazione NPT indica una dimensione nominale del tubo. Questi riferimenti non stabiliscono alcuna tolleranza o pressione di esercizio VETCNC.

Una galleria forata segue un percorso utensile rettilineo. La sua faccia di ingresso, la profondità e l’intersezione con il foro successivo devono essere raggiungibili nella configurazione prevista. Un percorso chiuso curvilineo richiede una costruzione del componente diversa, ad esempio la forma a canale coperto mostrata sopra.
Le cavità a cartuccia combinano diversi diametri, spalle e caratteristiche di inserimento delle guarnizioni. L’utensile di finitura segue il profilo della cavità selezionato e la spalla di posizionamento. Le linee guida per le cavità di Sun Hydraulics avvertono inoltre che l’alesatura non può essere considerata in grado di correggere un foro forato che si sia discostato dal suo asse previsto.
I bava presenti nelle intersezioni tra fori possono rimanere all’interno di un blocco altrimenti finito. Il percorso di lavorazione deve garantire l’accesso per la loro rimozione e per la pulizia dei passaggi prima che le chiusure nascondano le intersezioni. Un bordo interno difficoltoso deve essere risolto nel piano di lavorazione anziché essere trattato come una smussatura esterna.[3]
L’interfaccia di tenuta selezionata determina il requisito di finitura superficiale. Mantenere una zona di tenuta priva di graffi o difetti sullo spigolo è diverso dal specificare una texture esterna esteticamente gradevole; le relative aree di accettazione rimangono distinte sul pezzo.
Il rivestimento esterno e il trattamento interno sono specifiche distinte. La copertura, la mascheratura e l’accessibilità del processo influenzano se lo strato specificato raggiunge effettivamente un canale o modifica le dimensioni finali di un attacco. Forniamo preventivi per le aree di finitura richieste e per la condizione finale.
Un foro per tappo di espansione o una sede filettata per tappo di chiusura seguono il design scelto per il tappo. Il diametro accettato e lo stato superficiale si applicano al momento dell’installazione; non è possibile aggiungere un rivestimento che modifichi la zona di appoggio senza tener conto di tale variazione.
I contrassegni collegano ogni attacco fisico alla mappa del circuito rilasciata. Devono rimanere leggibili dopo la finitura, senza danneggiare alcuna zona di tenuta.
Le operazioni di finitura e marcatura non devono lasciare residui sciolti all’interno dei percorsi fluidi. [3]
La nostra gamma dimensionale segue le caratteristiche specificate delle porte, delle superfici di fissaggio e delle cavità. Dimensioni, profondità e relazioni tra riferimenti vengono verificate rispetto al disegno rilasciato nello stato finale quotato.
L’accettazione deve distinguere una connessione aperta intenzionale da una connessione non intenzionale tra circuiti. La mappa delle porte identifica entrambe. Eventuali verifiche richieste dei passaggi, accettazioni relative alla pulizia o prove correlate alla pressione sono definite separatamente dalla relazione dimensionale nella quotazione.
Il numero di parte, la revisione e l’identità del lotto collegano il corpo fornito ai relativi materiale, finitura e registri di ispezione concordati.

Un primo corpo consente la verifica dell’assemblaggio per stabilire l’accessibilità al montaggio, lo spazio libero per le valvole e l’orientamento delle porte installate prima del rilascio del componente per ordini ripetuti.
La configurazione accettata include gallerie nascoste, posizioni di chiusura e interfacce valvola. Un modello esterno invariato non autorizza alcuna modifica all’interno del blocco.
Una mappa porte diversa richiede un’identità controllata di parte o di revisione. La marcatura e l’imballaggio evitano che blocchi simili vengano confusi durante l’installazione.
L’imballaggio protegge le superfici di tenuta e gli ingressi delle porte, impedendo l’ingresso di materiale sciolto nei passaggi aperti. La protezione temporanea per la spedizione rimane distinta da una chiusura del circuito specificata.
Il numero di superfici da lavorare, di gallerie profonde, di cavità per cartucce e di intersezioni non accessibili determina il tempo di attrezzaggio e il lavoro di scelta degli utensili. Una maggiore quantità per ordini ripetuti distribuisce la programmazione e la preparazione dei dispositivi su più corpi; ciò non elimina tuttavia il lavoro specifico per parte necessario alla realizzazione e finitura delle caratteristiche interne.
| Includere | Dettagli richiesti |
|---|---|
| Modello del corpo e mappa del circuito | Sezioni di passaggio, etichette dei raccordi e reti connesse o isolate previste |
| Interfacce di collegamento e valvole | Norme per raccordi, disegni delle filettature, schema di montaggio valvole e identificativi/revisioni delle cavità |
| Chiusura e stato finito | Riferimenti e profondità dei tappi/chiusure; aree di finitura, mascheratura e stato di assemblaggio fornito |
| Ordine e accettazione | Parte/revisione corrispondente, materiale/stato, quantità, registrazioni e prove specificate separatamente |
Utilizzare un disegno controllato o una vista in sezione per le caratteristiche nascoste che un modello solido semplificato non definisce completamente. Concordare il trasferimento sicuro dei file per progetti con restrizioni.
No. La pressione di esercizio ammissibile deriva dal calcolo di pressione di quel blocco. Sezioni di parete, fori intersecanti, chiusure, temperatura e i raccordi scelti influenzano tutti il progetto. Anche la norma ISO 6149-1 rende la pressione ammissibile per i raccordi dipendente da dimensioni, materiale, progetto e applicazione. Forniamo un preventivo per il componente fresato sulla base del progetto rilasciato, anziché assegnare una pressione di esercizio standard a ogni blocco in alluminio.
No. La norma ISO 4401 definisce le dimensioni delle superfici di fissaggio per le valvole direzionali a quattro vie, in modo che le interfacce possano essere intercambiabili. Essa non stabilisce quali passaggi siano collegati all’interno del vostro corpo né quale funzione valvolare il vostro sistema richieda. Sono entrambi necessari: la designazione di fissaggio selezionata e la definizione separata del circuito interno.
Non necessariamente. Il filetto è soltanto una caratteristica. Le profondità della spalla, i diametri di tenuta, gli smussi di ingresso e le posizioni in cui i fori entrano nella cavità possono differire. Utilizzate l’identificativo di cavità e il disegno controllato del costruttore di cartuccia scelto, poiché profondità degli spallamenti, diametri di tenuta e imbocchi sono ciò che fa sedere e funzionare correttamente la valvola.
Dipende dal fatto che l'apertura sia un foro di accesso per la lavorazione o un punto di servizio futuro. Un tappo di espansione permanente viene sigillato espandendosi all'interno della sua sede predisposta; non è intercambiabile con un coperchio filettato rimovibile. Una soluzione rimovibile preserva l'accesso per la manutenzione, ma richiede una propria geometria di tenuta e di ritenzione. Il tipo di chiusura scelto definisce la sede lavorata e i relativi requisiti di installazione.
No. Un’etichetta della porta non descrive il passaggio interno più piccolo, la lunghezza del percorso, le curve né le restrizioni installate. Il flusso deve essere valutato considerando le condizioni del fluido e la caduta di pressione ammessa lungo l’intero percorso. Il disegno di lavorazione definisce la geometria che forniamo; da solo non determina una classe di portata verificata.
Un progetto può contenere reti di passaggi isolate, ma la loro separazione deve essere esplicita. I percorsi di foratura incrociati, le profondità di tappo e qualsiasi interfaccia condivisa devono preservare tale isolamento. Se la fuoriuscita tra circuiti costituisce un criterio di accettazione, la specifica del componente deve indicare tale requisito separatamente rispetto alla fuoriuscita verso l’esterno. Le dimensioni esterne del blocco non possono dimostrare l’isolamento.
Inviare il disegno del corpo rilasciato, la mappa delle porte e i riferimenti di interfaccia con il materiale e la quantità richiesti. Forniremo un preventivo per il componente meccanizzato e indicheremo finitura inclusa, documentazione richiesta e condizioni di consegna.
Definizioni delle interfacce e riferimenti per la produzione utilizzati in questa pagina.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
