VETCNCCNC MANUFACTURING
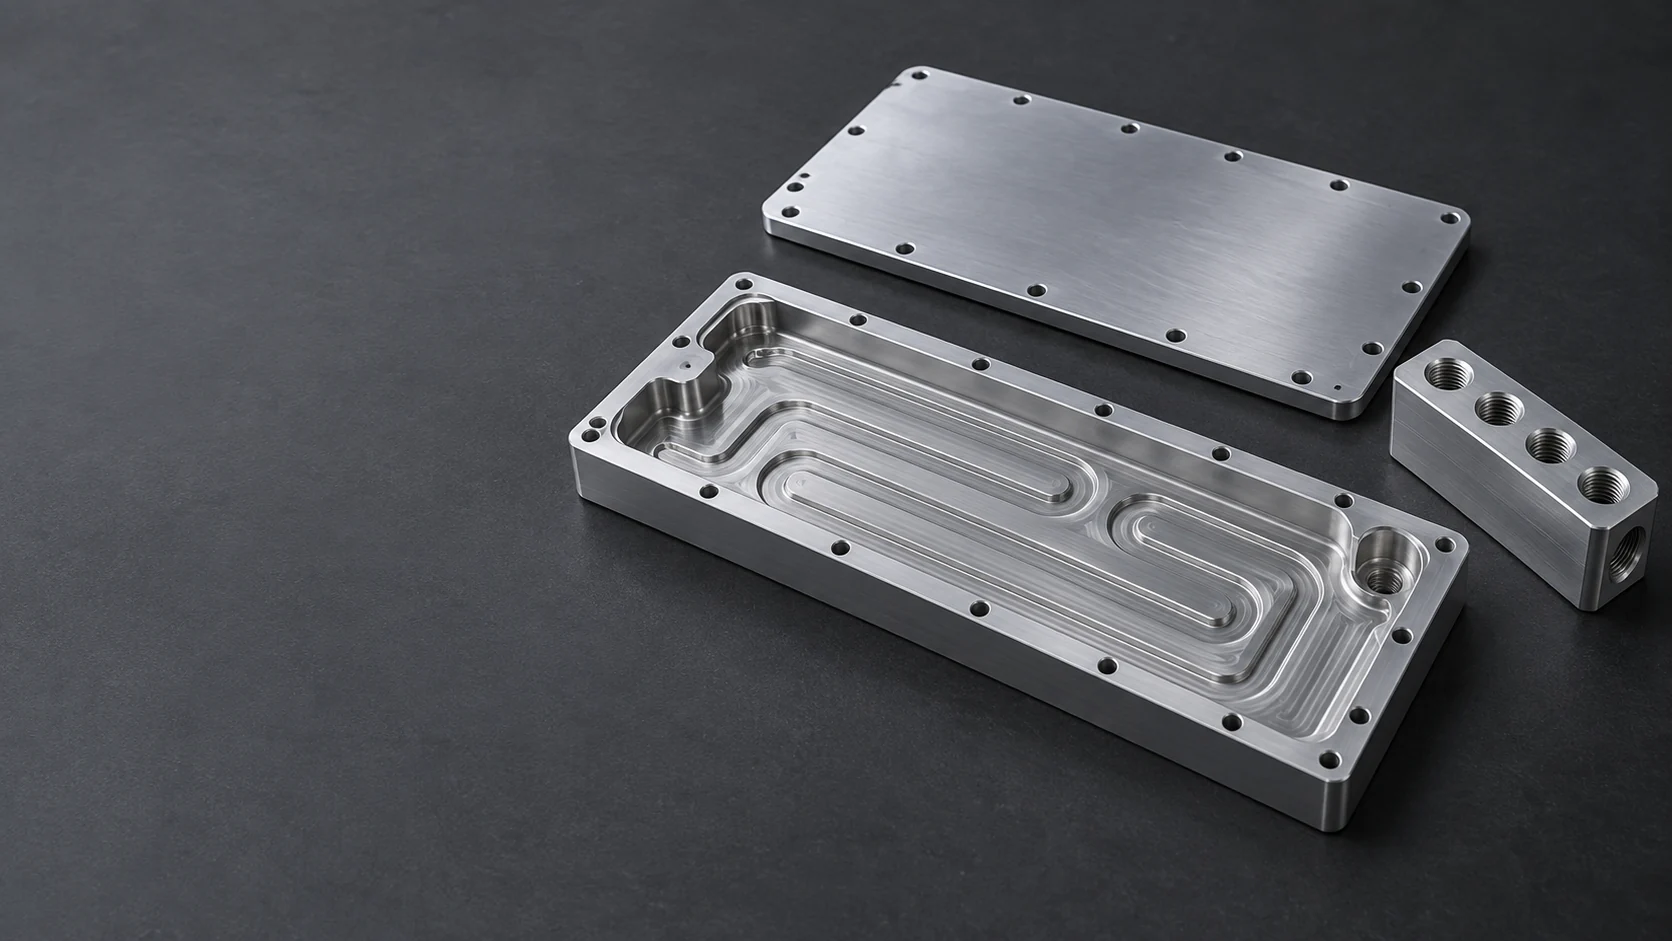
Corpo di piastra di raffreddamento fresato, copertura forata e blocco collettore per un’assemblea di raffreddamento a liquido

VETCNC · Componenti personalizzati

CNC Componenti fresati per raffreddamento a liquido

Corpi di piastra refrigerante, coperchi e collettori

Fresiamo componenti per raffreddamento a liquido secondo i vostri disegni, dai corpi con canali aperti e coperchi dotati di porti ai blocchi collettori e parti di fissaggio. Il nostro ambito è la fresatura di componenti per il vostro sistema di raffreddamento.

Esplora i componenti

Corpi di piastra refrigerante, coperchi e collettori

Fresiamo i passaggi, i porti e le caratteristiche di accoppiamento su singoli componenti. Il disegno approvato definisce come tali parti si chiudono, si collegano e si fissano all’interno del sistema di raffreddamento a liquido.

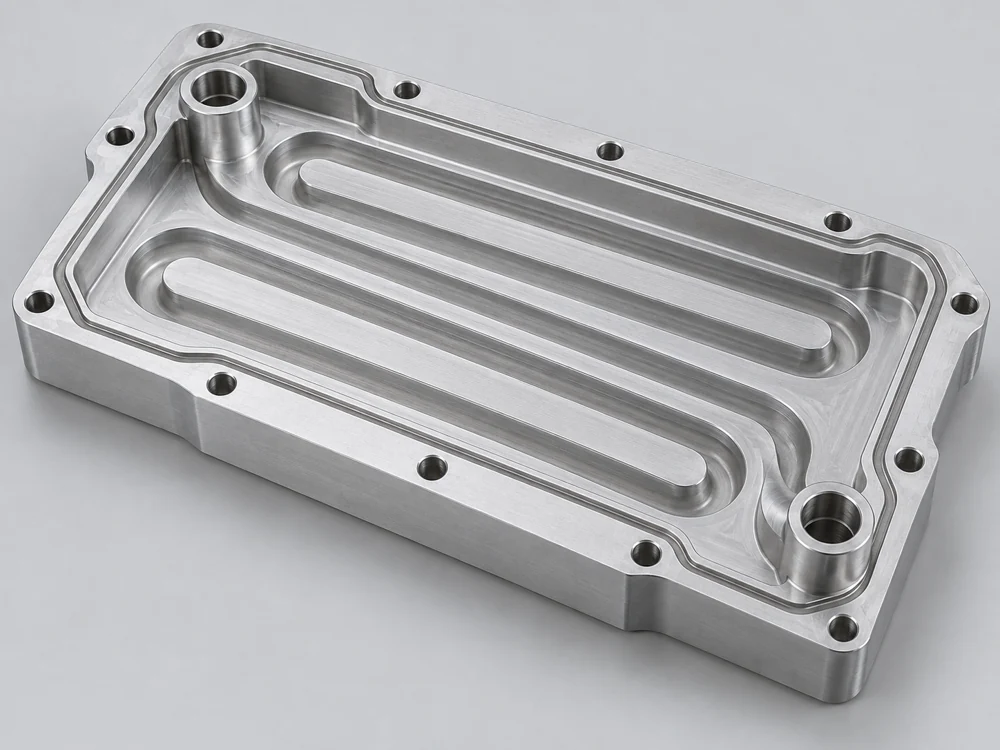
Corpo aperto di piastra di raffreddamento con canali di raffreddamento fresati e una superficie di tenuta perimetrale

Corpi di piastra refrigerante e lastre con canali

Fresiamo canali aperti, tasche e le relative caratteristiche di giunzione circostanti. La profondità del canale e lo spessore residuo della base richiedono dimensioni separate, affinché il percorso del refrigerante e la base di contatto termico seguano lo stesso disegno.
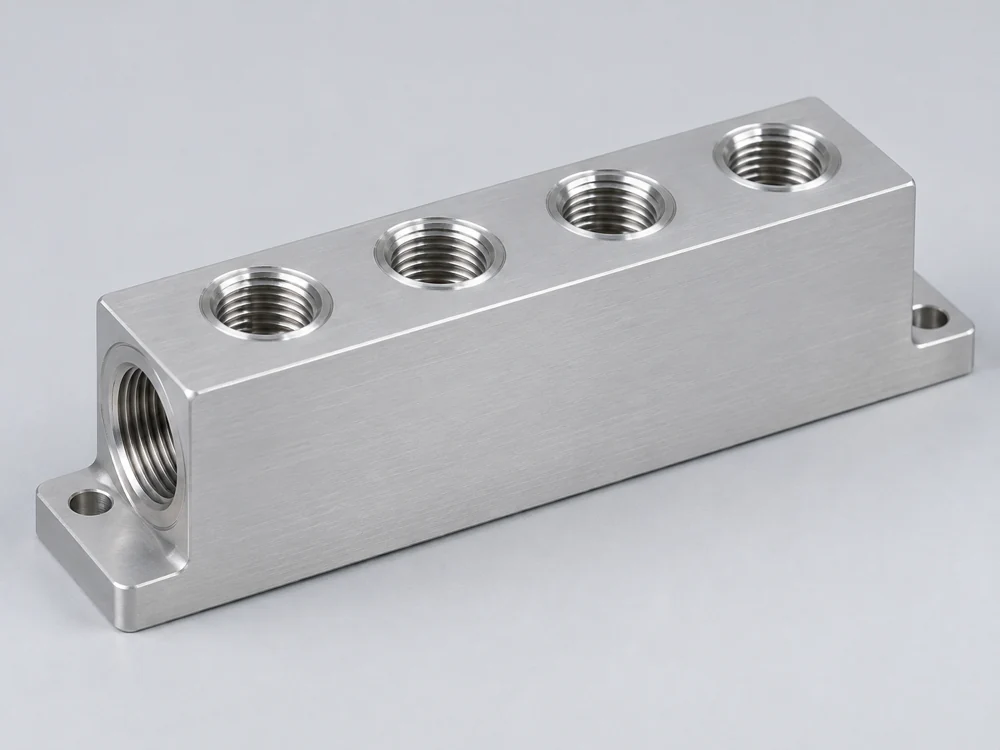
Blocco collettore fresato con porti filettati per il liquido di raffreddamento e fori di fissaggio

Blocchi collettori

Fresiamo passaggi di distribuzione, porti di collegamento e fori di fissaggio. I passaggi realizzati con foratura incrociata richiedono chiusure definite alle estremità; la distanza tra i porti deve lasciare spazio per le flange prescelte e per gli attrezzi necessari al loro montaggio.

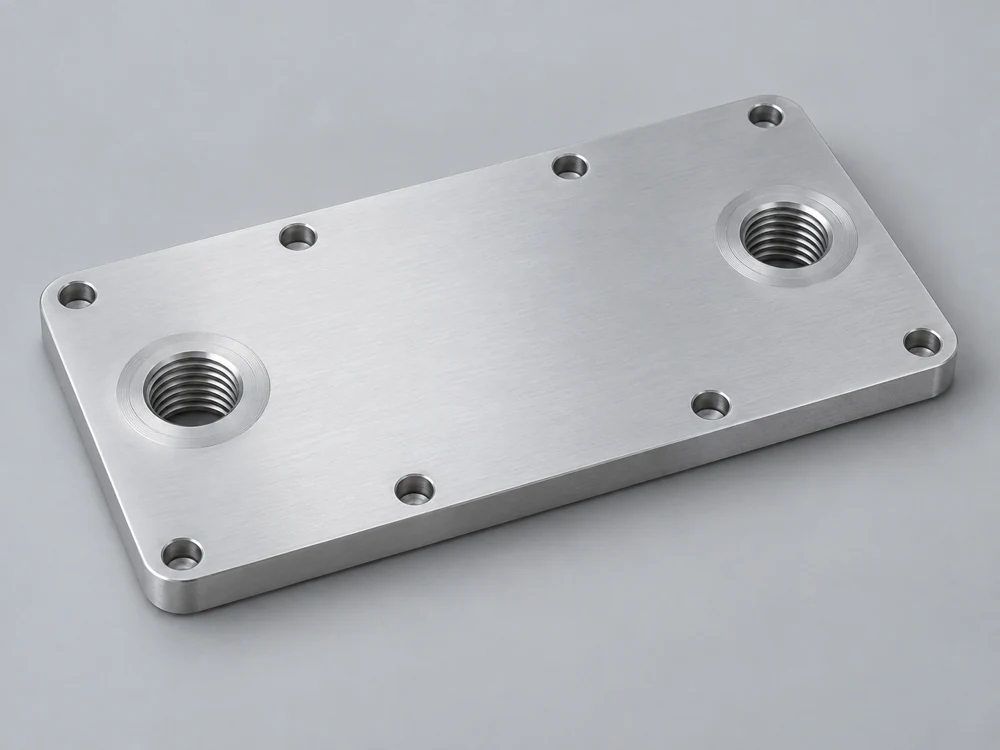
Copertura separata di piastra di raffreddamento fresata, con porti e fori di fissaggio perimetrali

Coperchi e parti di fissaggio

Fresiamo coperchi con il pattern specificato di porti e di fissaggio, oltre a staffe o distanziali separati. Le loro caratteristiche di posizionamento mantengono l’allineamento tra i collegamenti del refrigerante e la piastra refrigerante rispetto all’insieme circostante.

Superfici di tenuta e interfacce termiche

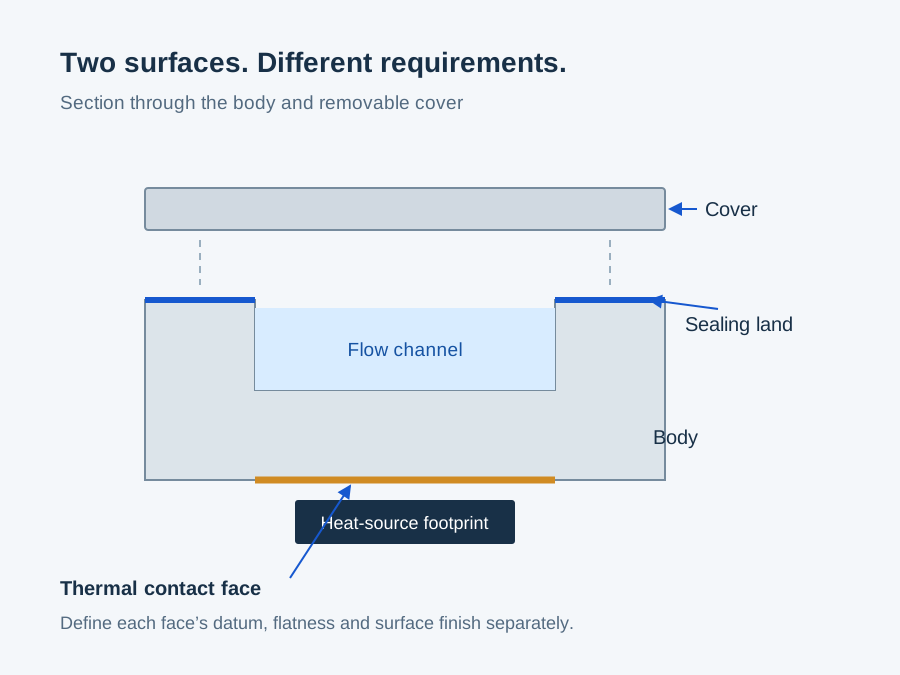
Una piastra refrigerante presenta due differenti requisiti di accoppiamento: il giunto del coperchio contiene il refrigerante, mentre la faccia opposta entra in contatto con la sorgente di calore. Manteniamo separate le relative dimensioni e le specifiche di superficie.

Sezione della piastra di raffreddamento che identifica la superficie di tenuta della copertura e la faccia di contatto termico separata

Giunto del coperchio e scanalatura di tenuta

Per un coperchio con guarnizione ad anello O, la scanalatura e la spalla di accoppiamento seguono il disegno della guarnizione selezionata. Un coperchio destinato all’unione richiede una propria geometria di giunzione e un’apposita tolleranza di lavorazione. Fresiamo tali caratteristiche secondo il disegno.

Faccia di contatto termico e riferimenti di fissaggio

L’impronta di contatto, la planarità della faccia e l’altezza di fissaggio definiscono l’interfaccia fisica con il componente da raffreddare. Localizziamo le caratteristiche di fissaggio e i riferimenti partendo da tale interfaccia, compreso lo spazio libero previsto per il materiale termico specificato.

Materiali per componenti di raffreddamento

Lavoriamo la lega e lo stato di fornitura specificati. Il corpo, il collettore e le viti di fissaggio possono svolgere funzioni diverse, quindi non è necessario che siano realizzati nello stesso materiale.

6061 Alluminio

Un’opzione a minor densità per corpi canale, coperchi e parti di fissaggio. Lo stato di fornitura (tempra) e qualsiasi successiva operazione di unione sono rilevanti nella definizione del componente finito.

Focus sulla selezione

Massa, stato di fornitura e percorso di unione successivo.

Esplora l’alluminio

Rame C11000

Il rame ETP garantisce un’elevata conducibilità termica per il corpo di scambio termico. I dati di materiale riportati di seguito consentono di confrontare la conducibilità e la massa con l’alluminio 6061.

Focus sulla selezione

Conduzione termica attraverso il corpo e massa del componente.

Esplora il rame

Rame privo di ossigeno C10200

Questa opzione è indicata quando la procedura di unione successiva richiede rame privo di ossigeno. I gradi C10200 e C11000 sono distinti: una simile conducibilità non li rende intercambiabili in tale procedura.

Focus sulla selezione

Grado di rame richiesto dalla procedura di unione approvata.

Esplora le leghe di rame

316L Acciaio inossidabile

Un’opzione per i componenti del collettore e delle connessioni in circuiti che specificano parti bagnate in 316L. Il suo ruolo è garantire la connessione del fluido, non sostituire una base di scambio termico in rame.

Focus sulla selezione

Specifica approvata del materiale bagnato del circuito.

Esplora l’acciaio inossidabile

Proprietà di riferimento di alluminio e rame

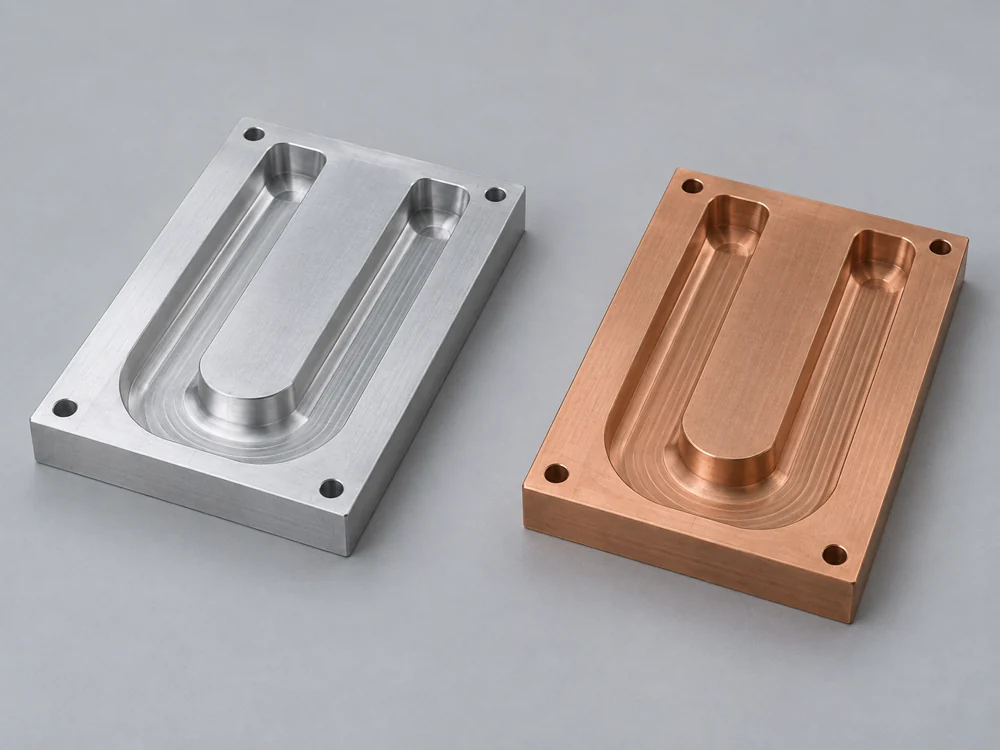
Il rame presenta una maggiore conducibilità termica; l’alluminio una minore densità. Queste proprietà supportano la scelta del materiale, mentre la geometria dei canali, il flusso del refrigerante e l’interfaccia di contatto assemblata determinano le prestazioni della piastra di raffreddamento.

Corpi di canale in alluminio e rame con geometria comparabile
Proprietà fisiche dei materiali di riferimento
Materiale / condizione del prodottoConducibilità termica W/(m·K)Densità g/cm³
Estrusi 6061-T6/T6511167 a 25°C≈2.71
Rame ETP C11000≈391 a 20°C8.91 a 20°C

Dati di riferimento: Hydro, scheda tecnica estrusi lega 6061 (conducibilità tipica; temperatura non specificata per la densità); Copper Development Association, proprietà fisiche C11000. I valori si riferiscono al materiale e alla condizione di prodotto indicate.

Lavorazione meccanica e consegna del componente

Il nostro preventivo copre i singoli codici articolo e il loro stato finito. La progettazione termica della piastra di raffreddamento, l’unione del coperchio, l’assemblaggio e la qualifica del sistema rientrano in una fase diversa da questa lavorazione meccanica.

Canali e passaggi intersecanti

Gli angoli dei canali devono consentire il raggio della fresa specificato. I passaggi forati trasversalmente richiedono accesso per la rimozione delle bave nelle zone di intersezione dei fori.

Finiture specificate

Se il disegno prevede un rivestimento, il suo spessore e la sua copertura influenzano la scanalatura di tenuta, l’interfaccia di collegamento e la superficie di contatto termico. Identifichiamo la finitura e le aree mascherate nel preventivo di lavorazione.

Identificazione e protezione delle superfici

Identifichiamo i componenti forniti mediante numero di parte e revisione del disegno. L’imballaggio separa i componenti e protegge le zone di tenuta, le superfici di contatto e i bordi dei raccordi durante la spedizione.

Ispezione dimensionale

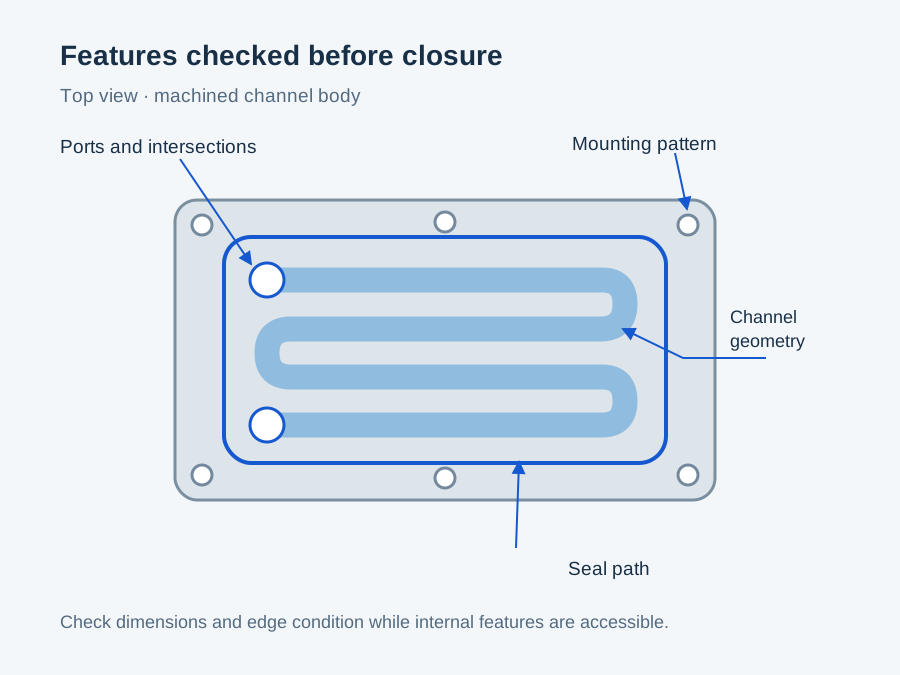
Colleghiamo i controlli dimensionali alle caratteristiche funzionali indicate sul disegno. Un rapporto di ispezione del componente registra la geometria lavorata; le prestazioni di tenuta e termiche sono accettate sull’assieme completo del sistema di raffreddamento.

Vista superiore di un corpo di canale che identifica i porti, i fori di montaggio, il percorso di tenuta e la geometria del canale

Canali, scanalature e raccordi

La profondità dei canali, lo spessore residuo della base, le dimensioni delle scanalature e le caratteristiche dei raccordi presentano ciascuna requisiti specifici sul disegno. I controlli filettati seguono l’interfaccia di collegamento specificata; un calibro filettato che risulta conforme da solo non verifica la zona di tenuta.

Superfici di contatto e caratteristiche di fissaggio

Verifichiamo le dimensioni delle superfici e dei punti di fissaggio specificate rispetto ai riferimenti indicati. Il preventivo indica quali registrazioni dimensionali sono incluse, pertanto l’accettazione avviene in base alle stesse caratteristiche utilizzate per posizionare il componente nell’assieme finale.

Guida su tolleranze, giochi e ispezione

Domande frequenti sui componenti per raffreddamento a liquido

Una piastra di raffreddamento con canali fresati può sostituire una piastra di raffreddamento con alette incise?

No, come sostituzione produttiva diretta. Lo skiving e la fresatura producono geometrie diverse per canali e alette. Una modifica dello spessore o dell’interasse delle alette, o della forma dei canali, richiede l’approvazione del progetto e la validazione termica del sistema di raffreddamento. Forniamo un preventivo sulla geometria fresata già approvata, senza considerare i due processi come equivalenti.

È possibile realizzare un nuovo corpo che si adatti a una copertura esistente?

Un disegno di copertura controllata può definire l'interfaccia per un corpo di sostituzione. Includere la sezione della guarnizione, la posizione della scanalatura, il pattern dei fissaggi e le caratteristiche di posizionamento. Una copertura usata può aiutare a stabilire la forma, ma l’usura o la deformazione non devono diventare le dimensioni nominali del nuovo componente.

I porti per liquido di raffreddamento BSPP e NPT sono intercambiabili?

No. Il BSPP utilizza filettature parallele con una caratteristica di tenuta separata; l’NPT utilizza filettature conica e il suo metodo di tenuta specificato. Il semplice abbinamento di una dimensione nominale del raccordo non rende equivalenti le due interfacce. È necessario fornire lo standard del raccordo selezionato o il relativo disegno, compresa la sede o la superficie di appoggio (spotface).

Un componente in alluminio può sostituire uno in rame in un circuito di raffreddamento esistente?

Solo dopo che la modifica del materiale è stata approvata per quel circuito. La compatibilità dipende dal prodotto refrigerante, dal suo pacchetto di inibitori, dalla temperatura di esercizio e da tutti i metalli e le guarnizioni a contatto con il fluido. L’indicazione «acqua-glicole» da sola è insufficiente, e un rivestimento non qualifica automaticamente la sostituzione.

Quali requisiti di prova di tenuta alla fuoriuscita devono accompagnare i disegni dei componenti?

Identificare l’insieme chiuso sottoposto a prova, il mezzo di prova, la pressione, i tempi di stabilizzazione e di mantenimento, la temperatura e il limite di perdita, con le relative unità di misura. Un corpo fresato aperto non può dimostrare la tenuta alla fuoriuscita del giunto tra copertura e corpo completato. La prova d’insieme rientra nel vostro ambito di responsabilità relativo all’assemblaggio o al giunto, separatamente dall’ispezione dimensionale.

Come deve essere specificata la pulizia all’interno dei canali di raffreddamento?

Definire le particelle o i residui ammessi e il metodo di ispezione per i canali a contatto con il fluido. Una verifica visiva dei bava non stabilisce un limite di pulizia da particolato. Se per l’accettazione si utilizza una prova di estrazione o di spurgo, tale procedura e il relativo limite devono essere indicati come requisito separato nella specifica del componente.

La planarità della superficie di contatto deve essere accettata prima o dopo l’assemblaggio della copertura?

Utilizzare lo stadio in cui il disegno richiede che l’interfaccia rispetti il suo limite. Il calore generato durante il fissaggio e i carichi applicati durante l’assemblaggio possono modificare la geometria della superficie. Una relazione redatta prima del fissaggio documenta lo stato dopo la lavorazione; essa non sostituisce il controllo finale qualora il progetto richieda la planarità dopo il fissaggio o in condizioni di montaggio specificate.

Discuti i tuoi componenti per il raffreddamento a liquido

Inviare i disegni dei componenti, il materiale, la quantità e la finitura richiesta. Includere i dettagli della copertura abbinata o del raccordo, laddove questi definiscano l’interfaccia fresata.

VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB