このページについて
アルミニウム加工コストは、購入する素材(ブランク)、最終形状に至るまでに必要な加工工程、および納入可能な合格品の数量に依存します。薄肉壁、狭いポケット、精密嵌合穴、外観仕上げといった要件により、軽量ハウジングが重量ブロックよりも高コストになる場合があります。キログラム単価のアルミニウム価格では、完成部品の単価を算出できません。
実用的な見積もりを得るには、ロット全体に対する準備作業と、各部品ごとに繰り返される作業を分離し、その後で実際の課金方式に基づく仕上げおよび検査を加算します。これにより、どの変更が検討価値があるかが明確になります:より適切なブランク選定、工具アクセス性の向上、セットアップ数の削減、仕上げ要件の厳選化、あるいは注文数量の見直しなどです。
材料費、機械加工時間費、ロット単位課金を分離します。
完全な製造工程ルートから始めます:素材準備、機械加工、バリ取り、表面処理、最終検査です。見積書ではこれらが単一の単価に統合されている場合もありますが、設計コストレビューでは、基礎となる作業内容を明示的に維持すべきです。
プログラミング、治具準備、新規工程の試行運転は一般にロット準備に属します。一方、ロード・アンロード・切削・部品個別の仕上げは各部品ごとに反復されます。一部のコストはこれらのカテゴリの境界線上に位置します:陽極酸化処理にはロット最小課金が設定される場合があり、検査報告書には準備手数料と測定時間の両方が課金されることがあります。MITの製造コスト解説資料では固定費と変動費を区別していますが、実際のサプライヤー条件によって、特定の課金項目がどちらに該当するかが決まります。[1]
機械時間単価を使うには、対象となる時間の定義をそろえる必要があります。切削だけの十二分間と、工具交換、プローブ測定、割り出しを含む十二分間は異なります。部品の着脱や作業者の立ち会いがすでに単価に含まれるなら、再度加えると見積額が過大になります。複数の工作機械を使う場合は、工程ごとにその時間と適用単価から計算します。
最後に、製造コスト見積もりと購入者向けに提示される販売価格を明確に区別してください。商業マージン、梱包、輸送、税金については明示的な取扱いが必要です。「CNCコストおよびサプライヤー選定ガイド」を参照して包括的な見積比較を行ってください。以下に示すセクションでは、アルミニウム部品特有の選択肢に焦点を当てます。
完成部品の重量ではなく、購入したブランクの価格を算定します。
材料費は、製造工程ルートで要求される合金種、熱処理状態(テンパー)、製品形態(板材・押出材など)、およびブランクサイズから算出されます。図面に単に「アルミニウム」とだけ記載されている場合、条件が不十分です。例えば、6061板材と6061押出材は、見た目が類似した部品を生産する場合でも、供給条件(供給状態)が異なる可能性があります。
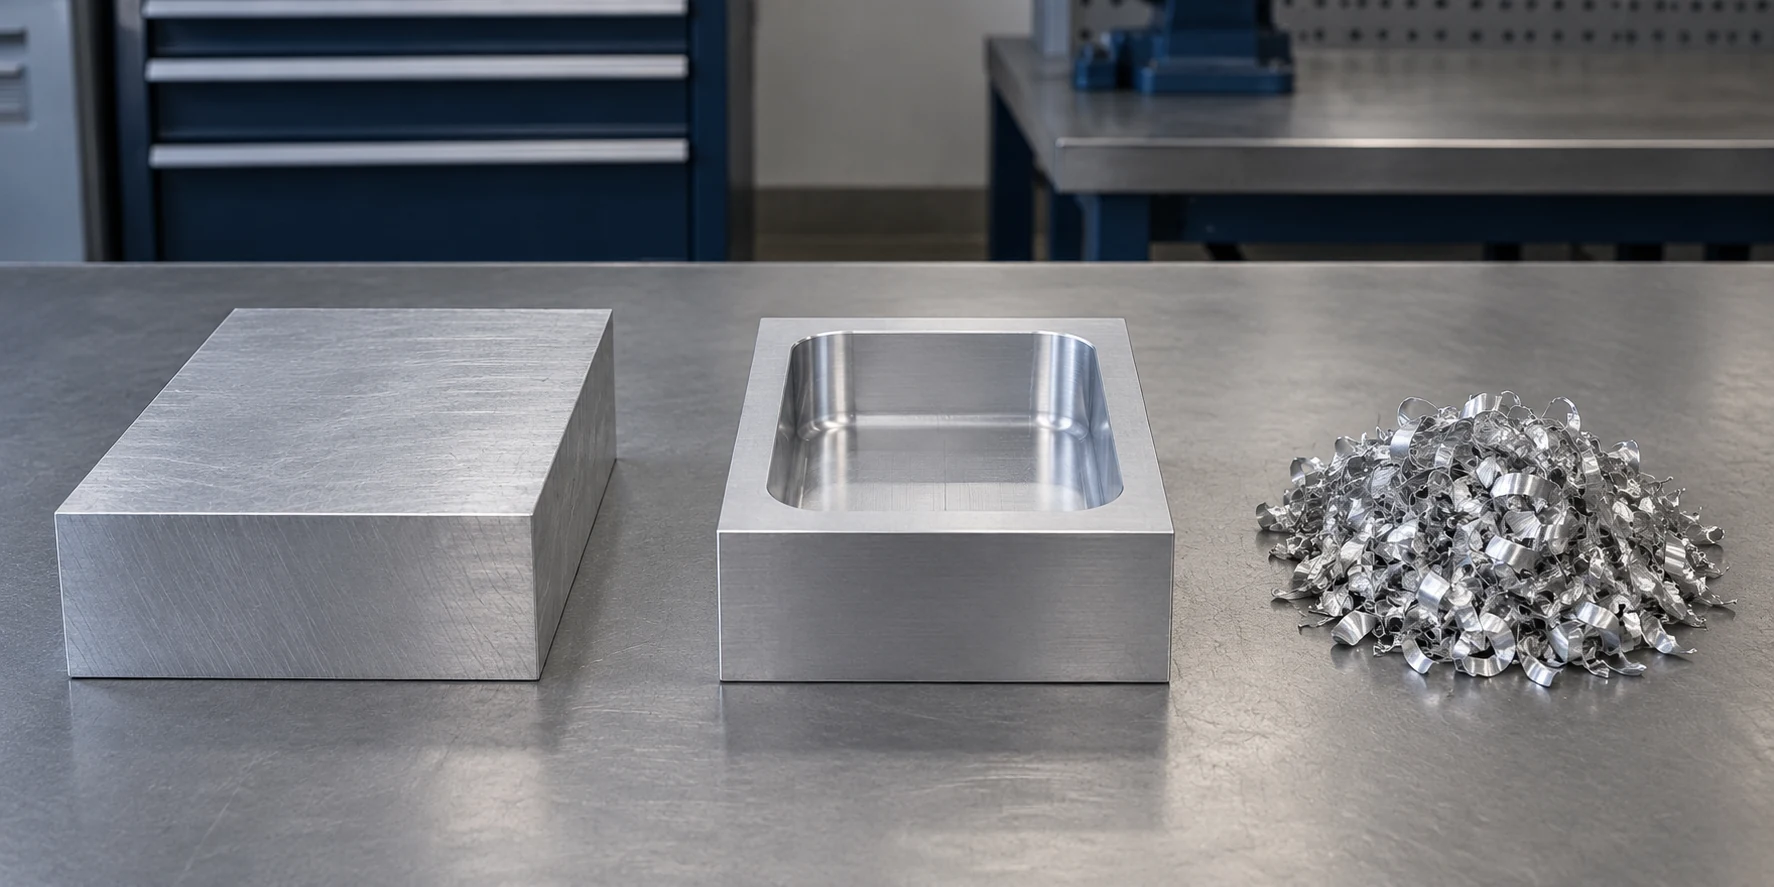
仮定された実心6061材ブランク(寸法:100 × 75 × 25 mm)を考えます。その体積は187,500 mm³、すなわち187.5 cm³です。公表されている基準密度 2.70 g/cm³(20°C時)を用いると、質量は187.5 × 2.70 = 506.25 g、およそ0.506 kgとなります。[2] 加工後に残る部品が0.180 kgである場合、約0.326 kgが削り取られています。完成品の0.180 kgのみを価格算定対象とすると、購入した材料の大部分を見落としてしまいます。
重量ベースの在庫品見積もりの場合、課金対象在庫質量に提示された材料単価を乗算し、別途発生する切削加工費、最小発注手数料、または材料記録手数料を加算します。すでに部品単位で納入価格が設定されているブランクについては、その価格を直接使用してください。購入単価で除去されたチップ分を自動的に差引いてはいけません:スクラップ返金は、実際の商業契約に基づいて処理されます。
より近いサイズの標準ブランクを採用すれば、購入素材量および切削作業量の双方を削減できます。ただし、清掃余裕量および確実な把持のための十分な素材余剰量は確保する必要があります。安定した量産部品では、カスタム押出材を採用することで反復除去量を削減できる場合がありますが、ダイ費用、最小購入数量、二次加工費用もこの比較に含める必要があります。断面形状単体の価格のみを評価するのは、ほとんど意味がありません。
6061はその特性が設計要件を満たす場合に合理的な候補となりますが、「最も安価なアルミニウム合金」という仕様は汎用的ではありません。Hydro社の文書では、6061の特定テンパーにおける加工挙動(特に旋盤およびドリル加工時のチップ制御困難さ)が記載されています。[3] 7075への固定プレミアム価格設定や、高強度=低加工速度という単純な前提を置くのではなく、適合する素材供給条件を比較検討してください。「6061、7075、6082および2024の比較」では、材料選定に関する詳細な解説が行われています。
加工時間を消費する特徴(形状要素)を特定します。
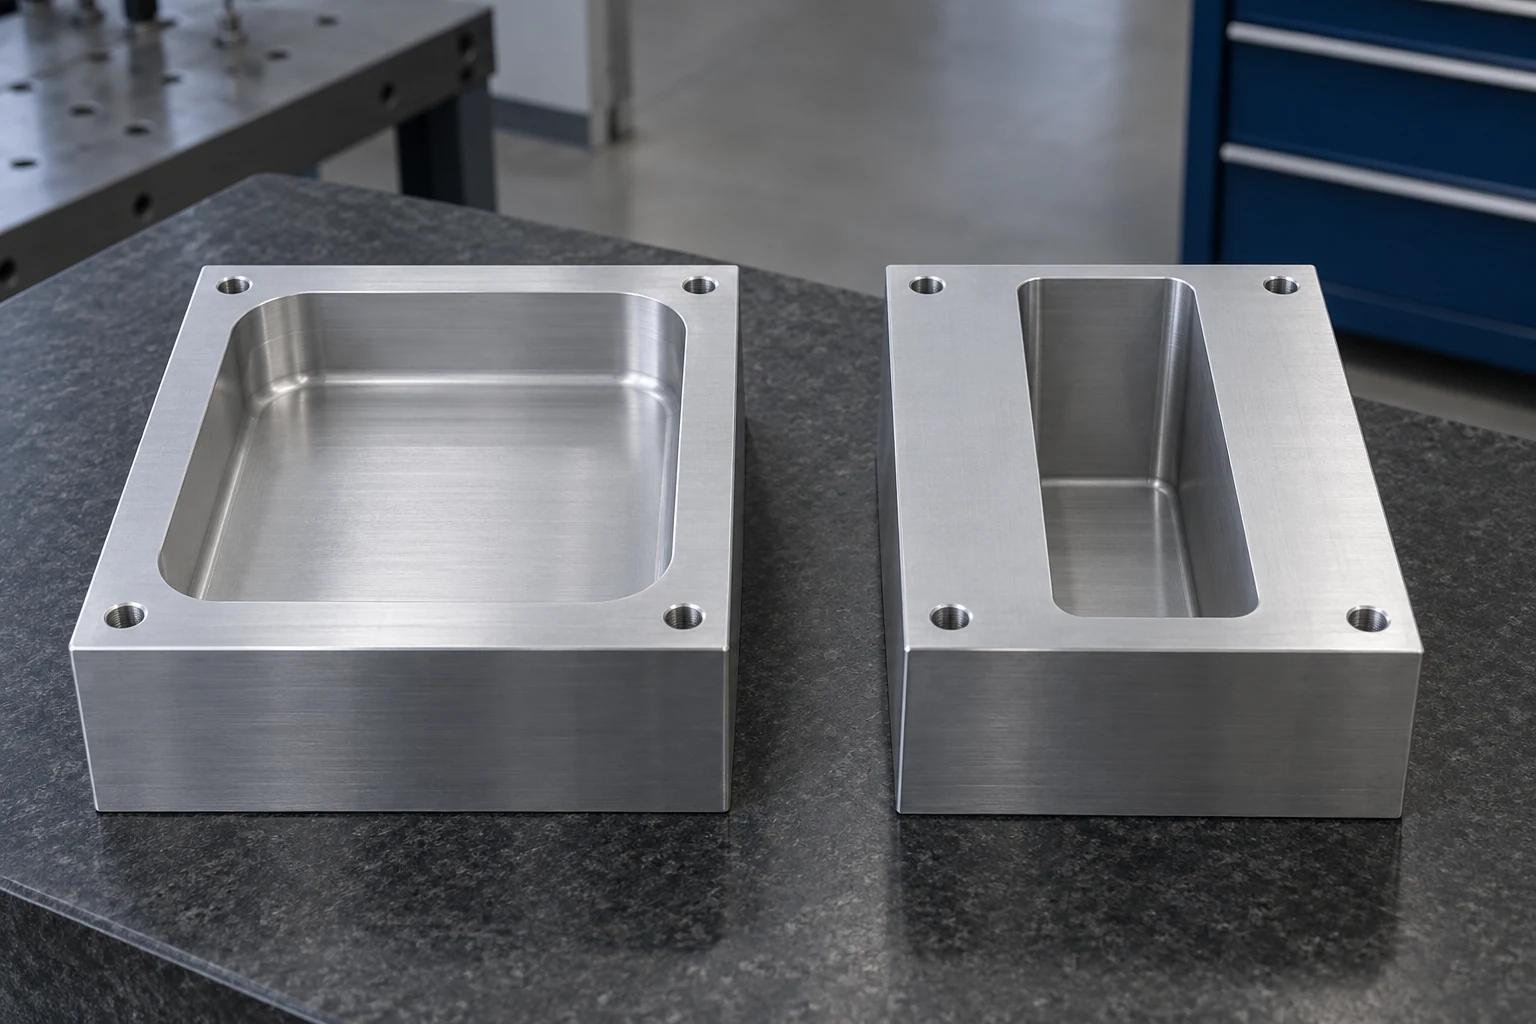
削除体積は荒加工作業量の概算に役立ちますが、その体積に到達する効率は幾何形状によって決まります。広いポケットでは比較的大きく短い工具が使用可能ですが、深く狭い空洞では工具径およびホルダクリアランスが制限され、小さな内角では別途仕上げ加工パスが必要になることがあります。Sandvik Coromant社のコーナー加工ガイドラインでは、コーナー内部での工具の被削れ量(エンゲージメント)が増加することについて説明されています。[4]
アルミニウム加工では、切屑の効果的な排出も必要です。空洞内に滞留した切屑が再び切断され、表面に傷を付ける可能性があります。また、切削刃に付着した切屑(ビルドアップ)は仕上げ面品質およびバリ形成に影響を及ぼします。[5] 単純な材料除去率計算に基づく見積もりでは、清掃工程、仕上げ加工、およびアクセスが困難な特徴部への到達に必要な作業が見落とされることがあります。
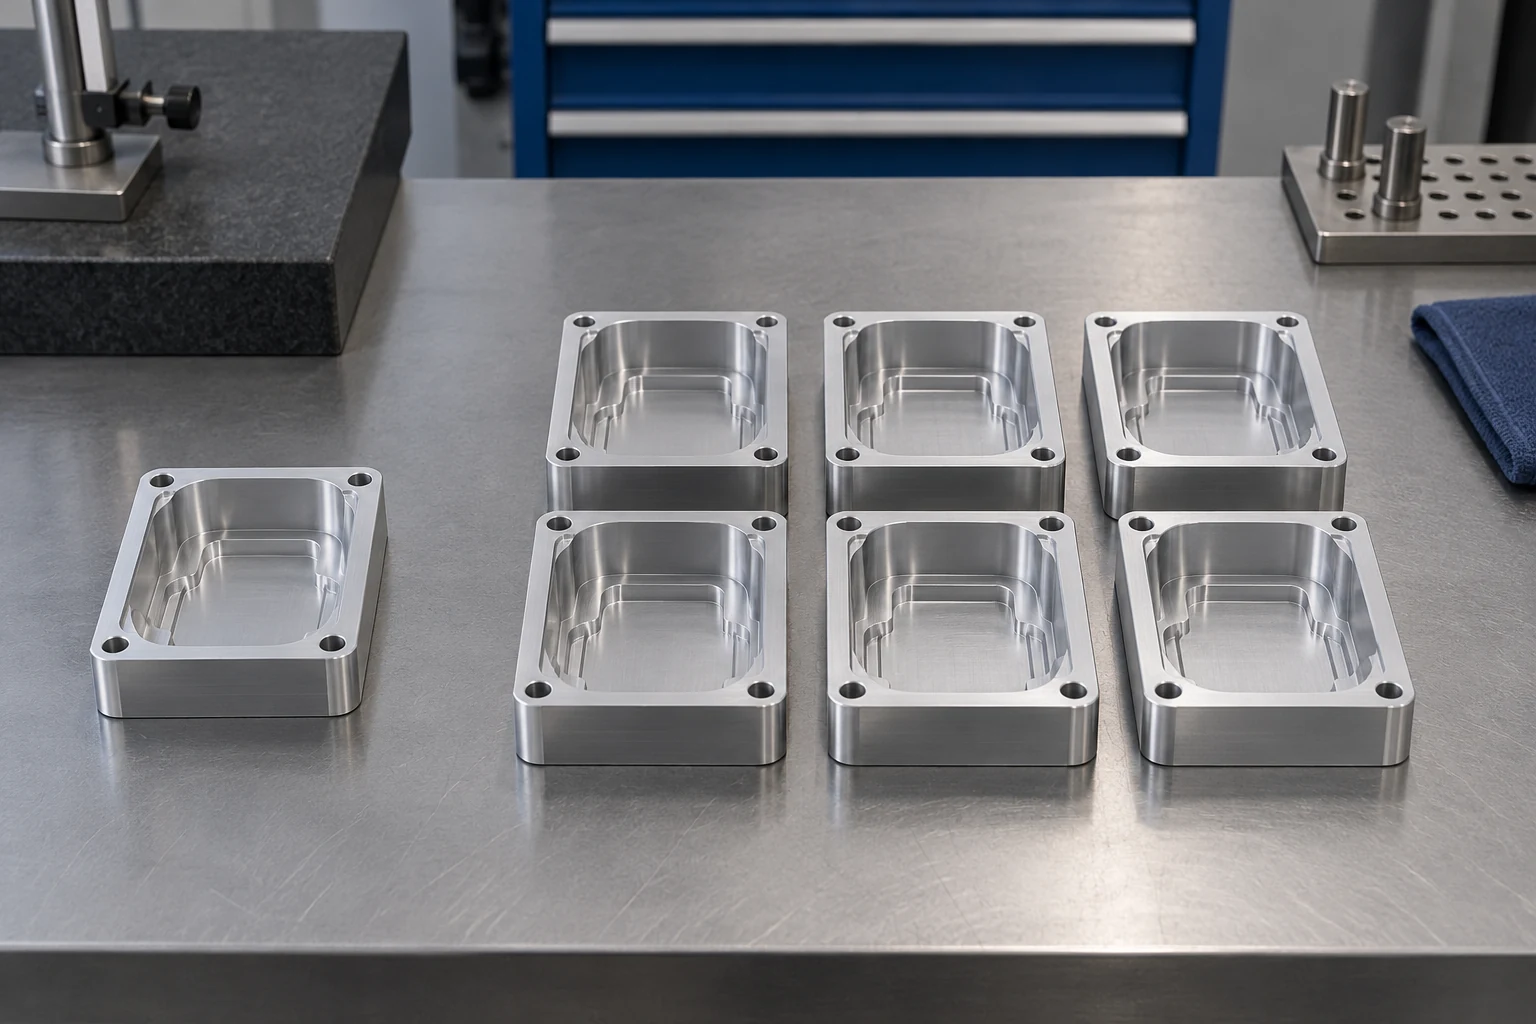
電子機器用ハウジングのポケット加工においては、まず実際の部品収容空間およびその取付経路を特定します。未使用の空洞深さを削除できる場合、設計変更により工具の突出長が短縮され、切削負荷が低減される可能性があります。内部コーナーのRを拡大する効果は、対応する部品が引き続きそのコーナーを通過可能である場合にのみ得られます。また、ポケットを浅くすると部品に残る金属量が増えますので、質量および熱的要件を確認してください。
それらの変更をまとめて検討し、修正後の加工手順を一度だけ推定してください。同じ工具経路に影響を与える大きな半径と浅いポケットの両方について、それぞれ独立したパーセンテージ削減を加算しないでください。深さのあるポケットおよび過剰な材料は、除去体積と切削時間との区別を説明しています。
治具および公差は、機能に紐付けたまま維持してください。
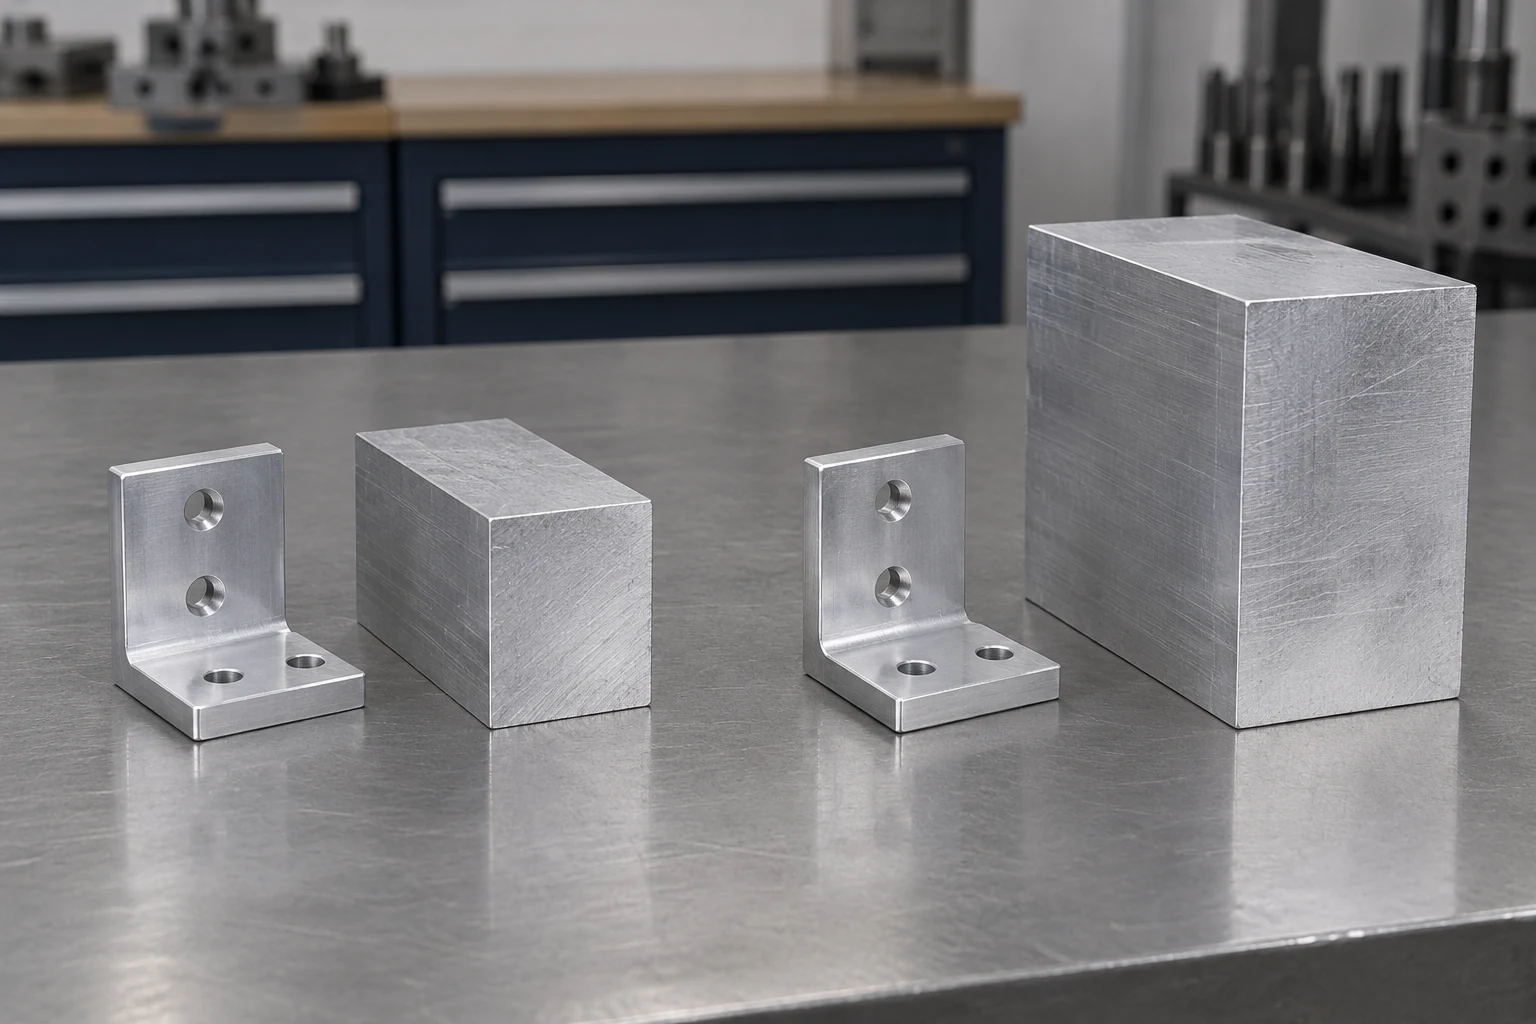
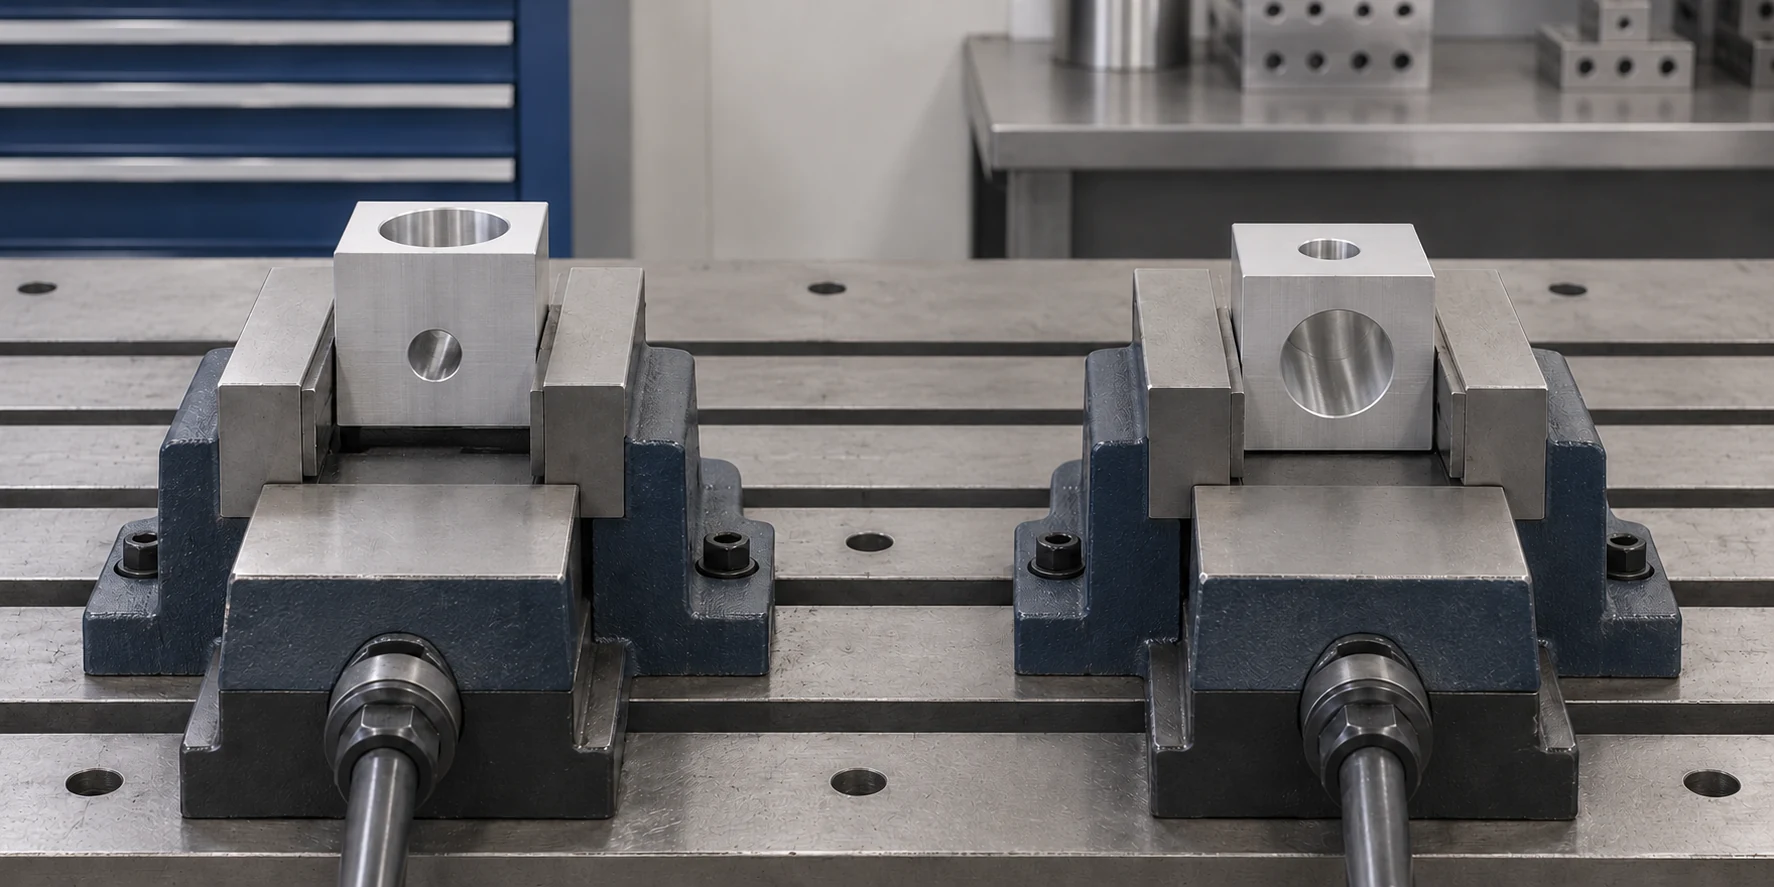
側面の穴加工は、短時間のドリル加工サイクルを超える追加作業を要することがあります。既存のセットアップでこの穴に到達できない場合、加工ルートには別の姿勢設定、定位面、チャック jaws、および他の特徴部との関係性確認が新たに必要になる可能性があります。アクセス可能な特徴部を同一治具内でまとめて加工することで、このような追加作業を削減できます。ただし、治具で保持された面については、その後の仕上げ加工が依然として必須です。
小型アルミニウムブラケットにおいては、斜めの穴が実際の組立要件に由来するものか、あるいは単に初期モデルに従ったものかを確認してください。アクセス可能な方向への設計変更が承認されれば、加工ルートが簡素化される可能性があります。複数の面が実際に必要となる場合、実現可能な治具配置を比較検討してください。機械軸数のみで低価格化が保証されるわけではありません。
薄肉壁および底面は、異なるコスト発生メカニズムを引き起こします。切削力およびクランプ力によって変形が生じるため、段階的な材料除去、支持、および別途の仕上げ加工が必要となる場合があります。Sandvik社の薄肉壁加工ガイドラインでは、この戦略が壁の幾何形状および安定性に依存することを示しています。[6] 素材板に残留する応力も歪みの原因となり得ます。ORNLの研究では、7050-T7451においてこの現象が実証されていますが、他の合金に対して汎用的な反り許容値は提示されていません。[7]
適合および機能を確立する特徴部(ベアリング座、定位面、穴配列など)については、クリアランス用ポケットとは異なる公差要求を適用すべきです。変更提案に先立ち、個別の公差指示および図面の一般公差の両方を確認してください。寸法に近接する公差が記載されていないからといって、それが無制限であるとは限りません。
コスト比較を行う際には、受入判定が仕上げ前か仕上げ後か、および測定時の部品支持方法がどの程度柔軟かを明確に指定してください。より小さい公差値は単に切削速度の低下を意味するだけでなく、治具、測定方法、および不良リスクといった、加工ルート全体で対応しなければならない要素を変化させます。
仕上げ処理の価格算出前に、陽極酸化処理済み部品の仕様を明確にしてください。
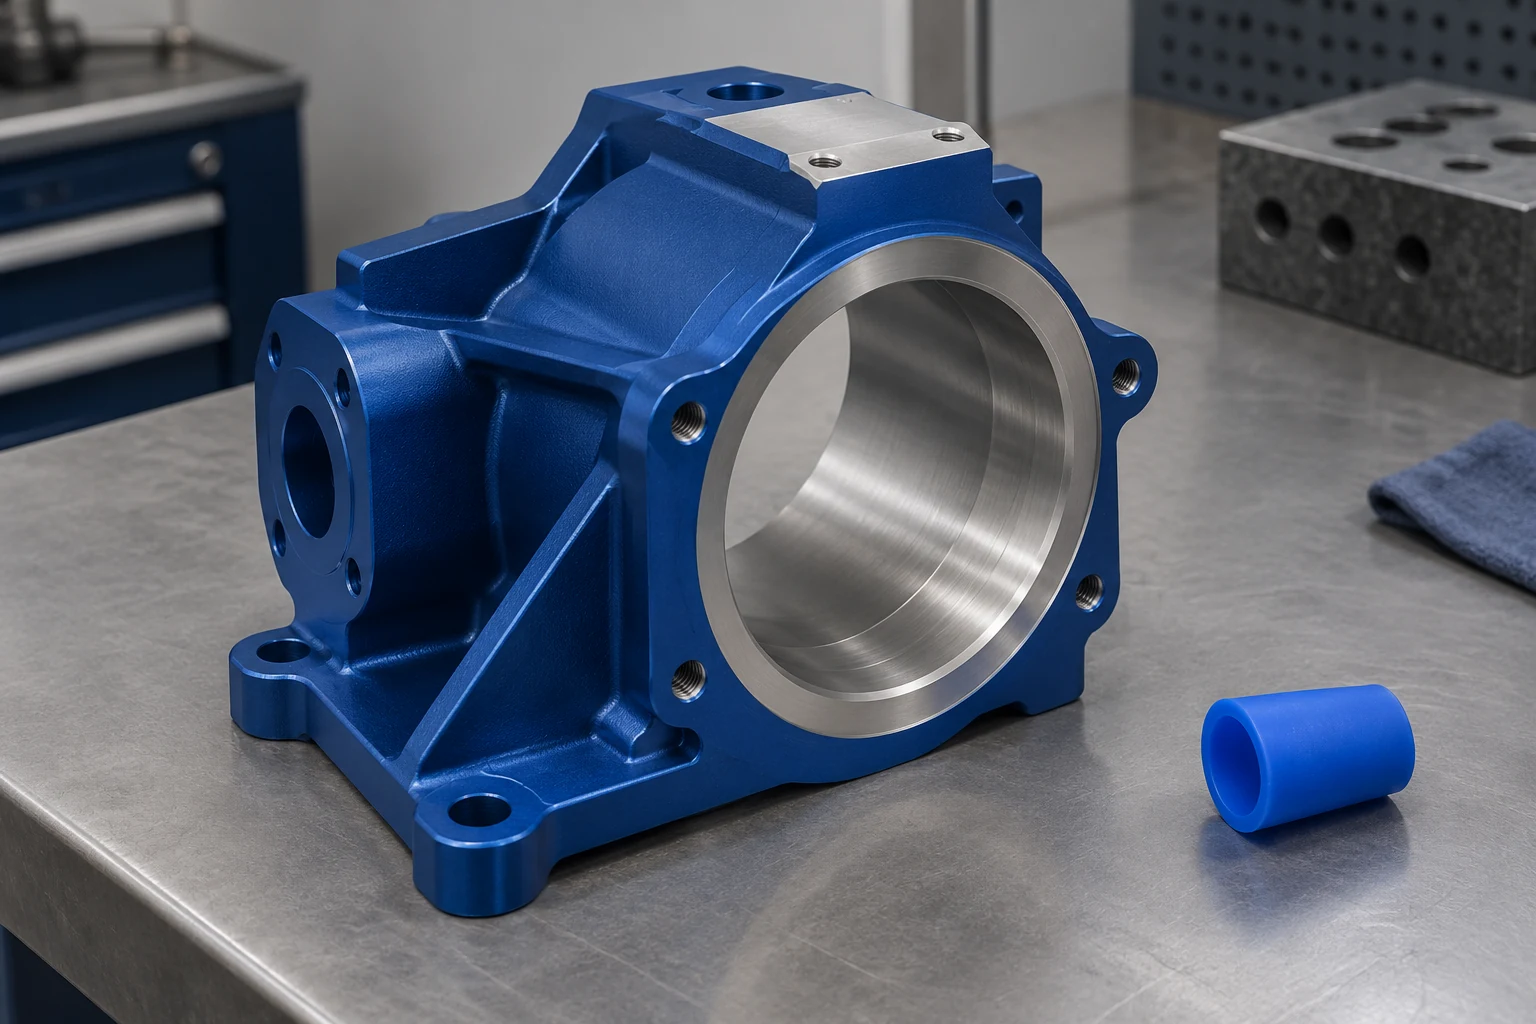
「陽極酸化アルミニウム」という表現は、仕上げ範囲を完全に定義するものではありません。被膜種類、必要に応じた膜厚、色、前処理、マスキング、外観受入基準などの要件により、作業内容が変化します。可視外部面と、嵌合用ボアおよび電気接触部を明確に区別してください。
陽極酸化処理は表面を酸化皮膜に変換し、寸法を変化させます。嵌合用ボアの場合、加工ルートでは被膜余盛り、マスキング、または承認済みの後工程のいずれかを選択する必要があります。NASAの陽極酸化処理仕様書では、陽極酸化処理は下地の表面粗さを均一化するのではなく、それを忠実に再現することも説明されています。したがって、滑らかな外観面を得るには、塗装前の追加の表面調整が必要となる場合があります。[8]
当初の見積もりには、必要なマスキング領域およびそれらに対する保護措置を含めてください。全表面陽極酸化処理の価格が確定後にグラウンディングパッドを追加すると、作業内容が変更されます。同様に、外観が見えるハウジングにおいて、色および質感が制御される場合は、明確な外観基準を提示する必要があります。「黒」という単語のみでは、完成後の各面の外観がどのように見えるべきかを規定したことにはなりません。
表面処理業者が実際のロットを、部品ごと、ロット当たりの最低料金、または別に明示した基準のどれで請求するか確認します。各部品が処理しやすくても、少量の注文では最低料金が適用されることがあります。仕上げロットをまとめると有利になるのは、仕様、識別方法、納期が両立する場合に限られます。以下の計算例で、この料金体系が重要になる理由を示します。
ロットの総額を計算し、変更点を一つずつ検証する
同一仕様のアルミニウム製ハウジング一ロットについて、以下の仮定値を米ドル(USD)で使います。加工工程と合否基準は変わらず、加工を始めた部品はすべて合格とします。これらは計算を説明するための値で、市場価格ではありません。梱包費、運賃、税金、利益は含みません。
- ロット準備費用: プログラミング、治具準備、セットアップを含む240米ドル。
- 加工済み素材(ブランク): 1個あたり8米ドル(割り当てられた材料費および切削加工費を含む)。
- 機械加工サイクル時間:1部品あたり12分(負荷付き単価75ドル/時)、加工中の工具移動および工具使用を含む。
- その他の反復作業:機械加工サイクル料金とは別に、取扱い、バリ取りおよび規定された検査に対して部品あたり3ドル。
- 仕上げ加工:部品あたり6ドル。ただし、仕上げ加工のロット全体に対して150ドルの最低課金額が適用され、それ以上の仕上げ加工料金は発生しない。
部品あたり機械加工コストは、12 ÷ 60 × 75ドル = 15ドルである。仕上げ加工前の反復コストは、8ドル + 15ドル + 3ドル = 部品あたり26ドルである。受諾数量をQとすると、
ロット総コスト = 240ドル + Q × 26ドル + (150ドルまたはQ × 6ドルのいずれか大きい方)
単位コスト = ロット総コスト ÷ Q
| コスト構成要素 | 一つのロットで部品10個 | 一つのロットで部品50個 |
|---|---|---|
| ロット準備 | $240 | $240 |
| 素材(ブランク)、機械加工およびその他の反復作業 | $260 | $1,300 |
| 仕上げ加工料金 | 150ドルの最低課金額 | $300 |
| ロット総コスト | $650 | $1,840 |
| 合格品あたりのコスト | $65.00 | $36.80 |
単価が下がる理由は二つあります。準備費がより多くの部品に分散されることと、部品あたりの実質的な仕上げ費が$15から$6に下がることです。それでも注文総額は増えます。五十個の発注が有効なのは、需要と設計の安定性からその数量を確保するだけの根拠がある場合に限られます。
50個の部品における具体的な変更を比較します。素材(ブランク)価格を$8から$7に引き下げると、$50のコスト削減になります。加工全体の機械サイクル時間を12分から9分に短縮し、追加の準備作業や下流工程が不要な場合、3 ÷ 60 × $75 × 50 = $187.50のコスト削減が得られます。このモデルにおいては、購入したアルミニウム材で製造される部品であるにもかかわらず、サイクル時間の短縮がより大きな改善機会です。
10個の場合、名目上の仕上げ加工単価を6ドルから5ドルへと引き下げても、150ドルの最低課金額が変更されない限り、コスト削減にはならない。これが、各項目に一律の割引率を適用することが誤った見積もりを招く理由である。各項目については、実際に提示された課金ルールを用いること。
分割納入の場合、年間予測数量にわたって1回のセットアップを割り当てるのではなく、どの前処理および仕上げ工程の費用が繰り返し発生するかを特定します。不良品または再加工品が発生した場合、合格数量を納入するために必要な総作業量を算出します。不合格となった部品は分母には含めません。
見積もりを比較可能な見積書に変換します
納入される合金および熱処理状態、図面およびCADリビジョン、現実的なロット数量、仕上げ表面要件、検査範囲を一括して送付してください。CNC加工RFQガイドには、完全な提出パッケージ構成が記載されています。
まず、適合する基準価格を依頼してください。より近い在庫サイズ、承認済み代替材料、アクセス可能なポケットリビジョン、または変更された仕上げ範囲を、別途オプションとして明記します。これにより、見かけ上のコスト削減が実際には異なる納入部品を意味することを隠さずに済みます。アルミニウムCNC加工に関するお問い合わせでは、高コストとなる特徴や費用項目を特定することも、一律値引きを依頼するよりも議論をより生産的に進めます。
サプライヤーは、有用な提案を提供するために自社の内部原価計算を開示する義務はありません。有用な成果とは、明確な注文合計金額、明記された含まれる項目、およびどの承認済み変更が作業を削減するかについて信頼できる説明です。これらの変更は、実際に購入する数量で比較してください。
技術資料
- MIT OpenCourseWare、2.008「設計と製造II」、第17講:製造システムIIb—製造コスト、2025年度春学期講義資料(PDF pp. 6–10):コスト分類、単価配分、固定費と変動費。
- thyssenkrupp Materials Services、Material Data Sheet EN AW-6061、MX/TIS_06.2018、p. 3:20°Cにおける参照密度。
- Hydro、Alloy 6061、2019/01年版、2019年2月、p. 1:製品形状、熱処理状態の定義、および切削加工性。
- Sandvik Coromant、Milling Inside Corners(コーナー内面のフライス加工):工具の被削材接触状態およびコーナーへのアクセス性に関する考慮事項。
- Sandvik Coromant、How to Do Milling in Different Materials(各種材料におけるフライス加工の方法)のアルミニウム章:積屑形成、チップ排出、表面品質。
- Sandvik Coromant、Shoulder Milling(肩フライス加工)の薄肉壁章:支持、安定性、段階的加工。
- Segerら、Effects of Aluminum Plate Initial Residual Stress on Machined-Part Distortion(アルミニウム板の初期残留応力が機械加工部品の歪みに与える影響)、2024年、ORNL刊行物概要:7050-T7451における初期残留応力および歪み。
- NASA/JSC、Process Specification for the Anodizing of Aluminum Alloys(アルミニウム合金の陽極酸化処理プロセス仕様)、PRC-5006 Rev. D、2020年6月、第3.0–3.1節:表面前処理、寸法への影響、マスキング。注文内容によって適用される仕上げ仕様が決定されます。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


