Massieve basisplaten
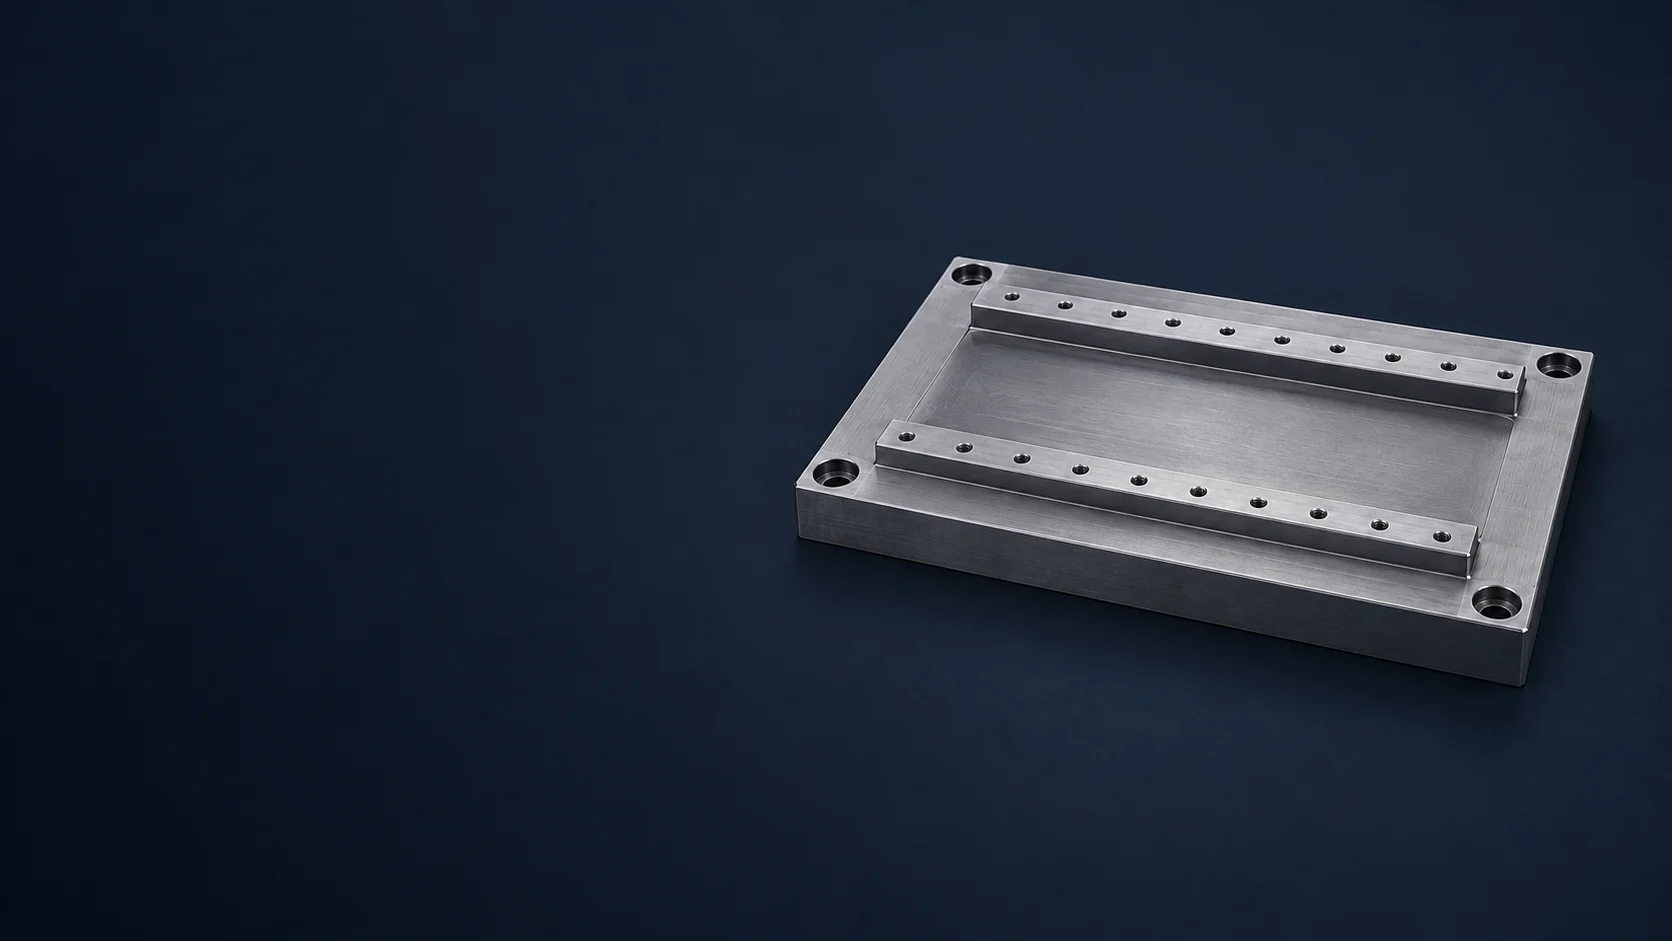
Vlakke of uitgeholde platen voor gereedschappen, inspectie-opspanningen en apparatuurmontage. Boutpatronen, doorgangen en verzonken gebieden worden afgestemd op de aangesloten onderdelen.
VETCNC · Op maat gemaakte componenten
CNC-bewerkte platen en afgewerkte basisinterfaces
Wij bewerken basisplaten, trapvormige montagebasissen en de gespecificeerde vlakken van voorbewerkte gegoten of gelaste basissen volgens uw tekening. Ons werkgebied omvat de montagevlakken, positioneringskenmerken en gatenpatronen die uw apparatuur verbinden.
Kies het onderdeel dat past bij uw assemblage. Wij verstrekken een offerte voor het bewerkte onderdeel of voor de gedefinieerde bewerkingswerkzaamheden; fabricage van het ruwstuk en inkoop zijn afzonderlijke posten in de offerte.
Vlakke of uitgeholde platen voor gereedschappen, inspectie-opspanningen en apparatuurmontage. Boutpatronen, doorgangen en verzonken gebieden worden afgestemd op de aangesloten onderdelen.
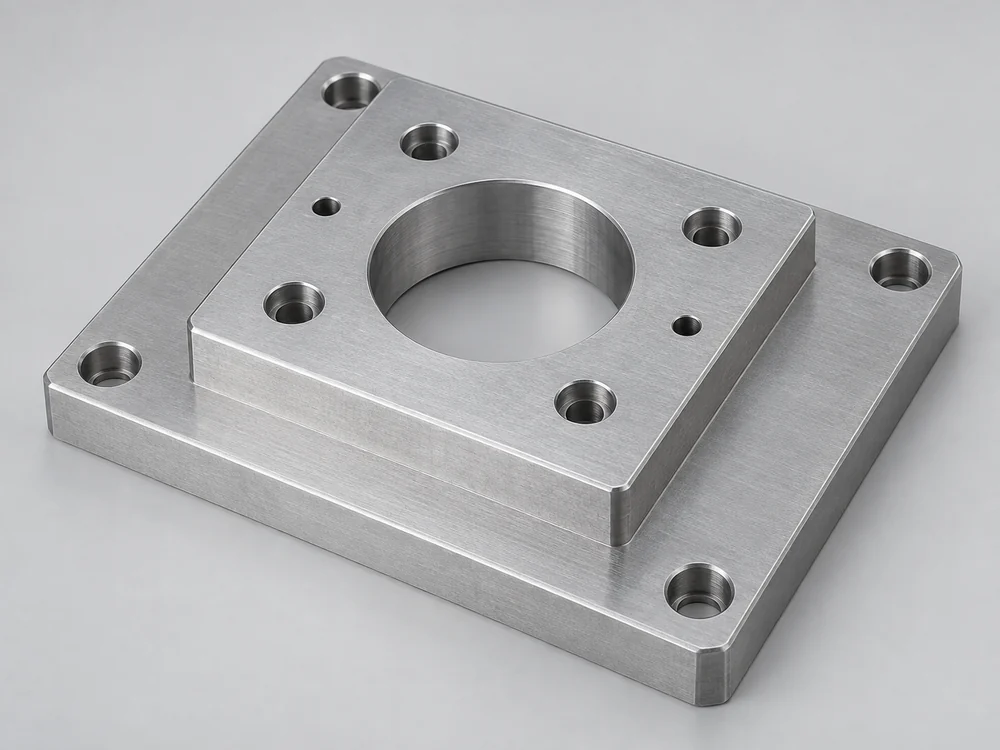
Verhoogde vlakken en schouders plaatsen motoren, lagerhuizen of geleidingsassemblages op de vereiste hoogte. De verbindingsvlakken kunnen als kenmerken van één onderdeel worden bewerkt.
Afwerkbewerking van montagevlakken, railzittingen, boringen en gaten op een bestaand ruwstuk. De toestand van het inkomende onderdeel en de beschikbare bewerkingstoeslag bepalen het werk voordat de definitieve vlakken worden bewerkt.
Wanneer een rail tegen een referentieschouder wordt geplaatst, moeten de schouderhoogte, hoekafronding en loodrechtheid overeenkomen met de gekozen geleiding. Een te grote binnenstraal kan verhinderen dat de rail correct wordt geplaatst.
De vlakhoogte en de positioneringsgeometrie bepalen de positie van een motor of lagerhuis. Doorgangsgaten bieden ruimte voor bevestigingsmiddelen; pennenopeningen of een positioneringsboring definiëren de positie waar de assemblage dit vereist.
Wij werken vanuit de gespecificeerde materiaalsoort en leveringstoestand. De vorm van het ruwstuk beïnvloedt hoeveel materiaal moet worden verwijderd en waar de basis tijdens de bewerking kan worden gesteund.
Voor montageontwerpen op basis van plaat met bewerkte vlakken, sleuven en geschroefde gaten. De toestand van de plaat en eventuele gespecificeerde behandeling maken deel uit van de vereisten voor het beginmateriaal.
Verken staalplaatVoor apparaatplaten waarbij de massa van het onderdeel een ontwerpeis is. Legering, tempertoestand, plaatdikte en de resterende doorsnede na uitfrezen behoren in de specificatie te worden opgenomen.
Verken aluminiumplatenVoor een basis met ribben, nokken of andere near-net-shape kenmerken. De giettekening bepaalt de beschikbare grondstof rond de afgewerkte steunvlakken en boringen.
Verken voorbewerkte gietstukkenEén totale afmeting is onvoldoende om een machinebasis te definiëren. Op de tekening moeten de werkende interfaces ten opzichte van gemeenschappelijke referentievlakken (datums) zijn aangegeven, evenals de oppervlakken die onbewerkt blijven.
| Functie | Tekeningparameters | Montage-referentie |
|---|---|---|
| Totale grondvorm | L × B × H (mm of inch); massa (kg of lb) | Grondvorm en afgewerkte omtrekken |
| Montagesteunvlakken | Hoogte; vlakheid; onderlinge relatie tussen steunvlakken | Gemeenschappelijk montagevlak |
| Gepaarde railsteunvlakken | Hoogterelatie; parallelheid; onderlinge afstand | Gemeenschappelijke referentievlakken (datums) over beide steunvlakken |
| Referentieschouders | Hoogte; hoekafronding; loodrechtheid | Geselecteerde geleidingsgeometrie |
| Gaten en boringen | Diameter of schroefdraadaanduiding; diepte; positie | Referentievlakschema (datum-schema) en koppelingselementen |
| Ondersteuningsconditie | Ondersteuningslocaties; vrije of ingespannen toestand | Gespecificeerde meetopstelling |
Toleranties gelden voor de gedefinieerde kenmerken en hun uitgestrektheid. Wij bieden de geaccepteerde afmetingen en inspectieomvang voor uw basis aan.
Wij offreren vlakfrezen, uitsparingen, boringen en gatpatronen op basis van de onderdelentekening. Kenmerken aan de onderzijde of aangrenzende vlakken bepalen extra opspanningen en de benodigde referenties tussen deze vlakken.
Verf of andere gespecificeerde bescherming moet de vereiste montagecontactvlakken en schroefdraadpassing intact laten. Maskering geeft de functionele vlakken aan die onbedekt blijven en de afmetingen die na afwerking worden geaccepteerd.
De leveringsspecificatie geeft de contactgebieden, blootliggende randen en boringen aan die bescherming vereisen. De hantering- en verpakkingsregelingen moeten geschikt zijn voor de massa van de basis en de door het ontwerp toegestane ondersteuning.
We koppelen het inspectiebereik aan de kenmerken die de apparatuur positioneren. In de offerte worden de dimensionele gegevens vermeld die bij de basis worden geleverd.
Lokale diktemetingen bepalen niet de vlakheid over een plaat of de relatie tussen gescheiden steunvlakken. Het inspectieplan definieert het bestreken gebied, het gemeenschappelijke referentiepunt en de ondersteuningsomstandigheden die gelden voor de acceptatie.
Het inspectieverslag relateert de positie van de positioneringsgaten aan de referentiepunten op de tekening en geeft de eindoppervlaktoestand aan. Metingen die vóór de eindbewerking worden uitgevoerd, moeten duidelijk worden onderscheiden van de resultaten voor definitieve acceptatie.
We kunnen een offerte verstrekken voor een vervanging op basis van een tekening of een overeengekomen specificatie. Versleten onderdelen en foto’s kunnen helpen bij het identificeren van de interfaces, maar stellen niet de oorspronkelijke materiaalsoort, toleranties of verborgen montageafmetingen vast.
Ja. Geef de gewijzigde gaten, sleuven of positioneringskenmerken aan op de tekening en voeg de details van het tegenonderdeel toe. Wijzigingen in de ondersteuningsgeometrie, plaatdikte of belastingspaden vereisen goedkeuring door de ontwerper van de apparatuur.
Het bewerkingsbereik voor de basis omvat geen aangekochte bewegingscomponenten of assemblage van de apparatuur. Eventuele extra levering of assemblagewerk moet afzonderlijk in de offerte worden vermeld.
Afmeting en toestand van het ruwproduct, materiaalafname, aantal instellingen, toleranties van de interfaces en omvang van de inspectie bepalen de werklast. Aantal, nabewerking en transport voltooien het offertebereik. We bevestigen het planning voor die order.
Stuur de tekening, het materiaal, de hoeveelheid en de leverlocatie. Voor een voorbewerkte basis vermeldt u ook de afmetingen van het ruwproduct, de massa en de huidige toestand, zodat we de benodigde bewerking kunnen offreren.
