Placas base macizas
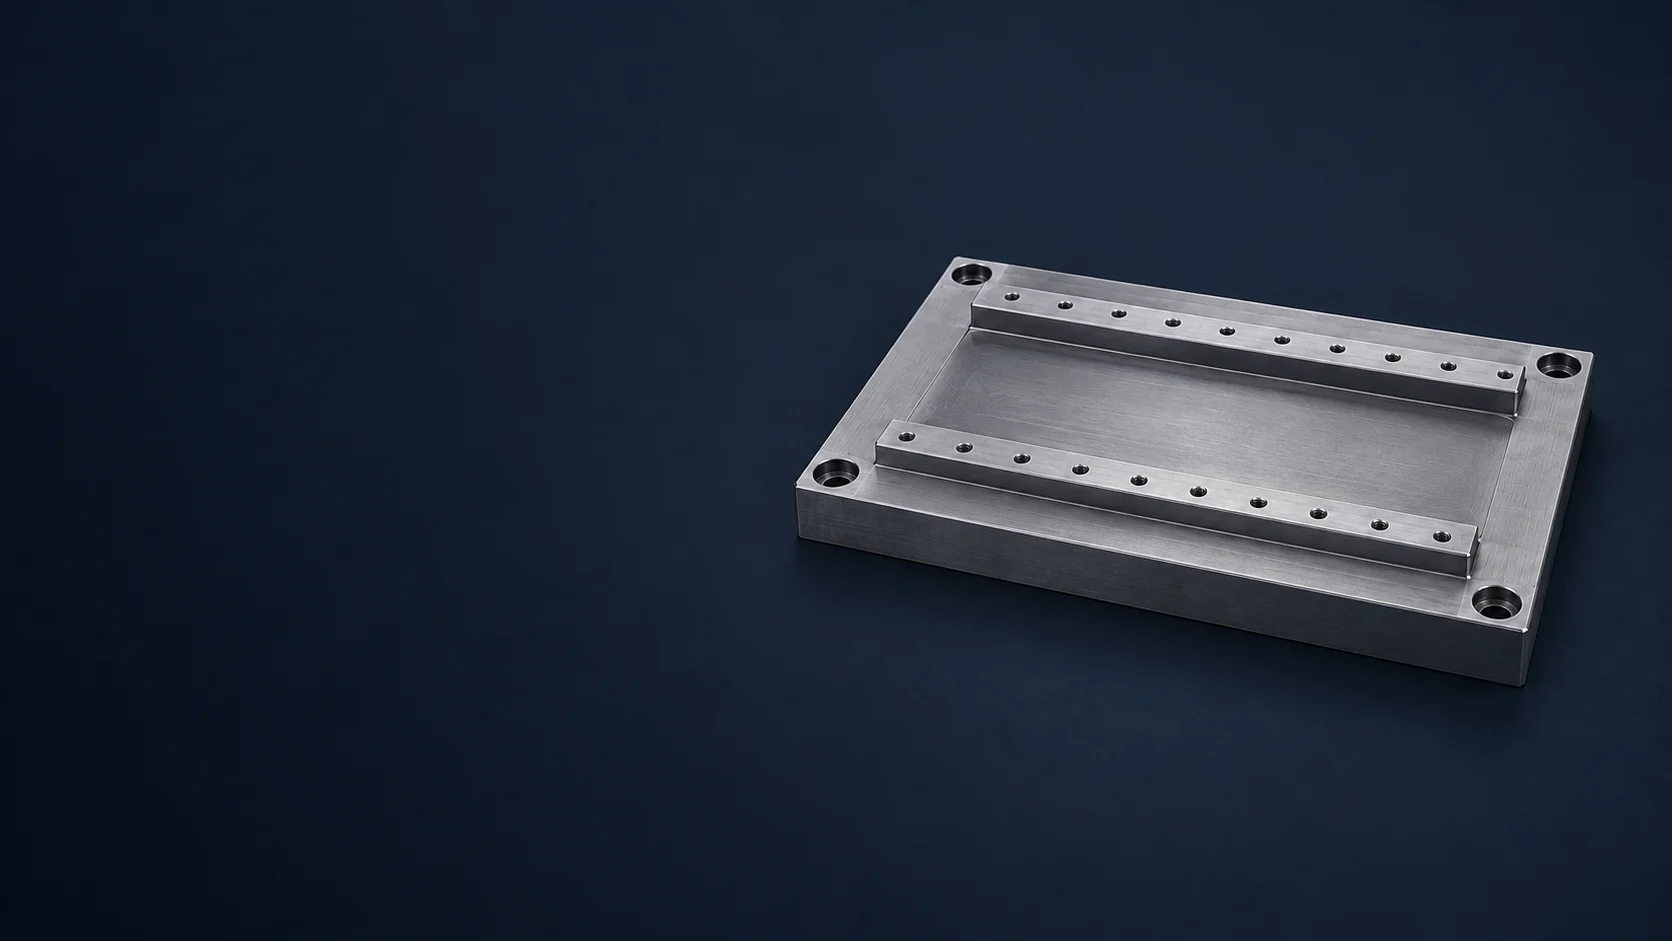
Placas planas o con cavidades para utillajes, dispositivos de inspección y montaje de equipos. Los patrones de tornillos, las aberturas de despeje y las zonas rebajadas siguen la geometría de los componentes adyacentes.
VETCNC · Componentes personalizados
CNC-placas mecanizadas e interfaces de bases preparadas
Mecanizamos placas base, bases de montaje escalonadas y las caras especificadas de bases fundidas o fabricadas previamente según su plano. Nuestro alcance abarca las superficies de montaje, los elementos de localización y los patrones de agujeros que conectan su equipo.
Elija el componente que coincida con su ensamblaje. Presupuestamos la pieza mecanizada o el trabajo de mecanizado definido; la fabricación en bruto y la provisión son ítems separados en el presupuesto.
Placas planas o con cavidades para utillajes, dispositivos de inspección y montaje de equipos. Los patrones de tornillos, las aberturas de despeje y las zonas rebajadas siguen la geometría de los componentes adyacentes.
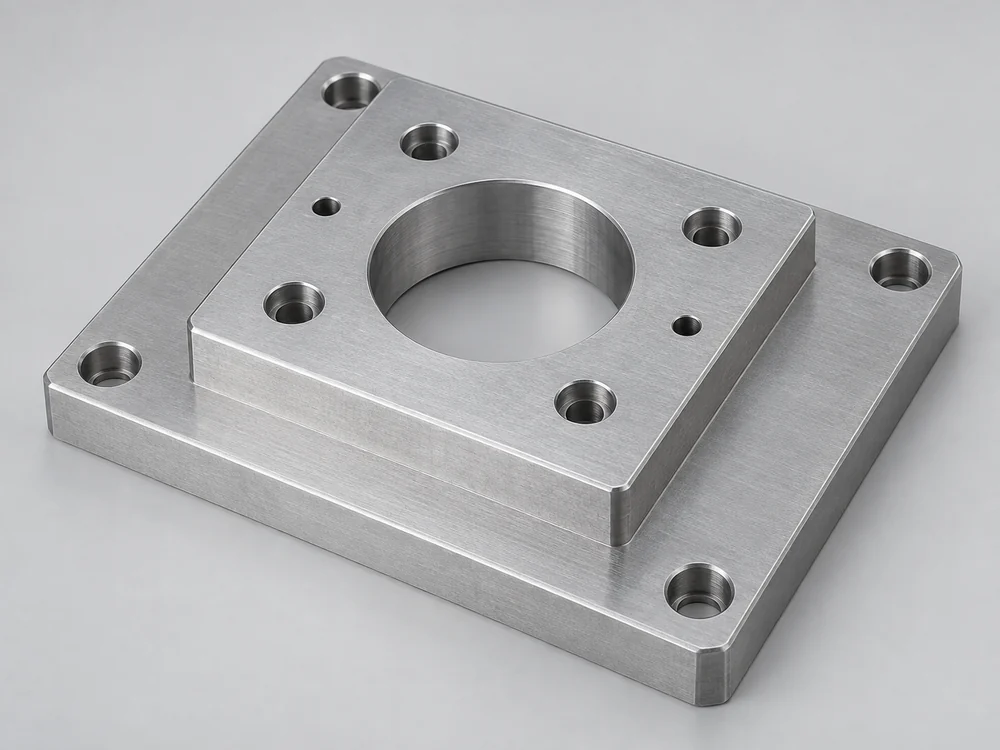
Las plataformas elevadas y los resaltos posicionan motores, cárteres de rodamientos o conjuntos de guía a la altura requerida. Las caras de conexión pueden mecanizarse como características de un único componente.
Mecanizado final de superficies de montaje, asientos para rieles, taladros y agujeros sobre un soporte existente en bruto. El estado de entrada y la holgura de mecanizado disponible determinan el trabajo previo al corte de las superficies finales.
Cuando un riel se ubica contra un resalto de referencia, la altura del resalto, el chaflán de esquina y la perpendicularidad deben coincidir con la guía seleccionada. Un radio interior excesivamente grande puede impedir que el riel se asiente correctamente.
La altura de la plataforma y la geometría de localización establecen la posición de un motor o cárter de rodamiento. Los agujeros pasantes proporcionan espacio para los elementos de fijación; los agujeros para pasadores o un taladro de localización definen la posición donde el ensamblaje lo requiere.
Trabajamos con la calidad de material y el estado de entrega especificados. La forma del soporte inicial afecta la cantidad de material que debe eliminarse y dónde puede soportarse la base durante el mecanizado.
Para diseños de montaje basados en chapa, con caras mecanizadas, ranuras y agujeros roscados. El estado de la chapa y cualquier tratamiento especificado forman parte del requisito del material inicial.
Explore la placa de aceroPara placas de equipos donde la masa del componente es un factor de diseño. La aleación, el temple, el espesor de la placa y la sección restante tras el fresado de cavidades deben figurar en la especificación.
Explore la placa de aluminioPara una base con nervaduras, salientes u otras características cercanas a la forma final. El plano de fundición establece el material disponible alrededor de las superficies acabadas y los agujeros pasantes.
Explore fundiciones preparadasUn único tamaño general no define una base de máquina. El plano debe relacionar las interfaces funcionales con datums comunes e identificar las superficies que permanecen sin mecanizar.
| Característica | Parámetros del plano | Referencia de montaje |
|---|---|---|
| Bloque bruto general | L × A × H (mm o pulg); masa (kg o lb) | Envolturas bruta y acabada |
| Placas de montaje | Altura; planicidad; relación entre placas | Plano común de montaje |
| Asientos de rieles apareados | Relación de altura; paralelismo; separación | Datums comunes en ambos asientos |
| Escuadras de referencia | Altura; desahogo en esquinas; perpendicularidad | Geometría guía seleccionada |
| Agujeros y taladros | Diámetro o designación de rosca; profundidad; posición | Esquema de datums y hardware de acoplamiento |
| Condición de soporte | Ubicaciones de soporte; estado libre o restringido | Configuración especificada para la medición |
Las tolerancias se aplican a la característica definida y su extensión. Cotizamos las dimensiones aceptadas y el alcance de inspección para su base.
Cotizamos fresado frontal, cavidades, taladros y patrones de agujeros a partir del plano de la pieza. Las características en la cara inferior o en caras adyacentes determinan configuraciones adicionales y los referencias necesarias entre ellas.
La pintura u otra protección especificada debe dejar intactas las zonas de contacto requeridas para el montaje y el ajuste de las roscas. El enmascarado identifica las caras funcionales que permanecen sin recubrir y las dimensiones aceptadas tras el acabado.
La especificación de entrega identifica las áreas de contacto, los bordes expuestos y los taladros que requieren protección. Los procedimientos de manipulación y embalaje deben adaptarse a la masa de la base y a los soportes permitidos por el diseño.
Vinculamos el alcance de la inspección a las características que posicionan el equipo. La cotización identifica los registros dimensionales incluidos con la base.
Las lecturas locales de espesor no determinan la planicidad de una placa ni la relación entre patines separados. El plan de inspección define el área cubierta, la referencia común y la condición de soporte utilizada para la aceptación.
El registro de inspección relaciona la posición del orificio de localización con los datums del dibujo e identifica el estado final de la superficie. Las mediciones tomadas antes del acabado deben mantenerse distintas de los resultados finales de aceptación.
Podemos cotizar una base de repuesto a partir de un dibujo o especificación acordada. Las piezas desgastadas y las fotografías pueden ayudar a identificar las interfaces, pero no establecen el material original, las tolerancias ni las dimensiones ocultas de montaje.
Sí. Marque los orificios, ranuras o características de localización revisados en el dibujo e incluya los detalles del componente acoplado. Los cambios en la geometría de soporte, el espesor de la placa o las trayectorias de carga requieren la aprobación del diseñador del equipo.
El alcance del mecanizado de la base no incluye hardware de movimiento adquirido ni el ensamblaje del equipo. Cualquier trabajo adicional de suministro o ensamblaje debe enumerarse por separado en la cotización.
El tamaño y estado de la pieza bruta, la cantidad de material a eliminar, el número de montajes, las tolerancias de las interfaces y la cobertura de inspección determinan el trabajo requerido. La cantidad, el acabado y el transporte completan el alcance de la cotización. Confirmamos el cronograma correspondiente a ese pedido.
Envíe el dibujo, el material, la cantidad y la ubicación de entrega. Para una base ya preparada, incluya las dimensiones de la pieza bruta, su masa y su estado actual, para que podamos cotizar el mecanizado requerido.
