段付きシャフト
当社は、ベアリングその他の定位部品で支持されるシャフトのジャーナル面、肩面、溝および端面形状を加工します。作業径は図面の軸線および端面基準と同一の関係を保ちます。
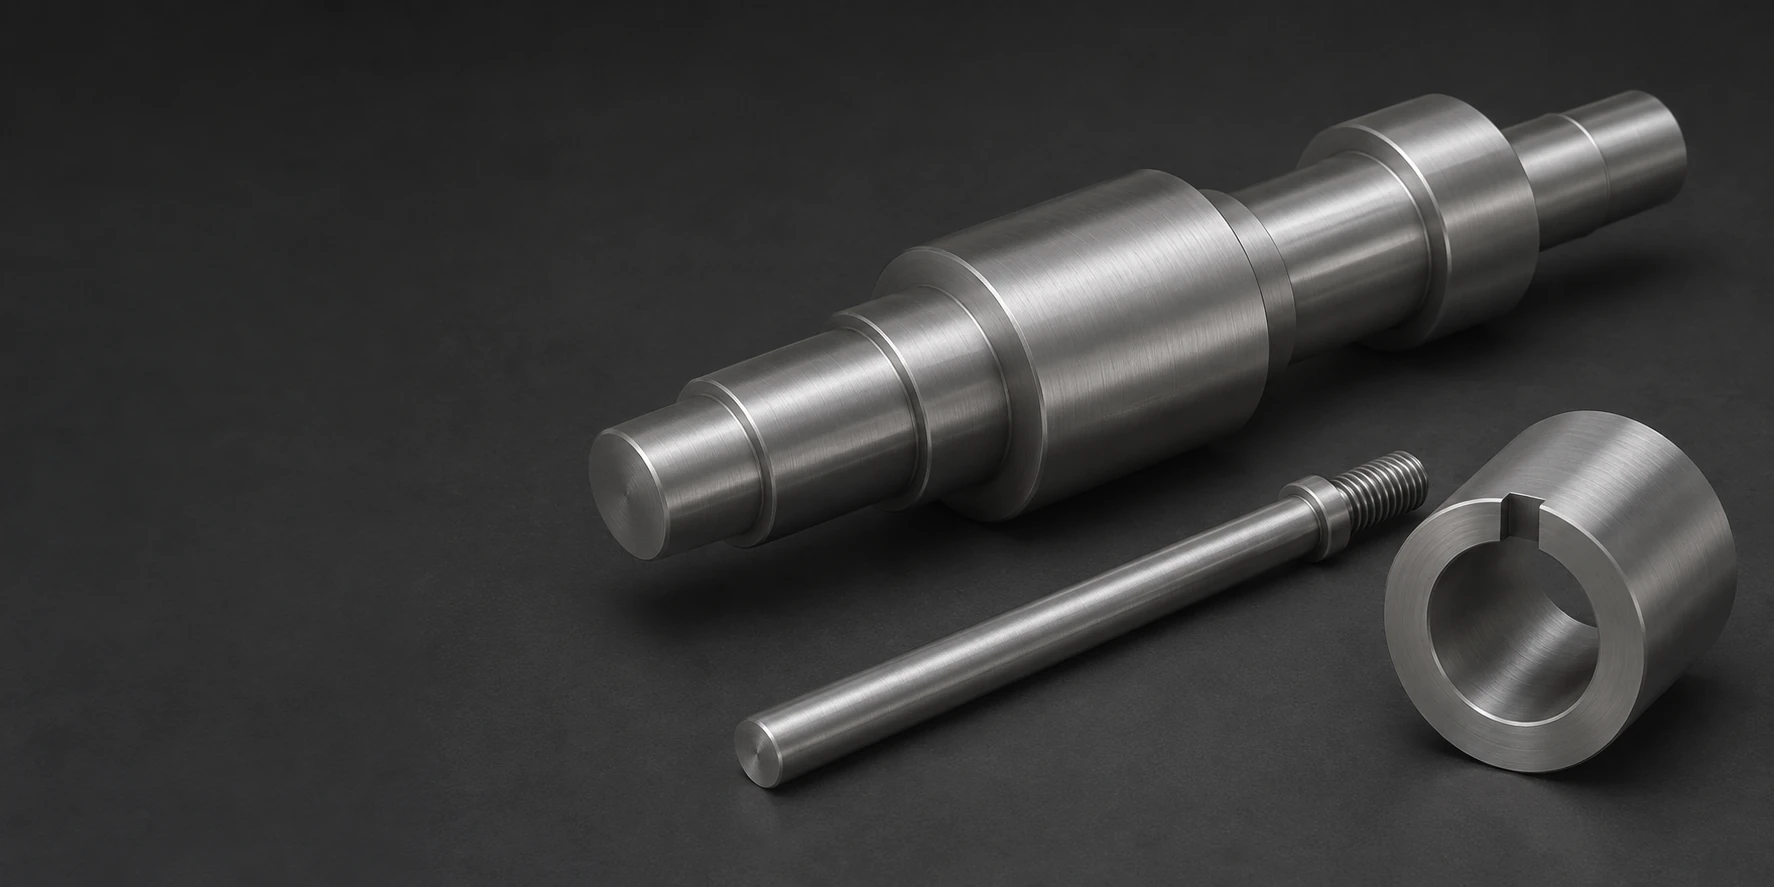
当社は、ベアリングその他の定位部品で支持されるシャフトのジャーナル面、肩面、溝および端面形状を加工します。作業径は図面の軸線および端面基準と同一の関係を保ちます。
CNC旋盤加工定位用直径および肩部を同一ハブ上で図面通りの関係に仕上げます。最終寸法設定前に、元の焼入れ+焼戻し状態の断面を明記し、追加熱処理の有無を特定してください。
肩付きピンは、作業径および座面によって定位されます。ねじ付きまたは無地の取付端部は、これらの定位機能を代替することなく固定を実現します。
ねじ付き端部は、周囲のアセンブリ内でのシャフト固定を実現し、ジャーナル面が回転軸を定義します。ねじ逃げ部および隣接する肩面は、対応する相手部品の装着に必要な空間を確保しなければなりません。
フランジ付きスリーブは、内径、外径および軸方向ストップ面を組み合わせた構造です。各表面は、対応するシャフトまたは取付本体との間でそれぞれ独立した寸法関係を持ちます。
当社は、サポートブロックの接触面、取付穴および局所的な凹部をフライス加工します。保持されるセクションは、作業界面と機械構造とを接続します。
当社の39NiCrMo3サービスでは、注文時に在庫状態、熱処理経路および最終加工形状を明確に定義した機械加工部品に対応しています。要求されるバルク材の機械的性質および完成部品の幾何形状は、それぞれ別途指定されます。
+QT処理済み棒材は、機械加工前の明確な機械的状態を提供します。これは、所定のバルク特性基準を維持しつつ材料を削り取る工程ルートに適合し、実際の硬度に応じて切削および仕上げが計画されます。[1]
焼鈍済みのブランクでは、最終熱処理工程の前に主な形状を機械加工できます。Lucefin社の参考資料では、軟化焼鈍の最大硬度として240 HBが記載されています。その後の熱処理および仕上げにより、異なる納入状態が確立されます。[1]
事前処理済み棒材表面は、初期の素材余肉取りを低減できますが、最終的な軸頸および取付部は依然としてそれぞれの公差内で機械加工されます。素材表面が単に滑らかであるという理由だけで、それが完成された軸受座面になるわけではありません。[1]
製造元の+QT処理表では、元の直径または厚さが増加するにつれて異なる値が示されています。例えば、引張強さは最小断面帯域で980–1180 MPa、以下で使用される大きな断面帯域では880–1080 MPaです。[1]

強度値は材料定義の一部にすぎません。表には、記載された+QT(焼入れ・焼戻し)状態の室温における延性、面積減少率、および縦方向衝撃エネルギーも示されています。これらの参照試験は当該材料状態を記述するものであり、完成部品の切り欠き形状、荷重経路、使用環境によっては、その部品固有の受入要件が依然として決定されます。[1]
材料表は、Lucefin社が2018年に引用したEN 10083-3:2006に基づいており、元の断面および試験条件が維持されています。
| 項目 | 基準値 | 単位 | 適用根拠 |
|---|---|---|---|
| 引張強さ | 880–1080 | MPa | +QT;以下の通り断面を明記 |
| 0.2 %耐力 | ≥685 | MPa | +QT;以下の通り断面を明記 |
| 延長率 A | ≥12 | % | 縦方向;常温 |
| 面積減少率 Z | ≥45 | % | 縦方向;常温 |
| 衝撃エネルギー Kv | ≥40 | J | 縦方向;常温 |
| 軟化焼鈍硬度。 | ≤240 | HB | +A 参照条件 |
| 炭素 | 0.35–0.43 | 質量% | 基準グレードの組成。 |
ルチェフィン社 2018 年版参照資料。最初の 五行:熱間圧延+QT(焼入れ・焼戻し)、直径 40 < d ≤ 100 mm または板厚 20 < t ≤ 60 mm、常温における縦方向試験で、元のデータカードでは EN 10083-3:2006 を引用。別途記載された+A(アニーリング)および化学組成の各行には、それぞれ明示された根拠がある。

当社は、シャフトまたはハブの外形を規定するジャーナル、肩部および保持部品を旋削します。これらの特徴部を加工する順序は、残りの断面周囲に確保可能な支持条件に従います。
キー溝、平面部、横穴および取付け面は、回転本体を他の部品に接続します。それらの位置は、粗加工後の外周形状だけでなく、指定された軸および基準面(フェイス・ダム)との関係でも規定されます。
軟加工された部品と+QT状態の素材から切削された部品では、加工ルートが異なります。熱処理が粗加工後に実施される場合、計画では、熱変形後の所定最終座面を確実に形成するために、アクセス性および必要な余肉を確保しなければなりません。[1]
最終状態および基準面の支持は、当該特徴の寸法要求とともに提示されます。
| 特徴 | 要求される関係性 | 納入状態 | 検証 |
|---|---|---|---|
| ベアリングジャーナル | 直径および軸の制御 | 最終機械加工/熱処理後の状態 | 直径および振れ(ランアウト)の検査 |
| 軸方向肩部 | 面の位置および着座 | 規定された基準面による支持 | 長さ/面の測定 |
| キー溝または横方向特徴部 | サイズ、位置および向き | 含まれるエッジ仕上げ後 | 基準面関連の検査 |
| 保護された外部嵌合 | 完成品特徴の公差限界 | コーティング済み、マスキング済み、または後工程仕上げ済み | 最終状態での測定 |
当社は、図面に指定された関係性に従って、選定された軸受部(ジャーナル)、端面および二次特徴を検査します。各作動特徴の位置および配列は、図面に指定された関係性に従います。
肩部移行部は、剛性が異なる断面を接続します。その半径および対向部品とのクリアランスは、単に加工を簡素化するためではなく、荷重伝達経路および組立性の両方に対応する必要があります。
キー溝は、シャフトまたはハブ断面から材料を除去します。その深さ、終端位置、および近接するボアや肩部は、残存幾何形状および対向キーの収容空間に影響を与えます。
長く径が小さくされた区間は、コンパクトなハブに比べて切削中の支持剛性が低くなります。機械加工計画では、この幾何形状および最終仕上げに利用可能な基準面を考慮しなければなりません。[1]
軸受座に近接した保持溝は、正しい軸方向位置および特徴間の十分な支持材厚を確保する必要があります。一般的なエッジブレイクは、その作動プロファイルまたは隣接面を変更してはなりません。
軸受が回転軸を規定し、駆動接続部がトルクを伝達します。シャフトのジャーナル、キーまたはカップリング特徴、および肩部システムは、これらの機能を整合的に接続しなければなりません。
パイロット穴またはボアにより位置決めを行い、ボルトパターンにより固定を実現できます。これらの機能を分離することで、ボルトのクリアランスを再現性のある位置決め手段として依存することを回避します。
ピンには、作動接触長さおよび保持機能の両方が必要です。周囲のリンク幅および支持構成によって、ピンのどの部分が実際に荷重を担うかが決まります。
サポートは、その接触面を通じて荷重を取付構造に伝達する。適切な穴配列では、支持されていない作業面や不適切な周囲断面を補償できない。

軸受部(ジャーナル)の表面粗さおよび表面方向は、外装用の化粧仕上げとは明確に異なる。図面には、制御された接触面の位置および必要な加工方法が明記されている。
選定された保護システムは、組立環境に適合した被覆範囲を有する必要がある。嵌合部、ねじ部、導電性または接触領域は、露出外装部とは異なる処理境界を要する場合がある。
バリ取りは、意図された溝形状、ねじリードおよび肩部を維持しつつ、不要な鋭利部または浮遊材を除去する。機能的なコーナーは、対向部品との適合に必要な形状を保持する。
仕上げ済みの軸受部および座面は、マーキングや取扱いによる損傷から保護される。梱包は、部品を支持するとともに、保護された工作径を制約されない接触点に変換しないよう配慮する。

在在庫記録では、材質39NiCrMo3、その納入状態および関連する試験基準が明記されています。許容される切削性変種は、当該材料定義の一部として維持されます。[1]
当社は、要求される納入状態において、選定された寸法、位置および軸関係を検査する。検査方法は、制御対象となる特徴に応じて決定され、すべての結果を単一の総合公差として扱うものではない。
疲労寿命は、部品自体に対する検証によって確立される。必要な部品荷重または耐久性検証については、それぞれに合意された組立方法、検証方法および受入限界が定められる。
最大のフランジまたは肩部が購入する棒材断面を決定することがある。この場合、比較的軽量な完成部品であっても、長尺の小径軸受部の加工には多大な材料除去が必要となる。
焼入れ・焼戻し(+QT)済み材料の加工は、熱処理前の退火材ブランクを荒加工する場合とは異なる。細長い断面、複数の加工姿勢、最終座面へのアクセス性などは、追加の支持およびセットアップ作業を要する。
選択された表面仕上げ、保護マスク、および記録済み基準点測定が、定義された工程を追加します。別途実施される材料または部品の試験も、それぞれ独自の作業を追加します。
プログラム作成および初期工具準備は、一括して製造される数量全体にわたり分散されます。変更のない再現品ではその基礎を維持できますが、工程表(ジャーナル)や材料状態の変更がある場合は、改訂された準備が必要となる場合があります。
試作部品は、実際の対合アセンブリ内における適合性、工具アクセス性、座り具合を確認します。肩部、溝、キーインターフェースの変更は、制御された図面変更として取り扱われます。
承認済み初品は、指定された材料および熱処理状態と完成幾何形状とを結びつけます。その承認根拠は、量産に必要な選択結果を明示します。
発行済み図面、素材状態、および含まれる検査項目がロットを定義します。異なる開始断面または熱処理経路を採用する場合は、使用前に当該定義との整合性が評価されます。
再現部品は、承認済みの材料およびインターフェース定義を維持します。ベアリング、カップリング、または使用条件の要件が改訂された場合、外観が類似していても部品自体が変更されることがあります。
いいえ。より小さい完成ジャーナルは、元の断面に対する熱処理応答を遡って変更しません。素材の受入判定には、適用される開始/参照断面および実際の熱処理記録が用いられ、完成直径に基づいてより高い強度帯を選択することはありません。
受入仕様書が明示的にその方法を許容している場合を除き、代替できません。Lucefin社は+QT状態のブリネル硬度値を参考情報として表示しています。硬度相関は、降伏強さ、延性、衝撃吸収エネルギーを独立して証明するものではありません。
図面は、共通の基準を通じてそれらの角度関係を定義しなければなりません。シャフト端面からの独立した寸法は軸方向位置を定めますが、キー溝が軸周りでどの方向を向いているかを決定することはできません。
完全な外周面に均一な厚さtのコーティングを施すと、直径は2t増加します。例えば、各側に5 µmのコーティングを施すと、全体で10 µmの増加となります。実際の公差および受入判定には、指定されたプロセスおよび完成限界(マスキングや最終機械加工を含む)を用いる必要があります。
いいえ。+QTは、焼入れ・焼戻しによるバルク(全体)状態を示します。別途硬化処理を施すジャーナルには、その位置、深さ、または硬度要件および最終インターフェースの受入判定が個別に必要であり、調達範囲に明記しなければなりません。
指定された耐摩耗性の高い表面層と異なる内部組織を必要とする部品は、材料および熱処理方法の別の選択肢を提示します。表面硬化処理には18NiCrMo5が適用され、一方で39NiCrMo3は焼入れ・焼戻しによる全体的な機械的特性を得るために使用されます。要求される接触面の挙動および内部組織の挙動によって仕様が決定されます。
図面、材質状態(素材状態)、最終熱処理条件、インターフェース要件、および数量をお送りください。当社にて、お客様の部品に対する機械加工工程および検査項目を定義いたします。
記載された参照データに示された断面、状態、試験方向に関する注記
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
