段付きドライブシャフト
当社は、段付きシャフトのベアリング座、肩部、溝および端面形状を加工します。図面により、どの部位が摩耗要求を満たす必要があるか、およびどの形状がシャフトをベアリング内に位置決めするかが規定されます。
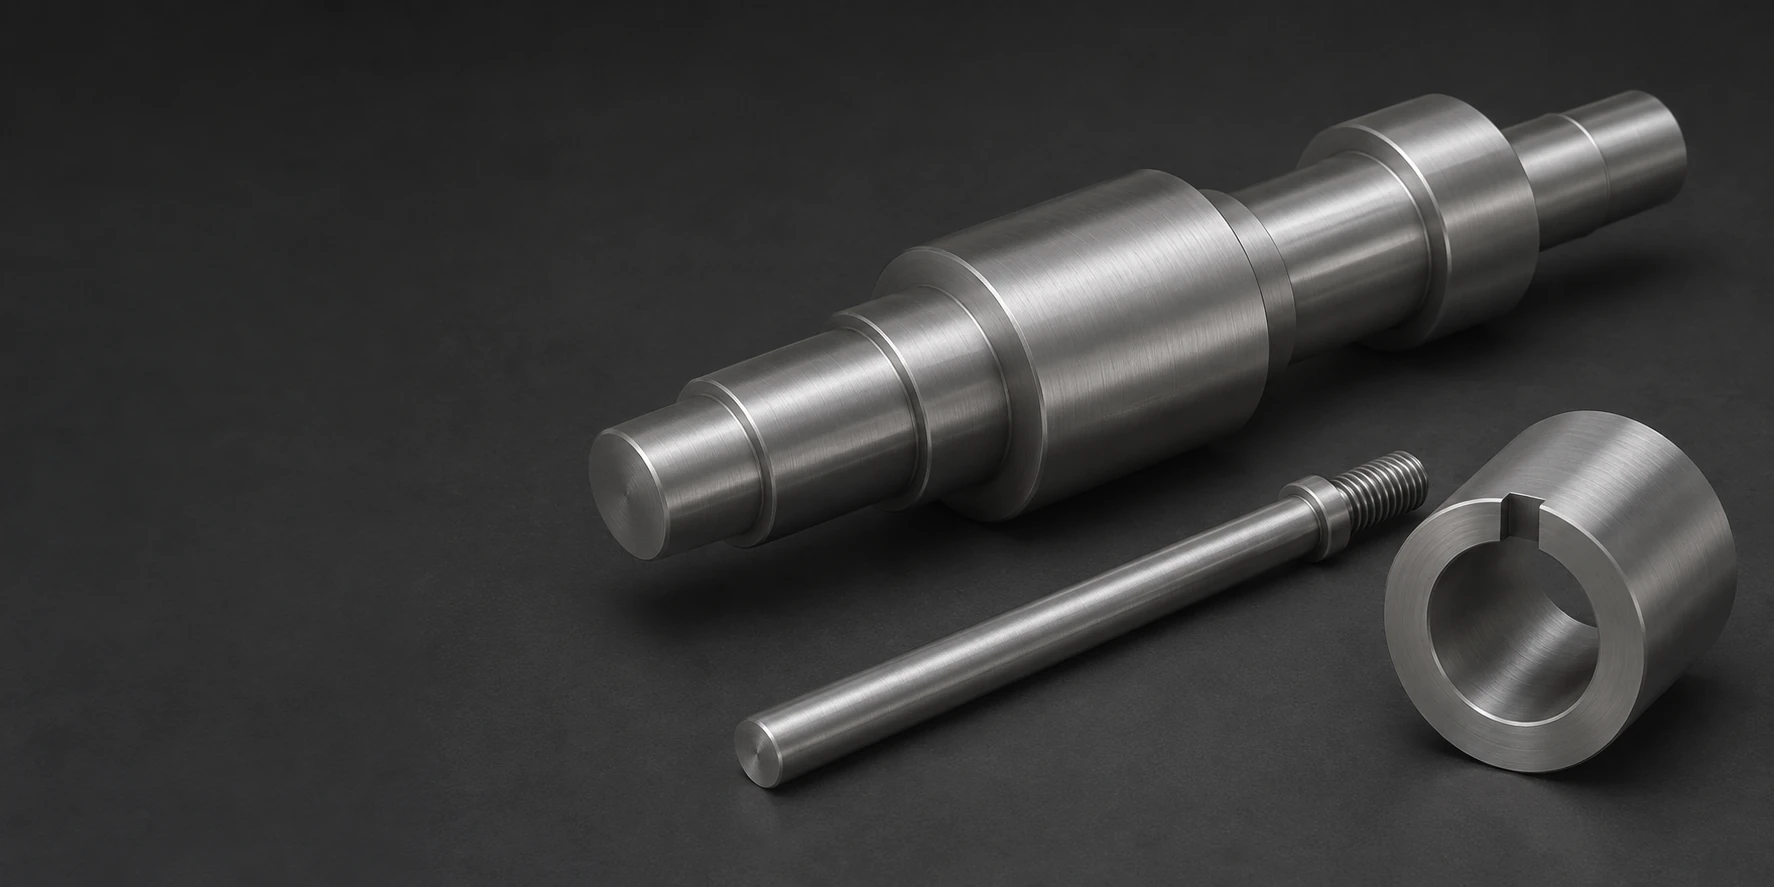
当社は、段付きシャフトのベアリング座、肩部、溝および端面形状を加工します。図面により、どの部位が摩耗要求を満たす必要があるか、およびどの形状がシャフトをベアリング内に位置決めするかが規定されます。
CNC旋盤加工軟質状態の鋼材においてハブの内径、定位面および肩部を加工する。浸炭処理対象面および熱処理後の定位部品に対する仕上げ余肉を明記すること。
スリーブは、軸方向定位のためのフランジまたは肩部を備えた円筒形作業面を提供できます。その内径および外径は、アセンブリ内での定位面に対して制御されます。
スラストリングまたはスペーサは、その端面を通じて荷重を伝達し、内径で部品を定位します。作業面および選択された硬化領域は、完成品の仕様定義に含まれます。
保持部品は、ねじと定位座または肩部を組み合わせることができます。ねじの噛み合い長さ、端面接触および処理対象面は、仕上げ後も互換性を維持する必要があります。
機械加工済みサポートブロックは、作業接触面または定位面を取付面および取付穴に接続します。これらのインターフェースにより、支持される部品が周囲構造内にどのように配置されるかが規定されます。
当社のサービスでは、図面で定義された18NiCrMo5部品を対象とし、発注時に加工および熱処理工程が明示されている必要があります。粗加工済みブランク、熱処理済み部品、完全仕上げ済み部品は、それぞれ異なる納入範囲です。
焼鈍された素材は、最終硬化処理前の機械加工条件を提供します。Lucefin社の参考資料では、+A材の最大硬度は240 HBとされています。この素材硬度は、完成部品に要求される表面硬度とは別個の値です。[1]
同一技術カードには、+I条件で150–220 HBと記載されています。定義された焼鈍供給状態は、反復生産されるシャフトまたはハブを量産へ移行する際に、出発時の切削性および熱処理履歴を明確にするのに役立ちます。[1]
18NiCrMo5は低炭素表面硬化鋼です。浸炭処理により表面領域が変化し、摩耗特性をコア部の強度および靭性とは独立して満たすことができます。したがって、表面特性の要件は、位置および深さの定義とともに提示される必要があります。[1]
Lucefin社はまた、鉛添加、制御硫黄、カルシウム処理、ビスマス添加の各変種も特定しています。このような添加成分は、供給される材料の技術的定義を変更します。それらの適合性は、単なる切削利便性ではなく、部品の仕様に合致することによって判断しなければなりません。[1]

表中の核部強度値は、核部焼入れおよび応力除去後の30 mm試験ブランクから得られたものであり、任意の完成シャフトや浸炭表面からのものではない。元のブランクサイズ、熱処理条件および試験方向は結果の一部を構成しており、比較から除外することはできない。[1]
Lucefin社の2018年版技術カードが、日付付き材料基準として使用されます。図面で指定された最終熱処理および受入基準は、これとは別に管理されます。
| 項目 | 基準値 | 単位 | 適用根拠 |
|---|---|---|---|
| 炭素 | 0.15–0.21 | 質量% | 基準グレードの組成。 |
| ニッケル。 | 1.20–1.50 | 質量% | 基準グレードの組成。 |
| クロム。 | 0.70–1.00 | 質量% | 基準グレードの組成。 |
| モリブデン。 | 0.15–0.25 | 質量% | 基準グレードの組成。 |
| 軟化焼鈍硬度。 | ≤240 | HB | +A 参照条件 |
| 心部引張強さ | 980–1270 | MPa | 30 mm 試験ブランク;熱処理済み |
| 心部 0.2 % 耐力 | ≥735 | MPa | 30 mm 試験ブランク;熱処理済み |
Lucefin 2018 年技術カードを参照。心部値は、記載された試験ブランクに対して心部硬化および応力除去を行った後の、縦方向室温測定結果である。これらは浸炭表面硬度でもなければ、汎用的な完成品の結果でもない。

当社では、加工ルートが許す限り、熱処理前にボア、肩部、溝および取付部品などの形状を機械加工します。この段階で加工可能な形状は、工具のアクセス性および得られる支持に左右されます。
キー溝、横穴、平面部および歯車インターフェースは、旋削軸と対向組立部品との関係を規定します。それらの製造方法は、実際の輪郭、アクセス性および要求される最終状態に従います。
熱処理により部品の寸法および形状が変化する可能性がある。重要なジャーナル部または端面には、熱処理後に計画された仕上げ加工が必要となる場合があり、その際は最終的な基準位置との関係を確立するのに十分な支持が確保されなければならない。[1]
硬度、形状および表面粗さは、納入インターフェースの異なる側面を示す。
| 特徴 | 規定される制御項目 | 最終状態 | 検証 |
|---|---|---|---|
| ベアリングジャーナル | 寸法、ランアウトおよび表面粗さ | 含まれる最終仕上げ加工後 | 直径/ランアウト/表面粗さの検査 |
| 定位用ボアおよび端面 | サイズおよび基準との関係 | 熱処理および仕上げ後の状態 | 基準面に関連する測定 |
| 選定された浸炭表面 | 硬度および有効浸炭深さ | 納入時の作業面 | 指定された位置/方法 |
| 心部または試験用ブランク材 | 要求される心部特性 | 定義された断面および熱処理条件 | 合意済みの材料試験 |
軸受嵌合部は寸法的に測定され、硬化層はその独自の熱処理確認によって評価されます。当社では、対応する測定値をそれぞれ指定された位置に紐付けたまま管理しています。
断面の変化は、肩部が隣接するシャフトまたはハブをどのように支持するかを決定します。フィレットおよびリリーフは、荷重伝達経路と最終機械加工に必要な工具アクセスの両方に対応する必要があります。
重要なジャーナル部または端面は、その最終形状を確立する加工操作に対して常にアクセス可能でなければなりません。隣接するフランジや狭い溝は、熱処理後にこのアクセスを制限する可能性があります。
薄肉スリーブと厚肉ハブでは、熱サイクル中の挙動が異なる。加工工程は、均一な試験棒から得られた結果を全構成部に一律に適用するのではなく、実際の残存壁厚および断面変化に応じて対応しなければならない。[1]
使用可能な試験位置は、該当する特徴部のサイズおよびその後の使用条件と適合していなければなりません。図面または検査計画書において、許容される試験圧痕位置と、損傷を受けてはならない作業接触面との区別が明確にされています。
トルクインターフェースは、その実際の接触幾何形状を通じて荷重を伝達します。ボア、定位面および歯形またはキー溝形状は、意図された係合を共同で確立しなければなりません。
軸受座は回転軸を位置決めし、肩部は軸方向位置を定めます。それらの整列状態および表面状態は、材料の心部強度とは独立して組立に影響を与えます。
交換可能なスリーブにより、摩耗面を別個の部品上に配置できます。その取付け公差は、スリーブを保持しつつ、指定された接触面がその固有の機能を果たすことを可能にしなければなりません。
支持ブロックまたはハブは、作業用円筒形状部を機械構造に接続します。周囲の断面および締結構成が、そのインターフェースが使用中にどのように支持されるかを決定します。

ジャーナル、スライド面および外観用外表面には、それぞれ異なる仕上げ要件があります。指定された粗さは、最終工程で形成された表面に対して評価されます。
外装用保護処理は、仕上げ済みの公差および作業面と互換性を保たなければなりません。被覆範囲およびマスキングにより、当該処理が適用される場所が特定されます。
エッジ仕上げは、それより先行する加工工程を考慮しなければなりません。最終的なエッジ面取りは、隣接する定位面およびトルク接触プロファイルを変更することなくバリを除去すべきです。
部品識別マークは、指定された接触部を損なわない場所に配置します。取扱い保護は、出荷および組立の間、仕上げ済みのジャーナルおよび歯面を保護します。

材料記録は、ベース鋼種、承認済み添加成分および出発状態を特定する。これは、類似合金のデータから推定されるものではなく、実際に使用された在庫材とともに付随する。[1]
指定された表面硬度、浸炭層深さまたは心部特性については、対応する測定位置および測定方法が必要です。単一の外部硬度測定値では、部品のすべての領域を記述できません。
当社は、納入に含まれる加工工程終了後に、制御面、ジャーナルおよびインターフェースを検査します。追加の荷重試験または耐久性試験は、別途定義された受入範囲です。
シャフト、中空スリーブ、広幅フランジでは材料の使用方法が異なる。最大特徴部周辺の開始断面および切削除去量が、購入量および切除量に影響を与える。
重要表面は、熱処理工程の両側で機械加工を要する場合がある。加工アクセスが制限されている場合、追加のセットアップ、基準点の再設定が必要となり、軟質外形の旋盤加工を超えた作業が発生する。
指定された表層または心部の検査、記録された幾何形状、選択的外装保護は、それぞれ独立した工程を追加する。これらの工程範囲は、機械加工と同一の順序で明記されるべきである。
プログラム作成および初期工具準備は、一括して製造される数量全体にわたり分散される。視覚的に類似した反復品であっても、硬度領域の変更や仕上げ界面の変更により、その準備内容が変更される可能性がある。
初期部品は、加工アクセス、対合嵌合、意図された界面幾何形状を確立する。熱処理結果は、実際の熱処理を経た部品で確認される。
受入済み熱処理部品は、最終幾何形状を規定された材料および表面/心部状態に結びつける。調整事項は、承認済み定義に反映される。
合意済み図面、熱処理範囲、最終検査項目がロットを定義する。材料変種または熱処理工程の変更は、量産数量への適用前に解決される。
再調達品は、受入済み接触幾何形状および納入条件を維持する。対合部品または荷重条件の変更は、管理された部品改訂として取り扱われる。
ルチェフィン社の参照資料では、溶接は退火状態かつ浸炭処理前に行うよう指示している。したがって、溶接構造では、表面処理工程に先立ち、接合手順を事前に確定させる必要がある。既に表面硬化済みの交換部品に溶接を追加することは、元のブランク加工とは異なる製造課題である。
浸炭環境に曝される表面(アクセス可能な内部ボアを含む)は影響を受ける可能性がある。当該ボアが他の条件を保持する必要がある場合、処理計画ではそれを特定し、適切な保護措置または後続加工を明記する必要があり、外表面のみが関与すると単純に想定してはならない。
No. ルチェフィン社のジョミニ試験表は、試験片の急冷端から規定距離における硬度を示すものであり、浸炭処理された作業面下方の深さ測定値ではない。完成品の表面層(ケース)には、表面に起因する独自の受入基準が必要である。
研削加工は、最終寸法を確保するために処理済み表面から材料を除去する。したがって、受入要件を満たさなければならないのは、研削前の表面層だけでなく、研削後の残存層全体である。最終加工余肉と有効表面層深さの受入判定は、同一の完成表面を基準とする必要がある。
18NiCrMo5は低炭素浸炭鋼として選定され、表面の耐摩耗性と心部の機械的特性をそれぞれ独立して最適化できる。一方、39NiCrMo3は焼入れ・焼戻し鋼に分類される。必要な接触層の特性、バルク材の機械的特性および熱処理工程の選択によって、どちらの規格が当該部品に適しているかが決定される。
摩耗により硬化層の一部が除去され、接触幾何形状が変化する可能性がある。従って、旧部品単体では、元の表面層深さや目標寸法を明確に定義できない。交換部品には、設計図面および対応する熱処理要件、あるいはそれら要件について明示的に合意された再構築情報が必要である。
図面、加工開始時の状態、熱処理部位、最終インターフェースの要件および数量をお送りください。当社が見積書に含める機械加工工程、熱処理工程および検査工程を定義いたします。
日付入りの材料参照データ、および熱処理済み表面、心部(コア)、最終インターフェースの区別。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
