Vai al contenuto
VETCNCCNC MANUFACTURING
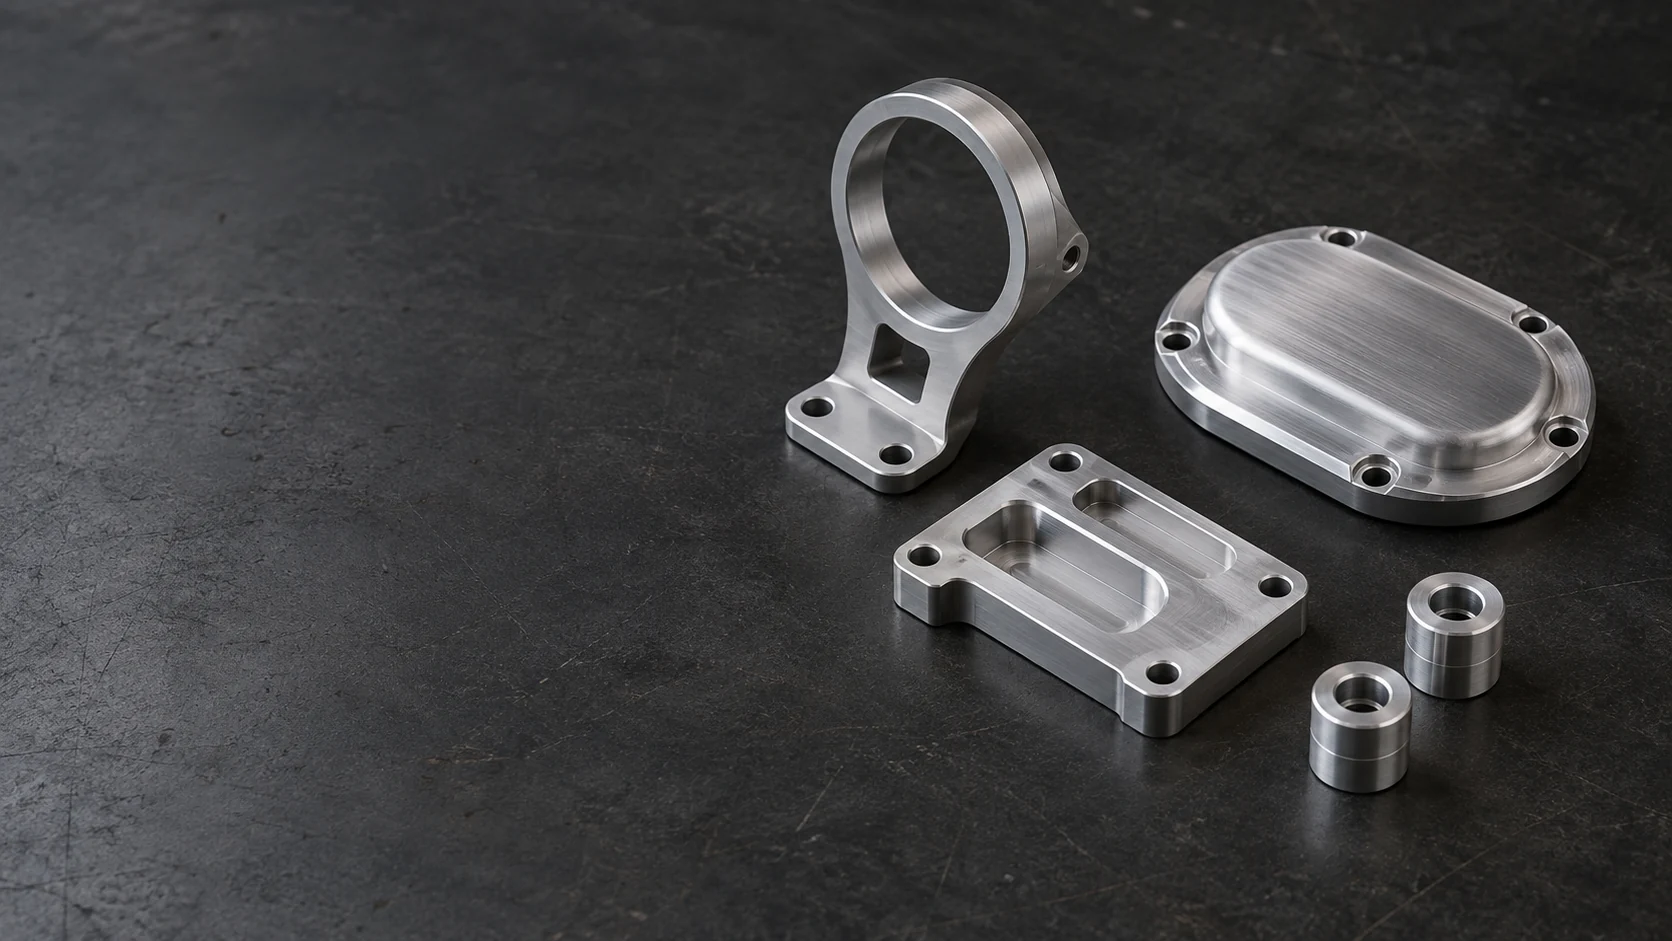
Supporti accessori per motocicletta fresati, una copertura e distanziali a gradini su una superficie di lavoro

Lavorazione motocicletta CNC

Realizziamo supporti, coperture, distanziali, alloggiamenti per accessori e dispositivi di fissaggio per marchi di motociclette e team di prodotti aftermarket. I vostri disegni definiscono le interfacce di fissaggio, le superfici visibili e le dimensioni finali per prototipi e ordini ripetuti di componenti.

  • Componenti accessori
  • Verifica di adattamento e costruzione di piloti
  • Dispositivi di fissaggio per assemblaggio

Componenti accessori per motociclette e attrezzature per assemblaggio

Il nostro ambito comprende componenti definiti da disegno per il vostro prodotto o processo di assemblaggio. Realizziamo le caratteristiche di fissaggio, posizionamento e copertura; il vostro team prodotto conserva la responsabilità dell’adattamento sul veicolo e dei requisiti operativi.

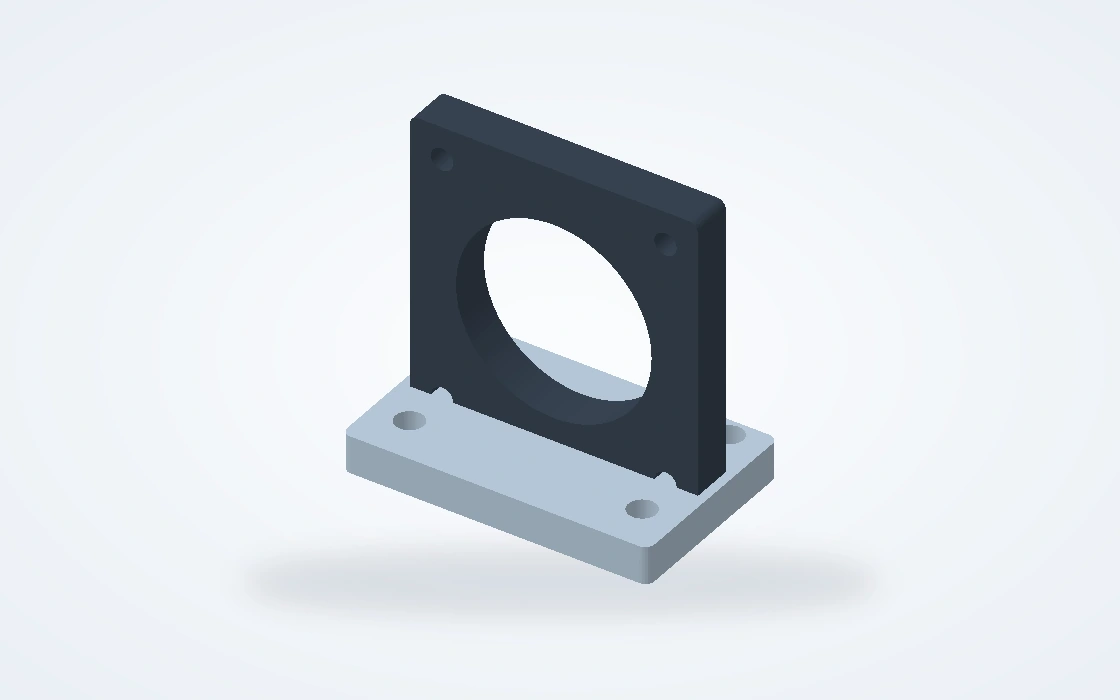
Supporto fresato per strumentazione con apertura per dispositivo e base di montaggio avvitata

Supporti per strumenti e dispositivi

Supporti per strumenti, dispositivi di navigazione ed elettronica ausiliaria. Realizziamo l’apertura per il dispositivo, la base di fissaggio e le sedi per viti secondo l’angolo di visione e la posizione di installazione specificati.

  • Aperture per dispositivi
  • Angoli di fissaggio
  • Sedi per viti
Discuti questo componente
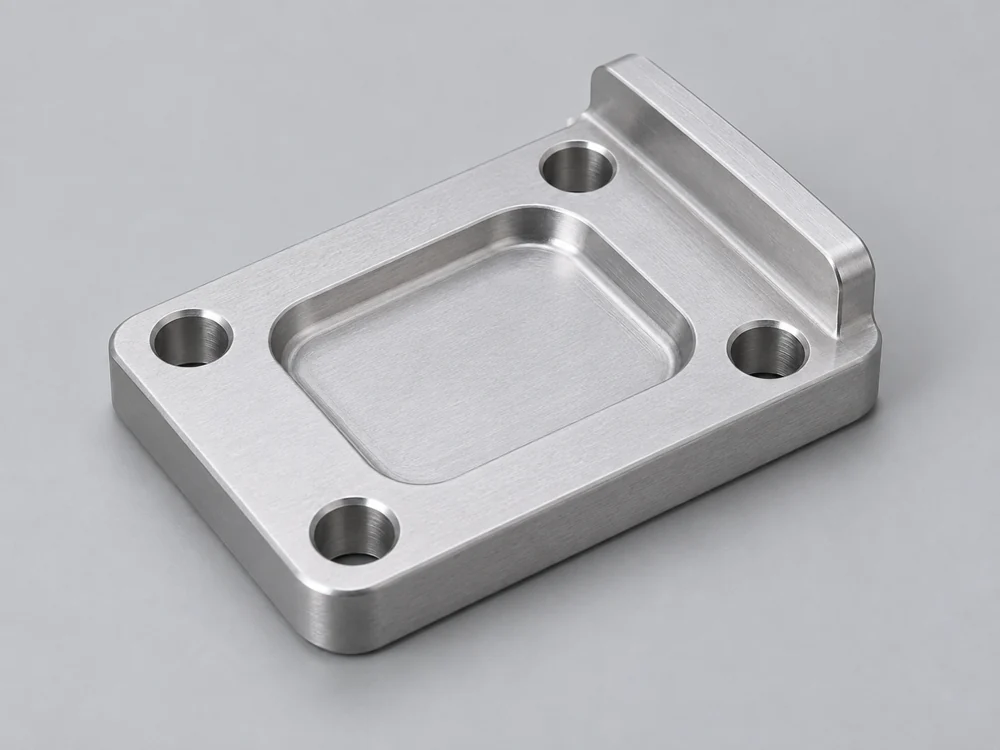
Piastra di montaggio accessori fresata con tasca incassata e quattro fori circolari di fissaggio

Piastrine di fissaggio per accessori

Piastrine di interfaccia per equipaggiamenti ausiliari e accessori montati sul corpo del veicolo. Il passo dei fori, le facce sfalsate e le scanalature collegano il prodotto ai punti di fissaggio definiti senza ricorrere a fori allungati per correggere un pattern incerto.

  • Pattern di fori
  • Facce sfalsate
  • Scanalature di tolleranza
Discuti questo componente
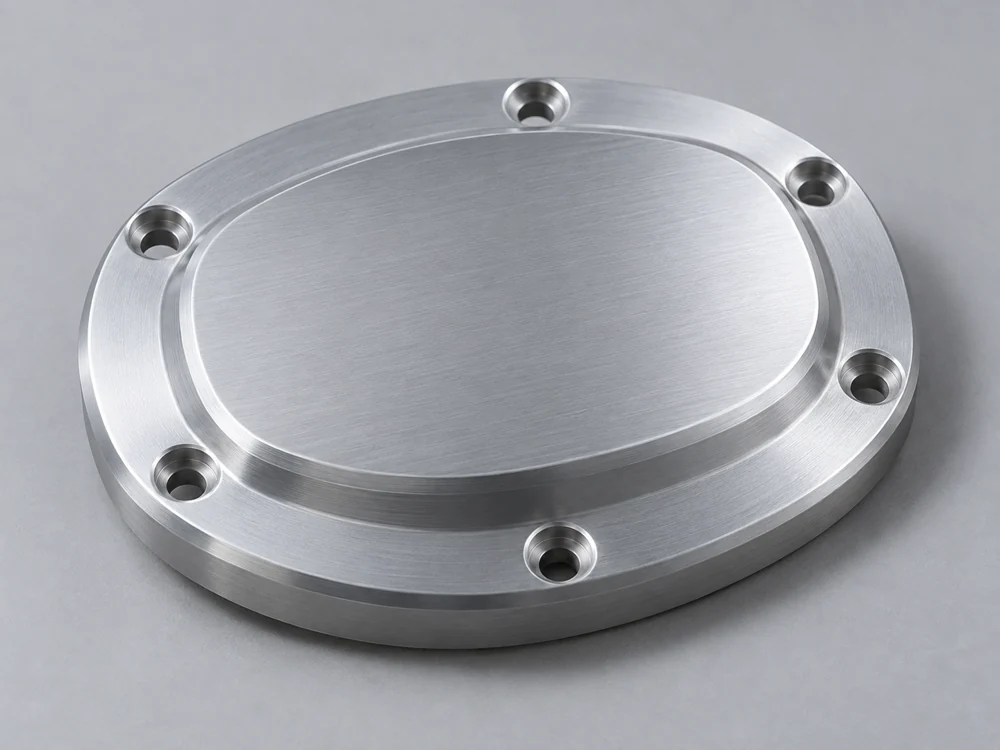
Copertura fresata per accessorio motociclistico con faccia esterna rialzata e sei fori di fissaggio

Coperture e piastrine decorative

Coperture separate, piastrine decorative e alloggiamenti protettivi realizzati secondo il progetto rilasciato. Le cave e le rientranze evitano interferenze con i componenti posti dietro la copertura; i bordi visibili e le sedi per viti incassate fanno parte dell’aspetto finale.

  • Rientranze interne
  • Bordi visibili
  • Sedi incassate
Discuti questo componente
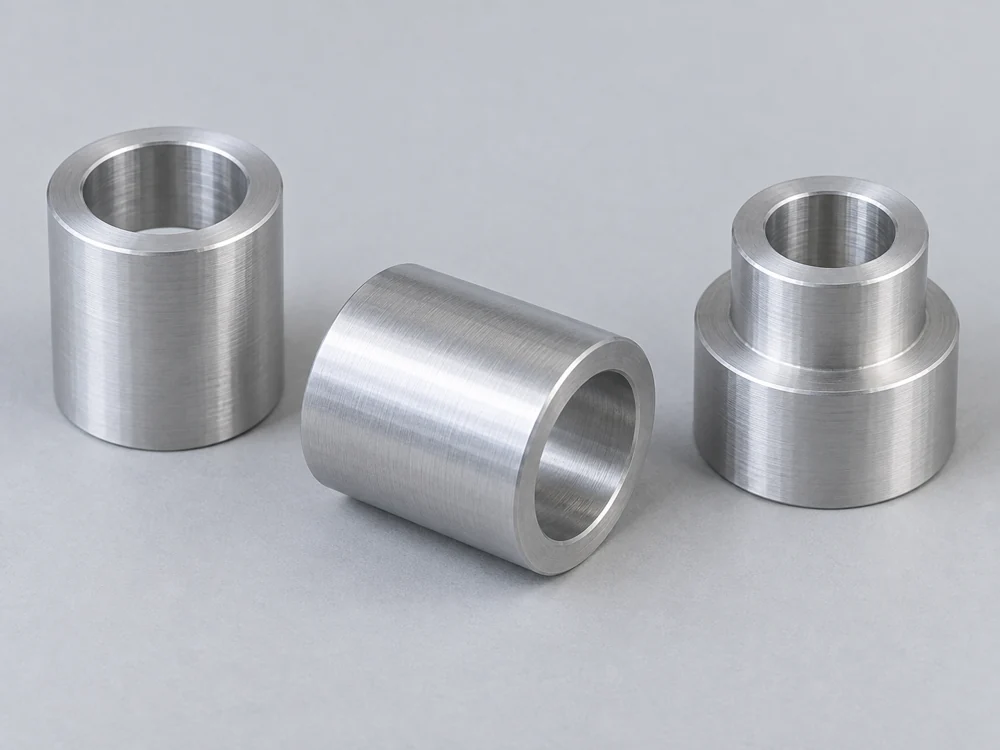
Distanziali e manicotti di posizionamento a gradini torniti con fori passanti e facce terminali piane

Distanziali e manicotti di centraggio

Componenti torniti per supporti accessori, coperture e attrezzature di assemblaggio. La lunghezza totale assiale determina la distanza di distacco, mentre una spalla o un maschio di centraggio posizionano il componente adiacente.

  • Lunghezze assiali
  • Diametri del maschio di centraggio
  • Facciate terminali
Discuti questo componente
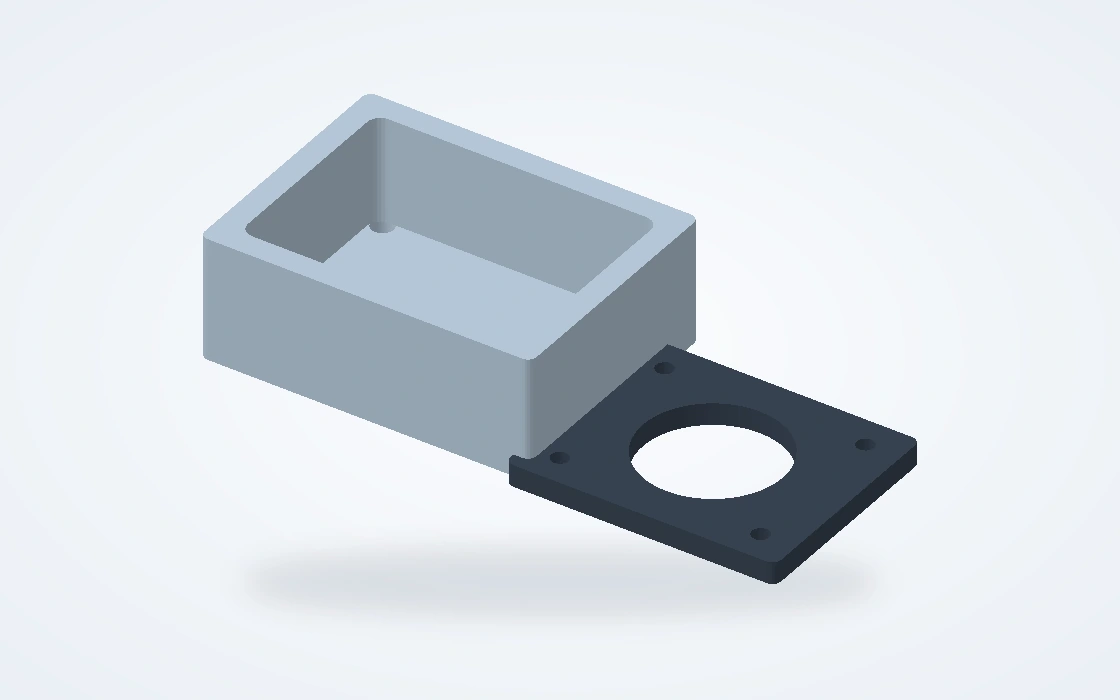
Involucro fresato per elettronica accessoria con copertura separata e apertura per cavo

Alloggiamenti per accessori

Alloggiamenti fresati per accessori elettronici e moduli strumentali. Fresiamo supporti interni, aperture per cavi o connettori e interfacce per coperture in conformità al modello e al disegno del componente.

  • Supporti interni
  • Aperture per cavi
  • Interfacce per coperture
Discuti questo componente
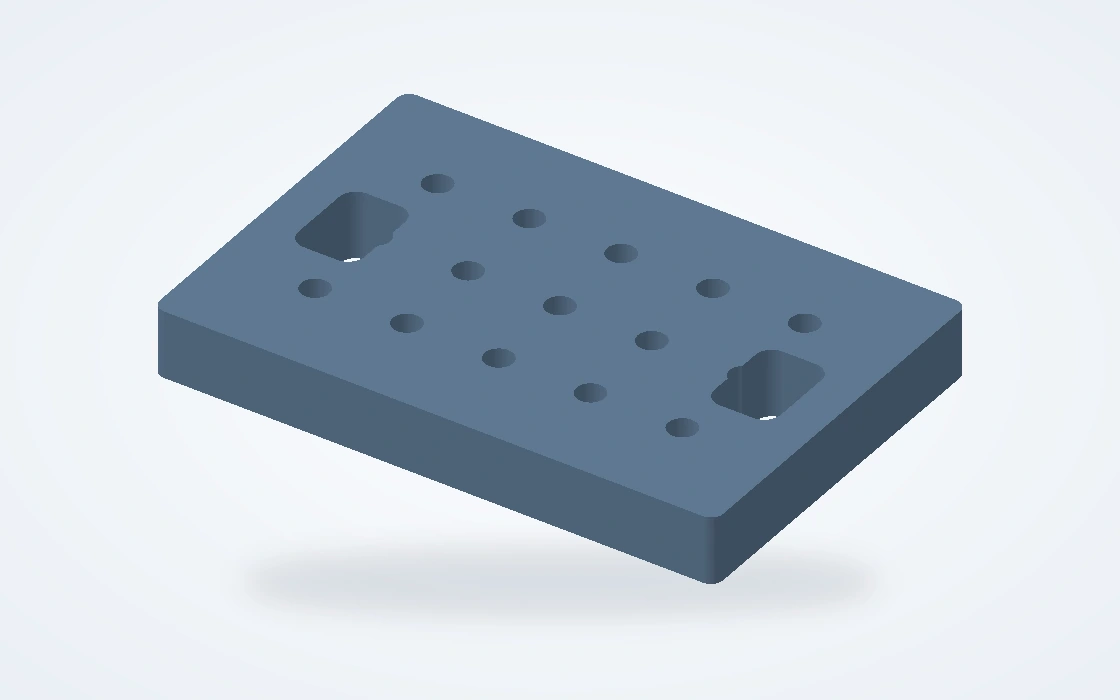
Piastra di fissaggio d’assieme con griglia di fori e due scanalature

Dispositivi di fissaggio per assemblaggio

Piastrine di fissaggio e blocchi di centraggio rimovibili per costruire o verificare il tuo assemblaggio accessorio. Dettagli di attrezzatura separati consentono la sostituzione di un elemento di centraggio usurato o di un nido specifico per prodotto senza dover rifare l’intera piastra.

  • Basi per attrezzature
  • Blocchi di centraggio
  • Nidi sostituibili
Discuti questo componente

Accessori, parti visibili e attrezzature per assemblaggio

Un nuovo accessorio richiede spazio sulla motocicletta; un set coordinato di coperture richiede un aspetto controllato; un’attrezzatura deve posizionare il prodotto durante l’assemblaggio. Manteniamo distinti questi tre compiti produttivi.

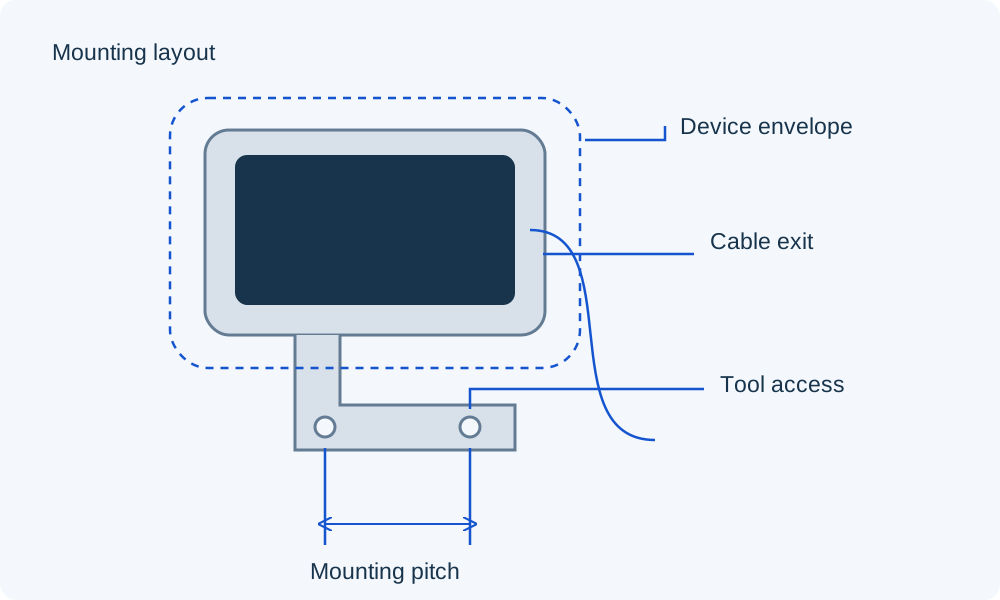
Layout di montaggio accessori che identifica la posizione del dispositivo, l’accesso ai fissaggi e lo spazio libero per i cavi

Montaggio di un nuovo accessorio

Fresiamo il supporto o l’adattatore intorno all’interfaccia di montaggio da te definita. L’ingombro di installazione deve includere la testa della vite, la rondella, il connettore e lo spazio necessario per raggiungerli con un utensile.

Per un accessorio montato sullo sterzo, il team prodotto verifica lo spazio libero circostante mediante il movimento specificato dello sterzo. Un corretto schema di fori di fissaggio da solo non garantisce lo spazio libero per i cavi né il corretto montaggio sul veicolo.

Accessibilità durante l’installazione

Le fresature a cieco e le pareti adiacenti lasciano libera la traiettoria utensile specificata dopo che l’accessorio è stato posizionato.

Spazio per cavi e connettori

I corpi dei connettori, le uscite dei cavi e il loop di servizio richiesto devono rientrare nell’involucro di assemblaggio fornito insieme al disegno del componente.

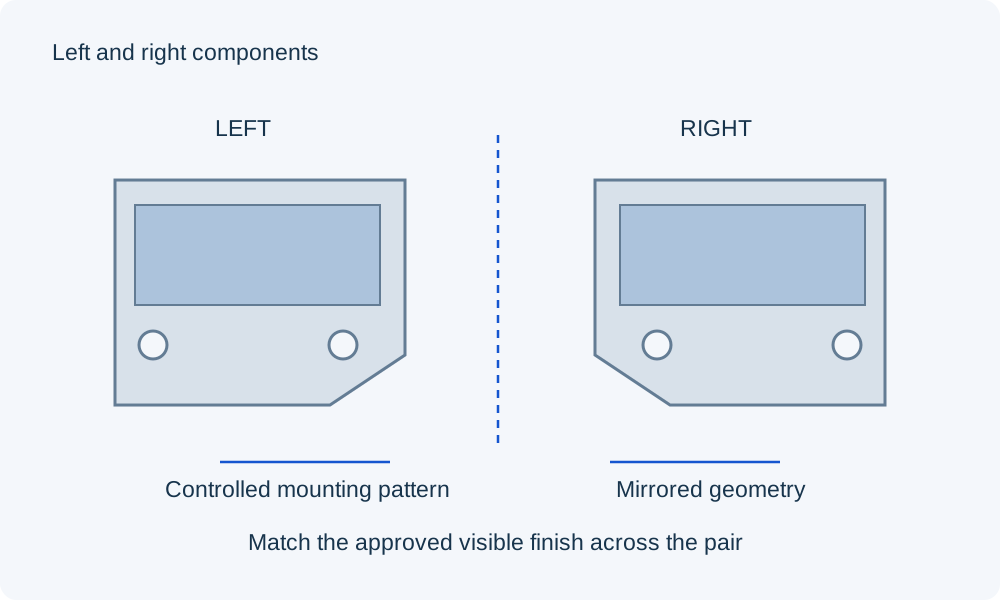
Coppia di coperture accessorie per motocicletta che mostra le geometrie sinistra e destra e le facce visibili corrispondenti

Coperchi visibili e componenti abbinati

Un coperchio sinistro e uno destro possono condividere lo stesso profilo pur utilizzando recessi o uscite per cavi diversi. Realizziamo ciascuno partendo dal proprio modello rilasciato o da una configurazione speculare esplicitamente definita.

Per parti visibili adiacenti, la definizione della finitura identifica le superfici a vista e la loro texture comune. Una superficie estetica non richiede automaticamente la stessa tolleranza di lavorazione della sede di fissaggio posta sul retro.

Geometria orientata (sinistra/destra)

I riferimenti sinistro e destro distinguono le effettive caratteristiche di fissaggio, non semplicemente la direzione in cui è rivolto un logo.

Zone delle superfici visibili

Il disegno distingue le superfici esposte, le tasche nascoste e le aree ammesse per il contatto con il dispositivo di fissaggio.

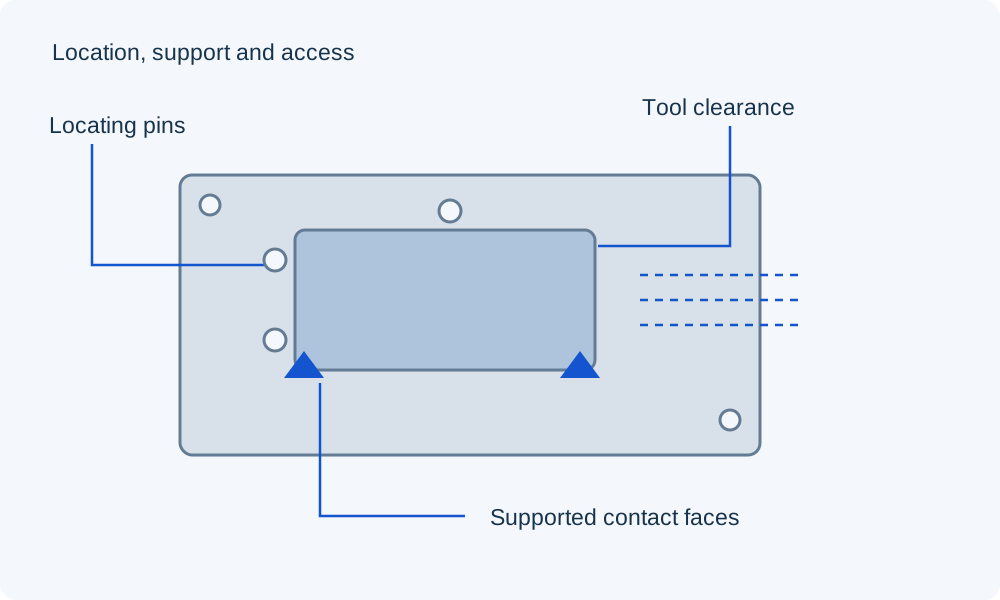
Layout della piastra di fissaggio d’assieme che identifica i punti di posizionamento, le facce supportate e l’accesso degli utensili

Attrezzature per l’assemblaggio degli accessori

Realizziamo basi per dispositivi di fissaggio e dettagli di posizionamento per supporti, coperchi o piccoli sottogruppi. I riferimenti di posizionamento stabiliscono la collocazione; le morse tengono fermo il pezzo contro tali riferimenti, lasciando comunque accessibile l’operazione di fissaggio.

Per componenti decorativi finiti, cuscinetti di contatto in polimero sostituibili possono separare il dispositivo metallico dalla superficie a vista. La posizione dei cuscinetti e il carico di contatto fanno parte integrante della progettazione del dispositivo.

Posizionamento e supporto

Le caratteristiche di posizionamento devono fare riferimento alle stesse superfici di fissaggio utilizzate dall’accessorio durante il suo assemblaggio.

Parti di contatto sostituibili

Un tampone o un riferimento di posizionamento numerato separatamente può essere riordinato in caso di modifica del prodotto o di usura della superficie di contatto.

Parti per verifica di montaggio, set pilota e lotti ripetuti

Distinguiamo un campione per la verifica dello spazio di installazione da un set finito destinato all’approvazione del prodotto. Questa distinzione evita che modifiche geometriche precoci diventino involontariamente requisiti produttivi.

Campioni di installazione

Un primo campione lavorato può verificare la posizione del supporto, l’accessibilità alle viti e eventuali interferenze con le apparecchiature circostanti. Il disegno del campione indica eventuali finiture estetiche omesse, affinché non vengano scambiate per lo stato rilasciato del prodotto.

Set pilota finiti

Gli insiemi pilota riuniscono il materiale previsto, i componenti lavorati a mano e il trattamento superficiale. Il team prodotto può approvare l’aspetto installato e le interfacce finali confrontandoli con una revisione identificata.

Ordini ripetuti di componenti

I lotti ripetuti utilizzano il disegno e la definizione della finitura già approvati. Una modifica al pattern dei fori, alla lunghezza dello spaziatore o alla texture visibile viene gestita come nuova revisione, anziché essere integrata nel lotto già accettato.

Riferimenti materiali per staffe, coperchi e dispositivi di fissaggio

La scelta del materiale influenza la massa, la rigidità e il comportamento in fase di finitura del componente. Utilizziamo la classe e lo stato specificati; questi riferimenti aiutano a distinguere le parti in alluminio, i dettagli in acciaio inossidabile e i contatti polimerici dei dispositivi di fissaggio.

Lavorazione CNC per moto — parametri del materiale
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
Estruso 6061-T6 / T6511Resistenza allo snervamento ≥240 MPa; densità ≈2.71 g/cm³Staffe accessorie e corpi dei coperchi
7075-T651 · riferimento KaiserLimite di snervamento tipico 503 MPa; resistenza a trazione 572 MPaRiferimento lamiera / bobina / piastra; parti in alluminio ad alta resistenza specificate
316L / EN 1.4404Modulo di elasticità 200 GPa a 20°CSpaziatori e dettagli di fissaggio in acciaio inossidabile specificati
POM-C · TECAFORM AH naturaleModulo di trazione 2.8 GPa; assorbimento d’acqua 0.05%Pattini di contatto per dispositivi di fissaggio e nidi rimovibili

Riferimenti materiali: estruso Hydro Alloy 6061, limite elastico minimo e densità tipica; Kaiser Alloy 7075, proprietà tipiche in condizione T651; Outokumpu Supra 316L/4404 a 20°C; Ensinger TECAFORM AH naturale (modulo a 1 mm/min; assorbimento d’acqua dopo 24 h a 23°C). I valori indicati sono valori tipici, non minimi di specifica.

Lavorazione di staffe, coperchi e parti di posizionamento

Scegliamo il percorso di lavorazione in base alla geometria del pezzo. Ampie superfici di fissaggio, pareti sottili dei coperchi e brevi spaziatori torniti richiedono ciascuno un diverso metodo di bloccaggio e finitura delle caratteristiche funzionali.

Fori di fissaggio, lunghezze degli spaziatori e gioco di montaggio

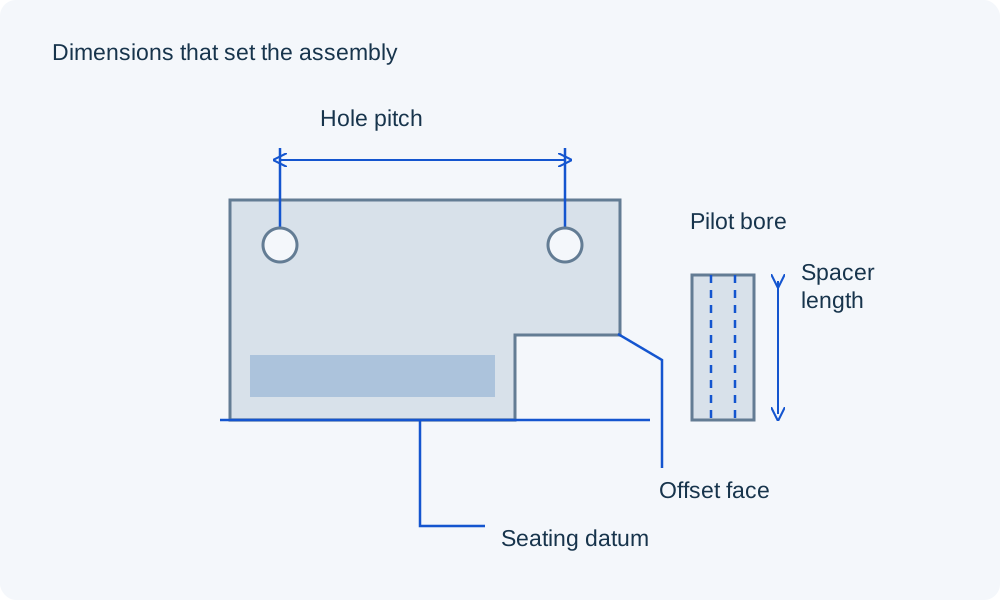
Concentriamo il controllo dimensionale sulle caratteristiche che posizionano l’accessorio. Un contorno esterno può avere valore puramente estetico, mentre il pattern di fissaggio e la distanza tra le facce di appoggio determinano la posizione effettiva del componente.

Schema di supporto e distanziale che mostra il passo dei fori, una faccia sfalsata, un foro di centraggio e un riferimento di appoggio

Schema dei fori e superfici di riferimento

Le posizioni dei fori sono riferite alla superficie di montaggio di riferimento, compreso lo scostamento rispetto a una superficie inclinata o a gradini. Un insieme di diametri corretti dei fori non garantisce il corretto interasse né l’orientamento.

Lunghezza distanziale e contatto alle estremità

La lunghezza operativa è misurata tra le superfici che effettivamente si appoggiano nell’insieme assemblato. Tasche, rondelle e spalle modificano tale configurazione di contatto; la lunghezza complessiva da sola potrebbe descrivere in modo errato l’intero pacchetto.

Svasature e spigoli di accoppiamento

Un manicotto o un distanziale richiede uno spazio di rispetto per il raggio dello spigolo della parte accoppiata. La superficie prevista deve raggiungere il proprio appoggio senza entrare prima in contatto con il raggio o con lo smusso.

Fori lavorati e filettature

Il disegno specifica se un foro calibrato o una filettatura siano mascherati, rivestiti con tolleranza oppure finiti dopo il rivestimento. La dimensione accettata si riferisce a tale condizione finale.

Finitura superficiale per superfici visibili e di accoppiamento

Manteniamo separati i trattamenti estetici dai giochi funzionali. Una copertura esposta, un foro filettato e un foro di centraggio possono richiedere trattamenti diversi sulla stessa parte.

Texture lavorata e trattamento degli spigoli

I segni visibili dell’utensile, gli smussi sugli spigoli e ogni successiva preparazione superficiale seguono la definizione di finitura. Un trattamento esterno uniforme non deve rimuovere uno spigolo di centraggio né alterare una superficie di accoppiamento specificata.

Anodizzazione e caratteristiche mascherate

L’anodizzazione modifica le dimensioni dell’alluminio. Utilizziamo la copertura specificata e la tolleranza dimensionale prevista per fori, filettature e superfici di accoppiamento, comprese le aree che devono rimanere prive di rivestimento.

Accettazione estetica

Separiamo le superfici designate come ‘visibili’ da quelle nascoste e da quelle a contatto con il dispositivo di fissaggio. L’ordine può indicare un campione approvato di texture e gamma cromatica per l’ambito della finitura, insieme a eventuali posizioni ammesse di contatto con il supporto di galvanica.

Ispezione delle caratteristiche di montaggio e di centraggio

La tabella riporta alcuni riferimenti del disegno per supporti accessori e attrezzature. Essi valgono esclusivamente quando il disegno richiede quella fascia dimensionale, classe di gioco o filettatura; non costituiscono dimensioni predefinite per ogni componente motociclistico.

Colleghiamo la caratteristica misurata al suo riferimento di assemblaggio e alla sua condizione finale di superficie. Le verifiche dimensionali, le verifiche di posizione e l’approvazione estetica rispondono a domande diverse in termini di accettazione.

Lavorazione CNC per moto — specifiche delle caratteristiche
Caratteristica del componenteParametro / condizioneMetodo di accettazione
Foro di centraggio su un supporto o su un dispositivo di fissaggioH7, nominale >6–10 mm: 0 a +0.015 mmMisurazione del diametro del foro; la posizione viene verificata separatamente
Pilota per manicotto di accoppiamentoh6, nominale >6–10 mm: −0.009 a 0 mmMisurazione della dimensione esterna dopo la finitura specificata
Filettatura metrica per il montaggio degli accessoriM6 × 1.0; M8 × 1.25 mm passo grossoControllo con calibro conforme alla classe di filettatura dichiarata; verificare la profondità utilizzabile
Lunghezza di lavoro dello spaziatoreLunghezza assiale e parallelismo della faccia terminale, mm; limiti indicati nel disegnoMisurazione tra le facce di appoggio indicate
Superficie finita di contatto o visibileRugosità Ra, µm, laddove specificato; criteri estetici separatiMisurazione della texture superficiale; confronto visivo per le superfici a vista

Riferimenti di dimensione e passo: tabelle ELESA+GANTER, DIN ISO 286; Bossard, filetti metrici ISO (01-2025). Le classi di accoppiamento si applicano a dimensioni nominali >6 mm e ≤10 mm. Il disegno definisce i limiti posizionali, superficiali e assiali nonché lo stato finale del rivestimento.

Convalida e approvazione del prodotto

Il nostro ambito comprende la produzione del componente e le ispezioni indicate nella quotazione. L’approvazione per uso stradale, le prove di fatica, le sollecitazioni da vibrazione e le prestazioni del prodotto installato rimangono requisiti distinti del programma prodotto; una relazione dimensionale non costituisce tale approvazione.

Parti abbinata, identificazione e imballaggio

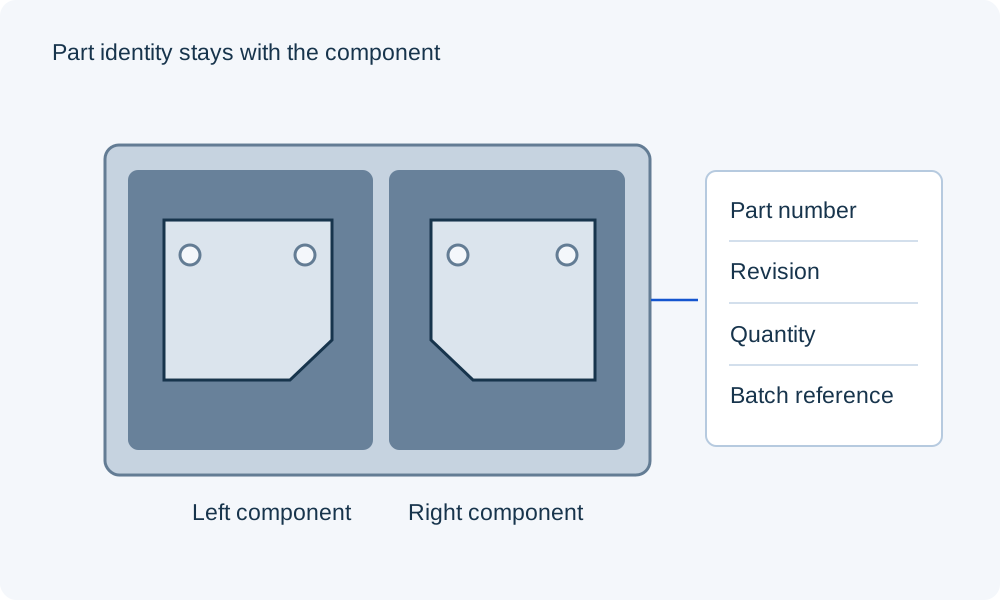
Uno spaziatore corto o un coperchio invertito possono apparire quasi identici alla variante corretta. Manteniamo identificabili, fino alla consegna, le parti fornite e i relativi riferimenti di revisione.

Componenti accessori per motocicletta sinistro e destro imballati separatamente accanto alle etichette con numero parte, revisione, quantità e lotto

Superfici visibili protette

L’imballaggio separato evita che componenti metallici adiacenti sfreghino contro le superfici a vista, i bordi finiti o i diametri di posizionamento durante il trasporto.

Riferimenti sinistro e destro

Numeri di parte e quantità distinti mantengono separate le componenti asimmetriche e le diverse lunghezze degli spaziatori. Le etichette della spedizione indicano la revisione fornita per ciascuna variante.

Identità della finitura per ordini ripetuti

L’ordine ripetuto mantiene la definizione accettata della finitura e ogni eventuale riferimento campione approvato. Eventuali modifiche all’lega, alla preparazione superficiale o al colore richiesto vengono registrate nell’ambito del nuovo ciclo produttivo.

Domande frequenti sulla lavorazione CNC per motocicli

È possibile lavorare componenti partendo esclusivamente dal marchio e modello di una motocicletta?

Il marchio e il modello possono identificare l’applicazione prevista, ma non definiscono un componente su misura. È necessario fornire il modello del componente o il relativo disegno tecnico, insieme alle dimensioni di accoppiamento. L’anno di modello, le dotazioni opzionali e le eventuali modifiche già effettuate possono influenzare il montaggio; pertanto non attribuiamo la compatibilità veicolo sulla base di un semplice nome catalogo.

È possibile utilizzare uno spaziatore o una staffa esistente come campione per la produzione?

Un campione può aiutare a definire la geometria, ma fori usurati, facce di contatto compresse o modifiche precedenti potrebbero non rappresentare le dimensioni previste. Il disegno di produzione deve contenere dimensioni nominali e tolleranze concordate prima della messa in produzione di un nuovo lotto.

Lo stesso supporto può essere fornito per diverse varianti di motocicletta?

Solo quando le interfacce controllate sono identiche. Una forma esterna condivisa non dimostra che lo spostamento di montaggio, lo spazio libero per gli elementi di fissaggio e le apparecchiature adiacenti corrispondano. Possiamo gestire le varianti all’interno di un unico progetto, assegnando un riferimento parte distinto ogni qualvolta la geometria cambi.

7075 può sostituire 6061 senza modificare il disegno del componente?

La sostituzione del materiale richiede l’approvazione progettuale. Un valore superiore di resistenza meccanica non garantisce un comportamento equivalente alla corrosione, un aspetto identico dopo anodizzazione o un adattamento finale uguale. Il disegno aggiornato deve indicare congiuntamente la lega approvata, il trattamento termico (temper) e la finitura, anziché ordinare il componente come «alluminio ad alta resistenza non specificato».

È possibile realizzare fori predisposti per inserti filettati invece che per filettature dirette?

Sì, il disegno del componente può definire fori pronti per inserti. Specificare il sistema di inserti e i relativi foro richiesto, filettatura e profondità di installazione; un foro per inserto non equivale alla filettatura finale della vite di accoppiamento. L’installazione degli inserti deve essere elencata separatamente se rientra nell’ambito della fornitura richiesta.

È possibile abbinare un lotto successivo anodizzato partendo da una fotografia?

Una fotografia costituisce un utile riferimento visivo, ma non consente di fissare l’accettazione del colore sotto diverse condizioni di illuminazione. Per componenti destinati a essere posizionati affiancati, utilizzare una gamma fisica di colori approvata e mantenere inalterati lega, trattamento termico (temper) e preparazione superficiale. Queste condizioni influenzano sia l’aspetto dell’anodizzazione sia il colore del pigmento.

Un ordine di componenti fresati include gli elementi di fissaggio?

Sono inclusi esclusivamente gli articoli indicati nella quotazione. Mantenere il supporto fresato, distanziali, rondelle, elementi di fissaggio e qualsiasi isolatore come voci distinte nella lista materiali (BOM), con quantità per kit. Ciò consente inoltre al progetto di specificare la lunghezza e l’ingranamento degli elementi di fissaggio per l’intero stack di montaggio.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente per motocicletta

Condividi il disegno del pezzo, il materiale, la quantità e la finitura. Includi l’interfaccia di accoppiamento o la vista d’assieme qualora definisca la posizione di montaggio.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB