Ir al contenido
VETCNCCNC MANUFACTURING
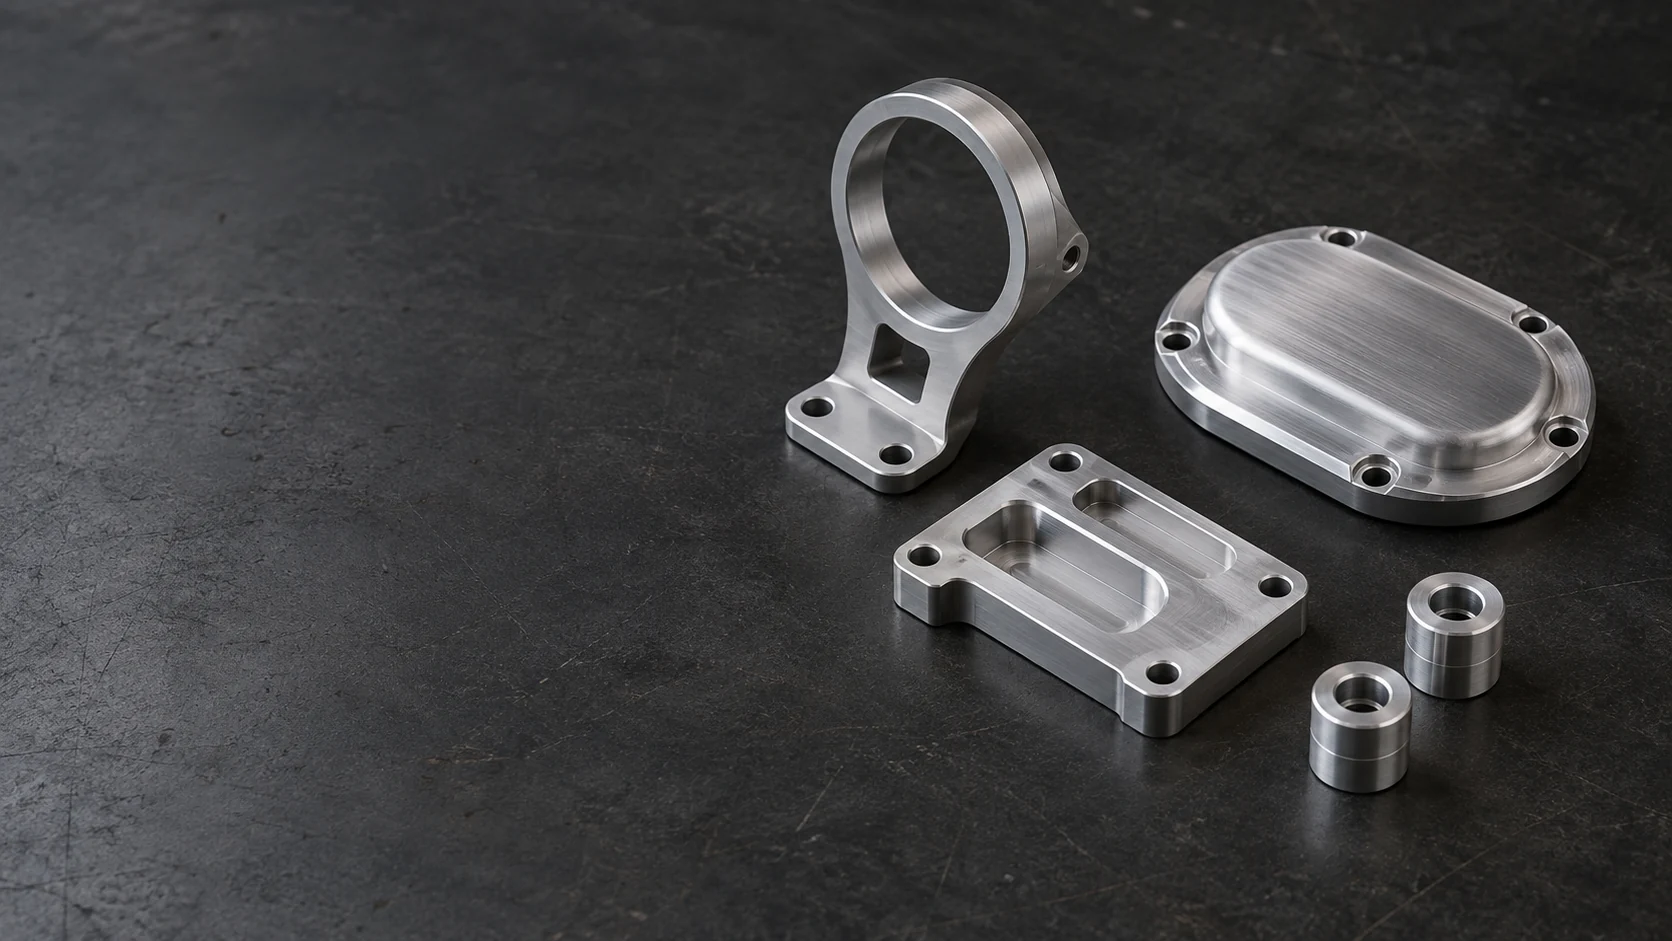
Soportes de accesorios para motocicleta mecanizados, una cubierta y espaciadores escalonados sobre una superficie de trabajo

Mecanizado de motocicletas CNC

Mecanizamos soportes, tapas, espaciadores, carcasas para accesorios y dispositivos de fijación destinados a marcas de motocicletas y equipos de productos de posventa. Sus planos definen las interfaces de montaje, las superficies visibles y las dimensiones finales para prototipos y pedidos repetidos de componentes.

  • Componentes de accesorios
  • Verificaciones de ajuste y construcciones piloto
  • Dispositivos de fijación para ensamblaje

Piezas de accesorios para motocicletas y herramientas de ensamblaje

Nuestro alcance abarca componentes definidos por planos para su producto o proceso de ensamblaje. Mecanizamos las características de montaje, localización y cubierta; el equipo del producto conserva la responsabilidad sobre el ajuste al vehículo y los requisitos operativos.

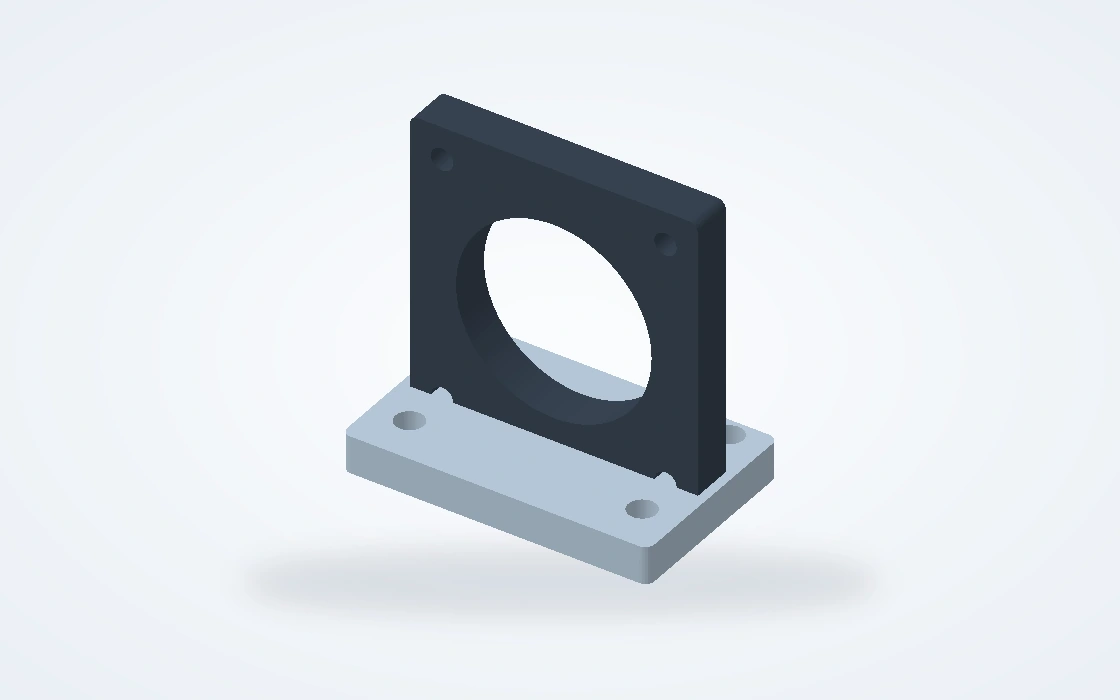
Soporte mecanizado para montaje de instrumentos con abertura para dispositivo y base de montaje atornillada

Soportes para instrumentos y dispositivos

Soportes para instrumentos, dispositivos de navegación y electrónica auxiliar. Mecanizamos la abertura para el dispositivo, la base de montaje y los asientos para los elementos de fijación, respetando el ángulo de visualización y la posición de instalación especificados.

  • Aberturas para dispositivos
  • Ángulos de montaje
  • Asientos para elementos de fijación
Analizar este componente
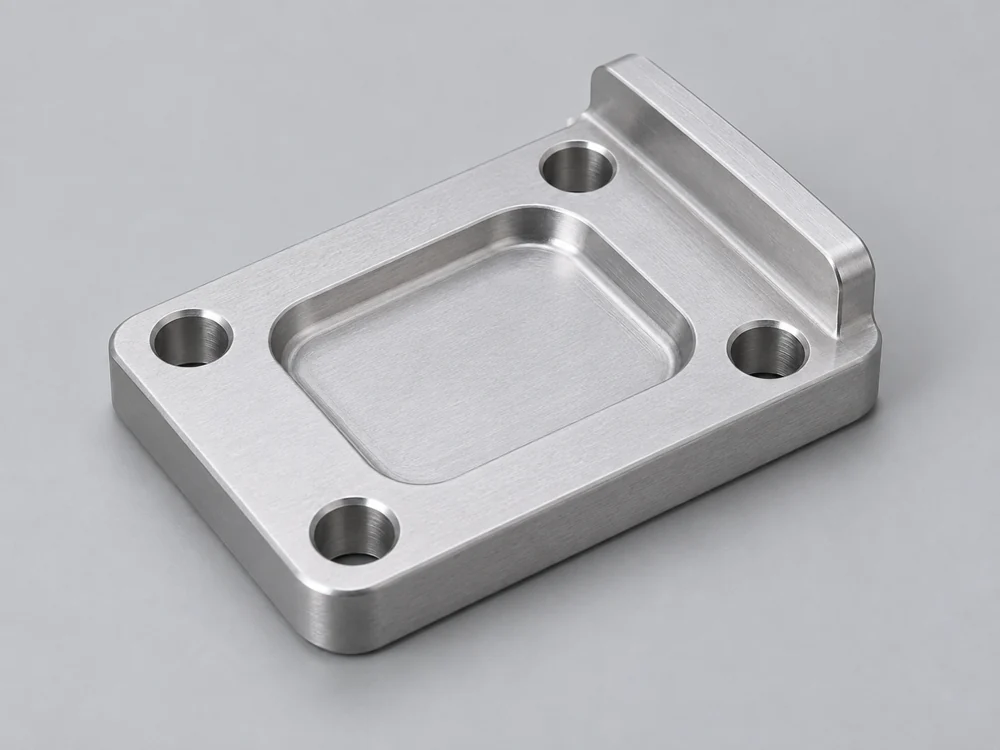
Placa de montaje de accesorios mecanizada con una ranura rebajada y cuatro orificios redondos de montaje

Placas de montaje para accesorios

Placas de interfaz para equipos auxiliares y accesorios montados en la carrocería. La separación entre agujeros, las caras desplazadas y las ranuras conectan el producto con sus puntos de montaje definidos, sin depender de agujeros alargados para corregir un patrón incierto.

  • Patrones de agujeros
  • Caras desplazadas
  • Ranuras de holgura
Analizar este componente
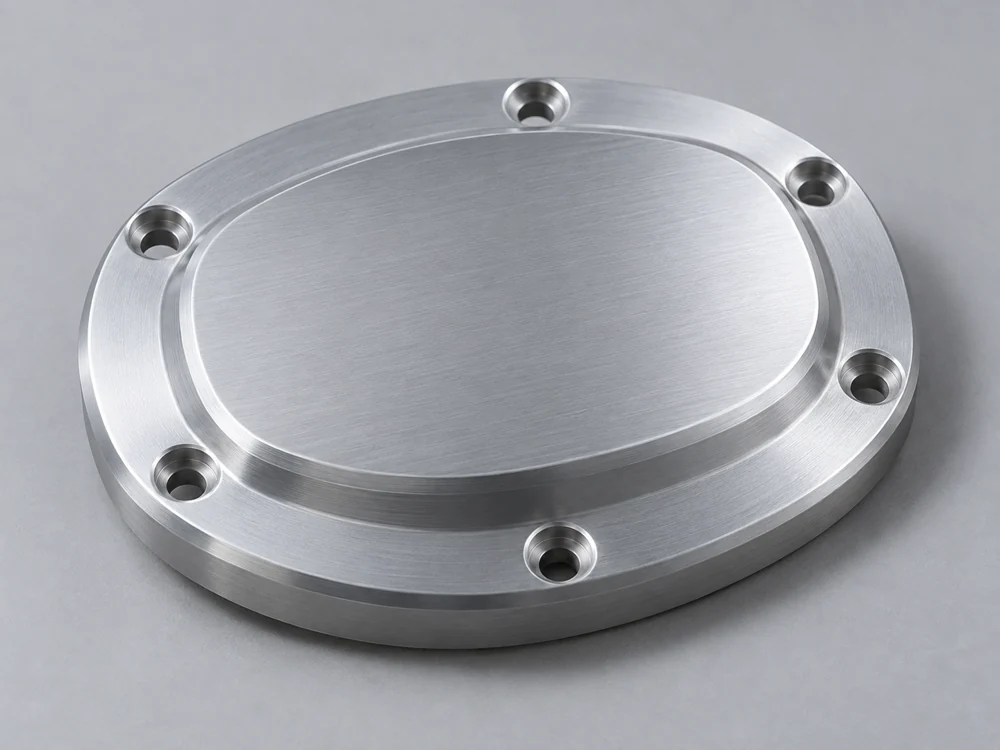
Cubierta de accesorio para motocicleta mecanizada con cara exterior elevada y seis orificios de montaje

Tapas y placas decorativas

Tapas independientes, placas decorativas y carcasas protectoras fabricadas según el diseño aprobado. Los rebajes y relieves evitan interferencias con las piezas situadas detrás de la tapa; los bordes visibles y los asientos empotrados para los elementos de fijación forman parte de su apariencia final.

  • Relieves internos
  • Bordes visibles
  • Asientos empotrados
Analizar este componente
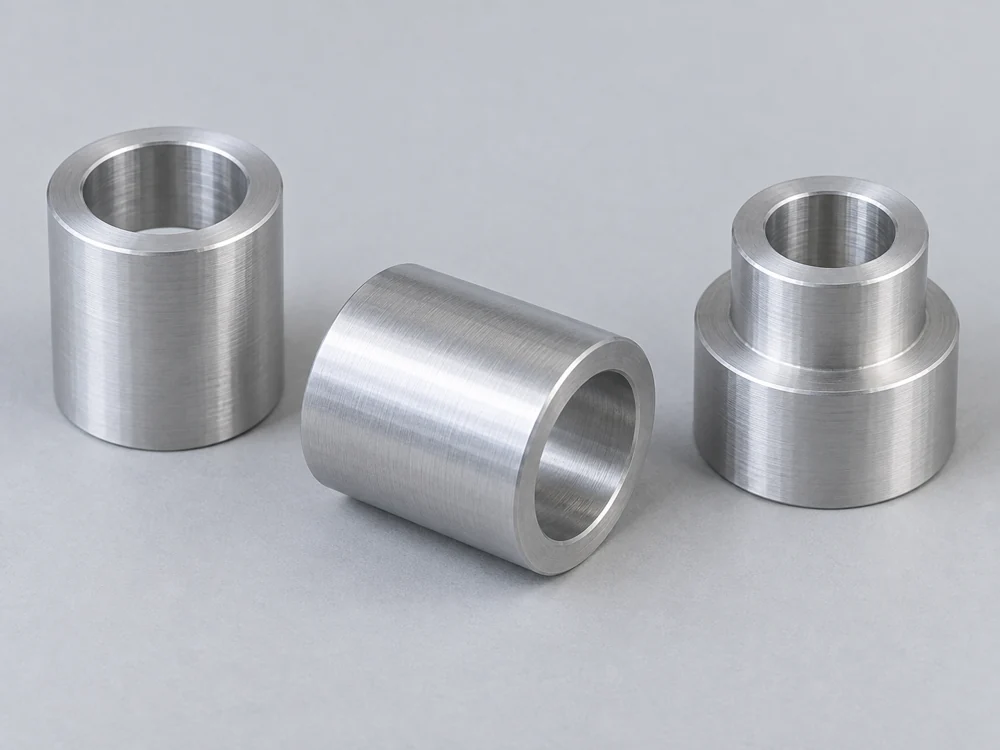
Espaciadores torneados y manguitos de localización escalonados con taladros y caras extremas planas

Espaciadores y manguitos de localización

Componentes torneados para soportes de accesorios, cubiertas y utillajes de montaje. La longitud total axial establece la distancia de separación, mientras que un escalón o un diámetro piloto posiciona el componente adyacente.

  • Longitudes axiales
  • Diámetros piloto
  • Caras extremas
Analizar este componente
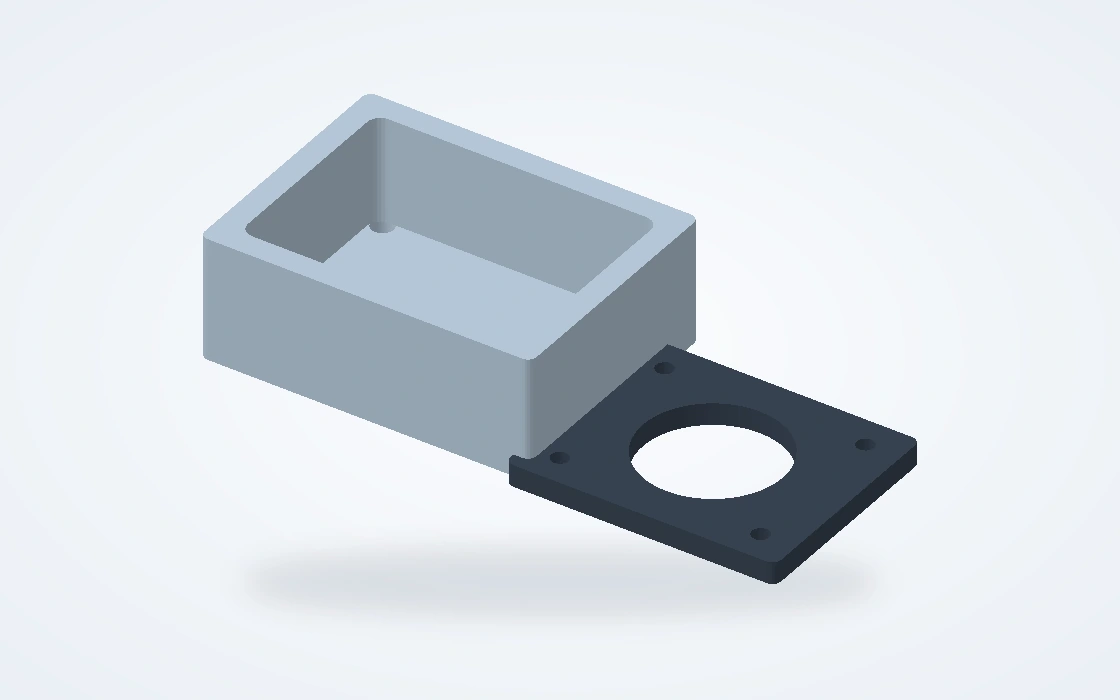
Vivienda electrónica de accesorio mecanizada con cubierta separada y abertura para cable

Carcasas de accesorios

Carcasas fresadas para accesorios electrónicos y módulos de instrumentación. Fresamos soportes internos, aberturas para cables o conectores e interfaces para cubiertas, ajustándonos al modelo del componente y al plano técnico.

  • Soportes internos
  • Aberturas para cables
  • Interfaces para tapas
Analizar este componente
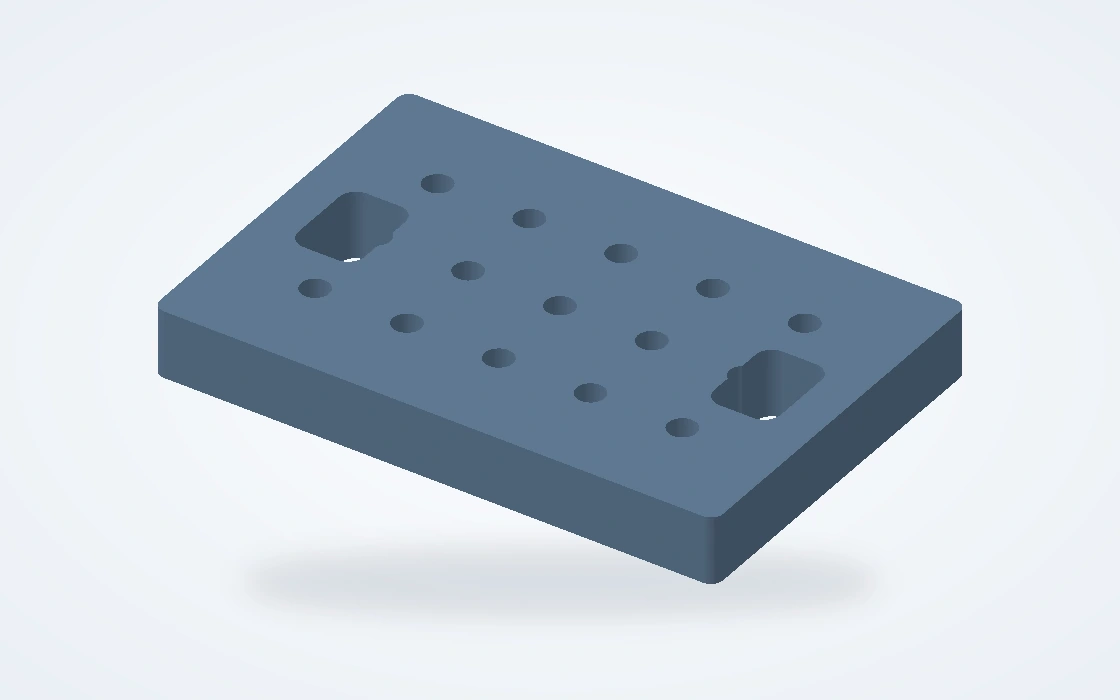
Placa de fijación de ensamblaje con una cuadrícula de orificios y dos ranuras

Dispositivos de fijación para ensamblaje

Placas de sujeción y bloques de localización desmontables para construir o verificar su ensamblaje de accesorios. Detalles de utillaje independientes permiten sustituir un elemento de localización desgastado o un nido específico del producto sin tener que reproducir toda la placa.

  • Bases de utillaje
  • Bloques de localización
  • Nidos reemplazables
Analizar este componente

Accesorios, piezas visibles y utillajes de montaje

Un nuevo accesorio necesita espacio en la motocicleta; un conjunto coordinado de revestimientos requiere una apariencia controlada; un utillaje debe posicionar el producto durante el montaje. Mantenemos claramente diferenciadas estas tres tareas de fabricación.

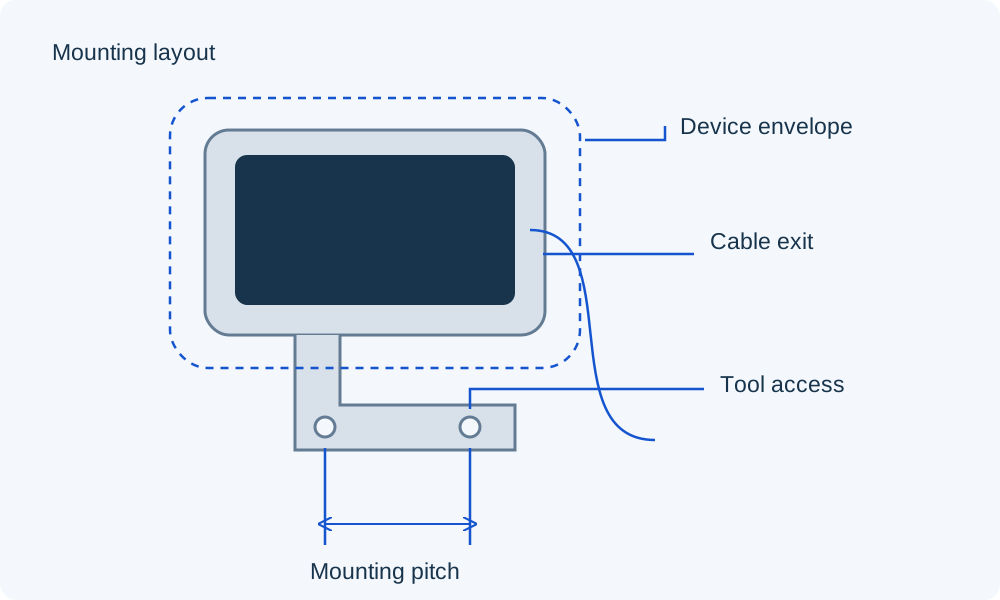
Diseño de montaje de accesorios que identifica la posición del dispositivo, el acceso a los elementos de fijación y el espacio libre para cables

Montaje de un nuevo accesorio

Fresamos el soporte o adaptador alrededor de su interfaz de montaje definida. El volumen de instalación debe incluir la cabeza del tornillo, la arandela, el conector y el espacio necesario para acceder a ellos con una herramienta.

Para un accesorio montado en la dirección, el equipo de producto verifica el espacio libre circundante mediante el movimiento especificado de la dirección. Un patrón correcto de agujeros de montaje por sí solo no garantiza el espacio libre para los cables ni el ajuste adecuado en el vehículo.

Acceso para la instalación

Los avellanados y las paredes cercanas dejan libre la trayectoria de herramienta especificada una vez que el accesorio está en posición.

Espacio para cables y conectores

Los cuerpos de los conectores, las salidas de los cables y el bucle de servicio requerido deben ubicarse dentro del volumen de ensamblaje suministrado junto con el diseño de la pieza.

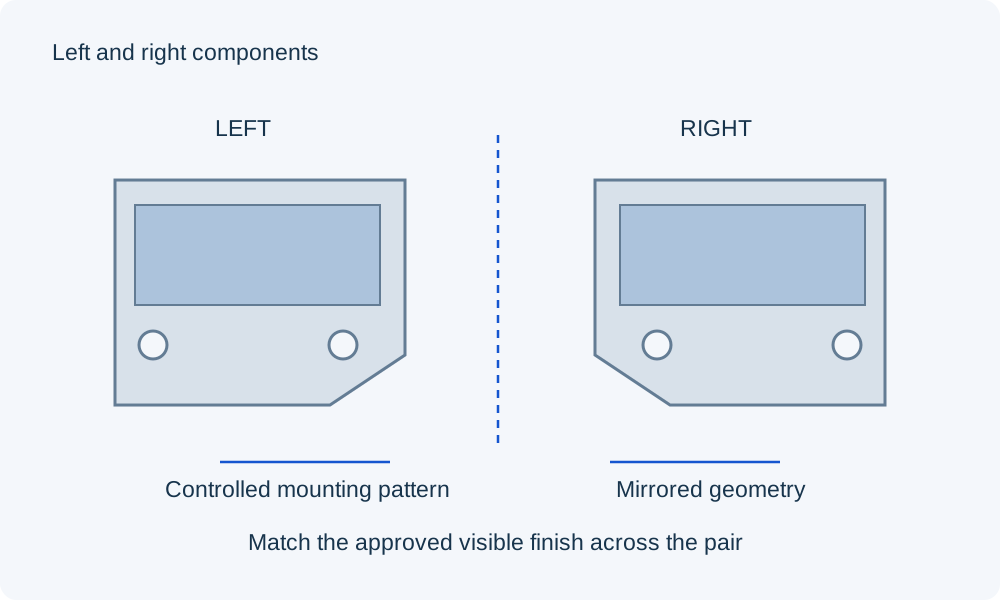
Pares de cubiertas de accesorios para motocicleta que muestran las geometrías izquierda y derecha y caras visibles coincidentes

Cubiertas visibles y componentes emparejados

Una cubierta izquierda y otra derecha pueden compartir un contorno exterior mientras utilizan rebajes o salidas para cables diferentes. Fabricamos cada una a partir de su propio modelo aprobado o de una configuración reflejada definida explícitamente.

Para piezas visibles adyacentes, la definición de acabado identifica las caras vistas y su textura común. Una cara estética no requiere automáticamente la misma tolerancia de mecanizado que el asiento de montaje situado detrás de ella.

Geometría lateralizada

Las referencias izquierda y derecha distinguen las características reales de montaje, no solo la dirección hacia la que apunta un logotipo.

Zonas de superficies visibles

El plano separa las caras expuestas, los huecos ocultos y las áreas permitidas de contacto con las fijaciones.

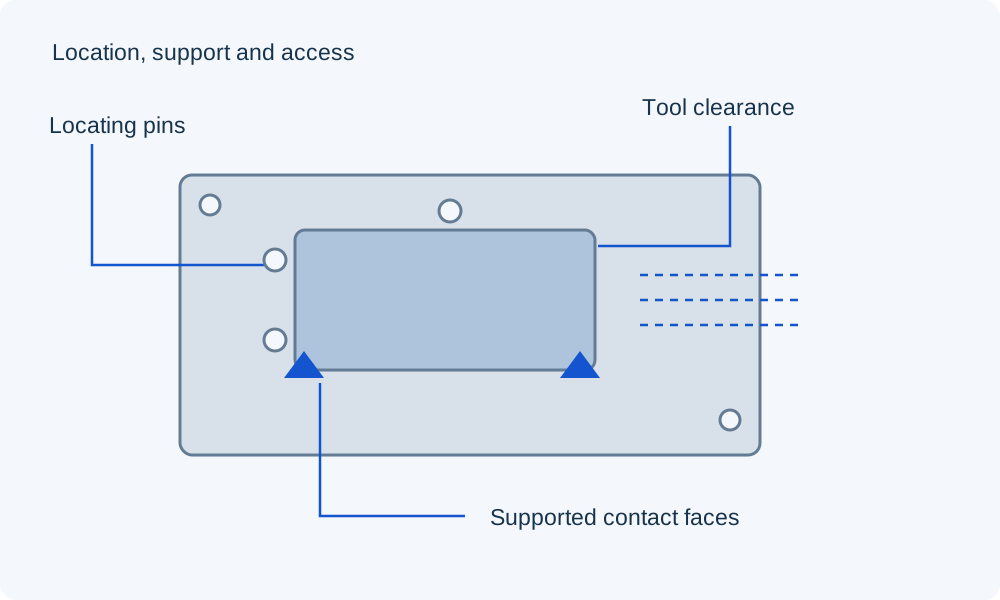
Diseño de fijación de ensamblaje que identifica los puntos de localización, las caras soportadas y el acceso de la herramienta

Herramental para el ensamblaje de accesorios

Mecanizamos bases de fijaciones y detalles de localización para soportes, cubiertas o subconjuntos pequeños. Los elementos de localización establecen la posición; las abrazaderas sujetan la pieza contra dichas referencias, dejando accesible la operación de fijación.

Para piezas decorativas terminadas, almohadillas de contacto de polímero reemplazables pueden separar la fijación metálica de la cara vista. La posición de las almohadillas y la carga de contacto forman parte integral del diseño de la fijación.

Localización y soporte

Las características de localización deben referenciarse a las mismas superficies de montaje utilizadas por el accesorio en su ensamblaje.

Piezas de contacto reemplazables

Un cojinete o elemento de localización numerado por separado puede volverse a pedir cuando el producto cambie o la superficie de contacto se desgaste.

Piezas para verificación de ajuste, juegos piloto y lotes repetidos

Distinguimos una muestra para verificar el espacio de instalación de un juego terminado destinado a la aprobación del producto. Esta distinción evita que los cambios tempranos de geometría se conviertan en requisitos de producción no intencionados.

Muestras de instalación

Una primera muestra mecanizada puede verificar la posición del soporte, el acceso para los tornillos y posibles interferencias con equipos cercanos. El plano de la muestra identifica cualquier acabado estético omitido, para evitar que se confunda con el estado final aprobado del producto.

Juegos piloto terminados

Los conjuntos piloto integran el material previsto, las piezas manipuladas y el tratamiento superficial. El equipo de producto puede aprobar la apariencia instalada y las interfaces finales frente a una revisión identificada.

Pedidos repetidos de componentes

Los lotes repetidos utilizan el plano aprobado y la definición de acabado. Un cambio en el patrón de agujeros, la longitud del espaciador o la textura visible se registra como una nueva revisión, en lugar de mezclarse con el lote aceptado.

Referencias de material para soportes, cubiertas y dispositivos de sujeción

La elección del material modifica la masa, la rigidez y el comportamiento durante el acabado del componente. Utilizamos la aleación y el estado especificados; estas referencias ayudan a distinguir las piezas de aluminio, los detalles de acero inoxidable y los contactos poliméricos de los dispositivos de sujeción.

Mecanizado de motocicleta CNC — parámetros del material
Referencia de materialValores de parámetrosContexto de pieza / material en bruto
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; densidad ≈2.71 g/cm³Soportes y cuerpos de cubiertas para accesorios
7075-T651 · Referencia KaiserLímite elástico típico 503 MPa; resistencia a la tracción 572 MPaReferencia de chapa / bobina / placa; piezas de aluminio de alta resistencia especificadas
316L / EN 1.4404Módulo de elasticidad 200 GPa a 20°CEspaciadores y detalles de montaje de acero inoxidable especificados
POM-C · TECAFORM AH naturalMódulo de tracción 2.8 GPa; absorción de agua 0.05%Almohadillas de contacto para dispositivos de sujeción y nidos extraíbles

Referencias de material: extrusión de aleación Hydro 6061 con límite elástico mínimo y densidad típica; aleación Kaiser 7075 con propiedades típicas en estado T651; acero inoxidable Outokumpu Supra 316L/4404 a 20°C; polímero Ensinger TECAFORM AH natural (módulo a 1 mm/min; absorción de agua tras 24 h a 23°C). Los valores típicos no constituyen mínimos de especificación.

Mecanizado de soportes, cubiertas y piezas de localización

Seleccionamos la ruta de mecanizado según la geometría de la pieza. Las superficies de montaje extensas, las paredes delgadas de las cubiertas y los espaciadores cortos torneados requieren cada uno un método distinto de sujeción y acabado de sus características funcionales.

Hojos de montaje, longitudes de espaciadores y holguras de ensamblaje

Centramos el control dimensional en las características que posicionan el accesorio. Un contorno exterior puede ser meramente estético, mientras que el patrón de montaje y la distancia entre las caras de asiento determinan la posición exacta de la pieza.

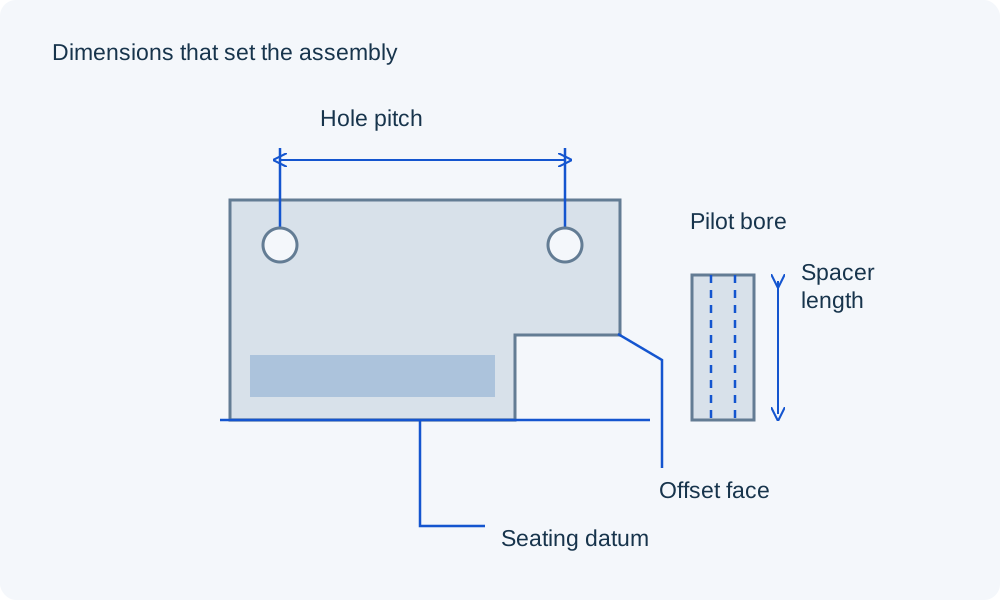
Esquema de soporte y espaciador que muestra la distancia entre orificios, una cara descentrada, un taladro guía y un datum de asiento

Patrón de agujeros y caras de referencia

Las posiciones de los agujeros se relacionan con la cara de referencia de montaje, incluido el desplazamiento respecto a una cara inclinada o escalonada. Un conjunto de diámetros correctos de agujeros no garantiza el espaciado u orientación correctos.

Longitud del espaciador y contacto en los extremos

La longitud de trabajo se mide entre las caras que efectivamente asientan en el ensamblaje. Los rebajes, arandelas y hombros modifican dicha disposición de contacto; la longitud total por sí sola puede describir incorrectamente la pila de componentes.

Relieves y esquinas de acoplamiento

Un manguito o espaciador requiere holgura para el radio de esquina de la pieza acoplada. La cara prevista debe alcanzar su asiento sin entrar primero en contacto con dicho radio o con un bisel.

Agujeros cilíndricos acabados y roscados

El plano indica si un agujero cilíndrico o rosca ajustada está enmascarado, recubierto con una tolerancia dimensional o acabado tras el recubrimiento. La dimensión aceptada hace referencia a ese estado final.

Acabado superficial de caras visibles y de acoplamiento

Mantenemos el tratamiento estético separado de los ajustes funcionales. Una cubierta expuesta, un agujero roscado y un agujero de localización pueden requerir tratamientos distintos en una misma pieza.

Textura mecanizada y tratamiento de bordes

Las marcas visibles de herramienta, los chaflanes de borde y cualquier preparación superficial posterior siguen la definición de acabado. Un tratamiento exterior uniforme no debe eliminar un borde de localización ni modificar una superficie de acoplamiento especificada.

Anodizado y características enmascaradas

El anodizado modifica las dimensiones del aluminio. Utilizamos la cobertura especificada y la tolerancia dimensional aplicable a agujeros cilíndricos, roscas y caras de acoplamiento, incluidas las zonas que deben permanecer sin recubrir.

Aceptación estética

Distinguimos las caras visibles designadas de las superficies ocultas y de contacto con el dispositivo de sujeción. El pedido puede identificar una textura y una muestra de rango cromático aprobadas para el alcance del acabado, junto con las ubicaciones aceptables de contacto con el bastidor.

Inspección de características de montaje y localización

La tabla muestra referencias seleccionadas del plano para soportes de accesorios y utillajes. Dichas referencias son aplicables únicamente cuando el plano especifica esa banda de tamaño, clase de ajuste o rosca; no constituyen dimensiones predeterminadas para todas las piezas motociclistas.

Relacionamos la característica medida con su datum de ensamblaje y su estado final de superficie. Las verificaciones de tamaño, de posición y la aprobación visual responden a distintas preguntas de aceptación.

Mecanizado de motocicleta CNC — especificaciones de características
Característica de la piezaParámetro / condiciónMétodo de aceptación
Agujero de localización en un soporte o dispositivo de sujeciónH7, nominal >6–10 mm: 0 a +0.015 mmMedición del diámetro del agujero cilíndrico; la posición se verifica por separado
Piloto de manguito de acoplamientoh6, nominal >6–10 mm: −0.009 a 0 mmMedición del tamaño exterior tras el acabado especificado
Rosca métrica para montaje de accesoriosM6 × 1.0; M8 × 1.25 mm de paso gruesoCalibre según la clase de rosca indicada; comprobar la profundidad útil
Longitud de trabajo del espaciadorLongitud axial y paralelismo de la cara final, mm; límites del planoMedir entre las caras de asiento indicadas
Superficie de contacto acabada o superficie visibleRa, µm, donde se especifique; criterios de apariencia independientesMedición de la textura superficial; comparación visual para caras expuestas

Referencias de tamaño y paso: ELESA+GANTER, tablas DIN ISO 286; Bossard, roscas métricas ISO (01-2025). Las bandas de ajuste utilizan tamaño nominal >6 mm y ≤10 mm. El dibujo establece los límites posicionales, superficiales y axiales, así como el estado final del recubrimiento.

Validación y aprobación del producto

Nuestro alcance abarca la fabricación del componente y las inspecciones indicadas en la cotización. La homologación para uso en carretera, la resistencia a la fatiga, las vibraciones y el rendimiento del producto instalado siguen siendo requisitos independientes del programa del producto; un informe dimensional no constituye dicha homologación.

Piezas emparejadas, identificación y embalaje

Un espaciador corto o una tapa invertida pueden parecer casi idénticos a la variante correcta. Mantenemos identificables las piezas suministradas y sus referencias de revisión hasta la entrega.

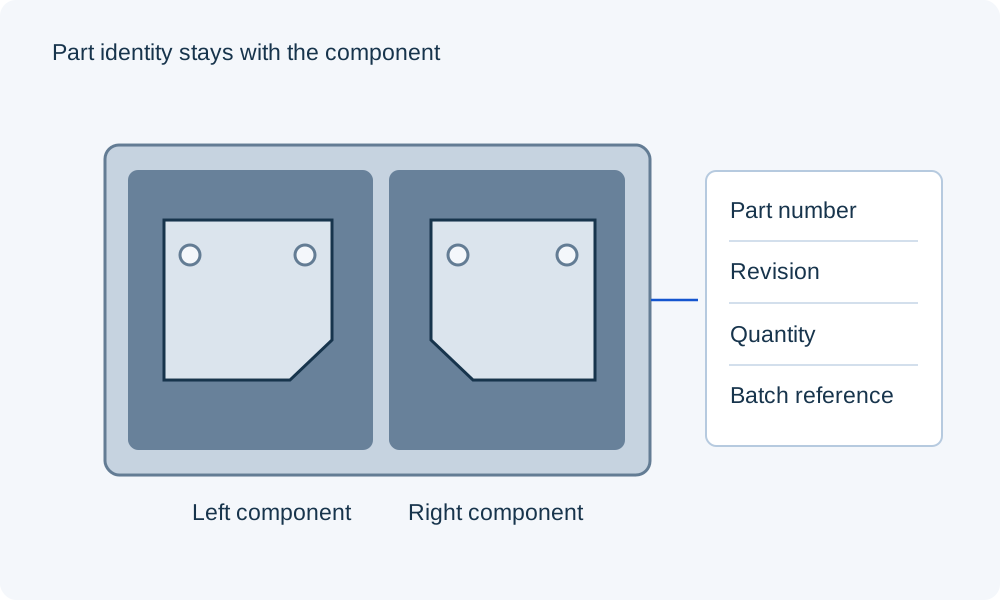
Componentes de accesorios izquierdo y derecho empaquetados por separado junto con etiquetas de número de pieza, revisión, cantidad y lote

Caras visibles protegidas

El embalaje independiente evita que componentes metálicos adyacentes rocen contra caras expuestas, bordes acabados o diámetros de localización durante el transporte.

Referencias izquierda y derecha

Números de pieza y cantidades distintos mantienen separados los componentes asimétricos y las diferentes longitudes de espaciador. Las etiquetas de envío identifican la revisión suministrada para cada variante.

Identidad del acabado para pedidos repetidos

El pedido repetido conserva la definición aceptada del acabado y cualquier referencia de muestra aprobada. Un cambio en la aleación, la preparación superficial o el requisito de color se registra junto con el nuevo alcance de fabricación.

Preguntas frecuentes sobre mecanizado CNC para motocicletas

¿Pueden mecanizarse piezas únicamente a partir de la marca y modelo de una motocicleta?

La marca y el modelo pueden identificar la aplicación prevista, pero no definen una pieza personalizada. Necesitamos el modelo del componente o su plano, junto con sus dimensiones de acoplamiento. El año de fabricación, los equipos opcionales y las modificaciones existentes pueden alterar la instalación, por lo que no asignamos la compatibilidad con el vehículo únicamente a partir de un nombre de catálogo.

¿Puede utilizarse un espaciador o soporte existente como muestra para la fabricación?

Una muestra puede ayudar a establecer la geometría, pero agujeros desgastados, caras de contacto comprimidas o modificaciones previas pueden no representar las dimensiones previstas. El plano de fabricación debe contar con dimensiones nominales y tolerancias acordadas antes de liberar un lote de repuesto.

¿Se puede suministrar el mismo soporte para varias variantes de motocicleta?

Únicamente cuando las interfaces controladas sean idénticas. Una forma exterior compartida no garantiza que el desplazamiento de montaje, el espacio libre para los elementos de fijación ni los equipos adyacentes coincidan. Podemos gestionar las variantes bajo un único proyecto, asignando una referencia de pieza distinta cada vez que cambie la geometría.

¿Puede 7075 sustituir a 6061 sin modificar el plano de la pieza?

La sustitución de material requiere aprobación del diseño. Un valor mayor de resistencia no implica un comportamiento equivalente frente a la corrosión, ni una apariencia idéntica tras anodizado ni un ajuste final igual. El plano revisado debe conservar conjuntamente la aleación, el temple y el acabado aprobados, en lugar de pedir la pieza como «aluminio de alta resistencia sin especificar».

¿Se pueden preparar agujeros para insertos roscados en lugar de roscas directas?

Sí, el plano del componente puede definir agujeros listos para insertos. Especifique el sistema de insertos y los requisitos correspondientes en cuanto a diámetro del agujero, rosca y profundidad de instalación; un agujero para inserto no equivale a la rosca final de la tornillería de acoplamiento. Si la instalación de los insertos forma parte del suministro solicitado, debe indicarse por separado.

¿Se puede igualar un lote posterior de piezas anodizadas a partir de una fotografía?

Una fotografía constituye una referencia visual útil, pero no permite fijar la aceptación del color bajo distintas condiciones de iluminación. Para piezas que se colocan contiguas, utilice una gama física de colores aprobada y conserve la aleación, el temple y la preparación superficial. Estas condiciones afectan tanto la apariencia del anodizado como el color del tinte.

¿Incluye un pedido de piezas mecanizadas los elementos de fijación?

Solo se incluyen los artículos enumerados en la cotización. Mantenga el soporte mecanizado, los espaciadores, las arandelas, los elementos de fijación y cualquier aislante como ítems independientes en la lista de materiales, indicando las cantidades por kit. Esto permite además que el diseño especifique la longitud y la profundidad de rosca de los elementos de fijación para toda la pila de montaje.

SOPORTE PARA PROYECTOS

Hable sobre su componente para motocicleta

Comparta el dibujo de la pieza, el material, la cantidad y el acabado. Incluya la interfaz de acoplamiento o la vista de ensamblaje cuando esta defina la posición de montaje.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB