ねじ付きプローブアダプターボディ
貫通穴は指定されたプローブまたはスリーブを収容し、外部接続部でボディを固定します。当社では、貫通穴、保持用ねじ部および隣接するショルダーを関連特徴として一括加工し、フィッティングが所定のインターフェースからプローブを正確に位置決めできるようにします。

貫通穴は指定されたプローブまたはスリーブを収容し、外部接続部でボディを固定します。当社では、貫通穴、保持用ねじ部および隣接するショルダーを関連特徴として一括加工し、フィッティングが所定のインターフェースからプローブを正確に位置決めできるようにします。
ブッシュは円筒形プローブをパネルまたは支持部材にガイドします。その内径およびシートショルダーがマウント位置を決定します。プローブが貫通するからといって、単に圧力密閉構造となるわけではありません。
異なる内径接続部と外径接続部により、選択された計測機器を既存のポートに適合させます。当社では両方の接続部定義およびそれら間の内部クリアランス(各端部のシート部またはシール領域を含む)を厳密に保持します。
別体のナットにより、フィッティングを解放状態の対向本体に対して保持します。当社では、指定された本体またはナットを、そのねじ部、ベアリング面および必要な工具アクセスを含めて供給します。注文に含まれる部品は明示されます。
フランジは、マウント面および締結パターンからプローブの貫通穴位置を決定します。そのレジスタ、ガスケット境界および取付詳細は、想定される汎用フランジ接続ではなく、選択されたインターフェースに従って設計されます。
オフセットボディは、プローブ接続部をプロセス側軸線から離すか、あるいは解放角度で配置します。交差する通路、端部位置および周囲の設置クリアランスは、2つのインターフェースとともに定義されます。
別体のキャリアが、フィッティング内に指定されたインサートまたはシールを支持します。当社では、その定位直径、ショルダーおよび挿入エッジを加工し、保持部品が解放位置に確実に収まることを保証します。汎用の溝への置換は行いません。
コラーおよびスペーサーは、プローブホルダーまたは周囲の支持部材の位置を設定します。許容される長さおよび接触面が装着時のスタックを制御し、クリアランスおよび分割・締結の詳細は実際の図面に従います。
該当する部品形状が見つかりません。フィルターをリセットするか、図面についてご相談ください。
選択されたステンレス鋼の規格および状態は、プロセス側仕様に従います。ねじ部、シールランド部および露出流路部は、当該材質定義内に維持され、実際の媒体および洗浄サイクルに対する適合性が評価されます。


乾燥側コラーやスペーサー、パネルマウントには、プロセスフィッティングとは異なる材質を用いることができます。ただし設計上は、保持されるプローブ、締付け荷重および温度を引き続き考慮する必要があります。外部取付材質は、自動的に湿潤側代替材として許容されるものではありません。
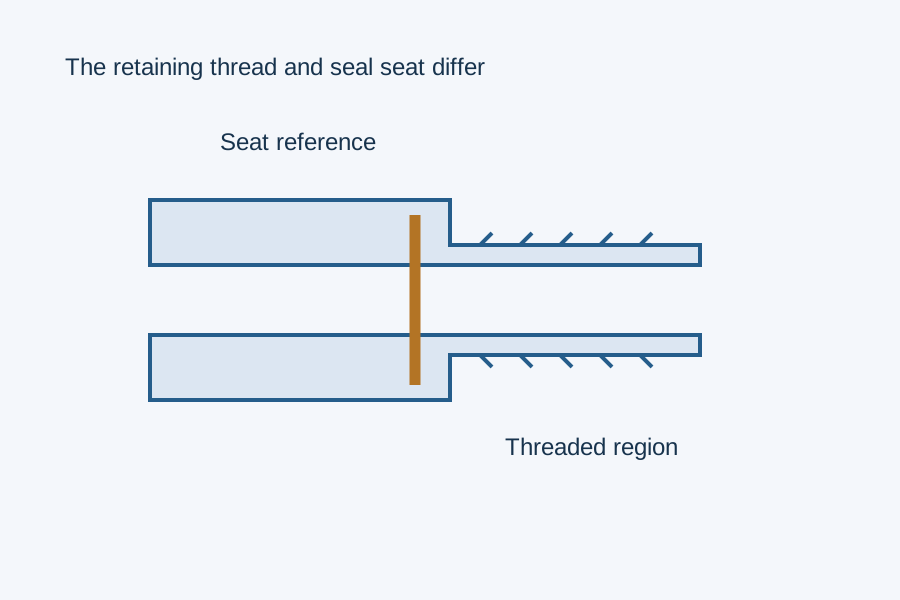
プロセス接続には、解放されたねじ部およびそのシールを形成する面が含まれます。以下のWIKA参考資料は、広義の同一公称ねじ系列を持つ計測器でも、軸方向および座面形状が異なる場合があることを示しています。当社が加工する部品は、完全な接続図面に従います。
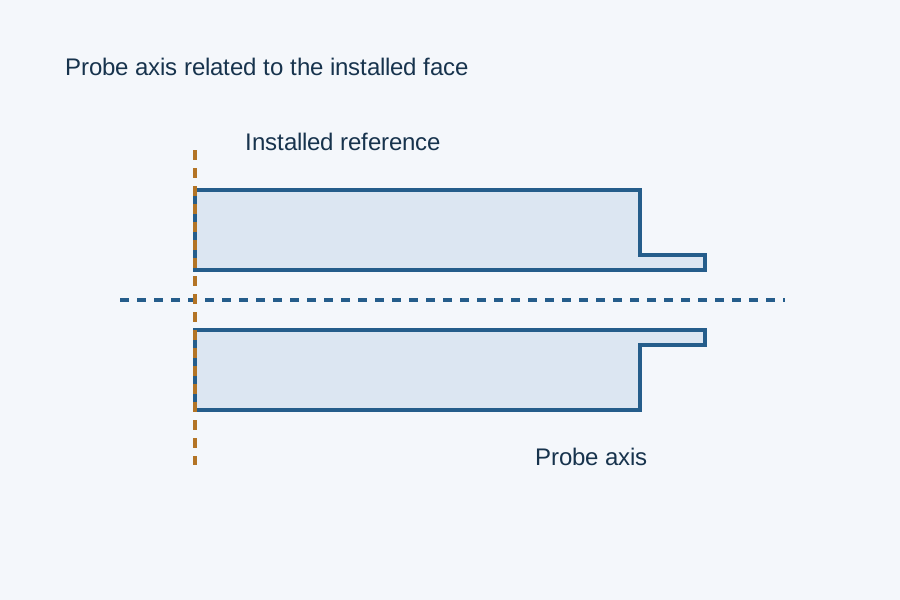
プローブ穴、保持肩部およびプロセス側端面により、取付後の検出領域の位置が決定されます。当社は、フィッティングの外形長を代用せず、指定された基準面に対してこれらの特徴を関係付けます。

六角面、ユニオンナットのクリアランスおよび近接する側面ポートは、取付配置において引き続きアクセス可能である必要があります。両方のねじ呼びに適合するフィッティングであっても、工具接触部または周囲本体の配置によって、選定した計測器が取付不能となる場合があります。
| 名称付き接続図面 | 公表寸法 | インターフェースの意味 |
|---|---|---|
| DIN EN ISO 1179-2、G ½ A | L1 14 mm;L2 3 mm | 指定されたシール面配列を用いる |
| EN 837、G ½ B | L1 20 mm;L2 3 mm | G ½ A 形式とは別個の図面とする |
| DIN EN ISO 9974-2、M14 × 1.5 | L1 12 mm;L2 2 mm | メトリック接続形状を維持する |
| ISO 6149-2, M14 × 1.5 | L1 11 mm | 同一のねじ表示では、完全なシート(座面)が定義されない |
| ANSI/ASME B1.20.1、¼ NPT | WIKA 図面 L1 13 mm | 計器図面の寸法であり、ねじの係合回転数ではない |
| ANSI/ASME B1.20.1、½ NPT | WIKA 図面 L1 19 mm | 選択されたポートおよび取付定義を維持する |
出典:WIKA IN 00.14(2025年12月)、pp.5–6。L1およびL2は、これらの圧力計器図面に記載されるラベルおよび範囲を維持するものであり、汎用的なねじ係合長さではない。選択された完全な接続図面が、実際のフィッティングを定義する。
当社は、フィッティングの基準設定を通じて、指定されたプローブボア、外周レジスタおよび肩の関係を確立する。薄肉の保持部は仕上げ工程中に支持を要し、解放後の適合状態がクランプ時の形状に基づかないようにする。
ねじはその名称で定義された仕様通りに製作する一方、シールランド、入り口リリーフおよび隣接面はそれぞれ固有の寸法を維持する。これらの特徴は注文された最終状態で検査される。正しいねじのみでは、不正確なシート(座面)は承認されない。
フライス加工による平面部および側面接続部は、既存のフィッティング軸または取付基準面に従います。通路交差部は内部エッジへのアクセスを確保した状態でバリ取りされ、工具接触領域はプローブの定位面とは明確に区別されます。[1]
プローブボア入口部およびシールリード部には、指定されたエッジ状態が適用されます。緩んだバリを除去する際に、ガイド部の寸法を拡大したり、インサートの位置決めを担うショルダーを削減してはなりません。
めっきまたはその他の仕上げが注文される場合、図面にはねじ部、座面および露出部が明記されます。許容される寸法は、マスクされたボアやシールランドを含む最終仕上げ状態に適用されます。
必要な納入時清浄度を記録します。粒子または残留物の限界値が指定されている場合、注文書にはその検証方法も明記されます。
梱包により、シール面、プローブボアおよびねじ部が他の部品と接触しないよう保護します。一時的な出荷用保護材は、永久プラグまたは付属組立部品と明確に区別可能でなければなりません。
完成フィッティング表面は梱包により保護されます。注文書には、付属のシール、保護キャップまたは対応ハードウェアが明記されます。
当社は、指定されたねじ規格およびその規定された受入基準を確認します。隣接する座面、肩部、導入部、シール径は、寸法検査報告書において別個の特徴として扱われます。[2]
プローブボア、取付け面、レジスタおよび軸方向寸法は、承認済み基準面から測定されます。オフセットフィッティングの場合も、指定された角度および相対ポート位置は維持されます。
材料、仕上げおよび部品識別情報は検査記録に紐付けられたままとします。漏れ試験、耐圧試験、電気的試験または衛生的受入試験など、任意の必須試験については、個別に合意された試験方法、組立状態および責任範囲を明記する必要があります。これらの試験結果は寸法検査結果から推定されません。

初回部品は、制御されたセンサー、プローブホルダーおよびプロセスポートインターフェースに従います。サンプルによる配置確認が有効な場合もありますが、摩耗したシール面または保持面の形状を、公称幾何形状として無断で複製してはなりません。
初期 fittingsは、選定した計測器および取付位置を用いたプローブの位置、工具のアクセス性、周囲のクリアランスをプロジェクトが確認できるようにします。インターフェースへの変更は、すべてリリース済み図面改訂として処理されます。
量産再製造では、承認済みの表面処理、マスキング領域、最終検査状態が維持されます。メッキまたはその他の加工を施したfittingsは、当該工程前の測定結果のみに基づいてリリースされることはありません。
部品番号および改訂番号による識別により、外観は類似していても内部ねじ、シート、軸方向長さが異なるfittingsを区別できます。パッキングおよび記録は、組立工程を通じてこの識別情報を保持します。
プログラミングと治具の段取りにかかる工数は、製作数量で按分されます。二種類の異なるねじ規格、深い小径穴、傾斜したポート、残す必要のある薄肉部、さらに仕上げ後の追加検査は、いずれも継手ごとの工数を増やします。外形が小さくても、これらの工程は必要です。
| 含める | 関連する詳細 |
|---|---|
| 嵌合インターフェース | プローブまたはホルダーの図面、プロセス接続、シート、および付属ハードウェア |
| 位置およびアクセス性 | ボアおよび軸方向基準、取付角度、工具クリアランス |
| 最終材料および受入基準 | 材質/状態、仕上げ領域、寸法公差、および個別に定義された試験 |
| 供給識別情報 | 部品番号/改訂番号、バリエーション、数量、付属シール、ファレル、またはキャップ |
機密ファイルの安全な転送方法について合意してください。
いいえ。Hamilton社は、従来型12 mmセンサのA長さをPG13.5取付ねじの基部から電極先端までで測定しています。充填式センサでは、充填式チャンバーの基部が基準となります。選択されたホルダーは、このA長さに適合していなければならず、挿入位置は明示された基準から測定されます。
いいえ。Hamilton社のホルダーガイドラインでは、本体上のOリング位置と対向ソケットの長さとの関係も規定されています。この関係により、内壁におけるシールが確立され、意図しないデッドスペースが回避されます。保持ねじの規格表示のみでは、必要なソケット形状およびシール位置の組み合わせが保証されません。
No. パーカー社のねじ識別ガイドでは、BSPTには55°のねじ山角度が、NPTには60°のねじ山角度が指定されており、明示的に「BSPTはNPTの代替として使用できない」と述べています。フィッティングは、2つの部品が互いにねじ込み始めても、指定された完全なねじ系をそのまま保持しなければなりません。
単体ではできません。ハミルトン社は、ANSI/DN規格の産業用フランジと衛生プロセス接続を明確に区別しています。洗浄可能なフラッシュ構造は、設置時に指定された衛生的接続から導き出されます。実際の接続方式および設置仕様が、この選択を決定します。
選定されたコンプレッションインターフェースは、実際のチューブまたはシャフトの外径と一致しなければなりません。½インチは12.7 mmであるため、12 mmとは同一の直径ではありません。ハミルトン社の接続ガイドラインでは、チューブサイズをフェルール・フィッティングの適合要件の一部として規定しており、異なるシャフトをボディに締め込むことは、寸法上の代替として承認されていません。
計器メーカーが定義した取付け工具の接触面を使用してください。WIKA社のプロセス接続ガイドラインでは、ねじ部にスパナ面(フラット面)を設けることが求められており、ケース自体が取付け時の荷重を負担してはならないと明記されています。フィッティング図面および実装後のアクセス性は、意図されたレンチ接触面を確保し、計器ケースを通じて力を伝達する必要がないように設計されるべきです。
フィッティング図面および関連するプローブ、ホルダー、プロセスポートインターフェース(材質、最終状態、数量を含む)をお送りください。当社では、含まれる部品の機械加工、仕上げ、検査についてお見積りいたします。
本ページで使用されているオリジナルのプロセス接続図面、ねじ定義、プローブ位置基準
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
