Vai al contenuto
VETCNCCNC MANUFACTURING
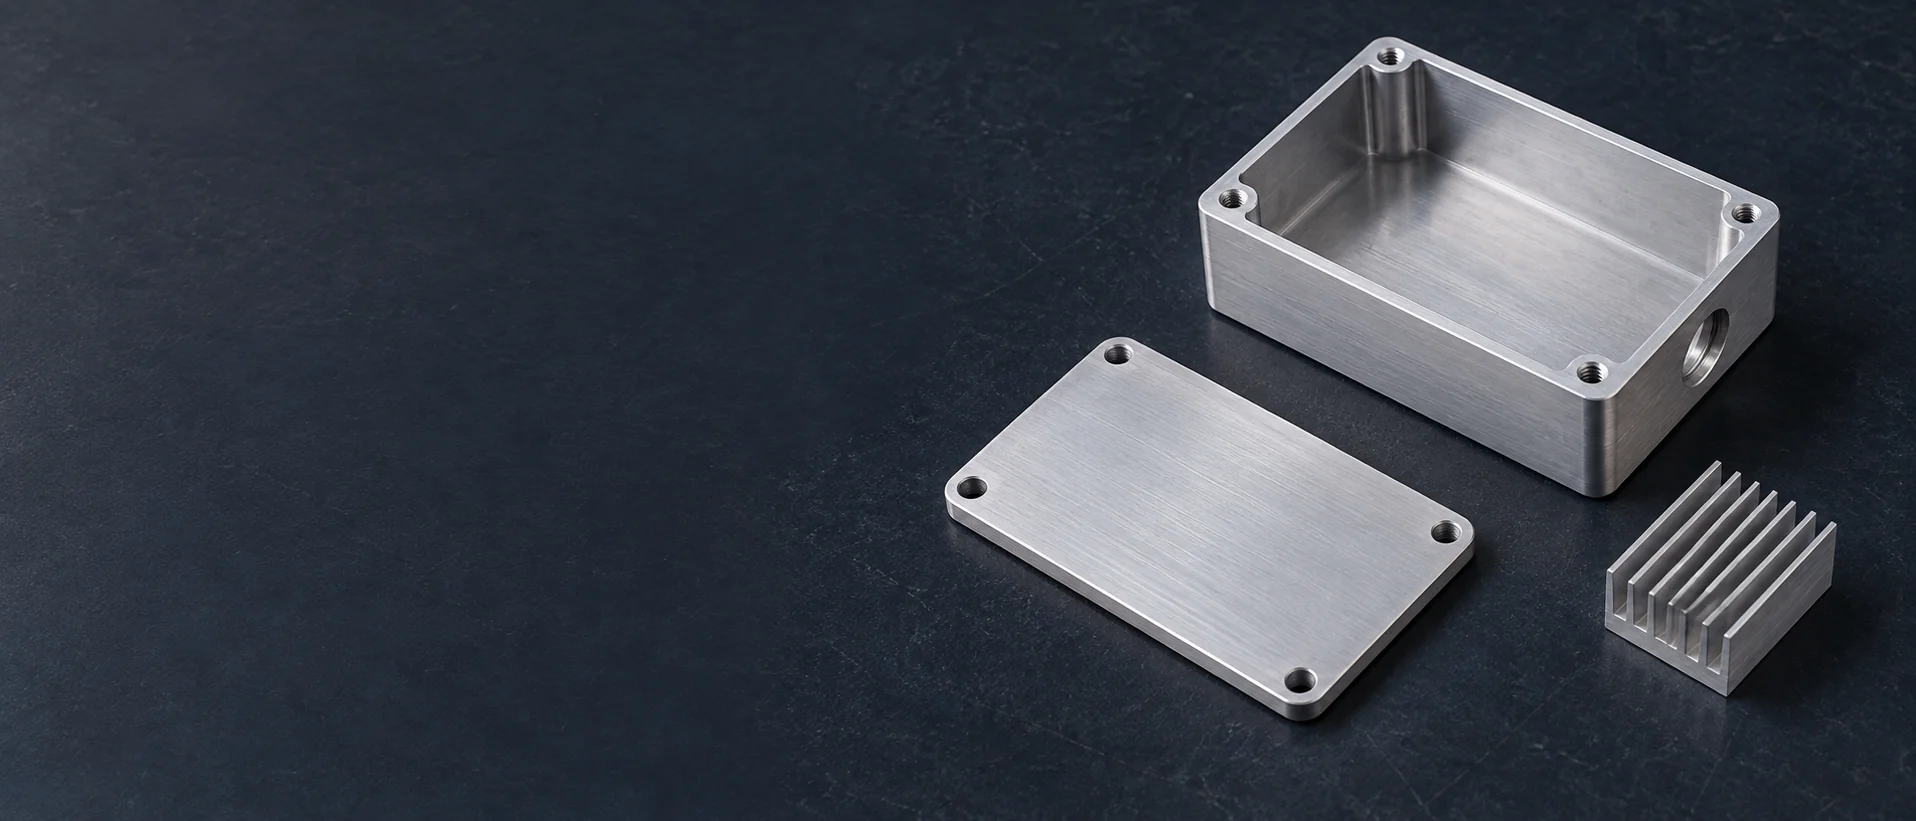
Involucro elettronico in alluminio fresato con coperchio separato e dissipatore a pinne su un banco da lavoro scuro

Lavorazione elettronica CNC

Realizziamo involucri personalizzati, dissipatori di calore, supporti per connettori e supporti per PCB per apparecchiature elettroniche. Forniamo le parti meccaniche necessarie per il vostro layout della scheda, inclusi alloggiamenti, altezze di fissaggio e interfacce esterne che un involucro standard non può ospitare.

  • Involucri e pannelli
  • Parti termiche e di contatto
  • Supporti per schede e connettori

Parti meccaniche personalizzate per apparecchiature elettroniche

I nostri componenti collegano il layout della scheda allo strumento finito: la scheda PCB deve inserirsi nell’involucro, i suoi connettori devono allinearsi al pannello e il coperchio deve chiudersi senza caricare componenti o cavi.

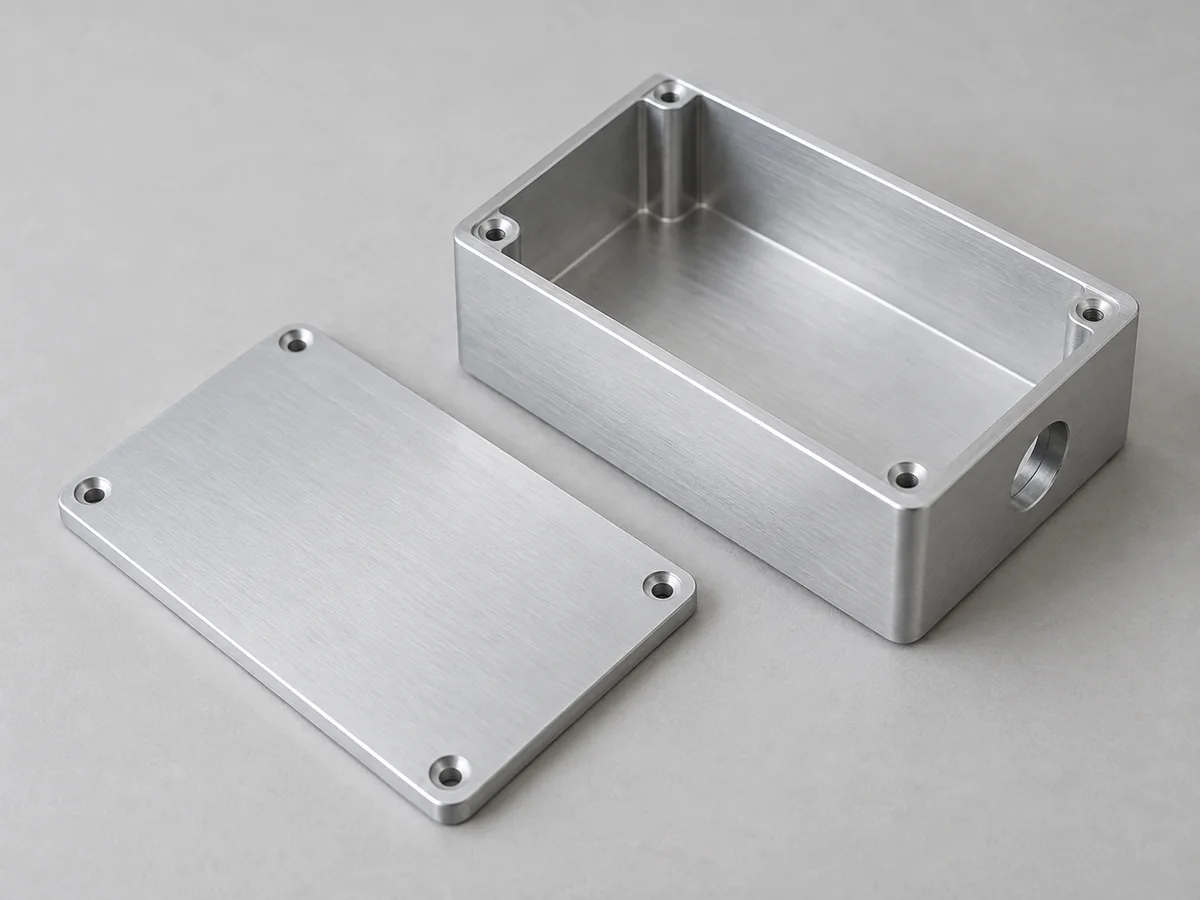
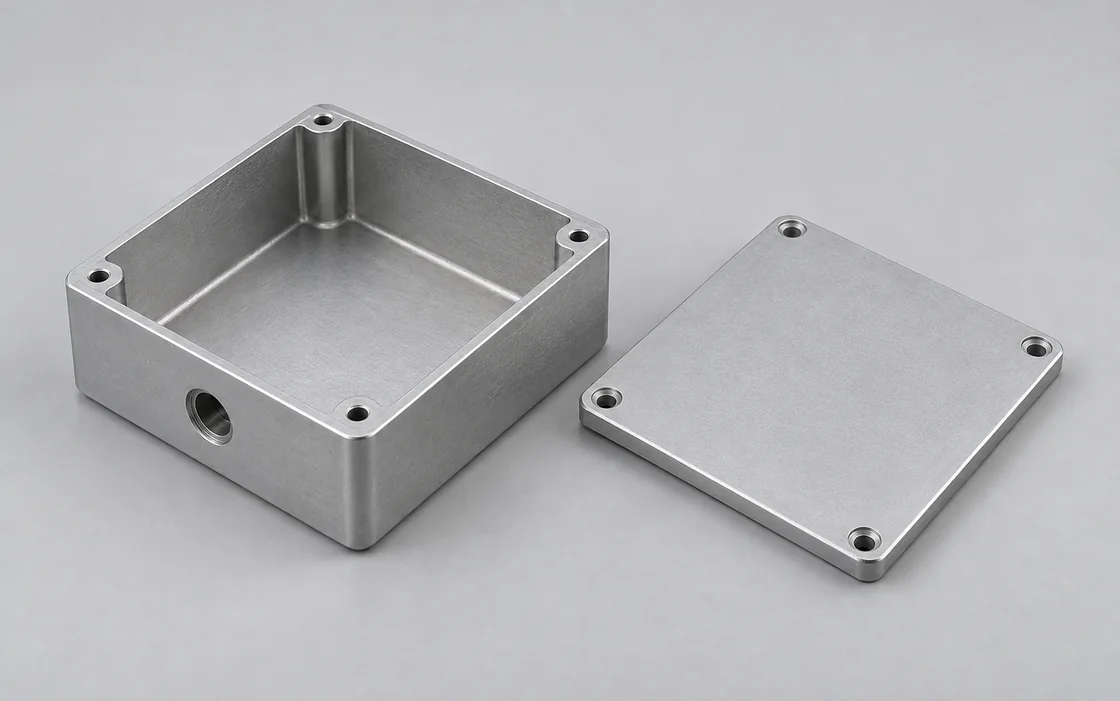
Involucro in alluminio fresato e coperchio separato con fori di fissaggio agli angoli e apertura circolare per connettore

Involucri elettronici

Una tasca integrata e dei boss per la scheda mantengono i supporti PCB nello stesso involucro. Per layout ancora in fase di modifica, distanziali separati rendono più semplice modificare l’altezza di fissaggio rispetto a una nuova lavorazione del fondo dell’involucro.

  • Tasche interne
  • Boss di fissaggio
  • Aperture per connettori
Discuti questo componente
Involucro in alluminio fresato aperto che mostra i boss di fissaggio agli angoli, un’apertura circolare per connettore e un coperchio abbinato separato

Piastrine di copertura e pannelli

Un pannello lavorato separatamente consente di modificare le aperture per display e connettori mantenendo intatto l’involucro principale. Aree incassate possono accogliere lo spessore di montaggio dei connettori senza ridurre lo spessore complessivo del pannello.

  • Interfacce per coperture
  • Ritaglio dei pannelli
  • Fori per viti
Discuti questo componente
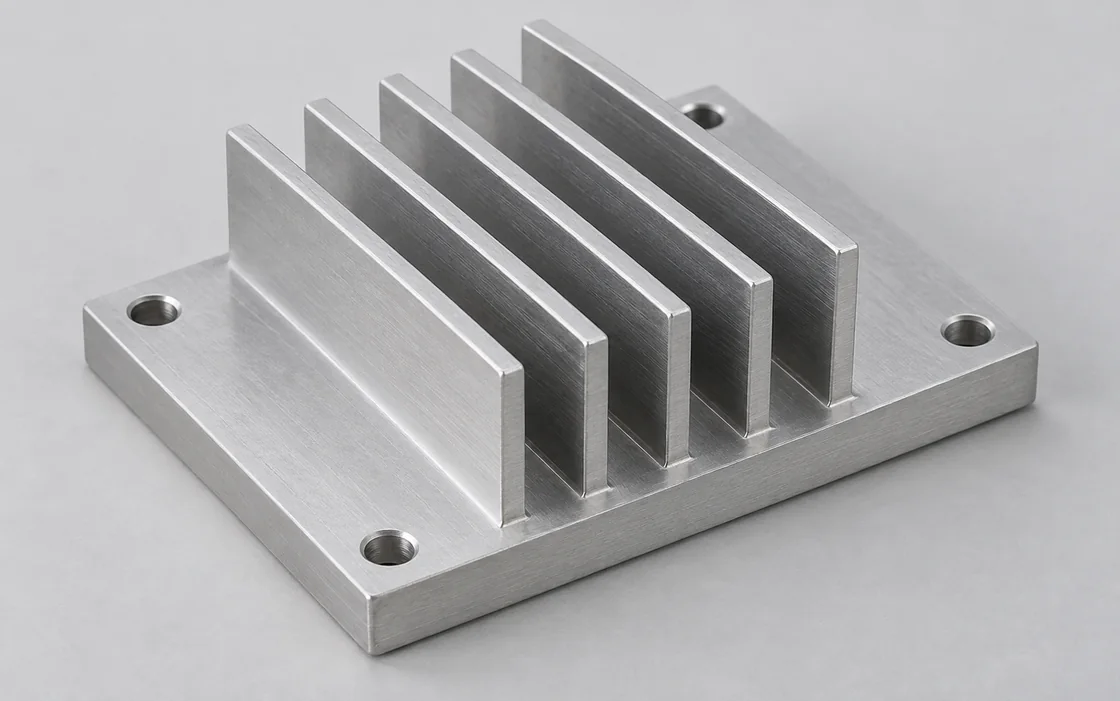
Dissipatore di calore in alluminio con pinne dritte, base di montaggio piana e quattro fori di fissaggio

Dissipatori di calore e basi

Realizziamo piastre dissipatrici di calore e basi con gradini di fissaggio e rilievi per componenti. Una base più spessa può distribuire il calore e resistere alla flessione, ma aggiunge anche peso e non compensa un giunto di contatto scadente.

  • Superfici di contatto
  • Gradini lavorati
  • Fori di fissaggio
Discuti questo componente
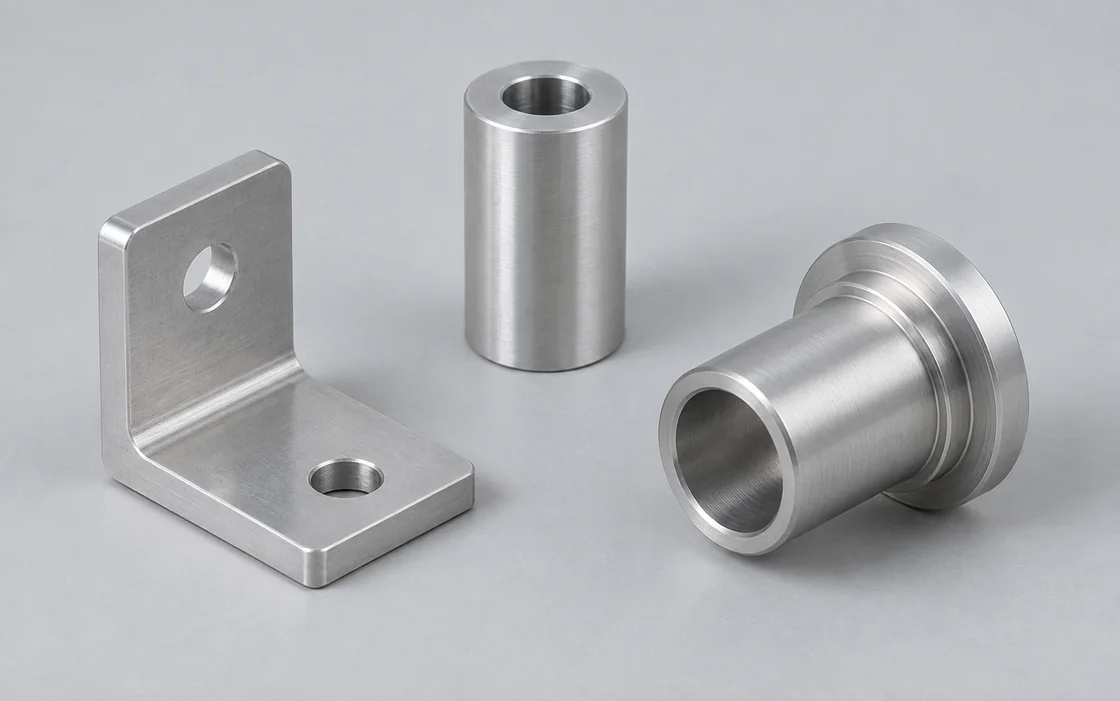
Staffa di montaggio in alluminio, distanziale cilindrico e manicotto graduato per connettore

Corpi e supporti per connettori

Guaine per connettori, blocchi di fissaggio e adattatori per paratie collegano componenti hardware acquistati all’involucro. I loro risalti di posizionamento garantiscono la posizione meccanica, in modo che la connessione della scheda PCB non debba assorbire eventuali discrepanze dell’involucro.

  • Diametri del maschio di centraggio
  • Flange di fissaggio
  • Caratteristiche di accesso
Discuti questo componente
Distanziali e componenti guida in polimero

Distanziali e blocchi di supporto per PCB

Gli spessori definiscono l’altezza della scheda PCB rispetto alla base. Supporti separati mantengono inoltre una scheda di ricambio all’altezza prevista per il connettore; l’uso di una vite più alta da sola non garantisce tale distanza.

  • Facce di appoggio
  • Altezza operativa
  • Filettature di fissaggio
Discuti questo componente
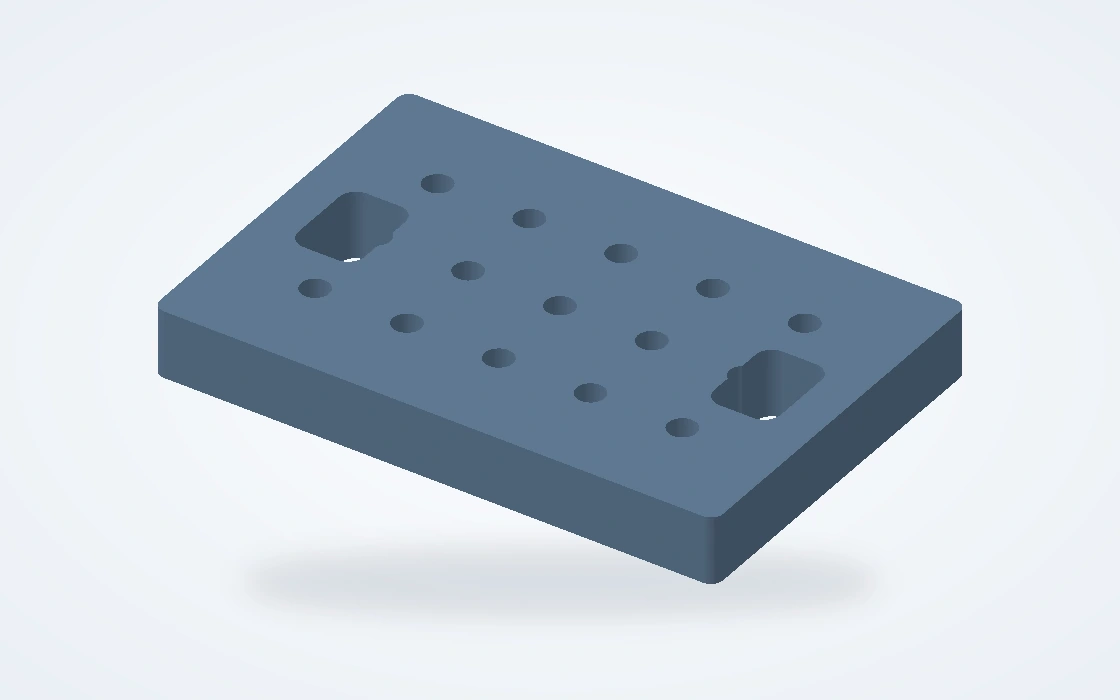
Piastra di fissaggio con fori di posizionamento, scanalature e caratteristiche di montaggio

Fixture per montaggio e collaudo

Realizziamo alloggiamenti (nests), piastre di posizionamento e blocchi di supporto per stazioni di montaggio e collaudo. Il supporto sotto i punti di avvitatura o inserimento impedisce che tali operazioni gravino su una scheda non supportata o su una parete sottile dell’involucro.

  • Piastre fixture
  • Alloggiamenti di posizionamento
  • Supporti sostituibili
Discuti questo componente

Adattamento dell’involucro, trasferimento termico e accessibilità al montaggio

Queste tre applicazioni richiedono priorità diverse nella lavorazione: un involucro deve accogliere la scheda assemblata, una base termica deve mantenere il contatto, e una fixture deve lasciare libera l’accessibilità all’operazione.

Involucro in alluminio fresato e coperchio separato con fori di fissaggio agli angoli e apertura circolare per connettore

Strumenti e unità di controllo

I connettori sul bordo della scheda possono impedire che la PCB cada verticalmente in una tasca aderente. Un pannello terminale rimovibile o un percorso di inserimento aperto fornisce allo spazio necessario al connettore per entrare senza dover ampliare ogni tolleranza dell’involucro.

Verificare la scheda assemblata e il connettore del cavo abbinato, non solo il profilo della PCB nuda. Un connettore potrebbe superare il suo foro di taglio, ma il relativo fermo, il backshell o la curvatura del cavo potrebbero comunque urtare contro il coperchio.

Direzione di inserimento della scheda

Utilizzare una cavità a inserimento diretto quando la scheda supera con sicurezza le pareti; utilizzare un’apertura laterale quando i connettori sporgenti richiedono un percorso di montaggio scorrevole.

Accesso a viti e cavi

Lasciare spazio per il cacciavite e per il connettore abbinato dopo il posizionamento della scheda. Una vite incassata dietro un componente alto potrebbe risultare irraggiungibile nell’unità assemblata.

Dissipatore di calore in alluminio con pinne dritte, base di montaggio piana e quattro fori di fissaggio

Assemblaggi di interfaccia termica

Lo spanditore deve coprire il modulo sull’area di contatto prevista. Una guarnizione può compensare un gioco progettato; la pasta termica è adatta a giunti sottili e non deve essere considerata un sostituto per metallo mancante o per un gradino eccessivo.

Selezionare il materiale dell’interfaccia insieme al modulo e al dissipatore prima di definire le quote di lavorazione. Verificare se la sorgente di calore deve essere isolata elettricamente dallo spanditore metallico; la sola conducibilità termica non garantisce tale isolamento. Uno schema di viti irregolare o una base deformata possono lasciare una zona scarsamente caricata anche con le viti serrate. Verificare il giunto finito con il materiale di interfaccia scelto, anziché valutarlo esclusivamente in base alle dimensioni metallo-su-metallo.

Una o più sorgenti di calore

Altezze diverse dei componenti potrebbero richiedere zone di contatto a gradini o cuscinetti di interfaccia separati. Una singola piastra piana potrebbe non entrare in contatto con i componenti più bassi.

Percorso di carico del fissaggio

Impostare l’altezza del boss o dello stop meccanico in funzione del gioco assemblato minimo e massimo, comprese le tolleranze di altezza dei componenti e di lavorazione. Nel caso del gioco massimo, il cuscinetto scelto deve comunque garantire il contatto; nel caso del gioco minimo, non deve esercitare un carico eccessivo sul package o sulla scheda PCB. Utilizzare i dati di compressione forniti dal produttore del cuscinetto e il carico ammissibile del componente per definire tale intervallo. Uno spessore nominale del cuscinetto da solo non costituisce una specifica di assemblaggio.

Piastra di fissaggio con fori di posizionamento, scanalature e caratteristiche di montaggio

Attrezzature per l’assemblaggio elettronico

Un alloggiamento ripetibile posiziona il contenitore partendo dalle sue superfici di montaggio, lasciando comunque accessibili zoccoli, pad di prova e teste delle viti. Evitare di utilizzare il bordo di un coperchio rimovibile come unico riferimento di posizionamento quando l’operazione viene eseguita con il coperchio rimosso.

Un riferimento o uno stop asimmetrico può rendere visibilmente errata una posizione di caricamento invertita già prima dell’inizio dell’operazione.

Supporto intorno a caratteristiche sensibili

Posizionare il supporto vicino al punto di inserimento o di fissaggio. Tenere le morse lontane dai componenti della scheda e dai corpi dei connettori, affinché l’attrezzatura non causi i danni che invece dovrebbe prevenire.

Dettagli di posizionamento sostituibili

Un alloggiamento sostituibile consente a versioni correlate di schede o contenitori di condividere la stessa piastra di base. Mantenere invariato il pattern di fissaggio della piastra e modificare esclusivamente i dettagli di contatto con il pezzo.

Costruzione di prototipi e ordini ripetuti di componenti

Ogni costruzione deve risolvere un’incertezza diversa prima di ordinare ulteriori pezzi: adattamento fisico, assemblaggio finito, quindi ripetibilità della configurazione rilasciata.

Prototipi di adattamento meccanico

Iniziare con la scheda effettiva e con i connettori acquistati. Verificare l’inserimento, l’accoppiamento dei cavi e l’accessibilità alle viti mentre le dimensioni delle tasche e le altezze di montaggio sono ancora economicamente modificabili.

Kit di assemblaggio pilota

Includere nella configurazione pilota il rivestimento previsto, l’interfaccia termica e gli elementi di fissaggio. Una verifica di adattamento su metallo nudo non evidenzierà un coperchio rivestito che si incastra o un’area di contatto isolata.

Fornitura ripetuta di componenti

Forniamo preventivi per lotti ripetuti sulla base della configurazione rilasciata. Tenere separate le disposizioni sperimentali dei connettori da tale configurazione rilasciata, in modo che una modifica non testata del pannello non entri nell’ordine di produzione successivo.

Parametri fisici termici ed elettrici dei materiali

I componenti in rame e alluminio per il trasferimento termico non sono equivalenti a distanziali polimerici isolanti. I valori riportati di seguito aiutano a distinguere i requisiti di conduttività dalle dimensioni e dalla pressione di contatto dell’interfaccia assemblata.

Parametri fisici termici ed elettrici dei materiali
Materiale / grado di riferimentoParametri termici / elettriciContesto del componente
Estruso 6061-T6 / T6511167 W/(m·K); 43% IACSRiferimento per alloggiamenti / diffusori di calore
Rame C11000≈391 W/(m·K); 101% IACSZone termiche e contatti elettrici
Ottone C36000≈116 W/(m·K); 26% IACSDettagli del connettore filettato
PEEK · TECAPEEK naturale0.27 W/(m·K); modulo 4.2 GPaSpessori isolanti e contatti per fissaggio

Riferimenti tipici ai materiali: Lega Hydro 6061 (conduttività termica a 25°C; conduttività elettrica a 20°C); Associazione Rame C11000/C36000 della Copper Development Association a 20°C; Ensinger TECAPEEK naturale (modulo di trazione a 1 mm/min). L’IACS esprime la conduttività elettrica in rapporto al rame ricotto.

Lavorazione di involucri, pannelli e parti di fissaggio

Le differenze di costo più significative derivano spesso dalla profondità delle tasche, dall’accessibilità degli utensili e dal numero di facce che richiedono caratteristiche accuratamente correlate. Queste scelte hanno un impatto maggiore rispetto all’applicazione di tolleranze strette su ogni superficie esterna.

Dimensioni che controllano l’assemblaggio

Concentrare il controllo dimensionale sulle interfacce di accoppiamento. Le pareti puramente estetiche, non correlate funzionalmente, di norma non richiedono gli stessi limiti applicati ai supporti per schede PCB, ai connettori del pannello o ai sedili termici.

Involucro in alluminio fresato aperto che mostra i boss di fissaggio agli angoli, un’apertura circolare per connettore e un coperchio abbinato separato

Allineamento della scheda e del connettore

L’altezza del supporto, lo spessore della scheda PCB e la posizione del connettore formano una singola catena dimensionale. Fare riferimento sia al supporto sia all’apertura del pannello a uno stesso schema di riferimento, quindi includere le tolleranze posizionali del connettore acquistato. Se nelle condizioni peggiori le posizioni non si sovrappongono entro il gioco consentito dal connettore, aumentare la precisione dell’involucro da solo potrebbe non risolvere il problema di disallineamento. Potrebbe essere necessaria una revisione dell’apertura, un dettaglio di fissaggio flottante o una modifica della posizione della scheda; non forzare l’allineamento della scheda serrando i relativi viti.

Superfici di contatto termico

Specificare la planarità sull’effettiva impronta termica, non solo sull’intera piastra. Anche la texture superficiale e le bave sono rilevanti in questo caso; una semplice misurazione dello spessore non è in grado di identificare un’area di contatto cava o inclinata.

Aree di contatto conduttivo

L’alluminio anodizzato è elettricamente isolante sulla superficie. Mascherare le zone di messa a terra previste oppure selezionare un trattamento conduttivo specifico; non fare affidamento sul semplice strisciamento di una vite attraverso il rivestimento per realizzare il contatto.

Pareti sottili e sedi per coperchi

Un coperchio ampio può deformarsi quando le viti lo tirano verso il basso in modo non uniforme. Controllare la spalla di sede e la disposizione dei fissaggi, distinguendo chiaramente la planarità nello stato libero da quella nella condizione assemblata riportata nel disegno.

Finitura delle superfici per componenti elettronici

Tenere separate, nella definizione della finitura, l’aspetto esterno, i contatti elettrici e gli alloggiamenti per l’innesto. Una finitura uniforme su tutta la superficie può entrare in conflitto con queste altre due funzioni.

Spigoli lavorati e tasche accessibili

Smussare gli spigoli intorno agli ingressi per cavi e alle aperture accessibili manualmente, senza arrotondare le spalle di posizionamento. Anche gli spigoli interni delle tasche richiedono attenzione, poiché un cavo potrebbe sfregare contro di essi durante l’assemblaggio o la manutenzione.

Anodizzazione e interfacce mascherate

Il rivestimento modifica le dimensioni finali di fori passanti, scanalature e filettature. Mascherare un accoppiamento critico oppure prevedere esplicitamente lo spessore del rivestimento specificato, anziché allargarlo manualmente dopo la consegna dei pezzi finiti.

Superfici estetiche e texture

Definire in anticipo le superfici visibili e i segni ammissibili degli utensili prima di scegliere la finitura estetica. Una tasca nascosta non richiede necessariamente lo stesso trattamento estetico di un pannello frontale.

Verifiche relative a PCB, connettori e interfacce termiche

Eseguiamo le ispezioni a partire dal piano di appoggio della scheda e dall’interfaccia del connettore acquistato. I valori standard di passo e accoppiamento si applicano quando tali opzioni sono indicate nel disegno di assemblaggio.

Utilizzare l’hardware di accoppiamento oppure uno strumento di misura definito quando la verifica dell’accoppiamento costituisce il criterio di accettazione. Utilizzare misurazioni dimensionali o superficiali quando il risultato deve rimanere confrontabile tra revisioni successive.

Verifiche relative a PCB, connettori e interfacce termiche
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Filettature metriche per supporto PCBPasso grossolano: M3 × 0.5; M4 × 0.7 mmVerificare l’ingaggio utile senza che la vite di accoppiamento raggiunga il fondo del filetto
Manutello di centraggio per connettoreForo H7, nominale >6–10 mm
0 a +0.015 mm
Verificare il pilota finito e la spalla di appoggio sul pannello
Altezze di supporto per schedeAltezza / parallelismo (mm)Misurare a partire dal riferimento comune di appoggio della scheda
Impronta di contatto termicoPlanarità (mm); Ra (µm)Valutare l’effettiva impronta del dispositivo e i gradini di contatto
Zone di contatto per messa a terraResistenza di contatto (mΩ), se specificataVerificare la resistenza di contatto sul giunto assemblato specificato; le sole dimensioni lavorate non dimostrano la continuità elettrica

I passi delle filettature non sostituiscono la classe di filettatura, l’ingaggio o il gioco componente del fissaggio selezionato. Riferimenti: Bossard, filettature metriche ISO; ELESA+GANTER, tabelle DIN ISO 286.

Valutazione elettrica e termica

Il pezzo lavorato può rispettare il disegno tecnico, ma il dispositivo potrebbe richiedere comunque modifiche termiche, elettriche o EMC. Valutare tali funzioni sull’assieme completo, montato e fissato; le sole dimensioni dei componenti non garantiscono le prestazioni del sistema.

Protezione ed identificazione per l’assemblaggio

Organizziamo l’imballaggio intorno alle superfici che devono arrivare pronte per il successivo passaggio di assemblaggio.

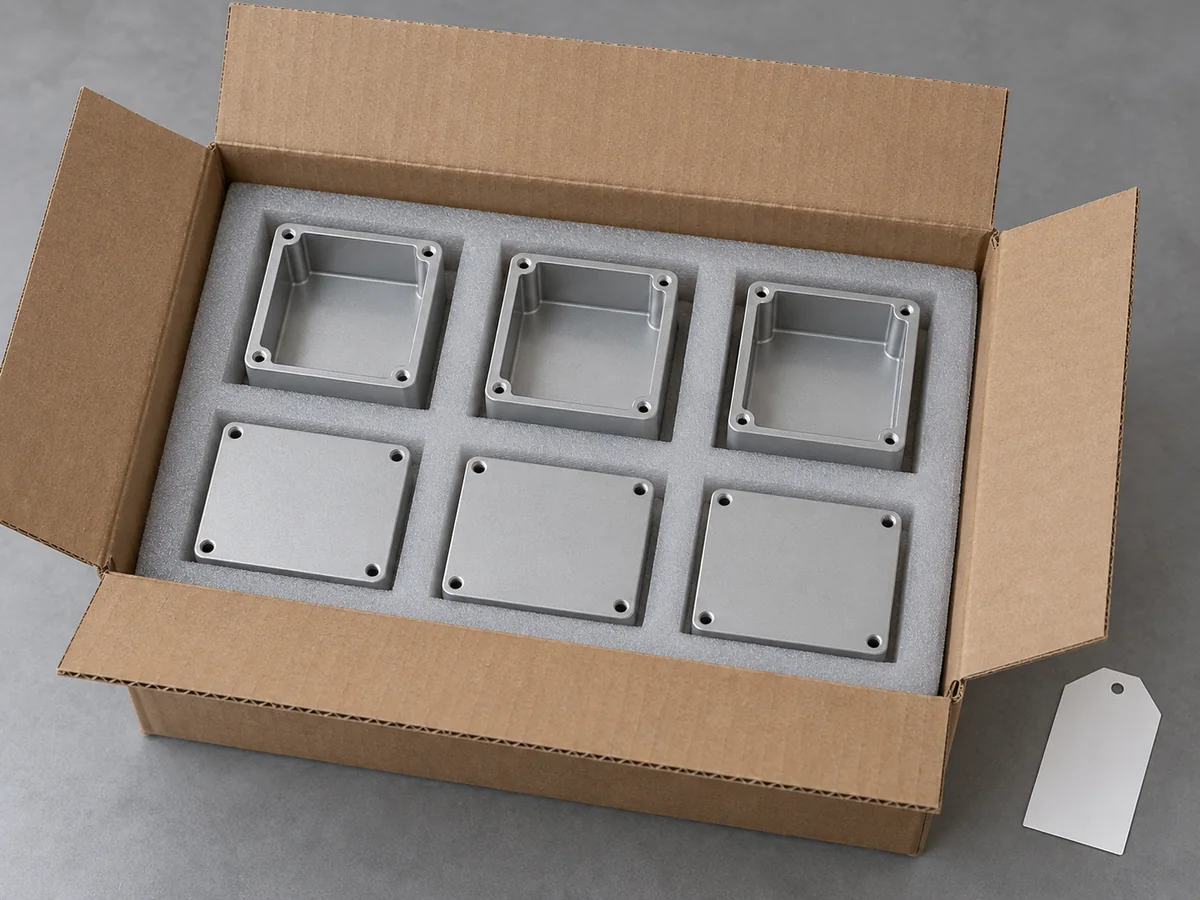
Involucri in alluminio fresati e coperchi separati protetti singolarmente in appositi alloggiamenti in schiuma all’interno di un cartone aperto

Coperchi e superfici di contatto separati

Separare i coperchi dalle scatole e proteggere l’impronta termica da graffi o residui adesivi. Imballare contro una faccia esterna non funzionale evita di caricare un pannello sottile o una zona di contatto.

Configurazione identificata

Etichettare separatamente le varianti di disposizione dei connettori e le altezze degli spessori. Due parti con lo stesso ingombro esterno possono comunque posizionare la scheda a quote diverse o ostruire una connessione cavo.

Componenti raggruppati per l’assemblaggio

Per un insieme scatola-coperchio, l’elenco imballo deve distinguere la scatola comune dai pannelli e dai supporti variabili. Ciò rende evidenti, al momento della ricezione, le parti mancanti specifiche per l’assemblaggio.

Domande su lavorazioni elettroniche

Quando è preferibile un involucro lavorato rispetto a uno standard?

Valutare un corpo personalizzato lavorato quando l’assemblaggio richiede tasche integrate, superfici di montaggio accuratamente correlate o una forma non ottenibile con involucri standard. Se un’estrusione standard si adatta già alla scheda PCB, un pannello terminale personalizzato potrebbe risolvere il problema con minori lavorazioni. Anche un coperchio grande e a pareti sottili merita essere confrontato con la lamiera prima di scegliere una soluzione interamente lavorata in blocco.

È possibile utilizzare esclusivamente i file PCB per quotare un involucro?

Il contorno della scheda può avviare la discussione, ma i file Gerber non definiscono l’altezza dei componenti montati, la spina di accoppiamento del connettore né il fissaggio dell’involucro. Aggiungere un modello meccanico di assemblaggio o di involucro contenente tali interfacce. Quotiamo il componente meccanico, non i dati di fabbricazione della scheda.

Più disposizioni di connettori possono condividere lo stesso involucro?

Sì, purché la posizione della scheda, il sedile del coperchio e il pattern di fissaggio del pannello rimangano comuni. Mantenere fissati tali interfacce condivise e rilasciare ogni pattern di sagomatura come variante di pannello separata. Una modifica al percorso di inserimento della scheda o alla profondità dei connettori potrebbe richiedere una versione diversa dell’involucro, anziché un pannello intercambiabile.

È possibile realizzare un prototipo di involucro mediante lavorazione meccanica partendo da un design pensato per la stampa?

Spesso è possibile mantenere le interfacce funzionali, ma i sistemi di aggancio a scatto sottili, gli intagli non accessibili e gli spigoli interni troppo accentuati potrebbero richiedere una geometria differente. Concordare quali caratteristiche il prototipo deve verificare. Un coperchio avvitato può supportare un controllo di aderenza senza dover dimostrare il comportamento del successivo sistema di aggancio a scatto realizzato per stampaggio.

Un coperchio di servizio deve prevedere fori filettati diretti o inserti filettati?

I fori filettati diretti mantengono semplice un involucro soggetto a manutenzione leggera. Quando il coperchio verrà rimosso frequentemente, un inserto metallico specificato può fornire un collegamento avvitato resistente all’usura su un corpo in alluminio. Il rinforzo (boss) deve comunque presentare materiale sufficiente per il diametro e la profondità di installazione dell’inserto; l’inserimento di quest’ultimo dopo la lavorazione dell’involucro potrebbe lasciare pareti troppo sottili.

Un involucro realizzato mediante lavorazione meccanica garantisce un grado di protezione IP o la conformità EMC?

No. Aperture, giunti, guarnizioni, cavi e l’assemblaggio finale influenzano sia la protezione che il comportamento elettromagnetico. La norma IEC 60529 tratta la protezione contro l’ingresso di corpi solidi e liquidi negli involucri; il grado specificato deve essere valutato sull’intera configurazione dell’involucro. Un rapporto dimensionale costituisce una prova relativa al componente, non un sostituto di tali valutazioni.

Un ordine ripetuto più consistente deve continuare a essere realizzato mediante lavorazione CNC?

Confrontare il costo complessivo una volta stabilito il progetto. Un estruso standard con estremità lavorate potrebbe essere adeguato per sezioni trasversali costanti; la fusione o lo stampaggio potrebbero diventare pertinenti quando risulti giustificabile l’investimento in attrezzature. CNC rimane utile per varianti e caratteristiche in evoluzione che richiedono comunque una finitura meccanica. Non esiste una quantità d’ordine univoca oltre la quale ogni involucro debba passare a un processo diverso.

Fornite schede a circuito stampato o assemblaggi elettronici completi?

Forniamo componenti meccanici personalizzati e attrezzature. La produzione delle PCB, il cablaggio e l’assemblaggio elettronico restano a carico della vostra catena di fornitura elettronica. Questa separazione vi consente di ordinare l’involucro, i componenti termici o quelli per fixture senza dover acquistare da noi uno strumento completo.

Discuti i componenti per apparecchiature elettroniche

Condividi il componente meccanico e la scheda o l’hardware con cui deve essere compatibile. Ti forniremo un preventivo per la fresatura e la finitura in base alla quantità richiesta.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB