このページについて
CNCフライス加工向け設計とは、部品が達成しなければならない表面を定義し、その後、切削工具、そのホルダー、ワークホルディングおよび検査用ツールがそれらに到達する実現可能な経路を残すことを意味します。ポケット加工された部品では、まずマating面、位置決め特徴、および残りの壁または床から始めます。内部コーナー半径を拡大する、機能しない凹部を短縮する、またはクランプ領域を変更するといった措置は、これらの要件が維持される場合にのみ行います。ある視点から見るとフライス加工可能に見えるモデルでも、到達不能なリッジや支持されていない最終壁を含む可能性があります。
本ガイドは、図面発行前のフライス加工部品の修正を目的としています。切削工具の動き、ツールパスおよび加工工程自体については、CNCフライス加工の仕組みをご参照ください。本稿では、設計者が変更できるもの、変更してはならないもの、および完成品の検査方法について述べます。
形状を変更する前に、インターフェースを明確にマークします。
カバーレッジ、内側凹部、取付け穴および外側位置決め面を持つハウジングを例に考えます。カバーレッジはシーリングまたは組立高さを制御する可能性があり、穴配列はハウジングを他のコンポーネント上に位置付けるために使用される可能性があります。一方、カバー下方の容積は単にクリアランスを確保するためだけに存在する場合があります。これらの特徴には、同一の自由度で変更を許容すべきではありません。クリアランス領域を浅くすることは許容される可能性がありますが、カバーシートを浅くすると組立が不可能になる場合があります。
モデルおよび図面上の各機能面を明確にマークします:他部品と接触する面、位置決めを確立する面、シールが当たる面、および他部品との干渉を回避するためだけに設けられた面です。また、ここでは材料および最終仕上げも重要です。コーティングまたは表面処理はインターフェースを変化させる可能性があるため、重要な寸法が処理前か処理後かを明記してください。より包括的な材料および設計ガイドでは材料状態および仕上げ選択について説明していますが、本稿での修正は特にフライス加工幾何形状に関するものです。
すべてのモデリング面を重要寸法として指定してはなりません。そうすると、機能しないポケット床がカバーレッジと同程度の受入負担に縛られてしまいます。逆に、明示的な近接公差がない特徴であっても、図面の一般備考によって制御されている可能性があります。設計上の自由度と定義の欠如を明確に区別し、モデルに実際に含まれているのがどちらであるかを合意してください。
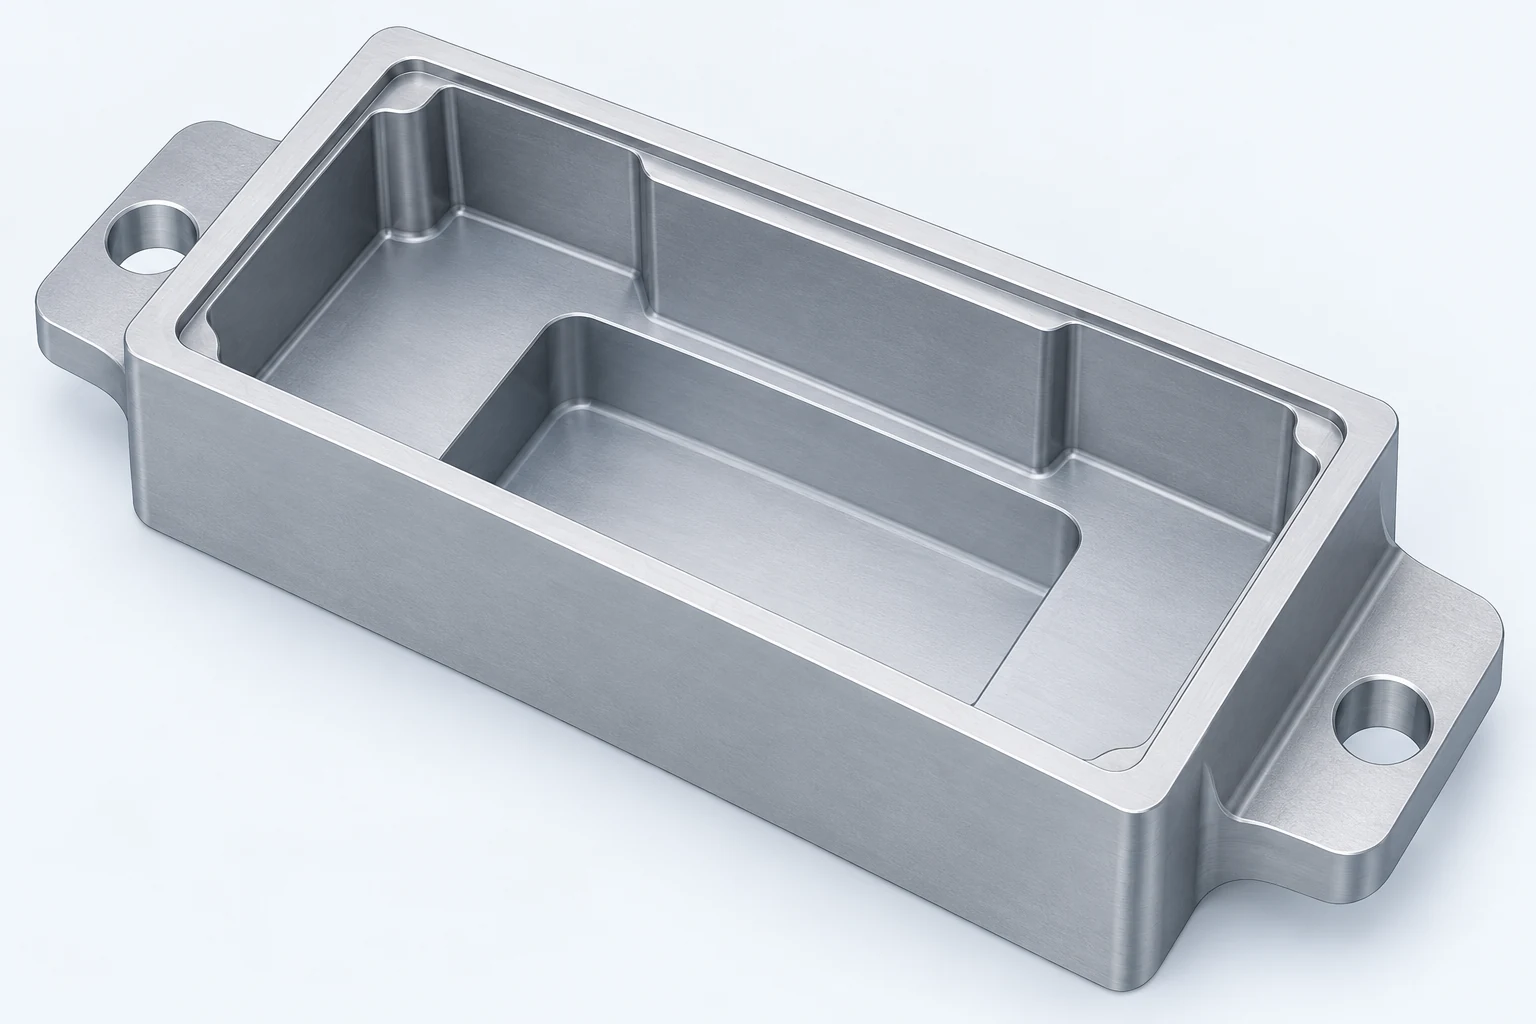
以下に示す設計オプションは、それぞれに明記された条件が成立する場合に限り代替手段となります。最終列に記載されているのは、各変更によって新たに導入される検査項目であり、部品を無制限に変更することを許可するものではありません。
| 現在の特徴が加工困難である場合 | 機能が許容する場合の設計修正 | 修正後の確認事項 |
|---|---|---|
| 狭い内部ポケットコーナー | コーナー半径を拡大するか、マating部品の該当部位を局所的にリリーフする | マatingクリアランス、シールパスおよびコーナー部に残る材料量 |
| シート下方の深く非接触な領域 | 床の該当領域のみを段状にしたり盛り上げたりする | 内部クリアランスおよび床の最小残り厚 |
| 二つの凹部の間に立つ高い壁 | 壁を局所的に肉厚化するか支持を追加する | 両側のクリアランスおよび切削工具のアクセス性 |
| 現在のセットアップにより遮られる側面特徴 | 別の向きを許容するか、アクセス開口部を修正してください | 基準面、クランプ接触面および新たなシール界面 |
組立時に許容される半径を内部コーナーに与えてください
円筒形エンドミルは、内部の垂直コーナーを丸く形成します。モデリングされたポケットが鋭角の直角コーナーを有する場合、その丸い工具による通常のサイドミーリングでは要求された形状を製造できません。最初の設計上の検討事項は、加工業者が保有する工具の最小径ではありません。むしろ、相手部品が所定の座り・スライド・シール機能を維持しつつ許容できるコーナー半径の大きさです。
許容されるポケット半径を大きくすれば、より幅広い工具で切削の大部分を実行できます。一方、鋭角のコーナーを維持する場合は、開放領域を先行して除去した後に、仕上げ用の小型工具が必要になることがあります。Sandvik Coromantは、工具が内部コーナーに進入する際に径方向の被削材接触量(radial engagement)が増加することを指摘し、部品側のコーナー半径を拡大するか、あるいは小型工具を用いるという代替案を提示しています。その適用ガイドラインは、工具および加工条件に紐づけられており、汎用的な設計最小値ではありません。[1] 別途提供される工具ガイドでは、ポケットの垂直コーナーと床面との遷移部に存在する二種類の異なる半径について説明しており、両者を同一の呼び出し寸法で表してはなりません。
長方形インサートがポケット内に挿入される必要がある場合、ポケット半径のみを拡大しても、インサートの外周の直角コーナーとの干渉が生じる可能性があります。インサート側のチャムファーや半径加工、ポケット内の局所的リリーフ、あるいは完成後のポケット半径の縮小といった選択肢を比較検討してください。これらはそれぞれ異なる位置で材料を移動または除去します。シールランドを横切るリリーフや、荷重を受ける断面を弱めるリリーフは、単なる製造上の調整ではなく、設計自体が異なるものとなります。非公式な機械加工指示に頼らず、承認済みのオプションをリリース済みモデル上に明示してください。

小型工具で大型粗加工工具が残した材料を仕上げ加工できます。しかし、これはポケット全体を小型工具で粗加工すべきだということや、すべての狭いコーナーが同程度のコストを要するということを意味しません。小型工具を必要とする領域のサイズ、深さ、およびそのようなコーナーの数が、加工パスに影響を与えます。別途提供されるCNCミーリングカッターガイドでは工具のファミリーについて説明しています。図面には、完成後のコーナー形状および界面要件を明記してください。
ポケットまたはスロットへの完全な工具進入パスを確認してください
ポケット幅は単に開口部寸法にすぎません。工具は材料内へ進入し、最低限必要な表面に到達し、壁面を周回し、切屑を排出し、引き抜ける必要があります。その切刃長、非切削シャンク部およびホルダーは、それぞれ異なる包絡線を占めます。狭いポケット内に切刃先端が収まるからといって、深いポケット底部においてホルダーが縁をクリアすることを保証するものではありません。ポケット近傍のボスやクランプが、ポケット自体が開放されていても、側面からのパスを妨げる可能性があります。
機能上最も深い床面を、モデリング上で最も深い床面とは別に記録してください。カバーは上部の段差部に座ることがあり、その下方の空洞部は内部部品の接触防止のみを目的としている場合があります。この下部領域に未使用の深さがある場合、段差を上方へステップアップすることで、座り位置を変更せずに必要な工具突き出し長を短縮できます。変更を行う前に、組立時および保守時の位置を含む部品全体の可動範囲およびクリアランス包絡線を確認してください。また、ステップ化された床面は新たな内部肩部を生じさせ、これにも独自のコーナークリアランスが必要となる場合があります。
長いエンドミルは深部表面への加工パスの一つですが、工具を延長すると振動およびたわみに対する感度が高まります。Sandvikのプロファイルミーリングガイドラインでは、より深い加工工程で長いアセンブリが必要になるまで、短い延長工具を用いることを推奨しています。また、同社のキャビティ加工ガイドラインでは、ポケットの開口作業と残りの被削材の仕上げ加工を明確に区別しています。[2] [3] したがって設計者は、実際の完成深さおよびアクセス可能な開口部を明示し、切削工程の順序は工程計画に委ねるべきです。

スロットにはさらに別の区別があります。開放型スロットであれば、閉端型スロットでは採用できない一部のサイド&フェイスカッターを導入可能です。スロットの幅、深さ、長さが利用可能なカッター概念に影響を与えます。Sandvikでは、閉じたポケットと開放型グローブを異なる応用として扱っています。[4] スロットの終端が機能的なストップとして壁面に接している場合、そのストップを維持してください。終端位置が機能上不要である場合、貫通開口または再設計された終端形状によりアクセスを確保できますが、これは部品境界を変更し、エッジや漏れ経路を露出させる可能性があります。特徴ごとのミーリング加工操作ガイドでは、図面変更ではなく加工方法の選択について解説しています。
残存する壁および床面を保護してください
ポケットを加工すると、当初部品を支えていた材料が除去されます。隣り合う凹部の間の壁は、一つの側面が未加工で材料が残っている間は安定していても、両側をフライス加工すると曲がりやすくなることがあります。薄い底面は、切削工具、クランプ、検査用の接触子によってたわむことがあります。Sandvikの薄肉加工資料では、壁の形状に応じて加工順を変え、切削工具と壁の双方の安定性を考慮しています。このため、スパン、材料、支持条件を考慮しない一律の壁厚基準は、信頼できる合否判定になりません。 [5]
設計者にとって、壁をその基部から自由端まで追跡してください。不要な壁を短縮する、局所的な非接触領域を厚くする、または補強リブを追加することは剛性向上につながりますが、リブは工具アクセスや相手部品の配置空間を妨げる可能性もあります。薄肉壁自体が機能を果たす場合、最終的なサイズおよび形状を図面上に明記し、サポートされた加工プロセスをレビューしてください。一般論的な経験則に単に適合させるために、その厚みを変更してはなりません。
床部の厚さは、他の公差スタックと同様に厳密に検査できます。例えば、プレートの厚さが17.8–18.2 mmであり、ポケットの入口面からの深さが13.8–14.2 mmである場合、名目上整合した残りのウェブの最小値は17.8 − 14.2 = 3.6 mmです。最大値は18.2 − 13.8 = 4.4 mmです。この算術演算により、仮定された限界値から許容されるウェブ範囲が定まりますが、そのウェブが十分な剛性を有するかどうかは判断しません。荷重、支持されていない面積、材料状態、および対向面における加工の有無が、後者の判断を決定します。

最終検査状態および加工状態の両方を計画してください。クランプでまっすぐに保持された壁は、クランプ解除後に変形する可能性があります。その壁が位置決めまたはシール機能を果たす場合、図面に別の有効な条件が明示的に定義されていない限り、受入条件は完成品かつクランプ解除後の部品を基準とする必要があります。Carr Lane社の位置決め・クランプに関するガイドラインでは、クランプ荷重下での支持方法および支持されていない領域へのクランプによる歪みについて説明されています。[6]
側面の特徴および基準面へアクセスできるルートを確保してください
複数の面に形状がある場合は、二つ目の姿勢で加工する必要が生じることがあります。外面をすべて仕上げる前に、その姿勢で部品を安定して位置決めし、支える方法を確認します。側面の開口部がCADで見やすくても、ハウジングを固定するクランプで塞がれることがあります。取付フランジは、表面仕上げ、縁の状態、接触の許容条件が合えば、クランプを当てる場所にも使えます。クランプ痕や変形が許されない面は図面に示します。
工具の接近方向が異なるからといって、必ずしも同時5軸加工が必要なわけではありません。形状同士の関係と使える設備に応じて、二度目の段取り、割り出し加工、多軸加工のいずれも選択肢になります。設計では、どの形状を同じ機能データムに関連付ける必要があるかを示します。都合よく使える素材の端面が、組立時の基準とは限りません。Carr Laneは、位置決め具で再現性のある位置を確保する方法と、力を支持されている箇所に向けるべき理由を説明しています。 [6]
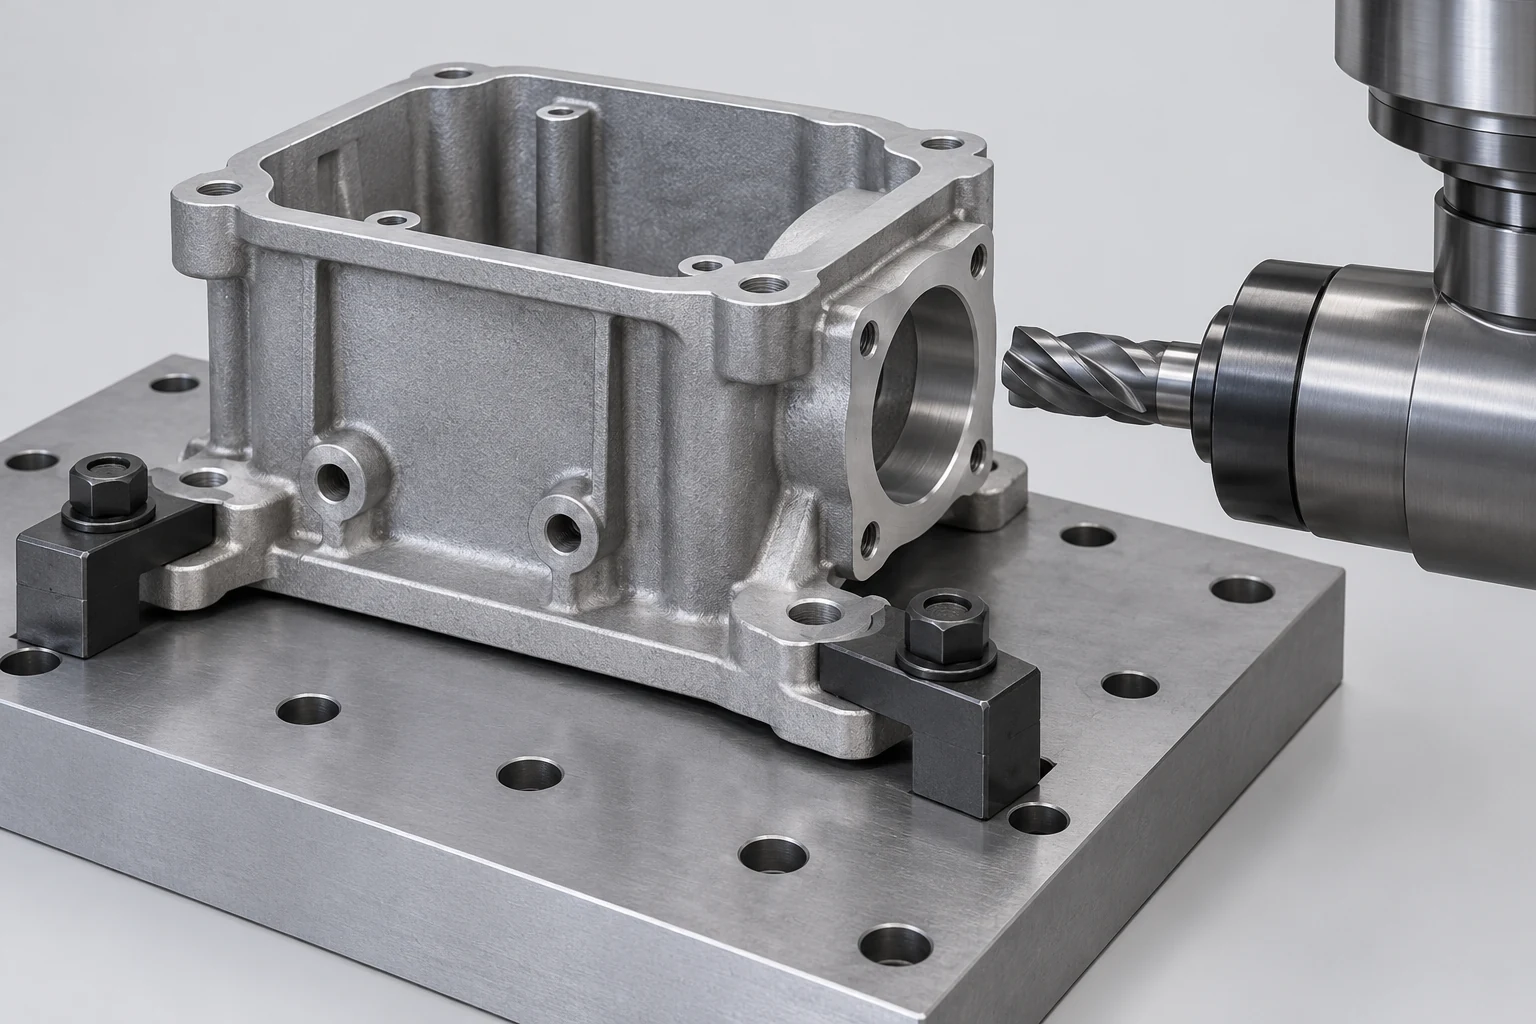
最終図面では、特徴の寸法をその位置、向きおよび表面状態と明確に区別してください。ポケットの幅のみでは、ポケットが取付け穴に対してどの位置にあるかは定まりません。見た目が平らなカバーレッジでも、平面度は保証されません。実際に組立を位置決める基準面または基準穴を定義し、図面に明記された規格に基づいて必要な寸法および幾何公差要求を適用してください。ASME Y14.5-2018 (R2024) は、図面およびモデル上でのこのような要求を表現するための規格であり、その公開された説明は本ハウジングに対する固定公差値ではなく、当該範囲をサポートしています。[7]
検査アクセスも設計を制約します。狭い入口は、あるセットアップでは切削工具の挿入を可能にする一方で、幅が重要な深さの側壁にプローブまたはゲージを接触させることを妨げる場合があります。オーバーハングの下に隠れた床部は、開放型座面とは異なる測定アプローチを必要とするかもしれません。機能を制御する表面のどの部分を定義し、その結果が如何に受入されるかを明記してください。ポケット入口付近での測定値は、より深い壁の特性を表していない可能性があります。
一つのポケット加工済みハウジングに修正を適用する
長方形のカバー、内側の逃げポケット、側面のコネクタ開口部、四つの取付穴があるアルミニウム製ハウジングを想定します。カバーは段部に着座し、取付面と二つの位置決め穴が、組立品の中でハウジングの位置を決めます。元のCADモデルには、非常に小さな内隅、深さが均一な内部空間、コネクタ開口部の隣にある薄い壁も示されています。最後の三点は見直す必要がありますが、カバーのはめ合いと取付部の関係を確定するまでは変更しません。
修正済みモデルをリリースするための依存関係順序を以下に示します:
- インターフェースを保護してください。 カバーシートおよびその連続性、取付け面、位置決め穴間の関係、および必要なコネクタクリアランスを維持してください。カバー下方に単に空気空間を提供する領域を特定してください。
- コーナー適合を解決してください。 カバーまたは内部インサートの外角とポケットの提案内半径を比較してください。組立およびシート近傍に残る材料量を確認した後で、初めてより大きな半径、相手部品の面取り、または局所的なリリーフを選択してください。
- 不要な到達距離を短縮してください。 部品クリアランスを許容する範囲で非接触床部を上方に引き上げますが、カバーレッジの高さは維持してください。床部の残り厚さおよび深さ限界を確認した後、側面開口部および新たに生じた内部肩部を再検討してください。
- 支持およびアクセスを確保してください。 機能的なポケット表面にフルサイズの切削工具アセンブリが到達可能であることを確認し、また別のセットアップで薄肉壁またはカバーシートをクランプせずにコネクタ開口部を露出できることを確認してください。
- 測定可能な要求をリリースしてください。 機能的基準面から対合面の寸法を規定し、必要なエッジおよび表面状態を明記し、最終状態で重要壁およびシートを検査してください。
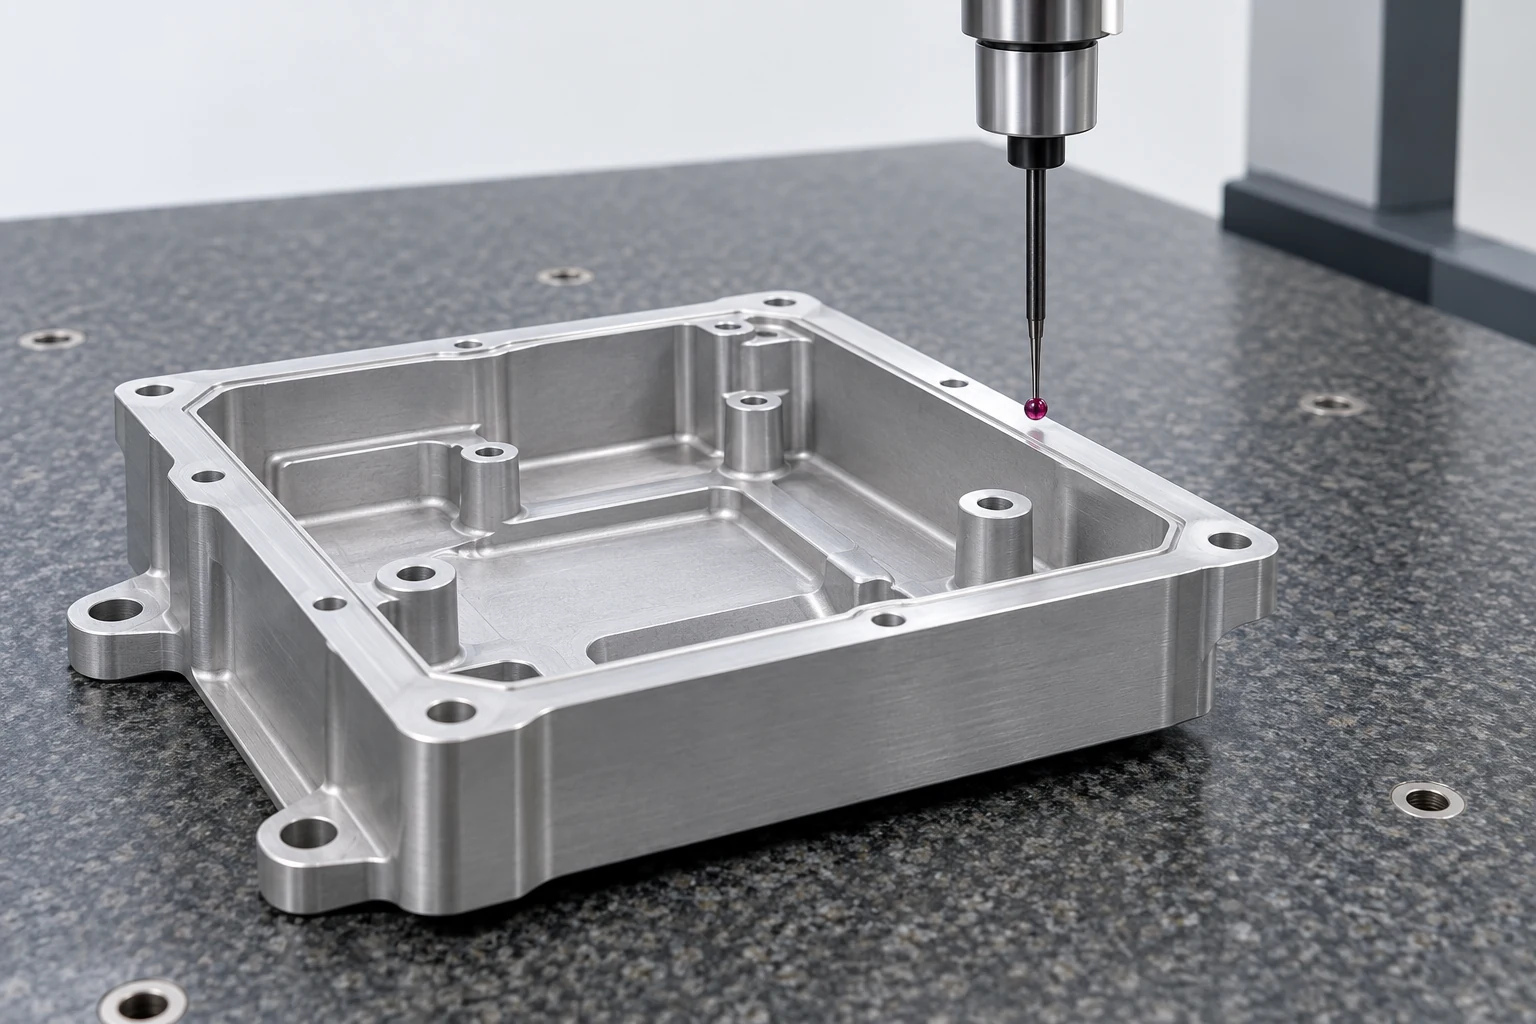
この順序が有用なのは、各修正が新たな制約を生じ得るためです。より大きなコーナーは切削工具のアクセスを改善する一方でカバーと干渉する可能性があり、浅い床部は到達性を向上させる一方で内部クリアランスを減少させる可能性があり、新しい支持リブは壁の剛性を高める一方で切削工具を遮る可能性があります。形状の変更およびその新たなインターフェースの両方が明確に可視化された時点で、モデルは工程レビューに向け準備完了となります。
工場が実際に検証可能な設計をリリースする
機能面、許容される角部および底面の形状、材料および仕上面状態、基準面、公差、および要求されるエッジ品質を明示した、一貫性のあるモデルおよび図面改訂版を発行してください。真に非接触式で柔軟な特徴に対しては、許容範囲が明確に規定されている場合にのみ、図面備考欄に記載してください。「必要に応じて機械加工せよ」という曖昧な指示では、部品の最終外形境界が定義されません。
CNC機械加工のRFQ(見積依頼書)ガイドでは、設計要件が確定した後に数量、記録および納期情報について説明している。フライス加工部品そのものに関しては、最も実用的な引渡し内容は、最終的なインタフェースの明確な記述、変更が許容される幾何形状、および結果を検査する方法である。
技術資料
- Sandvik Coromant。内角のフライス加工。内角における工具の被削材接触状態、および部品の角半径を大きくするか、または工具を小型化するという代替案。
- Sandvik Coromant。プロフィールミリング。キャビティのセットアップ、工具の延長、オーバーハング、および深型プロフィールの仕上げ。
- Sandvik Coromant。穴および空洞/ポケットのフライス加工。ポケット開口部、オーバーハングが長い加工ルート、および残り材。
- Sandvik Coromant。溝加工またはスロット加工。幅、深さ、および開放型スロットと閉塞型スロットの制約。
- Sandvik Coromant。肩 milling(ショルダーミリング)。薄肉壁の支持、交互面加工、および薄底面に関する配慮事項。
- Carr Lane Manufacturing。ジグおよび治具設計のための定位・クランプ原理。基準面、支持、クランプ荷重、およびアクセス性。
- ASME. Y14.5 – 寸法付けおよび公差, 2018年版(R2024)、公開範囲。幾何公差に関する図面およびモデル言語。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


