Vai al contenuto
VETCNCCNC MANUFACTURING
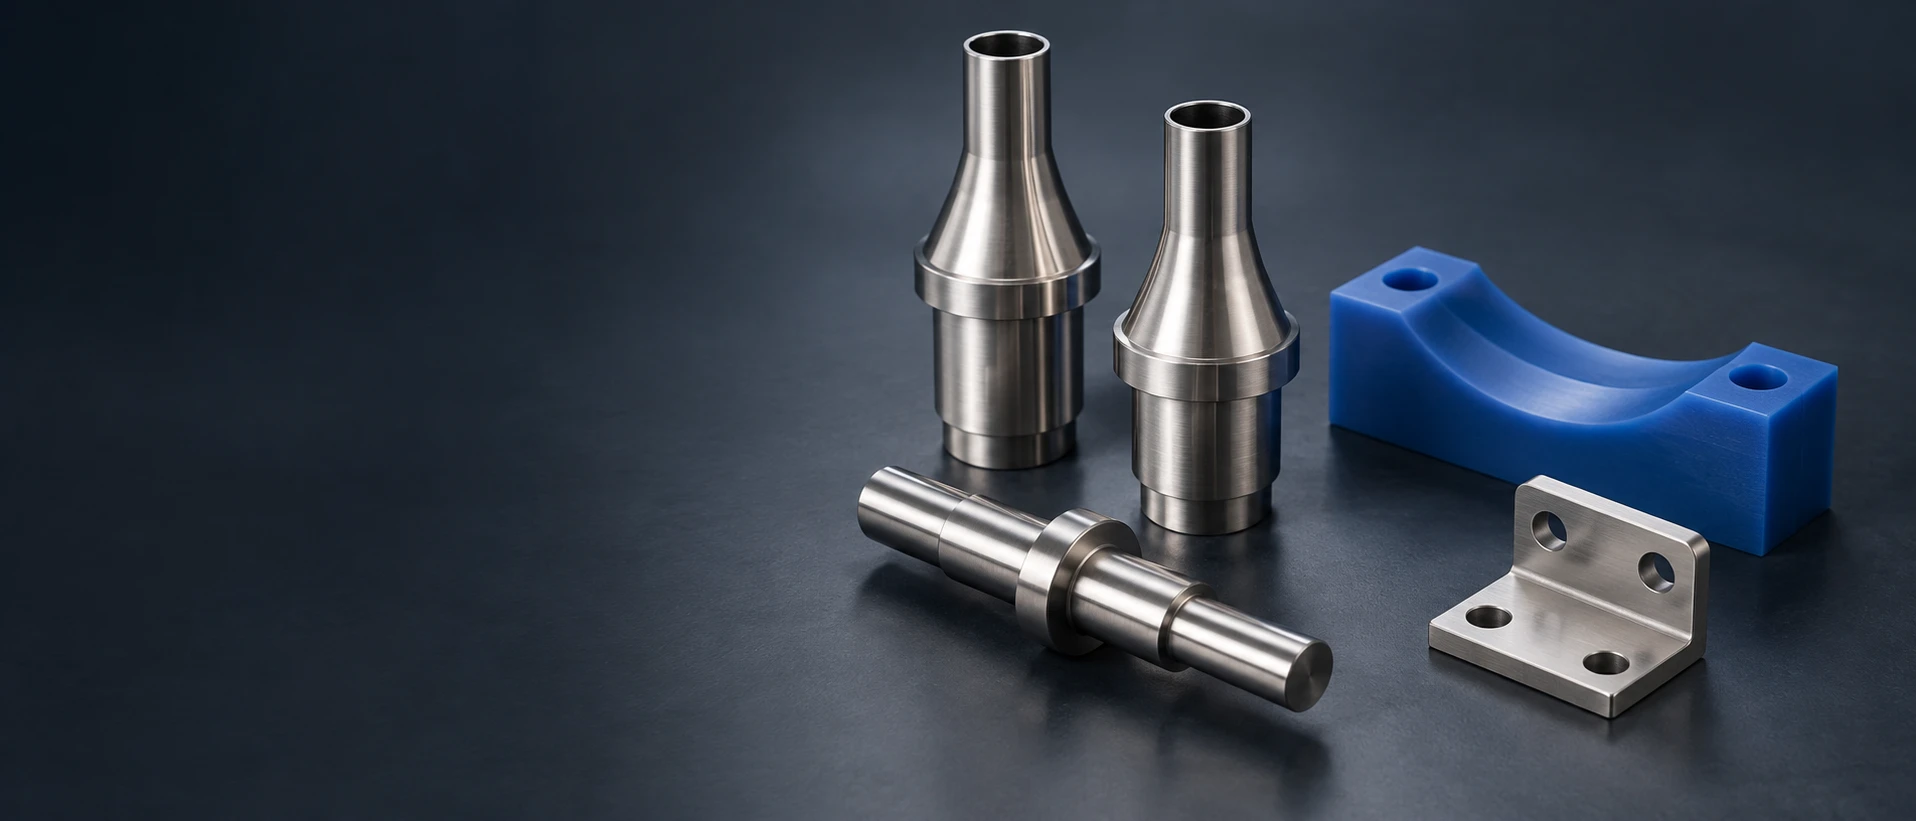
Ugelli di riempimento in acciaio inossidabile, albero, staffa di fissaggio e guida in polimero blu

CNC Machining per attrezzature alimentari

Parti personalizzate in acciaio inossidabile e plastiche tecniche per attrezzature di riempimento, movimentazione prodotti e imballaggio. Lavoriamo ugelli, alberi, guide, supporti e utensili secondo il vostro disegno tecnico, con le interfacce specificate e lo stato finale della superficie.

  • Componenti definiti dal disegno
  • Parti in metallo e polimero
  • Ordini prototipali e produzioni ripetute

Componenti per attrezzature alimentari

Forniamo singoli componenti lavorati per costruttori di attrezzature e team di ingegneria. Un progetto può combinare dettagli del percorso di flusso torniti, supporti fresati e utensili sostituibili in polimero. Il disegno indica dove un componente entra in contatto con il prodotto, è esposto a liquidi di pulizia o svolge una funzione di supporto meccanico.

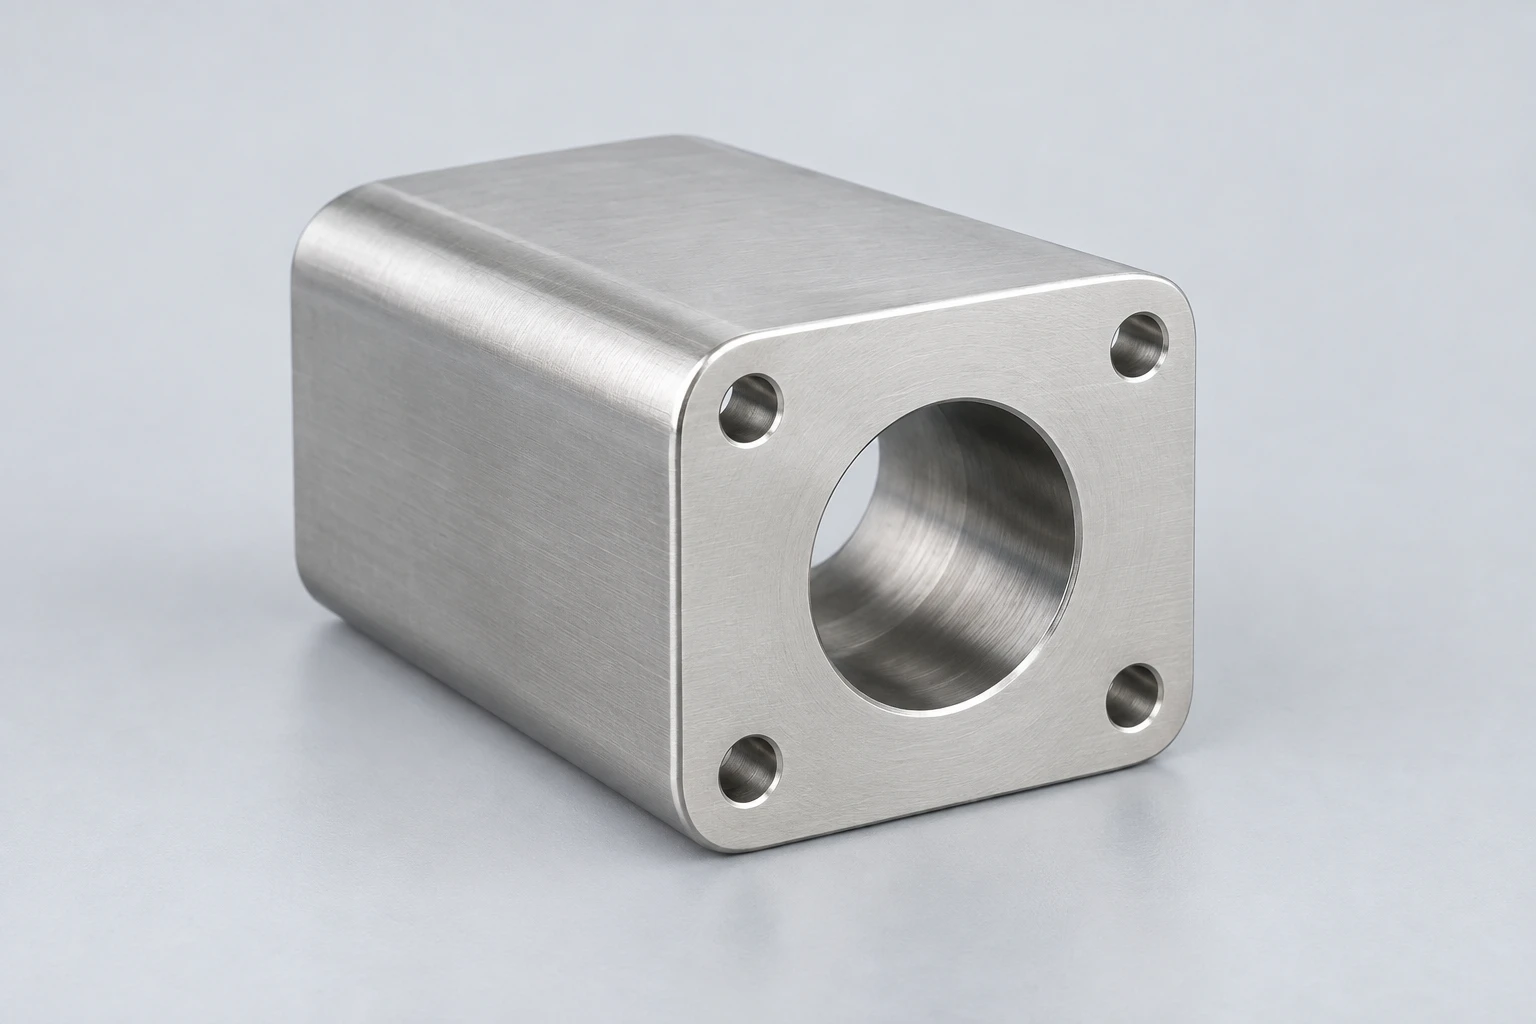
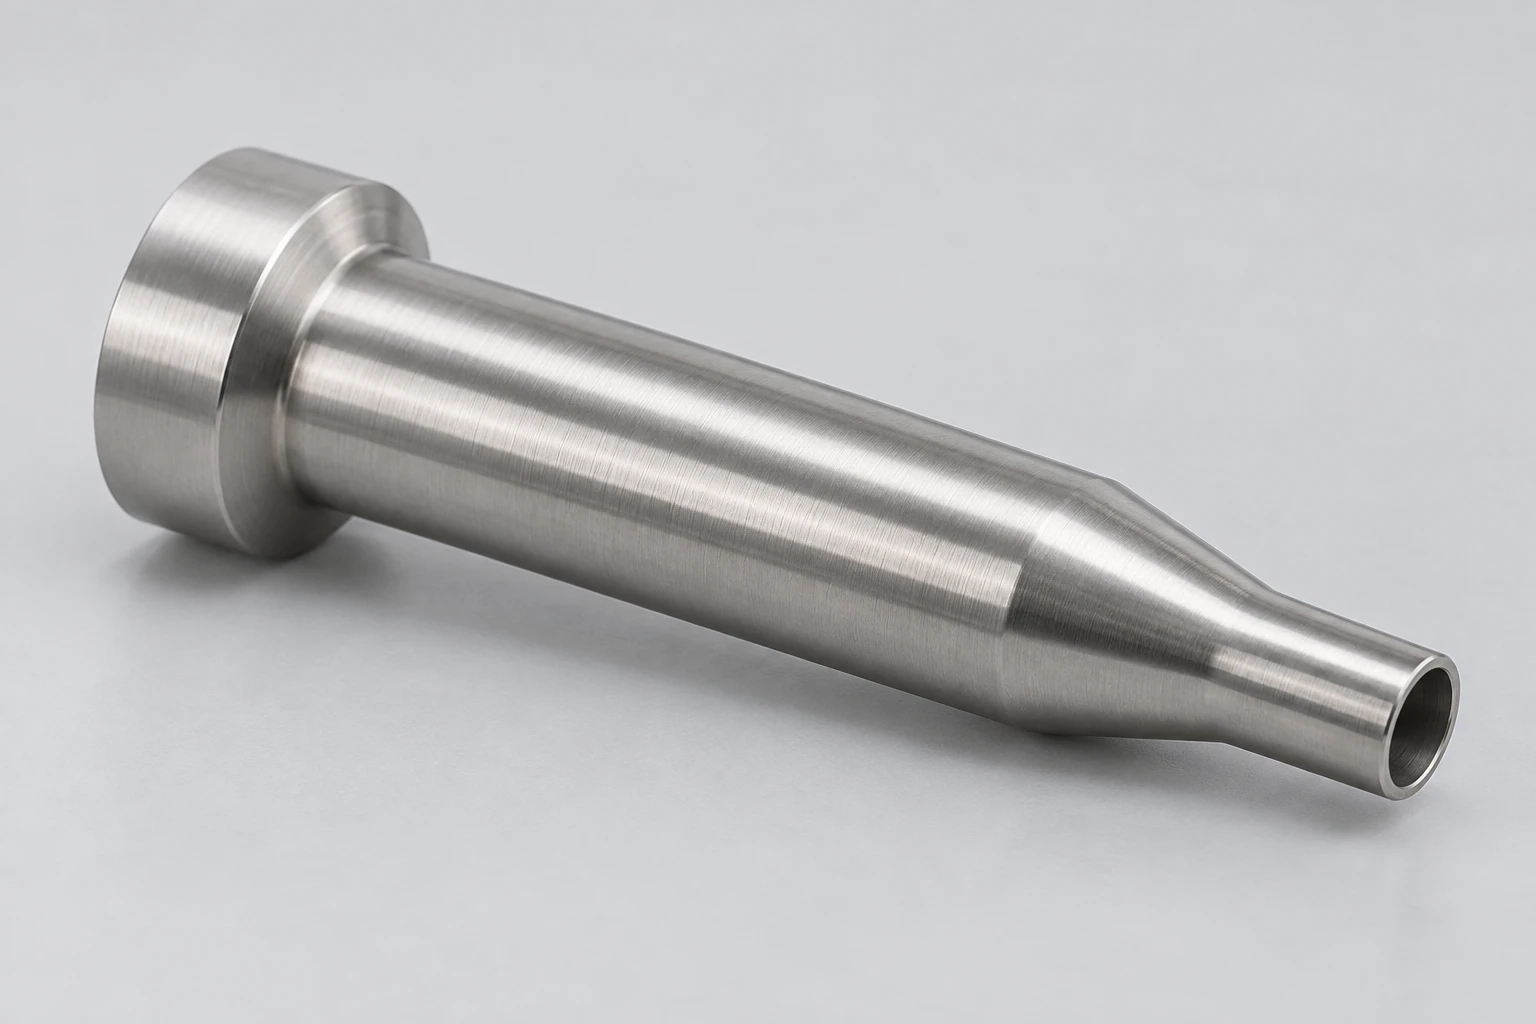
Ugello di riempimento in acciaio inossidabile con foro passante aperto e spalla di appoggio

Ugelli e punte per riempimento

Fori passanti, profili di uscita e spalle di seduta definiscono un ugello personalizzato per il riempimento. Il percorso interno richiede accesso per lavorazione e finitura; il diametro esterno di montaggio posiziona l’ugello senza modificare l’apertura di flusso specificata.

  • Fori passanti
  • Profili di uscita
  • Spalle di appoggio
Discuti questo componente
Corpo di flusso in acciaio inossidabile con passaggio centrale e fori di fissaggio

Corpi di flusso e dettagli valvola

Corpi, coperchi e portasedi lavorati per un determinato assemblaggio. Intersezioni di raccordi, zone di tenuta e schemi di fissaggio sono mantenuti distinti, affinché un foro di fissaggio o una tasca non si aprano accidentalmente sul percorso del prodotto.

  • Intersezioni di raccordi
  • Zone di tenuta
  • Schemi di fissaggio
Discuti questo componente
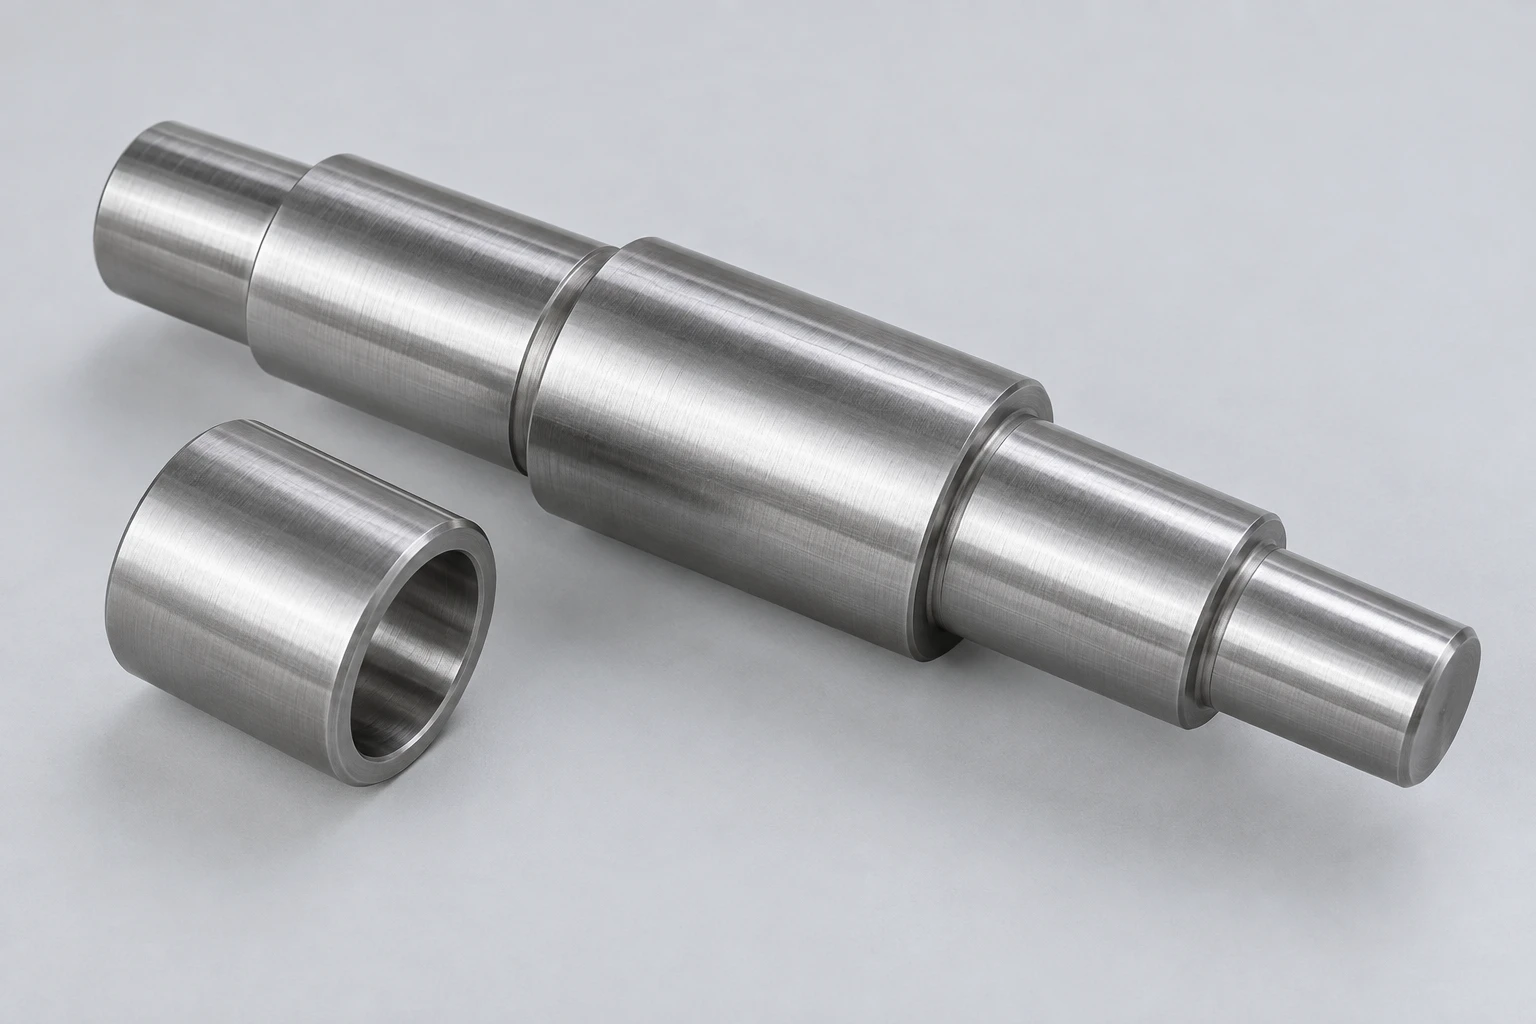
Albero in acciaio inossidabile a gradini e manicotto separato

Alberi, manicotti e distanziali

Alberi e manicotti a gradini collegano rulli, cuscinetti e componenti di trasmissione. Le sedi dei cuscinetti, le spalle assiali e le caratteristiche di ritenzione stabiliscono la posizione operativa; le superfici esposte ai processi di pulizia richiedono una propria definizione di materiale e finitura.

  • Sedi per cuscinetti
  • Spalle assiali
  • Caratteristiche di ritenzione
Discuti questo componente
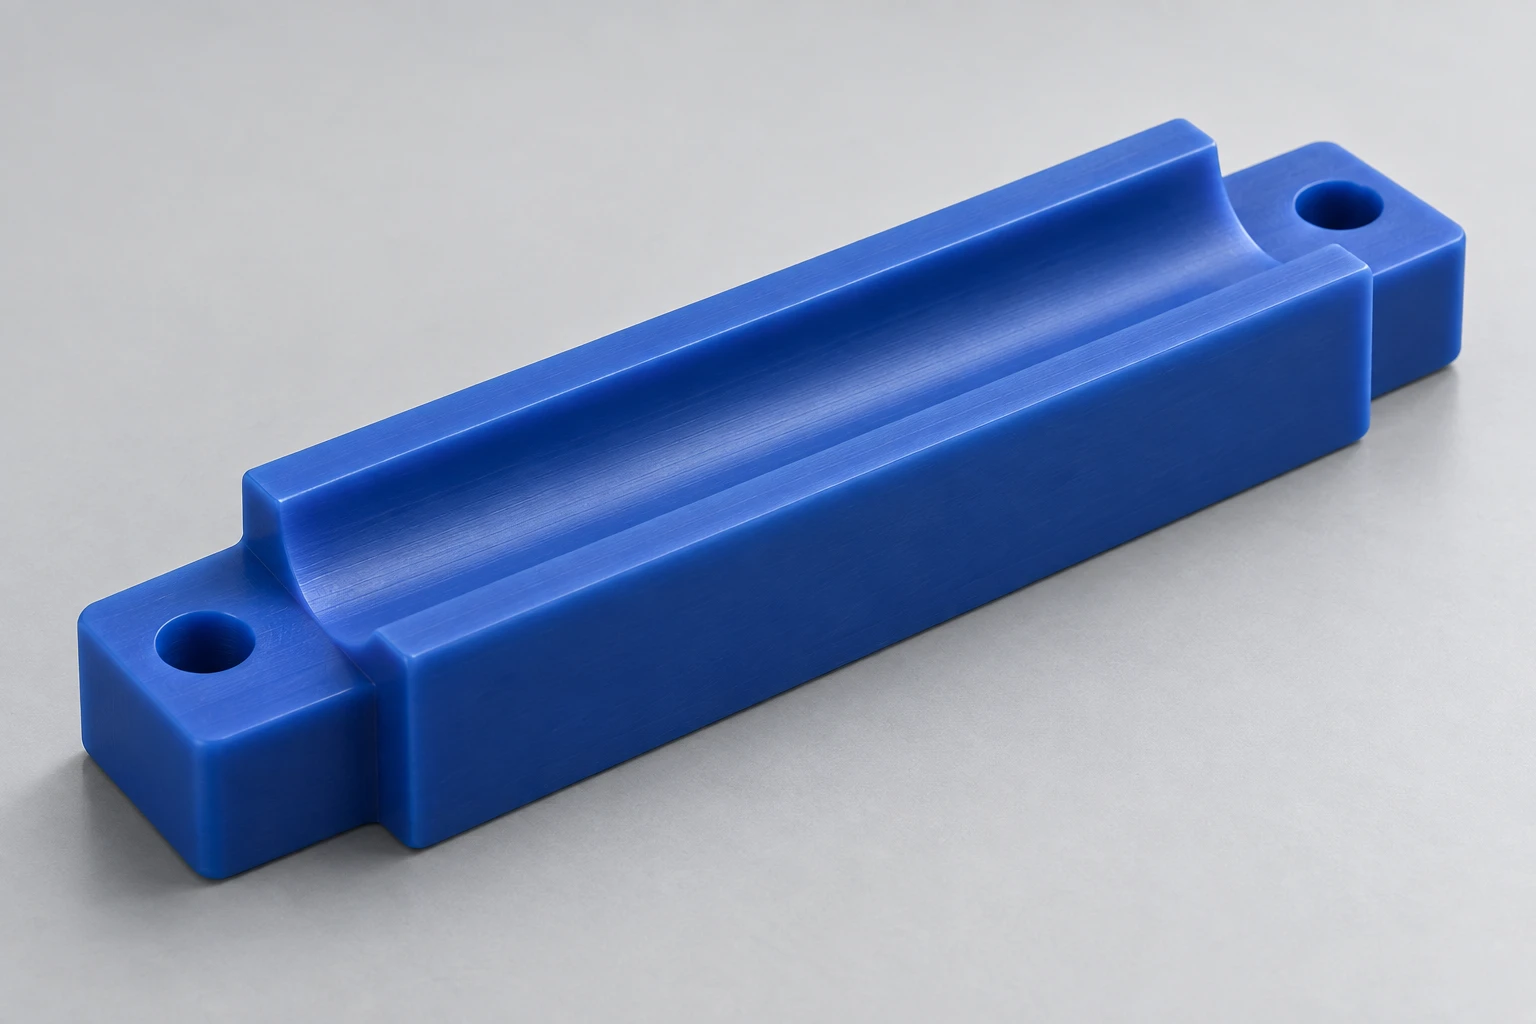
Guida in polimero blu con profilo di contatto curvo

Guide e parti soggette ad usura in polimero

Blocchi guida, strisce scorrevoli e boccole realizzati nella specifica qualità di polimero. Il profilo di contatto, il gioco di scorrimento e la geometria di fissaggio determinano come il componente guida un contenitore o supporta un elemento mobile durante l’usura.

  • Profili guida
  • Giochi di scorrimento
  • Inserti sostituibili
Discuti questo componente
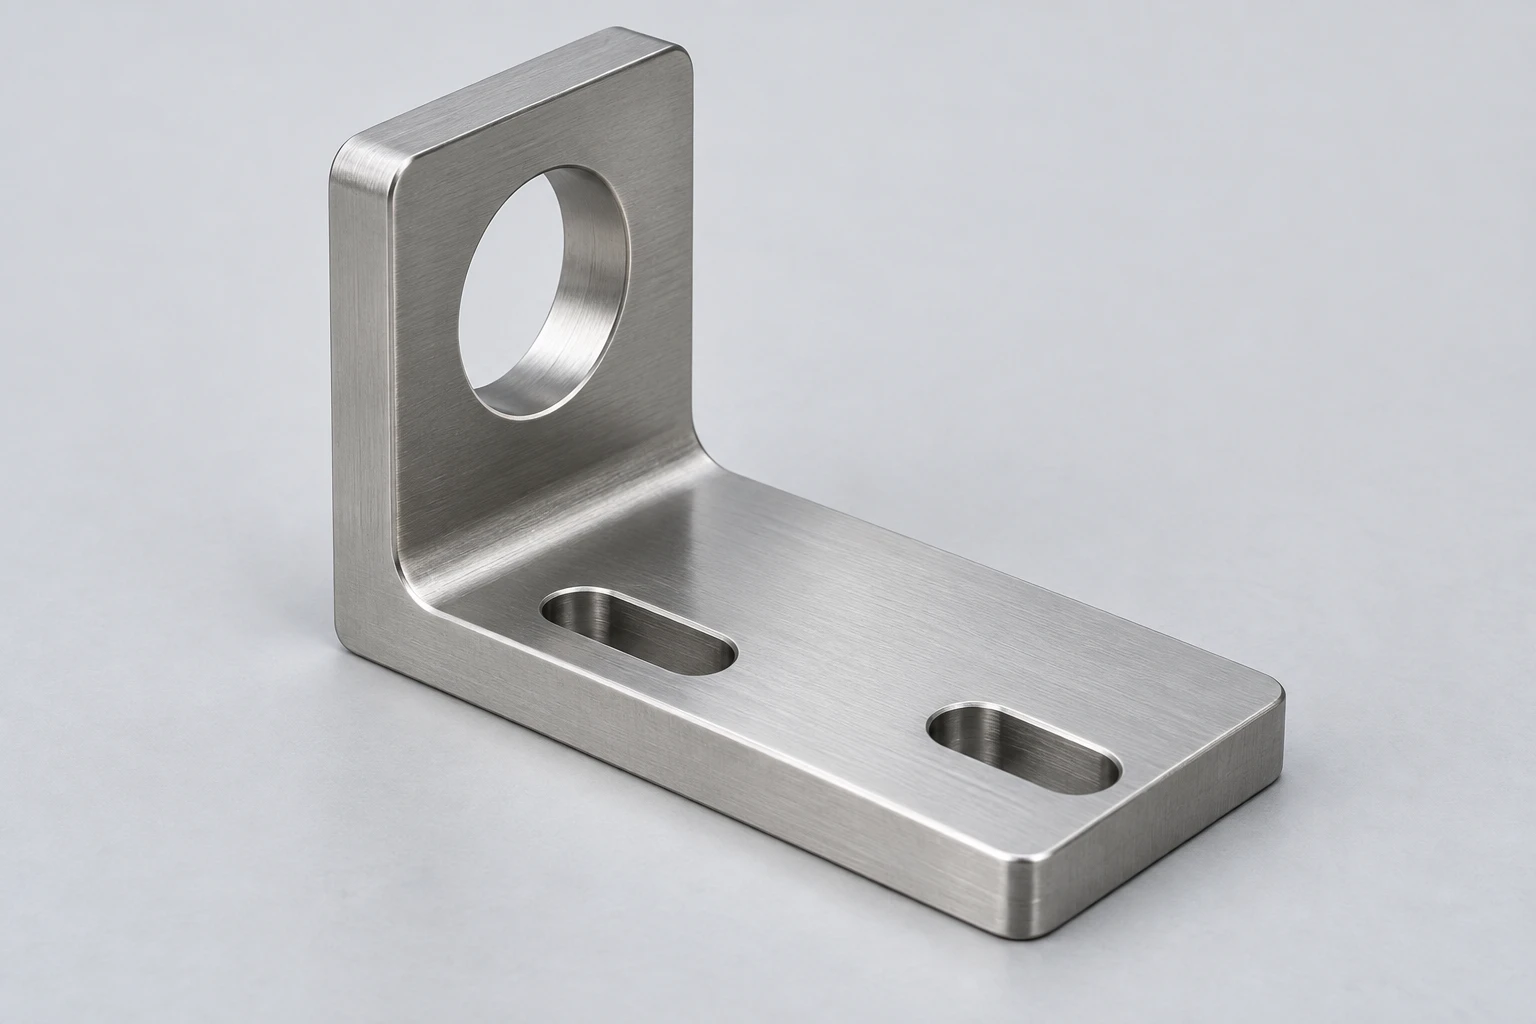
Staffa sensore in acciaio inossidabile con fessura di regolazione e foro di posizionamento

Supporti per sensori e apparecchiature

Staffe, blocchi di supporto e piastre di interfaccia trasportano sensori o piccoli meccanismi sulla macchina. Il loro schema di fissaggio e l’accesso ai cavi o agli utensili devono adattarsi allo spazio disponibile intorno a protezioni, supporti e componenti adiacenti.

  • Scanalature di fissaggio
  • Caratteristiche di centraggio
  • Accesso per la manutenzione
Discuti questo componente
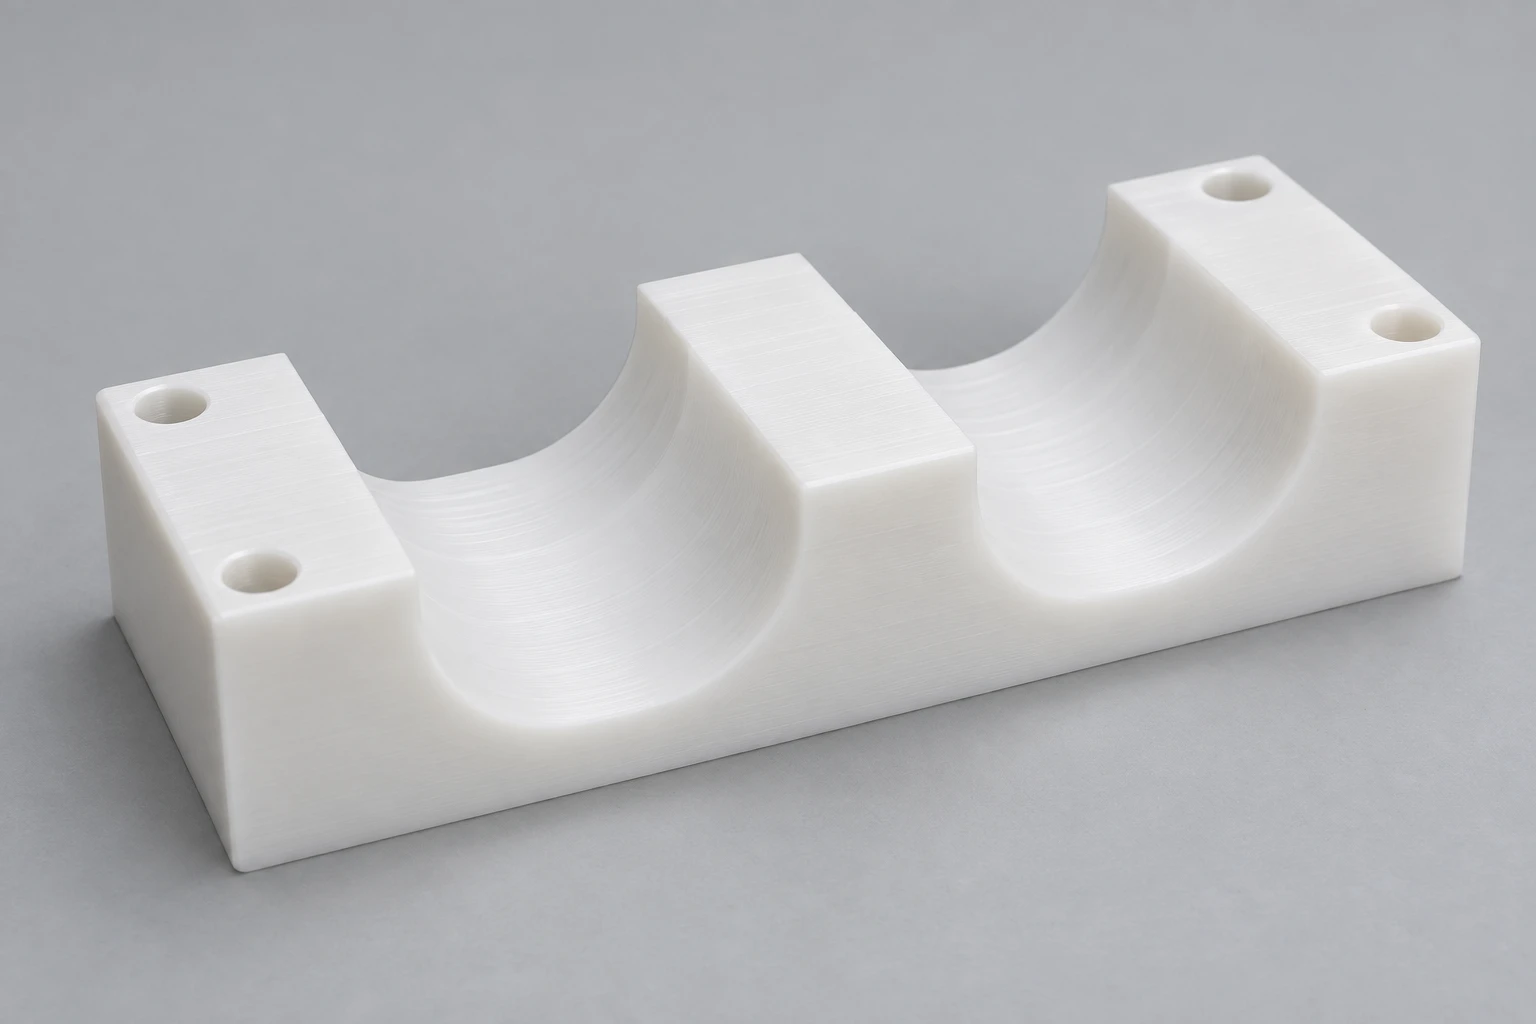
Nido di commutazione in polimero bianco con profili per contenitori aperti

Nidi per cambio formato e utensileria

Nidi per prodotto, piastre di posizionamento e dettagli di utensileria rimovibile per stazioni di imballaggio e assemblaggio. Ogni formato può utilizzare il proprio profilo di contatto mantenendo inalterati gli interfacce di posizionamento e fissaggio sul lato macchina.

  • Profili specifici per formato
  • Punti di fissaggio condivisi
  • Utensileria rimovibile
Discuti questo componente

Applicazioni di riempimento, movimentazione e imballaggio

La stessa linea di produzione comprende parti con esposizione molto diversa. Separiamo i componenti del percorso prodotto dalle guide e dagli elementi di supporto, in modo che la definizione produttiva rifletta effettivamente le superfici rilevanti.

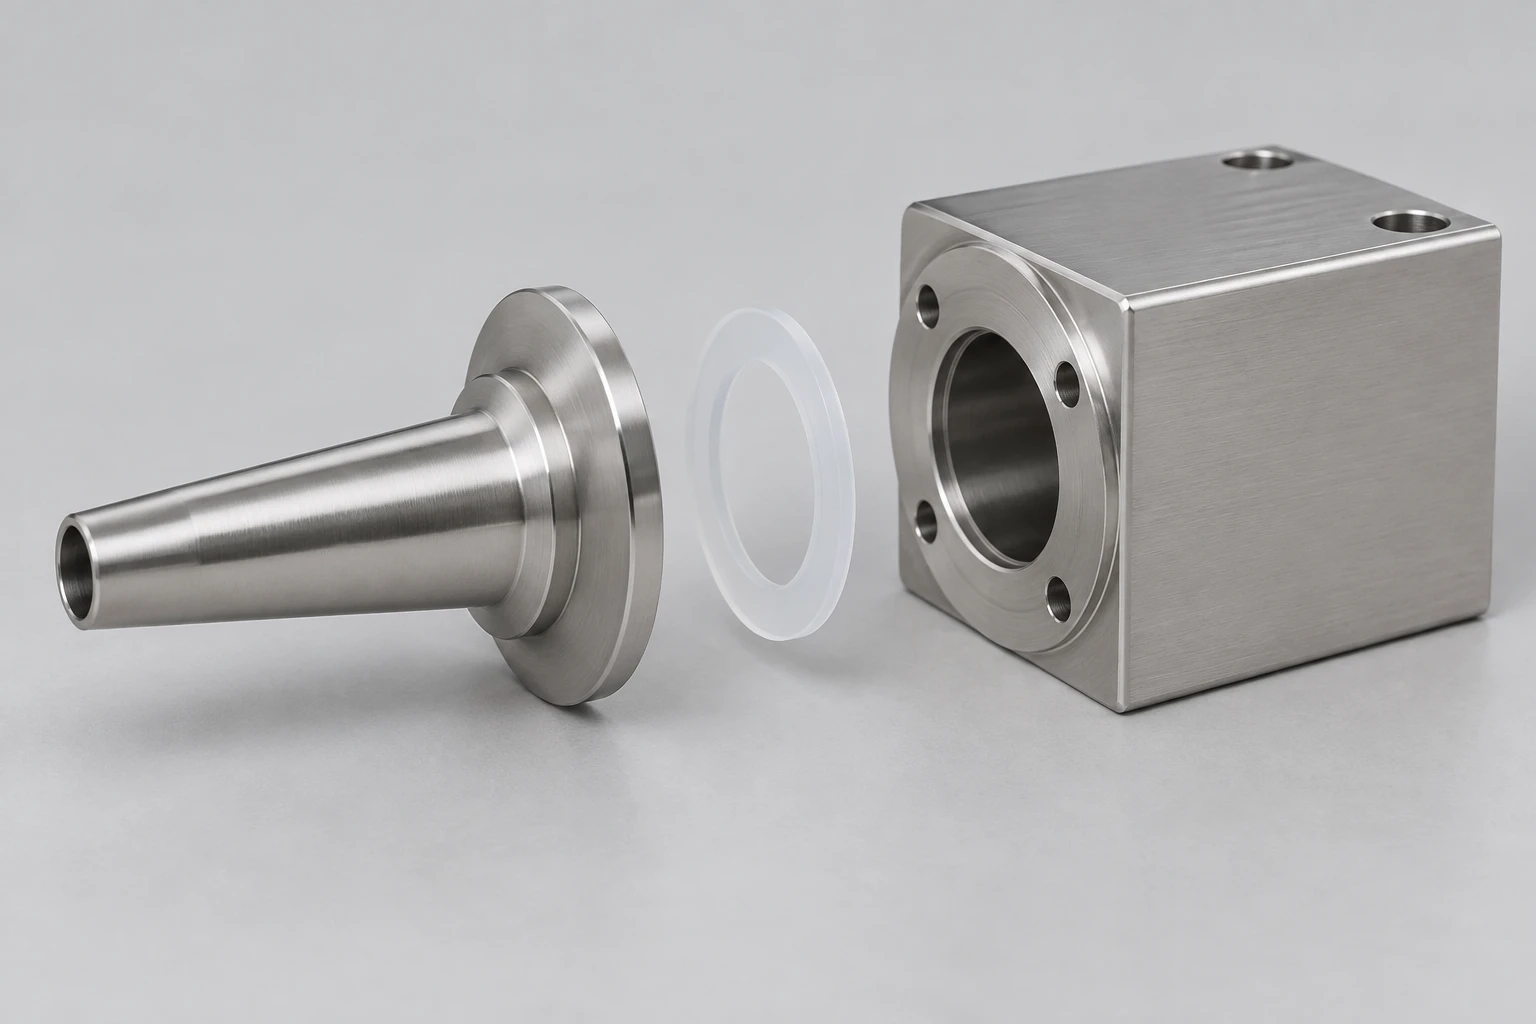
Ugello in acciaio inossidabile, corpo di flusso in acciaio inossidabile e guarnizione anulare, tutti separati

Componenti nel percorso di prodotto liquido

Ugelli di riempimento, portasedi e dettagli del corpo di flusso realizzano un passaggio bagnato insieme a superfici esterne di posizionamento e fissaggio. I relativi disegni devono distinguere chiaramente il passaggio interno, le sue transizioni e le superfici che sigillano contro le parti adiacenti.

Un passaggio rettilineo e facilmente accessibile e un passaggio cieco intersecante presentano problemi diversi in termini di pulizia e finitura. La progettazione dell’attrezzatura determina lo scarico e l’accessibilità per la pulizia nell’orientamento di installazione; la lavorazione segue tale geometria anziché presupporre che una lucidatura esterna possa raggiungere l’interno.[1]

Interfacce sul lato prodotto

Seduta della guarnizione, allineamento del passaggio e giunto assemblato determinano se la transizione lascia una recessione o un gioco esposto.

Fissaggio esterno

La configurazione di serraggio o fissaggio deve preservare la geometria sul lato prodotto, evitando involontariamente filettature o cavità per viti nel percorso bagnato.

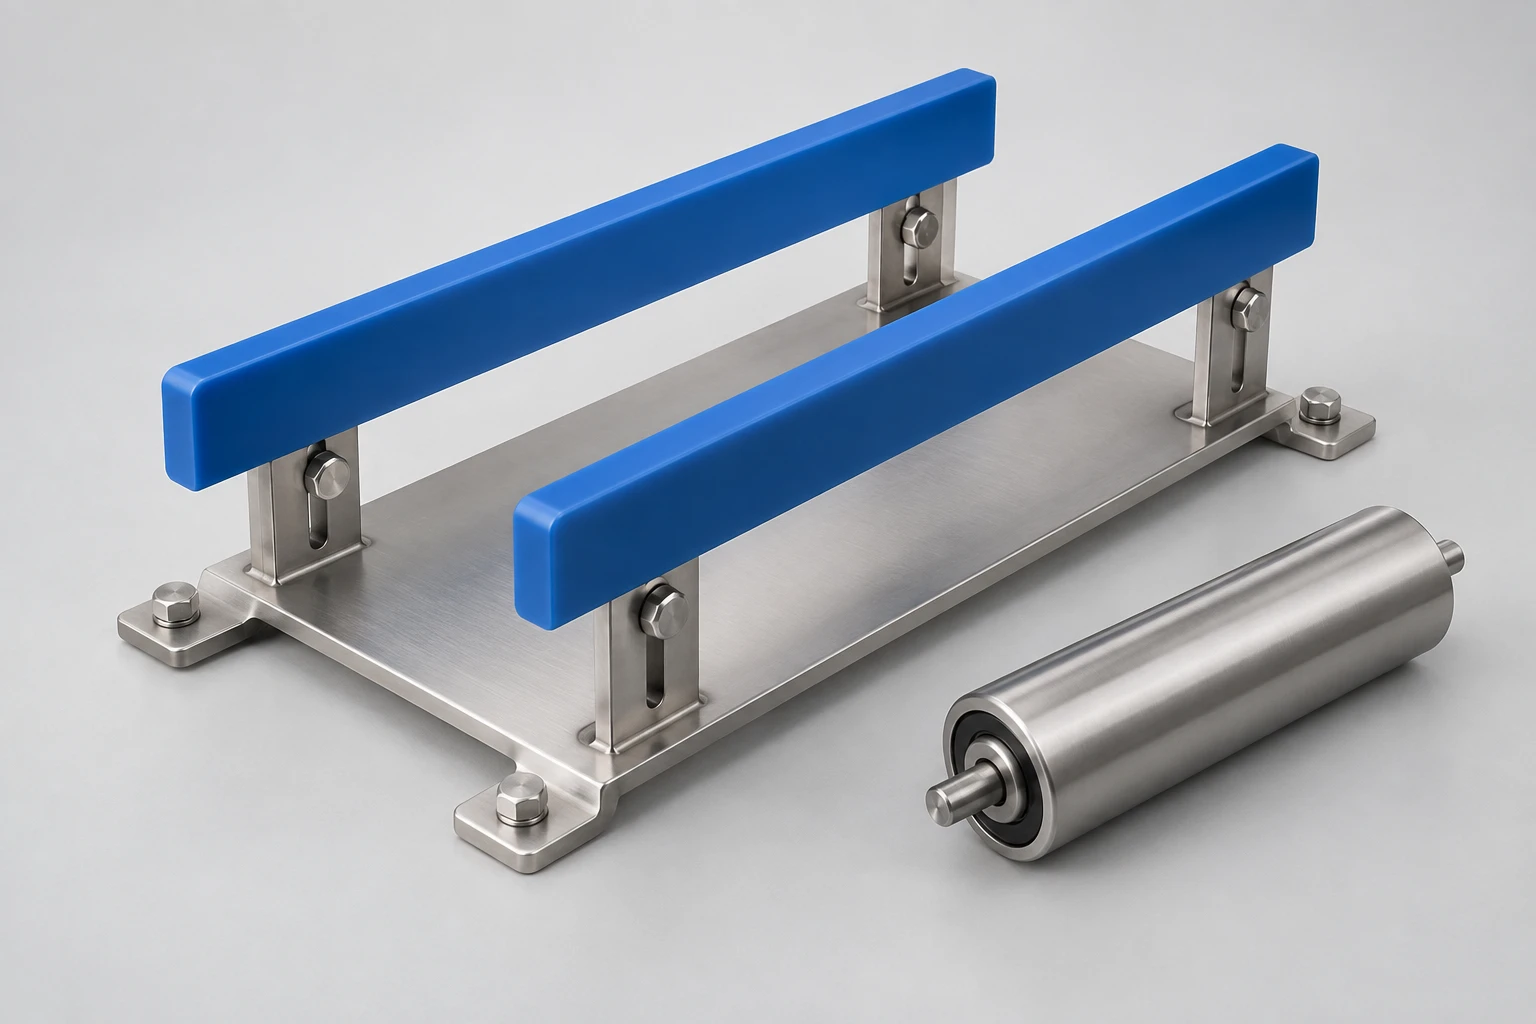
Guide in polimero blu su una piastra di supporto accanto a un rullo in acciaio inossidabile

Guide e dettagli rotanti per la movimentazione prodotto

Guide in polimero, manicotti e dettagli di alberi torniti controllano il gioco, il supporto e il movimento. Una guida che entra in contatto con un contenitore già riempito ha un compito diverso rispetto a un componente in contatto diretto con alimenti non confezionati.

Usura, prodotti chimici per la pulizia e temperatura agiscono congiuntamente. Una guida sostituibile deve presentare un gioco di funzionamento sufficiente in esercizio, nonché una condizione di ispezione a freddo definita; il semplice nome nominale del materiale non descrive tali condizioni.

Profilo di contatto e gioco

La curvatura e l’interasse della guida seguono il formato del prodotto o del contenitore, con un gioco previsto per il movimento anziché un adattamento statico forzato.

Sostituzione dei componenti soggetti a usura

Un inserto sostituibile per l’usura può mantenere il supporto lato macchina mentre rinnova il profilo di contatto. Il suo codice articolo e la sua classe lo distinguono da alternative visivamente simili.

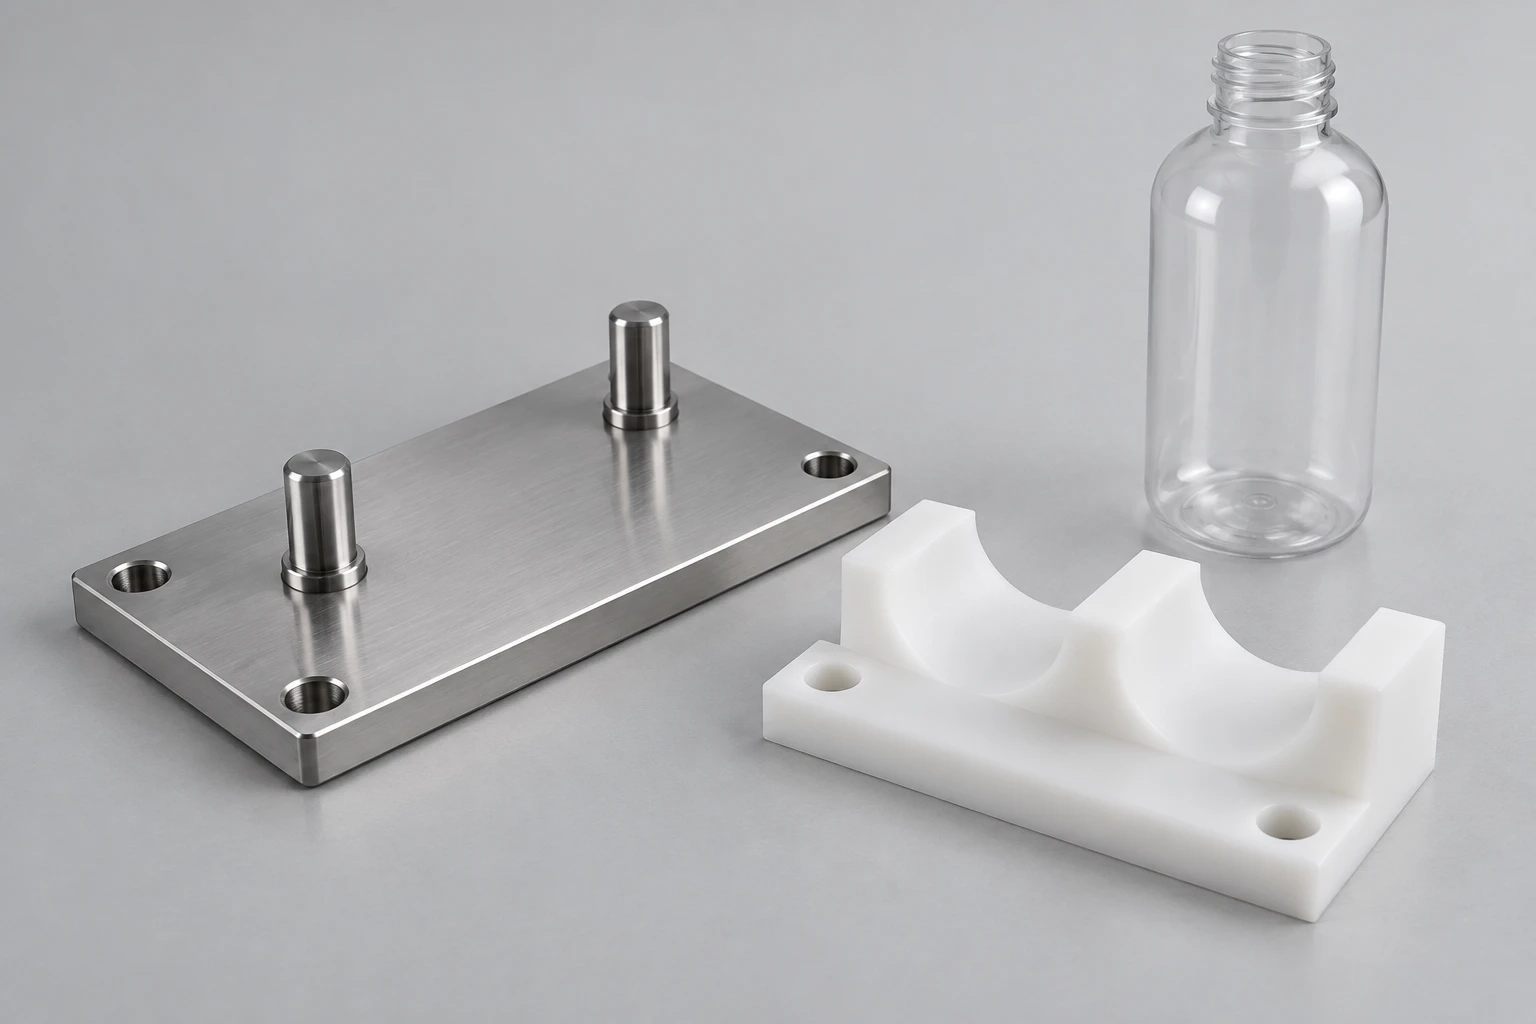
Piastra di posizionamento, nido in polimero rimovibile e contenitore vuoto

Attrezzature per formati stazioni di riempimento e confezionamento

Nidi di cambio formato, blocchi di posizionamento e piastre di montaggio posizionano un contenitore o un imballaggio in una posizione ripetibile sulla macchina. Il profilo operativo varia con il formato, mentre i riferimenti di posizionamento possono rimanere comuni alla stazione.

L’attrezzatura deve consentire il caricamento, lo scaricamento e l’accesso intorno al pezzo. Un nido diviso può esporre superfici che un alloggiamento chiuso monoblocco renderebbe difficili da lavorare o ispezionare.

Posizionamento lato macchina

Le superfici di posizionamento, i perni e i fori di fissaggio collegano l’attrezzatura sostituibile al riferimento della stazione.

Geometria lato formato

I profili degli alloggiamenti supportano le superfici previste del contenitore, con un gioco per il caricamento e lo scaricamento. Le caratteristiche di posizionamento lato macchina mantengono la posizione del nido indipendentemente da tale gioco.

Dai controlli di adattamento ai pezzi in ripetizione

Distinguiamo una prova geometrica da un componente rilasciato per l’uso in servizio. Materiale, condizione superficiale e registrazioni di accettazione diventano parte della definizione costruttiva prima che i pezzi vengano inseriti nell’impianto.

Componenti per controllo di adattamento

I primi pezzi possono verificare la portata dell’ugello, l’accessibilità al montaggio, l’interasse delle guide o il profilo di cambio formato. Una prova dimensionale di adattamento non stabilisce come un materiale diverso o una superficie non finita si comporteranno durante la pulizia in produzione.

Primo insieme funzionale

Il primo insieme destinato al servizio integra la classe di materiale selezionata, la geometria finita e la condizione superficiale specificata. Il team dell’impianto può quindi valutare il componente nell’assemblaggio reale e nel processo di pulizia.

Ordini ripetuti e di sostituzione

I pezzi in ripetizione seguono la revisione del disegno accettata e la condizione finale. Una sostituzione di materiale, una modifica del profilo di contatto o un cambiamento del regime di pulizia richiedono una modifica ingegneristica formalmente definita, anziché una sostituzione non documentata.

Rigidità del materiale ed espansione termica

Le guide in polimero si espandono di più e si deformano di più sotto carico rispetto ai componenti in acciaio inossidabile. Utilizziamo il grado specificato e la temperatura di esercizio durante la verifica dei giochi riportati nel disegno; anche la corrosione e la chimica dei detergenti influenzano la scelta tra 304 e 316L.

Rigidità del materiale ed espansione termica
Materiale / grado di riferimentoModulo di elasticità (GPa)Espansione lineare (µm/(m·K))
304 / EN 1.430120016
316L / EN 1.440420016
POM-C · TECAFORM AH naturale2.8130
UHMWPE · Polietilene Ensinger 10000.68180

Valori di confronto per materiali da barra. Outokumpu Core/Supra: modulo a 20°C, espansione su 20–100°C. Ensinger TECAFORM AH naturale / Polietilene 1000: modulo di trazione, espansione longitudinale su 23–60°C. Questi valori non stabiliscono l’approvazione per temperature di pulizia né per il contatto con alimenti.

Lavorazione della geometria del componente

Il nostro lavoro di fresatura e tornitura copre il pezzo definito dal disegno. L’accessibilità alla lavorazione, le caratteristiche connesse e il sovrappiù per la finitura determinano come tale geometria possa essere realizzata e verificata.

Superfici funzionali e interfacce di assemblaggio

Le specifiche più utili identificano quali superfici trasportano il prodotto, realizzano la tenuta, posizionano o consentono il movimento. Queste funzioni determinano la geometria e la finitura rilevanti, senza applicare una tolleranza stringente a ogni faccia.

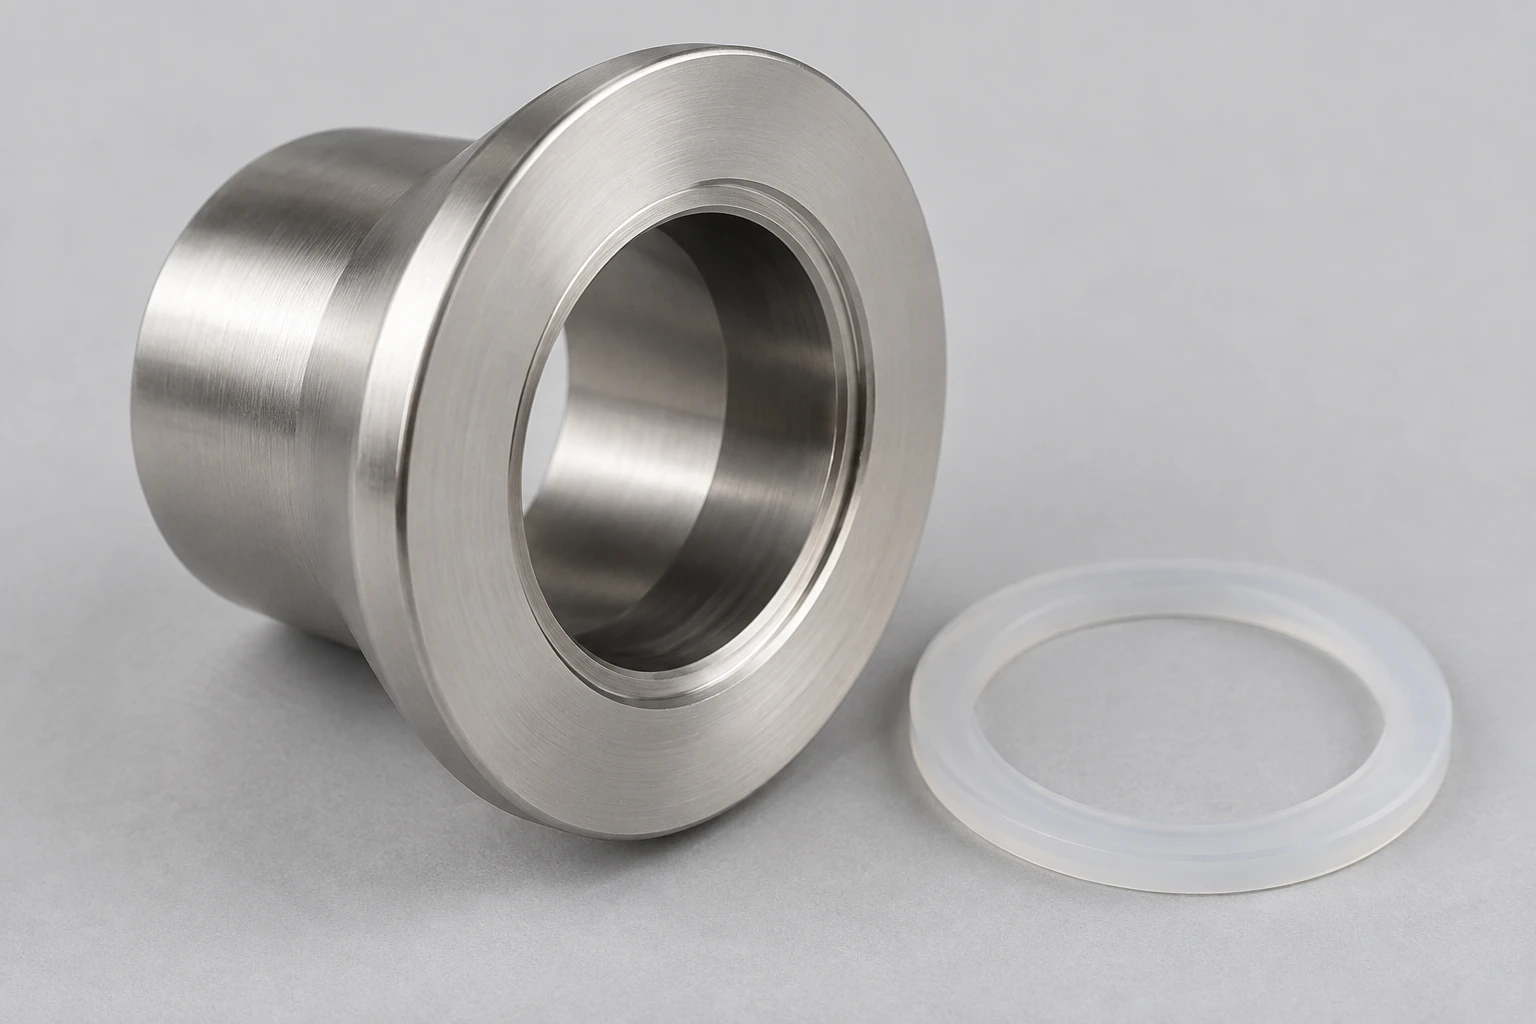
Adattatore in acciaio inossidabile con foro passante aperto, superficie di tenuta piana e guarnizione separata

Passaggi e transizioni accessibili

Gli ingressi dei fori, le intersezioni tra fori trasversali e le transizioni interne richiedono un trattamento definito dei bordi e un accesso pratico degli utensili. L’orientamento di installazione influisce anche sulla possibilità di drenaggio del liquido; tale relazione appartiene alla progettazione dell’attrezzatura.[1]

Zone di tenuta e sedi per guarnizioni

La larghezza della sede, la profondità della scanalatura e l’allineamento delle facce accoppiate influenzano il modo in cui la guarnizione specificata viene supportata. La finitura deve preservare queste dimensioni, anziché arrotondare il bordo di tenuta nella superficie adiacente.

Sedi per alberi e gioco di funzionamento

Il diametro dell’albero, il foro di accoppiamento corrispondente e lo stato della loro superficie operano congiuntamente. L’accoppiamento deve tener conto del materiale selezionato e della temperatura di esercizio, con riferimenti di ispezione coerenti con la disposizione di posizionamento in fase di installazione.

Interfacce rimovibili ripetibili

Una faccia di posizionamento o un perno stabiliscono la posizione; una scanalatura consente la regolazione. Distinguere questi ruoli aiuta una guida di ricambio o un supporto per ugelli a ritornare nella posizione prevista dopo la rimozione.

Finitura e condizione della superficie

La definizione della finitura distingue le aree a contatto con il prodotto, le caratteristiche di tenuta e le parti esterne. Includiamo nel campo di applicazione del componente la lavorazione secondaria specificata, valutando le dimensioni nello stato finale richiesto.

Sbavatura e texture specificata

I bordi e le intersezioni di passaggi accessibili richiedono la rimozione delle sbavature senza danneggiare una zona di tenuta o un profilo di guida. La texture superficiale è specificata per l’area funzionale; un aspetto lucido da solo non costituisce una finitura misurabile.

Passivazione dell’acciaio inossidabile

La passivazione elimina la contaminazione superficiale e ripristina lo stato passivo dell'acciaio inossidabile. Non sostituisce la finitura geometrica né rimuove difetti di lavorazione profondi. Il trattamento specificato e la relativa documentazione richiesta devono essere indicati nell’ordine.[3]

Lucidatura ed elettrolucidatura

La lucidatura meccanica e l’elettrolucidatura modificano la superficie attraverso processi diversi. La rimozione di materiale può influenzare un foro, un bordo o una sede di tenuta, pertanto finitura richiesta, dimensioni e sequenza di processo sono definite congiuntamente.

Finitura per contatto con alimenti e ispezione del componente

Distinguiamo la finitura a contatto con il prodotto dalle tolleranze di posizionamento e dai giochi di guida in polimero. Utilizzare i valori indicati laddove il disegno o la specifica applicabile dell’attrezzatura li richiedano.

Un rapporto sul componente e un risultato di validazione della pulizia rispondono a domande diverse. L’ambito di consegna identifica i registri del materiale e del processo, le misurazioni superficiali e tutti gli eventuali test specificati separatamente che sono necessari.

Finitura per contatto con alimenti e ispezione del componente
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Superficie a contatto con il prodottoRa ≤0.8 µm (≈32 µin)
Riferimento generale di finitura 3-A
Applicare il requisito specifico per l’attrezzatura; nessuna porosità, pieghe né incavi
Mancalotto di posizionamento in metalloForo H7, nominale >10–18 mm
0 a +0.018 mm
Verificare il foro di lavoro e la spalla di posizionamento dopo la finitura
Dimensioni della guida in polimero20°C riferimento dimensionale standardRegistrare le condizioni di condizionamento e lo stato di supporto specificato
Ugello / canale di flussoForo / profilo (mm); condizione del bordo internoVerificare l’apertura di flusso e le intersezioni accessibili
Prova di pressione / tenuta specificataPressione (bar); tempo di permanenza (min); limite di perditaUtilizzare il mezzo di prova definito e il metodo di accettazione

Il riferimento superficiale della norma 3-A non stabilisce la certificazione dell’attrezzatura né la validazione della pulizia; prevale la specifica applicabile. Riferimenti: 3-A SSI, Guida introduttiva alle norme e alle prassi 3-A; ELESA+GANTER, tabelle DIN ISO 286; NIST, Temperatura di riferimento standard.

Idoneità al contatto con alimenti e qualifica delle attrezzature

L'idoneità al contatto con alimenti dipende esattamente dal materiale impiegato, dall'uso previsto e dal progetto completo dell'attrezzatura. Eventuali approvazioni per attrezzature secondo gli standard 3-A o EHEDG, validazioni della pulizia o documentazione per il contatto con alimenti costituiscono requisiti specifici del progetto; non sono stabilite da un rapporto dimensionale.[6]

Identità dell’imballaggio e dei ricambi

Le superfici di tenuta, le aree lucidate e i profili delle guide in polimero devono raggiungere l’assemblaggio senza danni né confusione con altri formati. Colleghiamo il componente fisico alla revisione concordata e ai registri di consegna.

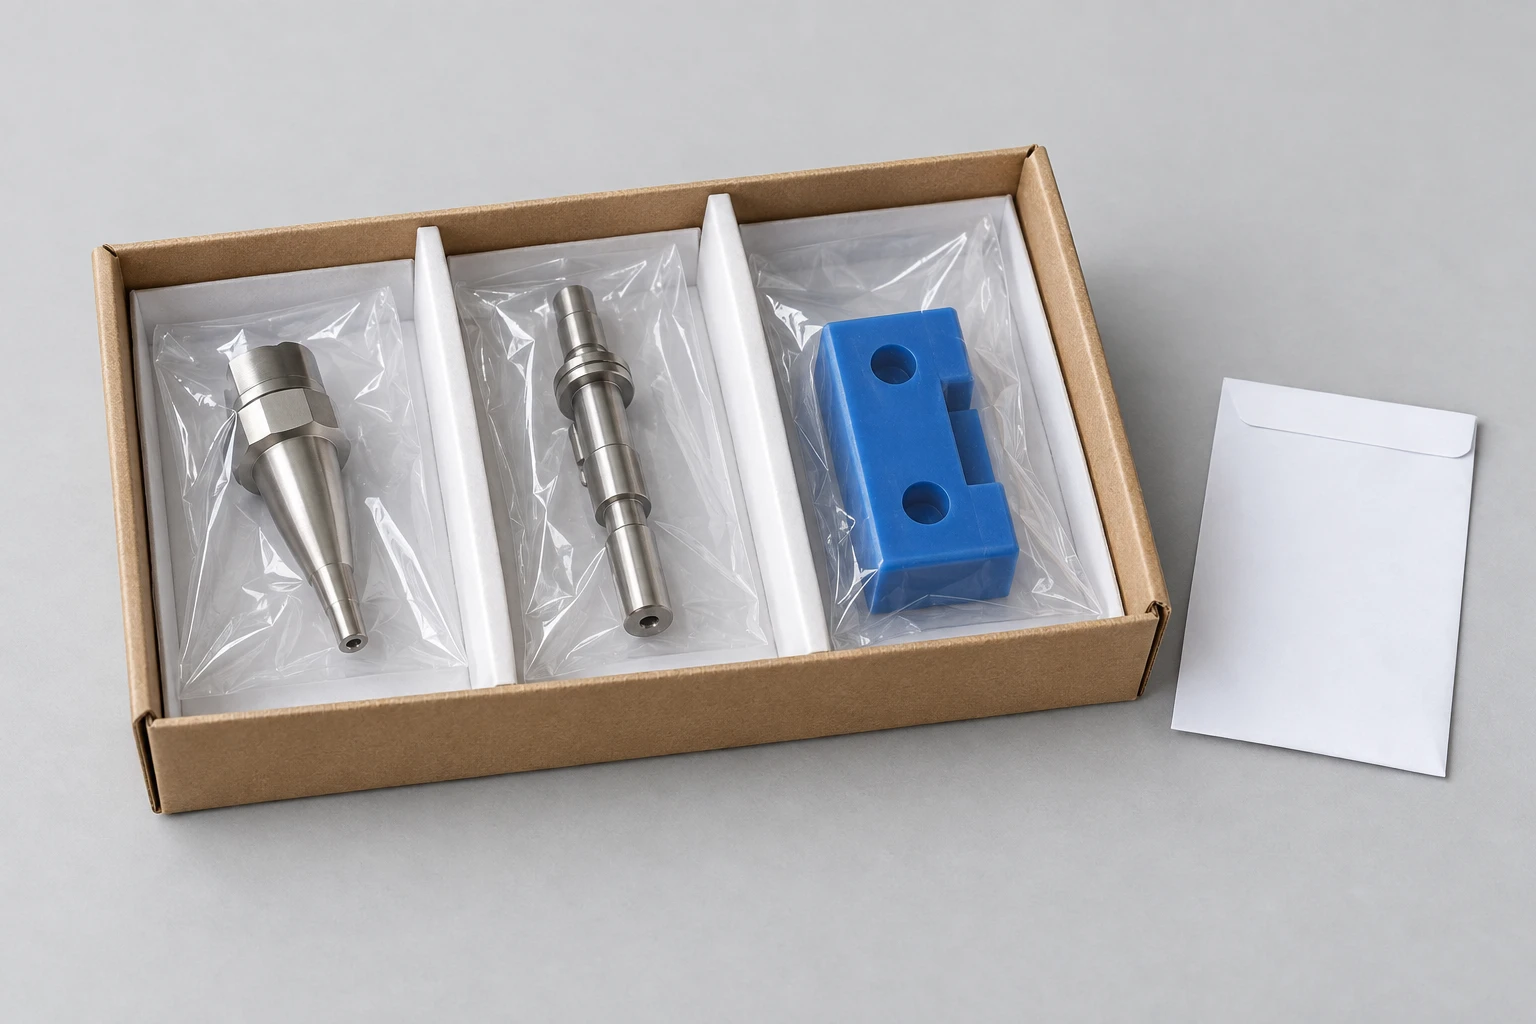
Componenti meccanizzati singolarmente protetti, separati in un vassoio per spedizione

Superfici di lavoro separate

Una separazione individuale o un’adeguata imbottitura evitano il contatto tra parti sulle facce specificate. La protezione per un foro aperto o un ugello sporgente è scelta in base alla sua geometria e ai requisiti concordati di pulizia.

Varianti chiaramente identificate

I numeri di parte distinguono ugelli, profili guida e nest per il cambio simili. Quando è richiesta la tracciabilità, il riferimento lotto concordato collega l'etichetta, il record del materiale e la relazione dimensionale.

Revisioni di ricambio controllate

Una nuova revisione del disegno o una nuova qualità del materiale rimangono identificabili durante forniture ripetute. Componenti più vecchi e componenti rivisti non devono entrare nello stesso stock di ricambio sotto una descrizione ambigua.

Domande frequenti sulla lavorazione di equipaggiamenti alimentari

Lo stesso ugello può essere utilizzato sia per liquidi che per prodotti contenenti particelle?

Un ugello selezionato per un liquido poco viscoso non deve essere automaticamente impiegato anche per un prodotto contenente particelle. EHEDG osserva che un equipaggiamento pulibile con liquidi potrebbe non essere pulibile con prodotti contenenti particelle. Il team equipaggiamenti deve riesaminare la geometria dei passaggi e il processo di pulizia per il prodotto previsto prima di approvare una nuova versione progettuale.

Cosa significa un requisito di rugosità Ra di 32 microinch?

32 µin Ra corrisponde approssimativamente a 0.8 µm Ra. Questo parametro descrive una rugosità media, non una granulometria di lucidatura né un test di pulizia. Si tratta di un riferimento frequentemente citato per le superfici a contatto con gli alimenti; la specifica dell’equipaggiamento applicabile e le aree di misura nominate determinano il requisito valido per il vostro componente.

Tutti i plastici blu sono rilevabili con metal detector o con raggi X?

No. Il colore blu può migliorare il riconoscimento visivo, mentre la rilevabilità con metal detector o raggi X richiede una formulazione specifica. Ensinger distingue le comuni qualità blu dai propri materiali specialmente rilevabili. Le prestazioni di rilevamento dipendono anche dalle dimensioni dei frammenti, dal tipo di alimento e dal sistema di rilevamento; pertanto il colore da solo non costituisce un criterio di accettazione.

Un modello solido CAD è sufficiente per specificare l’interno di un ugello?

Il modello definisce la forma nominale, ma potrebbe non indicare la texture interna, i limiti di bava, le transizioni o le superfici destinate all’ispezione. Un disegno o una specifica concordata devono invece indicare tali requisiti e lo stato finale. L’accesso difficoltoso alle zone interne potrebbe richiedere una modifica della geometria o del percorso produttivo prima della messa in produzione.

L’imballaggio protettivo significa che il componente è sterile o pronto per il riempimento asettico?

No. L’imballaggio protettivo serve a prevenire danni durante il trasporto e la movimentazione. Un livello di pulizia specificato, un processo di sterilizzazione o un requisito di impiego asettico necessitano di un proprio metodo, di criteri di accettazione definiti e di un responsabile designato. Tali condizioni non possono essere dedotte da un componente singolarmente confezionato.

Un certificato di materiale può sostituire la documentazione per il contatto con gli alimenti?

Un certificato di materiale identifica le proprietà o la composizione entro il campo di applicazione dichiarato. La documentazione per il contatto con alimenti riguarda il materiale specifico e le condizioni d’uso previste, compresi i limiti di formulazione o autorizzazione pertinenti. Le linee guida della FDA rendono tali limiti fondamentali; un nome generico di metallo o polimero non fornisce le stesse informazioni.

Discuti il tuo componente per equipaggiamenti alimentari

Condividi il disegno o il modello, la quantità e l’impiego nell’equipaggiamento. Identifica le aree a contatto con il prodotto, il materiale e la finitura specificati, e tutti i documenti richiesti, in modo da poter definire l’ambito di produzione del componente.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB