Vai al contenuto
VETCNCCNC MANUFACTURING
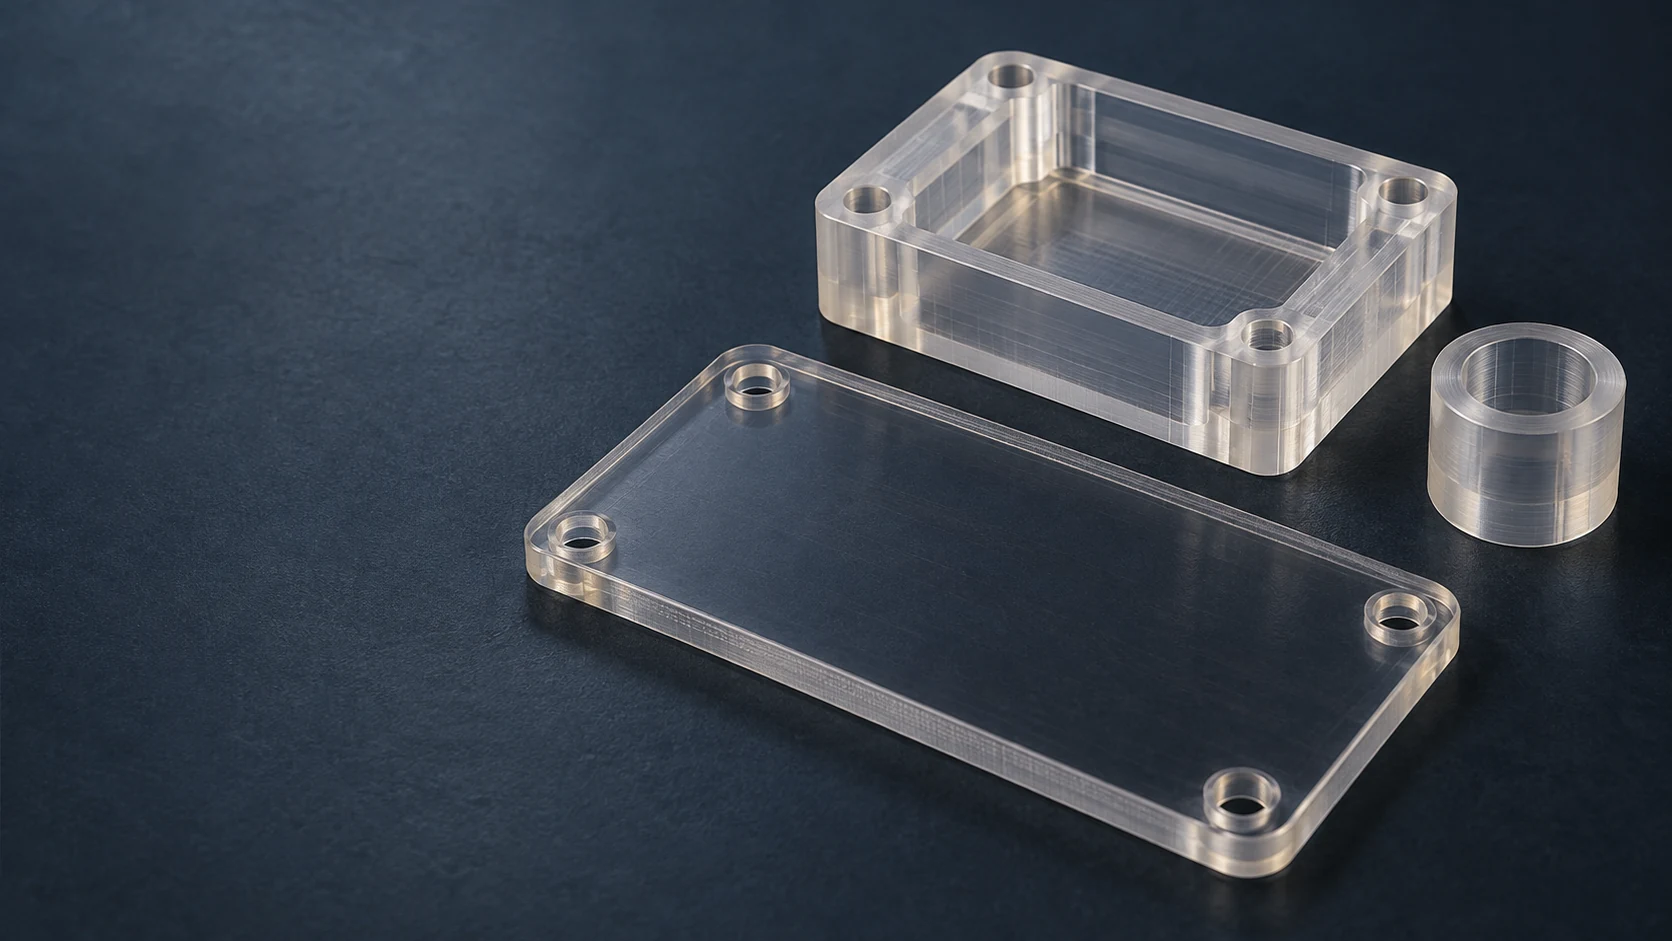
Pannello di copertura trasparente lavorato, corpo dell’involucro con tasca e distanziale cilindrico su una superficie scura

Lavorazione del policarbonato CNC
per componenti meccanici trasparenti

Proprietà del materiale PC

Pannelli, alloggiamenti e parti di fissaggio in policarbonato

6 tipi di componenti

Pannelli di visione e ispezione

Eseguiamo la lavorazione dei contorni dei pannelli, dei fori di fissaggio e degli incavi di accesso intorno all’area di visione richiesta. Il disegno indica quale faccia del materiale grezzo deve essere mantenuta e quali porzioni possono essere lavorate.
Corpi di involucro

Involucri fresati in PCCombinare tasche per componenti con sede per coperchio e fori di fissaggio. Posizioniamo tali caratteristiche rispetto ai riferimenti dell’involucro, in modo che l’assemblaggio interno e il coperchio condividano lo stesso riferimento.

Blocchi di fissaggio e supporto

Eseguiamo la lavorazione di tasche e caratteristiche di posizionamento su blocchi trasparenti in PC. Un percorso di assemblaggio visibile può agevolare il posizionamento, mentre i contatti definiti sostengono il componente e mantengono libere le caratteristiche delicate.

Staffe di fissaggio

Fresiamo staffe a gradino o a sezione L partendo da materiale pieno. La posizione della faccia di fissaggio, lo spessore residuo della sezione e l’accessibilità per le viti determinano come la staffa si interfaccia con gli altri componenti circostanti.

Manicotti distanziali

Gli alloggiamenti torniti separano i componenti mediante un foro, un diametro esterno e una lunghezza controllati. Distinguiamo i diametri di posizionamento dalle superfici di gioco e manteniamo gli estremi di contatto perpendicolari all'asse specificato.

Anelli di ritenzione

Torniamo anelli anulari con spalle o gradini di appoggio per assiemi definiti da disegno. Il componente trattenuto determina il gioco del foro, il contatto sulle facce e lo spessore disponibile della parete intorno all'anello.

Materiale in policarbonato e opzioni superficiali

PC trasparente non caricato

I semilavorati trasparenti non caricati sono adatti a componenti in cui l’assemblaggio deve rimanere visibile. Identifichiamo la zona di visione prima di decidere quali superfici lavorare; la semplice trasparenza del grezzo non definisce la visione finale.[1]

Definizione del materiale
Grado denominato, forma del grezzo e area di visione richiesta.

PC opaco o colorato

Le scorte colorate sono adatte per coperture e supporti che non richiedono una visione trasparente. Abbiamo corrispondenza esatta del colore e della formulazione specificati per il pezzo, con qualsiasi prestazione richiesta legata a quella classe di materiale.[1] [2]

Definizione del materiale
Grado, riferimento colore e sostituzioni approvate.

Foglio con rivestimento duro

Un foglio rigido rivestito specificato può proteggere le facce del foglio conservate da graffi. Distinguiamo le facce rivestite dalle superfici create mediante lavorazione meccanica e manteniamo il requisito del rivestimento nel disegno.[3]

Definizione delle superfici
Lato rivestito, area protetta e limiti della lavorazione.

Lamiere, barre e tubi

Le lamiere sono adatte per pannelli e corpi con tasche; i tondi sono adatti per manicotti e anelli. Determiniamo gli smussi di lavorazione a partire dalla geometria finita, anziché considerare la dimensione del grezzo come limite per il componente finito.

Forma del grezzo
Spessore finito, foro e geometria disponibile del grezzo.
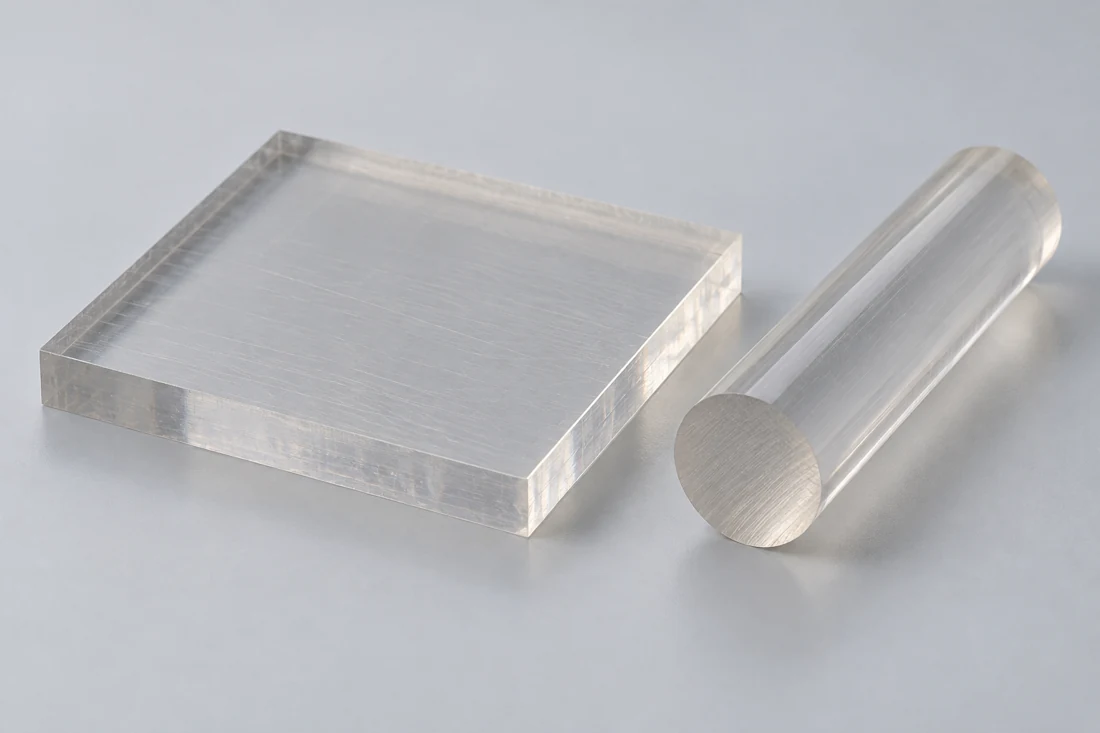
Lastra e barra rotonda in polimero trasparente massiccio con facce di taglio
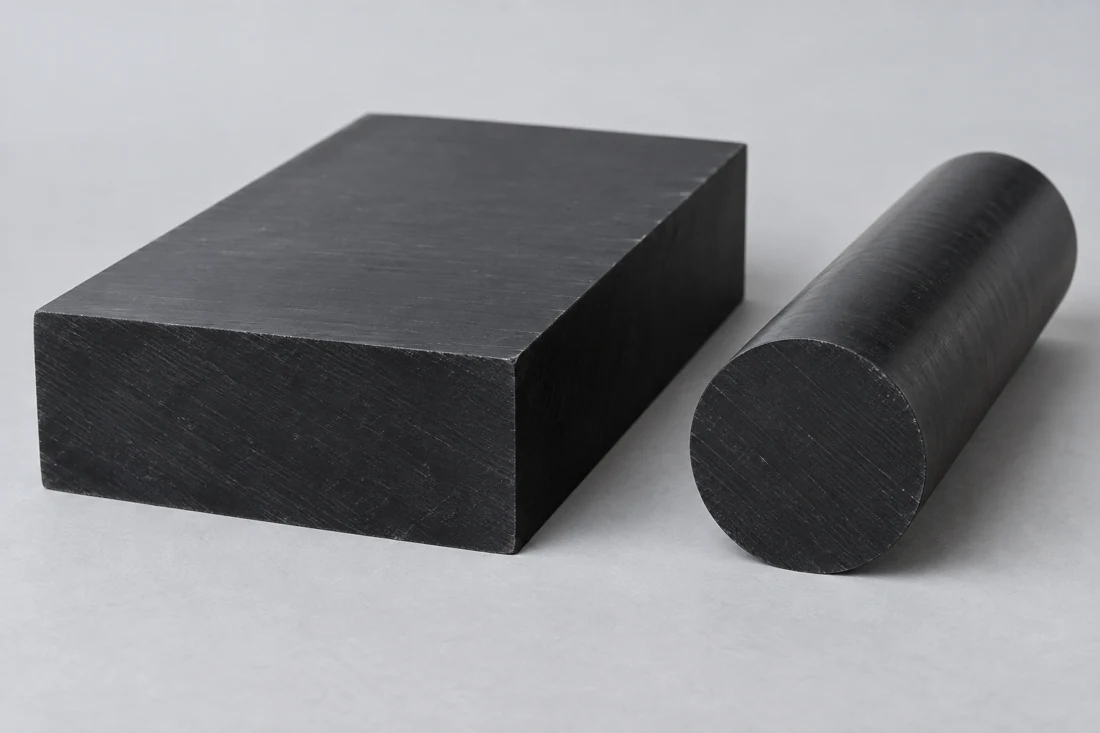
Blocco di materiale grezzo in polimero nero opaco e barra rotonda massiccia con facce di taglio

Polycarbonato o acrilico per il componente?

Valutiamo il policarbonato (PC) quando contano sia la tenacità sia l’ancoraggio meccanico, oltre alla visibilità. Una faccia di visualizzazione con requisiti estetici diversi potrebbe invece richiedere acrilico. Confrontiamo l’area di visione richiesta, la configurazione di fissaggio e l’esposizione chimica prima di proporre un cambio di materiale.[1] [2]

La designazione del grezzo e qualsiasi rivestimento superficiale rimangono parte della specifica approvata del componente.

TECANAT naturale: proprietà di riferimento del PC non caricato
ProprietàValore di riferimentoCondizione / metodo di provaRilevanza per l’acquirente
Densità1.19 g/cm³Dati del grezzo fornito dal fornitoreMassa del componente
Modulo di trazione2,200 MPa1 mm/min · DIN EN ISO 527-2Rigidità elastica
Resistenza a trazione allo snervamento69 MPa50 mm/min · DIN EN ISO 527-2Risposta a trazione a breve termine
Resistenza a compressione16 MPa1% di deformazione · EN ISO 604Compressione di contatto
Dilatazione termica lineare80 µm/(m·K)Longitudinale, 23–60°C · DIN EN ISO 11359-1;2Gioco di montaggio

Forme di grezzo in polycarbonato non caricato Ensinger TECANAT naturale; scheda dati internazionale. Valori tipici di confronto, non limiti di accettazione per il componente finito. Le condizioni indicate si applicano esclusivamente alla proprietà specificata.

Fresatura e tornitura di grezzi in polycarbonato

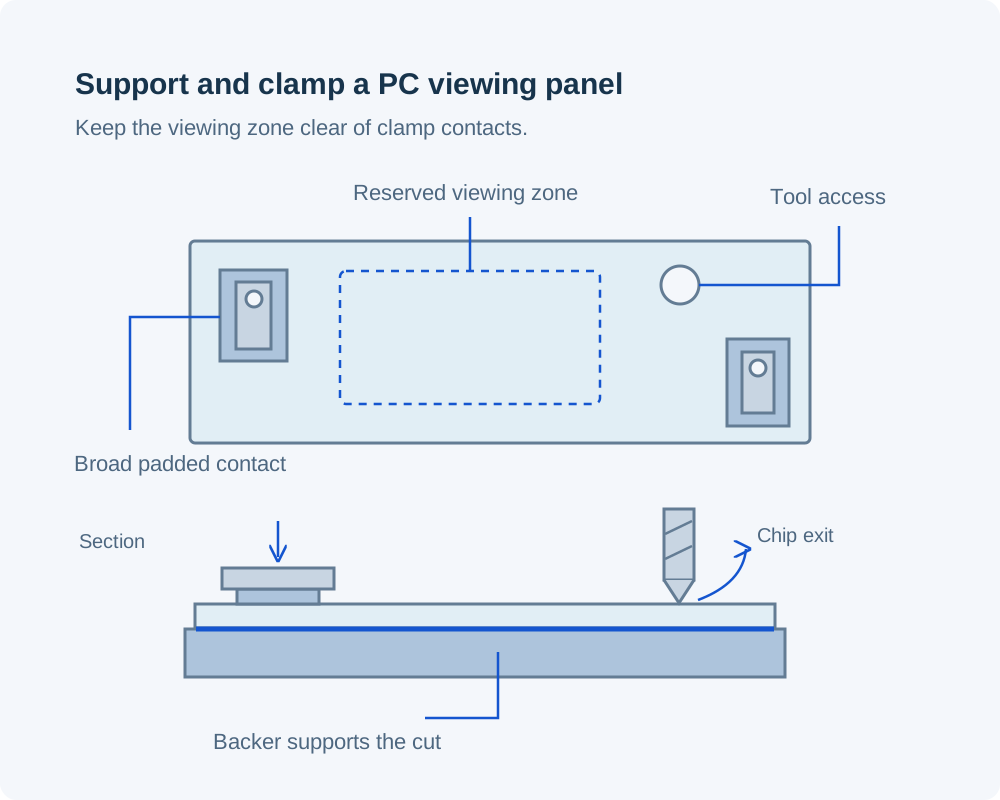
Vista in pianta e sezione di un pannello in policarbonato con morse a bordo ampio e imbottite poste esternamente a una zona di visione contrassegnata, un punto di taglio accessibile e un supporto di appoggio sacrificabile

Tasche con angoli accessibili

Lavoriamo cavità per involucri e profili di supporto a partire da riferimenti definiti. I raggi interni, la profondità e l’accessibilità intorno a una parete sottile determinano l’approccio dell’utensile; un angolo vivo nascosto potrebbe richiedere una modifica del disegno prima della lavorazione.

Caratteristiche di appoggio e centraggio ottenute al tornio

Eseguiamo al tornio sedi per anelli, fori per manicotti e spalle attorno all’asse specificato. Separare una superficie di appoggio da una superficie estetica consente di applicare a ciascuna il trattamento superficiale e il controllo dimensionale richiesti dalla sua funzione.

Tagli supportati e superfici protette

Pianifichiamo i supporti vicino alla zona di taglio e il fissaggio lontano dalla zona di visione. Utensili affilati, rimozione efficace dei trucioli e raffreddamento adeguato limitano il calore locale e i danni superficiali durante la rimozione del materiale.[2]

Dimensioni del policarbonato e tolleranze di montaggio

Mantello in policarbonato tra un albero e una scatolaSezione trasversale che identifica un albero abbinato, un mantello in policarbonato e una scatola esterna.CarcassaMantello in PCAlbero di accoppiamento
Il foro della bussola, la sede della scatola e l'albero abbinato hanno requisiti dimensionali separati.
Riferimenti alle caratteristiche in PC e accettazione del disegno
CaratteristicaRiferimento / requisitoCondizione applicabileVerifica
Lunghezza del pannelloEspansione di 0.24 mm ogni 100 mmEspansione naturale libera TECANAT, 23→53°C, longitudinaleIl gioco indicato sul disegno include il vincolo e il materiale abbinato
Distanza bordo-foro per fissaggio del foglioTolleranza bordo-foro ≥2D e ≥2tLinee guida per fogli TUFFAK; D = diametro foro, t = spessore; le scanalature richiedono maggiore tolleranzaVerifica rispetto al layout fori approvato
Bussola o sede di ritenzioneLimiti del foro, della spalla e della superficie di appoggioCondizione libera o montata specificata nel disegnoMisurazione del diametro e della posizione assiale
Zona di visioneFaccia conservata o superficie finita approvataDirezione di visione e illuminazione specificateAccettazione separata dell’aspetto esteriore

Le indicazioni relative al foglio e il movimento calcolato sono riferimenti progettuali, non limiti universali di lavorazione. Il disegno del componente definisce le dimensioni finali e i criteri di accettazione. Fonti: Ensinger TECANAT naturale; indicazioni per la lavorazione Plaskolite TUFFAK.

Le dimensioni seguono la funzione di ciascuna faccia

Sul disegno distinguiamo le zone di fissaggio, il gioco interno per i componenti e la superficie di visione. La verifica delle tolleranze riguarda quindi le caratteristiche che controllano l’assemblaggio, anziché applicare un unico limite a ogni spigolo.

Dettagli di fissaggio e involucro in policarbonato

Sedili piani per viti

Per il foglio in PC, le superfici di appoggio piane e le rondelle distribuiscono il carico di fissaggio. Esaminiamo con attenzione i sedili svasati, poiché una testa di vite conica può deformare verso l’esterno il foro.

Materiale intorno a una tasca

Una parete residua sottile può deformarsi durante la lavorazione o l’assemblaggio. Esaminiamo insieme il fondo della tasca, le transizioni d’angolo e il supporto disponibile, mantenendo utensili e morse lontani dai bordi non supportati.

Gioco interno di un coperchio

Una copertura necessita di spazio per connettori, componenti mobili ed estremità dei dispositivi di fissaggio, oltre a un profilo esterno che si adatti perfettamente. Fresiamo il labbro e i riferimenti di montaggio a partire dalla definizione di assemblaggio, non solo dall’outline visibile.[2]

Accesso intorno all’area di visione

Manteniamo teste di vite, nervature e identificativi al di fuori dell’area attraverso la quale l’operatore deve vedere. La direzione di visione specificata determina inoltre se uno spigolo lavorato ostruirà la vista.

Discuti i dettagli del pezzo in policarbonato

Applicazioni per componenti in PC lavorati meccanicamente

Pannelli di osservazione per apparecchiature

Lavoriamo finestre e coperchi che consentono all’operatore di vedere un meccanismo o un indicatore. Il contorno del pannello, la direzione di visione e le aperture di accesso definiscono il componente; i requisiti di protezione delle apparecchiature rimangono una specifica di progettazione distinta.

Fixtures di assemblaggio visibili

I blocchi trasparenti per fixture possono mantenere visibile una caratteristica di allineamento mentre il pezzo è fissato. Posizioniamo le tasche di supporto e i punti di fissaggio intorno a tale linea di vista, in modo che la fixture assolva contemporaneamente funzioni di posizionamento e di osservazione.

Involucri per strumenti

Lavoriamo a macchina corpi e coperchi intorno all’ingombro del componente fornito. Le sagomature per connettori, l’ingranaggio del coperchio e i riferimenti di montaggio definiscono l’involucro meccanico senza presupporre prestazioni elettroniche o di tenuta.

Spessori e dispositivi di ritenuta meccanici

Gli alloggiamenti e gli anelli possono posizionare o separare componenti nei punti in cui è stato specificato il PC. Lavoriamo le superfici di appoggio dei cuscinetti e i diametri di posizionamento secondo il disegno di assemblaggio, compreso il gioco intorno alle parti adiacenti.

Superfici di visione, superfici lavorate e spigoli

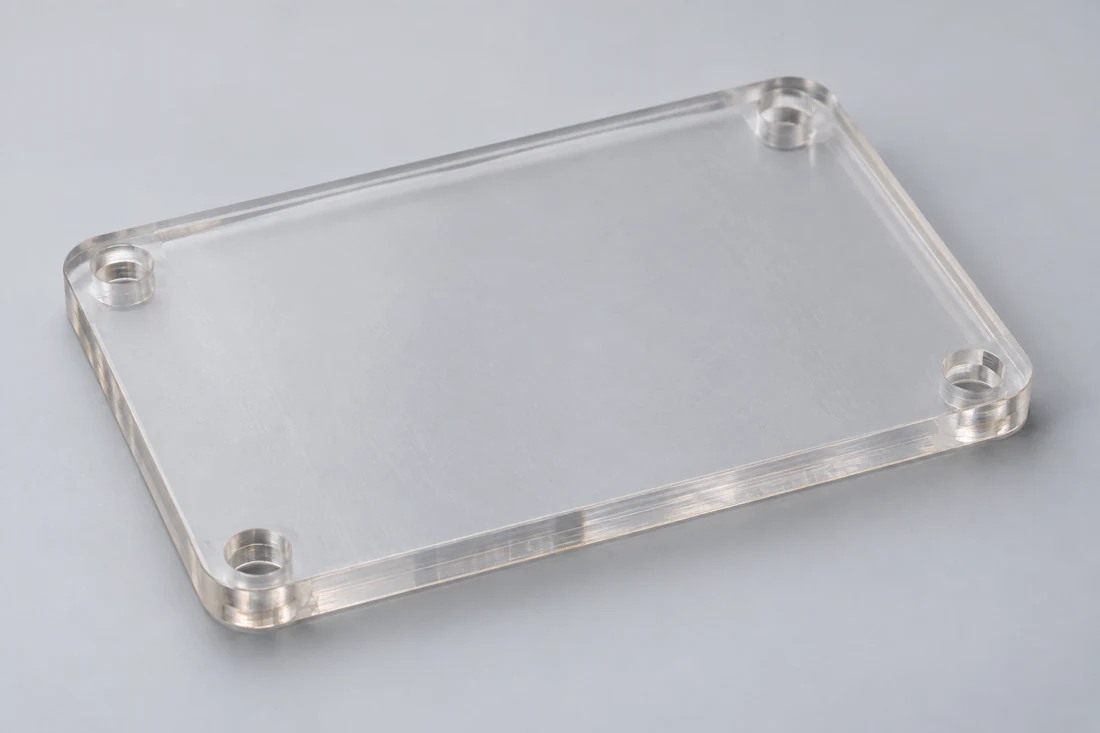
Pannello di ispezione rettangolare trasparente con quattro fori di fissaggio agli angoli e bordi leggermente testurizzati

Superfici di materiale grezzo conservate

Per un pannello di visione piano, possiamo pianificare il contorno e le operazioni di foratura intorno a una superficie di materiale grezzo approvata. Il disegno contrassegna tale superficie affinché non venga involontariamente inclusa in un’operazione di lavorazione dello spessore.

Spigoli e tasche lavorati

Le superfici fresate e tornite presentano una finitura diversa rispetto alla faccia lucida non lavorata del foglio. Specifichiamo separatamente la loro finitura e rimuoviamo i bava liberi senza modificare gli spigoli di posizionamento o i piccoli gradini di appoggio.

Accettazione della visione

Concordiamo preventivamente direzione di visione, illuminazione e aree da ispezionare prima della produzione di parti critiche dal punto di vista estetico. Una prescrizione ottica o una prova ottica quantificata richiedono requisiti specifici e una revisione dedicata della produzione.

Protezione durante la manipolazione

Separiamo le facce trasparenti dalle parti adiacenti e collochiamo l’identificazione al di fuori dell’area di visione. La mascheratura e l’imballaggio concordati proteggono la superficie approvata fino alla fase di assemblaggio.

Materiale PC e ispezione del componente

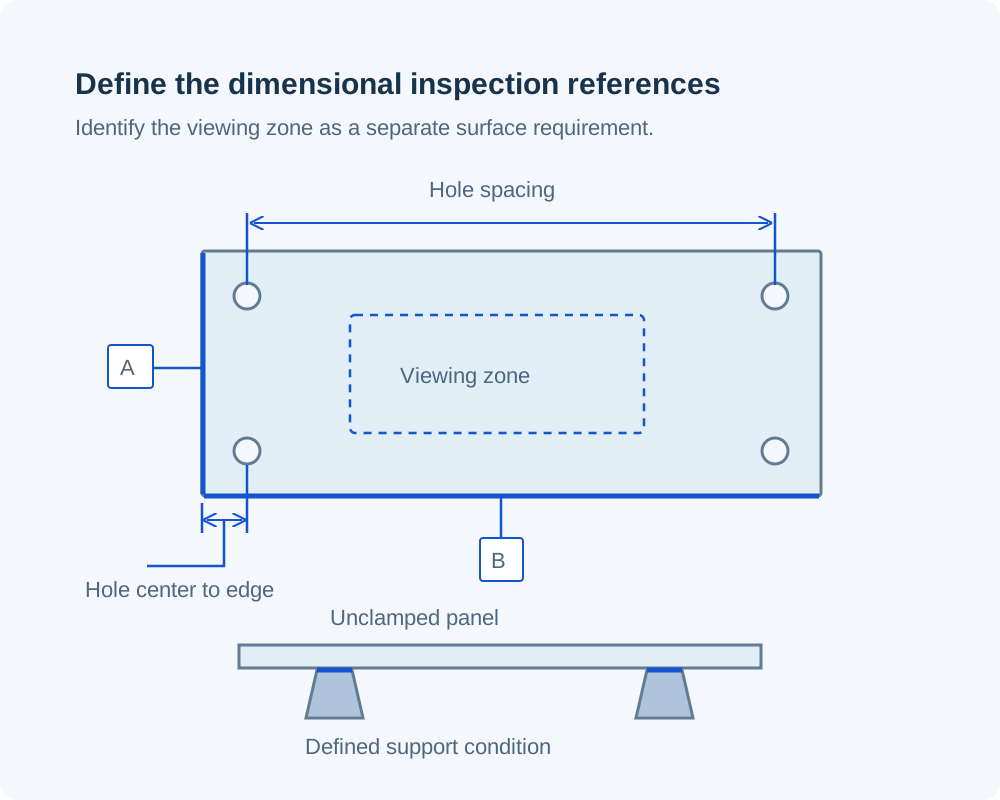
Pannello in policarbonato non serrato, con riferimenti di distanza tra i fori e tra i fori e i bordi rispetto a due spigoli di riferimento, una zona di visione contrassegnata separatamente e una condizione di supporto definita per la misurazione

Registrazione della qualità e del rivestimento

Conserviamo l’identità del materiale grezzo specificata insieme all’ordine. Per i fogli rivestiti, la registrazione indica anche quale faccia è rivestita, in modo che l’ispezione al ricevimento possa verificare l’orientamento corretto.

Dimensioni di montaggio e di appoggio

Registreremo le posizioni concordate dei fori, le dimensioni delle tasche o le sedi tornite in relazione alla revisione del disegno. Le misurazioni identificano i relativi riferimenti (datums) e lo stato di supporto, consentendo di correlare il risultato all’assemblaggio effettivo.

Controlli superficiali e di assemblaggio

Teniamo separati i controlli estetici da quelli dimensionali. Ogni prova di montaggio, esposizione alla pulizia o misura ottica richiesta prevede condizioni di accettazione definite e una responsabilità di test assegnata.

Cosa influenza il preventivo per la lavorazione del PC?

Superfici conservate e materiale grezzo di partenza

La conservazione di una faccia del foglio può modificare la scelta disponibile dello spessore. Un involucro completamente scavato richiede invece materiale grezzo sufficiente sia per la cavità sia per le superfici esterne; forniremo il preventivo in base al grezzo più adatto a tale soluzione.

Accesso degli utensili all’interno del pezzo

Tasche profonde e strette, spalle nascoste e piccoli angoli interni influenzano l’accessibilità e i tempi di lavorazione. Identifichiamo direttamente una caratteristica difficile in modo da poter valutare un’alternativa progettuale senza modificare l’intero componente.

Requisiti di visione e ispezione

Un’ampia area estetica richiede un trattamento diverso rispetto a uno spessore nascosto. L’inclusione della zona di visione accettata e delle dimensioni registrate nella quotazione mantiene il lavoro superficiale e l’ispezione nello stesso ambito.

Varianti di pannello e geometrie ripetute

Componenti con contorno comune ma sagomature diverse possono condividere utili caratteristiche di fissaggio. Quotiamo le quantità per variante e identifichiamo i riferimenti comuni anziché trattare ogni revisione come se fosse lo stesso componente.

Dal disegno in PC ai componenti approvati

Separare le zone di visione e di fissaggio

Esaminiamo il modello insieme al disegno, identificando le facce di materiale residuo, le caratteristiche lavorate e gli elementi hardware circostanti. Ciò definisce quali parti devono rimanere visibili e quali devono essere compatibili.

Concordare i controlli sul primo pezzo

Definiamo le dimensioni da registrare e i controlli estetici prima della realizzazione del primo pezzo. Se il componente viene valutato montato su un telaio, l’accordo sul sistema di fissaggio accompagna il campione.

Rilasciare la revisione del componente

Utilizziamo la classe di materiale approvata, l’orientamento della faccia e la revisione del disegno per l’intero lotto. Eventuali modifiche a una sagomatura, al limite del rivestimento o all’interfaccia di accoppiamento vengono risolte prima di procedere con ulteriori lavorazioni.

Proteggere le superfici approvate

Separiamo i componenti per la spedizione e manteniamo l’identificazione chiara, evitando le zone di visione. Gli ordini ripetuti mantengono sia i criteri superficiali approvati sia la revisione dimensionale.

Domande sull’ordine di componenti in policarbonato

È possibile rimuovere graffi dalla superficie in policarbonato con rivestimento duro mediante lucidatura?

Non trattiamo una faccia in policarbonato con rivestimento duro danneggiata come se fosse una normale superficie non rivestita. Plaskolite sconsiglia la lucidatura dei rivestimenti resistenti all’abrasione, poiché potrebbe danneggiare ulteriormente il rivestimento e alterare la trasparenza. Per un componente di sostituzione, identificare l’area di visione interessata e mantenere il requisito specifico di rivestimento.

Posso utilizzare lo stesso frenafile liquido impiegato sull’assemblaggio metallico?

È necessaria la specifica esatta del prodotto e la sua approvazione di compatibilità per la classe di policarbonato (PC) scelta. Plaskolite sconsiglia l’uso di bloccanti filettati sul foglio TUFFAK, poiché possono causare crepe e fessurazioni; una pratica di assemblaggio metallo-su-metallo non costituisce un’approvazione sufficiente.

Devo lasciare il film protettivo sui pannelli immagazzinati all’aperto?

No. Concordiamo sull’utilizzo della mascheratura per la movimentazione e la spedizione, ma essa non costituisce uno strato protettivo per l’esposizione esterna. Plaskolite avverte che un’esposizione prolungata ai raggi solari o al calore può rendere difficoltosa la rimozione della mascheratura TUFFAK; seguire le istruzioni per la rimozione indicate per il lotto di materiale selezionato.

Le viti autofilettanti e quelle filettatrici sono intercambiabili nel foglio in PC?

No. Generano sollecitazioni diverse e richiedono definizioni distinte del foro pilota. Utilizziamo la vite e la geometria del foro specificate. Le linee guida di Plaskolite per TUFFAK privilegiano le viti filettanti rispetto a quelle autofilettanti, in quanto producono minori tensioni radiali e circonferenziali residue, purché compatibili con l’applicazione.

Un montaggio a secco riuscito esclude la possibilità di crepe durante una successiva pulizia?

No. Il policarbonato può sviluppare crepe da sollecitazione ambientale a causa della combinazione di esposizione chimica e sollecitazione meccanica, anche quando il montaggio a secco risulta corretto. Nel piano di validazione è necessario specificare il carico applicato sull’insieme assemblato, il detergente utilizzato, la sua concentrazione e la temperatura di impiego, anziché fare affidamento su un campione di materiale non sollecitato.

È possibile fornire un pannello piano lavorato già pronto per una successiva piegatura termica?

Possiamo esaminare il grezzo piano, ma la forma finale piegata costituisce una condizione di parte distinta. La piegatura modifica la geometria di fissaggio e il rivestimento selezionato potrebbe limitare la formabilità. Prima di quotare il grezzo lavorato, è necessario definire la forma finale, il processo di piegatura e le responsabilità associate.

La designazione di policarbonato non caricato garantisce una classificazione UL94 V-0?

No. È necessaria la classe esatta e la relativa classificazione per spessore. Ad esempio, il foglio naturale US TECANAT di Ensinger riporta la classe HB a 1.47 mm sulla base di dati ottenuti da stampaggio ad iniezione. Tale indicazione non garantisce la classificazione V-0 per un involucro lavorato o per il suo assemblaggio.

Discuti il tuo componente in policarbonato

Condividi il disegno del tuo componente, la specifica del materiale in PC e le quantità richieste. Esamineremo le aree di visione, le caratteristiche di fissaggio e i requisiti di accettazione.

Riferimenti sui materiali e sulla produzione

Dati di materiale nominale e linee guida per la lavorazione dei fogli utilizzati come riferimento in questa pagina.

  1. Ensinger — dati internazionali sulle forme standard di TECANAT naturaleProprietà del policarbonato non caricato con le velocità di prova, la deformazione e l'intervallo di temperatura longitudinale indicati.
  2. Plaskolite — Guida alla lavorazione del foglio in policarbonato TUFFAKSupporto del foglio, geometria dei fissaggi, distanze dai bordi, protezione con mascheratura e cura dei rivestimenti.
  3. Plaskolite — Foglio estruso in policarbonato TUFFAK HC con rivestimento duroRequisiti specifici per grado relativi al rivestimento e all’esposizione chimica; rottura da sollecitazione ambientale.
  4. Ensinger — Dati US per forme standard in TECANAT naturaleUn set di dati USA separato; la voce UL94 indica lo spessore del campione e le condizioni dei dati ottenuti per stampaggio.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Componente personalizzato in policarbonato

Illustrazione ingrandita della geometria del componente

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB