このページについて
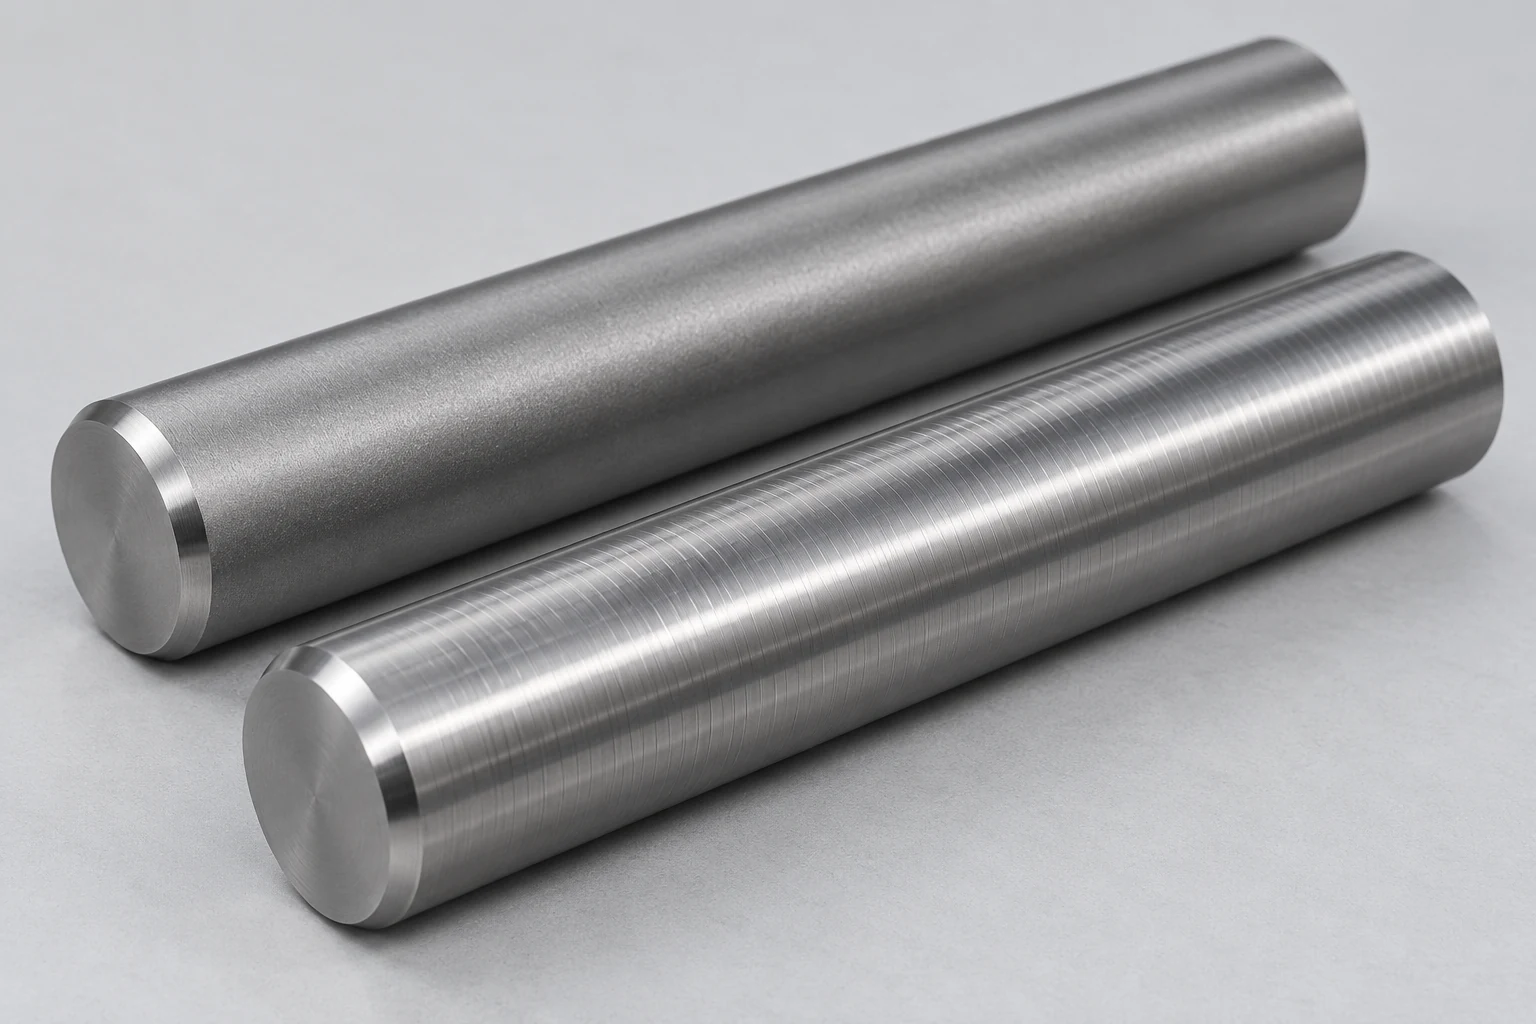
CNC旋盤加工と無心研削は、シャフトに対して異なる作業を行います。旋盤加工は、シャフトの外径、段付き部(ショルダー)、端面、溝、その他の旋削特徴を柔軟に形成する手法です。無心研削は、外径仕上げの追加工程であり、部品が研削ホイール、制御ホイール、ワークレストブレードの間に載せられた状態で、アクセス可能な円筒面から砥粒を除去します。得られる部品が図面仕様を満たす場合は、単独の旋盤加工で十分です。一方、指定された外径に対して無心研削が必須であり、かつ部品の形状、残りの材料量、検査計画、生産数量がこれをサポートする場合にのみ、無心研削を追加します。段付きシャフトでは、選択された研削領域(ランド)を研削する前に、通常は依然として旋盤加工が必要です。
治具による保持方法の違いが、この工程選択を左右します。
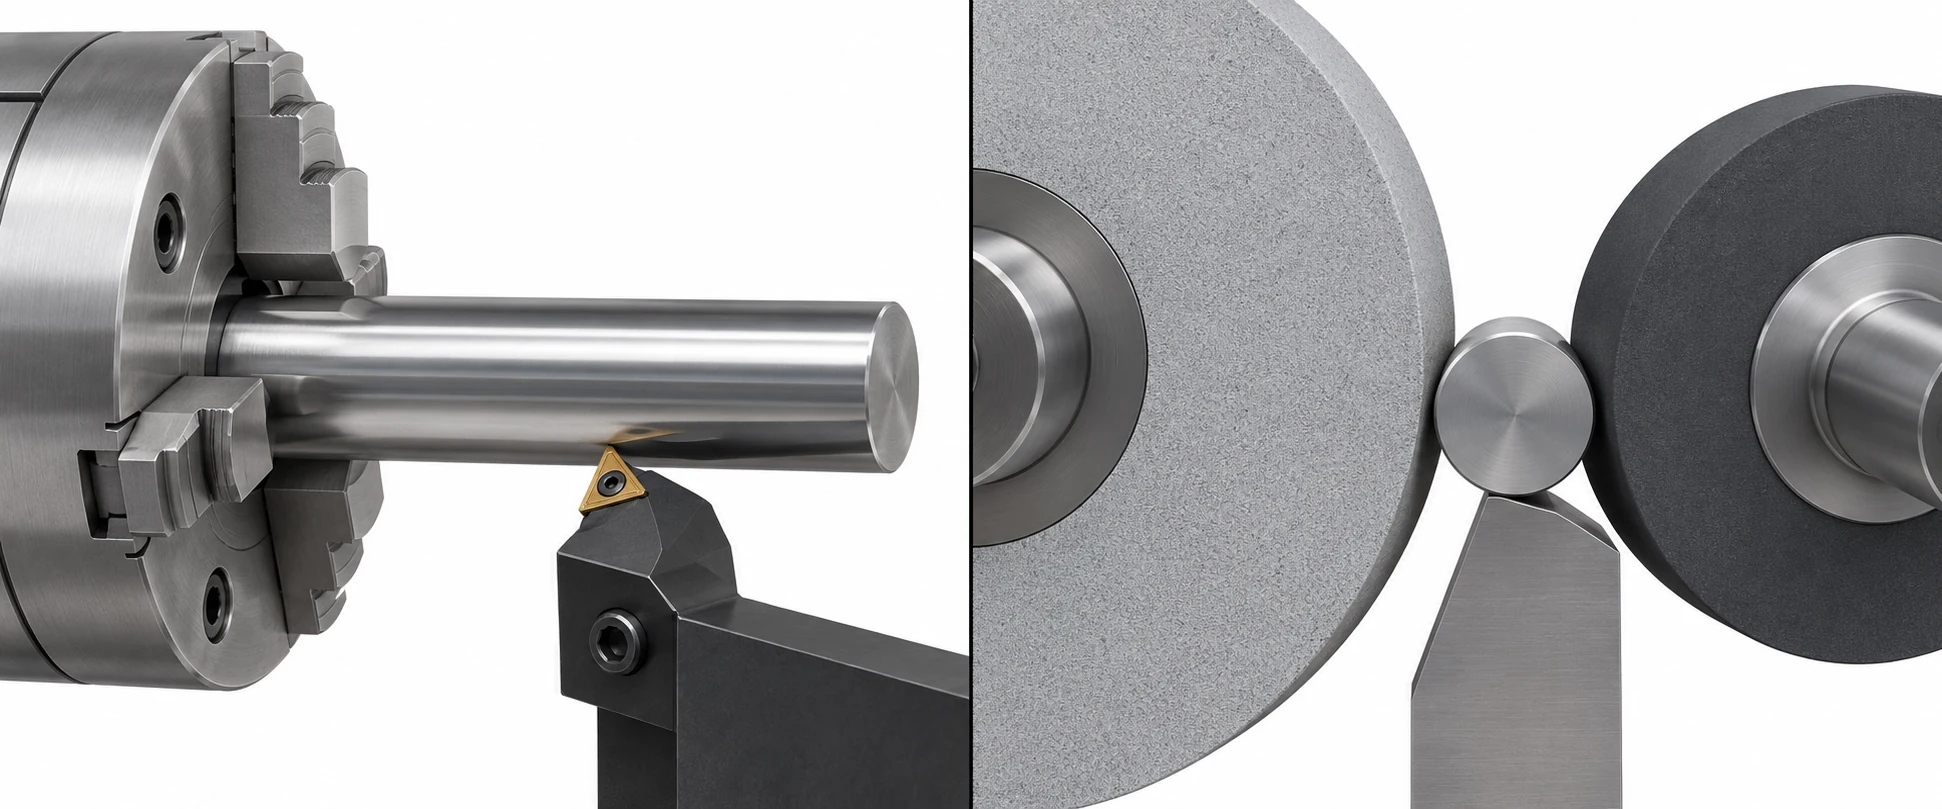
CNC旋盤では、ワークピースがチャック、コレット、またはその他の適切な支持具で回転し、工具がプログラムされたパスに沿って移動します。旋盤は、外径加工のために軸方向に切削でき、端面に対して横方向に切削でき、溝やショルダーの位置に応じて所定の位置へ工具を突入させることもできます。保持方法および支持具の選択は、たわみ、工具アクセス性、および各特徴間の関係性に影響を与えますが、この工程では、材料から完全な旋削プロファイルを一括して形成可能です。MIT製造・生産性研究所(Laboratory for Manufacturing and Productivity)では、CNC旋盤を「材料をクランプして回転させ、切削工具を各軸上に移動させる装置」と定義しています。[1] 全長シャフトプロファイルの工程選択に関する詳細は、当社の旋削工程ガイドをご参照ください。
外径のセンタレス研削では、研削中に工作物をチャックでつかまず、センタ穴でも支持しません。研削砥石が材料を除去し、調整砥石が工作物の回転を制御します。通し送りでは、調整砥石が軸方向の送りも制御します。接触部の下から工作物を支えるのはブレードです。この支持方法は、途切れのない外径面の仕上げに向いています。一方、この構成だけでは端面、深い逃げ溝、内径穴は加工できません。英国のオープン大学は、これら三つの構成要素と、外径研削の主な二つの送り方式を解説しています。 [2]
『centerless』という語は設計者を誤解させる可能性があります。これは部品の支持方法を示すものであり、すべての特徴が完璧な同一軸線上に配置されることや、検査が不要であることを意味するものではありません。制御対象となる表面は、研削ギャップに提示される表面です。組立時にその表面と穴、端面、あるいは他のジャーナルとの関係性が重要である場合、図面上で明確にその関係性を定義し、完成部品の測定方法を計画してください。
スルーフィード方式には通過可能な外径が必要であり、インフィード方式は局所的なランドを対象とします。
スルーフィード研削では、ワークピースをホイール間の空間を軸方向に通過させます。本質的に途切れのない外周面を持つ直ピンまたはバーが最も明確な適用候補です:肩部が研削ギャップに衝突することなく、進入・通過・離脱が可能です。ホイールおよびガイドの設定は、材料、直径、長さ、および要求される結果に適合している必要があります。オープンユニバーシティでは、表面障害物のない平行ワークに対するこの手法を解説しています。同校の教育ページでは特殊な配列についても言及しており、「平行かつ障害物なし」は実用的な第一段階の判断基準であり、それ以外の形状が絶対に不可能であるという主張ではありません。[2]
ヘッド、フランジ、または隣接するより大きな直径部が、この軸方向移動を妨げることがあります。インフィード方式(別名プルーン無心研削)では、選択された領域をホイールに対向させ、部品全体を通過させるのではなく、ホイールをその領域へ押し込んで加工します。ホイール幅、肩部クリアランス、支持構造が許容する場合、段付きまたはヘッド付き部品の特定ランドに対応可能です。ただし、これはアクセス不能な凹部に対する万能の回避策ではありません:研削ホイールは、指定されたランド全長に接触するための十分な空間を確保する必要があり、制御ホイールおよびワークレストブレードは切削中常に部品を支持しなければなりません。プロファイル形状または複数の直径を加工するには、ホイールのドレスニングおよびより複雑なセットアップが必要になる場合があります。United Grinding社のMIKROSA技術パンフレットでは、非プロファイル形状のスルーフィード加工と、プロファイル形状のシャフトおよびニードルに対するインフィード加工を区別しています。これらの例は機械の適用範囲を説明するものであり、VETCNCの設備能力を示すものではありません。[3]
フィード方式を選択する前に、部品が移動する方向に沿った全体のシルエットを検査してください。ベアリングランド部が円筒形に見えても、ヘッド、クロスピン、コラー、または端面などの特徴によって通過が妨げられることがあります。段付きシャフトの場合、完成ランドがショルダーに対してどこで終了するかを正確に特定してください。直角ショルダーと研削外径(OD)が密着する必要がある場合、ホイールのエッジおよびコーナー形状が工程計画の一部となります。「ODを研削」という汎用的な指示では不十分です。
シャフトの機能的形状は、依然として旋盤加工が担当します。
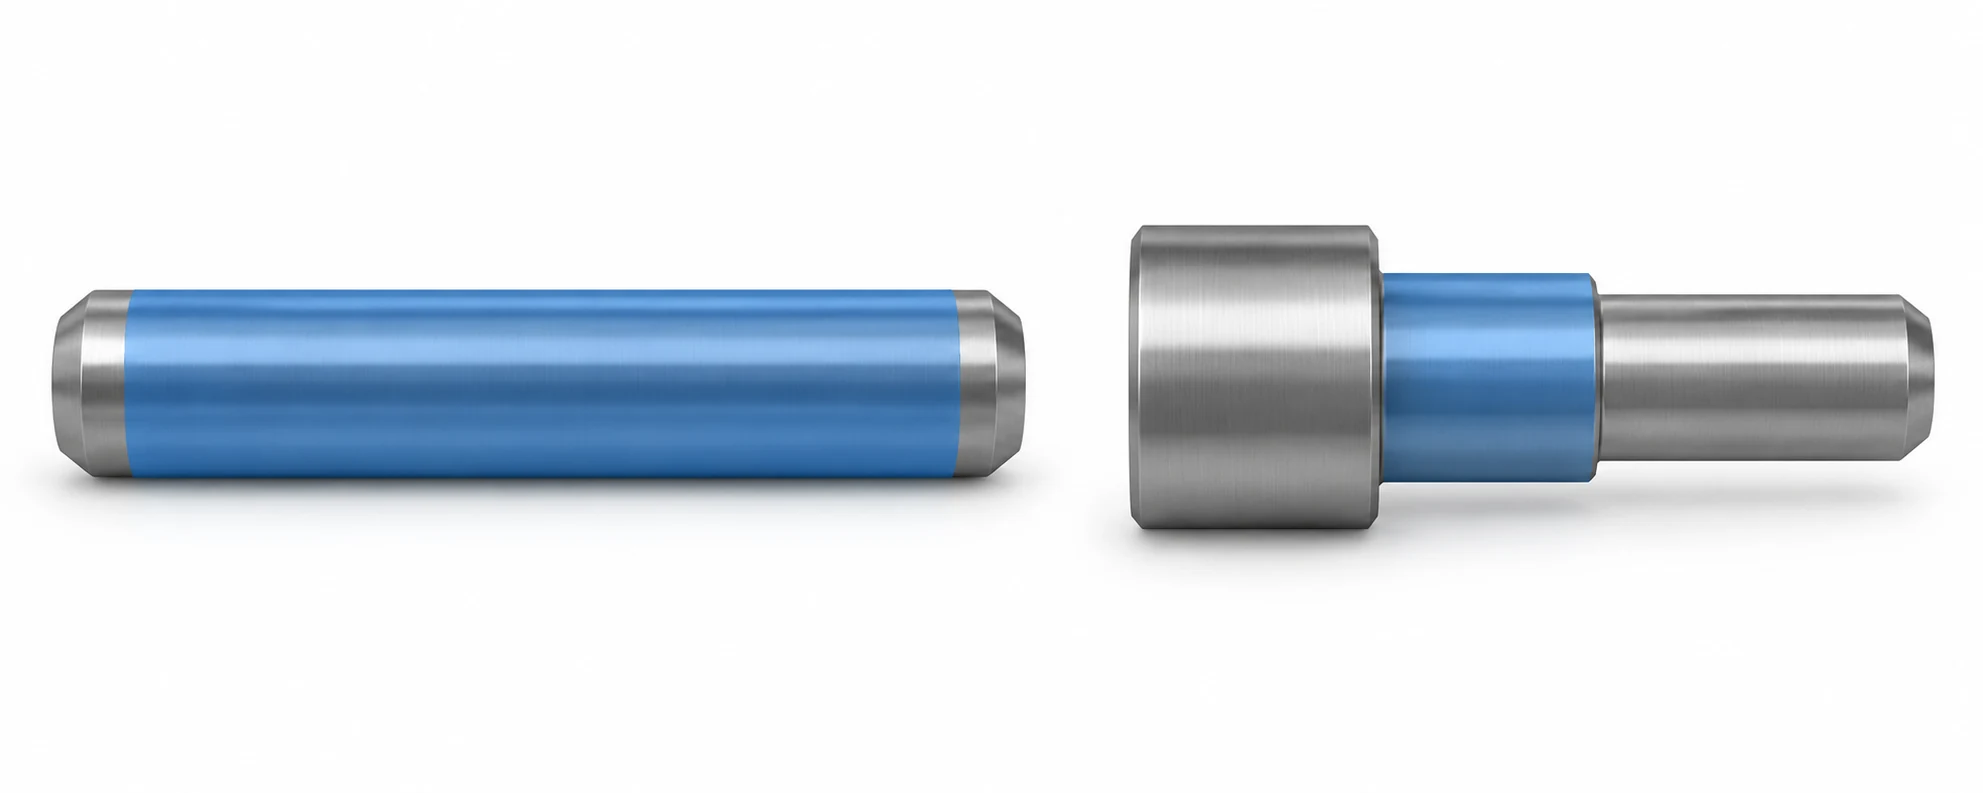
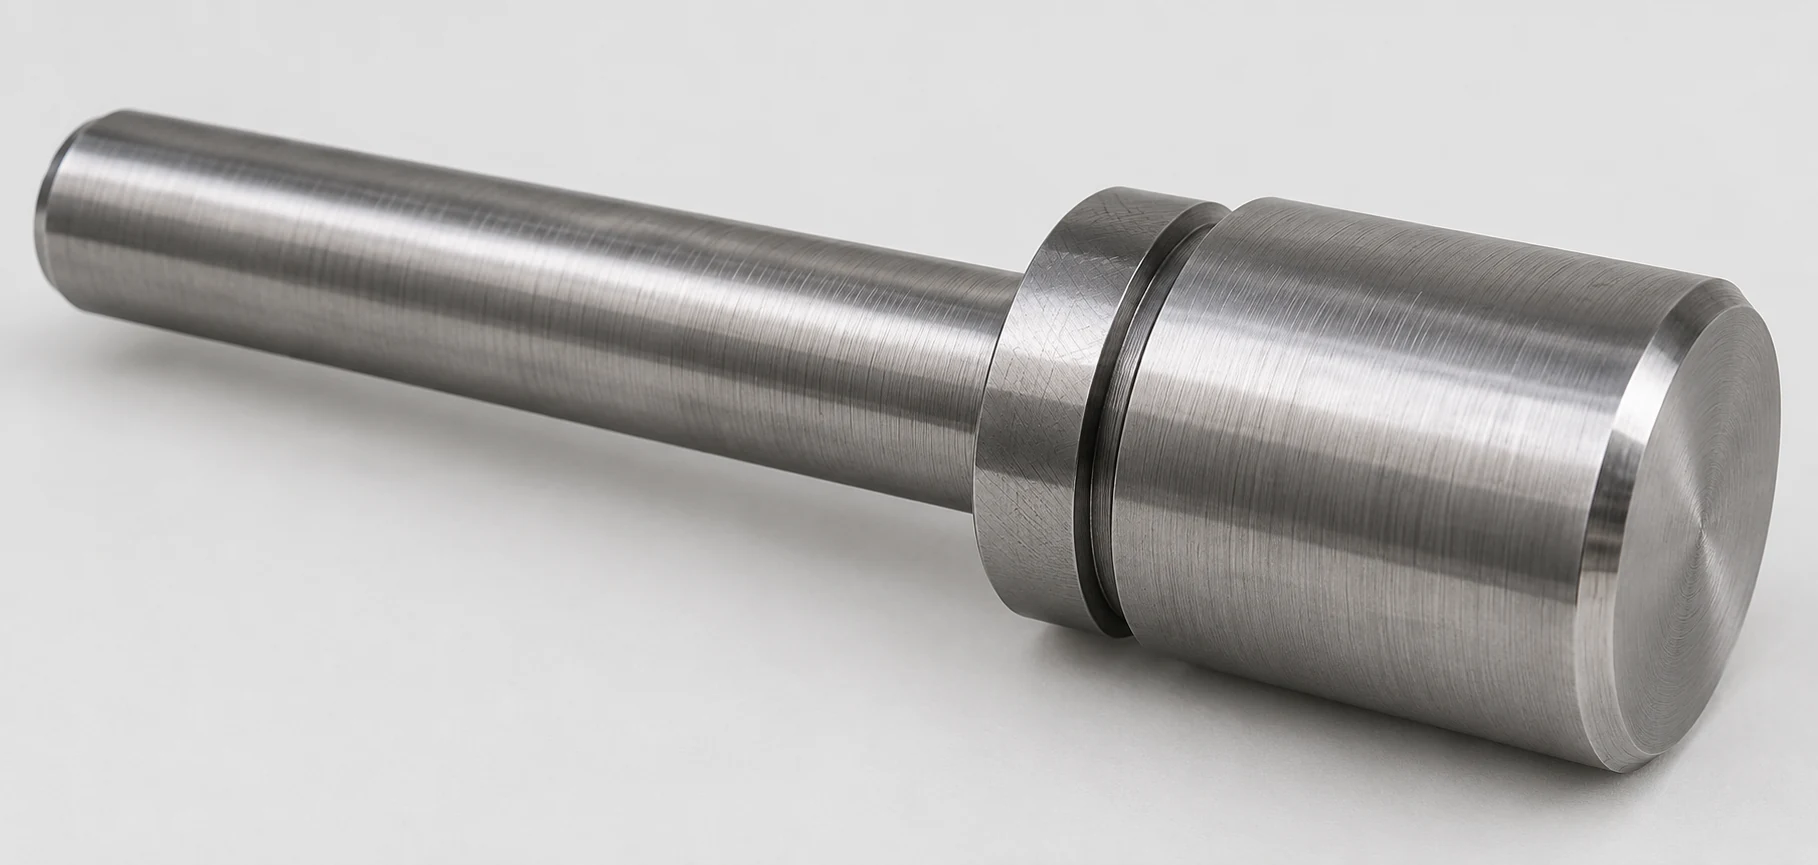
段付きシャフトでは、部品全体を「旋削加工品」または「研削加工品」とラベル付けするのではなく、図面を個々の特徴ごとに分けて記述してください。外径ランドはベアリング嵌合部であり、ショルダーは組立時の軸方向位置決めを担い、端面は全長を規定し、溝はリテーニングリングの収容部となります。これらすべての形状は、計画された順序で旋盤加工により確立できます。無心研削はその後、選択された外径ランドの仕上げに用いられますが、先行するプロファイル加工を代替するものではなく、ショルダー、端面、溝の品質を自動的に向上させるものでもありません。これらの隣接特徴を研削する必要がある場合、それら専用に設計された工程が必要です。
この区別を図面に反映すると、あいまいな指示による余分な費用を防げます。厳しい寸法精度や形状精度が必要なのが一つのジャーナルだけなら、軸全体に研削を指示せず、そのジャーナルを指定します。すべての外径に同じ要求を課すと、機能は変わらないのに段取り、取扱い、検査が増えます。逆に、最終外径だけを記すと、機能上必要な真円度やデータムとの関係を指定し損ねることがあります。CNC加工公差ガイドでは、寸法、形状、データムとの関係が果たす役割の違いを解説しています。
シャフト表面が良好な外観を呈していても、旋盤加工が最終工程となる場合があります。外観は、指定された表面粗さまたは欠陥限界と明示的に結びつけられていない限り、受入基準とはなりません。実際の旋盤加工工程が、軸受嵌合、形状および表面要件を所定の歩留まりで満たすのであれば、追加の研削工程は自動的に品質向上をもたらすものではありません。旋盤加工面が実際の機能要件を満たさない場合、その原因が切削セットアップ、工具状態、部品のたわみ、あるいは研削によってこそ最適に達成される要件にあるのかを調査してください。これは工程選択の判断であり、一方の工程が本質的に高精度で他方がそうでないという一括的な主張ではありません。
旋盤加工→研削の工程順序では、材料余盛り量および特徴部の関係性を意図的に設計する必要があります。
研削が選択された場合、旋盤加工後の荒削り材には、仕上げ対象となる外径(OD)ランド部に計画的に残す材料量を設定しておく必要があります。荒旋盤工程では、さらに、研削セットアップが機能するのに十分な直進性および支持性を部品に維持しなければなりません。この材料余盛り量は、単に図面に任意の正数として記載されるものではありません。その有効な量は、初期工程のばらつき、材料状態、予期される形状誤差、ランド部の長さおよび直径、砥石および支持具のセットアップ、および近接する他の特徴部を損傷せずに除去可能な量に依存します。センター・レス研削機は、外径不足(アンダーサイズ)を補正できません。不均一な荒削り材では、ある一点で過剰サイズ(オーバーサイズ)を測定しても、角度的または軸方向の特定位置で材料が不足してしまう可能性があります。
各仕上がり特性をどの工程で決めるか明確にします。全長と肩から溝までの距離は旋削で、指定した外径の寸法と形状は研削で仕上げる場合があります。仕上げ外径について別の形体に対する振れを管理する場合は、工程間でデータムをどう引き継ぎ、その関係をどう測定するかを決めます。センタレス研削時の支持は工作物と研削砥石、調整砥石、ブレードの接触で決まります。前工程の旋盤のチャック軸がそのまま引き継がれるわけではありません。別々に仕上げた二つの面の関係は、工程名だけから判断できません。
工程間の取扱いも重要です。溝エッジに小さなバリが付着したり、研削されたランド部のエッジが損傷していると、支持が妨げられたり砥石を傷つけたりする可能性があります。過剰な材料余盛り量は追加のパスを必要とし、プロセスを不安定にすることがあります。一方、材料余盛り量が不足すると、旋盤加工痕(ターン・パッチ)が残る可能性があります。これらは事前に計画すべき故障モードであり、すべてのシャフトに研削を追加する理由ではありません。初品(ファースト・アーティクル)では、選択されたランド部が完全に仕上げられる一方で、隣接する肩部、端面および溝が許容範囲内に収まることを実証する必要があります。明確な図面および工程順序があれば、「機械加工後に仕上げ研削」という漠然とした指示よりも、この確認作業ははるかに容易になります。
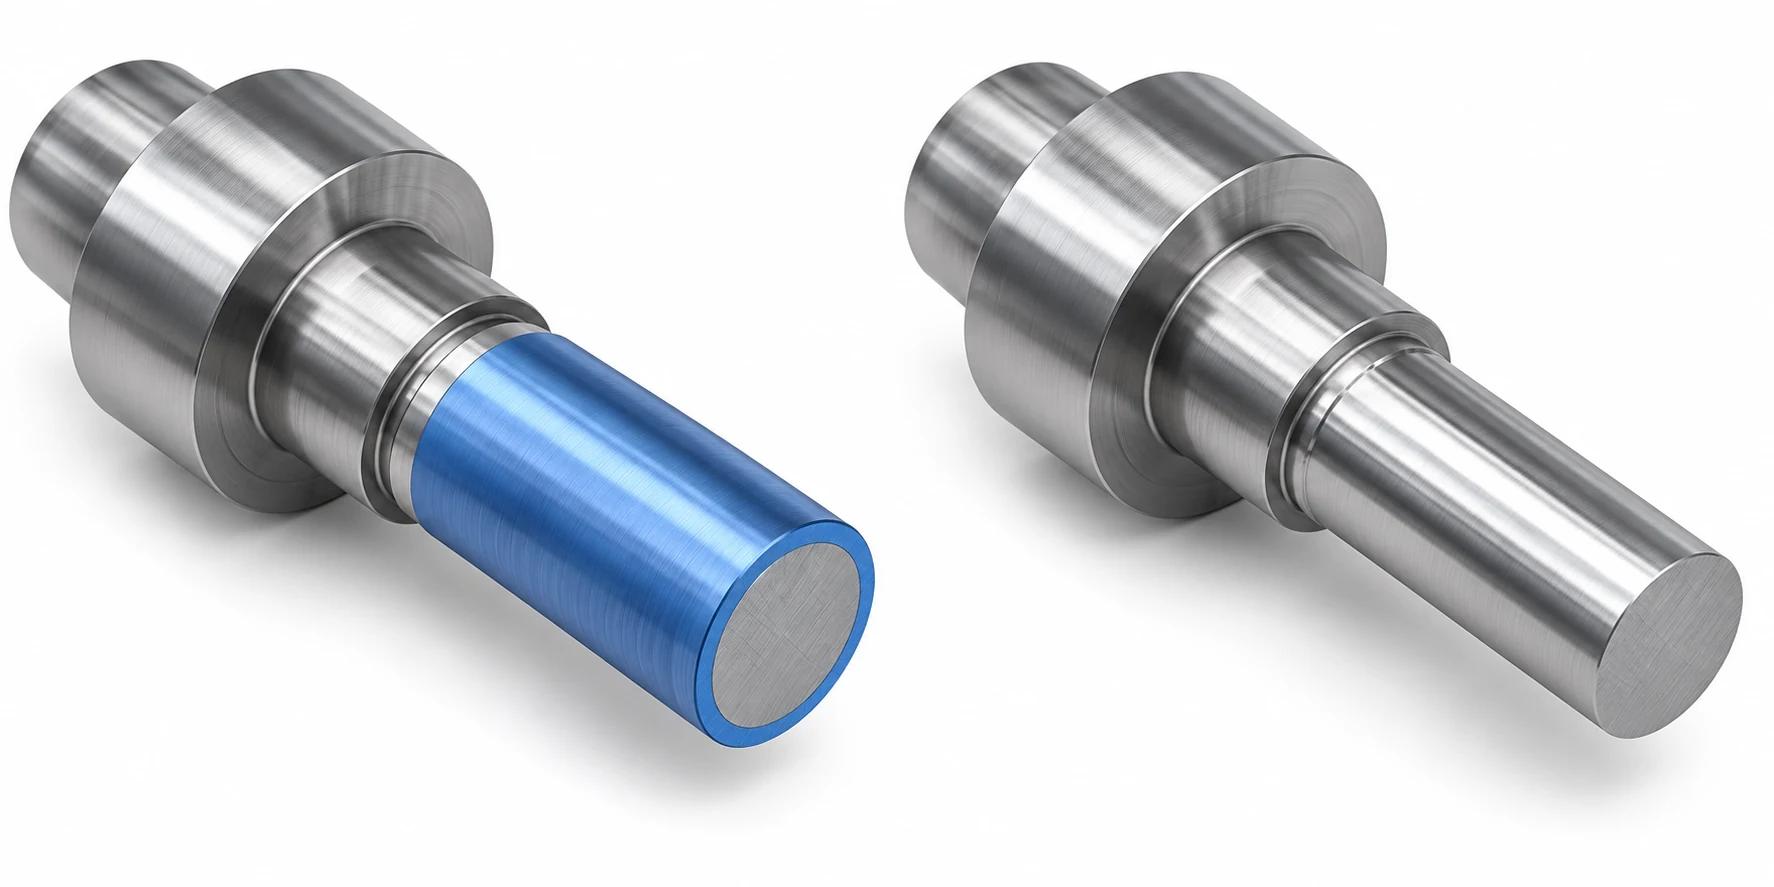
研削を採用する根拠となった要求を測定してください。
外径マイクロメータによる測定値は、測定された場所および方向における寸法に関する問いに応えるものである。しかし、この測定値は必ずしも円形度、長い軸部における直線度、あるいは他の特徴に対する整列性を保証するものではない。表面粗さは、さらに別の特性である。NISTでは、粗さ(roughness)、うねり(waviness)、形状(form)を、表面形状の異なるスケールとして区別している。[4]図面には、これらのうちどの特性が配合(フィット)に影響を与えるかを明記し、それに適した検査方法を併記すること。非重要な位置決めピンに対しては、単一の直径公差で十分な場合があるが、回転軸受面(ローティング・ベアリング・ランド)では、形状またはランアウトの個別の公差制御が必要となる場合がある。
センター・レス研削は優れた円形度を実現できますが、セットアップに非常に敏感です。ワークピースの中心高さ、ブレードの幾何形状、レギュレーティング・ホイールの状態、砥石のドレッシング、および導入/排出時のガイド機構が、形状形成に影響を与えます。コネチカット大学の研究では、特に通過給送式センター・レス研削におけるロービング(多角化)および軸方向ガイド性能が調査されており、実用的な結論として、円形度が重要である場合には、プロセス名そのものではなく、代表的な部品で円形度を実測検証すべきであるとされています。[5] ノートン・サン=ゴバン社の技術記事でも、砥石およびガイドのセットアップが外径(OD)形状に影響を与える変数であると明記されていますが、同社が提示する機械設定値は、汎用的なシャフト設計限界ではありません。
段付き軸では、組付け時に機能する形体間の関係を検査します。軸受座をもう一方のジャーナルと同軸で回す必要がある場合は、適切なデータムを設定し、振れまたは指定された幾何学的関係を測ります。肩で軸方向を位置決めする場合は、肩の端面と軸受座の関係を検査します。軸受座の研削面が滑らかでも、相手の形体に対する位置がずれていれば要求を満たしません。研削と高硬度材の旋削を比較した記事では、焼入れしたジャーナルと加工面の健全性に関する判断を個別に扱っています。ここでセンタレス研削を選ぶ基準は、部品の支持、送り経路の確保、外径の実際の受入条件です。
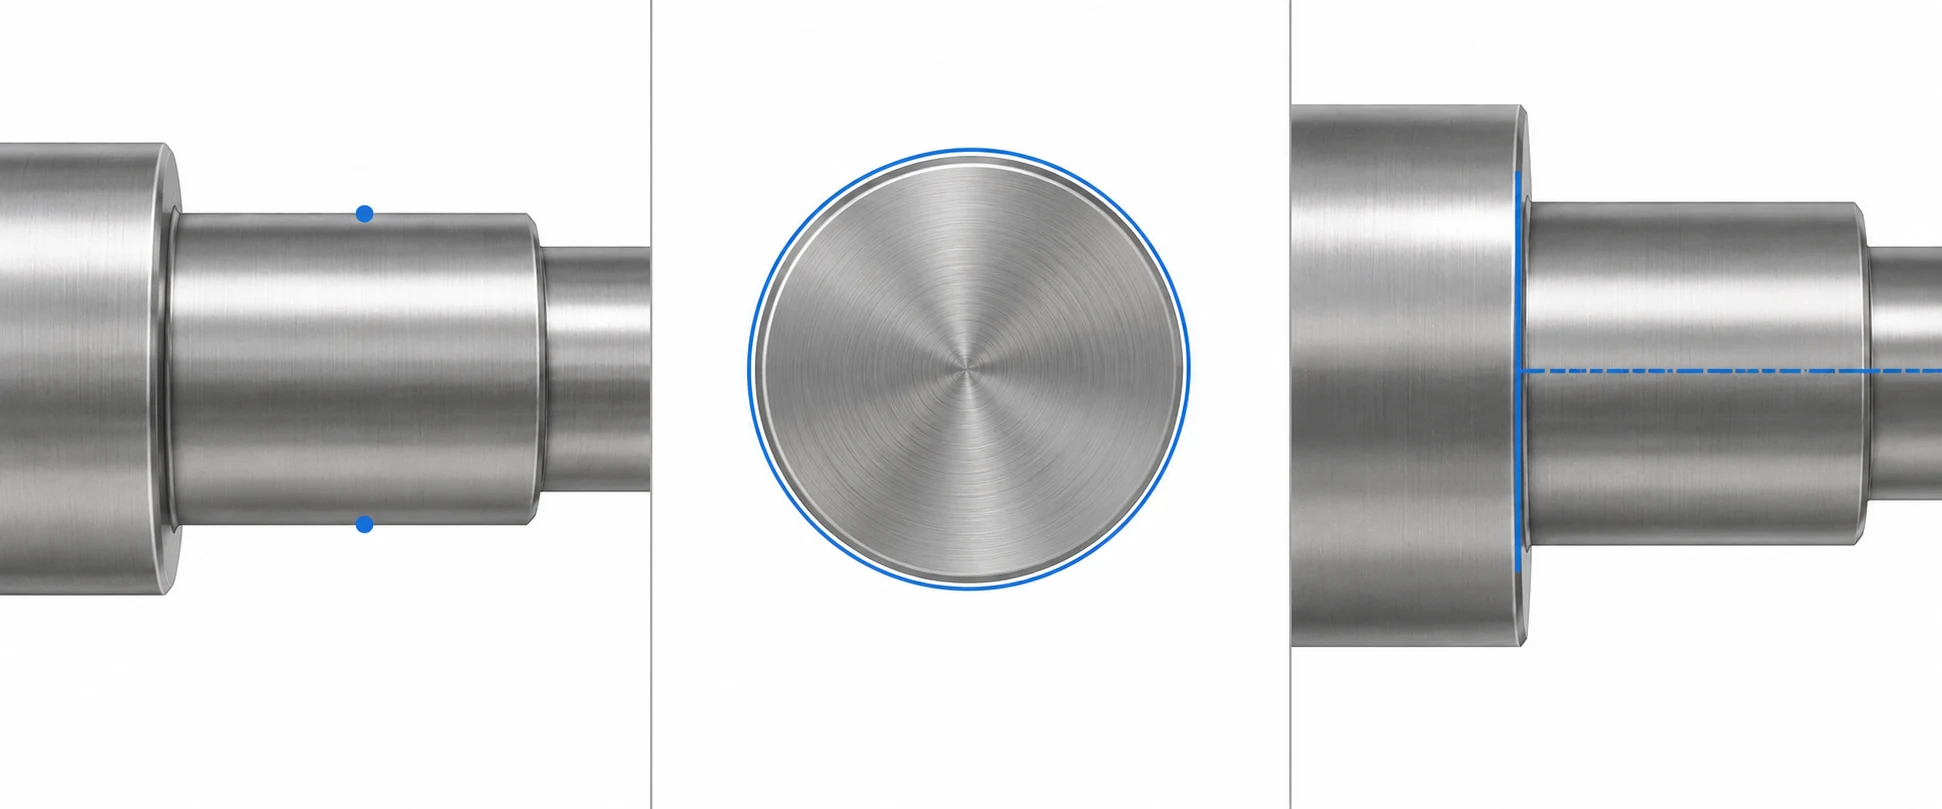
孤立した機械の加工速度ではなく、工程全体のルートを比較してください。
旋削では、一連の加工で主な取り代を除去し、複数の形体を加工できます。センタレス研削を加えると、砥石の選定とドレッシング、ブレードと調整砥石の調整、ガイドやストッパーの設定、工程間の搬送、測定が必要です。同一のピンを繰り返し製作する場合、通し送りの段取りが安定すれば、準備工数を多数の部品に分散し、工作物を研削間隙に連続して送れます。形状の異なる段付き軸を少量ずつ製作する場合は、研削工程を加える利点を準備工数が上回ることがあります。どちらが有利になるかを分ける一律のロット数はありません。
公平な比較とは、それぞれの実行可能な工程ルートから得られる完全に受入可能な部品同士の比較です。単に旋盤加工のみの価格が低いからといって、それが不適合品の発生や手作業による選別を伴うのであれば、実質的に低コストとはいえません。また、研削加工の単価が低くても、旋盤加工、搬送、隣接する形状の保護、砥石のトゥルーニング、検査、および初品確認(first-article validation)を省略している場合は、部品単価は決して低くありません。両方の見積書には、同一の材質、図面改訂番号、数量、および受入計画を明記することを依頼してください。正確な無心研削方式が未定の場合、サプライヤーは、単価設定前に図面の幾何形状を確認すべきです。VETCNCの高精度研削サービス概要ページでは、特定の図面および仕上げ工程ルートについて議論するための包括的なサービス背景が示されています。
材料とその状態によっても工程の選び方は変わります。研削砥石とドレッシングの間隔は材料に合わせる必要があります。旋削した素材は熱処理などの後に変形することがあり、研削後に皮膜を施せば最終寸法や表面性状が変わる場合があります。後工程の前と後のどちらで受入判定を行うかを決めます。追加工程で減らせるリスクよりも新たに生じるリスクの方が大きい場合は、工程名にある「精密さ」だけで発注せず、工程か仕様を見直します。
直円柱ピンと段付きシャフトでは、採用すべき工程ルートが異なります。
二つの図面例を考えます。一方は、両端に小さな面取りがあり、その間に連続した円筒状の外径面を持つ単純なピンです。もう一方は、軸受座、それより径の大きい位置決め肩、止め輪溝、もう一つのジャーナルを備えた軸です。どちらも図面形状だけでは研削の要否は決まりません。最終的には受入要求を合わせて判断します。
| 判断ポイント | 直円柱ピン | 段付きシャフト |
|---|---|---|
| 軸方向送り | 連続した外径(OD)は、砥石間を通過可能 | 肩部(ショルダー)により、全長通過送り(through-feed)が不可能 |
| 形状形成 | 材料の旋削/切削および端面仕上げ | 肩部、ジャーナル、溝、および端面の旋削 |
| 外径(OD)仕上げの可能性 | 最終外径(OD)に応じて通過送り(through-feed)が適用可能 | アクセス可能な所定のランド(land)に対するインフィード(in-feed) |
| 主要な受入基準 | 指定された外径(OD)寸法および必要な形状公差(form) | ランドの寸法/形状および他の特徴との関係性 |
| 工程ルートに関する問い | 要求数量において、既存の旋盤加工で受入要件をすでに満たしているか? | 選択したランドを研削しても、肩部へのアクセス性および基準(datum)関係が損なわれないか? |
ピンの場合、最終外径(OD)が通過送り(through-feed)によって得られる寸法・形状を必要とし、かつ生産数量が再現可能なセットアップを正当化できるならば、通過送りは魅力的です。ただし、端面のチャムファ(面取り)は依然として加工および保護が必要であり、その輪郭が端部での砥石接触を妨げる場合、実際にはどの程度の円筒長さが受入要件を満たす必要があるかを判断しなければなりません。旋盤加工後に既に検査を通過している小ロットのピンについては、単に幾何形状上研削が可能だからという理由だけで、研削工程へルーティングしてはなりません。
段付き軸では肩が干渉するため、部品全体を通し送りすることはできません。外形を作るには旋削が必要です。砥石が軸受座の全長に届き、工作物を適切に支持できる場合は、その軸受座を押込み研削で仕上げられることがあります。軸受座ともう一方のジャーナルの幾何学的関係に厳しい要求がある場合は、両方の加工方法と測定方法を決めます。片方だけを研削しても、両者の関係を保証することはできません。実部品で必要なはめあい、形状、表面性状が旋削で得られるなら、旋削だけで仕上げる方が適切なこともあります。センタレスの押込み研削で軸受座に無理なく砥石を当てられない場合は、この方式にこだわらず、別の円筒研削法や旋削方法を検討します。
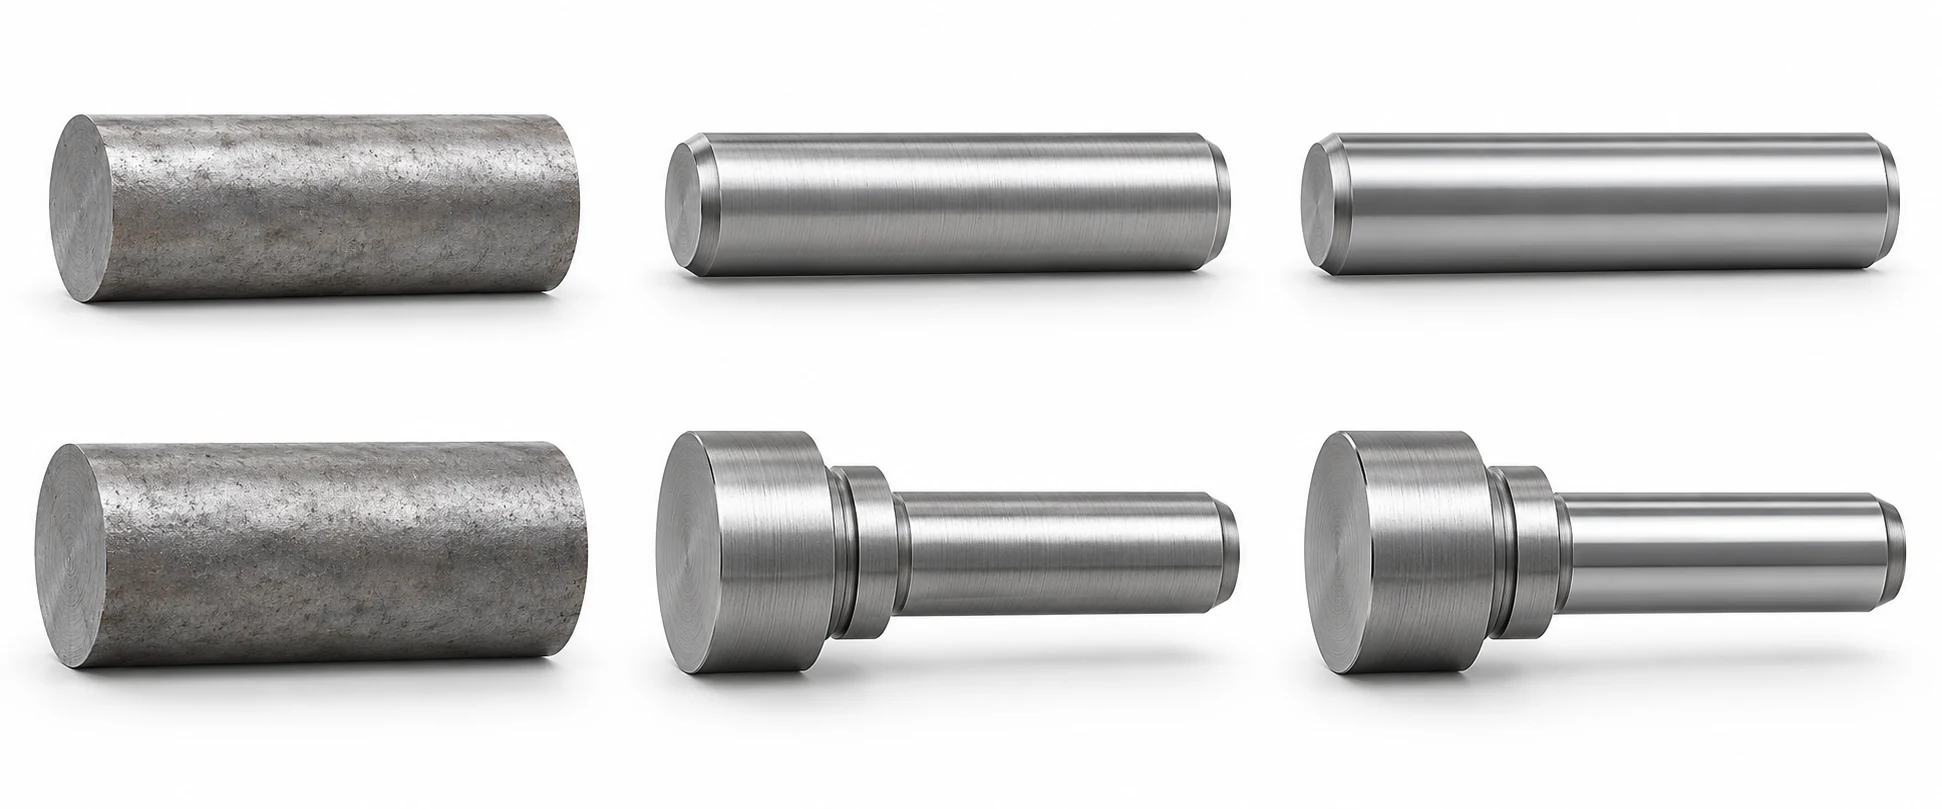
工程選択を以下の順序で確定する
- 機能面を明確にマークする。 組立に影響を与える正確な外径ランド、端面または肩部を特定し、サイズ、形状、表面粗さおよび特徴間関係の要求をそれぞれ分離して明示する。
- 幾何形状をスクリーニングする。 部品全体が砥石ギャップを通過可能かを確認する。不可能な場合は、アクセス可能なインフィードランドの有無または別の仕上げ工程を評価する。
- 工程を割り当てる。 プロファイル形成、任意の熱処理、意図的な研削余肉、最終外径仕上げおよびバリ取りを、実行可能な順序で配置する。
- 結果を検証する。 図面に基づき初品を測定し、相手部品との組立に必要な関係性も含めて評価する。外径を研削することで寸法は満たされるが形状または配列精度が不適合となる場合は、工程を修正する。
- 部品単位の総コストを比較する。 旋盤加工のみのオプションと、旋盤加工+研削のオプションの両方について、同一の数量、検査条件および下流工程の仕上げ条件を前提とする。
技術資料
- MIT製造・生産性研究所、CNC旋盤の能力。ワークピースのチャック保持/回転および工具移動による旋盤加工機能。
- オープン大学、センター無し研削。砥石/ブレードによる支持および通し送り対インフィードの幾何学的構成;掲載の許容差表は汎用限界値として使用しない。
- United Grinding/MIKROSA、KRONOS S技術パンフレット、10ページ。メーカー提供の応用例では、通し送りによる非プロファイル加工とインフィードによるプロファイル加工のシャフトを明確に区別している;出典URLは内部証拠記録にそのまま保持される。
- 米国国立標準技術研究所(NIST)、表面粗さの構成要素。粗さ、うねりおよび形状の区別。
- コネチカット大学、通し送りセンター無し研削におけるワークピース形状制御。研削ギャップ内におけるロービングおよび軸方向ガイドに関する研究。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


