Ir para o conteúdo
VETCNCCNC MANUFACTURING
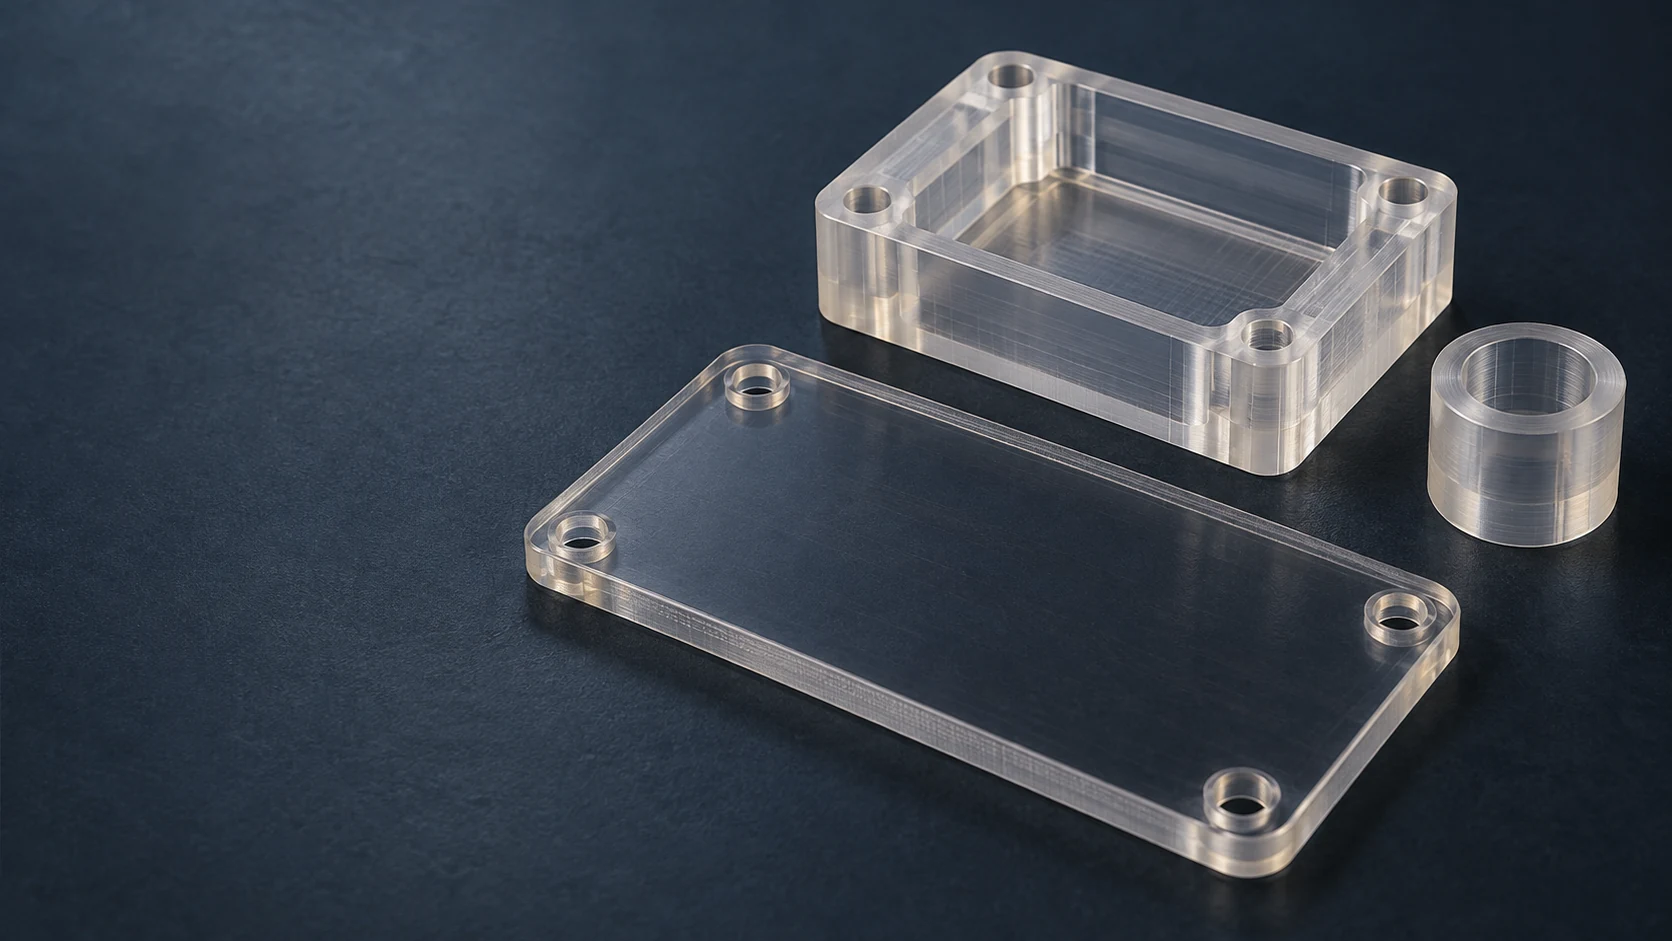
Painel de cobertura usinado transparente, corpo de invólucro com rebaixo e espaçador cilíndrico sobre uma superfície escura

Usinagem de policarbonato CNC
para peças mecânicas transparentes

Propriedades do material PC

Painéis, carcaças e peças de montagem em policarbonato

Tipos de peças 6

Painéis de visualização e inspeção

Usinamos contornos de painéis, furos de montagem e recortes de acesso ao redor da área de visualização exigida. O desenho identifica qualquer face do material bruto a ser mantida e as porções que podem ser usinadas.
Corpos de invólucro

Caixas de PC fresadasCombine bolsos para componentes com assento para tampa e furos de fixação. Localizamos esses recursos a partir dos datums da caixa, de modo que a montagem interna e a tampa compartilhem a mesma referência.

Blocos de fixação e suporte

Usinamos bolsos e recursos de localização em blocos transparentes de PC. Um caminho visível de montagem pode auxiliar no posicionamento, enquanto os contatos definidos sustentam a peça e mantêm recursos delicados livres de interferências.

Suportes de montagem

Fresamos suportes em seção escalonada ou em forma de L a partir de material bruto maciço. A posição da face de montagem, a espessura remanescente da seção e o acesso para os fixadores determinam como o suporte se integra ao hardware circundante.

Buchas espaçadoras

Casquilhos torneados separam componentes por meio de um furo, diâmetro externo e comprimento controlados. Distinguimos diâmetros de localização de superfícies de folga e mantemos as extremidades de contato perpendiculares ao eixo especificado.

Anéis de retenção

Torneamos anéis anulares com ombros ou degraus de assentamento para montagens definidas por desenho. O componente retido define a folga do furo, o contato das faces e a espessura de parede disponível ao redor do anel.

Estoque de policarbonato e opções de superfície

PC sem enchimento, transparente

Estoque transparente não preenchido é adequado para peças nas quais a montagem deve permanecer visível. Identificamos a zona de visualização antes de escolher quais superfícies serão usinadas; a mera transparência da peça bruta não define a aparência final.[1]

Definição do material
Grau nomeado, forma do estoque e área de visualização exigida.

PC opaco ou colorido

Estoque colorido é adequado para tampas e suportes que não exigem visibilidade. Correspondemos a cor e a formulação especificadas à peça, vinculando qualquer desempenho exigido àquele grau.[1] [2]

Definição do material
Classe, referência de cor e substituições aprovadas.

Folha com revestimento duro

Uma folha com revestimento duro especificado pode proteger as faces mantidas da folha contra arranhões. Distinguimos as faces revestidas das superfícies criadas pela usinagem e mantemos o requisito de revestimento no desenho.[3]

Definição de superfície
Lado revestido, área protegida e limites de usinagem.

Chapa, barra e tubo

A chapa é adequada para painéis e corpos com rebaixos; o material redondo é adequado para buchas e anéis. Definimos as sobremetas de usinagem a partir da geometria final, em vez de tratar uma dimensão bruta como limite da peça acabada.

Forma bruta
Espessura final, furo e geometria disponível do blank.
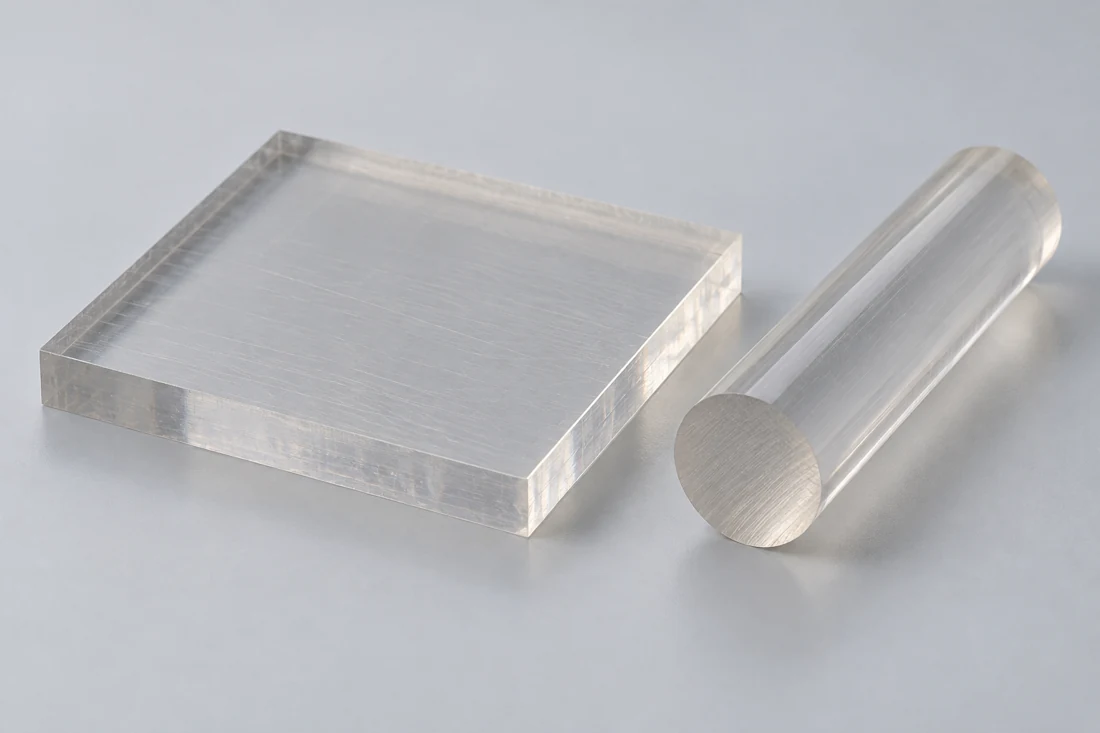
Placa polimérica transparente sólida e barra redonda com faces de corte
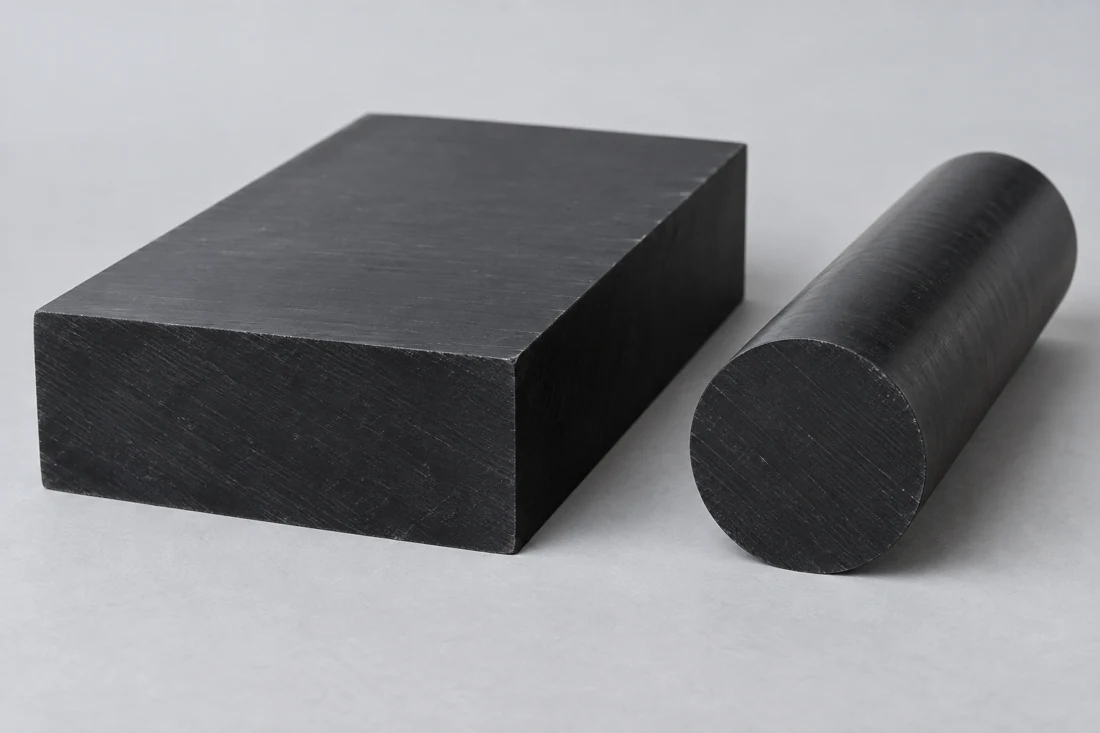
Bloco polimérico opaco preto e barra redonda sólida com faces de corte

Polycarbonato ou acrílico para o componente?

Avaliamos o policarbonato (PC) quando a tenacidade e a fixação mecânica são relevantes, além da visibilidade. Uma face de exibição com requisitos distintos de aparência pode, em vez disso, ser mais adequada ao acrílico.[1] [2]

A designação do material bruto e qualquer revestimento superficial permanecem parte da especificação aprovada da peça.

TECANAT natural: propriedades de referência de PC sem enchimento
PropriedadeValor de referênciaCondição / método de ensaioRelevância para o comprador
Densidade1.19 g/cm³Dados do fornecedor sobre o material brutoMassa do componente
Módulo de tração2,200 MPa1 mm/min · DIN EN ISO 527-2Rigidez elástica
Resistência à tração no ponto de escoamento69 MPa50 mm/min · DIN EN ISO 527-2Resposta à tração em curto prazo
Resistência à compressão16 MPa1% de deformação · EN ISO 604Compressão por contato
Expansão térmica linear80 µm/(m·K)Longitudinal, 23–60°C · DIN EN ISO 11359-1;2Folga de montagem

Formas brutas de PC sem enchimento Ensinger TECANAT natural; ficha técnica internacional. Valores típicos de comparação, não limites de aceitação para peças acabadas. As condições indicadas aplicam-se exclusivamente à propriedade declarada.

Usinagem de material bruto de polycarbonato por fresamento e torneamento

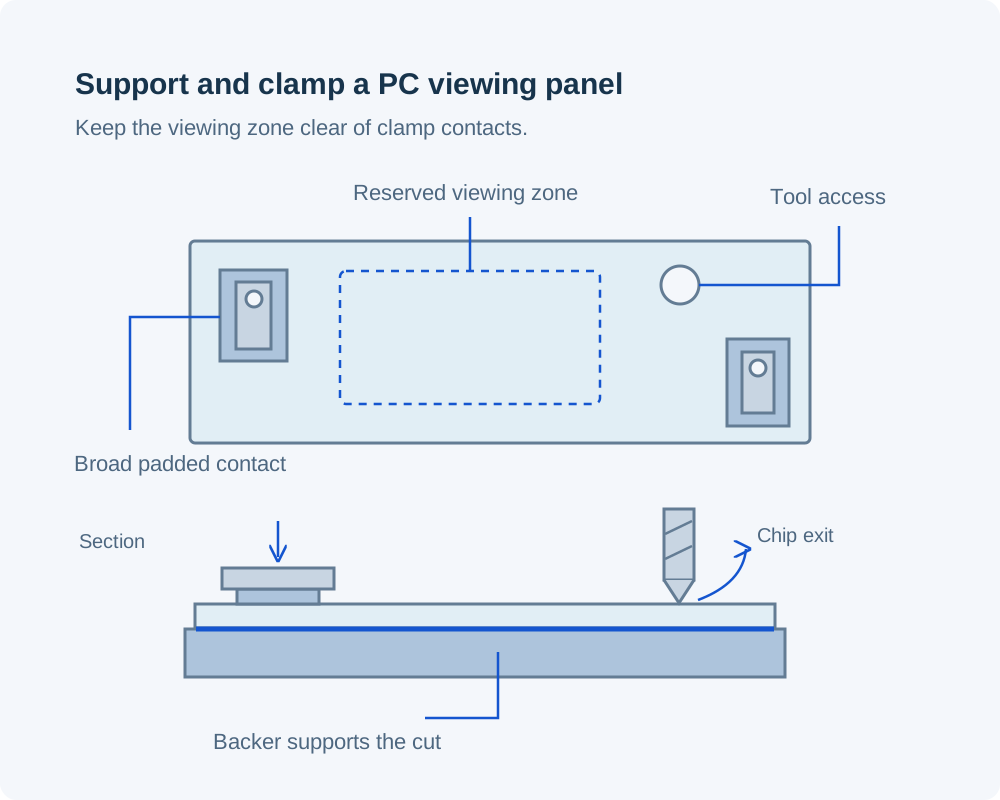
Planta e seção de um painel de policarbonato com grampos de borda largos e acolchoados fora de uma zona de visualização marcada, um ponto de corte acessível e um suporte de respaldo sacrificável

Rebaixos com cantos acessíveis

Usinamos cavidades de invólucro e perfis de suporte a partir de datums definidos. Os raios internos, profundidade e acesso ao redor de uma parede fina determinam a abordagem da ferramenta; um canto vivo oculto pode exigir alteração do desenho antes da usinagem.

Recursos de assentamento e localização usinados por torneamento

Usinamos assentos de anel, furos de bucha e ombros em torno do eixo especificado. Separar uma face de assentamento de uma superfície estética permite que cada uma receba o acabamento e o controle dimensional adequados à sua função.

Cortes suportados e faces protegidas

Planejamos o suporte próximo à região de corte e a fixação afastada da zona de visualização. Ferramentas afiadas, remoção eficiente de cavacos e refrigeração adequada limitam o aquecimento local e danos à superfície durante a remoção de material.[2]

Dimensões do policarbonato e folgas para montagem

Manga de policarbonato entre um eixo e uma carcaçaCorte transversal identificando um eixo acoplado, manga de policarbonato e carcaça externa.CarcaçaManga de PCEixo acoplado
O furo da bucha, o assento da carcaça e o eixo acoplado possuem requisitos dimensionais separados.
Referências de características de PC e aceitação de desenho
CaracterísticaReferência / requisitoCondição aplicávelVerificação
Comprimento do painelExpansão de 0.24 mm por 100 mmTECANAT natural, expansão livre, 23→53°C, longitudinalA folga indicada no desenho inclui restrição e material acoplado
Distância entre borda do furo e borda da chapaFolga entre furo e borda ≥2D e ≥2tOrientações para chapas TUFFAK; D = diâmetro do furo, t = espessura; ranhuras exigem mais folgaVerificar conforme layout aprovado de furos
Bucha ou assento de retençãoLimites do furo, ombro e face de assentamentoCondição livre ou montada especificada no desenhoMedição de diâmetro e localização axial
Zona de visualizaçãoFace retida ou superfície acabada aprovadaDireção de visualização e iluminação especificadasAceitação separada da aparência

Orientações para chapas e o movimento calculado são referências de projeto, não limites universais de usinagem. O desenho do componente define as dimensões finais e os critérios de aceitação. Fontes: Ensinger TECANAT natural; orientações de fabricação Plaskolite TUFFAK.

As dimensões seguem a função de cada face

Separamos, no desenho, os locais de montagem, o folga interna entre componentes e a superfície de visualização. A revisão de tolerâncias então aborda as características que controlam a montagem, em vez de aplicar um único limite a todas as arestas.

Detalhes de montagem e invólucro em policarbonato (PC)

Assentos planos para fixadores

Para chapas de PC, faces planas de apoio e arruelas distribuem a carga de fixação. Revisamos cuidadosamente os assentos escareados, pois uma cabeça de parafuso cônica pode forçar a saída do furo.

Material ao redor de um rebaixo

Uma parede remanescente fina pode se deformar durante a usinagem ou a montagem. Revisamos em conjunto o fundo do rebaixo, as transições nos cantos e o suporte disponível, mantendo ferramenta e grampo afastados das bordas sem suporte.

Folga interna em uma tampa

Uma tampa requer espaço para conectores, componentes móveis e extremidades de fixadores, além de um perfil externo que se encaixe adequadamente. Usinamos o rebordo e os datums de montagem com base na definição de montagem, não apenas no contorno visível.[2]

Acesso ao redor de uma área de visualização

Mantemos cabeças de parafuso, nervuras e identificação fora da área pela qual o operador precisa enxergar. A direção de visualização especificada também determina se uma aresta usinada obstruirá ou não a visão.

Discutir detalhes da peça em policarbonato

Aplicações para componentes em policarbonato usinados

Painéis de observação de equipamentos

Usinamos janelas e tampas que permitem ao operador visualizar um mecanismo ou indicador. O contorno do painel, a direção de visualização e as aberturas de acesso definem a peça; os requisitos de proteção de equipamentos continuam sendo uma especificação de projeto distinta.

Fixações de montagem visíveis

Blocos de fixação transparentes podem manter um recurso de alinhamento visível enquanto a peça está fixada. Localizamos os bolsos de suporte e os fixadores ao redor dessa linha de visão, de modo que a fixação atenda simultaneamente às funções de posicionamento e observação.

Invólucros para instrumentos

Usinamos corpos e tampas em torno do envelope do componente fornecido. Recortes para conectores, engajamento da tampa e referências de montagem definem o invólucro mecânico, sem presumir desempenho eletrônico ou vedação.

Espaçadores e retentores mecânicos

Casquilhos e anéis podem posicionar ou separar componentes onde foi especificado policarbonato (PC). Usinamos as faces de apoio dos rolamentos e os diâmetros de posicionamento conforme o desenho de montagem, incluindo a folga em torno das peças adjacentes.

Faces de visualização, superfícies usinadas e bordas

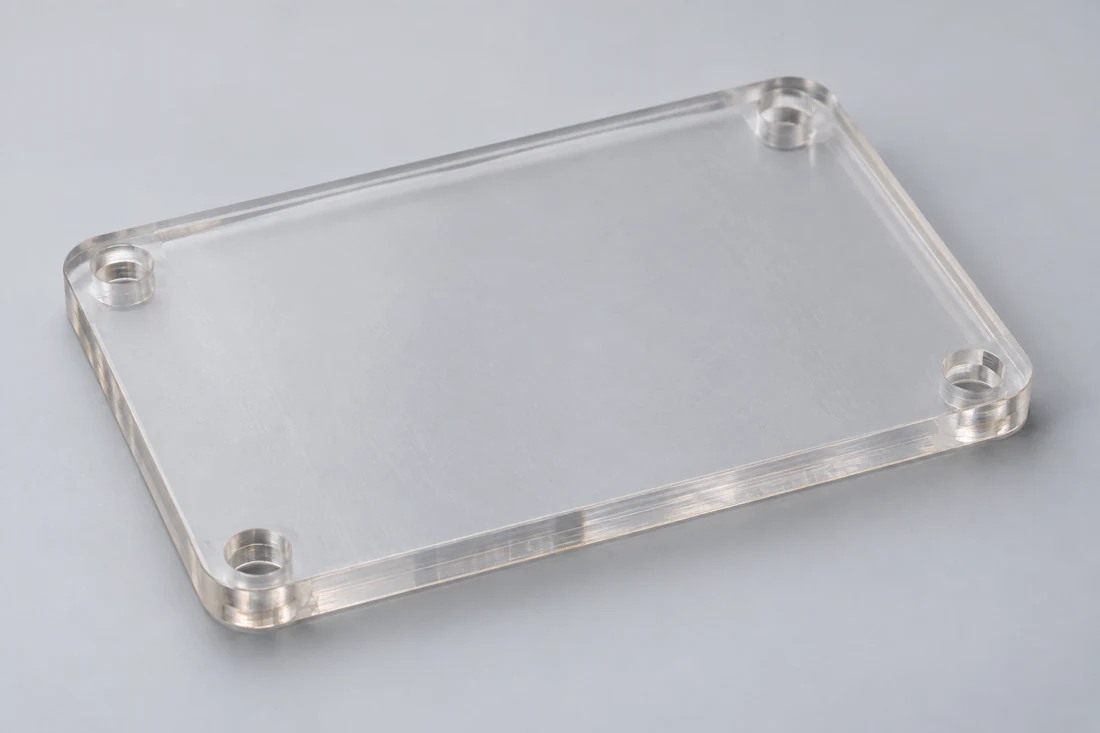
Painel de inspeção transparente retangular com quatro furos de montagem nos cantos e bordas levemente texturizadas

Faces de material bruto mantidas

Para um painel plano de visualização, podemos planejar o contorno e as operações de furação ao redor de uma face de material bruto aprovada. O desenho identifica essa face para que ela não seja inadvertidamente incluída em uma operação de usinagem de espessura.

Bordas e rebaixos usinados

Superfícies fresadas e torneadas apresentam textura diferente da face lisa e não usinada da chapa. Especificamos seu acabamento separadamente e removemos rebarbas soltas sem alterar cantos de posicionamento ou pequenos degraus de assentamento.

Aceitação da visualização

Acordamos previamente a direção de visualização, a iluminação e as áreas a serem inspecionadas antes da produção de peças críticas quanto à aparência. Uma prescrição óptica ou um ensaio óptico quantificado exigem requisitos próprios e revisão específica no processo de fabricação.

Proteção durante manuseio

Isolamos as faces transparentes das peças adjacentes e posicionamos a identificação fora da área de visualização. A proteção por máscara e embalagem acordadas preserva a superfície aprovada até a etapa de montagem.

Inspeção do material PC e do componente

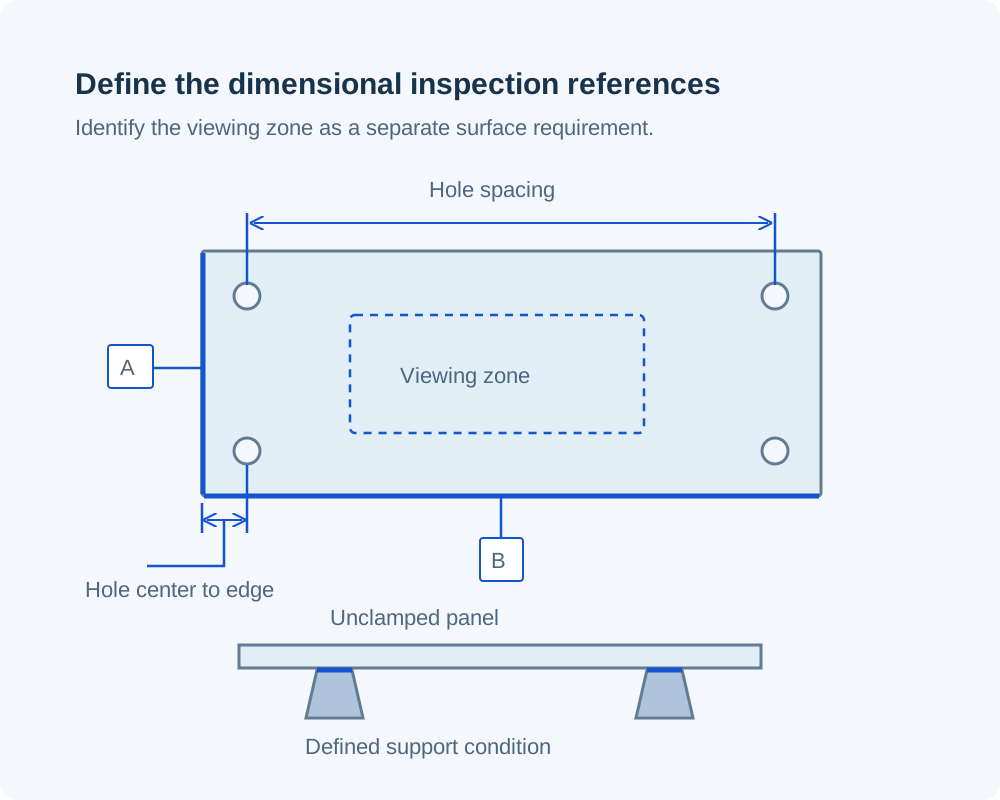
Painel de policarbonato sem grampo, com espaçamento entre furos e referências de furo à borda em relação a duas arestas de referência, uma zona de visualização marcada separadamente e uma condição de suporte definida para medição

Registros de grau e revestimento

Mantemos a identidade do material bruto especificado junto ao pedido. Para chapas revestidas, o registro também indica qual face contém o revestimento, permitindo que a inspeção de recebimento verifique a orientação correta.

Dimensões de fixação e assentamento

Registramos as posições acordadas dos furos, os tamanhos dos rebaixos ou os assentos torneados conforme a revisão do desenho. As medições identificam seus referenciais e condições de apoio, permitindo relacionar o resultado à montagem real.

Verificações de superfície e montagem

Mantemos a inspeção de aparência separada dos resultados dimensionais. Qualquer ensaio montado, exposição à limpeza ou medição óptica exigida possui condições de aceitação definidas e responsabilidade técnica atribuída.

O que afeta o orçamento para usinagem de PC?

Faces mantidas e material bruto inicial

Preservar uma face da chapa pode alterar a escolha disponível de espessura. Já uma carcaça totalmente rebaixada exige material bruto suficiente para sua cavidade e superfícies externas; cotamos a peça bruta adequada a essa abordagem.

Acesso da ferramenta no interior da peça

Bolsos profundos e estreitos, ombros ocultos e pequenos cantos internos afetam o acesso e o tempo de usinagem. Alterações de projeto permitidas podem melhorar o acesso a características individuais.

Requisitos de visualização e inspeção

Uma ampla área cosmética exige tratamento diferente de um espaçador oculto. Incluir a aceitação da zona de visualização e as dimensões registradas na cotação mantém o trabalho superficial e a inspeção dentro do mesmo escopo.

Variantes de painel e geometria repetida

Peças com contorno comum, mas recortes diferentes, podem compartilhar recursos úteis de configuração. Cotamos as quantidades por variante e identificamos os referenciais comuns, em vez de tratar cada revisão como se fosse a mesma peça.

Do desenho em PC aos componentes aprovados

Separe as zonas de visualização e de fixação

Analisamos o modelo juntamente com o desenho, identificando as faces de material remanescente, os recursos usinados e os componentes mecânicos adjacentes. Isso define o que deve permanecer visível e o que deve encaixar corretamente.

Acordar as verificações da primeira peça

Definimos as dimensões registradas e as verificações de aparência antes da fabricação da primeira peça. Se a peça for avaliada montada em um quadro, o arranjo de fixação acordado acompanha a amostra.

Liberar a revisão do componente

Utilizamos a classe aprovada, a orientação da face e a revisão do desenho para o lote. Qualquer alteração em um recorte, limite de revestimento ou interface de acoplamento é resolvida antes de prosseguir com a usinagem.

Proteger as superfícies aprovadas

Separamos as peças para expedição e mantemos a identificação fora das zonas de visualização. Pedidos repetidos preservam tanto os critérios aprovados de superfície quanto a revisão dimensional.

Dúvidas sobre pedidos de peças em policarbonato

Arranhões na face de PC com revestimento duro podem ser removidos por polimento?

Não tratamos uma face danificada com revestimento duro como se fosse uma superfície não revestida comum. A Plaskolite recomenda contra o polimento de revestimentos resistentes à abrasão, pois isso pode danificar ainda mais o revestimento e distorcer a visualização. Para uma peça de reposição, identifique a área de visualização afetada e mantenha o requisito especificado de revestimento.

Posso usar o mesmo líquido fixador de rosca utilizado na montagem metálica?

Precisamos do produto exato e de sua aprovação de compatibilidade com a classe de policarbonato escolhida. A Plaskolite recomenda contra o uso de adesivos para roscas em chapas TUFFAK, pois eles podem causar fissuras e craquelamento; uma prática válida apenas para montagens metal-metal não constitui aprovação suficiente.

Devo manter o filme protetor em painéis armazenados ao ar livre?

Não. Concordamos com a aplicação de máscara para manuseio e transporte, mas ela não constitui uma camada protetora para uso externo. A Plaskolite alerta que a exposição prolongada à luz solar ou ao calor pode dificultar a remoção da máscara TUFFAK; siga as instruções de remoção específicas do estoque selecionado.

Parafusos formadores de rosca e parafusos cortadores de rosca são intercambiáveis em chapas de PC?

Não. Eles geram tensões diferentes e exigem definições distintas de furos piloto. Utilizamos o parafuso e o projeto de furo especificados. As orientações da Plaskolite para o TUFFAK recomendam parafusos de corte de rosca em vez de parafusos de conformação de rosca, para reduzir as tensões radiais e circunferenciais residuais, sujeito à aplicação.

Uma montagem seca bem-sucedida elimina a possibilidade de fissuração durante a limpeza posterior?

Não. O policarbonato (PC) pode desenvolver fissuração por tensão ambiental decorrente da combinação de exposição química e tensão mecânica, mesmo quando a montagem seca se encaixa perfeitamente. Para o plano de validação, precisaríamos conhecer as cargas aplicadas na montagem, o agente de limpeza utilizado, sua concentração e temperatura — em vez de confiar em um corpo de prova não tensionado retirado do estoque.

É possível fornecer um painel plano usinado já preparado para dobra térmica posterior?

Podemos analisar a chapa plana, mas a forma final dobrada constitui uma condição distinta de peça. A dobra altera a geometria de fixação, e o revestimento selecionado pode limitar a conformação. É necessário definir previamente a forma final, o processo de dobra e a responsabilidade antes de cotarmos a chapa plana usinada.

A designação de PC sem enchimento garante classificação UL94 V-0?

Não. Precisamos da classe exata do material e da classificação de espessura aplicável. Por exemplo, a chapa natural US TECANAT da Ensinger lista classificação HB em 1.47 mm com base em dados de moldagem por injeção. Essa entrada não garante classificação V-0 para uma carcaça usinada ou para sua montagem.

Discuta seu componente em policarbonato

Compartilhe o desenho do seu componente, a especificação do material em PC e as quantidades necessárias. Analisaremos as áreas de visualização, os recursos de fixação e os requisitos de aceitação.

Referências de materiais e fabricação

Dados de materiais nomeados e orientações para fabricação de chapas utilizados como referências nesta página.

  1. Ensinger — dados internacionais de formas padrão em TECANAT naturalPropriedades de PC sem enchimento, com as velocidades de ensaio, deformação e intervalo longitudinal de temperatura indicados.
  2. Plaskolite — Guia de Fabricação de Folhas de Policarbonato TUFFAKSuporte de folha, geometria de fixadores, folgas nas bordas, proteção (masking) e cuidados com revestimentos.
  3. Plaskolite — Folha extrudida TUFFAK HC com revestimento duroRequisitos específicos de revestimento e exposição química por grau; fissuração por tensão ambiental.
  4. Ensinger — TECANAT natural, dados de formas em estoque nos EUAUm conjunto de dados distinto dos EUA; sua entrada UL94 identifica a espessura do corpo de prova e as condições dos dados moldados.
VETCNCCNC MANUFACTURING

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Componente personalizado de policarbonato

Ilustração ampliada da geometria da peça

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB