Solida basplattor
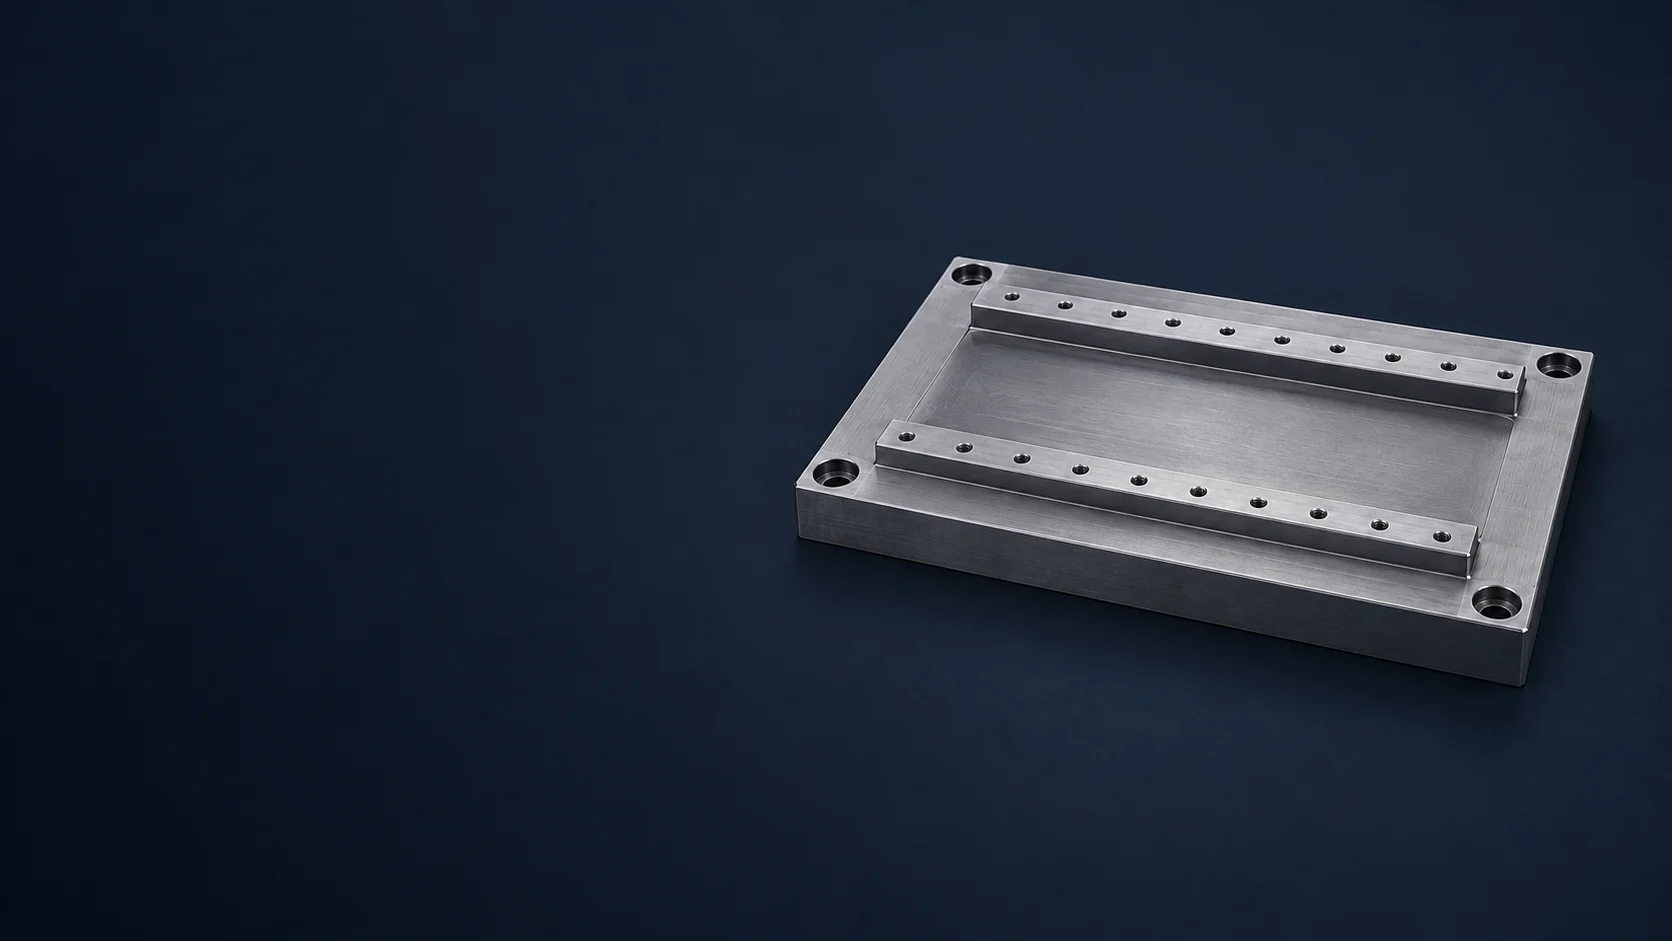
Platta eller fickade plattor för verktyg, kontrollfikseringar och utrustningsmontering. Skruvmönster, frihetsöppningar och nedskurna områden följer de anslutna komponenterna.
VETCNC · Skräddarsydda komponenter
CNC-fräsade plattor och förberedda basgränssnitt
Vi fräser basplattor, stegformade monteringsbaser och de specificerade ytor på förberedda gjutna eller konstruerade baser enligt er ritning. Vårt arbetsområde omfattar monteringsytor, positionsbestämmande funktioner och hålmönster som kopplar er utrustning.
Välj den komponent som passar er montering. Vi offrar på den fräsade delen eller den specificerade fräsningen; blanka konstruktioner och inköp är separata poster i offerten.
Platta eller fickade plattor för verktyg, kontrollfikseringar och utrustningsmontering. Skruvmönster, frihetsöppningar och nedskurna områden följer de anslutna komponenterna.
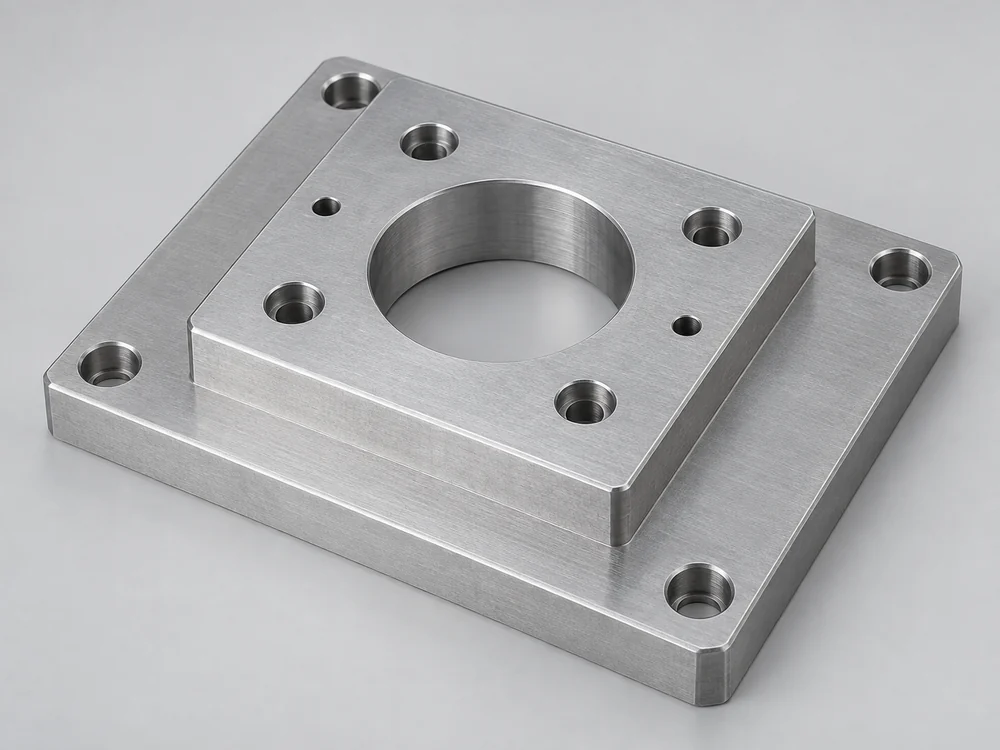
Upphöjda plattor och axlar placerar motorer, lagerhus eller ledningsanordningar på önskad höjd. Anslutningsytorna kan fräsas som funktioner i en enda komponent.
Slutförande av fräsning av monteringsplattor, skenor, borrningar och hål på en befintlig blanka. Inkommande tillstånd och tillgänglig fräsningstolerans definierar arbetet innan de slutgiltiga ytorna fräsas.
Där en räls placeras mot en referensaxel måste axelhöjd, hörnfrigång och vinkelrättighet matcha den valda guiden. En för stor inre radie kan hindra rälsen från att sitta korrekt.
Plattans höjd och positionsbestämmande geometri fastställer läget för en motor eller ett lagerhus. Frihetsborrningar ger utrymme för fästdon; passningsborrningar eller ett positionsbestämmande borrmönster definierar positionen där monteringen kräver det.
Vi arbetar från den specificerade materialklassen och leveranstillståndet. Blankans form påverkar hur mycket material som måste avlägsnas och var basen kan stödjas under fräsningen.
För monteringskonstruktioner baserade på platta med fräsade ytor, spår och gängade hål. Plattans tillstånd och eventuell specificerad behandling ingår i kraven på utgångsmaterialet.
Utforska ståtplattaFör utrustningsplattor där komponentens massa är en designaspekt. Legering, härdningstillstånd, platttjocklek och återstående tvärsnitt efter fickning ska anges i specifikationen.
Utforska aluminiumplattaFör en bas med ribbor, upphöjda ytor eller andra nästan färdiga funktioner. Gjutningsritningen anger det material som finns kvar runt de färdiga monteringsytorna och borrningarna.
Utforska förbearbetade gjutdelarEn enda totalstorlek definierar inte en maskinbas. Ritningen måste relatera de fungerande gränssnitten till gemensamma referensplaner och identifiera de ytor som inte bearbetas.
| Funktion | Ritningsparametrar | Monteringsreferens |
|---|---|---|
| Blankformat | L × B × H (mm eller tum); massa (kg eller lb) | Blanka och färdiga omfattningar |
| Monteringsytor | Höjd; planhet; förhållande mellan monteringsytor | Gemensam monteringsplan |
| Parade rälsfästen | Höjdförhållande; parallellitet; avstånd | Gemensamma referensplaner för båda rälsfästena |
| Referensskuldror | Höjd; hörnfrigöring; vinkelrättighet | Vald styrytgeometri |
| Hål och borrningar | Diameter eller gängangivning; djup; position | Referensplansystem och monteringskomponenter |
| Stödförhållande | Stödplatser; fri eller begränsad status | Specificerad mätuppställning |
Toleranser gäller för den definierade funktionen och dess omfattning. Vi anför de godkända måtten och inspektionsomfattningen för din bas.
Vi anför ansiktsfräsning, fickor, borrningar och hålmönster utifrån delritningen. Funktioner på undersidan eller intilliggande ytor avgör ytterligare uppsättningar och de referenser som krävs mellan dem.
Färg eller annan specificerad skyddsbearbetning får inte påverka de krävda monteringskontakt- och gängpassningarna. Skyddsmaskering identifierar de funktionella ytor som ska förbli outfärgade samt de mått som godkänts efter ytbehandlingen.
Leveransspecifikationen identifierar kontaktområden, exponerade kanter och borrningar som kräver skydd. Hanterings- och förpackningsarrangemang måste anpassas till basens massa och de stöd som konstruktionen tillåter.
Vi kopplar inspektionsomfattningen till de funktioner som placerar utrustningen. Offerten anger de dimensionsprotokoll som ingår i leveransen av basen.
Lokala tjockleksmätningar fastställer inte planheten över en platta eller förhållandet mellan separerade utfack. Inspektionsplanen definierar den omfattning som täcks, den gemensamma referensen och stödförhållandena som används för godkännande.
Inspektionsprotokollet relaterar positionen för lokaliseringshål till ritningens referenspunkter och identifierar det slutliga yttillståndet. Mätningar som utförs innan slutförandet måste hållas åtskilda från slutliga godkännanderesultat.
Vi kan offra en ersättning baserat på en ritning eller en överenskommen specifikation. Slitna delar och fotografier kan hjälpa till att identifiera gränssnitten, men de fastställer inte det ursprungliga materialet, toleranserna eller dolda monteringsmått.
Ja. Markera de reviderade hålen, spåren eller lokaliseringsfunktionerna på ritningen och inkludera detaljer om den sammanmonterade komponenten. Ändringar av stödgeometri, platttjocklek eller lastvägar kräver godkännande av utrustningskonstruktören.
Omfattningen av basbearbetningen inkluderar inte inköpt rörelseutrustning eller montering av utrustning. All extra leverans- eller monteringsarbete måste anges separat i offerten.
Råmaterialens storlek och tillstånd, materialavtag, antalet uppsättningar, gränssnittstoleranser och omfattningen av inspektionen avgör arbetsinsatsen. Antal, ytbehandling och transport avslutar omfattningen av offerten. Vi bekräftar tidsplanen för den aktuella beställningen.
Skicka ritningen, materialet, mängden och leveransplatsen. För en förbearbetad bas inkludera blankmåtten, massan och nuvarande tillstånd så att vi kan offra den nödvändiga bearbetningen.
